
مررت الليزر على اللحام، فاختفى تغير اللون. ثم تابعت العمل، وبعد ساعات أو أيام، عاد التأكسد. بدا الأمر وكأنك لم تلمسه أبدًا.
هل يبدو هذا مألوفاً؟ هذه ليست آلة معيبة أو عملية خاطئة. إنها قوانين الفيزياء.
تُحقق عملية إزالة طبقة الأكسيد بالليزر النتائج المرجوة. لكن المشكلة الحقيقية تكمن في مصير سطح المعدن المكشوف فور توقف عملية التنظيف. إذ ينكشف المعدن، ويبدأ الهواء بالتأثير عليه مباشرةً.
فلماذا تعود الأكسدة بعد تنظيف اللحامات بالليزر ؟ ثلاثة عوامل تُسبب ذلك:
-
كيمياء الطبقة الخاملة - يعيد سطح المعدن بناء طبقة الأكسيد الخاصة به عند ملامسته للأكسجين
-
التعرض للغلاف الجوي - تعتمد سرعة هذا التفاعل على الرطوبة ودرجة الحرارة وتدفق الهواء
-
متغيرات العملية - تعديلات صغيرة يتجاهلها معظم المشغلين تمامًا
إذا أتقنت هذه الأمور الثلاثة، فستكون النتائج ثابتة.
ما الذي يحدث فعلياً لسطح المعدن عند إزالة أكسيد اللحام بالتنظيف بالليزر
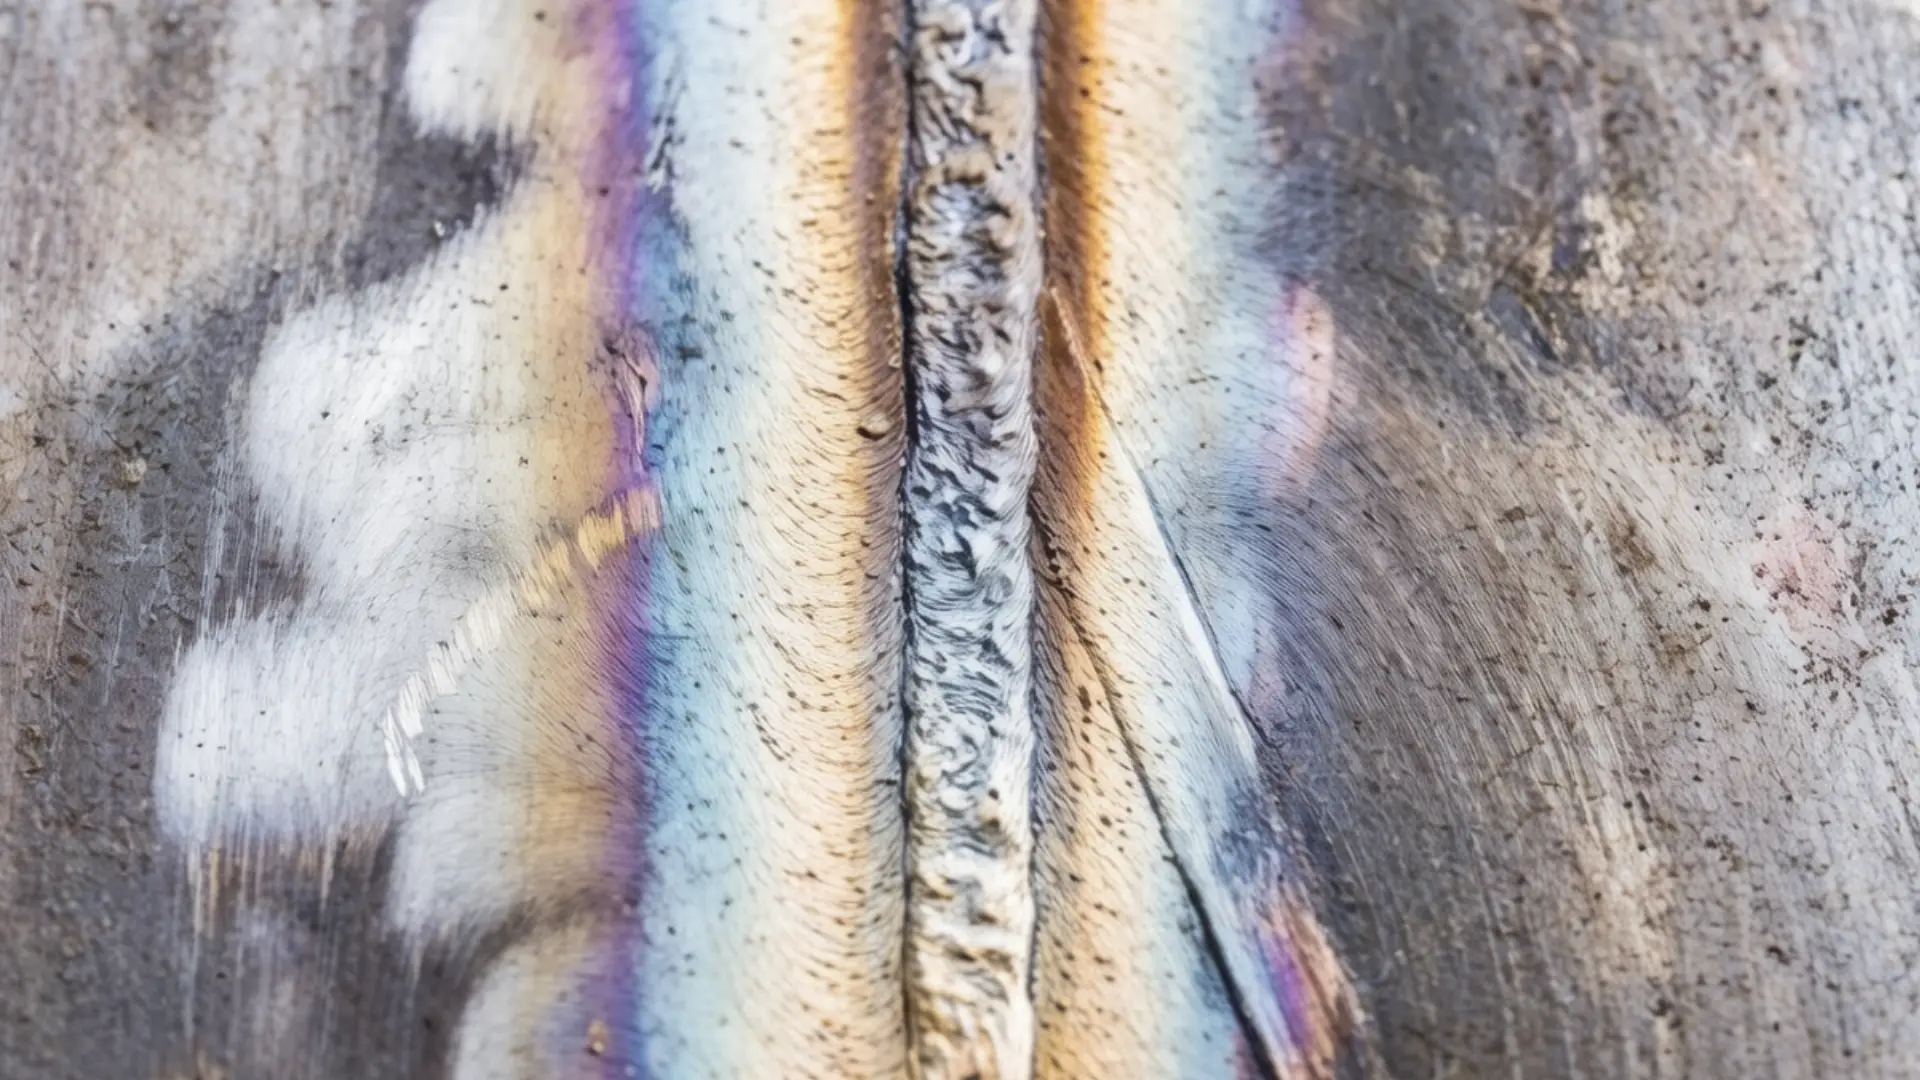
يغفل معظم المشغلين هذه الحقيقة: الليزر لا يزيل طبقة الأكسيد عن المعدن، بل يدمرها على المستوى الجزيئي . هذا التمييز مهم للغاية لفهم سبب تكرار المشكلة.
تمتص أكاسيد اللحام - مثل أكاسيد الكروم وأكاسيد الحديد، بالإضافة إلى الصبغات الحرارية الملونة التي تراها على الفولاذ المقاوم للصدأ - طاقةً أكبر بكثير عند أطوال موجات ليزر الألياف التي تتراوح بين 1064 و1070 نانومتر مقارنةً بالمعدن النظيف الموجود أسفلها. هذا التفاوت في الامتصاص هو الآلية الأساسية. يتم ضبط كثافة طاقة الليزر فوق عتبة استئصال الأكسيد ، ولكن دون عتبة استئصال المعدن الأساسي. يتبخر الأكسيد، ويعكس المعدن الطاقة بعيدًا.
ثلاث آليات إزالة تُحرك هذا. جميعها تعمل في نفس الوقت:
-
الاستئصال والتغويز - كثافة طاقة كافية تحول طبقة الأكسيد إلى بخار ونواتج انبعاث. تنفصل عن السطح ولا تترك وراءها شيئاً.
-
التفتت الحراري - يؤدي التسخين السريع إلى تمدد طبقة الأكسيد أسرع من المعدن الموجود أسفلها. ويؤدي الإجهاد إلى كسر الرابطة اللاصقة، فتتقشر الطبقة.
-
الانفجارات الدقيقة - الرطوبة أو الهواء المحصور في الفجوات الدقيقة السطحية يمتص الطاقة، ويتمدد بسرعة، ويمزق جزر الأكسيد التي لم تصل إليها الآليتان الأوليان.
ما يتبقى هو معدن عارٍ نشط كيميائياً . هذا ليس منتجاً ثانوياً، بل هو الهدف.
لكن مصطلح "عارٍ ونشط" له معنى محدد. ففي الفولاذ الكربوني، يبدأ سطح الحديد المكشوف بالتأكسد مجددًا في غضون دقائق في الهواء الرطب. أما في الفولاذ المقاوم للصدأ، فتختفي طبقة الأكسدة الناتجة عن منطقة التأثير الحراري المستنفدة من الكروم ، لكن طبقة الحماية الجديدة لم تتشكل بعد. وفي الألومنيوم، تبدأ طبقة أكسيد الألومنيوم (Al₂O₃) الأصلية الجديدة بالنمو مجددًا في غضون دقائق إلى ساعات. وهي أرق وأكثر تجانسًا من طبقة اللحام التي حلت محلها، لكنها تتشكل بسرعة.
قام الليزر بتنظيف السطح، لكنه لم يُعد بناءه. تبدأ عملية إعادة الأكسدة على الأسطح المعدنية في تلك الفجوة بين الإزالة والترميم.
السبب الحقيقي لعودة الأكسدة: ليس جهازك، بل قوانين الفيزياء
إليكم الحقيقة المزعجة: لقد قام الليزر بعمله. المشكلة هي أن التفاعلات الكيميائية لم تتوقف أبداً.
الأكسدة تفاعلٌ لنقل الإلكترونات . المعدن المكشوف المعرض للأكسجين والرطوبة يفتح مسارًا للتفاعل، ويبقى هذا المسار مفتوحًا. التنظيف بالليزر يزيل طبقة الأكسيد المرئية، لكنه لا يغلق هذا المسار. صحيح أن السطح نظيف، لكنه يبقى غير محمي ومعرضًا للهواء.
هذه هي الفجوة. هنا تكمن المشكلة.
أربعة عوامل بيئية تدفع ردة الفعل إلى الأمام في كل مرة:
-
التعرض للأكسجين - المؤكسد الأساسي، موجود دائمًا، ويعمل باستمرار
-
الرطوبة والماء - لا يقتصر دور الماء على تسريع عملية الأكسدة فحسب، بل يعمل أيضًا كوسيط لنقل الأيونات، مما يُسرّع من حركة الإلكترونات عبر السطح.
-
درجة الحرارة - قد يتأكسد السطح الذي يبدو مستقرًا في درجة حرارة الغرفة بشدة وبسرعة في ظروف التشغيل الحارة أو تحت أشعة الشمس المباشرة.
-
الأملاح والكلوريدات - تزيد هذه المواد من الموصلية الكهربائية للماء، مما يسرع من انتقال الإلكترونات عبر السطح.
إذا أزلت طبقة الأكسيد دون التحكم في هذه المتغيرات الأربعة، فإن السطح يعيد بناءها. ليس لأن عملية التنظيف فشلت، بل لأن مسار التفاعل لا يزال متاحًا كيميائيًا ، فالظروف التي تحفز الأكسدة لا تزال قائمة.
الإزالة المادية مؤقتة. انتهى. ما تفعله بعد تمرير الليزر - من غاز واقٍ، ومعالجة التخميل، والتحكم في الرطوبة، وطلاءات عازلة - هو ما يحدد ما إذا كانت النتيجة ستدوم لساعات أو لسنوات.
خمسة عوامل محددة تُسرّع عودة الأكسدة بعد تنظيف اللحام بالليزر
إن معرفة سبب عودة الأكسدة أمر، ومعرفة السبب الرئيسي لحدوثها هو ما يحل المشكلة في أرضية المصنع.
تتسبب خمس نقاط ضعف محددة في غالبية شكاوى إعادة الأكسدة بعد تنظيف اللحام بالليزر. ويمكن التحكم في كل منها، ولا يتطلب أي منها جهازًا جديدًا.
السبب الأول: توقف الغاز الواقي قبل الأوان
ينتهي مرور الليزر. يتوقف غاز الحماية. لا يزال المعدن فوق 300-400 درجة مئوية - ويرتفع الضغط الجزئي للأكسجين على سطح الخرزة إلى ما فوق 50-70 جزءًا في المليون في غضون ثوانٍ.
هذا كل ما يتطلبه الأمر. يعود لون اللحام الحراري في غضون دقائق.
الحل ليس في زيادة كمية الغاز، بل في إطالة مدة بقائه. يجب أن يغطي الغلاف الواقي حبة الليزر لمدة تتراوح بين 2 و5 ثوانٍ بعد انتقال الليزر . هذا يمنح السطح الوقت الكافي ليبرد إلى ما دون عتبة الأكسدة الحرجة قبل تعرضه للهواء الطلق.
المواصفات العملية التي تثبت جدارتها في الميدان:
- نوع الغاز: الأرجون أو النيتروجين، درجة النقاء ≥ 99.99٪
- معدل المد و الجزر: 15–30 لتر/دقيقة تم القياس عند الفوهة ليس لدى الجهة التنظيمية
- مسافة فاصلة بين الفوهة والسطح: 5-15 مم، تدفق صفائحي، لا توجد رياح جانبية تزيد سرعتها عن 0.5 م/ث
- تغطية لاحقة: مدة ترطيب لا تقل عن 2-5 ثوانٍ بعد الشطف على الفولاذ المقاوم للصدأ؛ تحتاج الأجزاء الرقيقة إلى 1-2 ثانية كحد أدنى، بينما تحتاج الأجزاء السميكة إلى 3-4 ثوانٍ أو أكثر.
أحد الأسباب الميدانية التي يتم تجاهلها: تسربات الصمامات اللولبية والخراطيم. تتأكسد اللحامات رغم ضبط تدفق الغاز على القيم "الصحيحة" لأن الغاز لا يصل نظيفًا أبدًا. لذا، تحقق من وجود أي تسرب قبل افتراض أن معاييرك خاطئة.
المحفز الثاني: التلوث السطحي المتبقي - أو إعادة إدخاله
تزيل تقنية إزالة طبقة الأكسيد بالليزر ما تراه فقط، ولا تصل إلى الزيت المحتجز في المسام الدقيقة، أو الرطوبة في الفجوات السطحية، أو الأملاح العضوية التي تتركها اليد غير المرتدية للقفازات.
لا تبقى هذه البقايا ثابتة. ففي ظل الحرارة والرطوبة، تظهر طبقة أكسيد بنية اللون على بصمات الأصابع على الفولاذ المقاوم للصدأ في غضون ساعات إلى يوم . ويتبخر الزيت المتبقي أثناء اللحام، محدثًا ثقوبًا في طبقة الغاز الواقي، ومُكوّنًا طبقات أكسدة في الأماكن التي بدت نظيفة بعد التنظيف.
تؤكد الأبحاث التي أُجريت على ألومنيوم 5083 هذه النتائج. فقد قلل التنظيف بالليزر محتوى الأكسجين السطحي بنسبة تصل إلى 75% مقارنةً بالمادة غير المنظفة، ولكن هذه النتيجة لم تتحقق إلا بعد التحكم في التلوث مسبقًا. فعند زيادة طاقة الليزر وتردد المسح بشكل مفرط على سطح ملوث، يرتفع محتوى الأكسجين مجددًا ، إذ يُؤدي الليزر إلى خشونة سطح المعدن وتنشيطه بدلًا من تنظيفه.
الخطوات التي يجب اتخاذها مباشرة بعد تنظيف اللحامات بالليزر:
- امسح بقطعة قماش مبللة بالكحول أو الأسيتون وجففها تماماً قبل الخطوة التالية
- ممنوع التلامس باليد المجردة في المناطق النظيفة - ارتدِ القفازات طوال الوقت
- 30-60 دقيقة كحد أقصى بين تحضير السطح واللحام على الألومنيوم والفولاذ المقاوم للصدأ؛ بعد هذه الفترة، أعد التنظيف قبل المتابعة.
المحفز الثالث: دخول حرارة زائدة
لا يقتصر تأثير الحرارة العالية على زيادة تغير اللون أثناء اللحام فحسب، بل يخلق أيضاً ظروفاً تجعل من المستحيل تقريباً إيقاف إعادة أكسدة الأسطح المعدنية بعد التنظيف بالليزر.
إليكم الآلية. تحافظ درجات الحرارة المرتفعة بين طبقات اللحام على المنطقة المتأثرة بالحرارة ضمن نطاق التحسس - 450-850 درجة مئوية للفولاذ المقاوم للصدأ - لفترة أطول من اللازم. يتناقص الكروم من حدود الحبيبات، فتتشكل طبقات أكسيد أكثر سمكًا وعنادًا. يزيل الاستئصال بالليزر الطبقة المرئية، لكن البنية المجهرية الأساسية تبقى فقيرة بالكروم وخشنة. وتتأكسد مجددًا بسرعة أكبر أثناء الاستخدام، وغالبًا ما يظهر تغير ملحوظ في اللون خلال أيام في ظروف الرطوبة أو رذاذ الملح. في المقابل، قد تستغرق اللحامات منخفضة الحرارة، إذا أُديرت جيدًا، أسابيع لإظهار نفس التغير.
نقاط التحكم:
- الحد الأقصى لدرجة الحرارة بين الطبقات: ابقَ في الأسفل 150 – 200 ° C بالنسبة لمعظم أنواع الفولاذ المقاوم للصدأ
- سرعة السفر: سرعة أكبر في التنقل، وليس فقط طاقة أقل - فهذا يحد من إجمالي مدخلات الحرارة دون فقدان القدرة على الاختراق.
- هدف إدخال الحرارة: البقاء تحت 1.0–1.5 كيلوجول/مم على الفولاذ المقاوم للصدأ (المعيار الصناعي)
- هل مدخلات الحرارة عالية بالفعل؟ قم بتطبيق معالجة التخميل بحمض النيتريك أو حمض الستريك مباشرة بعد التنظيف بالليزر. هذا يعيد بناء طبقة تخميل مستقرة من أكسيد الكروم الثلاثي قبل التعرض للخدمة.
المحفز الرابع: معايير التنظيف بالليزر التي تُفعّل السطح
هذا الأمر يُفاجئ معظم المشغلين. فمعايير التنظيف بالليزر نفسها قد تتسبب في مشكلة الأكسدة التي من المفترض أن تحلها.
تُظهر الدراسات التي أُجريت على تنظيف الألومنيوم باستخدام ليزر النانوثانية نمطًا واضحًا: ينخفض محتوى الأكسجين على السطح أولًا، ثم يرتفع مجددًا مع تجاوز طاقة الليزر وتردد المسح نقطةً مثلى. يتوقف الليزر عن إزالة الأكسيد ويبدأ في تكوين حفر وخطوط وتضاريس دقيقة خشنة. هذا يزيد من مساحة السطح الفعلية، ويُسرّع امتصاص الأكسجين.
عند سرعة تنظيف تبلغ 0.5 متر/دقيقة، زادت الصلابة المجهرية للسطح بنسبة 8.6% . وهذا يدل على أن البنية المجهرية القريبة من السطح تتغير، وليس مجرد تنظيفها. كما أن كثرة عمليات المسح المتداخلة أو سرعات المسح المنخفضة جدًا تُحدث دورات تسخين موضعية. تدفع هذه الدورات السطح إلى منطقة إعادة الأكسدة في الهواء الطلق، مباشرة بعد إزالة الأكسيد.
لا تعمل معالجة الأسطح بالليزر بعد اللحام إلا ضمن نطاق محدد من المعايير. لا توجد إعدادات "مثالية" واحدة تناسب جميع سماكات المواد ومستويات التلوث.
الانضباط العملي للمعايير:
- تجنب السرعات المنخفضة عند استخدام طاقة عالية - تُعد السرعات التي تقل عن 0.5 متر/دقيقة، بالإضافة إلى الطاقة العالية والتردد العالي، السبب الأكثر شيوعًا لإعادة تنشيط الأسطح الخشنة.
- تقليل عمق الحفرة وتكوين الخطوط عن طريق تعديل الطاقة وزيادة سرعة المسح
- تحقق من ذلك باستخدام قسائم نموذجية: هل بدأ محتوى الأكسجين بالارتفاع مع زيادة الطاقة؟ خفف من ذلك - لقد انتقلت من مرحلة التنظيف إلى مرحلة التنشيط
المحفز الخامس: غاز واقٍ لا يتطابق مع ما هو مكتوب على الملصق
الأسطوانة مكتوب عليها 99.99% أرجون. لا يزال اللحام يتأكسد. ولا تزال نتيجة التنظيف بالليزر غير مؤكدة.
يحدث هذا أكثر مما يتوقعه المشغلون. تندرج مشاكل سطح اللحام بأكسيد الكروم، والتي تعود إلى مشاكل الغاز، ضمن ثلاث فئات:
-
تسربات الصمام اللولبي أو الخرطوم - تنخفض نقاوة الغاز عند الشعلة إلى ما دون مواصفات الأسطوانة بكثير، بغض النظر عن قراءة منظم الضغط.
-
الأسطوانات الملوثة - نسبة رطوبة أعلى من 20 جزءًا في المليون أو نسبة أكسجين أعلى من 50-100 جزء في المليون في إمدادات الغاز كافية لتسبب عودة سريعة للحرارة.
-
غاز خاطئ تمامًا - مخاليط تحتوي على الأكسجين مخصصة للقطع، تم استخدامها عن طريق الخطأ في تطبيقات جودة اللحام
هناك أيضًا مشكلة توقيت غالبًا ما تمر دون ملاحظة. بعد أي فترة انقطاع للغاز، يبقى بعض الهواء في أنابيب التوصيل. عند معدل تدفق 15 لترًا/دقيقة، يجب إجراء عملية تنظيف لمدة 10-20 ثانية قبل وصول غاز الحماية الفعلي إلى الشعلة. في حال تخطيت عملية التنظيف المسبق، سيتأكسد الجزء الأول من اللحام بينما لا تتأكسد الأجزاء اللاحقة - وهو نمط يُفسر خطأً على أنه مشكلة في الجهاز أو في الإعدادات.
قائمة التحقق قبل بدء التشغيل لسلامة نظام الغاز:
– تأكيد مواصفات الأسطوانة: غاز الأرجون أو النيتروجين، بنقاوة ≥99.99%
- قياس التدفق عند الفوهة: 15–30 لتر/دقيقة
– اختبار فقاعات الصابون لجميع وصلات الأنابيب قبل كل وردية
- التنظيف المسبق ≥ 10-20 ثانية بعد أي فترة انقطاع للغاز
- لا تستخدم أبدًا الغازات المحتوية على الأكسجين عالية الجودة في أعمال اللحام التي تتطلب دقة عالية في الجودة أو اللون
نادراً ما تُجدي هذه العوامل الخمسة نفعاً منفردة. خذ مثلاً لحاماً تم إجراؤه باستخدام حرارة عالية، وتنظيفه باستخدام معايير ليزر قاسية، وحمايته بخط غاز لم يتم تنظيفه، ثم لمسه باليد المجردة وتركه في هواء رطب - سيتأكسد سطحه بسرعة وبشدة. عالج العوامل الخمسة جميعها، وليس فقط العامل الواضح.
كيف تتحكم معايير التنظيف بالليزر في عودة الأكسدة؟
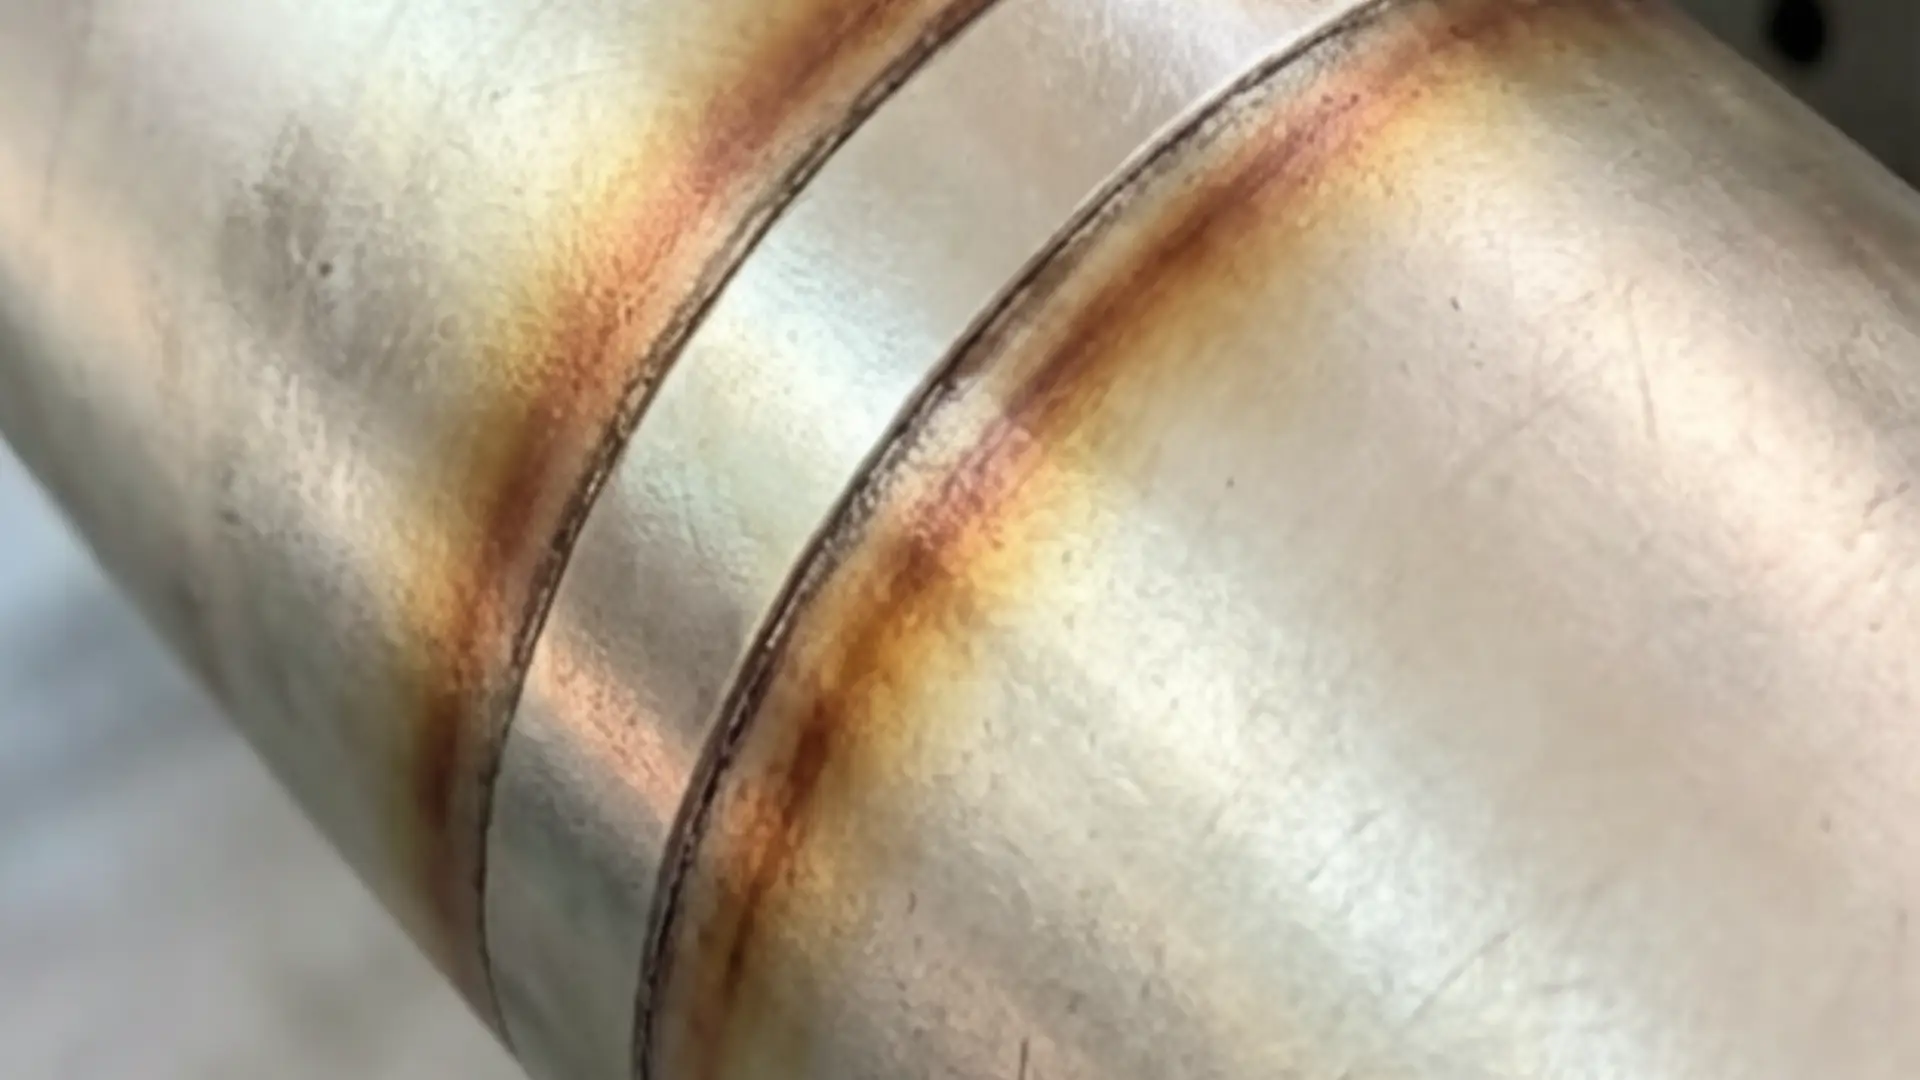
كل معيار تقوم بضبطه - الطاقة، السرعة، مدة النبضة، عرض المسح - يؤدي وظيفتين في آن واحد. الوظيفة الأولى واضحة: إزالة طبقة الأكسيد. أما الوظيفة الثانية التي لا يفكر فيها معظم المشغلين فهي: التحكم في كمية الحرارة المتبقية في المعدن، ومدة بقائها.
تحدد تلك المهمة الثانية ما إذا كانت الأكسدة ستعود أم لا.
العلاقة الأساسية واضحة. فزيادة الطاقة لكل وحدة مساحة تعني ارتفاع درجة حرارة السطح القصوى وزيادة الوقت الذي يقضيه السطح ضمن نطاق إعادة الأكسدة الحرج (حوالي 200-600 درجة مئوية للفولاذ). تجاوز المعايير المثلى لا يؤدي فقط إلى تنظيف السطح، بل إلى تسخينه مسبقًا لتكوّن طبقة الأكسيد التالية.
أهم أربعة معايير
تُحدد القدرة والتدفق الحد الأقصى. يؤدي ارتفاع التدفق إلى زيادة درجة حرارة السطح القصوى وزيادة سُمك المنطقة المتأثرة بالحرارة. عند الضغط على الركيزة لإزالة الطبقة السطحية، يصبح السطح خشنًا. زيادة مساحة السطح تعني امتصاصًا أسرع للأكسجين وعودة أسرع للأكسدة. بالنسبة لوحدة 800 واط على الفولاذ، تُعد 75% من القدرة بسرعة 20-40 مم/ثانية نقطة بداية جيدة. أما بالنسبة لوحدة 1200 واط لتنظيف طبقة أكسيد بسمك 0.25 مم، فيمكن استخدام 95% من القدرة، ولكن يجب الحفاظ على سرعة الحركة عند 20 مم/ثانية تقريبًا لمنع تراكم الحرارة.
يُغيّر زمن النبضة الخصائص الفيزيائية على مستوى أساسي. تُوفّر نبضات النانوثانية والبيكوثانية طاقة ذروة هائلة في دفعات قصيرة جدًا، مع بقاء ارتفاع درجة حرارة المادة الأساسية منخفضًا. يمتص الأكسيد الطاقة ويتلاشى قبل انتقال الحرارة إلى الركيزة. تعمل أنماط النبضات المستمرة والطويلة وفق مبدأ مختلف، حيث تُرسّب الحرارة في تيار ثابت، وتُزيد من سُمك المنطقة المتأثرة بالحرارة، وترفع من احتمالية تكوّن ألوان التصليد أثناء التنظيف. بالنسبة لأكسيد رقيق على الألومنيوم أو أعمال الفولاذ المقاوم للصدأ الدقيقة، تُشكّل أنظمة النبضات خطرًا أقل في إبطاء إعادة الأكسدة.
تتحكم سرعة المسح في مدة بقاء الليزر على كل نقطة. السرعة البطيئة تُرسب طاقة أكبر لكل مليمتر، وترفع درجة حرارة السطح، وتُطيل فترة التعرض في نطاق الأكسدة النشطة. أما السرعة العالية جدًا فتُسبب مشكلة أخرى: عدم إزالة الأكسيد بشكل كامل. تعمل بقع الأكسيد المتبقية كنقاط انطلاق، حيث تُعيد جبهة الأكسدة بناء نفسها انطلاقًا منها. الهدف ليس السرعة الأسرع أو الأبطأ، بل السرعة التي تُحقق إزالة كاملة دون ترك حرارة زائدة.
يُعدّ عدد مرات المرور من أكثر أدوات التحكم التي لا تُستغلّ بالشكل الأمثل. ففي معظم الحالات، تتفوق عدة مرات مرور بطاقة متوسطة على مرة واحدة بطاقة عالية. تزيل كل مرة طبقة دون رفع درجة حرارة السطح بشكل مفاجئ، ويبرد السطح بين مرات المرور، وتبقى المنطقة المتأثرة بالحرارة رقيقة. أما عند استخدام مرة واحدة بطاقة عالية، فستبدو النتيجة مشابهة على السطح، ولكن ترتفع درجة حرارة الركيزة، وتزداد خشونة السطح، ويبدأ التأكسد من جديد بشكل أسرع.
تسلسل التعديل العملي
لا تُحقق عملية إزالة الأكسيد النتائج المرجوة، ويلجأ معظم المشغلين إلى استخدام طاقة أكبر في البداية. هذا خطأ. استخدم هذا التسلسل بدلاً من ذلك:
-
أضف من 1 إلى 3 تمريرات عند الطاقة الحالية - يحد من ارتفاع درجة الحرارة لكل تمريرة، ويحسن الإزالة دون تراكم الحرارة
-
قلل عرض المسح بنسبة 10-30% على البقع الصعبة - يوجه الطاقة حيثما يلزم
-
قم بزيادة الطاقة بنسبة 5-10% في كل مرة - كحل أخير فقط، وراقب عن كثب أي تغير في اللون.
تظهر تأثيرات الحرارة على شكل تغير طفيف في لون السطح، أو تغير طفيف في لونه، أو تغير في لمعانه. عندئذٍ، قم بإجراء التعديلات بعكس اتجاهها: اخفض الطاقة بنسبة 10-20%، وارفع سرعة الحركة بنسبة 20-50%، ووسّع عرض المسح، ثم أعد الاختبار.
إحدى خطوات التحقق التي تُكمل العملية: بعد التنظيف والتبريد، تحقق من خشونة السطح مقارنةً بالقيمة الأساسية. إذا كانت قيمة ΔRa ضمن نطاق ±10-20% من القيمة الأساسية قبل التنظيف، فهذا يعني أن السطح لم يُعالج بشكل مفرط. أما إذا كانت الخشونة خارج هذا النطاق، فهذا يُنذر بعودة الأكسدة بشكل أسرع، حيث أن مساحة السطح الإضافية تُسرّع امتصاص الأكسجين بغض النظر عن مدى نظافة المعدن بعد مرور الليزر مباشرةً.
نافذة المعلمات الفعّالة ليست واسعة، لكنها قابلة للتحديد. ثبّتها باستخدام عينات اختبارية على مادتك المحددة وسماكة الأكسيد، وستحافظ فعالية التنظيف بالليزر على اللحامات بشكل لا يمكن تحقيقه بالتنظيف العدواني أحادي المرور.
استراتيجية الغاز الواقي: المتغير الأكثر إغفالاً في أكسدة تنظيف اللحام بالليزر
تشير قراءة الأسطوانة إلى أن نسبة الأرجون فيها 99.99%. ويبدو معدل التدفق صحيحًا على منظم الضغط. ومع ذلك، لا يزال اللحام يتأكسد، ولا أحد في الورشة يستطيع تفسير السبب.
إن غاز الحماية ليس مجرد تفصيل ثانوي، بل هو عنصر أساسي في نجاح أو فشل إزالة طبقة الأكسيد بالليزر . أي خطأ في أحد المتغيرات - كالنقاء، أو معدل التدفق، أو شكل الفوهة، أو توقيت التدفق اللاحق - يؤدي إلى إعادة أكسدة السطح المنظف قبل أن يبرد. لقد أدى الليزر وظيفته، لكن استراتيجية الغاز لم تكن كذلك.
معدل التدفق: الزيادة ليست بالضرورة أفضل
الغريزة هي زيادة التدفق عند ظهور الأكسدة. هذه الغريزة خاطئة في حوالي نصف الحالات.
لتنظيف لحام الفولاذ المقاوم للصدأ بالليزر، استهدف تدفق غاز الأرجون من 15 إلى 18 لترًا/دقيقة عند الفوهة. هذه قراءة الفوهة، وليست قراءة منظم الضغط. إذا كان التدفق منخفضًا جدًا (أقل من 10 لترات/دقيقة على الوصلات المفتوحة)، فسيظهر لون حراري واضح على بعد 2-5 مم من حافة اللحام على الفولاذ المصقول. أما إذا كان التدفق مرتفعًا جدًا (أكثر من 25 لترًا/دقيقة عبر فوهة صغيرة)، فسيصبح التدفق مضطربًا. يؤدي التدفق المضطرب إلى سحب الهواء المحيط إلى منطقة الحماية، مما ينتج عنه بقع أكسدة متناثرة تبدو عشوائية، ولكنها ليست كذلك.
يعمل الهيليوم على الألومنيوم والمعادن العاكسة ضمن نطاق مختلف: 20-40 لتر/دقيقة . يزداد خطر الاضطراب عند الحد الأعلى. وللحفاظ على سرعة الغاز منخفضة، يجب زيادة القطر الداخلي للفوهة.
طريقة التحسين بسيطة:
ابدأ من المستوى المتوسط
– قم بالتدريج حتى يظهر اللون
– ارجع للخلف بمقدار 2-3 لتر/دقيقة
استخدم أقل معدل تدفق فعال يحافظ على التغطية الصفائحية - وليس أعلى معدل تدفق يمكنك دفعه عبر الخط.
عتبات النقاء ذات الأهمية
تتمتع نقاوة الغاز بمستوى أدنى ثابت. وهي أقل مما يتوقعه معظم المشغلين.
بالنسبة للحامات المصنوعة من الفولاذ المقاوم للصدأ والتي تتطلب جودة تجميلية عالية - مثل تلك المستخدمة في صناعة الأغذية والأدوية والأسطح الظاهرة - يُنصح باستخدام غاز الأرجون بنسبة نقاء 99.995% مع نسبة رطوبة أقل من 10 جزء في المليون من الماء. هذه هي المواصفات العملية. أما غاز الأرجون القياسي بنسبة نقاء 99.99% فيُناسب معظم التطبيقات الصناعية. عند استخدام نسبة نقاء 99.9% (مع تلوث بالأكسجين بنسبة 0.1%)، يظهر تغير اللون بشكل واضح على الفولاذ المقاوم للصدأ عالي المواصفات ، حتى مع ضبط جميع العوامل الأخرى بدقة.
بالنسبة للألمنيوم، يجب مراقبة تركيز الأكسجين على السطح. فعند تجاوز تركيز الأكسجين 50 جزءًا في المليون ، يزداد سمك طبقة الأكسيد عند اللحام والمنطقة المتأثرة بالحرارة. وهذا يُصعّب معالجة السطح بعد اللحام ويقلل من فعالية التنظيف. تعتمد تقنية غرفة التحكم في الغلاف الجوي من TRUMPF على التحكم الدقيق في تدفق الغاز، والمراقبة المستمرة للأكسجين، واستخدام غاز الأرجون أو الهيليوم عالي النقاء. وقد وُجد هذا النظام لأن أنظمة الحماية التقليدية لا تستطيع الحفاظ على تركيز الأكسجين في الألمنيوم دون عتبة 50 جزءًا في المليون بكفاءة.
هندسة الفوهة تتحكم في الفيزياء
تُظهر بيانات التيتانيوم TC4 أهمية الهندسة. يحتاج التيتانيوم إلى حماية فوق 480 درجة مئوية لتجنب تغير اللون الناتج عن الأكسدة وفقدان الخواص الميكانيكية. هذا النطاق الحراري لا يرحم.
ثلاثة متغيرات للفوهة تحدد ما إذا كان غاز الحماية يغطي المنطقة الساخنة أم لا:
-
ارتفاع الفوهة: يعمل التباعد المنخفض (ضمن نطاق 5-15 مم) على تحسين التغطية فوق منطقة درجات الحرارة العالية. كما أنه يقلل من ظهور خطوط الأكسدة على الحواف.
-
القطر الداخلي للفوهة: يؤدي القطر الداخلي الأكبر عند معدلات التدفق العالية إلى خفض سرعة الغاز. وهذا يحافظ على السلوك الصفائحي ويكبح عمود البلازما الذي يحبس الغازات المؤكسدة بالقرب من السطح.
-
زاوية الفوهة: المحاذاة المحورية تتفوق على التوصيل المائل لتغطية منطقة التأثير الحراري وإزالة رواسب الأكسيد الناتجة عن عمود الدخان.
تنطبق هذه العلاقات نفسها على تنظيف أسطح اللحام المصنوعة من أكسيد الكروم المقاوم للصدأ . يوفر التوصيل المحوري - حيث يتم توجيه الغاز عبر مركز رأس الليزر - تغطية أكثر استقرارًا ويقلل من جيوب الأكسجين الموضعية إلى أدنى حد.
التدفق المسبق، التدفق اللاحق، والفجوة التي لا يسدها أحد
يؤدي وجود فجوتين زمنيتين إلى مشاكل في الأكسدة يسيء المشغلون تفسيرها على أنها أعطال في المعلمات أو في الآلة.
التحضير المسبق: شغّل تدفق الغاز لمدة 0.2 ثانية على الأقل قبل بدء تشغيل الليزر. في حال تخطي هذه الخطوة، سيؤدي الهواء المتبقي في خط التوصيل إلى أكسدة الجزء الأول من كل عملية تنظيف، مما سيظهر على شكل نتائج غير متناسقة في خرزة اللحام الواحدة.
مرحلة ما بعد التدفق: يبقى سطح المعدن فوق عتبة الأكسدة الحرجة لعدة ثوانٍ بعد توقف الليزر. استخدم معادلة ما بعد التدفق هذه، المستعارة من لحام القوس الكهربائي: شدة تيار اللحام ÷ 10، بحد أدنى 8 ثوانٍ . أبقِ فوهة الليزر فوق اللحام حتى تنتهي دورة ما بعد التدفق وتنخفض درجة حرارة المعدن إلى ما دون نطاق درجة الحرارة النشطة للأكسدة.
إذا تم تخطي أي من النافذتين، فسيبدأ تجديد الطبقة السلبية في الهواء الطلق بدلاً من أن يكون تحت غطاء خامل. ولن يلحق بالركب أبدًا.
سلامة النظام: حيث تفشل الإعدادات "الصحيحة"
لا يمكن لمعدلات التدفق الصحيحة ومواصفات النقاء أن تعالج مصدرًا محددًا لإعادة الأكسدة على الأسطح المعدنية : التسريبات داخل نظام التوصيل.
تتسبب أجزاء التثبيت غير المحكمة، والعوازل التالفة، وخراطيم الأكسجين المستخدمة بدلاً من خطوط الغاز الخامل المخصصة، في دخول الملوثات إلى مجرى الغاز بين الأسطوانة والفوهة. مع ذلك، فإن قراءة منظم الضغط سليمة، بينما الغاز على السطح ليس كذلك.
قم بإجراء فحص سلامة النظام قبل بدء المناوبة في كل مرة:
– اختبر جميع وصلات الأنابيب باستخدام فقاعات الصابون قبل البدء
- تأكد من توصيل الفوهة - قم بربط جسم الكوليت قبل الغطاء الخلفي، وليس بعده
استخدم خراطيم الغاز الخامل المخصصة فقط؛ انزع أي خرطوم سبق استخدامه مع الأكسجين ولا تعيده.
- في خطوط الغاز الطويلة، قم بتمديد وقت التدفق المسبق لإزالة الهواء المتبقي وتجنب الاندفاع عالي السرعة الذي يسبب الاضطراب في بداية كل دورة تنظيف
أصلح النظام أولاً. اضبط المعايير ثانياً. دائماً بهذا الترتيب.
تغير لون لحام الفولاذ المقاوم للصدأ بعد التنظيف بالليزر: لماذا يستمر اللون في التغير؟
اللون غير ثابت. هذه هي المشكلة.
نظّف لحامًا من الفولاذ المقاوم للصدأ فيتحول لونه إلى الفضي. عد بعد ساعة فتجده بلون القش. كرر العملية فيتحول إلى الأزرق. يستمر السطح في التغير، ولن يتوقف هذا التغير حتى تعرف ما الذي يتحكم في اللون.
يكمن الجواب في سُمك طبقة الأكسيد. في الفولاذ المقاوم للصدأ من النوعين 304 و316، تتطابق الألوان التي تراها - الأصفر، والبني، والبنفسجي، والأزرق، والأسود - مع طبقة من أكسيد الكروم والحديد يتراوح سُمكها بين 20 و300 نانومتر أو أكثر . هذا كل ما في الأمر. اللون مرتبط بالسُمك فقط. بتغيير السُمك يتغير اللون.
يُغيّر التنظيف بالليزر سُمك الطبقة في كل تمريرة. ولهذا السبب يتغير اللون باستمرار في كل تمريرة.
أربع آليات تحرك عملية ركوب الدراجات:
تستمر درجة الحرارة المحلية في تجاوز نطاقات اللون. كل تمريرة ليزر تسخن السطح بمعدل مختلف، اعتمادًا على السرعة والتداخل وكثافة الطاقة. عند 200-250 درجة مئوية، يتحول لون السطح إلى لون القش. وعند 280-320 درجة مئوية، يتحول إلى اللون الأزرق. تمريرة أبطأ في نفس المنطقة تضيف 100-200 درجة مئوية إلى درجة الحرارة القصوى. يتحول لون الفضة إلى لون القش ثم إلى اللون الأزرق - على سطح تم تنظيفه مسبقًا.
تتقشر طبقات الأكاسيد المتعددة على مراحل، وليس دفعة واحدة. إن لون اللحام الناتج عن الحرارة ليس طبقة واحدة، بل هو طبقات متراكمة: طبقة سميكة غنية بالحديد في الأعلى، وطبقة أرق غنية بالكروم في الأسفل. تزيل عملية لحام واحدة الطبقة الخارجية. اللون القشي أو البني الذي تراه بعد ذلك ليس أكسدة جديدة، بل هو ما كان موجودًا بالفعل، في الطبقة السفلية.
ينتج عن عدم انتظام طاقة الشعاع نتائج غير متجانسة ومتغيرة. يصطدم شعاع غاوسي بأقصى قوة في المركز ويتناقص تدريجيًا عند الحواف. مع تداخل المسار بنسبة 50-70%، تمتص بعض المناطق طاقةً تعادل ضعفين إلى ثلاثة أضعاف طاقة المناطق المجاورة. تتحول هذه المناطق الساخنة إلى اللون الأزرق أو البنفسجي أولًا. ثم تعمل عملية مسح لاحقة على تبخيرها وتحويلها إلى اللون الفضي. في الوقت نفسه، لا تزال المناطق الأبرد تظهر باللون البني. تبدو النتيجة عشوائية، لكنها ليست كذلك، إنها هندسة.
تبدأ عملية الأكسدة المتكررة بين تمريرات الليزر دورة لونية جديدة. عند إزالة طبقة الأكسيد، يُعاد بناء طبقة خاملة على سطح الكروم المكشوف في غضون ثوانٍ في الهواء الطلق. هذه الطبقة رقيقة ويصعب رؤيتها. يمر الليزر التالي فوقها قبل أن تستقر - وهذا ما سيحدث إذا كانت فترات التمرير متقاربة. ينتج عن هذا التفاعل لون مختلف عن اللون الناتج عن التمريرة السابقة. نفس البقعة، نتيجة مختلفة، دون سبب واضح.
سجلت دراسات مضبوطة حول تنظيف الفولاذ المقاوم للصدأ الأوستنيتي باستخدام ليزر الألياف النبضي النانوي (1064 نانومتر، نطاق كثافة طاقة 0.5-2.5 جول/سم²) هذه الدورة بالتفصيل. عند كثافة طاقة أعلى من 1.5-2.0 جول/سم² مع سرعات مسح أقل من 100 مم/ث، تجاوزت درجات حرارة السطح 300-400 درجة مئوية. تشكلت أكاسيد جديدة - بلون القش، ثم الأزرق - حتى بعد زوال اللون الحراري الأصلي. لم يكن التسلسل عشوائيًا، بل اتبع نمطًا واضحًا: بني ← فضي ← قشّي ← أزرق، مرتبطًا بذروات درجة الحرارة وتغيرات سمك الطبقة.
كانت نافذة المعلمات التي أوقفت التكرار ضيقة: كثافة الطاقة ثابتة عند حوالي 0.8-1.2 جول/سم² ، وسرعة المسح بين 100-400 مم/ث ، والمسافة بين خطوط المسح بين 30-60 ميكرومتر . ضمن هذه النافذة، وصل السطح إلى الفضة وثبتت. خارجها، تسارع التكرار، وتعمق استنزاف الكروم، وأصبح السطح أكثر خشونة (Ra يصل إلى 0.6-0.8 ميكرومتر في المناطق المعالجة بشكل مفرط)، واستمر اللون في الظهور.
لمنع تغير اللون، تعمل أربعة عناصر تحكم معًا:
-
اضبط درجة حرارة السطح القصوى بحيث لا تتجاوز 200-220 درجة مئوية ، وارفع سرعة المسح إلى نطاق 200-500 مم/ثانية، وخفّض كثافة الطاقة إلى ما يزيد قليلاً عن عتبة إزالة الأكسيد.
-
افصل عملية إزالة الطلاء الثقيلة عن عملية التشطيب - استخدم طاقة عالية أولاً لإزالة اللون الأسود والأزرق، ثم قم بتشغيل تمريرة سريعة واحدة بطاقة منخفضة لتسوية النتيجة؛ توقف عند تمريرتين إلى ثلاث تمريرات إجمالاً
-
مرر غازًا واقيًا خلال مرحلة التبريد - غاز الأرجون عالي النقاء أو النيتروجين بنسبة ≥99.99%، مع إبقائه فوق الخرزة لمدة 2-5 ثوانٍ بعد انتقال الليزر؛ هذا يمنع إعادة الأكسدة بينما لا يزال السطح ساخنًا بدرجة كافية للتفاعل.
-
ابدأ بلون أفتح - فاللون القشّي الفاتح الناتج عن لحام محمي جيدًا ينظف ليصبح فضيًا مستقرًا بشكل أكثر اتساقًا من اللون الأزرق الداكن أو الأسود؛ وكلما كان الأكسيد الأصلي أكثر سمكًا وتغيرًا، زادت دوراته.
يشير ظهور تدرجات لونية على شكل خطوط أو حلقات على طول الخرزة إلى تداخل غير متساوٍ. اضبط تباعد الخطوط حتى يتم ضرب كل منطقة مرة أو مرتين بشكل متسق - وليس ثلاث أو أربع مرات.
يتحول لون السطح إلى الفضي، ثم يعود إلى لون القش أو الأزرق بعد ساعات تحت تأثير حرارة التشغيل؟ لا تزال الطبقة السطحية المستنفدة من الكروم موجودة. أزال التنظيف بالليزر الطبقة المرئية، لكنه لم يُعد الطبقة الخاملة الموجودة تحتها. في هذه الحالة، يُنصح بدمج التنظيف بالليزر مع التخليل الكيميائي أو التخميل. هذا هو الأسلوب الأمثل لإصلاح كلٍ من مظهر السطح والحالة المعدنية الكامنة وراءه.
كيفية منع عودة الأكسدة: بروتوكول عملي حسب نوع المادة
تتأكسد كل المعادن بطريقتها الخاصة، ولا يوجد بروتوكول وقائي واحد يغطيها جميعًا. الخطوات التالية مُرتبة حسب نوع المادة. ابدأ بالضوابط العامة، ثم انتقل إلى البروتوكولات الخاصة بكل معدن.
أدوات تحكم شاملة — ابدأ من هنا، بغض النظر عن المادة التي تعمل بها:
ثلاثة عوامل تُحفز الأكسدة على جميع المعادن: الأكسجين، والرطوبة، ودرجة الحرارة. يؤدي نقص هذه العوامل الثلاثة إلى إبطاء التفاعل. أما زيادة أي منها فتؤدي إلى إعادة بناء طبقة الأكسيد بسرعة على السطح النظيف.
نقطة انطلاق عملية لأي مادة:
- نظف قبل التخزين — لا تقم بإخفاء التلوث تحت طبقة واقية
- التحكم في الرطوبة باستخدام مواد مجففة (جل السيليكا)، أو أجهزة إزالة الرطوبة، أو التطهير بالنيتروجين
- درجة حرارة تخزين منخفضة حيثما أمكن ذلك، ترتفع معدلات الأكسدة مع ارتفاع درجة الحرارة
- قلل من ملامسة الهواء عن طريق التغليف بالتفريغ الهوائي أو التغليف في جو خامل
- فصل المعادن غير المتشابهة يؤدي التلامس الجلفاني إلى تسريع تلف السطح على كلا الجزأين
- فحص وتجديد الطلاءات قبل أن تصبح طبقات الحاجز رقيقة، وليس بعد ذلك.
حسب نوع المادة:
الفولاذ الكربوني والحديد : ضع طبقة أساسية غنية بالزنك أو طبقة عازلة من الإيبوكسي مباشرةً بعد التنظيف بالليزر. الجلفنة تضمن أطول عمر افتراضي. للتخزين في الورشة، اتبع الترتيب التالي بدقة: التنظيف ← التجفيف ← الطلاء ← التخزين في مادة مجففة. لا تتخطى أي خطوة.
سبائك الألومنيوم والنحاس - تبدأ الأسطح النظيفة غير المعالجة بالتأكسد مجدداً في غضون دقائق. لذا، يُنصح بوضع طبقة حماية عازلة أو الانتقال إلى الخطوة التالية من العملية خلال فترة تتراوح بين 30 و60 دقيقة . في أعمال الصهر أو الصب، يُنصح باستخدام الجير أو البوراكس كمادة صهر، ثم إزالة الغازات بالتفريغ قبل تصلب المعدن.
تُعدّ المكونات الجرافيتية - والمثبطات الكيميائية القائمة على الفوسفات - هي النهج القياسي. يؤدي التأكسد إلى ظهور فراغات دقيقة تتحول إلى مسارات للتسرب. يمنع استخدام المثبطات حدوث ذلك - فهو ليس مجرد معالجة سطحية.
المعادن المقاومة للحرارة العالية يعتمد اختيار الطلاء على درجة حرارة التشغيل، والتي تتراوح من 1,100 ° F إلى 4,500 ° F اعتمادا على التطبيق:
- الموليبدينوم: طلاءات من السيليكون أو النيكل أو الكروم أو المعادن الثمينة (الذهب أو الفضة أو البلاتين)
- التنتالوم: أنظمة البيريليد أو الألومينيد أو الأكسيد - لن ينجح الطلاء الكهربائي المائي هنا
- التنغستن: يتطلب الأمر طبقات متعددة؛ ابدأ بطبقة أساسية من الروديوم، ثم أضف طبقات من النيكل أو الكروم أو الرينيوم.
بروتوكول السطح النهائي - أربع خطوات أساسية:
-
قم بإزالة الأكسدة تمامًا قبل وضع طبقة الحماية - فالأكسيد المتبقي يستمر في التفاعل تحت أي طبقة نهائية تضعها فوقه
-
ضع طبقة الحماية بسرعة بعد التنظيف: طلاء، مانع تسرب، شمع، مثبط للتآكل، أو نظام طلاء شفاف
-
بالنسبة للأسطح المطلية أو أسطح السيارات ، استخدم شمعًا أو مادة مانعة للتسرب من البوليمر الصناعي وأعد وضعها كل شهرين إلى ثلاثة أشهر.
-
للتخزين المعدني ، حافظ على انخفاض الرطوبة وتقليل ملامسة الهواء إلى الحد الأدنى - استخدم مواد مجففة أو غاز خامل أو تغليف بالتفريغ الهوائي.
الحاجز هو ما يحافظ على النتيجة. قام الليزر بتنظيف السطح. ويحافظ البروتوكول على ذلك.
قائمة التحقق من استكشاف الأخطاء وإصلاحها: عودة الأكسدة بعد التنظيف بالليزر
تتسبب تسع نقاط ضعف في حدوث أكسدة متكررة بعد تنظيف اللحام بالليزر. عالج هذه النقاط بالترتيب. يجد معظم المشغلين الحل عند نقطة التفتيش الثالثة.
القسم 1 - هل أزال الليزر الأكسيد بالكامل؟
إن الإزالة غير الكاملة هي السبب الجذري الأكثر شيوعًا - والأسهل تفويتها بالعين المجردة.
-
نقطة البداية المعيارية: طاقة النبضة ≈ 1.5 مللي جول لإزالة أكسيد المعدن على ليزر ألياف أحادي النمط
-
هل لا يزال الأكسيد موجودًا؟ هل فشلت اختبارات الالتصاق؟ قم بزيادة كثافة الطاقة بنسبة 5-10% أو قلل سرعة المسح
-
القيم المرجعية المثلى للمعلمات: تردد نبضي 500 كيلوهرتز / عرض خط 50 ميكرومتر / سرعة مسح 15 مم/ثانية — ابدأ من هنا، ثم اضبطها وفقًا لسمك طبقة الأكسيد لديك.
-
هل لا تزال طبقة داكنة متبقية ظاهرة بعد تمريرة واحدة؟ قم بتمريرتين أو ثلاث تمريرات مع تداخل الخطوط بنسبة 50-70% . يُكوّن الأكسيد المتبقي مواقع تآكل نشطة، وهذه البقع تتأكسد أولاً وبأسرع وقت.
-
اختبار النمط: هل يستمر ظهور الأكسدة في نفس البقع؟ هذه المناطق لم تُنظف جيدًا. قلل المسافة بين خطوط التظليل أو أبطئ العمل في تلك المناطق.
الكتلة 2 - هل تقوم بتسخين المعدن الأساسي بشكل مفرط؟
عملية التنظيف بالليزر مصممة لتكون محدودة ذاتيًا. بمجرد زوال طبقة الأكسيد، يرتفع مستوى الانعكاسية وينخفض معدل إزالة الأكسيد تلقائيًا. هل يستمر السطح في التعتيم أو الخشونة مع تكرار عملية التنظيف؟ هذا ليس تنظيفًا، بل هو تلف.
-
الخطوات التصحيحية:
-
قلل الطاقة القصوى بزيادات تتراوح بين 2 و3% مع التأكد من إزالة الأكسيد بالكامل
-
قم بزيادة سرعة المسح بنسبة 10-20% أينما يظهر التلوين الحراري أو تغير لون المعدن الأساسي
-
على الفولاذ المقاوم للصدأ الرقيق (0.5-1.5 مم)، تجنب المرور البطيء عند درجات الحرارة العالية. ارفع تردد التذبذب أو سرعة الحركة لتقليل الحرارة المُدخلة.
-
القسم 3 - ما هي المدة الفاصلة بين التنظيف والخطوة التالية؟
المعدن التفاعلي العاري لا ينتظر. يبدأ العد التنازلي لحظة توقف الليزر.
-
حافظ على الفاصل الزمني أقل من 30 دقيقة في بيئات المتاجر الرطبة
-
بالنسبة للأسطح التفاعلية - الفولاذ الكربوني العاري، والألومنيوم النظيف حديثًا - استهدف مدة أقل من 5-10 دقائق
-
اختبار القسائم الخاضع للرقابة: تنظيف ثلاث قسائم متطابقة وتخزينها:
-
أ: معرضة لهواء المتجر
-
ب: مغلفة في وعاء جاف
-
ج: يتم طلاؤها مباشرة بعد التنظيف
-
افحص الأكسدة المرئية ومقاومة التلامس بعد 24 ساعة . تشير الاختلافات الكبيرة بين A وB مباشرةً إلى أن البيئة وطريقة التعامل هما السبب الرئيسي.
-
المربع 4 - هل قمت بتطبيق الحماية بعد العلاج؟
تزيل عملية التنظيف بالليزر طبقة التخميل القديمة مع طبقة الأكسيد. ما يتبقى هو معدن مكشوف ونشط بدون أي طبقة حماية. إن عدم إجراء المعالجة اللاحقة سيؤدي إلى ظهور طبقة أكسيد جديدة، وهذا ليس عيباً، بل أمر متوقع.
-
استخدم أحد الخيارات التالية في غضون دقائق من التنظيف:
-
طبقة زيت مضادة للصدأ أو مثبطة للتآكل (2-10 ميكرومتر نموذجي)
-
عامل التخميل (الفولاذ المقاوم للصدأ؛ اتبع تركيز المورد ووقت التلامس)
-
غشاء واقٍ شفاف أو برايمر متوافق مع الليزر
-
-
معيار التخزين: يجب الحفاظ على الرطوبة النسبية أقل من 40-50% في مناطق معالجة وتخزين قطع الصلب لمنع الصدأ السريع.
القسم 5 - هل بيئة التنظيف تعمل ضدك؟
أرضية المتجر عامل مؤثر. تجاهلها وستؤدي إلى إعادة أكسدة الأجزاء التي قمت بتنظيفها للتو.
-
قم بتركيب أجهزة إزالة الرطوبة بالقرب من محطة التنظيف - استهدف مستوى رطوبة نسبية أقل من 50% تقريبًا
-
تأكد من أن التهوية تسحب الرذاذات والجسيمات المسببة للتآكل التي تسبب التآكل على الأسطح النظيفة
-
بالنسبة للمكونات عالية القيمة: قم بتشغيل دفعة تجريبية مع توفير حماية مستمرة من النيتروجين أو الأرجون فوق منطقة التنظيف. قارن الأكسدة بعد 24-72 ساعة مع الأجزاء القياسية المعرضة للهواء. غالبًا ما يكون الفرق ملحوظًا.
القسم 6 - هل يؤدي خشونة السطح أو التلف المجهري إلى تسريع عملية الأكسدة؟
يؤدي الإفراط في خشونة السطح إلى زيادة مساحة السطح وحبس الرطوبة، وكلاهما يسرع عملية إعادة الأكسدة.
-
هل لاحظتَ وجود طبقة جليدية ظاهرة، أو حفر، أو تشققات بعد التنظيف؟ قلّل من كثافة الطاقة. قلّل عدد مرات التنظيف إلى الحد الأدنى اللازم لإزالة الأكسيد بالكامل.
-
أضف منديلًا مبللًا بمذيب (كحول الأيزوبروبيل) بعد التنظيف، أو استخدم هواءً جافًا نظيفًا. هذا يُزيل الرواسب السائبة والأملاح والجسيمات التي تُسبب التآكل الموضعي.
الوحدة 7 - هل يوفر نظام الليزر طاقة ثابتة؟
إن الأكسدة التي "تعود" تكون في بعض الأحيان مجرد تنظيف غير مكتمل لم يلاحظه أحد - ناجم عن أجهزة مهترئة، وليس خطأ في العملية.
-
افحص نافذة الحماية قبل كل استخدام. فالنافذة المتشققة أو الملوثة أو المتضررة من طبقة الطلاء المضاد للانعكاس تقطع التيار الكهربائي، مما يؤدي مباشرةً إلى عدم إزالة طبقة الأكسيد بشكل كامل.
-
انتبه لعلامات ارتفاع درجة حرارة العدسة: تفاوت عرض التنظيف، وأنماط التآكل غير المنتظمة.
-
اضبط زاوية العمل على 10-15 درجة عن الوضع الطبيعي لتقليل الانعكاس الخلفي.
-
افحص الألياف بحثًا عن التواءات وانحناءات حادة وانضغاط
-
تتبع درجة حرارة سائل التبريد. يؤدي ارتفاع درجة الحرارة إلى تغيير جودة الشعاع دون ظهور أي علامات تحذيرية مرئية.
-
قم بتفريغ سائل التبريد واستبداله، وتنظيف فلتر الماء، واستبدال غطاء الفلتر وفقًا للجدول الزمني المحدد - افعل ذلك وفقًا لجدول زمني محدد، وليس بعد ظهور المشاكل.
القسم 8 - هل تؤدي ممارسات المناولة إلى إعادة تلوث السطح؟
يكفي وجود بصمة إصبع. يتسبب الكلوريد والرطوبة من الجلد العاري في حدوث تآكل موضعي في غضون ساعات على الفولاذ المقاوم للصدأ.
-
يُشترط ارتداء قفازات نظيفة لجميع الموظفين الذين يتعاملون مع الأجزاء النظيفة - بدون استثناءات
-
لا تقم بتكديس القطع النظيفة حديثًا. فالتلامس بين المعدن والمعدن يحبس الرطوبة بين الأسطح.
-
فحص سريع: نظّف قسيمة، المسها بأصابعك، ثم ضعها بجانب قسيمة أخرى تم التعامل معها بقفاز. افحص كلتيهما بعد 24-72 ساعة. تشير أنماط الصدأ الواضحة على شكل بصمات الأصابع إلى أن التعامل غير السليم هو السبب الرئيسي.
الكتلة 9 - هل العمليات السابقة أم اللاحقة هي التي تجلب الأكسدة الجديدة؟
أحيانًا تكون نتيجة التنظيف بالليزر جيدة. لكن المشكلة تظهر قبل ذلك أو بعده.
-
في المراحل الأولية: هل تصل القطع مغطاة بترسبات كثيفة أو زيوت لزجة أو متآكلة مسبقًا؟ أضف خطوة تنظيف ميكانيكية أولية. يجب أن يزيل الليزر الأكسيد، وليس معالجة جميع الملوثات بمفرده.
-
اللحام في اتجاه التدفق: تأكد من ثبات التركيب وتغطية غاز الحماية. ظهور الأكسدة بعد اللحام ليس خللاً في تنظيف الليزر.
-
الطلاء أو التغطية اللاحقة: قم بتطبيق الطلاء قبل تشكل الصدأ السطحي. تتطلب معظم أنظمة الطلاء تطبيقها على المعادن شبه البيضاء خلال 4 ساعات . في حال ارتفاع الرطوبة، قلل المدة إلى أقل من 1-2 ساعة.
خاتمة
نادراً ما يكون التأكسد المتكرر بعد تنظيف اللحامات بالليزر ناتجاً عن عامل واحد، بل هو عادةً نتيجة لتأثيرات مُجتمعة لإدارة الحرارة، وخصائص المواد، والظروف البيئية، وتسلسل العمليات. ومن خلال معالجة كل جانب من هذه الجوانب بشكل منهجي، يستطيع المصنّعون الحفاظ على التشطيب النظيف والمقاوم للتآكل الذي تتطلبه منتجاتهم.
في ماكس ويف ، نتخصص في تقديم حلول تنظيف متطورة بالليزر مصممة للتعامل مع التحديات الصناعية المعقدة. تم تصميم أنظمتنا لتحقيق الدقة والاستقرار والقدرة على التكيف في بيئات اللحام والتصنيع المتنوعة.