Alüminium hətta təcrübəli qaynaqçılara belə təvazökarlıq verir və bunun yaxşı bir səbəbi var. Poladdan fərqli olaraq, o, istiliyi bütün hissəyə sürətlə çəkir. Həmçinin, əsas metalın temperaturundan təxminən üç dəfə yüksək temperaturda əriyən inadkar oksid təbəqəsini gizlədir. Bir saniyə tərəddüd etsəniz, onun gələcəyini hiss etmədən yanıq alırsınız.
İlk cəhd sizi əyri, məsaməli bir qarışıqlıqla üzləşdirdi? Tək deyilsiniz.
Xoş xəbər budur: TIG alüminium və MIG alüminium qaynaqları həm öyrənilə bilən bacarıqlardır, həm də lazer qaynaq maşını kimi müasir həllər prosesi idarə etməyi daha da asanlaşdırır və daha ardıcıl edir. Sadəcə alüminiumun bir qövsə dəyməzdən əvvəl niyə belə davrandığını başa düşməlisiniz. Bu təlimat hər bir vacib addımı əhatə edir:
-
Düzgün avadanlıq
-
Materialınızı necə düzgün təmizləmək olar
-
Ayarlarınızda yığım
-
Yeni başlayanların qaynaqlarını məhv edən yeddi səhv və onlardan necə yayınmaq olar
Alüminium Qaynaq Niyə Bu qədər Çətindir (Və Bunun Qarşısını Necə Almaq Olar)
Alüminiumun üzərinə qövs vurduğunuz anda eyni anda dörd ayrı fizika problemi ilə qarşılaşırsınız. Hər biri digəri ilə mübarizə aparır və bunu anlamaq alüminiumu necə düzgün qaynaq etməyi öyrənməkdə ilk addımdır.
Alüminiumun səthindəki oksid təbəqəsi 2072°C -də əriyir . Onun altındakı əsas metal? 660°C . Bu 3x boşluq əsl problemdir. Qövsünüz qaynaq zonasına çatmazdan əvvəl istiliyədavamlı bir maneəni keçməlidir. Bundan əlavə, alüminium istiliyi poladdan 6 dəfə daha sürətli aparır . İstilik enerjisi gölməçənizi əlavə etdiyiniz qədər sürətlə tərk edir.
Sonra hidrogen var. Əridilmiş alüminium onu sürətlə içəri çəkir və möhkəm saxlayır. Nəticə? Məsaməlilik və struktur bütövlüyünü sakitcə məhv edən daxili boşluqlar.
Düzəltmə tək bir şey deyil. Bu, bir sistemdir:
-
Əvvəlcə mexaniki təmizləmə — məşələ toxunmadan əvvəl oksid təbəqəsini təmizləmək üçün xüsusi paslanmayan polad fırça istifadə edin
-
Sıx istilik nəzarəti — impulslu TIG və ya tənzimlənən hərəkət sürəti sizi yanma və soyuq ərimə arasındakı dar pəncərədə saxlayır
-
Düzgün doldurucu — əsas ərintiyə uyğunlaşdırılmış 4043 və ya 5356 çubuq
-
Çirklənmə intizamı — yağ, nəm və sürtkü yağının üfürmə dəlikləri yaratmaq üçün çox şeyə ehtiyacı yoxdur
Bu dörd təzyiq nöqtəsini düzgün müəyyənləşdirsəniz, alüminium özünü düşmən kimi hiss etməyi dayandırır. O, həll edilə bilən hiss etməyə başlayır.
Yeni başlayanlar üçün TIG, MIG və Lazer: Hansı metoddan başlamalısınız?

Üç metod, üç fərqli öyrənmə təcrübəsi — və səhv seçim sizə vaxt, pul və əsl məyusluq itkisinə səbəb olur.
Əksər yeni başlayanlar üçün MIG- dən başlamaq lazımdır. Davamlı naqil qidalanması bir koordinasiya dəyişənini kəsir. Siz hərəkət sürətinə və bucağa diqqət yetirirsiniz. Daha qalın alüminiumu (5/16 düymdən yuxarı) idarə edir və kiçik səhvləri bağışlayır. Təmizləmə bir az əlavə iş tələb edir, lakin qaynaqlar möhkəmdir.
TIG üçünün dəqiq alətidir. Siz bir fənəri, doldurucu çubuğu və ayaq pedalını eyni anda idarə edirsiniz. Bir sürüşmə muncuğu məhv edir. Əlləriniz yaxşı texnikanın necə hiss olunduğunu biləndən sonraya saxlayın.
Lazer hər şeyi dəyişdirir. Əvvəlcədən proqramlaşdırılmış parametrlər, sensor ekran interfeysi və sürət TIG-dən təxminən dörd dəfə daha sürətlidir. Daha az istilik deformasiyası ilə daha təmiz qaynaqlar əldə edirsiniz. Əsas çatışmazlıq ilkin xərcdir. Büdcə buna imkan verir və nazik alüminiumla işləyirsiniz? Bu, üçünün ən asan yoludur.
|
Üsul |
üçün ən yaxşı |
Giriş dəyəri |
Öyrənmə əyri |
|---|---|---|---|
|
MIG |
Qalın alüminium, DIY yığımları |
$ 140- $ 1,000 |
Aşağı |
|
TIG |
İncə/dəqiq iş |
$ 200- $ 2,500 |
Yüksək |
|
Lazer |
İncə, yüksək keyfiyyətli qaynaqlar |
2,500 dollar + |
lowest |
MIG ilə başlayın. TIG-i bitirin.
a-a yüksəldin lazer qaynaqçısı Daha sürətli işləməyə hazır olduqda, yenidən işləməyi azaldın və daha az səylə təmiz, ardıcıl qaynaqlar əldə edin.
Alüminium Qaynaq üçün Əsas Alətlər və Materialların Yoxlama Siyahısı
Səhv avadanlıq sizi yalnız yavaşlatmır - başlamazdan əvvəl uğursuzluğa zəmanət verir.
Budur sizə nə lazımdır və hər bir parçanın nə üçün vacib olduğu.
Qaynaqçı
TIG alüminium qaynaq üçün AC çıxışı tələb olunur. DC oksid təbəqəsini — tam dayanacaq — yara bilməz. Kvadrat dalğalı AC, tənzimlənən tezlik və AC balans nəzarəti olan bir maşın axtarın.
Nəzərə alınmalı iki möhkəm seçim:
-
TIG325X AC/DC — ciddi və ağır iş üçün hazırlanmışdır
-
MIG285 (285A) — MIG və TIG-i ½ düym qalınlığa qədər alüminium üzərində daha aşağı qiymətə örtür
Amma reallıq budur:
Oksid təbəqəsi ilə bağlı baş ağrılarından, mürəkkəb quraşdırmadan və dik öyrənmə əyrilərindən yayınmaq istəyirsinizsə, lazer qaynağı daha sadə bir alternativ təklif edir.
Əl lazer qaynaq aparatı alüminiumu minimal hazırlıq, sabit nüfuzetmə və əhəmiyyətli dərəcədə daha az istilik deformasiyası ilə qaynaq edə bilər ki, bu da yeni başlayanlar üçün ardıcıl nəticələr əldə etməyi asanlaşdırır.
Volfram və Doldurucu
2% cilalanmış volfram (boz, WC20) istifadə edin, iti ucluğa qədər üyüdün. AC-də qövs stabilliyi üçün təmiz volframla döyün.
Doldurucu üçün 4043 ən yaxşı seçiminizdir. Yaxşı axır, səhvləri bağışlayır və əksər alüminium ərintiləri ilə işləyir. Möhkəmliyin istifadə rahatlığından üstün olduğu dəniz və ya konstruksiya işləri üçün 5356-ya keçin.
Lazer qaynağı ilə:
Volfram yoxdur. Əksər nazik metal tətbiqlərində doldurucu seçimi təxminləri yoxdur.
Dəyişənləri azaldır və səhvləri də azaldır.
Qaz və Dəstəkləyici Ötürücü
15–25 CFH-də 100% arqon işlədin. Çox aşağı təzyiqdə məsaməlilik yaranır. Çox yüksək təzyiqdə isə çirkləndiricilər içəri çəkilir. Bu diapazonda qalın.
Sizə də lazım olacaq:
-
Xüsusi paslanmayan polad fırça — heç vaxt polad məhsulları ilə paylaşmayın
-
U-groove ötürücü rulonları
-
MIG üçün Teflon astar
-
İstilik radiatorları və sıxaclar
Lazer qaynaq üstünlüyü:
Qoruyucu qaz hələ də istifadə olunsa da, quraşdırma daha sadədir və proses operator dəyişikliklərinə daha az həssasdır - yəni daha az qüsur və daha az yenidən işləmə deməkdir.
Fərdi Mühafizə Vasitələri — Danışıqlar Olunmayan Vasitələr
Bunlardan heç birini qaçırmayın:
-
Avtomatik qaralma dəbilqəsi
-
Keçi dərisi TIG əlcəkləri
-
Dəri gödəkçə
-
Polad burunlu çəkmələr
Lazer qaynağı da düzgün göz qorunması və təhlükəsizlik prosedurlarını tələb edir, lakin onun idarə olunan, az sıçrayışlı prosesi çox vaxt daha təmiz və daha rahat iş təcrübəsi ilə nəticələnir.
Qaynaqdan əvvəl alüminiumu necə təmizləmək olar (Ən çox yeni başlayanlar atladığı addım)
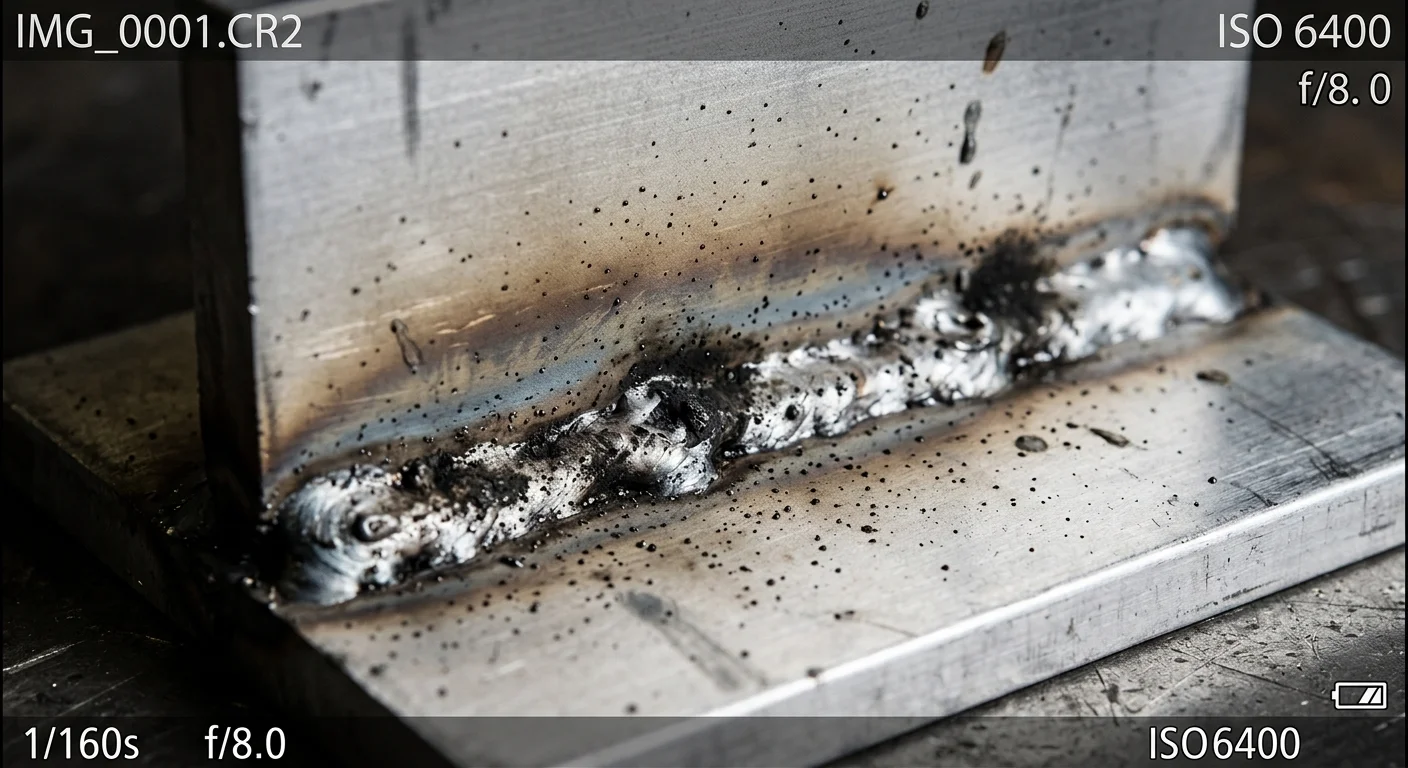
Pis hazırlıq yalnız qaynaq tikişinizi zəiflətmir - o, dərhal gölməçədə qara his, istiot ləkələri və bulanıq qəhvəyi duman kimi özünü göstərir. Bu duman, qövsə dəyməmişdən əvvəl bir şeyin səhv getdiyini göstərən xəbərdarlıq əlamətidir və yeni başlayanlar üçün alüminium qaynaqda ən çox rast gəlinən problemlərdən biridir.
Düzəliş iki addımlı ardıcıllıqdır. Ardıcıllığı düzgün edin. Hər şeyi dəyişdirir.
Addım 1: Əvvəlcə yağdan təmizləyin. Birləşmənin hər iki tərəfini aseton, MEK və ya toluol ilə silin. Spirt deyil. Xlorlu həlledicilər deyil. Pendir və ya kağız dəsmal istifadə edin — heç vaxt əski-üyrü paltar almayın. Zavod alüminiumu dəyirmandan yağ daşıyır. Hətta təmiz görünən səthlər belə 1% qalıq təbəqə saxlayır. Həlledici onun 99%-dən çoxunu təmizləyir. Bu addımı atlayın və fırçanız həmin karbohidrogenləri birbaşa metalın içinə itələyir.
Addım 2: Sonra fırçalayın. Xüsusi paslanmayan polad fırçanızdan istifadə edin — polada heç vaxt toxunmadığınız fırça. Bir istiqamətdə, yüngül təzyiqlə. Oksid tozunu hər neçə hərəkətdən bir üfürün. Bu, onun geri yığılmasının qarşısını alır.
İndi qaynaq edin. Oksid bir neçə dəqiqə ərzində islanır. Metalı təmizləyin, sonra qaynaq edin. Əvvəlcə uzaqlaşmayın.
Addım-addım TIG Alüminium Qaynaq: Avadanlığın Qurulmasından Son Muncuqlara Qədər
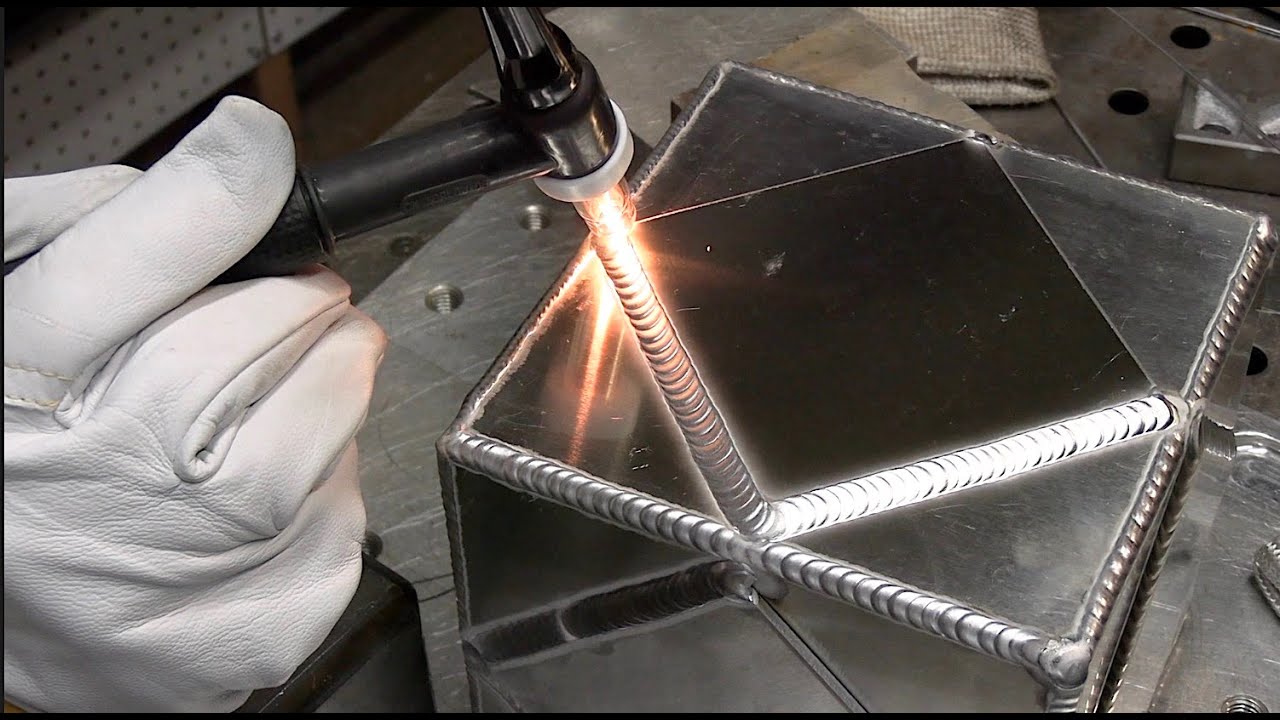
Quraşdırma, əksər yeni başlayanların qaynaq başlamazdan əvvəl itirdiyi yerdir və bu, xüsusilə yeni başlayanlar üçün alüminium qaynaqda doğrudur . Maşını səhv yerləşdirsəniz, fənəri səhv tutsanız və ya torpaqlama sıxacını atlasanız, fürsətiniz olmamışdan əvvəl qaynaq uğursuz olur. Pis hazırlıq qaynağı məhv edir və heç bir texnika bunu düzəldə bilməz. Bu ardıcıllığı bir dəfə, addım-addım izləyin və ilk qövsünüzü alüminium üzərində əksər yeni başlayanların çatışmayan bir şeylə vuracaqsınız: təmiz, sabit bir muncuq üçün real şans.
1. Maşını konfiqurasiya edin
Düzgün maşın quruluşu ilə başlayın - bu, hər şeyi müəyyən edir. Qütblüyü AC-yə təyin edin (alüminium üçün müzakirə olunmaz) və qısa əvvəlcədən axın və avtomatik axın sonra 100% arqon qoruyucu qaz istifadə edin. Daha qalın alüminium və güc qaynağı məhduddursa, daha dərin nüfuz üçün arqon-helium qarışığına keçin . Standart olaraq ER4043 doldurucusundan istifadə edin və daha yüksək möhkəmlikli tətbiqlər üçün ER5356 -ya keçin.
2. Məşəli yığın
Sabitliyi təmin etmək üçün məşəl komponentlərini düzgün quraşdırın. Sabit AC qövsü üçün 2% iti uclu volframdan (iti uclu) istifadə edin . Düzgün cərəyan axınını təmin etmək üçün qapağı və qapağı möhkəm sıxın və torpaqlama sıxacını masaya deyil, birbaşa iş parçasına bərkidin.
3. Məşəl Bucağınızı və Qövs Uzunluğunuzu Təyin Edin
Məşəli 70-80° bucaq altında, yüngülcə 5-15° geri əyilməklə saxlayın. Volframı səthdən təxminən ⅛ düym (bir diametr) yuxarıda saxlayın . Sabit qövs uzunluğunu saxlamaq vacibdir - çox yaxın volframı çirkləndirir, çox uzaq isə qövsü qeyri-sabitləşdirir.
4. Doldurucu Çubuğunu Tutun
Açıq əliniz doldurucu çubuğu iş parçasına 15 dərəcə bucaq altında tutur. Məşəl və çubuq bir-birinə 90 dərəcəlik bucaq altında olmalıdır. Heç bir əl möhkəm yapışmır. Boş əllər daha yaxşı hərəkət edir və daha az yorulur.
5. Əvvəlcə doldurucu olmadan gölməçəni qurun
Pedalı basın. Gölməçənin əmələ gəlməsinə diqqət yetirin. Hələ doldurucu əlavə etməyin.
Gölməçənin ölçüsünün sabitləşməsinə icazə verin. Genişliyini izləyin.
-
Gölməçə kiçilir? Çox sürətli hərəkət edirsiniz və ya kifayət qədər istilik vermirsiniz.
-
Gölməçə yayılıb sulanır? Pedaldan geri çəkilir.
Alüminium tez qızır — poladdan daha sürətli . Parça qızdıqca ayaq pedalını buraxın. Kənarlara yaxın istilik güclü şəkildə cəmləşir. Pedalı həmin yerlərdə demək olar ki, heç nəyə çatmayan yerə sıxın.
6. Doldurucu əlavə edin və muncuq düzəldin
Gölməçə sabitləşdikdən sonra, qaynaq hovuzunun ön kənarına doldurucu əlavə edin . Ardıcıl qaynaq muncuqları yaratmaq üçün sabit bir hərəkət ritmindən istifadə edin . Qövsün sabitliyini qorumaq üçün yalnız barmaqlarınızı deyil, bütün əlinizi hərəkət etdirin və çirklənmənin qarşısını almaq üçün məşəli həmişə irəli itələyin .
Qövs vurmazdan əvvəl: Əvvəlcə quru məşq edin
Qövsə vurmadan əvvəl, soyuq iş parçasında tam hərəkəti məşq edin. Əvvəlcə əl koordinasiyasını və mövqeyini inkişaf etdirin , sonra isə qaynağa keçin. Qırıntı materialdan başlamaq təzyiq olmadan nəzarəti inkişaf etdirməyə kömək edir və daha sürətli real irəliləyiş əldə etməyə səbəb olur.
Alüminium TIG Qaynaq Tez İstinadı
Alüminium adətən 0.001 düym qalınlığa 1.3-1.5 amper tələb edir ki, bu da AC təmizləmə təsirinə görə poladdan daha yüksəkdir. TIG qaynağı ilə müqayisədə lazer qaynağı daha az parametr tənzimləməsi tələb edir ki, bu da yeni başlayanlar üçün sabit və ardıcıl nəticələr əldə etməyi asanlaşdırır.
|
Qalınlıq |
Amper (AC) |
Argon axını |
Volfram Ölçüsü |
|---|---|---|---|
|
1/16 ″ (1.6mm) |
65-85A |
20–25 CFH |
1/16″–3/32″ |
|
1/8 ″ (3.2mm) |
120-160A |
20–25 CFH |
3/32″–1/8″ |
|
3/16 ″ (4.8mm) |
170-220A |
20–25 CFH |
1 / 8 " |
|
1/4 ″ (6.4mm) |
220-280A |
20–25 CFH |
1 / 8 " |
Ayaq Pedalı və İstilik İdarəetməsi
Alüminiumu sabit amperdə qaynaq etməyin. Hədəfinizin 1.5 qatına qədər qızdırın, sonra parça qızdıqca 20-30% azaldın. 1/8 düymlük alüminium üzərində 6 düymlük muncuq işlədirsiniz? Təxminən 150A cərəyanla başlayın və 110A ətrafında bitirin.
1/8 düymdən daha qalın materialda 150–230°F-yə qədər qızdırın . Sexinizin temperaturu 50°F-dən aşağı düşərsə, eyni şeyi edin. 250°F-dən aşağı temperaturda qalın — bu həddi keçin və isti çatlama real riskə çevrilir.
1/16 düymdən kiçik nazik material üçün əvvəlcədən qızdırmayın. Mis dayaq çubuqlarını birləşmənin bütün uzunluğu boyunca sıxın və metalın işləməsinə icazə verin.
Arqon axınını 20-25 CFH arasında saxlayın . 30 CFH-dən çox təzyiq göstərsəniz, turbulentlik çirkləndiriciləri birbaşa gölməçəyə çəkəcək.
MIG Alüminium Qaynaq: Addım-addım Təlimat (Makaron Tabancasının Quraşdırılması ilə)
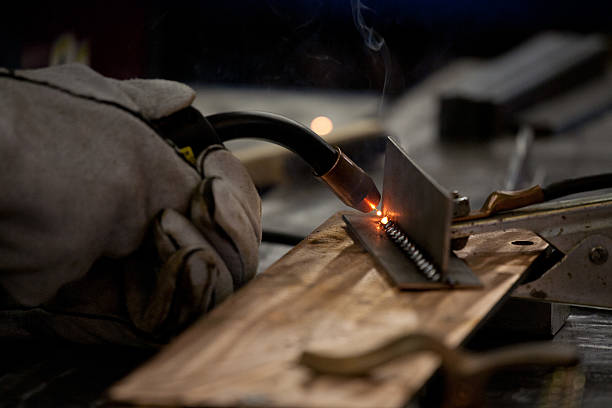
Alüminium MIG qaynaq poladla eyni deyil.
Standart MIG qurğusundan istifadə etsəniz, demək olar ki, dərhal tel tıxanmaları, quşların yuva qurması və qeyri-sabit yemləmə ilə qarşılaşacaqsınız.
Əvvəldən düzgün nəticə əldə etmək üçün bu addımları izləyin.
Addım 1: Makaralı Tapançadan İstifadə Edin (Standart MIG Tapançası Deyil)
Standart MIG silahları polad üçün nəzərdə tutulub, lakin alüminium məftil daha yumşaqdır və uzun kabellərdə asanlıqla əyilir və ya ilişib qalır. Məftil makarası birbaşa məşəlin üzərinə quraşdırılmış və qısa qidalanma yolu olan makaralı silahdan istifadə hamar və sabit qidalanmanı təmin edir, quşların yuva qurmasının qarşısını alır və əvvəldən daha ardıcıl bir qövs verir.
Addım 2: Düzgün Qoruyucu Qazı Quraşdırın
Alüminium qaynağı 100% arqon tələb edir — heç vaxt C-25 kimi CO₂ qarışıqlarından istifadə etməyin , çünki onlar qaynaq hovuzunu çirkləndirəcək. 35 CFH ilə başlayın və şəraitdən asılı olaraq təxminən 30 CFH-ə qədər dəqiqləşdirin . Çox az qaz məsaməliliyə və hisə səbəb olur, çox qaz isə çirkləndiriciləri cəlb edən turbulentlik yaradır.
Addım 3: Düzgün tel yapışqanını təyin edin
Telin yapışması qövsün sabitliyində mühüm rol oynayır. Ən yaxşı nəticələr üçün onu ½ ilə ¾ düym (12-18 mm) arasında saxlayın . Çox qısa olan hissə kontakt ucunda yanıq yarada bilər, çox uzun olan hissə isə qeyri-sabit qövsə səbəb olur. Sabit yapışmanın qorunması hamar qaynaq təmin etməyə və fasilələri azaltmağa kömək edir.
Addım 4: Gərginlik və Tel Sürətini Yığım
Alüminium, sabit bir qövs və düzgün əriməni qorumaq üçün poladdan daha yüksək tel sürəti tələb edir. 15.5–16.0 V və 420–425 IPM ilə başlayın , sonra materialın qalınlığına və qaynaq görünüşünə əsasən tənzimləyin. Bu parametrləri dəqiq tənzimləmək daha yaxşı nüfuzetmə və daha təmiz qaynaqlar əldə etməyə kömək edir.
Addım 5: "Təkan" Texnikasından İstifadə Edin (Kritik)
Qaynaq tabancasını həmişə irəli itələyin — bu, alüminium üçün vacibdir. İtələmək arqon qoruyucu qazı qaynaq hovuzunun üzərində saxlayır və nəticədə daha təmiz qaynaqlar əldə edilir. Tapançanı çəkmək qaz örtüyünü aradan qaldırır və tez bir zamanda oksidləşməyə, hisə və keyfiyyətsiz qaynaqlara səbəb olur.
Addım 6: Düzgün bucağı qoruyun
Silah bucağı qaynaq keyfiyyətinə birbaşa təsir göstərir. Silahı birləşməyə 45° bucaq altında, təxminən 20° irəli itələmə bucağı ilə saxlayın . Bu quraşdırma düzgün qaz örtüyünü təmin edir və qaynaq hovuzunun bərabər şəkildə əmələ gəlməsinə imkan verir, bununla da konsistensiyanı və görünüşü yaxşılaşdırır.
Addım 7: Ardıcıl qalın (Alüminium həssasdır)
Alüminium poladdan daha az səbirlidir, yəni bucaq, yapışma, qaz axını və ya hərəkət sürətindəki kiçik dəyişikliklər nəticələrə tez təsir edə bilər . Təmiz və vahid qaynaqlar əldə etmək üçün sabit hərəkəti və ardıcıl parametrləri qorumağa diqqət yetirin.
Son İpucu
Alüminium qaynaq əvvəlcə çətin görünə bilər, ancaq quraşdırma və texnikanız işə salındıqdan sonra proses sabit, proqnozlaşdırıla bilən və idarə olunması daha asan olur.
Lazerlə Alüminium Qaynaq: Yeni Başlayanlar üçün Addım-addım Təlimat
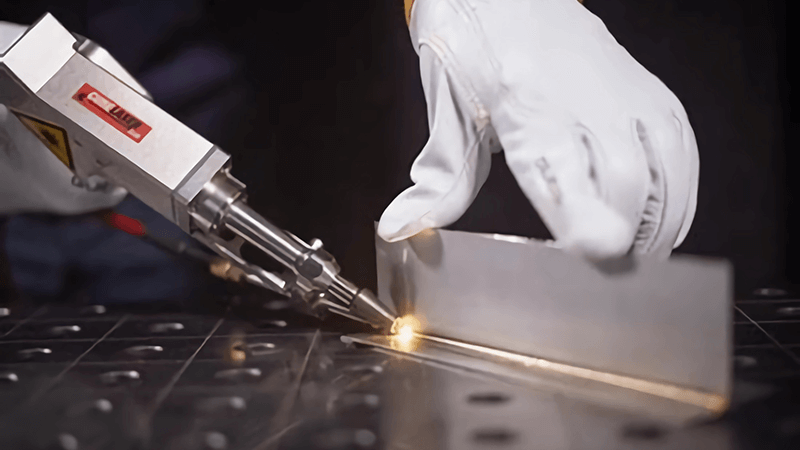
Lazer qaynaq alüminium ənənəvi TIG və ya MIG qaynaqından daha sürətli, daha təmiz və idarə etmək daha asandır.
Daha az bacarıq asılılığı ilə ardıcıl nəticələr istəyirsinizsə, bu addımları izləyin.
Addım 1: Düzgün lazer gücünü seçin
Gücü materialın qalınlığına uyğunlaşdırmaqla başlayın:
-
1.5–2 kVt → Nazik təbəqələr (1–3 mm)
-
2–3 kVt → Daha qalın materiallar (4 mm və daha yuxarı)
Əksər alüminium tətbiqləri üçün 1.5–3 kVt ehtiyacınız olan hər şeyi ödəyir
Addım 2: Qaynaq Sürətini Tənzimləyin
Lazer qaynağı ənənəvi üsullara nisbətən daha yüksək sürətlə işləyir. Tipik diapazon materialınızdan və istədiyiniz qaynaq keyfiyyətindən asılı olaraq 25-100 düym/dəq- dir. Daha yavaş sürətlər nüfuzetməni artırır, daha yüksək sürətlər isə istilik girişini və deformasiyanı azaldır , buna görə də sabit və təmiz qaynaq əldə etmək üçün sürətin balanslaşdırılması vacibdir.
Addım 3: Qaynaq Rejimini Seçin
Lazer qaynağı iki əsas rejimə malikdir:
Pulsed rejimi
-
Qısa, yüksək tezlikli partlayışlar
-
Daha aşağı istilik girişi
-
İncə və ya istiliyə həssas hissələr üçün ən yaxşısı
Davamlı Dalğa (Açar Dəliyi Rejimi)
-
Sabit lazer şüası
-
Dərin nüfuz
-
Daha qalın materiallar üçün idealdır
Materialın qalınlığına və istilik həssaslığına əsasən seçim edin
Addım 4: Fokus Vəziyyətini Tənzimləyin
Fokuslama mövqeyi qaynaq keyfiyyətinə birbaşa təsir göstərir. Standart quraşdırma fokus nöqtəsini səthdən 0.5 mm aşağıda yerləşdirir . Alüminium üçün +3-5 mm müsbət fokuslama tətbiq etmək , sıçramaları azaltmaqla və qaynaq hovuzunu sabitləşdirməklə nəticələri əhəmiyyətli dərəcədə yaxşılaşdıra bilər. Düzgün fokuslama tənzimlənməsi daha hamar və daha ardıcıl qaynaqlara gətirib çıxarır.
Addım 5: Qoruyucu Qazı Tənzimləyin
Təmiz qaynaq üçün düzgün qoruyucu qazdan istifadə etmək vacibdir. Həmişə 20-40 CFH axın sürəti ilə 100% arqon istifadə edin . Bu, qaynaq hovuzunun düzgün qorunmasını təmin edir və qaynaq prosesi zamanı çirklənmənin, məsaməliliyin və oksidləşmənin qarşısını almağa kömək edir.
Addım 6: Düzgün alüminium ərintisini seçin
Müxtəlif alüminium ərintiləri lazer qaynağına fərqli reaksiya verir. Ən yaxşı nəticələr üçün 5000 seriyalı və 6000 seriyalı alüminiumdan istifadə edin , çünki onlar daha proqnozlaşdırıla bilən qaynaq davranışı təklif edir və sənaye tətbiqlərində geniş istifadə olunur.
Addım 7: Çatlamanın Qarşısını Alın (6000 Seriyası üçün Vacibdir)
6000 seriyalı alüminium qaynaq zamanı isti çatlamağa meyllidir. Bunun qarşısını almaq üçün axıcılığı yaxşılaşdıran və çatlama riskini azaldan 4047 doldurucu məftilindən istifadə edin. Bu, daha sabit qaynaqların yaradılmasına kömək edir və daha yaxşı struktur bütövlüyünü təmin edir.
Son İpucu
Lazer qaynağı daha sürətli emal sürəti, daha təmiz qaynaqlar və operator bacarığından asılılığın azaldılması da daxil olmaqla, açıq üstünlüklər təklif edir . Parametrləriniz düzgün qurulduqdan sonra, proses hətta yeni başlayanlar üçün belə yüksək dərəcədə təkrarlana bilən, səmərəli və idarə olunması asan olur.
Yeni başlayanlar üçün alüminium qaynaq haqqında tez-tez verilən suallar
Bu suallar daim ortaya çıxır və onlar birbaşa cavablara layiqdirlər.
Niyə alüminium poladdan daha çox qaynaq etmək üçün bu qədər çətindir?
Bunu iki rəqəm izah edir: alüminium 1,200°F-də əriyir, lakin onun oksid təbəqəsi 3,700°F-də əriyir. 2,500°F boşluq sizinlə təmiz qaynaq arasında istiliyədavamlı bir membran yaradır. Yanlış itələsəniz, ərimiş alüminium partlamış boru kimi tez və nəzarətdən çıxır.
Adi MIG qaynaq maşını alüminiumla işləyə bilərmi?
Bəli, amma makara tapançasından istifadə edin. Alüminium məftil yumşaqdır. Uzun kabellər onu quş yuvasına dolayır. Makara tapançası qidalanma yolunu futlara deyil, düymlərə qədər qısaldır. Təkcə bu, qidalanma problemlərini həll edir.
Hansı qoruyucu qaza ehtiyacım var?
Təmiz arqon. İstisna yoxdur. CO2 gölməçəni oksidləşdirir və qaynağı məhv edir. Daha dərin nüfuza ehtiyacı olan daha qalın hissələr üçün arqon-helium düzgün seçimdir.
Yeni başlayanlar hansı doldurucu çubuqdan istifadə etməlidirlər?
Ilə başlayın ER4043Təmiz axır və kiçik səhvləri yaxşı örtür. İş struktur möhkəmliyini tələb etdikdən sonra, keçid edin ER5356.
Alüminiumu əvvəlcədən qızdırmalıyam?
Bu, isteğe bağlıdır. Lazım gələrsə edin, amma altında qalın 230 ° FBunu keçsəniz, istiliklə işlənmiş ərintilər möhkəmliyini birdəfəlik itirəcək.
Nəticə
Alüminiumun güclü bir nüfuzu var və bu, layiqincə qazanılıb. Hər bir bacarıqlı qaynaqçı indi sizin olduğunuz yerdən başlayıb: çirkli zərrəciklər, yanıqlar və məyusluq. Əsaslara diqqət yetirin: metalınızı yaxşıca təmizləyin, işə başlamazdan əvvəl parametrlərinizi təyin edin və oksid təbəqəsinə hörmət edin - o, sizinlə mübarizə aparacaq.
İndi sadəcə oxumaqla kifayətlənməyin — gedib bir şeyi qaynaq edin. Qırıntı parça, sınıq mötərizə, hər hansı bir şey. Tərəqqi nəzəriyyədən deyil, təcrübədən gəlir. "Bu qeyri-mümkün görünür" və "Mən bunu bacardım" arasındakı boşluq yalnız bir neçə uğursuz qaynaqdır. Və işləri sürətləndirmək istəyirsinizsə, lazer qaynaq maşını daha təmiz və daha ardıcıl nəticələr əldə etməyinizə kömək edə bilər. İndi başlayın — gedib bir az qığılcım yaradın.