Paslanmayan polad bağışlamazlığı ilə tanınır və buna layiqdir. Onu korroziyaya davamlı və gözəl edən xüsusiyyətləri qaynaq etməyi də çətinləşdirir. Aşağı istilik keçiriciliyi istiliyi tutur. Asanlıqla əyilir və rəngini dəyişir. Və çirklənməyə qarşı heç bir tolerantlığı yoxdur.
Səhv başa düşsəniz, arxa tərəfində şəkərləmə, əyri panel və ya qaranlıqda qaynaq edilmiş kimi görünən bir şey görmüş olarsınız. Düzgün edin və paslanmayan poladdan hazırlanmış məhsullar sizə onilliklər boyu davam edən təmiz, möhkəm və peşəkar səviyyəli birləşmələr qazandıracaq.
Bu təlimat, TIG, MIG və ya lazer qurğusu arasında seçim etməyinizdən, ilk dəfə qaynaq paslanmayan polad parametrlərinizi daxil etməyinizdən və ya 304 paslanmayan poladda rəngsiz qaynaqların problemlərini həll etməyinizdən asılı olmayaraq, tam mənzərəni əhatə edir . Proses müqayisələri, real parametrlər, ümumi nasazlıqlar və onları necə düzəltmək barədə məlumat əldə edəcəksiniz.
Paslanmayan Polad Necə Qaynaqlanır: Ən Yaxşı Təlimat (TIG, MIG və Lazer Müqayisəsi)
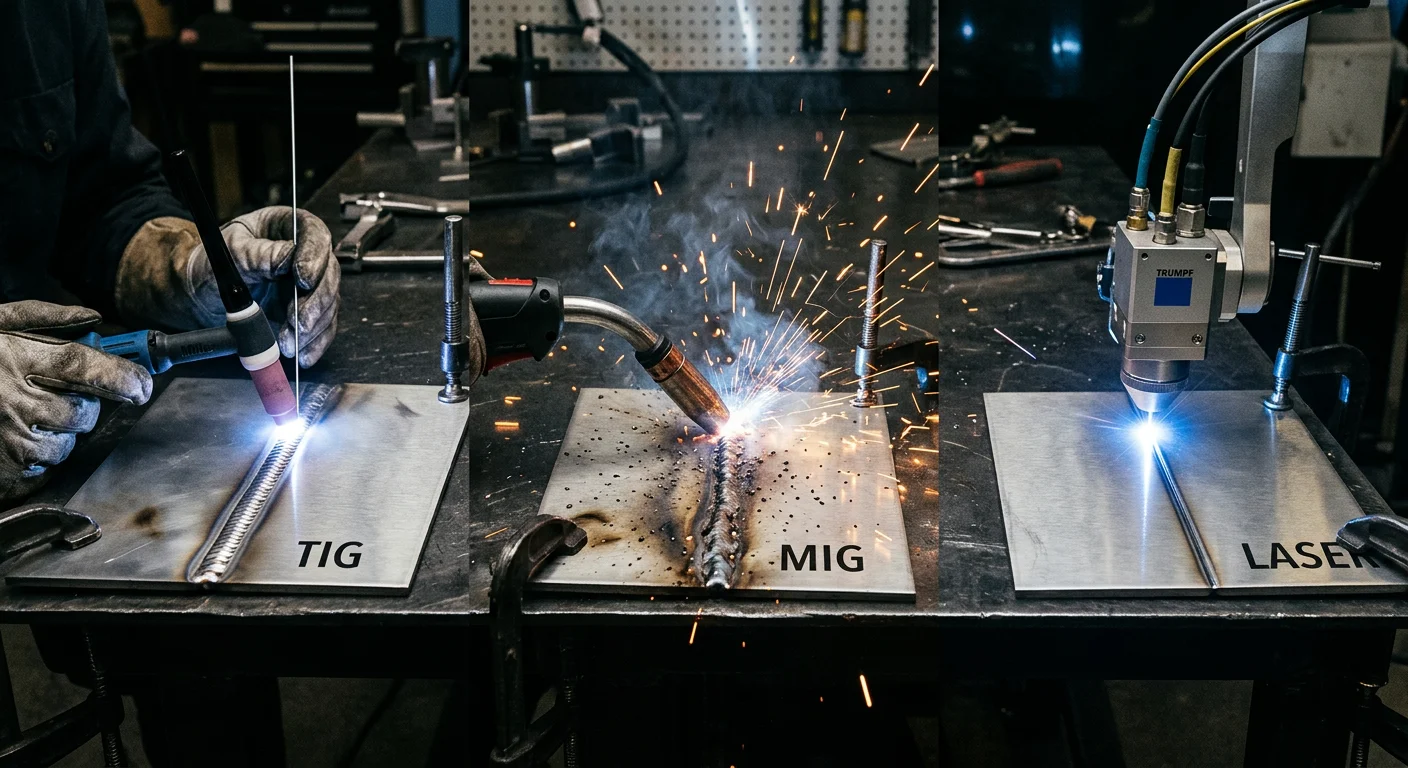
Üç proses. Bir material. Çox fərqli nəticələr.
Bu təlimat , sürət, deformasiya, bacarıq səviyyəsi, material qalınlığı və paslanmayan poladdan hazırlanmış spesifik performans kimi vacib olan hər bir ölçüdə TIG, MIG və lazer qaynaqlarını əhatə edir . İlk qövsünüzə toxunmazdan əvvəl düzgün prosesi seçməyinizə kömək etmək üçün aydın bir təhlil alırsınız.
Hər bölmənin əhatə etdiyi budur:
-
Prosesin dərin dalışları : TIG, MIG və lazerin 304 və 316 üçün real parametrlərlə austenitik paslanmayan polad üzərində necə işləməsi
-
Üzbəüz müqayisə : Dəqiqlik, HAZ ölçüsü, sıçrama, istifadə rahatlığı və qalınlıq diapazonu — hamısı bir cədvəldə
-
Parametrlər arayışı : Qalınlığa və prosesə görə paslanmayan polad qaynaq parametrlərini yığmaq
-
Qoruyucu qaz və doldurucu metal : Paslanmayan polad kombinasiyaları üçün düzgün paslanmayan polad qaynaq teli və qoruyucu qaz
-
Problemlərin həlli : Paslanmayan polad qaynaq yerinin rənginin dəyişməsi , əyilməsi və paslanmayan poladın arxadan təmizlənməsi — həll edildi
Lazerdə nazik ölçülü panellərin çəkilməsi? 304 paslanmayan polad üzərində TIG qaynaqlı bədii birləşmələr ? Sizə lazım olan cavabı burada tapa bilərsiniz.
Niyə paslanmayan polad adi poladdan daha çətindir
Paslanmayan poladı sadəcə "parlaq adi polad" kimi düşünmək baha başa gələn bir səhvdir. Materialın fizikası, bir qövsə dəyməzdən əvvəl oyunu dəyişdirir. Paslanmayan poladın niyə inadkar olduğu ilə məşhurdur:
-
İstilik Tələsi (İstilik Keçiriciliyi): Paslanmayan polad dəhşətli bir istilik keçiricisidir (karbon polad üçün 15$–20$ W/m·K, karbon polad üçün isə 50$ W/m·K). İstilik axmaq əvəzinə, qaynaq etdiyiniz yerdə qalır. Bu "qaynar nöqtə" nazik panellərin kartof çipləri kimi əyilməsinə və struktur birləşmələrinin çatlamasına səbəb olur.
-
“Dəyişən” Metal (İstilik Genişlənməsi): Adi poladdan 30-50% daha çox genişlənir . Temperatur yüksəldikcə metal sərt və sürətli hərəkət edir. İstilik girişiniz dəqiq deyilsə, deformasiya sürətiniz öyrəşdiyinizdən 2-5 dəfə yüksək olacaq. Bu o deməkdir ki, hissələri düzəltməyə daha çox vaxt sərf olunur - və ya daha pisi, onları qırıntılara ayırmaq.
-
Xrom Tələsi (Xarabalıq Görünüşü): 400$°C-də metalınızı qoruyan xrom hava ilə reaksiyaya girməyə başlayır və "göy qurşağı" istilik rəngi yaradır. Lakin əsl təhlükə 500$–800$°C zonasındadır. Bu, xromun metalın strukturundan sorulduğu həssaslığa səbəb olur. Nəticə? "Paslanmayan" poladınız artıq 100 dəfə daha tez paslana bilər və qaynaqınızın arxa hissəsi "şəkərləmə" adlanan qara, qabıqlı bir qarışıqlığa çevrilir.
Nəticə: Siz sadəcə qaynaq etmirsiniz; siz incə bir istilik balansını idarə edirsiniz. Məhz buna görə də "köhnə üsul" (MIG/TIG) tez-tez Precision Laser Welding-in üstün olduğu yerlərdə uğursuz olur - istilik zərər verməzdən əvvəl içəri girib-çıxmaqla.
Paslanmayan poladı qaynaq etmək üçün nə lazımdır: Avadanlıq, Materiallar və Təhlükəsizlik
Nəticələriniz, hətta bir qövsə dəyməzdən əvvəl müəyyən edilir. Dəqiqlik ehtiyaclarınızdan və büdcənizdən asılı olaraq, üç fərqli yolunuz var:
1. Avadanlıq: Ənənədən İnnovasiyaya
-
TIG (Skalpel): 1,500 – 5,000 dollar. Volfram elektrodları (2% torlu və ya lantanlı), ayaq pedalları və yüksək dəqiqlikli qaz tənzimləyiciləri tələb olunur. Bədii, az həcmli işlər üçün ən yaxşısıdır.
-
MIG (İşçi At): 800 – 3,000 dollar. Ən aşağı giriş qiyməti və quraşdırma üçün ən sürətli (5 dəqiqədən az). Qalın konstruksiyalı polad üçün əladır, lakin paslanmayan poladın üzərinə sıçramağa meyllidir.
-
Əl lazeri (Oyun Dəyişdiricisi): Cəmi 3,000 dollardan başlayır. Sənaye sistemləri 150,000 dollara çata bilsə də, müasir əl lazer qaynaq maşınları inanılmaz dərəcədə əlçatan hala gəlib. 3,000-8,000 dollar aralığında TIG-dən 4-10 dəfə daha sürətli, heç bir xüsusi təlim tələb etməyən və qaynaq sonrası demək olar ki, bütün üyütmə işlərini aradan qaldıran bir alət əldə edirsiniz.
2. Sərfiyyat materialları: Təfərrüatlara qənaət etməyin
Düzgün doldurucu metalın seçilməsi müzakirə mövzusu deyil. Teli əsas materialınıza uyğunlaşdırın:
-
ER308L: Ümumi 304 Paslanmayan Polad üçün.
-
ER316L: Dəniz dərəcəli 316 Paslanmayan Polad üçün.
-
ER309L: Paslanmayan poladı karbon poladla birləşdirmək üçün.
-
Pro Məsləhət: Gələcəkdə korroziyanın qarşısını almaq üçün karbon tərkibinizin 0.03%-dən aşağı olduğundan əmin olun.
3. Qaz: "Şəkərlənməyə" qarşı qalxanınız
-
TIG: 10–20 CFH Saf Arqon.
-
MIG: Təmiz muncuqlar üçün Ar/2% $O_2$ və ya daha dərin nüfuz üçün Ar/25% $CO_2$.
-
Arxa Təmizləmə: 1 mm-dən qalın paslanmayan polad üçün, kökün qara və qabıqlı bir qarışıqlığa çevrilməsinin qarşısını almaq üçün arxa təmizləyici qazdan (5–15 CFH Argon) istifadə etməlisiniz .
4. Təhlükəsizlik: Müzakirə olunmayan məsələlər
Tam FQV dəstinə 300-800 dollar xərcləməyi gözləyin . Paslanmayan polad buxarlarının tərkibində altıvalentli xrom var — onu nəfəs almaq istəməzsiniz.
-
Respirator: NIOSH P100 reytinqli.
-
Dəbilqə: Avtomatik tündləşən, 9–13 rəng çaları (Lazer üçün xüsusi OD7+ Lazer Təhlükəsizlik Eynəklərinə ehtiyacınız var ).
-
Əlcəklər: 1000°F temperatur üçün nəzərdə tutulmuş alova davamlı dəri.
Paslanmayan poladı qaynaq üçün necə hazırlamaq olar (Ən çox yeni başlayanlar atladığı addım)
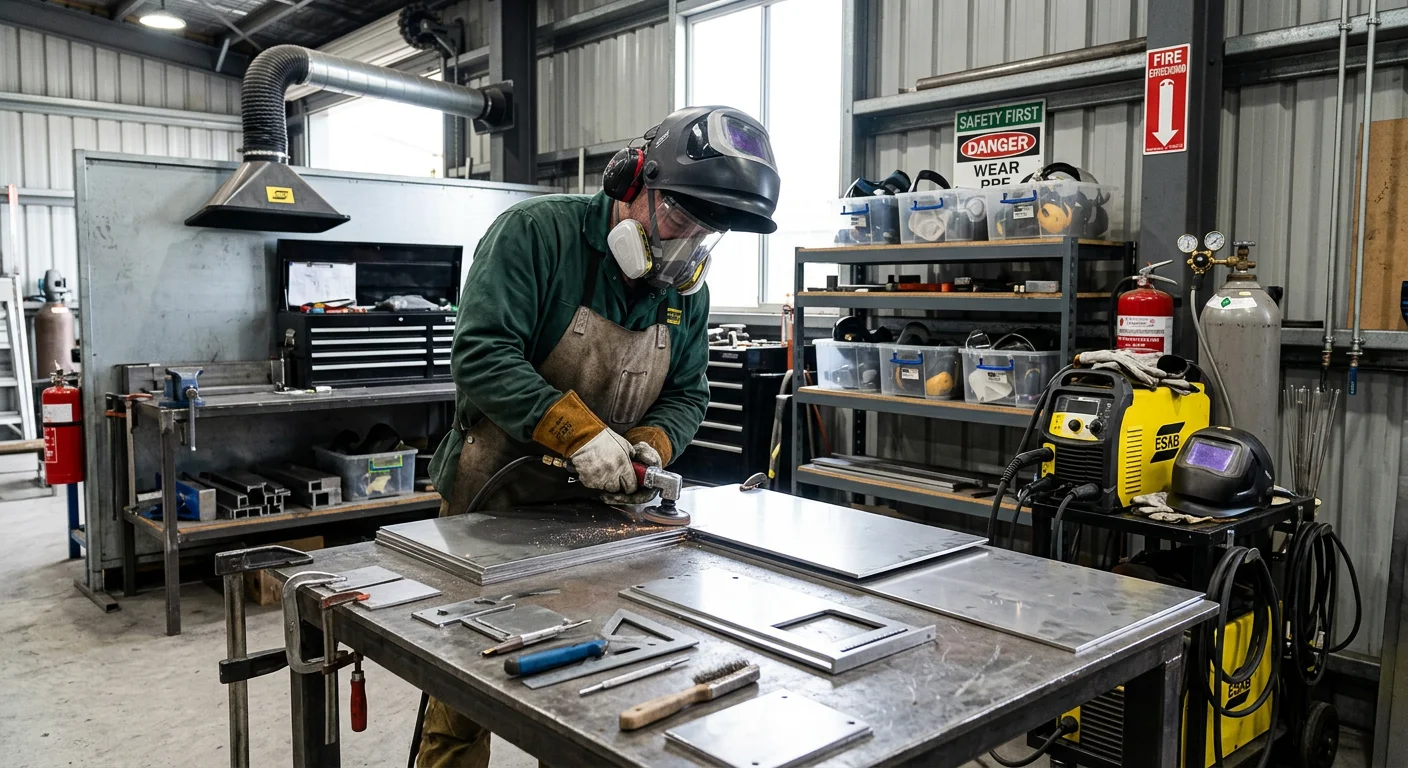
Qövs qaynaqdan əvvəl pis qaynaqlar başlayır.
Əksər yeni başlayanlar hazırlıq mərhələsində uduzurlar — paslanmayan poladda isə səhvə yer yoxdur. Çirklənmə yalnız görünüşü korlamır. O, molekulyar səviyyədə korroziyaya davamlılığı pozur.
İstədiyiniz kimi təmizləyin
Əvvəlcə hər səthi asetonla silin . Nəm yoxdur. Yağ yoxdur. İstisna yoxdur.
Sonra fırçanızı götürün — amma karbon poladdan deyil, paslanmayan polad məftil fırçadan istifadə edin . Karbon polad alətlər səthə kiçik hissəciklər atır. Bu hissəciklər çökür və oksidləşməyə səbəb olur. Bu, paslanmayan poladın qaynaqlanmasının bütün mənasını pozur.
Paslanmayan poladdan işləmək üçün xüsusi alətlər saxlayın. Çarpaz çirklənmənin qarşısını almaq üçün onları karbon polad alətlərinizdən ayrı saxlayın.
Birgə Quraşdırma və İstilik Strategiyası
Əgər paslanmayan poladı necə qaynaq etməyi yeni öyrənirsinizsə , düz və ya üfüqi qaynaqlarla başlayın. Cazibə qüvvəsi gölməçəni yerində saxlamağa kömək edir və qövs üzərində daha çox nəzarət imkanı verir.
Daha qalın metal üzərində kənarlarınızı 60 dərəcəyə qədər əyin . Daha çox amperaj sərf etmək əvəzinə, birdən çox ötürmə edin. Yüksək istilik burada düşməndir. Paslanmayan polad əksər insanların gözlədiyindən daha sürətli əyilir.
Yüngül poladda olduğundan daha aşağı amperaj sərf edin - təxminən üçdə biri az. Təhrif görünür? Artıq çox qızırsınız.
Addım-addım TIG Paslanmayan Polad Qaynaq (GTAW)
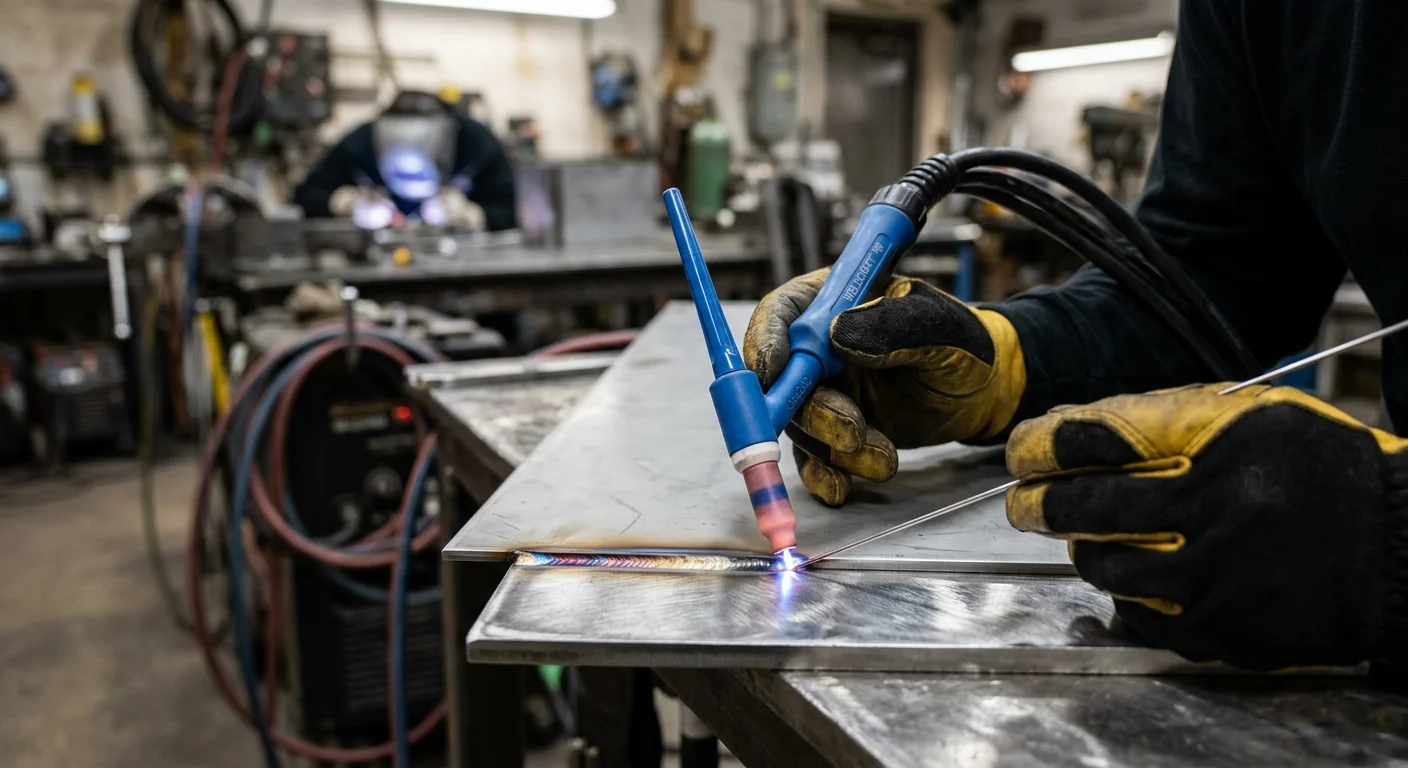
TIG qaynağı metal üzərində əməliyyat kimidir. Bu, son dərəcə dəqiqlik tələb edir və məhz buna görə də paslanmayan polad üçün qızıl standartdır. Hər bir dəyişən sizin əlinizdədir: istilik girişi, hərəkət sürəti və doldurucu metal.
Düzgün etsəniz, gözəl, "göy qurşağı" şəklində bir yığın onluq alırsınız. Səhv etsəniz, hər səhv görünür. Bunu necə mənimsəmək olar.
1. Volframınızı Hazırlayın: "İynə" Ucu
-
Düzgün Elektrod: 2% Lanthanlanmış Volframdan (Mavi Uc) istifadə edin . Sabit bir qövs saxlayır və təmiz volframdan daha yaxşı çirklənməyə davamlıdır.
-
Üyüdülmə: Onu iti ucuna qədər üyütmək üçün 200 dənəli çarxdan istifadə edin. Dairəvi şəkildə deyil, uzununa (uzunluq istiqamətində) üyüdün. Konus elektrodun diametrinin təxminən 2.5 misli olmalıdır.
-
Çıxış: İynəniz qaz stəkanının kənarından 1/4 düymdən çox çıxmamalıdır .
2. Qövsə zərbə vurmaq: Onu möhkəm saxlayın
-
Quraşdırma: Cihazınızı DCEN (Direct Cərəyan Elektrod Mənfi) vəziyyətinə qoyun və Yüksək Tezlikli (HF) işə salmadan istifadə edin.
-
Əvvəlcədən axın: Arqonun 1 saniyəlik əvvəlcədən axışını təyin edin . Bu, qığılcım sıçramadan əvvəl oksigeni stəkanda təmizləyir .
-
Bucaqlar: Fənəri 70° bucaq altında saxlayın . Doldurucu naqilini dayaz 10–25° bucaq altında keçirin.
-
Qızıl Qayda: Qövsünüzün uzunluğunu təxminən 1/8 düym (3 mm) saxlayın . Qövs çox uzun olarsa, istilik yayılır və "paslanmayan polad"ı tamamilə yandıracaqsınız.
3. İstiliyi idarə edin: Hər şey ayaq pedalındadır
-
"Gölməçə"yə diqqət yetirin: Gölməçə materialınızın qalınlığına uyğun olmalıdır. Əgər gölməçə böyüməyə və "sulu" görünməyə başlayırsa, deməli, çox qızır. Dərhal pedalı buraxın və səyahətinizi sürətləndirin.
-
Öz Ritminizi Tapın: Doldurucu məftili sabit bir vuruşla "dablayın". Təcrübəli qaynaqçılar sabit bir muncuq üçün dəqiqədə 30-35 dab vurmağı hədəfləyirlər.
-
Son nəticə: İşinizi bitirdikdən sonra məşəli çəkməyin. Pedalı yavaşca endirin və qaynaq və volfram soyuyana qədər Arqonu axıcı saxlayın (axından sonra).
4. 304/316 Paslanmayan Polad üçün Tez Parametrlər
|
Qalınlıq |
Amperaj |
Volfram |
Doldurucu |
Qaz axını |
|---|---|---|---|---|
|
~2.0 mm (0.08″) |
50-80A |
3 / 32 " |
Bazadan bir qədər nazikdir |
20–30 CFH |
Peşəkar Məsləhət: 304 paslanmayan polad üçün ER308L , 316 polad üçün isə ER316L istifadə edin . “L” hərfi paslanmaya qarşı ən yaxşı müdafiəniz olan Aşağı Karbonu təmsil edir.
5. Arxa tərəfi unutma (Arxa Təmizləmə)
Paslanmayan polad, qaynağın arxasındakı qara, qabıqlı oksidləşmə olan "şəkərləmə" ilə məşhurdur.
-
Arxa Təmizləmə: Boru və ya nazik təbəqələri qaynaq edirsinizsə, birləşmənin arxa hissəsini Argonla doldurmalısınız.
-
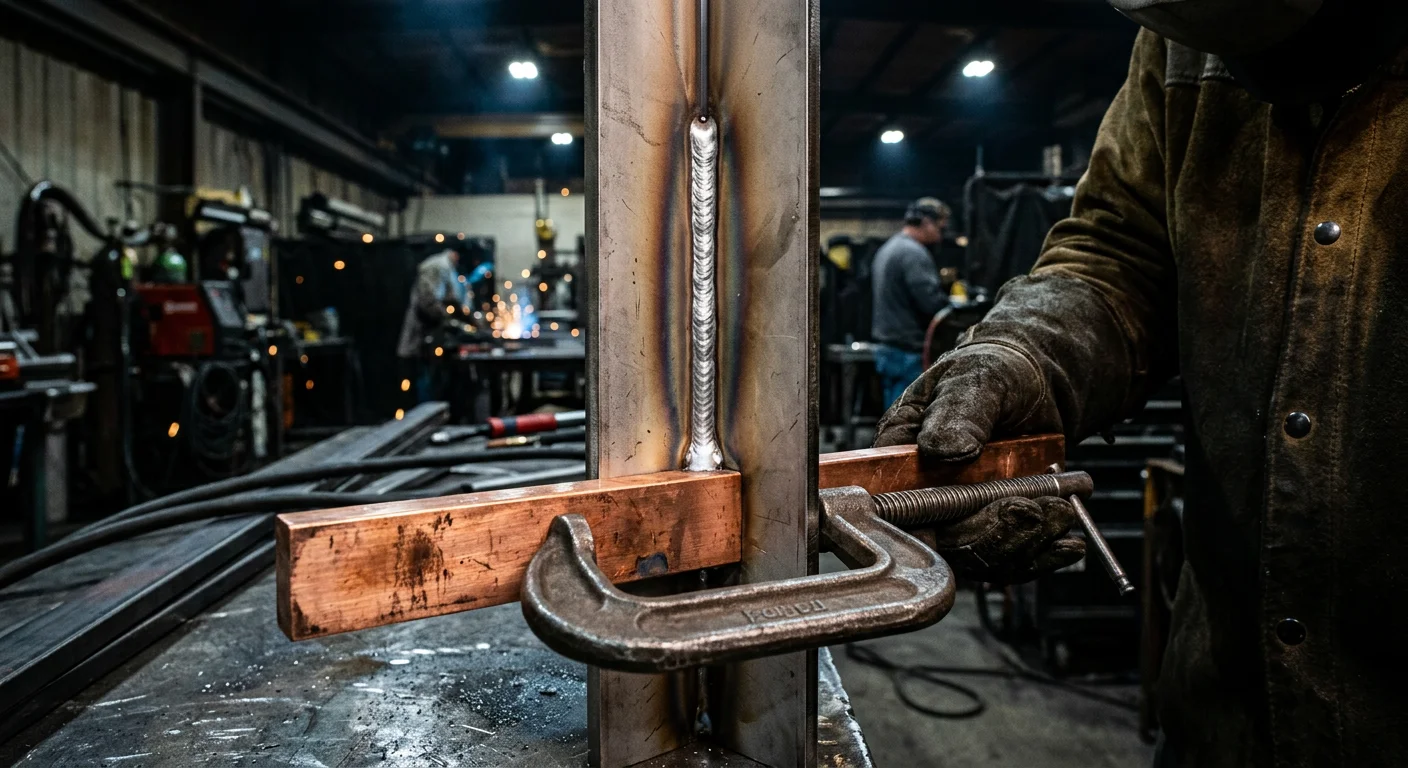
“İstilik sorucu” hiyləsi: Əgər qazla təmizləyə bilmirsinizsə, mis və ya alüminium dayaq çubuğunu tikişin arxasına möhkəm bağlayın. Bu metallar qaynaq tikişinizin arxa tərəfini xarab etməzdən əvvəl istiliyi özünə çəkərək onu udur.
Addım-addım MIG Paslanmayan Polad Qaynaq (GMAW)
MIG qaynağı ən vacib işdir. TIG-dən daha sürətli və lazerdən daha əlverişlidir. Amma "göstər və vur" rahatlığı sizi aldatmasın - paslanmayan polad yumşaq poladdan daha az bağışlayıcıdır. Parametrləriniz söndürülmüşsə, əyiləcək, sıçrayacaq və paslanacaq.
Bunu düzgün etmək üçün "səhvsiz" təlimat.
1. Quraşdırma: Naqillər və Qaz
Mağazada olan məftili götürməyin. Məftili metalınıza uyğunlaşdırın:
-
Məftil: ER316LSi istifadə edin . “Si” əridilmiş metalın daha hamar axmasına kömək edən və daha təmiz bir görünüş verən silikon deməkdir.
-
Nazik təbəqə (0.5–0.7 mm): 0.6 mm teldən istifadə edin .
-
Orta ölçülü (0.8–1.2 mm): 0.8 mm-lik məftil istifadə edin.
-
Ağır iş (1.5 mm+): 0.9 mm tel istifadə edin .
-
-
Qaz: Sizə xüsusi bir qarışım lazımdır. Sadə CO2 paslanmayan poladdan paslanmağa səbəb olacaq. 98% Arqon / 2% Oksigen istifadə edin . Bu kiçik oksigen parçası, qövsü bəzəyini pozmadan sabitləşdirən "gizli sous"dur.
-
Çıxılma: Ucluqdan təxminən 10-12 mm tel çıxıntılı saxlayın . Çox qısadır? Ucu həddindən artıq qızacaq. Çox uzundur? Qövs ətrafında rəqs edəcək və fokusunu itirəcək.
2. Texnika: İtələyin, çəkməyin
-
Bucaq: 10–15° İTƏLƏMƏ bucağını saxlayın . Havanın daxil olmasının qarşısını almaq üçün qoruyucu qazı qaynaq hovuzunun qabağına itələmək lazımdır .
-
Sürətlə hərəkət edin: Bu, karbon polad deyil. Sürətlə hərəkət etməlisiniz . Bir yerdə çox qalsanız, istilik toplanacaq və metal pretzel kimi əyiləcək.
-
Peşəkar Məsləhət: Əgər cihazınızda "İmpulslu MIG" parametri varsa, ondan istifadə edin! Bu, qaynaq aparatınız üçün ürək döyüntüsü kimidir - metalın hər damla telin arasında soyumasına imkan verir ki, bu da nazik təbəqələr üçün xilaskardır.
-
3. Pro Secret: Toxunmuş deyil, Stringers
Adi polad üzərində etdiyiniz "dəbdəbəli" ziqzaq və ya C naxışlı toxumanı unudun. Paslanmayan polad üzərində düz xətlər (Stringer muncuqları) çəkin. Toxuculuq istiliyi çox geniş yayır və bu da əyilmənin 1 nömrəli səbəbidir. Onu nazik, möhkəm və düz saxlayın.
4. Problemlərin Həlli: Ümumi Baş Ağrıları üçün Tez Düzəlişlər
|
Problem |
Ehtimal Səbəb |
o, "Tez Düzəltmə" |
|---|---|---|
|
Həddindən artıq sıçrama |
Gərginlik çox yüksəkdir |
Voltu və naqil sürətini azaldın. |
|
"Soyuq" qaynaq (Ərinti yoxdur) |
Kifayət qədər istilik yoxdur |
Gərginliyi artırın və ya bir az yavaşlayın. |
|
Yanma |
Çox yavaş hərəkət edir |
Sürətləndirin! Və ya impulslu MIG-ə keçin. |
|
Çevirmə |
Həddindən artıq istilik |
Qısqaclardan istifadə edin və metalı hər neçə santimetrdən bir "yopışdırın". |
Addım-addım Lazerlə Paslanmayan Polad Qaynaq

Əgər TIG əl skalpelidirsə və MIG çəkicdirsə, Lazer Qaynağı dəqiq lazerlə idarə olunan raketdir. Bu, əvvəllər heç vaxt əlinizdə məşəl tutmamış olsanız belə, sizi peşəkar nəticələrlə mükafatlandıran yeganə üsuldur.
Fizika sadədir: Şüa o qədər fokuslanıb ki ($0.2$–$0.6$mm), istilik yalnız lazım olan yerə gedir. Nəticə? İstilikdən Təsirlənən Zona (HAZ) o qədər kiçikdir ki, əyilmə praktik olaraq aradan qaldırılır.
1. "Gizli Silah" Rejiminizi Seçin
Paslanmayan poladı lazerlə necə qaynaq etməyinizi iki rejim müəyyən edir :
-
Keçiricilik Rejimi (Nazik Lövhələr Üçün): 1 mm-dən kiçik material üçün idealdır. Qüsursuz və estetik bir görünüş üçün səthi yumşaq bir şəkildə əridir.
-
Açar dəliyi rejimi (Dərin Güc üçün): Bu rejim metalı "deşir" və tək keçiddə 4 mm-ə qədər qaynaq etməyə imkan verir . Artıq çoxqatlı MIG qaynağı yoxdur; sadəcə bir fermuarla iş bitdi.
2. “Göstər və At” Prosesi
Addım 1: Uyğunlaşma (Vacibdir!)
Lazer şüaları kiçikdir, ona görə də boşluqları sevmirlər. Parlayana qədər kənarlarınızı təmizləyin.
-
Peşəkar Məsləhət: Doldurucu məftil istifadə etmirsinizsə, boşluğu $0.1$mm- dən aşağı saxlayın . Avtomatik məftil qidalandırıcısından istifadə edirsinizsə, $0.5$mm- ə qədər boşluqları idarə edə bilərsiniz.
Addım 2: Enerji yığın
Standart 800W–1200W MaxWave sistemi üçün qısa bir fırıldaqçı vərəqi:
|
Qalınlıq |
Güc Parametri |
Skan Tezliyi |
Tel Sürəti |
|---|---|---|---|
|
0.5mm |
23-30% |
100-150 Hz |
Telə ehtiyac yoxdur |
|
1.0mm |
38-40% |
100 Hz |
15–18 mm/s |
|
2.0mm |
45-50% |
40 Hz |
10–12 mm/s |
|
4.0mm |
75% |
25 Hz |
6 mm / s |
Addım 3: Qaynaq (Sürətli Zolaq)
Fənəri 50–150 mm/s sürətlə hərəkət etdirin . Görəcəksiniz ki, o, TIG-dən 4-10 dəfə daha sürətli hiss olunur . Qaynaq yerini gümüşü və parlaq saxlamaq üçün qoruyucu qazınızı (Argon və ya Azot) dəqiqədə 20 dollar sürətlə saxlayın.
Addım 4: Yoxlayın və Rahatlayın
İstilik çox konsentrasiyalı olduğundan, heç bir əyilmə və demək olar ki, heç bir sıçrama olmayacaq . Əksər hallarda, üyütmə çarxını tamamilə istifadə etmədən silə bilərsiniz. Sadəcə silin və müştəri üçün hazırdır.
TIG, MIG və Lazer: Üzbəüz müqayisə (Hansı sizin üçün uyğundur?)
Düzgün proses mücərrəd seçim deyil. Bu, sizin əlinizdən, büdcənizdən və nə tikdiyinizdən asılıdır.
Üçü də paslanmayan polad üzərində necə birləşir:
|
Dimension |
TIG |
MIG |
Lazer |
|---|---|---|---|
|
Sürətləndirmək |
Ən yavaş (əsas) |
2–4 dəfə daha sürətli |
4–10 dəfə daha sürətli |
|
Qaynaq keyfiyyəti |
Əla, dəqiq |
Yaxşı, orta səviyyəli təmizlik |
Hamar tikişlər, HAZ və MIG arasında 70% daha kiçikdir |
|
Təhrif |
Orta |
Ali |
Nazik təbəqədə 90% daha az |
|
Qalınlıq dairəsi |
5/8 düym qədər nazik |
1/2 düym+ qədər çox nazik |
0.1 mm-dən 5/16 düym-ə qədər (25 mm-ə qədər yüksək güclü) |
|
Bacarıq Tələb olunur |
Yüksək — öyrənmək ən çətindir |
Orta — 1-2 həftə |
Ən aşağı — 1-2 gün |
|
Qaynaq Sonrası Təmizləmə |
Orta dərəcədə üyüdülmə |
Yüksək (sıçrayış) |
Minimal — 80% daha az üyüdülmə |
|
Avadanlıq dəyəri |
$ 1,500- $ 5,000 |
$ 800- $ 3,000 |
3,000 dollardan çox (tez düşəcək) |
Hansı Proses Vəziyyətinizə Uyğundur
Siz yeni başlayan və ya özünüz hazırlayan birisiniz → Lazerə müraciət edin. İki günlük təlim sizə bu məqsədə çatmağa kömək edir. Hər dəfə təmiz nəticələr. Nazik hobbi metallarında bağışlayıcı.
Kiçik bir fabrik dükanı işlədirsiniz → MIG ağıllı seçimdir. Aşağı giriş qiyməti. Qarışıq qalınlıqları emal edir. Mütəxəssis tələb olunmur.
Siz qida dərəcəli və ya tibbi paslanmayan polad boruları → TIG qaynaq edirsiniz, şübhəsiz. Başqa heç bir proses sizə nazik divarlı birləşmələrdə bu səviyyədə nəzarət vermir.
Nazik təbəqələrdə dəqiqliyə ehtiyacınız var → Lazer burada qalib gəlir. 70% HAZ azalması və sıfıra yaxın təhrif — rəqəmlər özləri üçün danışır.
Siz yüksək həcmli istehsaldasınız → Lazer ilkin xərclərə dəyər. Enerji xərclərini 60%, argon istifadəsini 50% azaldır və sizə 20,000+ saat enerji mənbəyi ömrü verir.
Bir vacib məqam: lazer 1/2 düym qalınlığında materialın üzərindən keçə bilmir. Zəif uyğunlaşma da nəticələrə tez bir zamanda mənfi təsir göstərir. Bu şərtlər üçün qövs prosesləri - TIG və MIG - hələ də üstünlük təşkil edir.
Paslanmayan Polad Qaynaq Parametrləri Tez İstinad Cədvəli
Təxmin etməyi dayandırın. Bu rəqəmlər işləyir.
Qalınlığınıza və emalınıza uyğun düzgün ayarı çəkin, yığın və qaynaq edin.
TIG Parametrləri — 304/316 Paslanmayan Polad (DCEN)
|
Qalınlıq |
Amperaj |
Voltaj |
Səyahət sürəti |
|---|---|---|---|
|
0.8-1.6 mm |
20-40 A |
10-14 V |
50-80 sm/dəq |
|
1.6-3.2 mm |
40-60 A |
14-18 V |
30-50 sm/dəq |
|
3.2-6.4 mm |
60-80 A |
14-18 V |
20-30 sm/dəq |
MIG Parametrləri — Paslanmayan Polad Vərəq
|
Qalınlıq |
Tel Çapı |
Voltaj |
Cari |
|---|---|---|---|
|
1.0 mm |
0.6-0.8 mm |
16-18 V |
30-40 A |
|
2.0 mm |
0.8-1.0 mm |
18-20 V |
40-90 A |
|
4.0 mm |
0.8-1.2 mm |
22-24 V |
120-150 A |
|
6.0 mm |
0.8-1.2 mm |
26-28 V |
180-210 A |
Lazer Qaynaq Parametrləri — MaxWave Əl Seriyası (1200W)
|
Qalınlıq |
Lazer gücü |
Skan Tezliyi |
Səyahət sürəti |
Tel Ötürücü (İsteğe bağlı) |
|---|---|---|---|---|
|
0.5-1.0 mm |
25% -40% |
150 Hz |
60-120 sm/dəq |
Telə ehtiyac yoxdur |
|
2.0 mm |
45% -55% |
80 Hz |
40-60 sm/dəq |
10–15 mm/s |
|
4.0 mm |
70% -85% |
40 Hz |
15-25 sm/dəq |
5–8 mm/s |
Qeyd etməyə dəyər xüsusi hallar
Dupleks 2205 : Qapağın istilik girişi 1.0–2.5 kJ/mm. Ara keçid temperaturunu 150°C-dən aşağı saxlayın. ER2209 doldurucusundan istifadə edin — əvəzedicilər yoxdur.
Paslanmayan poladdan karbona : ER309L ilə işləyin . Daha yüksək Cr/Ni tərkibinə malikdir. Daha yüksək tərkib birləşmə sərhədində durulaşdırma çatlamasının qarşısını alır.
7 Ən Çox Görülən Paslanmayan Polad Qaynaq Problemi (Və Onları Necə Həll Etmək Olar)
Hər bir paslanmayan polad qaynağı uğursuzluğa düçar olarsa, iz buraxır. Yaxşı oxuyun və eyni səhvləri təkrarlamağı dayandıracaqsınız. Bu qüsurları anlamaq, paslanmayan poladı sənaye dərəcəli konsistensiya ilə necə qaynaq etməyi öyrənməyin ən sürətli yoludur.
1. İsti və soyuq krekinq
İsti çatlar qaynaq bərkidiyi anda — 1000°F-dən yuxarı temperaturda, düz qarşınızda — əmələ gəlir. Soyuq çatlar daha çətindir. Onlar qaynaq soyuduqdan saatlarla və hətta günlərlə sonra görünür. Birləşmədə ilişib qalan hidrogen onları hərəkətə gətirir. Qalın hissələr daha yüksək risk altındadır, çünki qalıq gərginliklər tez yığılır.
Düzəldin: Doldurucu metalınızı əsas materialınıza uyğunlaşdırın. Qaynaqdan əvvəl qalın hissələri qızdırın. İş tələb etdikdə qaynaqdan sonrakı gərginlikdən azadedici tavlamadan istifadə edin.
2. Məsaməlik
Məsaməlilik qazın ilişib qalması deməkdir. Adi şübhəlilər:
– Zəif qoruyucu qaz örtüyü
– Nəm elektrodlar
– Səth çirklənməsi
– Flüs nüvəli teldə axıcı nəmlik
Düzəldin: Əsas metalınızı yaxşıca təmizləyin. Elektrodları quru saxlayın. Qoruyucu qazınıza azot əlavə edin — məsaməliyi azaltmaq üçün düz arqonu üstələyir. Daha yaxşı qövs nəzarəti üçün hərəkət sürətinizi yavaşlatın və itələmə bucağını artırın.
3. Qaynaq rənginin dəyişməsi
Qızılı, qəhvəyi, mavi — hər rəng daha dərin xrom oksidləşməsinə və korroziyaya davamlılığın əsl itkisinə işarə edir. Qida emalı və ya tibbi istehsalda bu, kosmetik problem deyil. Bu, uyğunluq pozuntusudur.
Düzəldin: Arqonla arxanı təmizləyin. İstilik girişini aşağı saxlayın. Qaynaqdan sonra səthi bərpa etmək üçün turşu pastası və ya passivləşdirmə emalından istifadə edin.
4. Füzyonun olmaması və natamam nüfuzetmə
Çox qalın kök səthi. Çox dar boşluq. Çox kiçik əyri bucaq. Bunlardan hər hansı biri tam nüfuzetmənin qarşısını alır.
Düzəldin: Kök boşluğunuzu və üz ölçülərini daxil edin. Qövs enerjisini artırın. Elektrodunuzun ölçüsünü oynağa uyğunlaşdırın.
5. Təhrif və əyrilik
Paslanmayan polad istiliyi karbon poladından təxminən üçdə bir qədər tez keçirir. İstilik yayılmır - bir yerdə cəmləşir. Bu, panellərin kvadratdan tez bir zamanda çıxarılması üçün qeyri-bərabər genişlənmə və büzülməyə səbəb olur.
Düzəlt:
– Qısa qaynaq keçidlərindən istifadə edin
– İstiliyi uzaqlaşdırmaq üçün mis və ya pirinç dayaq çubuqlarını tikişin arxasına sıxın
– Qaynaqlarınızı geri çəkin və ya kənara qoyun
– Növbəti hərəkəti etməzdən əvvəl oynağın soyumasına icazə verin
6. Sensitizasiya (Karbid Çöküntüsü)
500–800°C diapazonunda həddindən artıq istilik, dənəcik sərhədləri boyunca xrom karbidlərinin əmələ gəlməsinə səbəb olur. Yerli xrom 12%-lik həddən aşağı düşür. Korroziyaya davamlılıq pozulur - bu, boru kəməri, dəniz və kimyəvi mühitlərdə ciddi bir problemdir.
Düzəldin: 304L və ya 316L kimi aşağı karbonlu dərəcəli və ya 321 və ya 347 kimi stabilləşdirilmiş dərəcəli yağlardan istifadə edin . Keçidlərarası temperaturlara nəzarət edin və onları nəzarətdə saxlayın.
7. Arxa tərəfə şəkərləmə
Bu, əvvəllər də qeyd olunmuşdu, amma bir daha deməyə dəyər. Qaynaq kökündəki qara oksidləşmə ləçəkləri, arxa təmizlənmənin uğursuz olduğunu və ya tamamilə atlandığınızı göstərir.
Düzəldin: Arqonu 5–15 CFH-də geri təmizləməyə başlayın. Qaynaqdan sonra kökü yoxlayın. Gümüş təmiz deməkdir, qara isə yenidən başlamaq deməkdir.
Paslanmayan Poladın Qaynaqlanması: Qaynaq Sonrası İşlənmə və Bitirmə
Qaynaq muncuğu hazırdır. Bu, işin bitdiyi anlamına gəlmir.
Qaynaqlanmış vəziyyətdə qalan emal olunmamış paslanmayan polad 212°F temperaturda korroziyaya davamlılığının yalnız 28%-ni saxlayır . Emaldan sonrakı müddət bu göstəricini 100%-ə endirir. Bu boşluq qaynaqdan sonrakı bitirmə üçün bütün arqumentdir.
Turşu turşusu və passivasiya
Standart bərpa ardıcıllığı belədir:
-
Səthi yağdan təmizləyin - bütün yağları və çirkləndiriciləri təmizləyin
-
Turşu məhlulunu — 10–30% HNO₃ + 2–10% HF — 60–80°C-də 10–60 dəqiqə ərzində tətbiq edin
-
Təmiz su ilə yuyun - heç bir qalıq qalmır
-
50-60°C-də 30 dəqiqə ərzində 20–50% HNO₃ ilə passivləşdirin
-
Son durulama və qurutma
Hər mərhələdə tam Fərdi Mühafizə Vasitələri tələb olunur. Yüksək gərginlikli bədən dəriyə tez hopur. Əlcəklər, eynəklər və düzgün ventilyasiya müzakirə mövzusu deyil — istisna yoxdur.
Mexaniki və Elektrolitik Cilalama
|
Üsul |
Səth Ra (μm) |
üçün ən yaxşı |
|---|---|---|
|
Mexanik daşlama |
0.8-3.2 |
Qaynaq barmaqlarının yorğunluğunun azalması (+30–60%) |
|
Elektorat |
0.1-0.4 |
Tibbi, qida dərəcəli, mürəkkəb həndəsələr |
Qida və əczaçılıq sahələrində Ra ≤ 0.4 μm tələb olunur . Elektro cilalama bu hədəfə çatır. Həmçinin hissəyə sıfır mexaniki gərginlik əlavə edir ki, bu da cilalama ilə müqayisədə açıq bir üstünlükdür.
Tez-tez verilən suallar: Paslanmayan polad qaynaq suallarına cavablar
Həqiqi suallar, birbaşa cavablar — heç bir əlavə söz yoxdur.
Qaynaqdan əvvəl paslanmayan poladı qızdırmalıyam?
5 mm-dən kiçik hissələr üçün bunu etməyin. Daha qalın məhsulun 200–300°C əvvəlcədən qızdırılması tələb olunur. Bu, qalıq gərginliyi azaldır və soyutma sürətini yavaşlatır.
Austenitik paslanmayan polad üçün hansı doldurucu metal uyğundur?
3-5% ferrit tərkibli elektrodlardan istifadə edin. Bu, sigma fazasının əmələ gəlməsinin qarşısını alır. Həmçinin korroziyaya davamlılığı qoruyur.
Qalın paslanmayan hissələrdə çatlamaya səbəb olan nədir?
HAZ-da qaba dənli bitkilərin böyüməsi. İstiliyi nəzarətdə saxlamaq üçün 250°C və ya daha aşağı temperaturda saxlayın. Həmçinin, alüminium və ya vanadium kimi doldurucu əlavələri də nəzərə alın.
Arxadan təmizləmə həmişə lazımdırmı?
1 mm-dən yuxarı boru və konstruksiya qaynaqlarında, bəli. 5–15 CFH-də arqon hər dəfə kök oksidləşməsinin qarşısını alır.
Paslanmayan polad işlərinə hansı qaynaq kodu tətbiq olunur?
AWS D1.6 və EN 1011-3:2000 əsas istinadlardır. Dəniz işləri üçün ABS tələbləri də tətbiq olunur.
Nəticə
Paslanmayan polad qısa yolları bağışlamır, amma hazırlığı mükafatlandırır.
İstər TIG-in bədii dəqiqliyini, istər MIG-in sürətini, istərsə də əl lazerinin oyunu dəyişdirən səmərəliliyini seçməyinizdən asılı olmayaraq, paslanmayan poladı necə qaynaq etməyinizin əsas prinsipləri eyni qalır: təmiz metal, düzgün qoruyucu qaz və nizamlı istilik nəzarəti.
Amma reallıq budur: Ənənə illərlə təcrübə tələb etsə də, innovasiya yalnız düzgün alət tələb edir. İstilik deformasiyası ilə mübarizə aparmaqdan, qaynaqdan sonrakı üyüdülməyə saatlarla vaxt sərf etməkdən və ya "şəkərləmə" səbəbindən hissələri itirməkdən bezmisinizsə, oyunu dəyişdirməyin vaxtıdır.
Hələ də mükəmməl quraşdırma ilə mübarizə aparırsınız? MaxWave-də biz yalnız avadanlıq satmırıq; məhsuldarlıq təmin edirik. Əl lazer sistemlərimiz, usta qaynaqçı olmasanız belə, paslanmayan poladı demək olar ki, sıfır əyriliklə 4 dəfə daha sürətli qaynaq etməyə kömək etmək üçün hazırlanmışdır.
Pulsuz məsləhət üçün bu gün mühəndislik qrupumuzla əlaqə saxlayın . Növbəti paslanmayan polad layihənizdəki baş ağrısını aradan qaldırmaq üçün mükəmməl MaxWave həllini tapmağınıza kömək edək.