
Mašinska obrada elektronskim snopom nije nešto što birate slučajno - to je rješenje kada preciznost dostigne svoje granice.
EBM koristi brzi tok elektrona za uklanjanje materijala putem intenzivne, lokalizirane topline. Proces se odvija u vakuumu, osiguravajući neusporedivu tačnost i konzistentnost.
Ako radite sa komponentama za vazduhoplovstvo, medicinskim uređajima ili mikrodijelovima, ovo je jedna od najpreciznijih dostupnih metoda obrade.
Šta je obrada elektronskim snopom (EBM)?
Obrada elektronskim snopom (EBM) je beskontaktni, termički proces obrade.
Fokusirani snop elektrona velike brzine udara u površinu materijala, trenutno pretvarajući kinetičku energiju u toplinu. Materijal se ne reže niti deformira - on isparava.
Ključne karakteristike:
- Ultra visoka preciznost (mikro nivo)
- Bez trošenja alata (bez kontakta)
- Radi na tvrdim i termootpornim materijalima
- Zahtijeva vakuumsko okruženje
Kako funkcioniše obrada elektronskim snopom: Osnovni princip
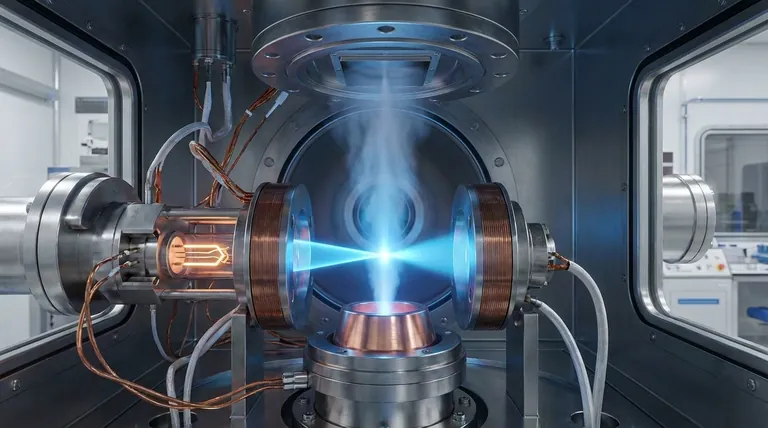
Ovdje fizika vrši rezanje - nema oštrica, nema abraziva, nema ikakvog kontakta. Ovo je srž procesa obrade elektronskim snopom.
Fokusirani elektronski snop pogađa površinu radnog komada. Kinetička energija se pretvara u toplinsku energiju u mikrosekundama . Lokalizirane temperature rastu dovoljno visoko da otope i ispare gotovo svaki materijal - ne da ga usitne, ne da ga samelje - već da ga ispari . Ta konverzija je cijeli temelj EBM-a.
Od elektrona do toplote: Lanac konverzije
Počinje unutar elektronskog topa . Volframova nit (katoda) se zagrijava i oslobađa elektrone putem termionske emisije. Pristrana rešetkasta čašica usmjerava taj tok elektrona. Anoda - pozitivno nabijena - zatim usmjerava te elektrone prema radnom komadu.
Ono što izlazi iz topa je snop koji putuje brzinom od 1.6 × 10⁸ m/s . Elektromagnetne leće stišću taj snop do veličine tačke između 0.1 i 10 μm u prečniku . Rezultirajuća gustina energije: 10⁶ do 10⁹ W/cm².
Pri tom intenzitetu, materijal se ne zagrijava sporo. Prelazi - iz čvrstog u tečno pa u parno stanje - u trenutku.
Pulsni način rada: Gdje preciznost dolazi do izražaja
EBM ne radi uvijek u stalnom toku. U pulsnom režimu , snop se uključuje i isključuje putem mreže pristranosti. Trajanje impulsa se kreće od 50 μs do 15 ms.
Kratki impulsi - u rasponu od 50-100 μs - ograničavaju koliko duboko toplina prodire u materijal. To održava zonu utjecaja topline malom i čvrstom. Za mikrobušenje ili detaljne površinske karakteristike, ovaj nivo kontrole je ono što razlikuje EBM od tupljih visokoenergetskih alternativa.
Duži impulsi i viši ubrzavajući naponi guraju snop dublje. To ih čini korisnim za bušenje dubokih rupa visokog omjera stranica , gdje je dubina prodiranja glavni cilj.
Kontinuirani talasni režim je takođe opcija za primjene koje zahtijevaju kontinuirano uklanjanje materijala. Ali pulsni režim je ono u čemu EBM gradi svoju reputaciju za preciznost.
Oprema za obradu elektronskim snopom: Objašnjenje ključnih komponenti
Pet komponenti. Jedan vakuum. Nula margine za grešku. Ovo je stvarnost EBM obrade.
Razložite EBM sistem do njegove suštine i pronaći ćete precizan lanac - svaki dio se uklapa u sljedeći bez prostora za kvar. Promašite li bilo koju kariku, snop se raspršuje. Dio se odbacuje. Račun za zastoje počinje rasti.
Evo šta je unutra.
Elektronski top
Sve počinje ovdje. Volframova katoda se zagrijava na 2,500°C i oslobađa elektrone putem termionske emisije. Mreža prednapona - negativno nabijena u odnosu na katodu - kontrolira koliko elektrona izlazi i kada. To je također ono što pokreće prebacivanje pulsnog načina rada: mreža prekida i isključuje snop s preciznim tajmingom.
Odatle, anoda preuzima kontrolu. Ona nosi pozitivno naelektrisanje i ubrzava elektronski tok do napona između 50 i 200 kV . To gura elektrone do otprilike polovine brzine svjetlosti.
Fokusirajuća leća i deflektorska zavojnica
Sama brzina rezanja nije dovoljna. Elektromagnetskoncentrirano fokusirajuće sočivo sužava snop na prečnik između 0.1 i 10 μm . Uža fokusiranost znači veću gustinu energije u tački udara - i tu dolazi prava snaga rezanja.
Deflektorska zavojnica zatim usmjerava fokusirani snop preko površine obratka. Koristi kontrolirana magnetska polja za vođenje smjera. Nema mehaničkog kontakta. Nema trošenja alata. Samo čista, direktna kontrola nad putanjom rezanja.
Vakuumska komora i CNC radni sto
Vakuumska komora održava pritisak između 10⁻⁵ i 10⁻⁶ mm Hg . Smanjenjem tog pritiska elektroni udaraju u molekule zraka prije nego što stignu do radnog komada. Snop se gasi prije nego što izvrši bilo kakav rad.
Unutar komore, CNC radni sto precizno pozicionira radni komad. Nakon što se utovari i zatvori, sistem reže materijal debljine do 5 mm.
Zašto je pouzdanost komponenti važna
Volframova nit se ekstremno zagrijava. Zamjena nije opcionalna - redovna je. I svaka zamjena znači zastoj. Održavanje vakuumske pumpe može potrošiti 10-15% godišnjih kapitalnih izdataka . Samo jedno curenje može podići stopu odbacivanja iznad 20%.
Visokonaponski izvori napajanja rade na 150 kV. Kalibracijski drift uvodi rizik od električnog luka. To brzo smanjuje MTBF ispod 500 sati .
Oprema košta ozbiljan novac. Ali za visokovrijedne komponente gdje širina reza, termička distorzija i geometrija rupe nisu predmet pregovora - brojke se i dalje zbrajaju.
Kritični parametri procesa i kako oni utiču na kvalitet obrade
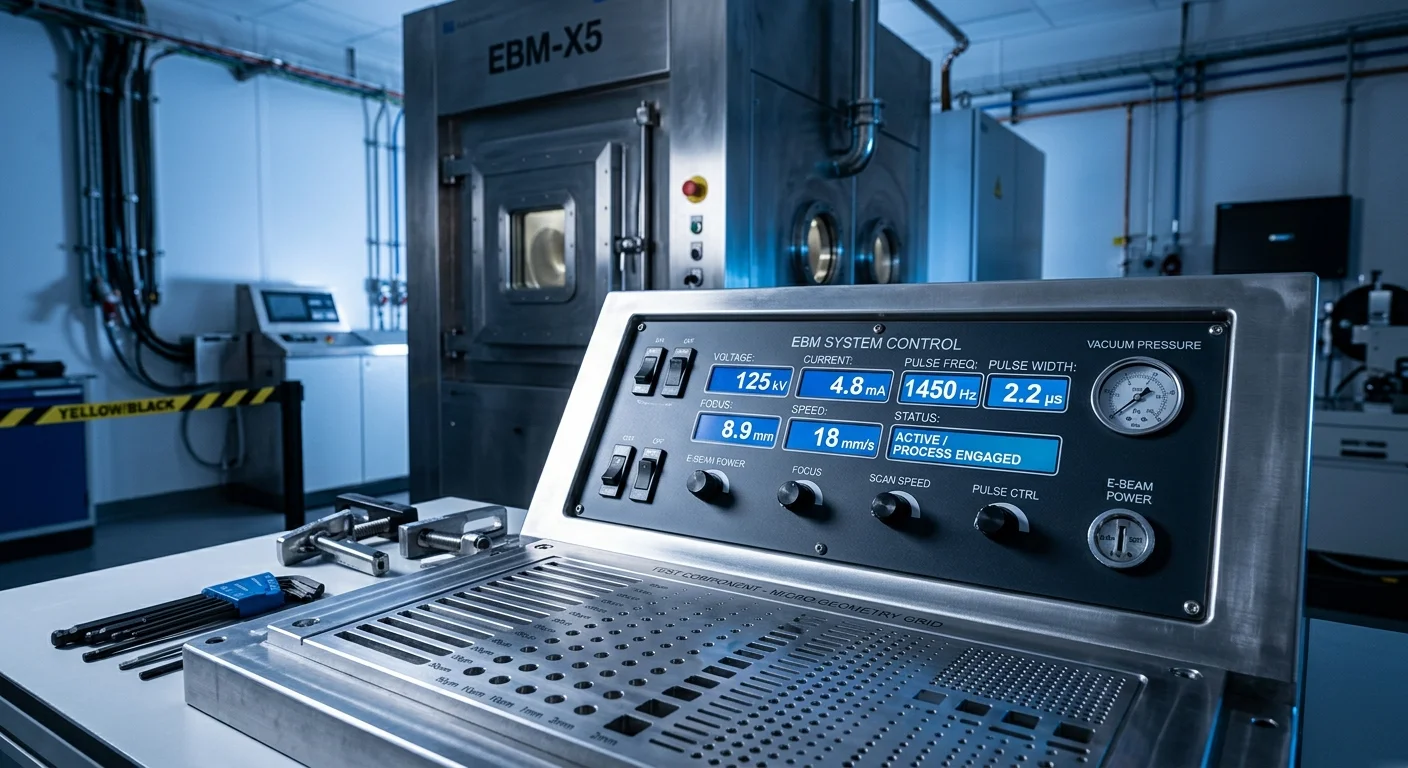
Šest brojeva kontroliše sve. Ako ih uradite kako treba, EBM će rezati karakteristike koje nijedan drugi proces ne može dostići. Ako ih uradite pogrešno - slijede termičke pukotine, prevelike zone uticaja toplote i otpadni dijelovi.
Evo šta svaki parametar radi i šta se dešava kada ga pomjerite u bilo kojem smjeru.
Ubrzavajući napon: Kompromis između dubine i preciznosti
Kod obrade elektronskim snopom , napon određuje koliko duboko snop može prodrijeti. Pri nižim naponima, rezovi su plići, ali precizniji, s minimalnim utjecajem topline. Kako se napon povećava, prodiranje se poboljšava, ali zona utjecaja topline raste i kvalitet ivice se može neznatno smanjiti. Jednostavno rečeno, viši napon daje veću dubinu, ali neznatno manju preciznost.
Struja snopa: Snaga u odnosu na kolateralnu štetu
Struja kontrolira količinu energije koja se isporučuje. Pri nižoj struji, obrada je preciznija uz minimalan utjecaj topline. Kako se struja povećava, rezanje postaje brže i dublje, ali također unosi više topline, što može stvoriti sloj prelijevanja na površini materijala. Jednostavno rečeno, veća struja poboljšava efikasnost, ali povećava toplinske efekte.
Trajanje impulsa: Ključna varijabla mikroobrade
Trajanje impulsa određuje koliko dugo je materijal izložen toploti. Kratki impulsi ograničavaju širenje toplote i idealni su za fine, detaljne karakteristike. Duži impulsi omogućavaju dublje prodiranje, ali također povećavaju rizik od oštećenja od toplote ili čak pucanja u osjetljivim materijalima. Ukratko, kratki impulsi za preciznost, duži impulsi za dubinu.
Veličina tačke, frekvencija i vakuum: Tri prateća elementa
Ovi faktori pomažu u finom podešavanju procesa. Manja veličina tačke pruža veću preciznost, ali manju brzinu. Viša frekvencija poboljšava efikasnost obrade, ali može dovesti do većeg nakupljanja toplote. Vakuumsko okruženje je ključno - ako je nivo vakuuma slab, snop postaje nestabilan i preciznost značajno opada. Jednostavno rečeno, preciznost zavisi od ravnoteže, ali kvalitet vakuuma je neizostavan.
Parametri Windowsa specifični za aplikaciju
Ove kombinacije nisu teorijske. To su postavke koje daju stvarne rezultate.
| aplikacija | Napon (kV) | Struja (mA) | Puls (μs) | Tačka (mm) | Frekvencija (kHz) | Vakuum (Pa) | Preciznost (μm) | ZUT (mm) |
|---|---|---|---|---|---|---|---|---|
| Rupe za lopatice u zrakoplovstvu (Ø0.1–0.5 mm) | 80-120 | 30-60 | 3-6 | 0.015 | 2-4 | 10⁻⁵ | ± 10 | 0.15 |
| Mikroobrada elektronike (Karakteristike <0.05 mm) | 40-70 | 10-25 | 1-3 | 0.010 | 5-8 | 10⁻⁶ | ± 5 | 0.03 |
Evo osnovne logike: smanjenje veličine tačke za 50% poboljšava preciznost za 40%, ali smanjuje protok za 25%. Povećanje struje snopa za 50% povećava uklanjanje materijala za 60% - ali je također potreban vakuum ispod 10⁻⁵ Pa da bi se ZUT držao pod kontrolom. Svako podešavanje stvara efekat talasanja na ostale parametre. EBM nagrađuje inženjere koji razmišljaju sistemski, a ne izolovano.
Ključni parametri, prednosti i ograničenja EBM-a
Obrada elektronskim snopom nije samo pitanje kako funkcioniše - već i kako je kontrolišete i da li odgovara vašoj primjeni. Razumijevanje nekoliko ključnih parametara i kompromisa može vam pomoći da brzo odlučite da li je EBM pravi izbor.
Kako parametri procesa utiču na performanse
Nekoliko ključnih parametara direktno utiče na preciznost, dubinu i ukupni kvalitet obrade.
Ubrzavajući napon kontrolira koliko duboko snop prodire. Niži napon omogućava plitke, visokoprecizne rezove s minimalnim utjecajem topline, dok viši napon omogućava dublju obradu, ali povećava zonu utjecaja topline i neznatno smanjuje kvalitetu ivice. Ukratko, viši napon poboljšava dubinu, ali smanjuje preciznost.
Struja snopa određuje koliko se energije isporučuje. Niža struja pruža bolju preciznost i minimalni termički utjecaj. Veća struja povećava brzinu i dubinu rezanja, ali također generira više topline, što može utjecati na kvalitetu površine. Jednostavno rečeno, veća snaga znači veću efikasnost - ali i više topline.
Trajanje impulsa kontrolira koliko dugo je materijal izložen energiji. Kratki impulsi ograničavaju širenje topline i idealni su za fine, detaljne karakteristike. Duži impulsi omogućavaju dublje prodiranje, ali povećavaju rizik od termičkog oštećenja. Za većinu preciznih primjena, kraći impulsi su poželjniji.
Veličina tačke, frekvencija i vakuum fino podešavaju proces. Manja veličina tačke poboljšava tačnost, ali smanjuje brzinu. Viša frekvencija povećava efikasnost, ali može dovesti do nakupljanja toplote. Vakuumsko okruženje je ključno - bez njega, snop postaje nestabilan, a preciznost značajno opada. Među svim faktorima, kvalitet vakuuma je neophodan.
Prednosti obrade elektronskim snopom
EBM se ističe u primjenama gdje preciznost i izazovi u pogledu materijala prevazilaze granice konvencionalnih metoda.
Prvo, nudi izuzetno visoku preciznost. Fokusirani snop može postići mikro-nivo tačnosti s kojim se malo koji drugi proces može mjeriti, što ga čini idealnim za složene i delikatne objekte.
Drugo, to je beskontaktni proces. Nema upotrebe alata, što znači da nema trošenja alata, nema mehaničkog naprezanja i konzistentni rezultati tokom dugih proizvodnih ciklusa.
EBM također dobro funkcionira na teškim materijalima. Tvrde legure, krhki materijali i metali otporni na toplinu mogu se efikasno obrađivati bez ograničenja s kojima se suočava tradicionalna obrada.
Još jedna ključna prednost je minimalna zona utjecaja topline. Budući da je energija visoko koncentrirana, okolni materijal ostaje uglavnom nepromijenjen, što rezultira čistim rubovima i minimalnom naknadnom obradom.
Ograničenja i kompromisi
Uprkos svojim prednostima, EBM dolazi sa važnim ograničenjima koja se moraju uzeti u obzir.
Najveća prepreka su troškovi. EBM sistemi zahtijevaju značajna ulaganja, uz kontinuirano održavanje i specijaliziranu infrastrukturu kao što su vakuumski sistemi i zaštita.
Zahtjev za vakuumom također ograničava fleksibilnost. Veličina obratka je ograničena komorom, a vrijeme podešavanja je duže zbog procesa ispumpavanja i pripreme.
EBM također nije pogodan za proizvodnju velikih količina. U poređenju s drugim metodama, brzine uklanjanja materijala su relativno niske, što ga čini manje efikasnim za proizvodnju velikih razmjera.
Osim toga, u nekim slučajevima i dalje može biti potrebna završna obrada površine, a rukovanje sistemom zahtijeva kvalificirano osoblje zbog sigurnosnih razloga.
Primjene obrade elektronskim snopom u ključnim industrijama
Tri industrije pokreću najveću potražnju za EBM-om. Svaka ga koristi na drugačiji način.
Vazduhoplovstvo: Gdje su tolerancije kritične za život
Lopatice turbina trebaju rupe za hlađenje manje od ljudske dlake. EBM ih buši. Fokusirani elektronski snop reže rupe u plinskom filmu u superlegurama visoke čvrstoće s mikro preciznošću. Ne dodaje nikakvo mehaničko naprezanje dijelovima koji se okreću desetinama hiljada okretaja u minuti.
Zavarivanje elektronskim snopom bavi se strukturnom stranom. Proizvodi duboko prodiranje, uske zone utjecaja topline i minimalna izobličenja. To ga čini idealnim izborom za kućišta turbinskih motora i komore za sagorijevanje. Lagani, energetski učinkoviti okviri aviona oslanjaju se na te kvalitete spojeva kako bi izdržali ekstremne uvjete.
Medicinski uređaji: Preciznost na molekularnom nivou
Prilagođeni koštani implantati ne moraju samo odgovarati - moraju se vezati za tijelo. Površinski tretman elektronskim snopom (EBST) stvara mikrostrukturirane površine na implantatima. Te površine istovremeno poboljšavaju oseointegraciju, otpornost na koroziju i smanjuju habanje.
Hirurški instrumenti se podvrgavaju istoj mikroobradi. Neke karakteristike su premale za standardne alate. Obrada elektronskim snopom također omogućava sterilizaciju. Tolerancije zadovoljavaju stroge standarde sigurnosti pacijenata. EBM pokriva sve ovo u jednom procesnom lancu - bez potrebe za dodatnim koracima.
Mikroelektronika: Rupe koje niko drugi ne može napraviti
Štampane ploče trebaju precizne rupe. MEMS senzori trebaju mikro žljebove. EBM bušenje elektronskim snopom pruža oboje. Dostiže nivoe tačnosti koje fotolitografija može dostići, ali mehaničko bušenje ne može dostići ni blizu.
Kola ponekad otkazuju. Taloženje inducirano elektronskim snopom (EBID) nanosi provodni materijal direktno na oštećene tragove. Nema zamjenske ploče. Nema prekida proizvodnje. Vi održavate liniju u radu. Za prototipove LSI komponenti, EBM bez maske preskače korak fotomaskiranja. Složene geometrije prelaze iz dizajna u fizički oblik brže nego što to mogu tradicionalne metode proizvodnje.
EBM vs. obrada laserskim snopom vs. EDM: Šta odabrati?
Tri procesa. Svi nekonvencionalni. Svi termalni. Pogrešan izbor vas košta preciznosti, vremena ili novca koji niste planirali.
Evo kako se razlikuju - i okvir za brzo donošenje odluka koji će vas dovesti do pravog odgovora.
Osnovni kompromisi na prvi pogled
| parametar | EBM | LBM | EDM |
|---|---|---|---|
| Izvor energije | Fokusirani elektronski snop | Koherentni laserski fotoni | Električne iskre |
| ambijent | Potreban je vakuum | Otvorena atmosfera | Dielektrična tekućina |
| Veličina mesta | 0.01 mm | Veći od EBM-a | Ograničeno iskrištem |
| MAKE | Uski + preoblikovani sloj | Uski + preoblikovani sloj | Minimalno — bez preoblikovanja |
| Raspon materijala | Samo provodljivo | Bilo koji (primjenjuju se ograničenja reflektivnosti) | Samo provodljivo |
| brzina | Sporije (podešavanje vakuuma) | Najbrže | Sporo na debelim/tvrdim površinama |
| Trošak opreme | najviši | umjeren | umjeren |
Šta ih razdvaja
Prednost EBM obrade snopom je veličina tačke. Sa 0.01 mm, buši rupe visokog omjera stranica koje laser ne može da postigne. Također izbjegava problem reflektivnosti koji uzrokuje probleme kod LBM-a na određenim metalima. Međutim, kompromis je stvaran. Potrebna vam je vakuumska komora, zaštita od rendgenskog zračenja i obučeni operateri. Veliki radni komadi ne odgovaraju. Ciklusi su duži.
LBM pobjeđuje brzinom i fleksibilnošću. Bez vakuuma nema odlaganja podešavanja. Reže provodljive i neprovodljive materijale na otvorenom. Lim, plastika, kompoziti - sve je dozvoljeno. Radite velike količine miješanih vrsta materijala? Laser je praktično rješenje.
EDM je najbolji izbor za tvrde, debele, provodljive dijelove. Ne ostavlja sloj prelijevanja. To je jedna stvar koju ni EBM ni LBM ne mogu izbjeći. Za alatne čelike i složene oblike oblikovane elektrodama, čisti ZUT (harmonizirana zona dodirivanja) kod EDM-a opravdava sporiji ciklus.
Pet pitanja koja ukazuju na pravi proces
- Neprovodljivi materijal? → LBM je vaša jedina opcija.
- Vakuumski izvodljivo + ultra fine karakteristike (≤0.01 mm)? → EBM.
- Tvrdi/debeli provodljivi dijelovi, bez vakuuma, bez tolerancije ponovnog livenja? → Elektronska dens muzika.
- Da li je brzina prioritet? → LBM — bez komore, nema odlaganja.
- Mikro-rupe visokog omjera stranica u legurama za zrakoplovnu industriju? → EBM ovdje pobjeđuje sve ostalo.
Odluka se ne odnosi na to koji je proces bolji . Radi se o tome s kojim ograničenjima vaša aplikacija može - a s kojim ne može - živjeti.
Često postavljana pitanja o obradi elektronskim snopom
Inženjeri postavljaju ista pitanja. Evo direktnih odgovora.
Da li je bolji pulsirajući ili kontinuirani način rada?
Zavisi od posla. Pulsni način rada — kontrolisan uključivanjem i isključivanjem pristrane mreže — je pravi izbor za precizno bušenje rupa. Ograničava nakupljanje toplote i održava ZUT (zračeno-toplinsku zonu). Kontinuirani način rada najbolje funkcionira za duboke zavare. Koristite ga tamo gdje je prodiranje veće od 2 cm važnije od kontrole toplote.
Koliko duboko EBM može zarezati?
Zavari prelaze 2 inča. Za proračune prodiranja koristite: δ = 2.6×10⁻¹⁷ (V²/ρ)Pri 100 kV u čeliku (gustoća 7.6 g/cc), to iznosi 0.36 mmPodesite na osnovu vašeg napona i gustine materijala.
Mogu li mala preduzeća koristiti EBM?
Da — putem outsourcinga. Ugovorene EBM usluge smanjuju troškove za male serije. U potpunosti preskačete troškove infrastrukture. Prvo isprobajte svoju aplikaciju preko pružatelja usluga. Na taj način testirate proces prije kupovine opreme.
Da li EBM funkcioniše na kompozitima?
Zavisi. EBM može poboljšati performanse polimera putem umrežavanja. To povećava zateznu čvrstoću i otpornost na toplinu. Ali nisu svi kompoziti kompatibilni. Provjerite pristajanje materijala prije nego što nastavite dalje.
Koliko su jaki zavari elektronskim snopom?
Veoma jako. EBM zavarivanje dobro drži. 95% čvrstoće osnovnog materijalaOdnos dubine i širine prelazi 10:1. Distorzija ostaje minimalna. To čini EBM solidnim izborom za komponente osjetljive na toplinu.
zaključak
Mašinska obrada elektronskim snopom nije proces koji se bira olako - to je rješenje kada je preciznost zaista važna.
Sada razumijete kako to funkcioniše, zašto vakuumsko okruženje osigurava konzistentnost i gdje EBM nadmašuje lasersku obradu i EDM.
Dakle, pravo pitanje nije kako to funkcioniše—
Radi se o tome da li odgovara vašoj aplikaciji.
Za komponente za vazduhoplovstvo, medicinske uređaje ili mikrodijelove, odgovor je često da.
Spremni da krenete naprijed?
Istražite MaxWave-ova rješenja za obradu ili se povežite s našim timom. Kada je preciznost bitna, pravi partner čini svu razliku.