
Elektronkiirega töötlemine ei ole midagi, mida valitakse juhuslikult – see on lahendus, kui täpsus jõuab oma piirini.
EBM kasutab materjali eemaldamiseks intensiivse lokaliseeritud kuumuse abil kiiret elektronide voogu. Protsess toimub vaakumis, tagades võrratu täpsuse ja järjepidevuse.
Kui töötate lennunduskomponentide, meditsiiniseadmete või mikromõõtmeliste osadega, on see üks täpsemaid saadaolevaid töötlemismeetodeid.
Mis on elektronkiire mehaaniline töötlemine (EBM)?
Elektronkiire töötlemine (EBM) on kontaktivaba termiline töötlemine.
Materjali pinnale langeb fokuseeritud kiirete elektronide kiir, mis muudab kineetilise energia koheselt soojuseks. Materjal ei lõika ega deformeeru – see aurustub.
Peamised omadused:
- Ülikõrge täpsus (mikrotasandil)
- Tööriistade kulumine puudub (kontaktivaba)
- Töötab kõvade ja kuumakindlate materjalidega
- Vajab vaakumkeskkonda
Kuidas elektronkiire töötlemine töötab: põhiprintsiip
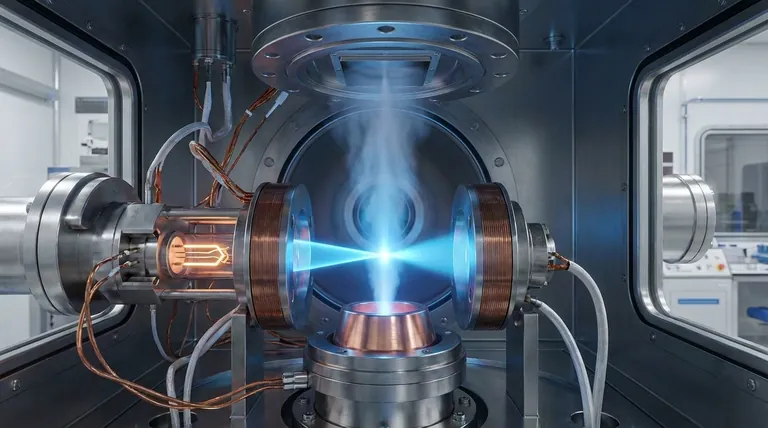
Siin lõikab füüsika – ei mingeid terasid, abrasiive ega mingit kontakti. See on elektronkiire töötlemise protsessi tuum.
Fokuseeritud elektronkiir tabab töödeldava detaili pinda. Kineetiline energia muutub mikrosekundite jooksul soojusenergiaks . Lokaliseeritud temperatuurid tõusevad piisavalt kõrgele, et sulatada ja aurustada peaaegu iga materjali – mitte seda hakkida ega lihvida –, vaid aurustada . See muundamine ongi EBM-i alus.
Elektronidest soojuseni: konversiooniahel
See algab elektronkahuri sees . Volframniit (katood) kuumeneb ja vabastab elektrone termioonkiirguse teel. Eelpingestatud võrekupp juhib elektronide voogu. Positiivselt laetud anood suunab need elektronid seejärel töödeldava detaili poole.
Püstolist väljub kiir kiirusega 1.6 × 10⁸ m/s . Elektromagnetilised läätsed pigistavad selle kiire täppideks, mille läbimõõt on 0.1–10 μm . Saadud energiatihedus on 10⁶ kuni 10⁹ W/cm².
Sellise intensiivsuse juures ei kuumene materjal aeglaselt. See muutub – tahkest olekust vedelaks ja sealt auruks – hetkega.
Pulssrežiim: kus täpsus oma eelise saavutab
EBM ei käivitu alati püsiva joana. Impulssrežiimis lülitub kiir sisse ja välja eelpingevõrgu kaudu. Impulsi kestus on vahemikus 50 μs kuni 15 ms.
Lühikesed impulsid – vahemikus 50–100 μs – piiravad soojuse materjali tungimise sügavust. See hoiab kuumusest mõjutatud tsooni väikese ja tihedana. Mikropuurimise või detailsete pinnavormide puhul eristab see kontrolli tase EBM-i jõulisematest suure energiaga alternatiividest.
Pikemad impulsid ja kõrgemad kiirenduspinged suruvad kiirt sügavamale. See teeb need kasulikuks suure kuvasuhtega süvaaugu puurimiseks , kus peamine eesmärk on läbitungimissügavus.
Pideva laine režiim on samuti valikuline rakenduste jaoks, mis vajavad pidevat materjali eemaldamist. Kuid impulssrežiim on see, mille tõttu EBM on oma täpse maine loonud.
Elektronkiire töötlemise seadmed: põhikomponentide selgitus
Viis komponenti. Üks vaakum. Null veamarginaali. See on EBM-töötlemise reaalsus.
Kui EBM-süsteem tuumani lahti murda, leiab täpse ahela – iga osa toetab järgmist ilma rikkeruumita. Kui mõni lüli vahele jääb, siis kiir hajub laiali. Osa läheb praaki. Seisakuaja arve hakkab kasvama.
Siin on see, mis sees on.
Elektronpüstol
Kõik algab siit. Volframkatood kuumeneb 2,500 °C- ni ja vabastab elektronid termioonkiirguse teel. Eelpingevõrk – mis on katoodi suhtes negatiivselt laetud – kontrollib, kui palju elektrone ja millal lahkub. See juhib ka impulssrežiimi lülitamist: võrk lülitab kiire täpse ajastusega sisse ja välja.
Sealt edasi võtab ohjad üle anood . See kannab positiivset laengut ja kiirendab elektronvoogu pingeni vahemikus 50–200 kV . See kiirendab elektrone umbes poole valguse kiiruseni.
Fokuseerimislääts ja deflektormähis
Ainuüksi kiirusest ei piisa. Elektromagnetiline fokuseeriv lääts kitsendab kiirt läbimõõduni 0.1–10 μm . Tihedam fookus tähendab suuremat energiatihedust tabamuspunktis – ja just sealt tulebki tegelik lõikejõud.
Seejärel suunab deflektormähis fokuseeritud kiirt üle töödeldava pinna. See kasutab suuna juhtimiseks kontrollitud magnetvälju. Mehaaniline kontakt puudub. Tööriista kulumine puudub. Lihtsalt puhas ja otsene kontroll lõiketee üle.
Vaakumkamber ja CNC töölaud
Vaakumkamber hoiab rõhku vahemikus 10⁻⁵ kuni 10⁻⁶ mm Hg . Kui see rõhk langeb, põrkavad elektronid enne töödeldava detailini jõudmist õhumolekulidega kokku. Kiir sureb enne töö tegemist.
Kambris positsioneerib CNC-töölaud tooriku täpselt. Pärast laadimist ja sulgemist lõikab süsteem kuni 5 mm paksuse materjali.
Miks on komponentide töökindlus oluline
Volframniit töötab äärmise kuumuse käes. Vahetamine pole valikuline – see on regulaarne. Ja iga vahetus tähendab seisakuid. Vaakumpumba hooldus võib kulutada 10–15% aastasest kapitalikulust . Üks leke võib tõsta praagimäära üle 20%.
Kõrgepinge toiteallikad töötavad pingel 150 kV. Kalibreerimise triiv tekitab kaarlahenduse ohu. See vähendab keskmist kestvust kiiresti alla 500 tunni.
Seadmed maksavad märkimisväärselt raha. Kuid kallite komponentide puhul, mille lõikelaius, termiline moonutus ja augu geomeetria on määramatud, on numbrid ikkagi märkimisväärsed.
Kriitilised protsessiparameetrid ja kuidas need mõjutavad töötlemise kvaliteeti
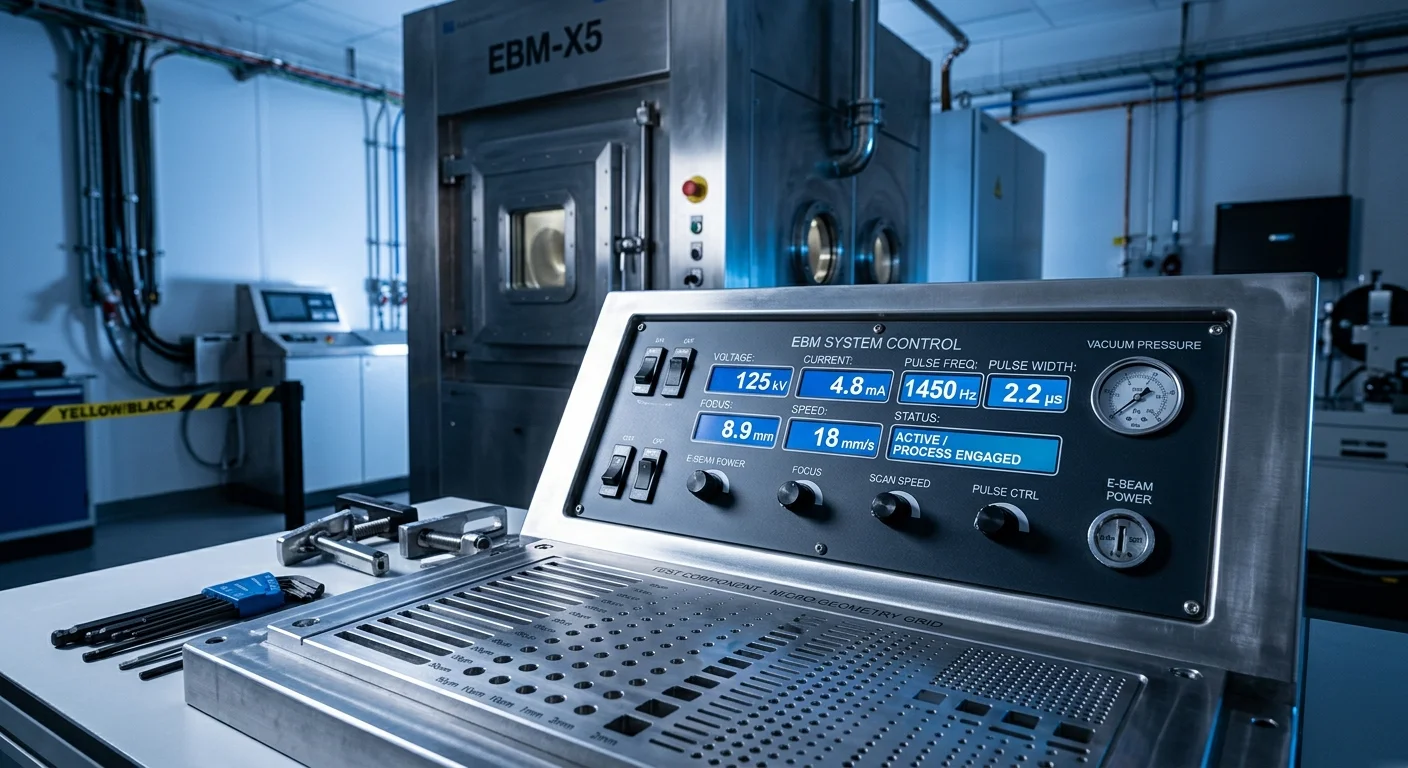
Kuus numbrit kontrollivad kõike. Kui need õigesti teha, siis EBM lõikab omadusi, mida ükski teine protsess ei suuda saavutada. Kui need valesti teha, tekivad termiline pragunemine, liiga suured kuumustsoonid ja praakdetailid.
Siin on iga parameetri funktsioon ja see, mis juhtub, kui seda ükskõik kummas suunas muuta.
Kiirenduspinge: sügavuse ja täpsuse kompromiss
Elektronkiire töötlemisel määrab pinge, kui sügavale kiir tungida suudab. Madalama pinge korral on lõiked madalamad, kuid täpsemad ja minimaalse kuumusemõjuga. Pinge suurenedes läbitungimine paraneb, kuid kuumusemõjutsoon suureneb ja serva kvaliteet võib veidi langeda. Lihtsamalt öeldes annab kõrgem pinge suurema sügavuse, kuid veidi väiksema täpsuse.
Kiirevool: võimsus vs kõrvalkahjustus
Vool kontrollib edastatava energia hulka. Väiksema voolu korral on töötlemine täpsem ja minimaalse soojusmõjuga. Voolu suurenedes muutub lõikamine kiiremaks ja sügavamaks, kuid see eraldub ka rohkem soojust, mis võib materjali pinnale tekitada uuesti valatud kihi. Lihtsamalt öeldes parandab suurem voolutugevus efektiivsust, kuid suurendab termilist mõju.
Impulsi kestus: peamine mikrotöötluse muutuja
Impulsi kestus määrab, kui kaua materjal kuumusega kokku puutub. Lühikesed impulsid piiravad soojuse levikut ja sobivad ideaalselt peente, detailsete detailide jaoks. Pikemad impulsid võimaldavad sügavamat tungimist, kuid suurendavad ka kuumakahjustuste või isegi pragunemise ohtu tundlikes materjalides. Lühidalt, lühikesed impulsid täpsuse, pikemad impulsid sügavuse saavutamiseks.
Punkti suurus, sagedus ja vaakum: kolm toetavat tegurit
Need tegurid aitavad protsessi peenhäälestada. Väiksem täpi suurus tagab suurema täpsuse, kuid aeglasema kiiruse. Kõrgem sagedus parandab töötlemise efektiivsust, kuid võib põhjustada suuremat soojuse kogunemist. Vaakumkeskkond on oluline – kui vaakumi tase on halb, muutub kiir ebastabiilseks ja täpsus langeb oluliselt. Lihtsamalt öeldes sõltub täpsus tasakaalust, kuid vaakumi kvaliteet ei ole läbiräägitav.
Rakenduspõhised parameetriaknad
Need kombinatsioonid ei ole teoreetilised. Need on tingimused, mis annavad reaalseid tulemusi.
| taotlus | Pinge (kV) | Voolutugevus (mA) | Pulss (μs) | Täpp (mm) | Sagedus (kHz) | Vaakum (Pa) | Täpsus (μm) | HAZ (mm) |
|---|---|---|---|---|---|---|---|---|
| Lennunduslabade augud (Ø0.1–0.5 mm) | 80-120 | 30-60 | 3-6 | 0.015 | 2-4 | 10⁻⁵ | ± 10 | 0.15 |
| Elektroonika mikrotöötlus (<0.05 mm omadused) | 40-70 | 10-25 | 1-3 | 0.010 | 5-8 | 10⁻⁶ | ± 5 | 0.03 |
Põhiloogika on järgmine: täpi suuruse vähendamine 50% võrra parandab täpsust 40%, kuid vähendab läbilaskevõimet 25%. Kiire voolu suurendamine 50% võrra suurendab materjali eemaldamist 60% võrra – samas on HAZ-i kontrolli all hoidmiseks vaja vaakumit alla 10⁻⁵ Pa. Iga reguleerimine loob laineefekti teistes parameetrites. EBM premeerib insenere, kes mõtlevad süsteemides, mitte isoleeritud nuppude abil.
EBM-i peamised parameetrid, eelised ja piirangud
Elektronkiirtöötlus ei ole ainult selle toimimise küsimus – oluline on ka see, kuidas te seda juhite ja kas see sobib teie rakendusega. Mõne põhiparameetri ja kompromisside mõistmine aitab teil kiiresti otsustada, kas EBM on õige valik.
Kuidas protsessiparameetrid mõjutavad jõudlust
Täpsust, sügavust ja üldist töötlemise kvaliteeti mõjutavad otseselt mitmed võtmeparameetrid.
Kiirenduspinge kontrollib kiire tungimise sügavust. Madalam pinge tagab madalad ja täpsed lõiked minimaalse kuumusemõjuga, samas kui kõrgem pinge võimaldab sügavamat töötlemist, kuid suurendab kuumusemõjutsooni ja vähendab veidi serva kvaliteeti. Lühidalt öeldes parandab kõrgem pinge sügavust, kuid vähendab täpsust.
Kiirevool määrab, kui palju energiat edastatakse. Väiksem voolutugevus tagab parema täpsuse ja minimaalse termilise mõju. Suurem voolutugevus suurendab lõikekiirust ja -sügavust, kuid tekitab ka rohkem soojust, mis võib mõjutada pinna kvaliteeti. Lihtsamalt öeldes tähendab suurem võimsus suuremat efektiivsust, aga ka rohkem soojust.
Impulsi kestus kontrollib, kui kaua materjal energiaga kokku puutub. Lühikesed impulsid piiravad soojuse levikut ja sobivad ideaalselt peente, detailsete detailide jaoks. Pikemad impulsid võimaldavad sügavamat läbitungimist, kuid suurendavad termilise kahjustuse ohtu. Enamiku täppisrakenduste puhul on eelistatud lühemad impulsid.
Täpi suurus, sagedus ja vaakum peenhäälestavad protsessi. Väiksem täpi suurus parandab täpsust, kuid vähendab kiirust. Kõrgem sagedus suurendab efektiivsust, kuid võib põhjustada ülekuumenemist. Vaakumkeskkond on kriitilise tähtsusega – ilma selleta muutub kiir ebastabiilseks ja täpsus langeb oluliselt. Kõigist teguritest on vaakumi kvaliteet vältimatu.
Elektronkiire töötlemise eelised
EBM paistab silma rakendustes, kus täpsus ja materjaliga seotud väljakutsed ületavad tavapäraste meetodite piire.
Esiteks pakub see äärmiselt suurt täpsust. Fokuseeritud kiir suudab saavutada mikrotasandi täpsuse, millega vähesed teised protsessid võistelda suudavad, mistõttu on see ideaalne keerukate ja tundlike objektide jaoks.
Teiseks on see kontaktivaba protsess. Tööriistu pole vaja, mis tähendab, et tööriistade kulumist, mehaanilist pinget ja järjepidevaid tulemusi pikkade tootmistsüklite jooksul.
EBM sobib hästi ka keeruliste materjalide töötlemiseks. Kõvad sulamid, rabedad materjalid ja kuumakindlad metallid saab kõik tõhusalt töödelda ilma traditsioonilise töötlemise piiranguteta.
Teine oluline eelis on minimaalne kuumusest mõjutatud tsoon. Kuna energia on väga kontsentreeritud, jääb ümbritsev materjal suures osas muutumatuks, mille tulemuseks on puhtad servad ja minimaalne järeltöötlus.
Piirangud ja kompromissid
Vaatamata eelistele on EBM-il olulisi piiranguid, mida tuleb arvestada.
Suurim takistus on hind. EBM-süsteemid nõuavad märkimisväärseid investeeringuid koos pideva hoolduse ja spetsiaalse infrastruktuuriga, näiteks vaakumsüsteemide ja varjestusega.
Vaakuminõue piirab ka paindlikkust. Kamber piirab tooriku suurust ning seadistusajad on pikemad pumpamise ja ettevalmistusprotsesside tõttu.
EBM ei sobi ka suuremahuliseks tootmiseks. Võrreldes teiste meetoditega on materjali eemaldamise kiirus suhteliselt madal, mistõttu on see suuremahuliseks tootmiseks vähem efektiivne.
Lisaks võib mõnel juhul olla vajalik pinnaviimistlus ning süsteemi käitamine nõuab ohutuskaalutlustel oskustöölisi.
Elektronkiire töötlemise rakendused võtmetööstuses
EBM-i nõudlusest tulenevad suurima osa kolm tööstusharu. Igaüks neist kasutab seda omal moel.
Lennundus: kus tolerantsid on eluliselt tähtsad
Turbiinilabad vajavad jahutusavasid, mis on väiksemad kui inimese juuksekarv. EBM puurib need. Fokuseeritud elektronkiir lõikab gaasikilesse auke ülitugevatesse supersulamitesse mikrotäpsusega. See ei lisa mehaanilist pinget osadele, mis pöörlevad kümnete tuhandete pööretega minutis.
Elektronkiirkeevitus tegeleb konstruktsioonilise poolega. See tagab sügava läbitungimise, kitsad kuumusmõjutsoonid ja minimaalse moonutuse. See teeb sellest turbiinmootorite korpuste ja põlemiskambrite jaoks parima valiku. Kerged ja kütusesäästlikud lennukiraamid tuginevad nendele ühendusomadustele, et vastu pidada äärmuslikes tingimustes.
Meditsiiniseadmed: täpsus molekulaarsel tasandil
Kohandatud luuimplantaadid ei pea lihtsalt sobima – need peavad kehaga ka ühenduma. Elektronkiire pinnatöötlus (EBST) loob implantaatidele mikrostruktuuriga pinnad. Need pinnad suurendavad luuintegratsiooni, parandavad korrosioonikindlust ja vähendavad kulumist – kõike korraga.
Kirurgilised instrumendid läbivad sama mikrotöötluse. Mõned omadused on standardsete tööriistade jaoks liiga väikesed. E-kiire töötlemine hõlmab ka steriliseerimist. Tolerantsid vastavad rangetele patsiendiohutusstandarditele. EBM hõlmab kõike seda ühes protsessiahelas – lisaetappe pole vaja.
Mikroelektroonika: augud, mida keegi teine ei suuda teha
Trükkplaatidele on vaja täppisavasid. MEMS-anduritele on vaja mikrosooni. EBM-elektronkiirega puurimine pakub mõlemat. See saavutab täpsustaseme, millega fotolitograafia suudab võistelda, kuid mehaaniline puurimine ei suuda sellele lähedalegi jõuda.
Vooluringid lähevad vahel rikki. Elektronkiire indutseeritud sadestamine (EBID) sadestab juhtiva materjali otse kahjustatud radadele. Pole vaja plaati vahetada. Pole tootmisseisakuid. Liini töökorras hoidmine. Prototüübi LSI komponentide puhul jätab maskita EBM fotomaski etapi vahele. Keerulised geomeetriad liiguvad disainist füüsilisele kujule kiiremini, kui traditsioonilised tootmismeetodid suudavad.
EBM vs. laserkiirega töötlemine vs. EDM: kumma valida?
Kolm protsessi. Kõik mittetraditsioonilised. Kõik termilised. Vale valik maksab teile täpsust, aega või raha, mida te ei planeerinud.
Siin on nende erinevused – ja kiire otsustusraamistik, mis aitab teil õige vastuseni jõuda.
Põhilised kompromissid lühidalt
| Parameeter | EBM | LBM | EDM |
|---|---|---|---|
| Energiaallikas | Fokuseeritud elektronkiir | Koherentsed laserfootonid | Elektrilised sädemed |
| keskkond | Vajalik vaakum | Avatud õhkkond | Dielektriline vedelik |
| Koha suurus | 0.01 mm | Suurem kui EBM | Sädemevahe poolt piiratud |
| TEGEMA | Kitsas + ümbervalatud kiht | Kitsas + ümbervalatud kiht | Minimaalne – ümbersõnastamist ei toimu |
| Materjali valik | Ainult juhtiv | Mistahes (kehtivad peegelduspiirangud) | Ainult juhtiv |
| Kiirus | Aeglasem (vaakumseadistus) | Kiireim | Paksu/kõva peal aeglaselt |
| Seadmete maksumus | Suurim | Mõõdukas | Mõõdukas |
Mis neid eristab
EBM-tala töötlemise eeliseks on täpi suurus. 0.01 mm juures puurib see suure kuvasuhtega auke, millele laser ei vasta. Samuti välditakse peegeldusprobleemi, mis tekitab LBM-i puhul probleeme teatud metallide puhul. Kompromiss on aga reaalne. Teil on vaja vaakumkambrit, röntgenikiirguse varjestust ja koolitatud operaatoreid. Suured toorikud ei mahu. Tsükliajad venivad pikemaks.
LBM võidab kiiruse ja paindlikkuse poolest. Vaakumi puudumine tähendab ka seadistusviivituse puudumist. See lõikab nii juhtivaid kui ka mittejuhtivaid materjale vabas õhus. Lehtmetall, plast, komposiidid – kõik on lubatud. Kas soovite lõigata suuri mahtusid segatüüpi materjalidega? Laser on praktiline lahendus.
EDM on parim valik kõvade, paksude ja juhtivate detailide jaoks. See ei jäta järelvalukihti. See on üks asi, mida ei saa vältida nii EBM kui ka LBM puhul. Tööriistateraste ja keerukate elektroodvormitud kujundite puhul muudab EDM-i puhas kuumtsooni tsoon aeglasema tsükliaja seda väärt.
Viis küsimust, mis viitavad õigele protsessile
- Mittejuhtiv materjal? → LBM on teie ainus võimalus.
- Vaakum teostatav + ülipeened detailid (≤0.01 mm)? → EBM.
- Kõvad/paksud juhtivad osad, vaakum puudub, ümbervalamise tolerants puudub? → Elektrooniline muusika.
- Kiirus on prioriteet? → LBM – kambrit pole, viivitust pole.
- Suure kuvasuhtega mikroaugud kosmosesulamites? → EBM ületab siin kõik muu.
Otsus ei seisne selles, kumb protsess on parem . Otsus seisneb selles, milliste piirangutega teie rakendus saab – ja millistega mitte – elada.
Korduma kippuvad küsimused elektronkiire töötlemise kohta
Insenerid esitavad samu küsimusi. Siin on otsekohesed vastused.
Kas parem on pulseeriv või pidev režiim?
Oleneb tööst. Impulssrežiim – mida juhitakse eelpingevõrgu sisse- ja väljalülitamisega – on õige valik täpseks augu puurimiseks. See piirab kuumenemist ja hoiab kuumuse tekkimise tsooni tihedana. Pidev režiim sobib kõige paremini sügavate keevisõmbluste jaoks. Kasutage seda olukordades, kus läbitungimissügavus üle 2 tolli on olulisem kui kuumuse kontroll.
Kui sügavale saab EBM lõigata?
Keevisõmblused ulatuvad üle 2 tolli. Läbitungivuse arvutamiseks kasutage: δ = 2.6 × 10⁻¹⁷ (V²/ρ)100 kV pingel terases (tihedus 7.6 g/cc) tuleb see välja 0.36 mmReguleerige vastavalt oma pingele ja materjali tihedusele.
Kas väikeettevõtted saavad EBM-i kasutada?
Jah – allhanke kaudu. Lepingulised EBM-teenused hoiavad väikeste tiraažide kulud madalad. Te jätate infrastruktuurikulud täielikult vahele. Proovige oma rakendust kõigepealt teenusepakkuja kaudu. Nii testite protsessi enne seadmete ostmist.
Kas EBM töötab komposiitmaterjalide puhul?
See oleneb. EBM saab ristseostamise kaudu parandada polümeeri jõudlust. See suurendab tõmbetugevust ja kuumakindlust, kuid mitte iga komposiitmaterjal ei ole ühilduv. Enne edasiliikumist kontrollige materjali sobivust.
Kui tugevad on elektronkiirega keevisõmblused?
Väga tugev. EBM-keevisõmblused hoiavad hästi. 95% alusmaterjali tugevusestSügavuse ja laiuse suhe ületab 10:1. Moonutused jäävad minimaalseks. See teeb EBM-ist kindla valiku kuumustundlike komponentide jaoks.
Järeldus
Elektronkiire töötlemine ei ole protsess, mille valite kergekäeliselt – see on lahendus olukordades, kus täpsus on tõeliselt oluline.
Nüüd saate aru, kuidas see töötab, miks vaakumkeskkond tagab järjepidevuse ja kus EBM edestab lasertöötlust ja EDM-i.
Seega pole tegelik küsimus selles, kuidas see toimib –
see, kas see sobib teie taotlusega.
Lennunduskomponentide, meditsiiniseadmete või mikromõõtmeliste osade puhul on vastus sageli jaatav.
Kas olete valmis edasi liikuma?
Avastage MaxWave'i töötlemislahendusi või võtke ühendust meie meeskonnaga. Kui täpsus on oluline, on õige partner määrav.