
آن سطح فولاد ضد زنگ وقتی از کارخانه بیرون آمد، بیعیب و نقص به نظر میرسید. حالا کدر، خراشیده یا رد قهوهای رنگ جوش روی آن باقی مانده است - و شما به آن نیاز دارید. سوال فقط این نیست که آیا آن را تعمیر کنید یا نه. سوال این است که دقیقاً چگونه فولاد ضد زنگ را برای کاربرد خاص خود صیقل دهید و هزینه واقعی آن چقدر است.
پولیش مکانیکی، اسیدشویی شیمیایی و الکتروپولیش، همگی دههها نتایج اثباتشدهای دارند. اما هر کدام از آنها معایب پنهانی دارند - در زمان، نیروی کار، شیمی و دقت. این هزینهها به سرعت افزایش مییابند و تا زمانی که کار در حال انجام نباشد، به راحتی میتوان آنها را نادیده گرفت.
فناوری تمیز کردن سطح با لیزر این معادله را تغییر میدهد. برای عملیات صنعتی که کیفیت سطح قابل مذاکره نیست، این فناوری به یک رقیب جدی تبدیل میشود - راهاندازی سریعتر، کنترل دقیقتر و بدون دردسرهای دفع مواد شیمیایی.
این راهنما هر روش را با زبانی ساده و روان توضیح میدهد:
- چه کارهایی
- چه چیزی بیشتر از آنچه باید هزینه دارد؟
- کدام راه حل متناسب با شرایط خاص شماست
بدون هیچ مقدمهای. فقط نگاهی دقیق به گزینههایتان بیندازید تا بتوانید تصمیم درست را بگیرید.
چرا فولاد ضد زنگ نیاز به پولیش دارد؟
فولاد ضد زنگ دروغ میگوید. قول دوام میدهد، سپس اکسیداسیون، رنگ گرما و خراشهای ریز ایجاد میکند که باکتریها عاشق آنها هستند.
این یک نقص طراحی نیست - این فیزیک است. پرداختهای فرزکاری مانند 2B و شماره 1 سطح را کاربردی اما خشن، ناهموار و از نظر بصری کسلکننده میکنند. آنها برای کاربردهای سازهای خوب عمل میکنند. آنها را در هر جایی که کیفیت سطح تحت نظارت نظارتی قرار میگیرد، قرار دهید، به یک مشکل تبدیل میشوند.
آنچه در خطر است این است:
- مقاومت در برابر خوردگی وقتی رد سنگزنی، آلودگی جوش یا شکافهای سطحی، لایه غیرفعال اکسید کروم را از بین میبرند، قطراتی ایجاد میشود. به محض اینکه این لایه از بین برود، زنگزدگی به سرعت در آن جای میگیرد.
- رعایت اصول بهداشتی — استانداردهای بهداشتی 3-A و ASME BPE هر دو زبری سطح را زیر آستانههای خاص Ra الزامی میدانند. اگر از این محدودهها بالاتر بروید، نقاطی ایجاد میکنید که باکتریها میتوانند در آنها پنهان شده و تکثیر شوند.
- استانداردهای ظاهری از پرداختهای شماره ۴ براق (Ra ≤ 0.5 میکرومتر) تا پرداختهای شماره ۷-۸ با درخشندگی آینهای (Ra < 0.1 میکرومتر) متغیر است. این فاصله قابل اندازهگیری است، نه یک موضوع نظری.
جلا دادن یک کار ظاهری و تزئینی نیست. این کاری است که باعث میشود فولاد ضد زنگ عملکردی را که شیمی آلیاژ آن برای ارائه آن ساخته شده است، ارائه دهد.
روش سنتی شماره ۱: پولیش مکانیکی
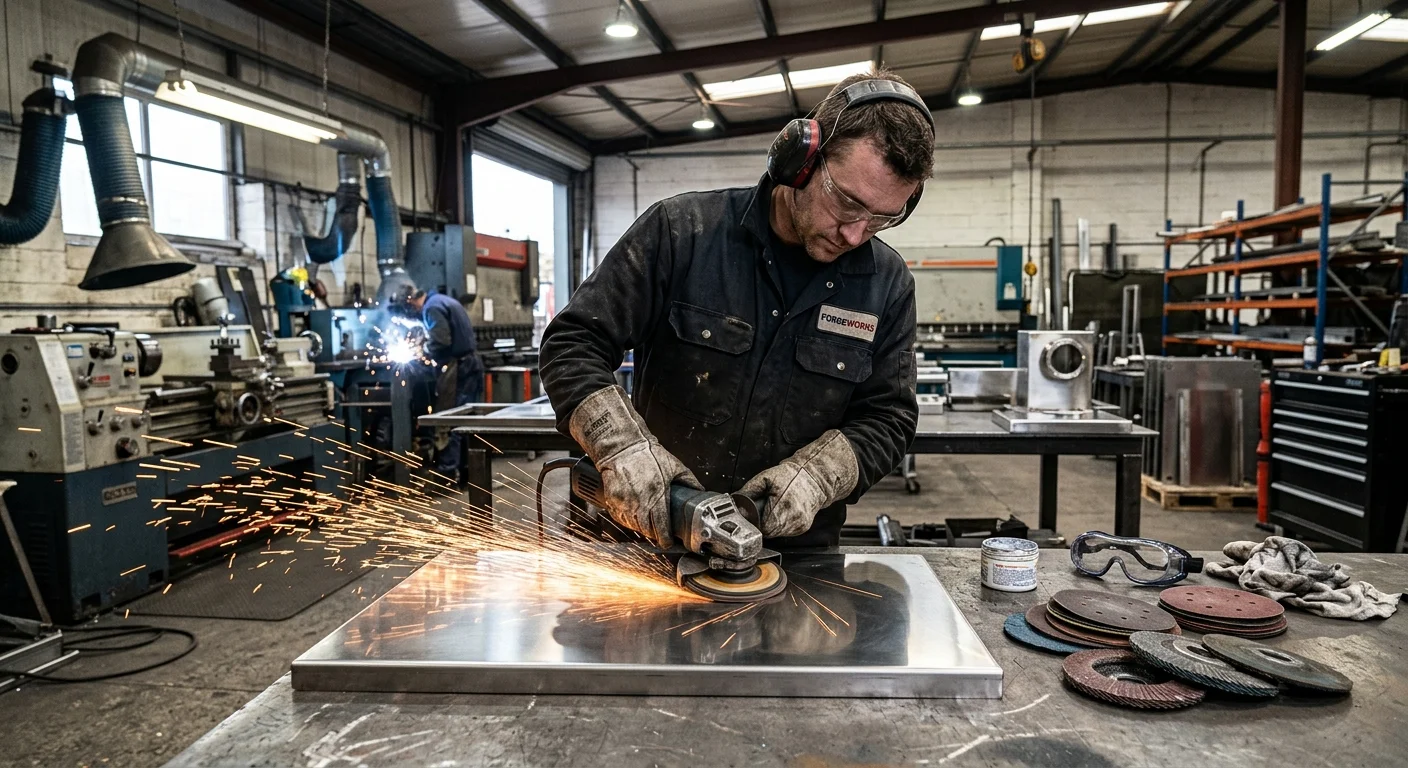
پولیش مکانیکی قدیمیترین ترفند در بین فلزکاران است - و دلیل خوبی هم دارد. این ترفند جواب میدهد، قابل کنترل است و اکثر کارگاههای ساخت و ساز از قبل تجهیزات آن را در اختیار دارند.
اصل اساسی ساده است: ذرات ساینده مواد سطحی را از طریق اصطکاک و فشار از بین میبرند. چیزی که یک نتیجه تمیز را از یک قطعه خراب متمایز میکند، این است که چقدر خوب مراحل سایش را انجام میدهید - گام به گام، بدون میانبر.
پیشرفت سرسختانه
اینجاست که بیشتر تلاشهای «خودت انجام بده» به شکست میانجامد. حذف کردن بلغور جو دوسر باعث صرفهجویی در وقت نمیشود. این کار فقط مشکل را عمیقتر میکند.
در اینجا یک روند استاندارد برای از بین بردن خراشهای فولاد ضد زنگ و ترمیم سطح آن ارائه شده است:
- شن 80–120 - برش قوی برای خراشهای عمیق، پاشش جوش و حذف پوستههای ناشی از کار
- شن 180–220 - مرحله میانی؛ طرح خراش به جا مانده از مواد ساینده درشت را از بین میبرد.
- شن 320–400 — مرحله پالایش؛ سطح شروع به جهتگیری و ثبات میکند.
- شن 600–800 — آمادهسازی پیش از پولیش؛ مقادیر Ra به محدوده پرداخت شماره ۴ (≤ ۰.۵ میکرومتر) نزدیک میشوند.
- بیش از ۱۲۰۰ دانه/ترکیب صیقل دهنده - مرحله نهایی برای فولاد ضد زنگ با پرداخت آینهای یا اهداف Ra < 0.1 μm
هر مرحله باید قبل از ادامه، خراشهای مرحله قبل را پاک کند. اگر عجله کنید، سطح از دور صیقلی به نظر میرسد - اما در اندازهگیری پروفیلومتر رد میشود.
پولیش مکانیکی چه چیزهایی را کنترل میکند؟
سه متغیر نتیجه را تعیین میکنند:
- فشار — مقدار زیاد آن گرما تولید میکند، لایه غیرفعال را از شکل میاندازد و عیوب سطحی جدیدی ایجاد میکند.
- سرعت ابزار — سرعت برش بالاتر در دقیقه (RPM) بیشتر است اما خطر سوختن مواد نازک را به همراه دارد
- شرایط سایشی - دیسک یا لنت فرسوده نه تنها کندتر برش میدهد، بلکه به طور ناهموار برش میدهد و ردهایی از خود به جا میگذارد که ردیابی آنها دشوار است.
کجا مناسب است - و کجا مناسب نیست
پولیش مکانیکی روی پنلهای تخت، لولههای مستقیم و تولید ورق با تیراژ بالا بهترین نتیجه را میدهد. این روش، روش متداول برای پرداخت فولاد ضد زنگ در کارگاههای ساخت فلز در سراسر جهان است.
با این حال، محدودیتها واقعی هستند. هندسههای پیچیده - شعاعهای تنگ، جوشهای داخلی، کار کانالهای پیچیده - تماس سایشی ثابت را دشوار میکنند. تضمین یکنواختی سطح در کل قطعه دشوار است. همچنین، در صنایعی که تلرانسهای Ra الزامات نظارتی هستند و نه اهداف زیبایی، پرداخت مکانیکی دستی باعث ایجاد تنوع انسانی میشود. مستندسازی این تنوع دشوار و دفاع از آن حتی دشوارتر است.
روش سنتی شماره ۲: اسیدشویی و غیرفعالسازی شیمیایی
شیمی کاری را انجام میدهد که مواد ساینده نمیتوانند. سنگزنی، الگوهای خراش جهتدار و رد ابزار را روی سطح باقی میگذارد. اسیدشویی شیمیایی متفاوت عمل میکند - آلودگی سطح را در سطح مولکولی حل میکند. اکسیدهای جوش، آهن آزاد و رنگ ناشی از گرما را بدون ایجاد اختلال در هندسه زیرین، از فولاد بیرون میکشد.
دو محلول این کار را انجام میدهند. اول، اسیدشویی: مخلوطی از اسید نیتریک و اسید هیدروفلوئوریک که اکسیدها، پوستهها و سوختگیهای جوش را از سطح پاک میکند. دوم، حمام غیرفعالسازی: اسید نیتریک به تنهایی. این محلول به عنوان یک عامل اکسیدکننده برای بازسازی لایه اکسید کروم عمل میکند - آن لایه نامرئی و خود ترمیم شونده با ضخامت چند نانومتر که به فولاد ضد زنگ مقاومت در برابر خوردگی میدهد.
روش کار، گام به گام
با یک سطح تمیز شروع کنید. بدون کلرید، بدون گوگرد. از یک شوینده مصنوعی و یک برس سیمی از جنس استیل ضد زنگ استفاده کنید، سپس با آبی که کمتر از 50 میلیگرم در لیتر کلرید دارد، آبکشی کنید. هرگونه آلودگی باقی مانده در این مرحله، تمام مراحل بعدی را تحت تأثیر قرار میدهد.
سپس طبق این توالی پیش بروید:
- ترشی — محلول HNO₃ + HF را در محلول غوطهور کنید یا با پنبه پاک کنید. میزان فلز موجود در حمام باید کمتر از ۱۵۰ گرم در لیتر باشد. اگر از این آستانه تجاوز کند، محلول دور ریخته میشود.
- شستشو — آب پرفشار، در صورت امکان دیونیزه. باقیمانده اسید روی سطح به غیرفعالسازی آسیب میرساند.
- غیرفعال کردن — به مدت 20 تا 30 دقیقه در حمام اسید نیتریک در دمای 10 تا 45 درجه سانتیگراد غوطهور یا اسپری کنید. استانداردهای AMS 2700 و ASTM A967 جزئیات را تعیین میکنند.
- آبکشی نهایی و خشک کردن — آب دیونیزه. هیچ باقیماندهای، اصلاً هیچ.
آزمایشهای تأیید چه چیزی را نشان میدهند؟
شما فرض نمیکنید که درمان کامل شده است - آن را آزمایش میکنید. چهار بررسی استاندارد تأیید میکند که سطح به طور کامل ترمیم شده است:
| تست | استاندارد | معیارهای قبولی |
| بدون نیاز به آب | بصری | بدون رگهدار شدن |
| اسپری نمک | VASTM B117، ≥۲ ساعت | بدون خوردگی |
| سولفات مس | روش AMS-STD-753 102 | بدون واکنش |
| پتاسیم فریسیانید-نیتریک | روش AMS-STD-753 103 | آهن شناسایی نشد |
یک قانون سخت: طبق ناسا PRC-5002، هرگز قبل از غیرفعالسازی (پسیواسیون) بدون تأیید صریح نقشه، اسیدشویی یا رسوبزدایی نکنید . همچنین، غیرفعالسازی روی سطوح نیتریده یا کربونیتریده کاملاً ممنوع است - خطر خوردگی شدید است.
اسیدشویی و پسیواسیون شیمیایی نتایج یکنواختی را در هندسههای پیچیده و مناطق جوش داخلی ارائه میدهد. پرداخت مکانیکی نمیتواند با همان قابلیت اطمینان به آن مناطق برسد. با این حال، بده بستان واقعی است - جابجایی مواد شیمیایی، رعایت اصول دفع و کنترل فرآیند، همگی نیاز به نظم و انضباط دقیقی برای حفظ دارند.
روش سنتی شماره ۳: پولیش الکتروشیمیایی
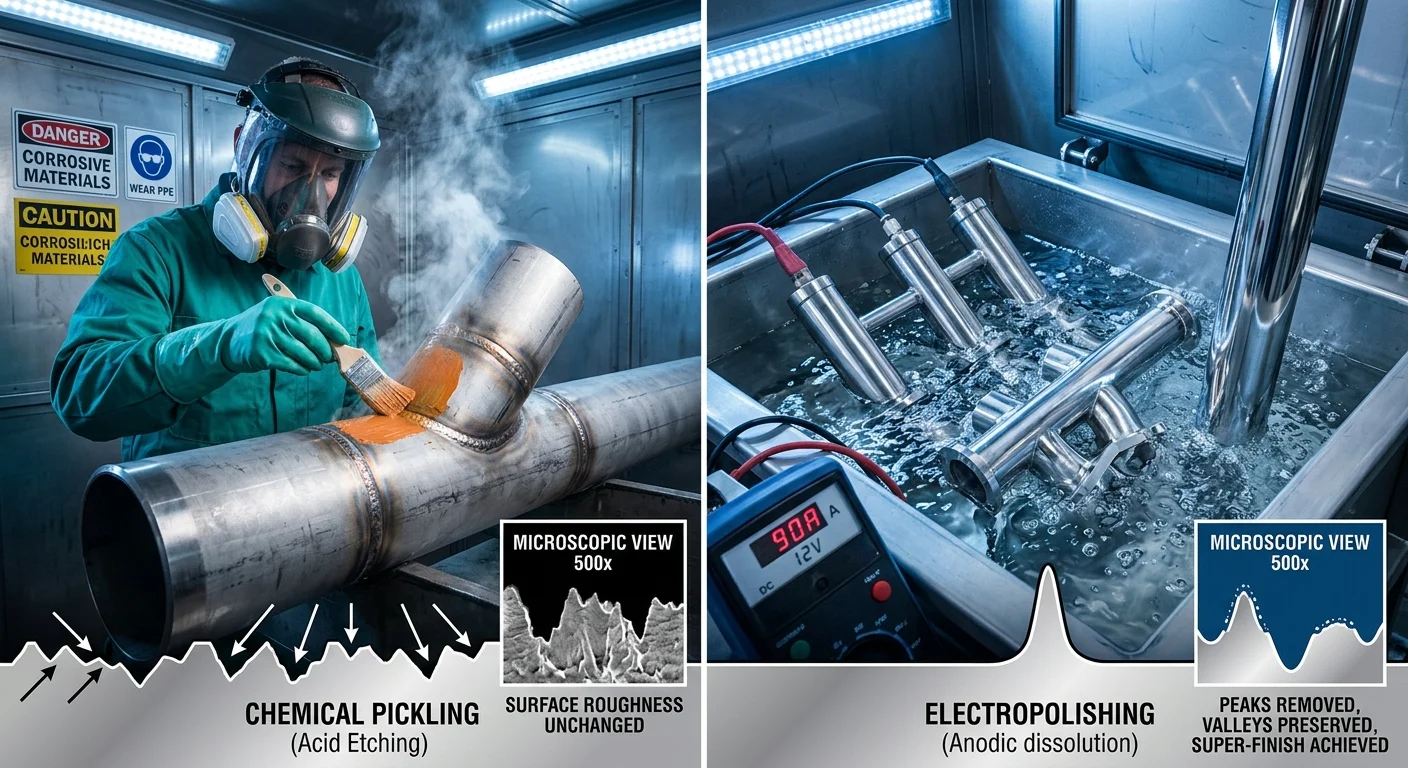
الکتریسیته کاری را انجام میدهد که اسیدها و مواد ساینده نمیتوانند - آن را انتخاب میکند. الکتریسیته قلههای کوچک روی یک سطح ناهموار را هدف قرار میدهد و ابتدا آنها را حل میکند. فرورفتگیها دست نخورده باقی میمانند. سطح از داخل به بیرون صاف میشود.
این الکتروپولیش است. قطعه به آند تبدیل میشود. شما آن را در یک حمام الکترولیت غوطهور میکنید - برای فولاد ضد زنگ ۳۱۶، این به معنی ۵۰٪ حجمی/حجمی گلیسیرین، ۳۵٪ حجمی/حجمی اسید فسفریک و ۱۵٪ آب است. جریان DC جریان مییابد. لایه ضخیم الکترولیت حرکت یونها را در درههای سطح کند میکند و انحلال را در قلهها سرعت میبخشد. فیزیک بقیه کار را انجام میدهد.
توالی فرآیند
هر فرآیند الکتروپولیش از سه مرحله پیروی میکند:
- تهیه — در صورت نیاز، چربیزدایی، دوبار آبکشی و رسوبزدایی کنید. هرگونه آلودگی سطحی که به الکترولیت برسد، بعداً مشکلساز خواهد شد. قبل از شروع، آن را کاملاً تمیز کنید.
- الکتریسیته — قطعه را به عنوان آند در آب فرو ببرید. کاتدها را ۵ تا ۱۵ سانتیمتر روبروی هم قرار دهید. برای فولاد ضد زنگ ۳۱۶، به مدت ۳ دقیقه با جریان ۰.۷۵ آمپر بر سانتیمتر مربع و دمای ۹۰ درجه سانتیگراد کار کنید. چگالی بار را در ۷۵ میلیآمپر بر سانتیمتر مربع یا کمتر نگه دارید. ولتاژ بین ۶ تا ۱۸ ولت باشد.
- بعد از درمان — ابتدا آبکشی کامل انجام دهید. سپس با استفاده از اسید سیتریک یا نیتریک (اختیاری) و اولتراسونیک آبکشی کنید. سپس دو یا سه بار با آب داغ آبکشی کنید. در پایان کاملاً خشک کنید.
استاندارد ASTM B912 توالی کامل را پوشش میدهد. این یک راهنمای اختیاری نیست - بلکه مبنای انطباق است.
اعداد چه چیزی را آشکار میکنند؟
اندازهگیریهای AFM روی فولاد ضد زنگ 316 تصویر واضحی را نشان میدهد:
| وضعیت سطح | را (نانومتر) |
| به پایان رسید (کارخانه) | 2.2 ± 0.15 |
| پولیش مکانیکی شده | 0.04 ± 0.01 |
| پس از الکتروپولیش (۹۰ درجه سانتیگراد، ۳ دقیقه) | 0.07 ± 0.02 |
پرداخت مکانیکی در مقادیر خام Ra برنده است. اما پرداخت الکتریکی چیزی را به شما میدهد که روشهای مکانیکی نمیتوانند - یک بهبود واقعی در شیمی سطح. محتوای کروم سطحی در فولاد ضد زنگ 316 از 5.7 درصد اتمی به بیش از 11.5 درصد اتمی در دمای پردازش بالای 20 درجه سانتیگراد افزایش مییابد. این لایه کروم غنی شده، یک فیلم غیرفعال قویتر و یکنواختتر تشکیل میدهد. یک سطح در برابر خوردگی مقاوم به نظر میرسد. سطح دیگر در معرض قرار گرفتن طولانی مدت در برابر خوردگی مقاوم است. این شکافی است که پرداخت الکتریکی ایجاد میکند.
برای کاربردهای دارویی، فرآوری مواد غذایی و تجهیزات پزشکی، این شکاف یک جزئیات فنی نیست. بلکه یک الزام نظارتی است.
هزینههای پنهان پرداخت سنتی در تولید
فاکتور قابل مدیریت به نظر میرسد. سپس اعداد واقعی شروع به ظاهر شدن میکنند.
پولیش سنتی قیمت مشخصی دارد - تجهیزات، مواد ساینده، نیروی کار. اما این تصویر کامل نیست. در زیر هزینههای سربار پنهان است که بدون هشدار روی هم انباشته میشوند، زمانهای از کارافتادگی که هیچکس برای آنها برنامهریزی نمیکند، و چرخههای دوبارهکاری که هزینه هر قطعه شما را تا جایی بالا میبرند که حاشیه سود از بین میرود.
هزینه سرمایه به تنهایی بسیار زیاد است. یک دستگاه پولیش پیشرفته با دو دستگاه حدود ۴۰۰۰۰۰ دلار هزینه دارد. ساخت تأسیسات - تهویه مطبوع مناسب، سیستم مهار گرد و غبار، کنترلهای محیطی در سطح اتاق تمیز - ۸۰۰۰۰۰ دلار دیگر به آن اضافه میکند. ۲۰ تا ۳۰ درصد بیشتر برای زیرساختهای تخصصی اضافه کنید، و قبل از اینکه حتی یک قطعه از خط تولید خارج شود، با یک هزینه هفت رقمی مواجه خواهید شد.
این هزینه قابل مشاهده است. این چیزی است که در هزینههای سربار پنهان است.
جایی که پول می رود
مواد غیرمستقیم هرگز به طور واضح در خط تولید شما ظاهر نمیشوند. روانکنندهها، ترکیبات تمیزکننده، ابزارهای جایگزین - هیچکدام از اینها به واحدهای جداگانه مربوط نمیشوند. آنها در ستون سربار انباشته میشوند و نرخ ساعت ماشین شما را افزایش میدهند. با ۱۰۰۰۰۰ دلار سربار در ماه که در ۲۵۰۰ ساعت ماشین تقسیم میشود، شما ۴۰ دلار به هر ساعت ماشین اضافه میکنید، قبل از اینکه اپراتور حتی به یک قطعه دست بزند.
نقصهای کیفی، آسیب را بدتر میکنند. در تولید دقیق، قطعات معیوبی که نیاز به دوبارهکاری یا اوراق شدن دارند، میتوانند هزینههای مواد و نیروی کار را 20 تا 30 درصد بالاتر از برنامه افزایش دهند. سپس، مرجوعیها و نقصهای میدانی، علاوه بر ضربه مالی مستقیم، ریسک اعتبار را نیز افزایش میدهند.
خرابیهای برنامهریزی نشده بیشترین ضربه را میزنند. یک شرکت فرآوری مواد غذایی تنها به دلیل خرابی یک دستگاه، ۳ میلیون دلار ضرر کرد - هزینههای تعمیر به علاوه قراردادهای از دست رفته. این عدد هرگز در هیچ مدل هزینه پیش از تولید نشان داده نمیشود.
ناکارآمدی نیروی کار به راحتی و هر روز نادیده گرفته میشود. پرداخت دستی باعث ایجاد زمان بیکاری، حجم کار ناهموار و سربار سرپرست میشود. هیچکدام از اینها به یک واحد خاص مربوط نمیشود. اما همه اینها در حسابرسیهای سالانه خود را نشان میدهند و نادیده گرفتن مجموع آنها دشوار است.
بودجهی سنتیِ پرداخت فقط یک ردیف بودجه نیست. بلکه یک سیستم است - و بیشترِ این سیستم تا زمانی که مشکلی پیش نیاید، پنهان میماند.
راه حل مدرن: تمیز کردن فولاد ضد زنگ با لیزر
حالا نور کار خودش را میکند. یک پالس متمرکز از انرژی مادون قرمز - ۱۰۶۴ نانومتر، با زمانبندی نانوثانیه - به سطح ضد زنگ آلوده برخورد میکند. این پالس، زنگزدگی، گریس و اکسید را بدون تماس با فلز زیرین تبخیر میکند. بدون مواد ساینده. بدون حمام اسید. بدون دردسرهای دفع.
فیزیک توضیح میدهد که چرا این کار میکند. فولاد ضد زنگ انرژی لیزر را با سرعت بسیار کمتری نسبت به آلایندههای سطحی جذب میکند. بنابراین زنگ، روغن و لایه کربنی ابتدا به نقطه تبخیر میرسند. فلز پایه سرد، دست نخورده و آماده بازسازی لایه غیرفعال خود باقی میماند.
قدرت، دقت و آنچه اعداد میگویند
سه رده قدرت، اکثر کاربردهای صنعتی را پوشش میدهد:
| قدرت | کاربرد | تاثیر سطحی |
| 100W | تمیز کردن دقیق و ظریف | بدون آسیب، حداقل گرما |
| 200W | زنگ زدگی، چربی زدایی، رنگ زدایی | بدون آسیب، سطح سالم |
| 500W | آلایندههای صنعتی سنگین | بدون آسیب، تمامیت حفظ شده |
یک لیزر پالسی ۲۰۰ واتی ، زنگزدگی، گریس و رنگ را با سرعت ۴ تا ۶ متر مربع در ساعت از روی سطوح استیل ضد زنگ پاک میکند . با افزایش توان به ۱ کیلووات، توان عملیاتی به ۱۰ تا ۱۵ متر مربع در ساعت میرسد - البته به شرطی که سرعت اسکن و کالیبراسیون نقطهای مناسب را تنظیم کنید.
پارامترهای پالس به اندازه توان خام اهمیت دارند. برای فولاد ضد زنگ آستنیتی، فرکانس پالس را برای تمیزکاری حجمی در محدوده کیلوهرتز اجرا کنید. در مواردی که حساسیت به گرما نگران کننده است، فرکانس پالس را با پالسهای ۱۰ تا ۱۰۰ نانوثانیه به کمتر یا مساوی ۱۰۰ هرتز کاهش دهید. چگالی انرژی باید در محدوده پنجره جذب فولاد باقی بماند - حدود ۱۰⁹–۱۰¹⁰ وات بر سانتیمتر مربع در ۱۰۶۴ نانومتر . این محدوده آلودگی را بدون ترک خوردن ساختار دانه زیرین تبخیر میکند.
یک ریسک که ارزش جدی گرفتن را دارد
لیزرهای موج پیوسته در محدوده ۱۵۰۰ تا ۳۰۰۰ وات میتوانند گریدهای آستنیتی را بیش از حد گرم کنند. لایه اکسید کروم تجزیه میشود - همان فیلم غیرفعالی که الکتروپولیش برای ساختن آن سخت تلاش میکند. از آنجا، اکسیداسیون سطح، تغییر زبری و کاهش عمر خستگی را تجربه خواهید کرد.
سیستمهای لیزر پالسی کاملاً از این مشکل عبور میکنند. آنها انرژی را به صورت انفجارهای کنترلشده و نه گرمای پایدار منتقل میکنند. این تفاوت همان چیزی است که تمیز کردن سطح با لیزر را برای کاربردهای فرآوری مواد غذایی، دارویی و هوافضا مناسب میکند. در این صنایع، شیمی سطح تزئینی نیست - بلکه یک الزام نظارتی است.
مقایسهی رو در رو: تمیز کردن سنتی در مقابل تمیز کردن با لیزر
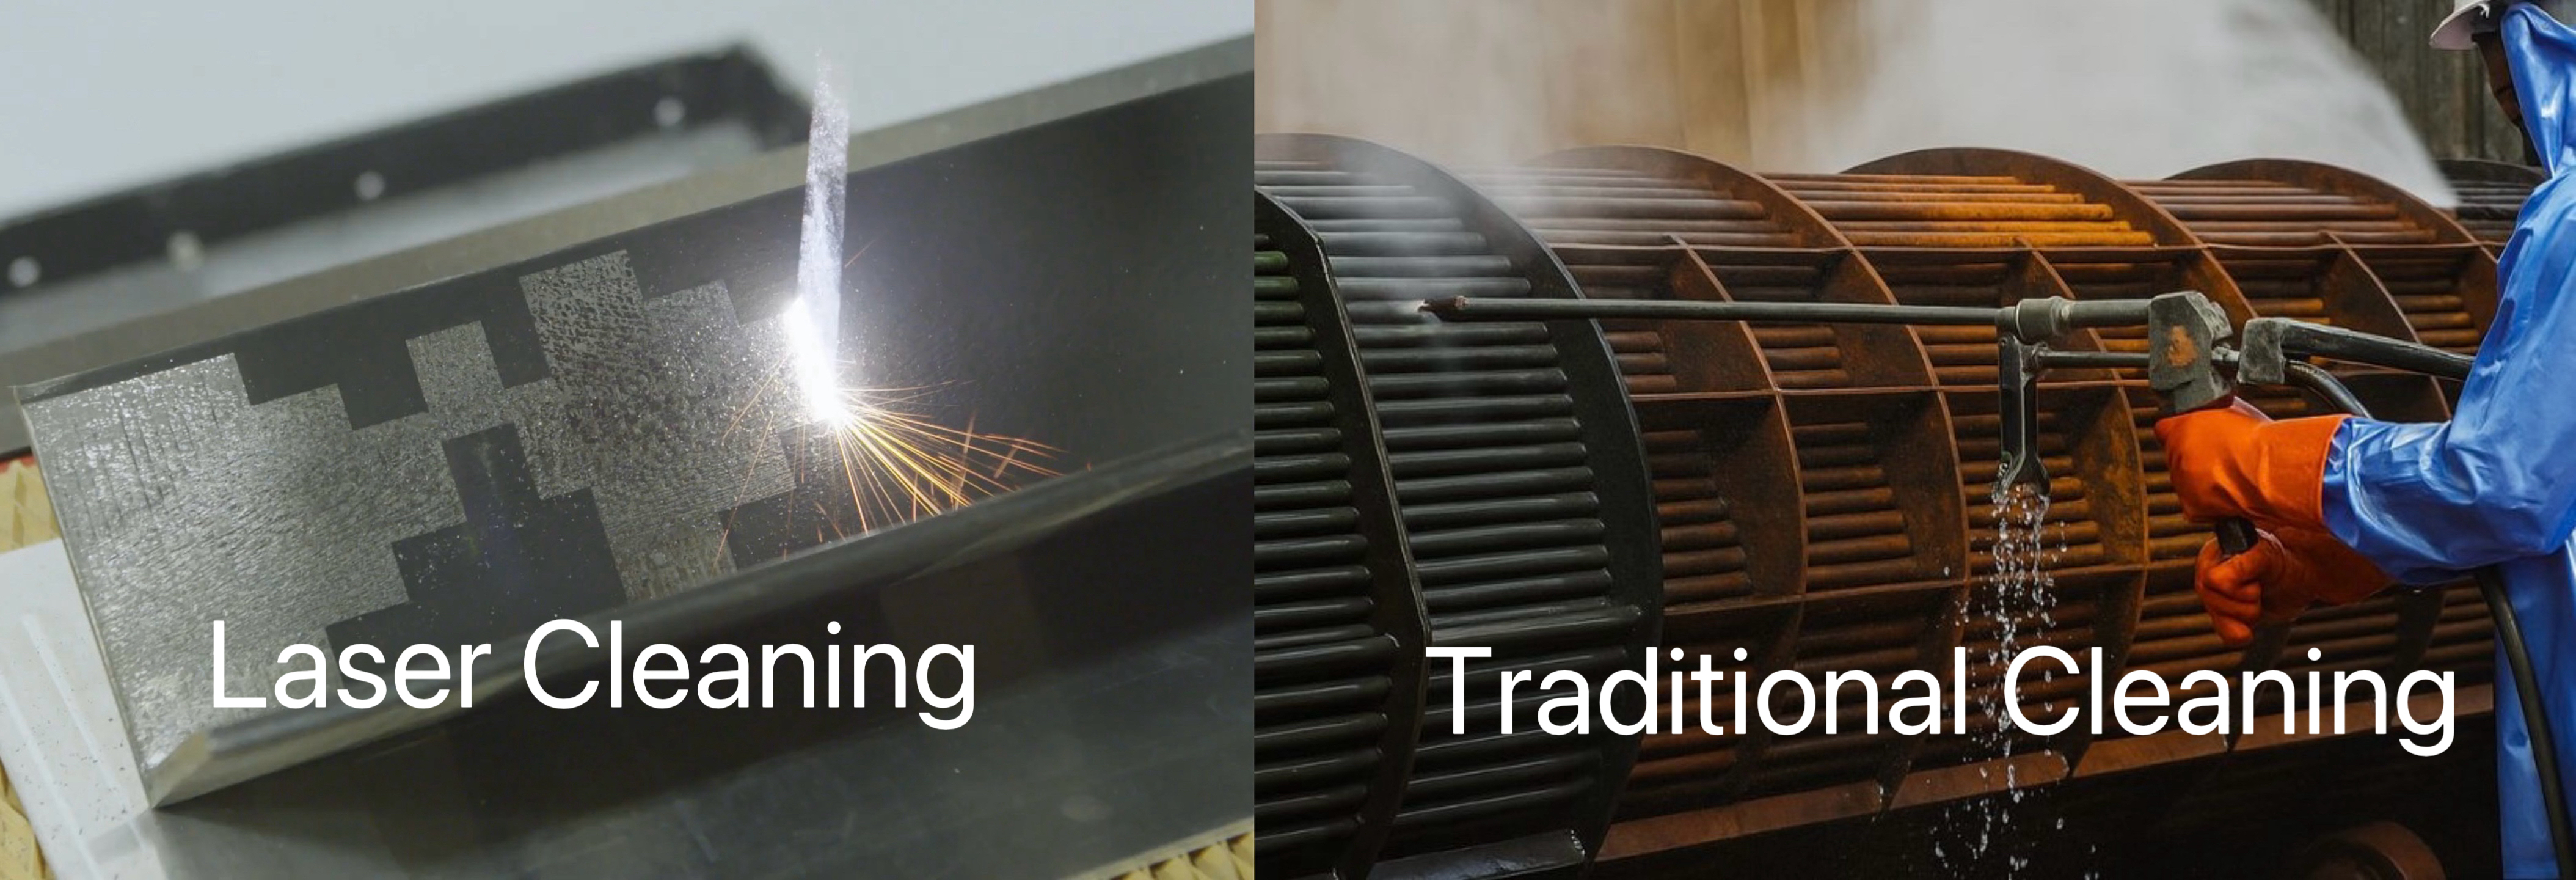
اعداد دروغ نمیگویند، اما پنهان میکنند. در اینجا تصویری کلی از هر دو روش را مشاهده میکنید.
هزینه: قیمت برچسب در مقابل کل مالکیت
سیستمهای لیزری هزینه اولیه بالاتری دارند - بسته به نوع نصب، بین ۱۰،۰۰۰ تا ۱۰۰،۰۰۰ دلار یا بیشتر. سیستمهای مکانیکی و شیمیایی سنتی میتوانند از ۱۰۰۰ دلار شروع شوند. واحدهای صنعتی هنوز هم میتوانند به ۵۰۰،۰۰۰ دلار برسند.
این شکاف به سرعت پر میشود. در اینجا هزینهای که هر روش پس از خرید برای شما باقی میگذارد، آورده شده است:
| راننده هزینه | تمیز کردن لیزر | روشهای سنتی |
|---|---|---|
| مواد مصرفی | هیچ | مواد ساینده زیاد، مواد شیمیایی، محیطهای کاری |
| تعمیر و نگهداری | قطعات کم مصرف - حداقل سایش | زیاد - نازلها، فیلترها، قطعات یدکی |
| دفع زباله | نزدیک به صفر | جابجایی مواد پرخطر |
| هزینه عملیاتی جاری | فقط برق | پیوسته و ترکیبی |
بیشتر سیستمهای لیزری هزینه خود را در عرض چند ماه، نه چند سال، جبران میکنند. حذف مواد مصرفی به تنهایی باعث بازگشت آنها میشود.
سرعت، دقت و کیفیت سطح
تمیز کردن با لیزر روی سطوح مشابه ۱۵٪ سریعتر از روشهای شیمیایی انجام میشود. پوشش سطح وسیع با قدرت ۱ کیلووات به ۱۰ تا ۱۵ متر مربع در ساعت میرسد. بدون زمان خشک شدن. بدون چرخه تمیز کردن. یک تکنسین کل فرآیند را از ابتدا تا انتها انجام میدهد.
روشهای سنتی داستان متفاوتی دارند. شما به چندین کارگر، زمان طولانی راهاندازی و خشک کردن یا شستشو پس از فرآیند نیاز دارید. همه اینها قبل از شروع کار واقعی، بر خروجی شما تأثیر میگذارند.
با دقت، این اختلاف حتی بیشتر هم میشود:
| متری | لیزر | سنتی |
|---|---|---|
| کنترل عمق | دقیق، قابل تنظیم | بی تفاوت |
| خطر بستر | بدون تماس، بدون آسیب | ریسک وابسته به سطح |
| ثبات نتیجه | بدون پسماند، قابل تکرار | متغیر در بین عملگرها |
اثرات زیست محیطی
بدون اسید. بدون حلال. بدون زبالههای خطرناک. تمیز کردن با لیزر تقریباً هیچ ذره معلق در هوا و هیچ تخلیه شیمیایی تولید نمیکند. این یک مزیت واقعی در صنایعی است که رعایت اصول زیستمحیطی با عواقب مالی جدی همراه است.
روشهای شیمیایی سنتی باعث تولید زبالههای اسیدی میشوند. برای مدیریت آن به رویههای دفع مستند و نظارت نظارتی مداوم نیاز دارید - هزینههایی که به سرعت افزایش مییابند.
بهترین کاربردها برای تمیز کردن با لیزر
تمیز کردن با لیزر از مرحله اثبات مفهوم عبور کرده است. بازار از این موضوع پشتیبانی میکند - ارزش آن در سال ۲۰۲۵، ۷۵۳.۹ میلیون دلار خواهد بود و پیشبینی میشود تا سال ۲۰۳۳ به ۱.۴۶ میلیارد دلار برسد. صنایع در حال آزمایش نیستند. آنها در حال متعهد شدن هستند.
اینجاست که آن تعهد خود را نشان میدهد.
تیمهای هوافضا و هوانوردی از سیستمهای لیزری برای زدودن پوششها، خوردگی و آلودگیهای سطحی از قطعات با ارزش بالا استفاده میکنند. هیچ خطر ابعادی وجود ندارد. آمریکای شمالی به دلیل تراکم تولید و فشار نظارتی، در پذیرش این فناوری پیشرو است.
خطوط خودروسازی ، قالبهای تایر، قطعات ترمز و سطوح آمادهسازی جوش را با لیزر تمیز میکنند. دقت در اینجا اهمیت دارد. سطح جوش آلوده، نقطه شکستی است که در انتظار وقوع است.
عملیات نفت، گاز و انرژی - پالایشگاهها، تأسیسات هستهای، تولید برق - در محیطهای تحت نظارت OSHA انجام میشوند. جایگزینهای شیمیایی مسئولیت جدی به همراه دارند. تمیز کردن با لیزر این ریسک را کاهش میدهد.
فرآوری مواد غذایی و تولید محصولات پزشکی در حال حاضر سریعترین بخشهای در حال رشد هستند. رعایت بهداشت اختیاری نیست. تمیز کردن با لیزر هیچ باقیمانده شیمیایی از خود به جا نمیگذارد - چیزی برای ردیابی و مدیریت وجود ندارد.
نتیجه
فولاد ضد زنگ دروغ نمیگوید، و دادههای تولید نیز همینطور. در حالی که مواد ساینده و شیمیایی جایگاه تاریخی خود را دارند، پردازش مدرن فولاد ضد زنگ به هیچ ردپای شیمیایی و دقت مطلق نیاز ندارد.
اگر آمادهاید تا استراتژی عملیات سطحی خود را ارتقا دهید، فناوری لیزر در حال حاضر هوشمندانهترین انتخاب موجود است.
برای تصمیمگیری در مورد تجهیزات بعدی خود، حدس و گمان نکنید. با متخصصان ما صحبت کنید، درخواست یک نسخه آزمایشی زنده از قابلیتها را بدهید و از نزدیک ببینید که چگونه تمیز کردن لیزری مواد خاص شما را متحول میکند.