
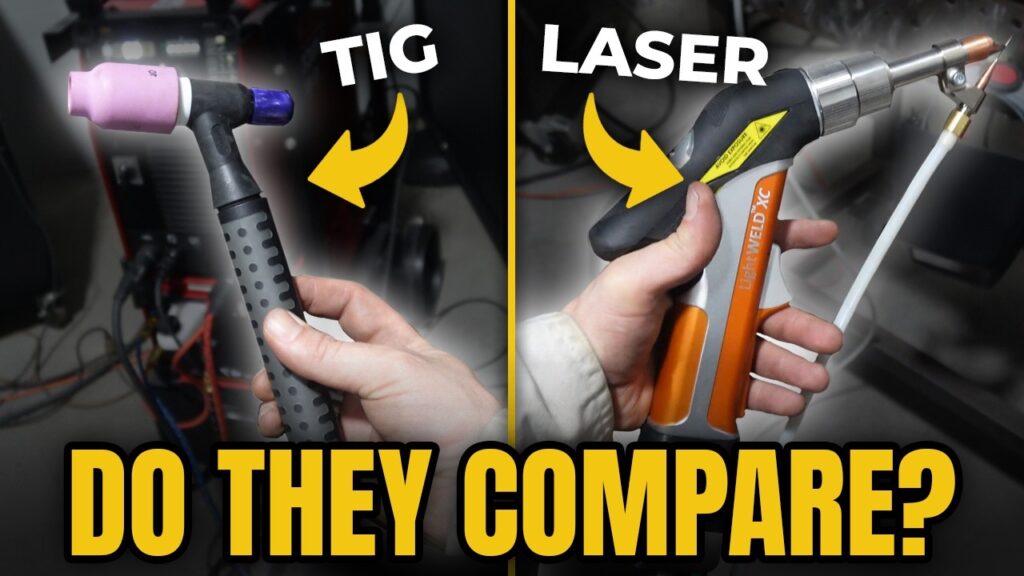
در چشمانداز رقابتی تولید امروزی، انتخاب شما از بین فرآیندهای جوشکاری آلومینیوم، مستقیماً بر راندمان تولید و رقابتپذیری بازار تأثیر میگذارد. در حالی که جوشکاری سنتی TIG به تخصص دستی متکی است، فناوری جوشکاری لیزری مدرن با ارائه افزایش چند برابری سرعت، دقت میلیمتری و هوش خودکار، انقلابی در این زمینه ایجاد کرده است که هم بهرهوری و هم کیفیت جوش را به سطوح جدیدی ارتقا میدهد. این مقاله مقایسهای روشن از مزایای اصلی هر دو فرآیند ارائه میدهد و به شما کمک میکند تا آگاهانهترین تصمیم را برای افزایش خروجی و سودآوری خود بگیرید.
| ویژگی | جوش لیزری | جوشکاری TIG |
| سرعت | 2-20 متر در دقیقه | 0.1-0.8 متر در دقیقه |
| منطقه متاثر از گرما | خیلی باریک | خیلی پهن |
| دامنه ضخامت | 0.02-8 میلی متر | 3-6 میلی متر |
| نرخ تخلخل | ≤0.1٪ | 1-3٪ |
| وقت تمرین | ۵ تا ۱۰ دقیقه (عملیات پایه) | ۶ تا ۱۸ ماه (گواهینامه) |
| هزینه های عملیاتی | 0.18 دلار در فوت | 0.85 دلار در فوت |
| نرخ اتوماسیون | موفقیت 95 درصدی | موفقیت 40 درصدی |
| موفقیت در اولین گام | ٪۱۰۰ | ٪۱۰۰ |
سرعت جوشکاری: شکاف بهرهوری
مزیت سرعت جوشکاری لیزر ، انقلابی است. در حالی که جوشکاری TIG با سرعت 0.1 تا 0.8 متر در دقیقه انجام میشود ، جوشکاری لیزر با سرعت 2 تا 20 متر در دقیقه عمل میکند . این فقط یک پیشرفت جزئی نیست - بلکه به معنای افزایش 3 تا 10 برابری بهرهوری در کاربردهای دنیای واقعی است.
یک تولیدکننده تجهیزات پزشکی را در نظر بگیرید: جوشکاری لیزری زمان جوشکاری محفظه ضربانساز را از ۱۸ دقیقه (TIG) به تنها ۷۳ ثانیه کاهش داد و منجر به صرفهجویی سالانه ۱.۲ میلیون دلار شد . شکاف بهرهوری با در نظر گرفتن آمادهسازی و پسپردازش، بیشتر هم میشود. جوشکاری لیزری مراحل زمانبری مانند حذف پاشش، سنگزنی و صاف کردن را که از ویژگیهای ذاتی جوشکاری TIG هستند، حذف میکند . برای آلومینیوم با گرید هوافضا، هزینههای نیروی کار TIG میتواند به ۴۷ دلار در هر فوت برسد ، رقمی که با اتوماسیون لیزری به طرز چشمگیری کاهش مییابد.
راهنمای کاربرد:
- جوشکاری لیزری را برای موارد زیر انتخاب کنید: تیراژهای بالا، سلولهای رباتیک، مونتاژهای جدار نازک و گردشهای کاری خودکار CNC.
- جوشکاری TIG را برای موارد زیر انتخاب کنید: تعمیرات تخصصی، پروژههای هندسه متغیر یا کارهای سفارشی که در آنها دقت دستی بر نیاز به سرعت غلبه میکند.
کنترل حرارت در جوشکاری: دقت در مقابل پسپردازش
دقت دستگاههای جوشکاری لیزری دستی از حداقل ورودی گرما در آنها ناشی میشود - فقط ۵۰ تا ۲۰۰ ژول بر میلیمتر مربع در مقابل ۵۰۰ تا ۱۵۰۰ ژول بر میلیمتر مربع در جوشکاری تیگ. این کاهش ۱۰ برابری در انرژی حرارتی، اعوجاج قطعه را به طرز چشمگیری کنترل میکند. در یک ورق آلومینیومی ۱ متری، جوشهای لیزری اعوجاج را در ۰.۱ میلیمتر یا کمتر نگه میدارند ، در حالی که جوشکاری تیگ معمولاً باعث ۱ تا ۳ میلیمتر تاب برداشتن میشود . این تفاوت اغلب صاف کردن پرهزینه پس از جوشکاری را از بین میبرد.
منطقه متاثر از حرارت (HAZ) دلیل این امر را آشکار میکند. جوشکاری لیزر انرژی را در یک منطقه عمیق و باریک متمرکز میکند و مواد اطراف را تا حد زیادی بدون تأثیر باقی میگذارد. جوشکاری TIG گرما را به طور گسترده پخش میکند و HAZ وسیعتر و کمعمقتری ایجاد میکند که خطر گرمای بیش از حد را افزایش میدهد، به خصوص در آلیاژهای حساس آلومینیوم.
این ویژگیهای حرارتی مستقیماً بر هزینه و کیفیت تأثیر میگذارند . یک تولیدکننده با حذف دوبارهکاریهای مربوط به اعوجاج با جوشکاری لیزری، ۴۲۰ دلار در هر قطعه صرفهجویی کرد و به نرخ نقص تنها ۰.۸٪ در مقایسه با ۵.۷٪ در جوشکاری TIG دست یافت.
راهنمای کاربرد:
- جوشکاری لیزری را برای موارد زیر انتخاب کنید: پنلهای نازک (کمتر از ۳ میلیمتر)، مجموعههای با تلرانس بسیار پایین، قطعاتی که نمیتوان آنها را صاف کرد و تولید در حجم بالا.
- جوشکاری TIG را برای موارد زیر انتخاب کنید: مقاطع ضخیم که مقداری جابجایی در آنها قابل قبول است، یا کارهایی که ماشینکاری پس از جوشکاری از قبل برنامهریزی شده است.
عمق و قدرت جوش: ارتباط دوام
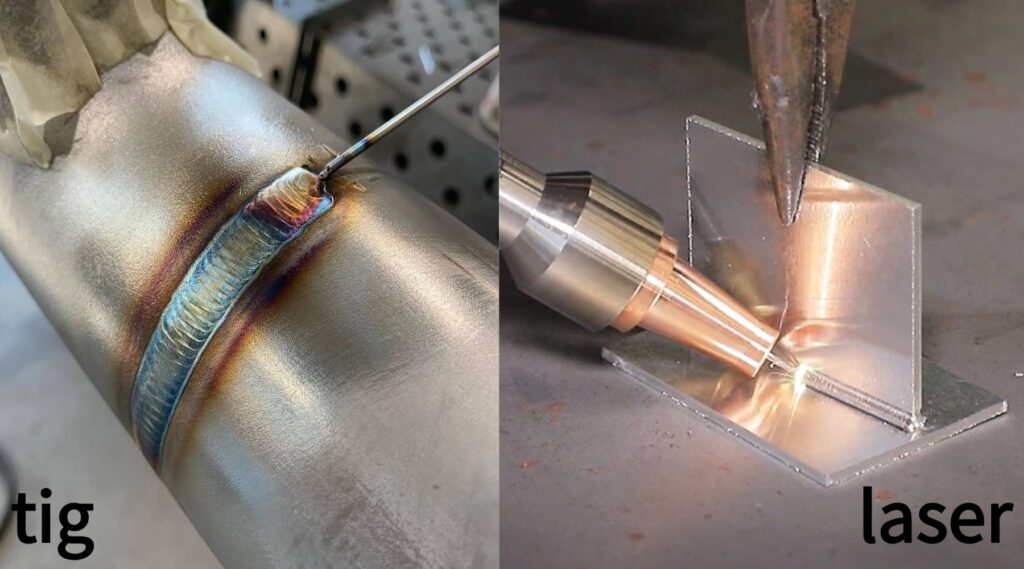
ضخامت ماده مستقیماً بر استحکام جوش تأثیر میگذارد. دستگاه جوش لیزری از ضخامتهای 0.02 میلیمتر تا 8 میلیمتر عملکرد فوقالعادهای دارد، در حالی که TIG در محدوده 3 تا 6 میلیمتر بهترین عملکرد را دارد . با افزایش ضخامت، برتری لیزر بیشتر نمایان میشود. روی آلومینیوم 5 میلیمتری، لیزر به دلیل نفوذ عمیقتر و انجماد سریعتر، 20٪ استحکام کششی بالاتری نسبت به TIG دارد.
تجزیه و تحلیل ساختار دانه، اساس کیفیت را آشکار میکند: TIG جوشهای دانهای ریز تولید میکند که انعطافپذیری عالی دارند، در حالی که لیزر ساختارهای دانهای یکنواخت و مستحکمی ایجاد میکند. این امر معیارهای کیفیت استثنایی لیزر را توضیح میدهد - تخلخل کمتر از 0.1٪ در مقابل 1-3٪ در TIG و نرخ نقص بسیار کمتر (0.8٪ در مقابل 5.7٪).
راهنمای کاربرد:
-
جوشکاری لیزر را برای موارد زیر انتخاب کنید: اتصالات بحرانی که به حداکثر استحکام نیاز دارند، کاربردهایی که به حداقل تخلخل نیاز دارند و جوشکاری موضعی پیچیده.
-
جوشکاری TIG را برای موارد زیر انتخاب کنید: مواد نازک (کمتر از ۳ میلیمتر) که انعطافپذیری دانهبندی ریز ضروری است، یا کارهای تعمیراتی تخصصی.
دقت و ظاهر جوشکاری: تکرارپذیری در مقابل هنرنمایی
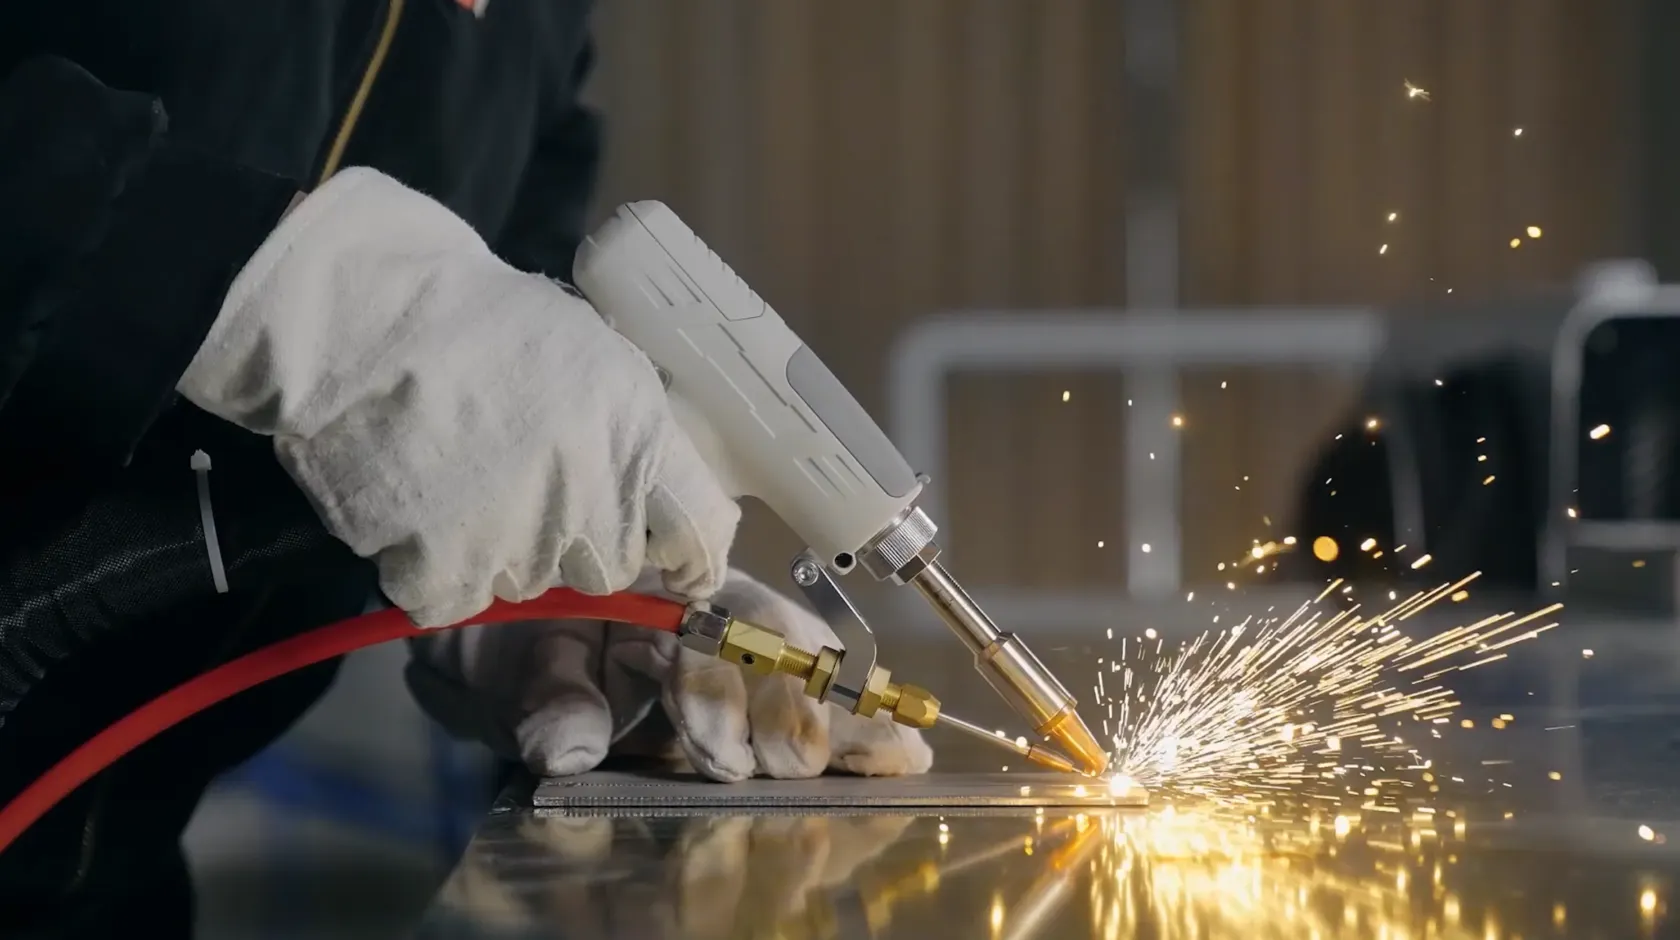
دقت، یکپارچگی جوش را تعریف میکند. دستگاه جوش لیزری سه کاره با فوکوس 0.2 تا 2.0 میلیمتر به دقت بسیار بالایی دست مییابد و نتایج ثابتی را تضمین میکند، در حالی که قوس وسیعتر TIG برای دقت بیشتر به مهارت اپراتور نیاز دارد. در تولید، تکرارپذیری خودکار لیزر تضمین میکند که هر جوش با جوش قبلی مطابقت دارد، در حالی که نتایج TIG به تخصص جوشکار بستگی دارد.
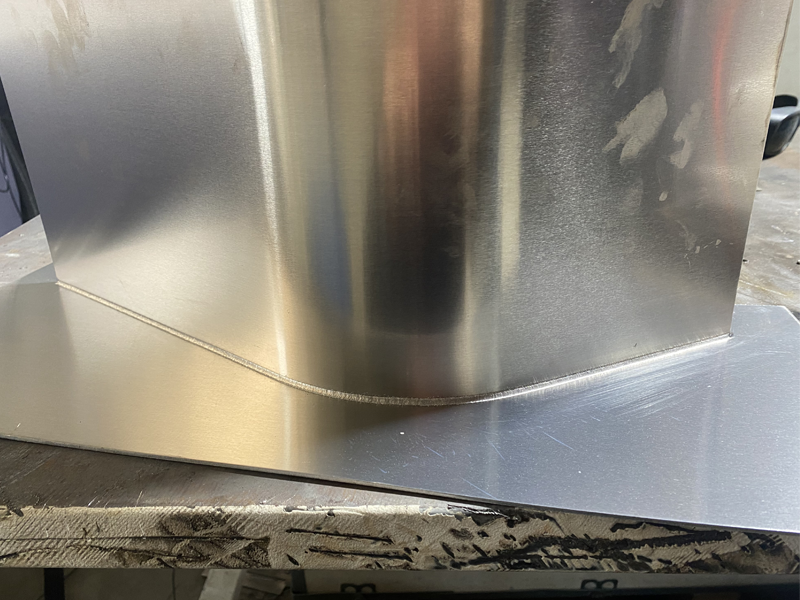
در حالی که جوشکاران ماهر MIG میتوانند مهرههای تزئینی به شکل فلس ماهی تولید کنند، این کار نیاز به آموزش گسترده دارد. جوشکاری لیزری به تازهکارها این امکان را میدهد که جوشهای صاف و از نظر بصری بیعیب و نقص با حداقل اعوجاج ایجاد کنند - ایدهآل برای اتصالات قابل مشاهده و با ظاهر بالا.
از نظر ریزساختاری، جوشکاری لیزری ساختاری ریزدانه و با استحکام بالا تشکیل میدهد، در حالی که خنک شدن آهستهتر جوشکاری MIG دانههای درشتتر با شکلپذیری بهتر ایجاد میکند.
راهنمای کاربرد:
-
جوشکاری لیزری را برای موارد زیر انتخاب کنید: تولید خودکار با تلرانس ±0.1 میلیمتر، آببندی محکم و جوشهای با محدودیت فضا.
-
جوشکاری TIG را برای موارد زیر انتخاب کنید: درزهای قابل مشاهده که نیاز به پرداخت نهایی با کیفیت بالا دارند، کارهای سفارشی که نیاز به تنظیم توسط انسان دارند، یا نیازهای حداکثر شکلپذیری.
سازگاری مواد جوشکاری: انتخاب فرآیند مناسب
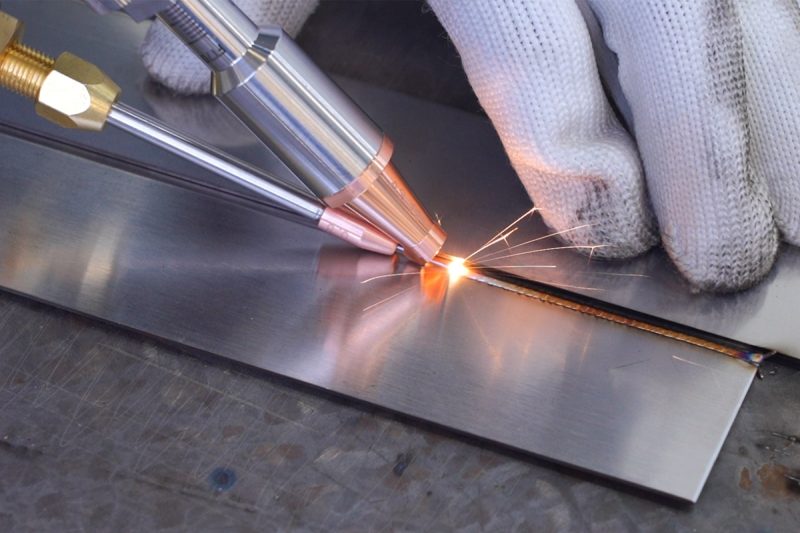
ضخامت مواد اساساً انتخاب فرآیند را هدایت میکند. جوشکاری لیزر با آلومینیوم نازک (0.02-8 میلیمتر) عملکرد فوقالعادهای دارد و دقت بالایی را ارائه میدهد، در حالی که TIG برای مقاطع متوسط تا ضخیم (3-12 میلیمتر) کاربردیترین روش است. برای قطعات بسیار نازک زیر 0.5 میلیمتر، TIG خطر سوختگی دارد، در حالی که لیزر به طور مداوم با مواد نازک فویل کار میکند.
ظرفیت تکگذر این تفاوت را برجسته میکند: لیزرهای فیبری در یک گذر تا ۴ میلیمتر نفوذ میکنند ، در حالی که TIG به چندین گذر فراتر از ۶ میلیمتر نیاز دارد که زمان و ورودی گرما را افزایش میدهد.
فراتر از آلومینیوم، لیزر تطبیقپذیری مواد برتر را ارائه میدهد . به لطف کنترل دقیق گرما، فلزات متنوع - از جمله آلومینیوم به مس - را به طور مؤثر به هم متصل میکند. TIG با فلزات رایج عملکرد خوبی دارد اما با ترکیبات مواد غیرمشابه مشکل دارد.
راهنمای کاربرد:
-
جوشکاری لیزری را برای موارد زیر انتخاب کنید: آلومینیوم نازک (<6 میلیمتر)، اتصالات چند فلزی و کاربردهای دقیق دیواره نازک.
-
جوشکاری TIG را برای موارد زیر انتخاب کنید: مقاطع آلومینیومی ضخیمتر (>6 میلیمتر)، کارهای سازهای سنگین، یا زمانی که هزینه تجهیزات بسیار بالاست.
گاز محافظ جوشکاری: تعادل کارایی و هزینه
الزامات گاز محافظ، تمایز آشکاری بین فرآیندها ایجاد میکند. جوشکاری TIG برای محافظت از قوس وسیع و حوضچه جوش، به جریان گاز بالایی - معمولاً ≥۹۹.۹۹۷٪ آرگون با سرعت ۱۵ لیتر در دقیقه - نیاز دارد. جوشکاری لیزر، با منطقه حرارتی متمرکز خود، در نرخهای جریان بسیار پایینتری به طور مؤثر عمل میکند.
این تفاوت عملیاتی هم بر پایداری فرآیند و هم بر هزینه تأثیر میگذارد . حوضچه جوش کوچکتر و سریعتر جامد شونده در جوشکاری لیزر، حتی در شرایط نامناسب نیز در برابر آلودگی مقاومت میکند، در حالی که TIG در برابر جریان هوا و تلاطم آسیبپذیر است. از نظر هزینه، لیزر به طور متوسط 0.18 دلار در هر فوت (گاز کمتر، بدون پرکننده) در مقابل 0.85 دلار در هر فوت برای TIG هزینه دارد.
راهنمای کاربرد:
-
جوشکاری لیزر را برای موارد زیر انتخاب کنید: تولید با حجم بالا که در آن راندمان گاز و کنترل هزینه در اولویت هستند، به خصوص برای مواد نازک.
-
جوشکاری TIG را برای موارد زیر انتخاب کنید: مقاطع ضخیم که نیاز به پوشش گاز فشرده دارند، یا در کارگاههایی که کنترل دستی گاز با مهارتهای فعلی اپراتور هماهنگ است.
هزینه و دسترسی: جوشکاری حرفهای، سادهشده
یک پیشرفت در مقرون به صرفه بودن: قیمت دستگاههای جوش لیزری دستی ما از ۲۵۰۰ دلار شروع میشود و فناوری صنعتی را در دسترس هر کارگاهی قرار میدهد. در حالی که سیستمهای حرفهای TIG هنوز ۲۰۰۰ دلار قیمت دارند، لیزر اکنون قابلیتهای برتر را با هزینه اولیه مشابه ارائه میدهد. مهمتر از همه، راندمان عملیاتی لیزر باعث صرفهجویی فوری میشود - با ۰.۱۸ دلار در هر فوت در مقابل ۰.۸۵ دلار TIG، از روز اول ۷۹٪ هزینههای جاری کمتری خواهید داشت .
آنچه واقعاً راهحل ما را متمایز میکند، دسترسی بینظیر به آن است . با سیستم شهودی ما، اپراتورها میتوانند جوشکاری پایه را در ۵ تا ۱۰ دقیقه یاد بگیرند ، در حالی که مهارت حرفهای در جوشکاری تیگ هنوز به ۶ تا ۱۸ ماه آموزش اختصاصی نیاز دارد. این انقلاب در منحنی یادگیری به این معنی است که هر عضو تیم میتواند با حداقل راهنمایی، جوشهای ثابت و با کیفیتی تولید کند.
سیستمهای لیزر ما که برای گردشهای کاری مدرن طراحی شدهاند، عملکرد plug-and-play را ارائه میدهند که به راحتی بین استفاده دستی و ادغام خودکار تغییر میکند.
راهنمای کاربرد:
-
جوشکاری لیزری را برای موارد زیر انتخاب کنید: آمادگی عملیاتی فوری، حداکثر بهرهوری هزینه و مقیاسپذیری یکپارچه از تولید دستی به خودکار.
-
جوشکاری TIG را برای موارد زیر انتخاب کنید: بودجههای زیر ۲۰۰۰ دلار، کارگاههایی با کارکنان دارای گواهینامه TIG یا کاربردهای دستی بسیار تخصصی.
اتوماسیون جوشکاری: دقت و کارایی در رباتیک
سازگاری با اتوماسیون، این دو فرآیند را به طور حیاتی متمایز میکند. دستگاه جوش لیزری دستی ، با قابلیت حمل و نقل آسان ، به طور یکپارچه در محیطهای تولیدی متنوع ادغام میشود. هنگامی که با سیستمهای خودکار همراه میشود، به میزان موفقیت ادغام بیش از ۹۵٪ دست مییابد . خروجی انرژی لیزر بسیار پایدار آن در هر پالس، آن را برای کارهای رباتیک تکراری ایدهآل میکند و تضمین میکند که هر جوش در تولید با حجم بالا دقیق و سازگار است. در مقابل، جوشکاری TIG اغلب به دلیل چالشهای مربوط به پایداری قوس و کنترل موقعیت، با نرخ ادغام کمتر از ۴۰٪ دست و پنجه نرم میکند.
معیارهای عملکرد، مزیت آشکاری را نشان میدهند: خطوط جوشکاری خودکار لیزری میتوانند در موقعیتهای پیچیده به سرعت جوشکاری بیش از ۸ برابر سریعتر از روشهای مرسوم دست یابند و نرخ موفقیت در اولین پاس بیش از ۹۸٪ باشد. عملکرد بدون دود و پاشش کم آن، تولید بدون سرنشین و تمیز را نیز امکانپذیر میکند. در شرایط مشابه، جوشکاری TIG معمولاً تنها حدود ۴۵٪ نرخ موفقیت در اولین پاس را به دست میآورد و نیاز به کنترلهای زیستمحیطی سختگیرانهتری دارد.
راهنمای کاربرد:
-
اتوماسیون لیزری را برای موارد زیر انتخاب کنید: کارخانههایی که نیاز به تولید انبوه با دقت بالا و ارتقاء اتوماسیون رو به جلو دارند، و همچنین سناریوهای پردازش با حداقل نیازهای پس از پردازش . انعطافپذیری جوشکارهای لیزری دستی همچنین آنها را به راحتی با خطوط تولید انعطافپذیر با خروجیهای با ترکیب بالا و حجم کم سازگار میکند.
-
جوشکاری TIG را برای موارد زیر انتخاب کنید: کارهای سفارشی کم حجم که نیاز به سازگاری و تنظیم نیروی انسانی دارند، یا کارگاههایی با تخصص جوشکاری دستی معتبر.
نتیجه
انتخاب امروز شما موفقیت فردا را رقم میزند. در حالی که جوشکاری TIG در برخی کاربردهای سفارشی ارزش خود را حفظ میکند، جوشکاری لیزر بدون شک آینده پردازش آلومینیوم را نشان میدهد. این روش نه تنها سرعت جوشکاری را 3 تا 10 برابر افزایش میدهد، بلکه اعوجاج حرارتی و هزینههای پس از پردازش را نیز به میزان قابل توجهی کاهش میدهد و ثبات جوش تقریباً کاملی را ارائه میدهد. تولیدکنندگان پیشرو در حال حاضر از فناوری جوشکاری لیزر برای پیشرو ماندن استفاده میکنند.