
Ferfoarming fan tin metaal is ien fan 'e kostberste problemen yn 'e fabrikaazje fan plaatmetaal. In kromme roestfrij stielen paniel liedt faak ta skrap, opnij bewurkjen en ferlies fan klantfertrouwen. De woarteloarsaak leit yn 'e oermjittige en min kontroleare waarmte-ynfier fan tradisjonele lasprosessen (lykas TIG/MIG), wat liedt ta in te brede waarmte-beynfloede sône (HAZ) , wêrtroch't ûngelikense útwreiding en krimp ûntstiet.
Laserlassen feroaret dit fysike proses fundamenteel. Troch gebrûk te meitsjen fan in ekstreem hege enerzjytichtens (oant 100 kear grutter as tradisjoneel bôgelassen) en heul hege lassnelheden , konsintrearret it waarmte presys en rap yn in lyts gebiet, wêrtroch't lassen mei lege waarmte-ynfier berikt wurdt . Dit ferminderet net allinich de HAZ-breedte dramatysk fan 5-10 mm nei 0.5-2 mm , mar kontrolearret ek ferfoarming yn tinne platen (bygelyks ûnder 1 mm) nei ûnder 0.1 mm , yn ferliking mei 0.5-2 mm typysk foar konvinsjonele metoaden.
Hoe laserlassen deformaasje fan tinne platen by de boarne kontrolearret
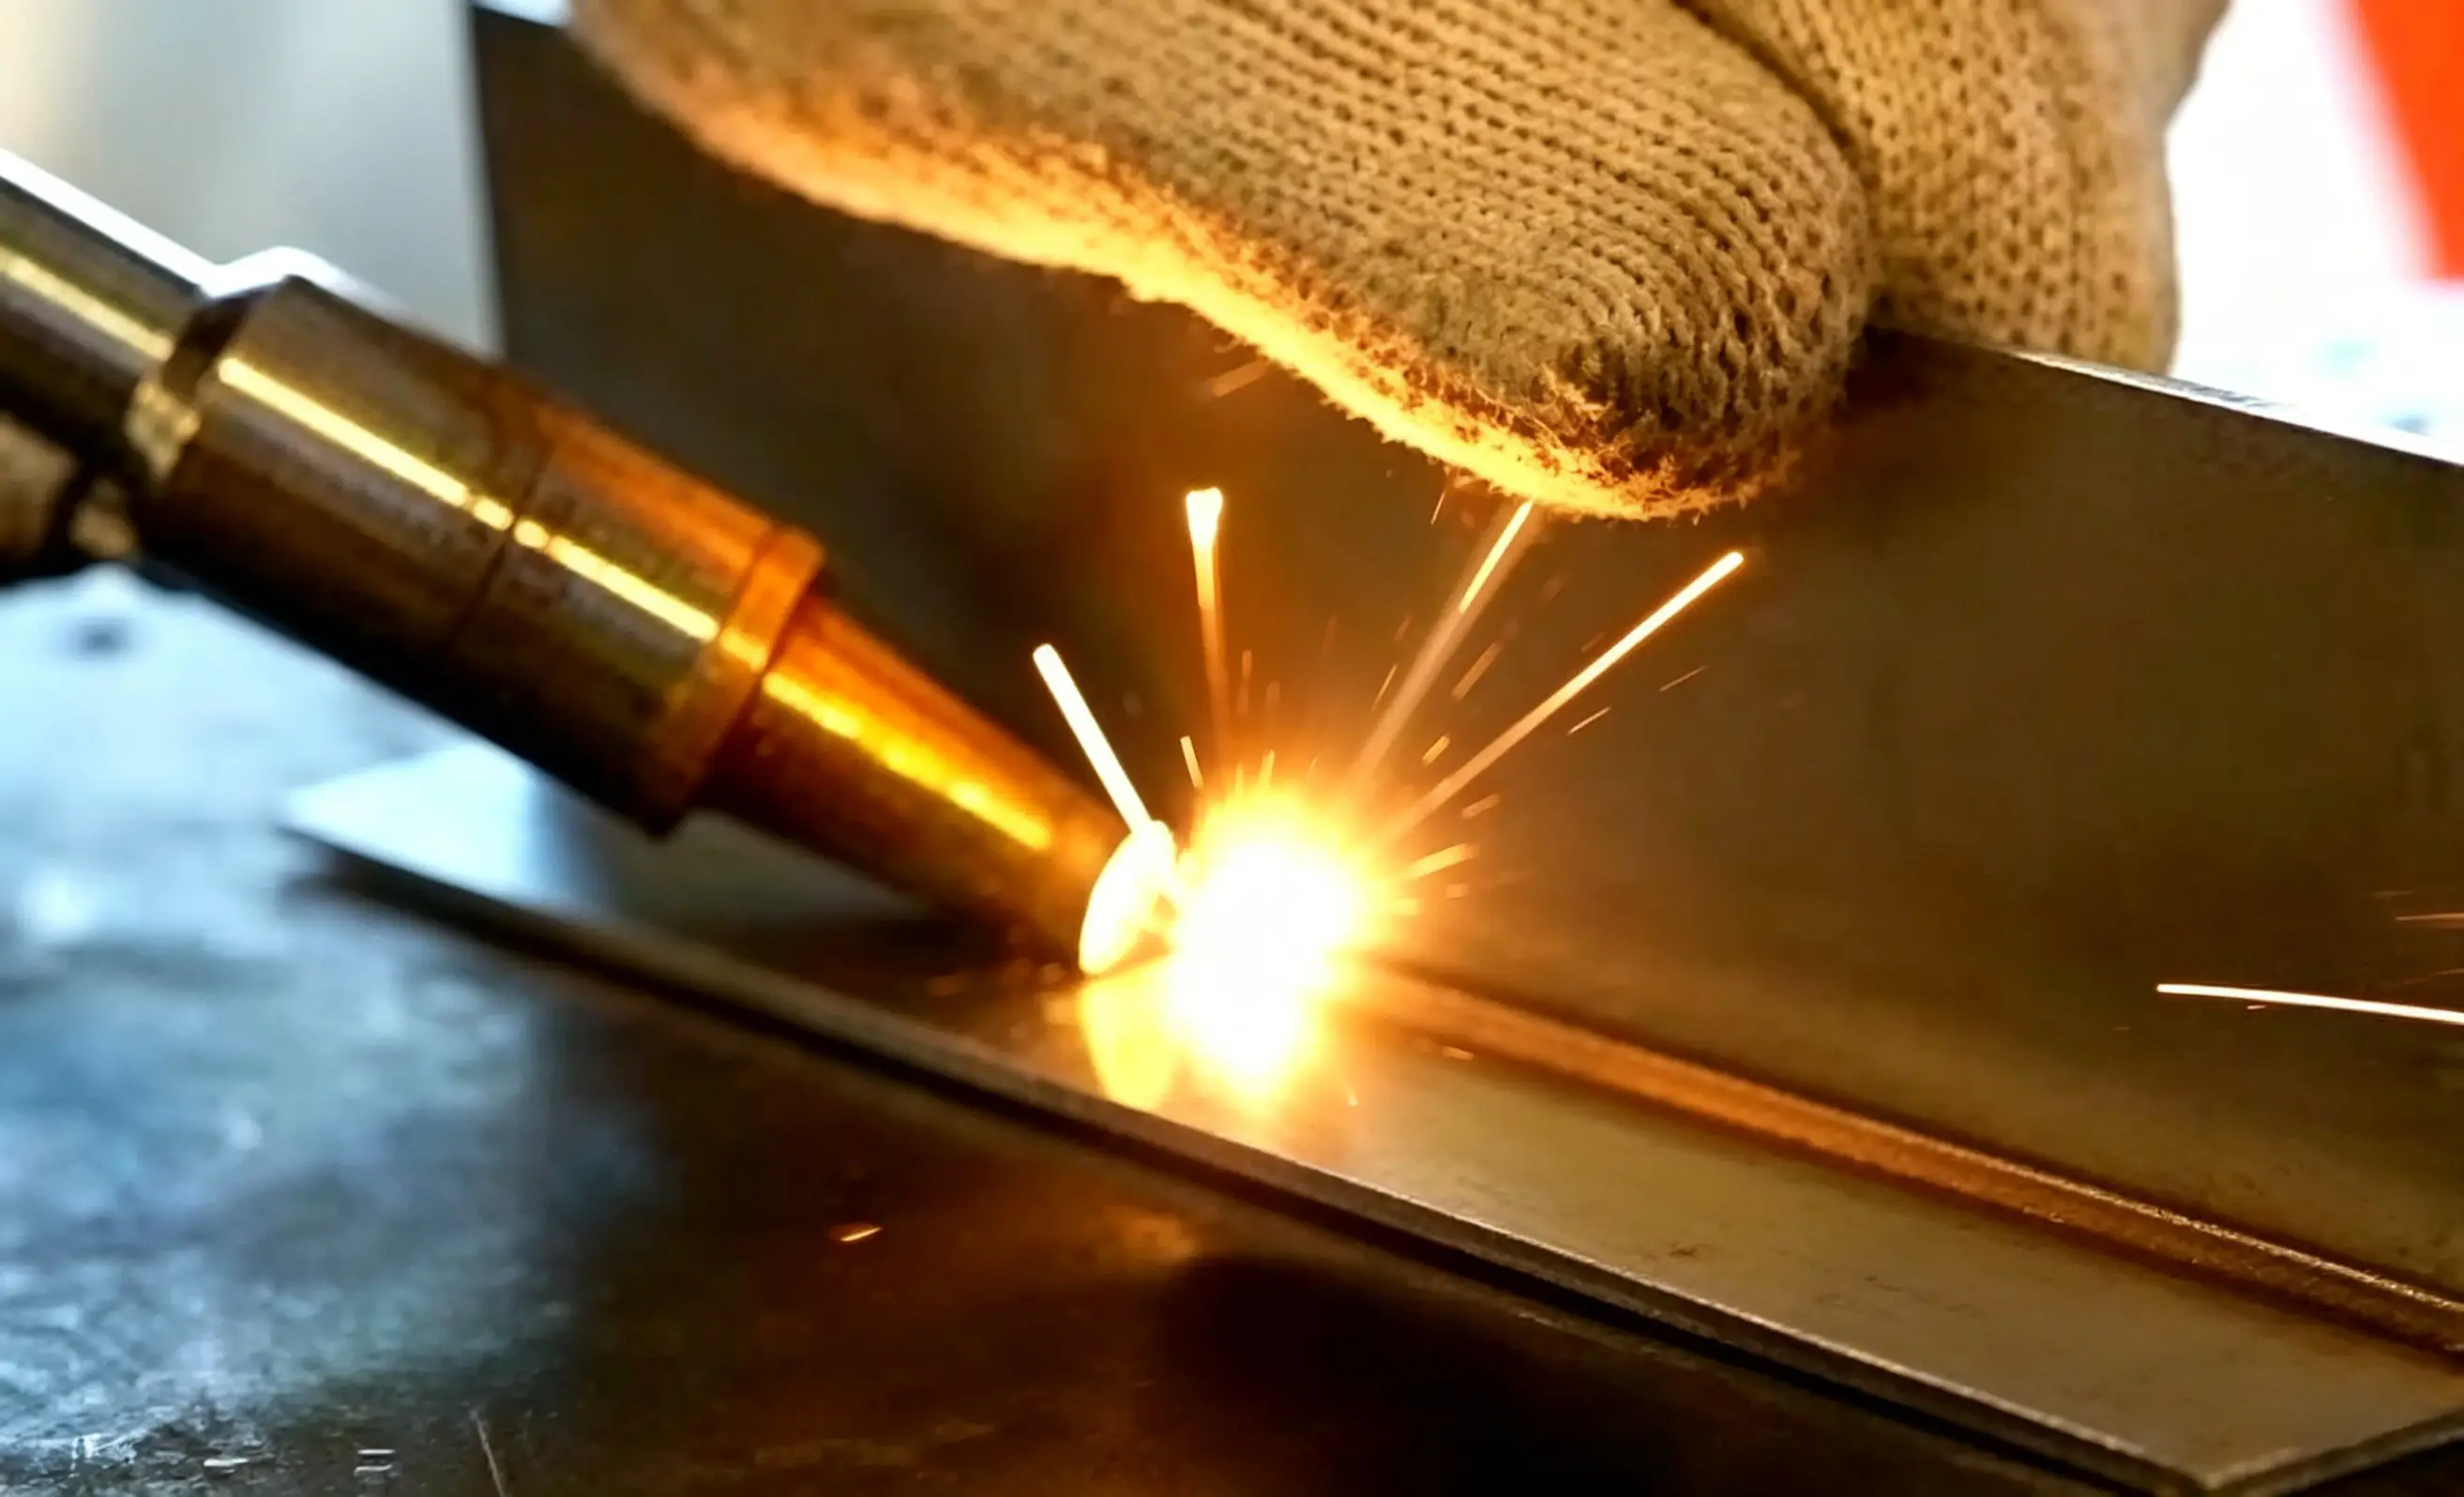
Laserlassen hat in tige konsintrearre enerzjy en in lege waarmte-ynfier, wêrtroch't waarmtediffúzje by it lassen effektyf beheind wurdt. Koarte aksjetiid en in smelle smeltsône ferminderje termyske útwreiding en kâlde krimp fan tinne materialen sterk. It kontrolearret ynterne spanningsgeneraasje effisjint en foarkomt kromming en bûging fan grutte oerflakken.
Mei optimalisearre wurkmodi ferkoartet laserlassen de ferwaarmingstiid en ferminderet it waarmte-beynfloede berik. It hâldt it basismetaal yn in stabile steat tidens ferwurking, wêrtroch't de risiko's op deformaasje mei in grutte marge wurde fermindere. Foar ultratinne materialen dy't gefoelich binne foar hege temperatuer, behâldt dizze wurkmodus in flak oerflak en folsleine strukturele prestaasjes nei it lassen.
Laserlassen vs tradisjoneel lassen: Prestaasjes fan deformaasjekontrôle
It kiezen fan in lasmetoade betsjut yn essinsje kieze hoe't jo waarmte en de gefolgen dêrfan kontrolearje kinne.
|
Kaaifaktor |
Lasewelding |
TIG Welding |
MIG Welding |
|---|---|---|---|
|
Waarmte-ynfier en gefaarlike stoffen |
Hiel leech , smelle HAZ (0.5-2mm) |
Hege, matige HAZ (3-8 mm) |
Hiel hege, brede HAZ (5-10mm+) |
|
Ferfoarmingskontrôle |
Uitstekend (50-80% minder ferfoarming) |
tuskenbeiden |
Earm |
|
Lassnelheid |
Ekstreem rap (oant 4x TIG) |
Stadich |
tuskenbeiden |
|
Materiaal geskiktheid |
RVS, aluminium, koper, wichtich foardiel foar tinne plaat |
Goede alsidichheid, gefoelich foar ferfoarming op tinne plaat |
Geskikt foar middeldikke plaat, hege spatten/ferfoarming op tinne plaat |
Kernefoardielanalyse: Wêrom "slút" laserlassen ferfoarming yn?
-
Presise enerzjyôfsetting : Laser foarmet in djippe, smelle smeltpoel fia it kaaisgateffekt (djipte-breedteferhâlding oant 10:1). Waarmte wurdt benammen oerdroegen yn 'e djipterjochting mei minimale laterale fersprieding, wêrtroch't de termyske spanningsône fundamenteel beheind wurdt.
-
Hiel lege totale waarmteynfier : Neffens de formule Waarmteynfier = Fermogen / Snelheid ferminderet de ultrahege lassnelheid fan lasers de waarmteakkumulaasje per lingte-ienheid drastysk, wêrtroch't de totale temperatuerferheging en ferfoarming effektyf ûnderdrukt wurde.
-
Lytsere laspoal en krimp : De smelle, djippe poal produseart in mear konsintrearre en lytsere krimpkrêft by stolling, wêrtroch't de kromming fan in grut gebiet feroarsake troch brede, ûndjippe poalen foarkomt.
Praktyske hantlieding: Maksimalisearje ferfoarmingskontrôle mei laserlassen
It begripen fan 'e teory fereasket de juste prosesstrategyen om resultaten te garandearjen. Hjir binne de kearnoptimalisaasjestrategyen foar laserlassen fan tinne metalen :
-
Materiaal- en parameteroerienkomst :
-
RVS (<2mm) : Brûk Pulsed Mode , fermogen 1-2kW, snelheid 2-5 m/min, wêrby't de waarmteynfier ûnder 1 J/mm bliuwt . Lege duty cycle (10-30%) makket materiaal koeling tusken pulsen mooglik.
-
Aluminiumlegeringen : Fereasket 20-50% mear krêft om hege termyske geliedingsfermogen te oerwinnen. In Pulse + Foarferwaarmingsstrategy is effektyf, en stive befestiging is ferplicht om de hege termyske útwreidingskoëffisjint tsjin te gean.
-
-
Fokusposysje is wichtich : Negative defokus (fokus 0.5-1 mm ûnder it oerflak fan it wurkstik) makket in smelle smeltpoel en HAZ, wêrtroch't de HAZ-breedte mei 20-30% ferminderet yn ferliking mei positive defokus. Dit is in krúsjaal, mar faak oersjoen detail yn parameterblêden.
-
Fiif wichtige produksjestrategyen :
-
Koeling oan 'e efterkant : It brûken fan wetterkuolle of koperen efterplaten om waarmte oan 'e ûnderkant te absorbearjen kin ferfoarming mei 30-50% ferminderje.
-
Smart Fixturing : Foar ultra-tinne ûnderdielen (<1 mm) prestearje elastyske beheiningen better as stive klemmen, wêrtroch kromming en oerbleaune spanning mei maksimaal 40% wurde fermindere.
-
Lassekwinsje : It brûken fan symmetryske, ôfwikseljende of efterstep -lassekwinsjes lit krimpspanningen inoar tsjingean, wêrtroch't ferfoarming potinsjeel mei 50% fermindere wurdt.
-
Ferbiningsûntwerp : Foarkom skerpe hoeken, brûk radiale oergongen; fergrutsje de lasbreedte matich (2-3x materiaaldikte) om spanning te fersprieden.
-
Behanneling nei it lassen : Spanningsferliening by 600–800 °C foar tinne platen fan roestfrij stiel kin 40-60% fan 'e oerbleaune spanning eliminearje, wêrtroch't de ôfmjittings stabilisearre wurde.
-
Yndustryapplikaasjes: Fan teory oant produksjeline
-
Autoproduksje : Lassen en reparaasje fan hege sterkte stiel en aluminium carrosseriepanielen (<2 mm). Laserlassen soarget foar hast nul ferfoarming wylst hege snelheid behâlden wurdt.
-
Medysk en elektroanika : Presyzjekomponinten lykas titaniumimplantaten en sensorbehuizingen fan roestfrij stiel fereaskje ferfoarming ûnder ± 0.1 mm . Laserlassen, mei syn sub-millimeter HAZ , is de ienige betroubere kar.
-
Reparaasje fan loftfeart en skimmels : By it reparearjen fan turbineblêden of skimmels fan hege wearde mei in wearde fan tsientûzenen, betsjut ien ferfoarming bûten de spesifikaasjes skroot. Laserlassen kontrolearret ferfoarming nei ûnder 0.5 mm sûnder tafoeging fan fillermetaalgewicht.
Konklúzje
Ferfoarming fan tinne metalen is gjin ûnoerwinlike prosesútdaging, mar in probleem fan waarmtebehear . Laserlassen , troch syn fysike foardielen fan hege enerzjytichtens, lege totale waarmteynfier en in smelle HAZ , pakt de trije woarteloarsaken fan ferfoarming by de boarne oan: ûngelikense termyske útwreiding, restspanning en ynstabiliteit fan tinne seksjes.
Dit is mear as in upgrade fan apparatuer; it is in ferskowing yn 'e produksjefilosofy - fan "korrizjearje nei it lassen" nei "foarkommen tidens it lassen". By it wurkjen mei roestfrij stielen behuizingen fan 18-20 gauge , tinne lipkes fan lithiumbatterijen , of medyske mikrokomponinten , oerset it kiezen fan it juste lasproses direkt yn wichtige besparrings yn opnij bewurkjen, skroot en tiid.
MaxWave begrypt it stribjen nei nul-ferfoarming yn presyzjeproduksje fan tinne metalen djip. Us laserlasoplossingen binne ûntworpen om de hjirboppe neamde teoretyske foardielen te transformearjen yn stabile, werhelbere, heechweardige útfier op jo produksjeline. As jo ree binne om skroot en fertragingen feroarsake troch lasferfoarming te eliminearjen, is it profesjonele team fan MaxWave ree om oanpaste prosesfalidaasje en advys oer apparatuerseleksje te jaan op basis fan jo spesifike materialen, diktes en produksjevoluminten.