
ઇલેક્ટ્રોન બીમ મશીનિંગ એ એવી વસ્તુ નથી જે તમે આકસ્મિક રીતે પસંદ કરો છો - જ્યારે ચોકસાઇ તેની મર્યાદા સુધી પહોંચે છે ત્યારે તે ઉકેલ છે.
EBM તીવ્ર, સ્થાનિક ગરમી દ્વારા સામગ્રીને દૂર કરવા માટે ઇલેક્ટ્રોનના હાઇ-સ્પીડ પ્રવાહનો ઉપયોગ કરે છે. આ પ્રક્રિયા શૂન્યાવકાશમાં ચાલે છે, જે અજોડ ચોકસાઈ અને સુસંગતતા સુનિશ્ચિત કરે છે.
જો તમે એરોસ્પેસ ઘટકો, તબીબી ઉપકરણો અથવા માઇક્રો-સ્કેલ ભાગો સાથે કામ કરી રહ્યા છો, તો આ ઉપલબ્ધ સૌથી ચોક્કસ મશીનિંગ પદ્ધતિઓમાંની એક છે.
ઇલેક્ટ્રોન બીમ મશીનિંગ (EBM) શું છે?
ઇલેક્ટ્રોન બીમ મશીનિંગ (EBM) એક બિન-સંપર્ક, થર્મલ મશીનિંગ પ્રક્રિયા છે.
ઉચ્ચ-વેગવાળા ઇલેક્ટ્રોનનો કેન્દ્રિત કિરણ પદાર્થની સપાટી પર અથડાવે છે, જે ગતિ ઊર્જાને તરત જ ગરમીમાં રૂપાંતરિત કરે છે. પદાર્થ કાપતો નથી કે વિકૃત થતો નથી - તે બાષ્પીભવન થાય છે.
મુખ્ય લાક્ષણિકતાઓ:
- અતિ-ઉચ્ચ ચોકસાઇ (માઇક્રો-લેવલ)
- કોઈ ટૂલ વેર નથી (સંપર્ક વિના)
- સખત અને ગરમી પ્રતિરોધક સામગ્રી પર કામ કરે છે
- શૂન્યાવકાશ વાતાવરણની જરૂર છે
ઇલેક્ટ્રોન બીમ મશીનિંગ કેવી રીતે કાર્ય કરે છે: મુખ્ય સિદ્ધાંત
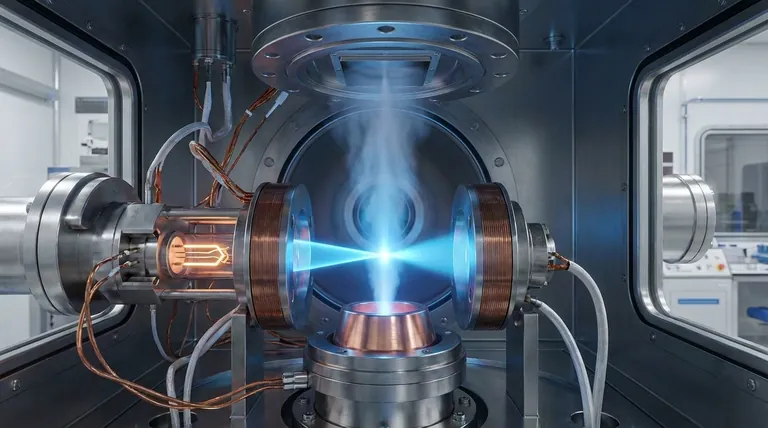
ભૌતિકશાસ્ત્ર અહીં કટીંગ કરે છે - કોઈ બ્લેડ નથી, કોઈ ઘર્ષક નથી, કોઈ સંપર્ક નથી. આ ઇલેક્ટ્રોન બીમ મશીનિંગ પ્રક્રિયાનો મુખ્ય ભાગ છે.
એક કેન્દ્રિત ઇલેક્ટ્રોન બીમ વર્કપીસ સપાટી પર અથડાય છે. ગતિ ઊર્જા માઇક્રોસેકન્ડમાં થર્મલ ઊર્જામાં રૂપાંતરિત થાય છે . સ્થાનિક તાપમાન એટલું ઊંચું વધે છે કે તે લગભગ કોઈપણ સામગ્રીને ઓગાળી શકે છે અને બાષ્પીભવન કરી શકે છે - તેને ચીપ નહીં, પીસવા નહીં - તેને બાષ્પીભવન કરી શકે છે . તે રૂપાંતર એ EBM નો સંપૂર્ણ પાયો છે.
ઇલેક્ટ્રોનથી ગરમી સુધી: રૂપાંતર શૃંખલા
તે ઇલેક્ટ્રોન ગનની અંદરથી શરૂ થાય છે . ટંગસ્ટન ફિલામેન્ટ (કેથોડ) ગરમ થાય છે અને થર્મિઓનિક ઉત્સર્જન દ્વારા ઇલેક્ટ્રોન મુક્ત કરે છે. એક પક્ષપાતી ગ્રીડ કપ તે ઇલેક્ટ્રોન પ્રવાહને માર્ગદર્શન આપે છે. એનોડ - ધન ચાર્જ થયેલ - પછી તે ઇલેક્ટ્રોનને વર્કપીસ તરફ લઈ જાય છે.
બંદૂકમાંથી એક બીમ નીકળે છે જે 1.6 × 10⁸ m/s ની ઝડપે ફરે છે . ઇલેક્ટ્રોમેગ્નેટિક લેન્સ તે બીમને 0.1 અને 10 μm વ્યાસ વચ્ચેના સ્પોટ કદ સુધી નીચે દબાવી દે છે . પરિણામી ઉર્જા ઘનતા: 10⁶ થી 10⁹ W/cm².
આ તીવ્રતા પર, પદાર્થ ધીમે ધીમે ગરમ થતો નથી. તે ઘનમાંથી પ્રવાહીમાં બાષ્પમાં ત્વરિતમાં સંક્રમણ કરે છે.
પલ્સ મોડ: જ્યાં ચોકસાઇ તેની ધાર મેળવે છે
EBM હંમેશા સ્થિર પ્રવાહમાં ફાયર થતું નથી. પલ્સ મોડમાં , બીમ બાયસ ગ્રીડ દ્વારા ચાલુ અને બંધ થાય છે. પલ્સ અવધિ 50 μs થી 15 ms સુધીની હોય છે.
ટૂંકા પલ્સ - 50-100 μs રેન્જમાં - સામગ્રીમાં ગરમી કેટલી દૂર સુધી પ્રવેશે છે તે મર્યાદિત કરે છે. તે ગરમીથી પ્રભાવિત ઝોનને નાનો અને ચુસ્ત રાખે છે. માઇક્રો-ડ્રિલિંગ અથવા વિગતવાર સપાટી સુવિધાઓ માટે, નિયંત્રણનું આ સ્તર EBM ને બ્લન્ટર ઉચ્ચ-ઊર્જા વિકલ્પોથી અલગ પાડે છે.
લાંબા પલ્સ અને ઉચ્ચ પ્રવેગક વોલ્ટેજ બીમને વધુ ઊંડે ધકેલે છે. તે તેમને ઉચ્ચ પાસા ગુણોત્તર ડીપ-હોલ ડ્રિલિંગ માટે ઉપયોગી બનાવે છે , જ્યાં પેનિટ્રેશન ડેપ્થ મુખ્ય ધ્યેય છે.
સતત તરંગ મોડ એ એપ્લિકેશનો માટે પણ એક વિકલ્પ છે જેને સતત સામગ્રી દૂર કરવાની જરૂર હોય છે. પરંતુ પલ્સ મોડ એ છે જ્યાં EBM ચોકસાઇ માટે તેની પ્રતિષ્ઠા બનાવે છે.
ઇલેક્ટ્રોન બીમ મશીનિંગ સાધનો: મુખ્ય ઘટકો સમજાવાયેલ
પાંચ ઘટકો. એક શૂન્યાવકાશ. ભૂલ માટે શૂન્ય માર્જિન. આ EBM મશીનિંગની વાસ્તવિકતા છે.
EBM સિસ્ટમને તેના કોર સુધી તોડી નાખો, અને તમને એક ચોક્કસ સાંકળ મળે છે - દરેક ભાગ બીજા ભાગમાં ફીડ કરે છે અને નિષ્ફળતા માટે કોઈ જગ્યા નથી. કોઈપણ લિંક ચૂકી જાય છે, અને બીમ વિખેરાઈ જાય છે. ભાગ સ્ક્રેપ થઈ જાય છે. ડાઉનટાઇમ બિલ વધવા લાગે છે.
અંદર શું છે તે અહીં છે.
ઇલેક્ટ્રોન ગન
બધું અહીંથી શરૂ થાય છે. ટંગસ્ટન કેથોડ 2,500°C સુધી ગરમ થાય છે અને થર્મિઓનિક ઉત્સર્જન દ્વારા ઇલેક્ટ્રોન મુક્ત કરે છે. બાયસ ગ્રીડ - કેથોડની તુલનામાં નકારાત્મક ચાર્જ થયેલ - કેટલા ઇલેક્ટ્રોન છોડે છે અને ક્યારે છોડે છે તે નિયંત્રિત કરે છે. તે જ પલ્સ-મોડ સ્વિચિંગને પણ ચલાવે છે: ગ્રીડ ચોક્કસ સમય સાથે બીમને ચાલુ અને બંધ કરે છે.
ત્યાંથી, એનોડ કાર્યભાર સંભાળે છે. તે ધન ચાર્જ વહન કરે છે અને ઇલેક્ટ્રોન પ્રવાહને 50 થી 200 kV ની વચ્ચેના વોલ્ટેજ સુધી વેગ આપે છે . તે ઇલેક્ટ્રોનને પ્રકાશની ગતિ કરતા લગભગ અડધી ગતિએ ધકેલે છે.
ફોકસિંગ લેન્સ અને ડિફ્લેક્ટર કોઇલ
કાચી ગતિ પોતે પૂરતી નથી. ઇલેક્ટ્રોમેગ્નેટિક ફોકસિંગ લેન્સ બીમને 0.1 થી 10 μm વ્યાસ સુધી સાંકડી કરે છે . કડક ફોકસનો અર્થ અસરના બિંદુ પર વધુ ઉર્જા ઘનતા થાય છે - અને તે જ જગ્યાએથી વાસ્તવિક કટીંગ પાવર આવે છે.
ત્યારબાદ ડિફ્લેક્ટર કોઇલ તે કેન્દ્રિત બીમને વર્કપીસ સપાટી પર દિશામાન કરે છે. તે દિશા નિર્દેશ કરવા માટે નિયંત્રિત ચુંબકીય ક્ષેત્રોનો ઉપયોગ કરે છે. કોઈ યાંત્રિક સંપર્ક નથી. કોઈ સાધન ઘસારો નથી. ફક્ત સ્વચ્છ, કટીંગ પાથ પર સીધું નિયંત્રણ.
વેક્યુમ ચેમ્બર અને સીએનસી વર્કટેબલ
વેક્યુમ ચેમ્બર 10⁻⁵ અને 10⁻⁶ mm Hg ની વચ્ચે દબાણ ધરાવે છે . તે દબાણ છોડો, અને ઇલેક્ટ્રોન વર્કપીસ સુધી પહોંચતા પહેલા હવાના અણુઓને અથડાશે. બીમ કોઈપણ કાર્ય કરે તે પહેલાં જ મૃત્યુ પામે છે.
ચેમ્બરની અંદર, એક CNC વર્કટેબલ વર્કપીસને ચોકસાઈથી ગોઠવે છે. એકવાર લોડ અને સીલ થઈ ગયા પછી, સિસ્ટમ 5 મીમી જાડા સુધીના મટિરિયલને કાપી નાખે છે.
ઘટકોની વિશ્વસનીયતા શા માટે મહત્વપૂર્ણ છે
ટંગસ્ટન ફિલામેન્ટ ભારે ગરમી પર ચાલે છે. રિપ્લેસમેન્ટ વૈકલ્પિક નથી - તે નિયમિત છે. અને દરેક રિપ્લેસમેન્ટનો અર્થ ડાઉનટાઇમ થાય છે. વેક્યુમ પંપ જાળવણી વાર્ષિક મૂડી ખર્ચના 10-15% ખાઈ શકે છે . એક જ લીક રિજેક્શન રેટને 20% થી ઉપર ધકેલી શકે છે.
હાઇ-વોલ્ટેજ પાવર સપ્લાય 150 kV પર ચાલે છે. કેલિબ્રેશન ડ્રિફ્ટ આર્સિંગ રિસ્ક રજૂ કરે છે. તે MTBF ને 500 કલાકથી નીચે ખેંચી જાય છે.
સાધનો માટે ખૂબ પૈસા ખર્ચ થાય છે. પરંતુ ઉચ્ચ-મૂલ્યવાળા ઘટકો માટે જ્યાં કર્ફ પહોળાઈ, થર્મલ વિકૃતિ અને છિદ્ર ભૂમિતિ વાટાઘાટો કરી શકાતી નથી - સંખ્યાઓ હજુ પણ ઉમેરાય છે.
જટિલ પ્રક્રિયા પરિમાણો અને તેઓ મશીનિંગ ગુણવત્તાને કેવી રીતે અસર કરે છે
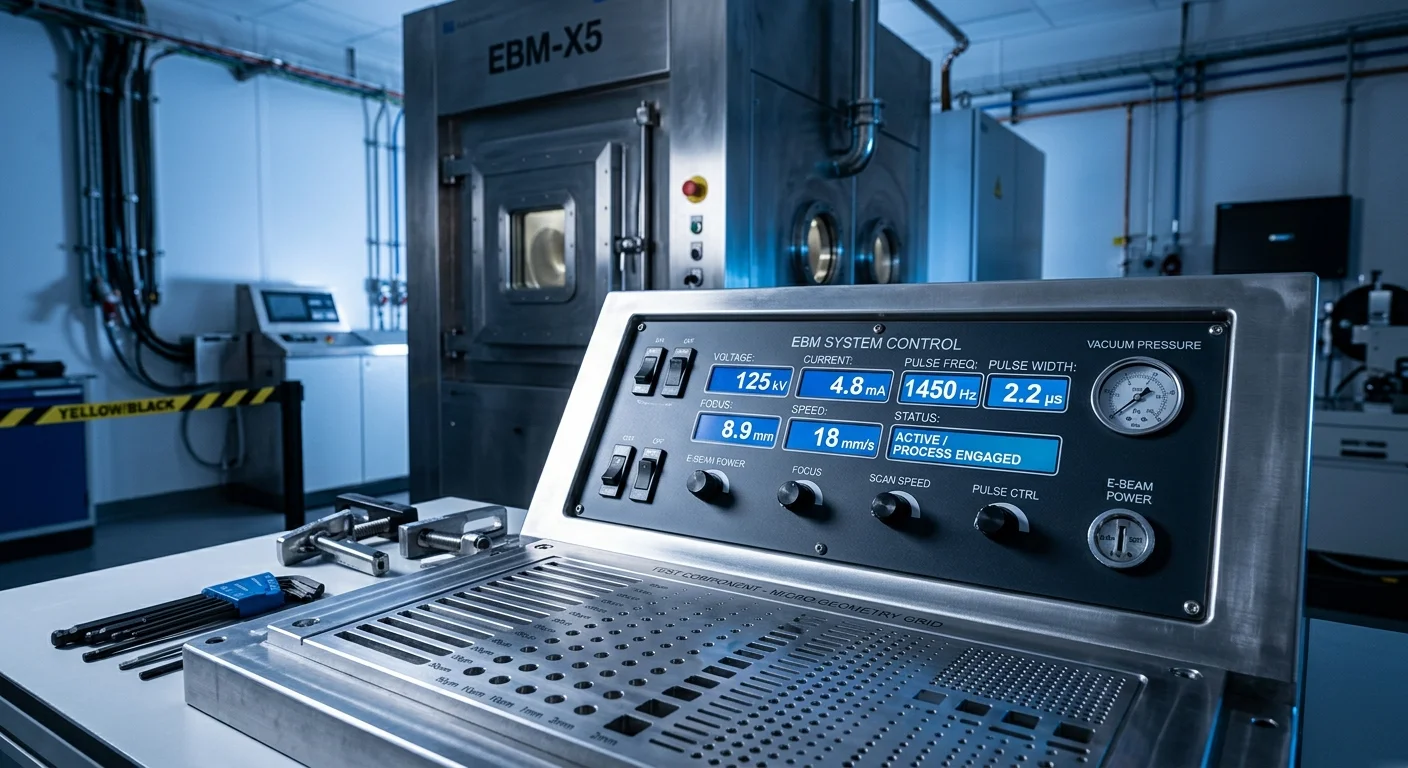
છ સંખ્યાઓ બધું નિયંત્રિત કરે છે. તેમને યોગ્ય રીતે સમજો, અને EBM એવી સુવિધાઓને કાપી નાખે છે જે અન્ય કોઈ પ્રક્રિયા સ્પર્શી શકતી નથી. તેમને ખોટા સમજો - થર્મલ ક્રેકીંગ, મોટા કદના ગરમીથી પ્રભાવિત ઝોન અને સ્ક્રેપ કરેલા ભાગો અનુસરે છે.
અહીં દરેક પરિમાણ શું કરે છે અને જ્યારે તમે તેને બંને દિશામાં દબાણ કરો છો ત્યારે શું થાય છે તે છે.
એક્સિલરેટિંગ વોલ્ટેજ: ઊંડાઈ વિરુદ્ધ ચોકસાઇ ટ્રેડ-ઓફ
ઇલેક્ટ્રોન બીમ મશીનિંગમાં , વોલ્ટેજ નક્કી કરે છે કે બીમ કેટલી ઊંડાઈ સુધી પ્રવેશ કરી શકે છે. ઓછા વોલ્ટેજ પર, કાપ છીછરા હોય છે પરંતુ વધુ ચોક્કસ હોય છે, જેમાં ગરમીનો પ્રભાવ ઓછો હોય છે. જેમ જેમ વોલ્ટેજ વધે છે, તેમ તેમ ઘૂંસપેંઠ સુધરે છે, પરંતુ ગરમીથી પ્રભાવિત ઝોન વધે છે અને ધારની ગુણવત્તા થોડી ઘટી શકે છે. સરળ શબ્દોમાં કહીએ તો, ઉચ્ચ વોલ્ટેજ તમને વધુ ઊંડાઈ આપે છે, પરંતુ થોડી ઓછી ચોકસાઈ આપે છે.
બીમ કરંટ: પાવર વિરુદ્ધ કોલેટરલ ડેમેજ
કરંટ કેટલી ઉર્જા પહોંચાડવામાં આવે છે તેનું નિયંત્રણ કરે છે. ઓછા કરંટ પર, મશીનિંગ ઓછામાં ઓછી ગરમીની અસર સાથે વધુ ચોક્કસ બને છે. જેમ જેમ કરંટ વધે છે, તેમ તેમ કટીંગ ઝડપી અને ઊંડા બને છે, પરંતુ તે વધુ ગરમીનો પરિચય પણ કરાવે છે, જે સામગ્રીની સપાટી પર પુનઃકાસ્ટ સ્તર બનાવી શકે છે. સરળ શબ્દોમાં કહીએ તો, ઉચ્ચ કરંટ કાર્યક્ષમતામાં સુધારો કરે છે, પરંતુ થર્મલ અસરોમાં વધારો કરે છે.
પલ્સ અવધિ: મુખ્ય માઇક્રો-મશીનિંગ ચલ
પલ્સનો સમયગાળો નક્કી કરે છે કે સામગ્રી ગરમીના સંપર્કમાં કેટલો સમય રહે છે. ટૂંકા પલ્સ ગરમીના ફેલાવાને મર્યાદિત કરે છે અને ઝીણા, વિગતવાર લક્ષણો માટે આદર્શ છે. લાંબા પલ્સ ઊંડા પ્રવેશને મંજૂરી આપે છે, પરંતુ સંવેદનશીલ સામગ્રીમાં ગરમીના નુકસાન અથવા ક્રેકીંગનું જોખમ પણ વધારે છે. ટૂંકમાં, ચોકસાઇ માટે ટૂંકા પલ્સ, ઊંડાઈ માટે લાંબા પલ્સ.
સ્પોટ સાઈઝ, ફ્રીક્વન્સી અને વેક્યુમ: સહાયક ત્રણ
આ પરિબળો પ્રક્રિયાને સુવ્યવસ્થિત કરવામાં મદદ કરે છે. નાના સ્પોટ કદથી વધુ ચોકસાઇ મળે છે પરંતુ ગતિ ધીમી પડે છે. ઉચ્ચ આવર્તન પ્રક્રિયા કાર્યક્ષમતામાં સુધારો કરે છે પરંતુ વધુ ગરમી જમા થવા તરફ દોરી શકે છે. શૂન્યાવકાશ વાતાવરણ આવશ્યક છે - જો શૂન્યાવકાશનું સ્તર નબળું હોય, તો બીમ અસ્થિર બને છે અને ચોકસાઇ નોંધપાત્ર રીતે ઘટી જાય છે. સરળ શબ્દોમાં કહીએ તો, ચોકસાઇ સંતુલન પર આધાર રાખે છે, પરંતુ શૂન્યાવકાશ ગુણવત્તા બિન-વાટાઘાટોપાત્ર છે.
એપ્લિકેશન-વિશિષ્ટ પરિમાણ વિન્ડોઝ
આ સંયોજનો સૈદ્ધાંતિક નથી. તે એવી સેટિંગ્સ છે જે વાસ્તવિક પરિણામો આપે છે.
| એપ્લિકેશન | વોલ્ટેજ (kV) | વર્તમાન (એમએ) | પલ્સ (μs) | સ્પોટ (મીમી) | આવર્તન (kHz) | શૂન્યાવકાશ (પા) | ચોકસાઇ (μm) | HAZ (મીમી) |
|---|---|---|---|---|---|---|---|---|
| એરોસ્પેસ બ્લેડ છિદ્રો (Ø0.1–0.5 મીમી) | 80-120 | 30-60 | 3-6 | 0.015 | 2-4 | ૧૦⁻⁵ | ± 10 | 0.15 |
| ઇલેક્ટ્રોનિક્સ માઇક્રો-મશીનિંગ (<0.05 મીમી ફીચર્સ) | 40-70 | 10-25 | 1-3 | 0.010 | 5-8 | ૧૦⁻⁶ | ± 5 | 0.03 |
અહીં મુખ્ય તર્ક છે: સ્પોટનું કદ 50% ઘટાડવાથી ચોકસાઇ 40% સુધરે છે પરંતુ થ્રુપુટ 25% ઘટે છે. બીમ કરંટ 50% વધારવાથી મટીરીયલ રિમૂવલ 60% વધે છે — છતાં HAZ ને નિયંત્રણમાં રાખવા માટે 10⁻⁵ Pa થી નીચે વેક્યુમની પણ જરૂર પડે છે. દરેક ગોઠવણ અન્ય પરિમાણો પર લહેર અસર બનાવે છે. EBM એવા એન્જિનિયરોને પુરસ્કાર આપે છે જેઓ સિસ્ટમમાં વિચારે છે, આઇસોલેટેડ ડાયલ્સમાં નહીં.
EBM ના મુખ્ય પરિમાણો, ફાયદા અને મર્યાદાઓ
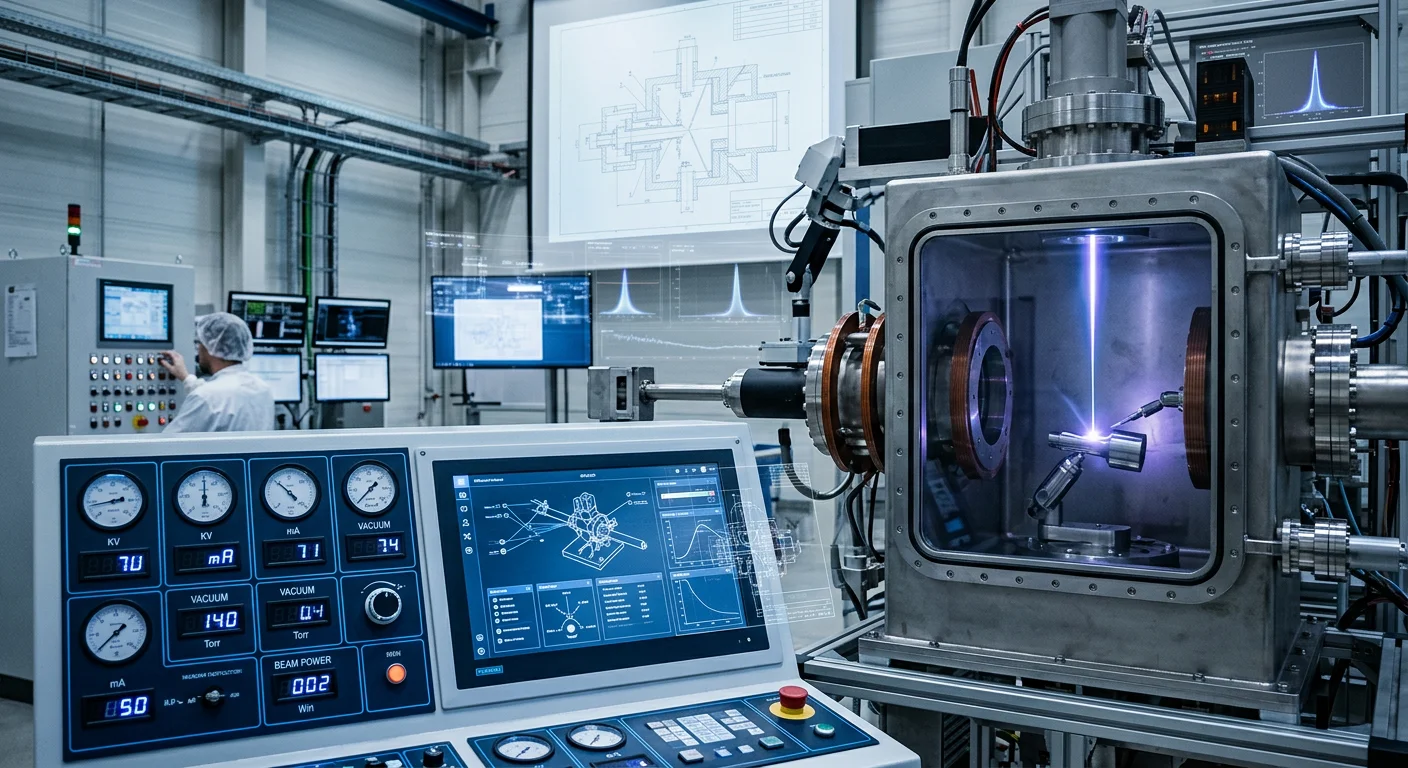
ઇલેક્ટ્રોન બીમ મશીનિંગ ફક્ત તે કેવી રીતે કાર્ય કરે છે તે વિશે નથી - તે તમે તેને કેવી રીતે નિયંત્રિત કરો છો અને તે તમારા એપ્લિકેશનને બંધબેસે છે કે નહીં તે વિશે છે. કેટલાક મુખ્ય પરિમાણો અને ટ્રેડ-ઓફ્સને સમજવાથી તમને ઝડપથી નક્કી કરવામાં મદદ મળી શકે છે કે EBM યોગ્ય પસંદગી છે કે નહીં.
પ્રક્રિયા પરિમાણો કામગીરીને કેવી રીતે અસર કરે છે
કેટલાક મુખ્ય પરિમાણો ચોકસાઇ, ઊંડાઈ અને એકંદર મશીનિંગ ગુણવત્તાને સીધી અસર કરે છે.
એક્સિલરેટિંગ વોલ્ટેજ બીમ કેટલી ઊંડાઈ સુધી પ્રવેશ કરે છે તેનું નિયંત્રણ કરે છે. નીચું વોલ્ટેજ ઓછામાં ઓછી ગરમીની અસર સાથે છીછરા, ઉચ્ચ-ચોકસાઇવાળા કાપ પહોંચાડે છે, જ્યારે ઉચ્ચ વોલ્ટેજ ઊંડા મશીનિંગને મંજૂરી આપે છે પરંતુ ગરમીથી પ્રભાવિત ઝોનમાં વધારો કરે છે અને ધારની ગુણવત્તામાં થોડો ઘટાડો કરે છે. ટૂંકમાં, ઉચ્ચ વોલ્ટેજ ઊંડાઈ સુધારે છે, પરંતુ ચોકસાઇ ઘટાડે છે.
બીમ કરંટ નક્કી કરે છે કે કેટલી ઉર્જા પહોંચાડવામાં આવે છે. ઓછો કરંટ વધુ સારી ચોકસાઇ અને ન્યૂનતમ થર્મલ અસર પ્રદાન કરે છે. વધુ કરંટ કટીંગ ઝડપ અને ઊંડાઈ વધારે છે, પરંતુ વધુ ગરમી પણ ઉત્પન્ન કરે છે, જે સપાટીની ગુણવત્તાને અસર કરી શકે છે. સરળ શબ્દોમાં કહીએ તો, વધુ શક્તિ એટલે ઉચ્ચ કાર્યક્ષમતા - પણ વધુ ગરમી.
પલ્સનો સમયગાળો સામગ્રી ઊર્જાના સંપર્કમાં કેટલો સમય રહે છે તેનું નિયંત્રણ કરે છે. ટૂંકા પલ્સ ગરમીના ફેલાવાને મર્યાદિત કરે છે અને સૂક્ષ્મ, વિગતવાર સુવિધાઓ માટે આદર્શ છે. લાંબા પલ્સ ઊંડા પ્રવેશને મંજૂરી આપે છે પરંતુ થર્મલ નુકસાનનું જોખમ વધારે છે. મોટાભાગના ચોકસાઇ કાર્યક્રમો માટે, ટૂંકા પલ્સ પસંદ કરવામાં આવે છે.
સ્પોટનું કદ, આવર્તન અને વેક્યુમ પ્રક્રિયાને સુધારે છે. નાના સ્પોટનું કદ ચોકસાઈ સુધારે છે પરંતુ ગતિ ઘટાડે છે. ઉચ્ચ આવર્તન કાર્યક્ષમતામાં વધારો કરે છે પરંતુ ગરમીના સંચય તરફ દોરી શકે છે. વેક્યુમ વાતાવરણ મહત્વપૂર્ણ છે - તેના વિના, બીમ અસ્થિર બને છે અને ચોકસાઇ નોંધપાત્ર રીતે ઘટી જાય છે. બધા પરિબળોમાં, વેક્યુમ ગુણવત્તા બિન-વાટાઘાટોપાત્ર છે.
ઇલેક્ટ્રોન બીમ મશીનિંગના ફાયદા
EBM એવા કાર્યક્રમોમાં અલગ પડે છે જ્યાં ચોકસાઇ અને ભૌતિક પડકારો પરંપરાગત પદ્ધતિઓની મર્યાદાઓથી આગળ વધે છે.
પ્રથમ, તે અત્યંત ઉચ્ચ ચોકસાઇ પ્રદાન કરે છે. કેન્દ્રિત બીમ સૂક્ષ્મ-સ્તરની ચોકસાઈ પ્રાપ્ત કરી શકે છે જે થોડી અન્ય પ્રક્રિયાઓ સાથે મેળ ખાઈ શકે છે, જે તેને જટિલ અને નાજુક સુવિધાઓ માટે આદર્શ બનાવે છે.
બીજું, તે એક બિન-સંપર્ક પ્રક્રિયા છે. તેમાં કોઈ સાધનો સામેલ નથી, જેનો અર્થ છે કે કોઈ સાધન ઘસારો નથી, કોઈ યાંત્રિક તાણ નથી, અને લાંબા ઉત્પાદન સમયગાળા દરમિયાન સતત પરિણામો મળે છે.
EBM મુશ્કેલ સામગ્રી પર પણ સારી રીતે કામ કરે છે. પરંપરાગત મશીનિંગ દ્વારા સામનો કરવામાં આવતી મર્યાદાઓ વિના સખત એલોય, બરડ સામગ્રી અને ગરમી-પ્રતિરોધક ધાતુઓ આ બધાને અસરકારક રીતે પ્રક્રિયા કરી શકાય છે.
બીજો મુખ્ય ફાયદો એ છે કે ગરમીથી પ્રભાવિત ઝોન ન્યૂનતમ છે. કારણ કે ઉર્જા ખૂબ જ કેન્દ્રિત છે, આસપાસની સામગ્રી મોટાભાગે અપ્રભાવિત રહે છે, જેના પરિણામે કિનારીઓ સાફ થાય છે અને પોસ્ટ-પ્રોસેસિંગ ન્યૂનતમ થાય છે.
મર્યાદાઓ અને લેવડદેવડ
તેના ફાયદા હોવા છતાં, EBM મહત્વપૂર્ણ મર્યાદાઓ સાથે આવે છે જેને ધ્યાનમાં લેવી આવશ્યક છે.
સૌથી મોટો અવરોધ ખર્ચ છે. EBM સિસ્ટમોને નોંધપાત્ર રોકાણની જરૂર પડે છે, સાથે સાથે ચાલુ જાળવણી અને વેક્યુમ સિસ્ટમ્સ અને શિલ્ડિંગ જેવા વિશિષ્ટ માળખાગત સુવિધાઓની પણ જરૂર પડે છે.
વેક્યુમની જરૂરિયાત પણ લવચીકતાને મર્યાદિત કરે છે. વર્કપીસનું કદ ચેમ્બર દ્વારા મર્યાદિત છે, અને પંપ-ડાઉન અને તૈયારી પ્રક્રિયાઓને કારણે સેટઅપ સમય લાંબો છે.
EBM મોટા પાયે ઉત્પાદન માટે પણ યોગ્ય નથી. અન્ય પદ્ધતિઓની તુલનામાં, સામગ્રી દૂર કરવાનો દર પ્રમાણમાં ઓછો છે, જે તેને મોટા પાયે ઉત્પાદન માટે ઓછો કાર્યક્ષમ બનાવે છે.
વધુમાં, કેટલાક કિસ્સાઓમાં સપાટીને પૂર્ણ કરવાની હજુ પણ જરૂર પડી શકે છે, અને સલામતીના કારણોસર સિસ્ટમ ચલાવવા માટે કુશળ કર્મચારીઓની જરૂર પડે છે.
મુખ્ય ઉદ્યોગોમાં ઇલેક્ટ્રોન બીમ મશીનિંગ એપ્લિકેશનો
EBM ની મોટાભાગની માંગ ત્રણ ઉદ્યોગો દ્વારા પૂરી પાડવામાં આવે છે. દરેક ઉદ્યોગ તેનો ઉપયોગ અલગ રીતે કરે છે.
એરોસ્પેસ: જ્યાં સહનશીલતા જીવન માટે મહત્વપૂર્ણ છે
ટર્બાઇન બ્લેડને માનવ વાળ કરતા નાના ઠંડક છિદ્રોની જરૂર હોય છે. EBM તેમને ડ્રિલ કરે છે. ફોકસ્ડ ઇલેક્ટ્રોન બીમ માઇક્રો-લેવલ ચોકસાઇ સાથે ઉચ્ચ-શક્તિવાળા સુપરએલોયમાં ગેસ ફિલ્મ છિદ્રોને કાપી નાખે છે. તે હજારો RPM પર ફરતા ભાગોમાં શૂન્ય યાંત્રિક તાણ ઉમેરે છે.
ઇલેક્ટ્રોન બીમ વેલ્ડીંગ માળખાકીય બાજુને સંભાળે છે. તે ઊંડા ઘૂંસપેંઠ, સાંકડા ગરમી-અસરગ્રસ્ત ઝોન અને ન્યૂનતમ વિકૃતિ ઉત્પન્ન કરે છે. આ તેને ટર્બાઇન એન્જિન કેસીંગ અને કમ્બશન ચેમ્બર માટે શ્રેષ્ઠ પસંદગી બનાવે છે. હળવા, ઇંધણ-કાર્યક્ષમ એરક્રાફ્ટ ફ્રેમ્સ ભારે પરિસ્થિતિઓમાં ટકી રહેવા માટે તે સંયુક્ત ગુણો પર આધાર રાખે છે.
તબીબી ઉપકરણો: પરમાણુ સ્તરે ચોકસાઇ
કસ્ટમ બોન ઇમ્પ્લાન્ટ ફક્ત ફિટ થવાની જરૂર નથી - તેમને શરીર સાથે જોડવાની જરૂર છે. ઇલેક્ટ્રોન બીમ સરફેસ ટ્રીટમેન્ટ (EBST) ઇમ્પ્લાન્ટ પર માઇક્રો-સ્ટ્રક્ચર્ડ સપાટીઓ બનાવે છે. તે સપાટીઓ ઓસીઓઇન્ટિગ્રેશનને વધારે છે, કાટ પ્રતિકાર સુધારે છે અને ઘસારો ઘટાડે છે - બધું એકસાથે.
સર્જિકલ સાધનોને સમાન માઇક્રો-મશીનિંગ ટ્રીટમેન્ટ મળે છે. કેટલીક સુવિધાઓ પ્રમાણભૂત ટૂલિંગ માટે ખૂબ નાની છે. ઇ-બીમ પ્રોસેસિંગ પણ વંધ્યીકરણનું સંચાલન કરે છે. સહનશીલતા કડક દર્દી સલામતી ધોરણોને પૂર્ણ કરે છે. EBM આ બધાને એક પ્રક્રિયા સાંકળમાં આવરી લે છે - કોઈ વધારાના પગલાંની જરૂર નથી.
માઇક્રોઇલેક્ટ્રોનિક્સ: એવા છિદ્રો જે બીજું કોઈ બનાવી શકતું નથી
સર્કિટ બોર્ડને ચોકસાઇવાળા છિદ્રોની જરૂર હોય છે. MEMS સેન્સરને માઇક્રો-ગ્રુવ્સની જરૂર હોય છે. EBM ઇલેક્ટ્રોન બીમ ડ્રિલિંગ બંને પ્રદાન કરે છે. તે ફોટોલિથોગ્રાફી મેચ કરી શકે તેવા ચોકસાઈ સ્તર સુધી પહોંચે છે, પરંતુ યાંત્રિક ડ્રિલિંગ નજીક પહોંચી શકતું નથી.
સર્કિટ ક્યારેક નિષ્ફળ જાય છે. ઇલેક્ટ્રોન બીમ ઇન્ડ્યુસ્ડ ડિપોઝિશન (EBID) વાહક સામગ્રીને સીધી ક્ષતિગ્રસ્ત ટ્રેસ પર જમા કરે છે. રિપ્લેસમેન્ટ બોર્ડ નહીં. ઉત્પાદન અટકાવવું નહીં. તમે લાઇન ચાલુ રાખો છો. પ્રોટોટાઇપ LSI ઘટકો માટે, માસ્કલેસ EBM ફોટોમાસ્ક સ્ટેપને છોડી દે છે. જટિલ ભૂમિતિઓ પરંપરાગત ફેબ પદ્ધતિઓ કરતાં ડિઝાઇનથી ભૌતિક સ્વરૂપમાં ઝડપથી આગળ વધે છે.
EBM વિરુદ્ધ લેસર બીમ મશીનિંગ વિરુદ્ધ EDM: તમારે કયું પસંદ કરવું જોઈએ?
ત્રણ પ્રક્રિયાઓ. બધી બિનપરંપરાગત. બધી થર્મલ. ખોટી પસંદગી તમને ચોકસાઈ, સમય અથવા પૈસાનો બગાડ કરે છે જેની તમે યોજના નહોતી બનાવી.
અહીં તેઓ કેવી રીતે અલગ પડે છે - અને તમને સાચા જવાબ સુધી પહોંચાડવા માટે ઝડપી નિર્ણય માળખું.
મુખ્ય વેપાર-વિનિમય એક નજરમાં
| પરિમાણ | ઇબીએમ | એલબીએમ | EDM |
|---|---|---|---|
| Energyર્જા સ્ત્રોત | કેન્દ્રિત ઇલેક્ટ્રોન બીમ | સુસંગત લેસર ફોટોન | વિદ્યુત તણખા |
| પર્યાવરણ | વેક્યુમ જરૂરી | ખુલ્લું વાતાવરણ | ડાઇલેક્ટ્રિક પ્રવાહી |
| સ્પોટ કદ | 0.01 મીમી | EBM કરતા મોટું | સ્પાર્ક ગેપ દ્વારા મર્યાદિત |
| બનાવો | સાંકડું + પુનઃકાસ્ટ સ્તર | સાંકડું + પુનઃકાસ્ટ સ્તર | ન્યૂનતમ — કોઈ પુનઃકાસ્ટ નહીં |
| સામગ્રી શ્રેણી | ફક્ત વાહક | કોઈપણ (પ્રતિબિંબ મર્યાદા લાગુ) | ફક્ત વાહક |
| ઝડપ | ધીમું (વેક્યુમ સેટઅપ) | સૌથી ઝડપી | જાડા/સખત પર ધીમા |
| સાધનસામગ્રીની કિંમત | સૌથી વધુ | માધ્યમ | માધ્યમ |
શું તેમને અલગ કરે છે
EBM બીમ મશીનિંગની ધાર સ્પોટ સાઈઝ છે. 0.01 મીમી પર, તે ઉચ્ચ પાસા ગુણોત્તરવાળા છિદ્રો ડ્રિલ કરે છે જે લેસર મેચ કરી શકતું નથી. તે પ્રતિબિંબિતતાની સમસ્યાને પણ ટાળે છે જે ચોક્કસ ધાતુઓ પર LBM માટે સમસ્યાઓનું કારણ બને છે. જોકે, ટ્રેડ-ઓફ વાસ્તવિક છે. તમારે વેક્યુમ ચેમ્બર, એક્સ-રે શિલ્ડિંગ અને પ્રશિક્ષિત ઓપરેટરોની જરૂર છે. મોટા વર્કપીસ ફિટ થતા નથી. ચક્રનો સમય લાંબો ચાલે છે.
LBM ઝડપ અને સુગમતામાં જીતે છે. કોઈ શૂન્યાવકાશનો અર્થ સેટઅપમાં વિલંબ થતો નથી. તે ખુલ્લી હવામાં વાહક અને બિન-વાહક સામગ્રીને કાપી નાખે છે. શીટ મેટલ, પ્લાસ્ટિક, કમ્પોઝીટ - બધું જ વાજબી રમત છે. મિશ્ર સામગ્રીના પ્રકારોમાં ઉચ્ચ વોલ્યુમ ચલાવી રહ્યા છો? લેસર એ વ્યવહારુ જવાબ છે.
EDM એ સખત, જાડા, વાહક ભાગો માટે શ્રેષ્ઠ વિકલ્પ છે. તે કોઈ પુનઃકાસ્ટ સ્તર છોડતું નથી. આ એક એવી વસ્તુ છે જેને EBM અને LBM બંને ટાળી શકતા નથી. ટૂલ સ્ટીલ્સ અને જટિલ ઇલેક્ટ્રોડ-રચિત આકાર માટે, EDM નું સ્વચ્છ HAZ ધીમા ચક્ર સમયને યોગ્ય બનાવે છે.
પાંચ પ્રશ્નો જે યોગ્ય પ્રક્રિયા તરફ નિર્દેશ કરે છે
- બિન-વાહક સામગ્રી? → LBM એ તમારો એકમાત્ર વિકલ્પ છે.
- વેક્યુમ શક્ય + અલ્ટ્રા-ફાઇન સુવિધાઓ (≤0.01 મીમી)? → ઇબીએમ.
- કઠણ/જાડા વાહક ભાગો, કોઈ શૂન્યાવકાશ નથી, કોઈ પુનઃકાસ્ટ સહિષ્ણુતા નથી? → ઇડીએમ.
- ગતિ પ્રાથમિકતા છે? → LBM — કોઈ ચેમ્બર નહીં, કોઈ વિલંબ નહીં.
- એરોસ્પેસ એલોયમાં ઉચ્ચ પાસા ગુણોત્તરવાળા માઇક્રો-હોલ્સ? → EBM અહીં બીજા બધા કરતા આગળ છે.
નિર્ણય એ નથી કે કઈ પ્રક્રિયા વધુ સારી છે . તે એ છે કે તમારી અરજી કયા અવરોધો સાથે રહી શકે છે - અને શું નહીં - તે વિશે છે.
ઇલેક્ટ્રોન બીમ મશીનિંગ વિશે વારંવાર પૂછાતા પ્રશ્નો
ઇજનેરો પણ આ જ પ્રશ્નો પૂછે છે. અહીં સીધા જવાબો છે.
શું સ્પંદનીય કે સતત મોડ વધુ સારો છે?
કામ પર આધાર રાખે છે. પલ્સ્ડ મોડ - બાયસ ગ્રીડ સ્વિચિંગ ઓન અને ઓફ દ્વારા નિયંત્રિત - ચોકસાઇ હોલ ડ્રિલિંગ માટે યોગ્ય કોલ છે. તે ગરમીના સંચયને મર્યાદિત કરે છે અને HAZ ને ચુસ્ત રાખે છે. ઊંડા વેલ્ડ માટે સતત મોડ શ્રેષ્ઠ કામ કરે છે. તેનો ઉપયોગ ત્યાં કરો જ્યાં ગરમી નિયંત્રણ કરતાં 2 ઇંચથી વધુનો ઘૂંસપેંઠ વધુ મહત્વપૂર્ણ હોય.
EBM કેટલા ઊંડા કાપી શકે છે?
વેલ્ડ 2 ઇંચથી વધુ જાય છે. ઘૂંસપેંઠની ગણતરી માટે, આનો ઉપયોગ કરો: δ = 2.6×10⁻¹⁷ (V²/ρ). સ્ટીલમાં 100 kV (ઘનતા 7.6 g/cc) પર, તે બહાર આવે છે 0.36 મીમી. તમારા વોલ્ટેજ અને સામગ્રીની ઘનતાના આધારે ગોઠવો.
શું નાના વ્યવસાયો EBM નો ઉપયોગ કરી શકે છે?
હા - આઉટસોર્સિંગ દ્વારા. કોન્ટ્રાક્ટ EBM સેવાઓ નાના રન માટે ખર્ચ ઘટાડે છે. તમે ઇન્ફ્રાસ્ટ્રક્ચર ખર્ચને સંપૂર્ણપણે છોડી દો છો. પહેલા સેવા પ્રદાતા દ્વારા તમારી અરજી અજમાવી જુઓ. આ રીતે, તમે સાધનો ખરીદતા પહેલા પ્રક્રિયાનું પરીક્ષણ કરો છો.
શું EBM કમ્પોઝિટ પર કામ કરે છે?
તે આધાર રાખે છે. EBM ક્રોસલિંકિંગ દ્વારા પોલિમર કામગીરીમાં વધારો કરી શકે છે. આ તાણ શક્તિ અને ગરમી પ્રતિકાર વધારે છે. પરંતુ દરેક સંયોજન સુસંગત નથી. આગળ વધતા પહેલા સામગ્રી ફિટ તપાસો.
ઇલેક્ટ્રોન બીમ વેલ્ડ કેટલા મજબૂત હોય છે?
ખૂબ જ મજબૂત. EBM વેલ્ડ્સ પકડી રાખે છે 95% પાયાની સામગ્રીની મજબૂતાઈ. ઊંડાઈ-થી-પહોળાઈનો ગુણોત્તર 10:1 થી વધુ છે. વિકૃતિ ન્યૂનતમ રહે છે. તે EBM ને ગરમી-સંવેદનશીલ ઘટકો માટે એક મજબૂત પસંદગી બનાવે છે.
ઉપસંહાર
ઇલેક્ટ્રોન બીમ મશીનિંગ એ એવી પ્રક્રિયા નથી જેને તમે હળવાશથી પસંદ કરો છો - જ્યારે ચોકસાઇ ખરેખર મહત્વપૂર્ણ હોય ત્યારે તે જવાબ છે.
હવે તમે સમજો છો કે તે કેવી રીતે કાર્ય કરે છે, શૂન્યાવકાશ વાતાવરણ શા માટે સુસંગતતા સુનિશ્ચિત કરે છે, અને EBM લેસર મશીનિંગ અને EDM કરતાં ક્યાં શ્રેષ્ઠ પ્રદર્શન કરે છે.
તો વાસ્તવિક પ્રશ્ન એ નથી કે તે કેવી રીતે કાર્ય કરે છે -
તે તમારી અરજીને બંધબેસે છે કે નહીં તે મહત્વનું છે.
એરોસ્પેસ ઘટકો, તબીબી ઉપકરણો અથવા માઇક્રો-સ્કેલ ભાગો માટે, જવાબ ઘણીવાર હા હોય છે.
આગળ વધવા માટે તૈયાર છો?
મેક્સવેવના મશીનિંગ સોલ્યુશન્સનું અન્વેષણ કરો અથવા અમારી ટીમ સાથે જોડાઓ. જ્યારે ચોકસાઇ મહત્વપૂર્ણ હોય છે, ત્યારે યોગ્ય ભાગીદાર બધો ફરક પાડે છે.