
શીટ મેટલ ફેબ્રિકેશનમાં પાતળા ધાતુના વેલ્ડીંગનું વિકૃતિકરણ સૌથી ખર્ચાળ સમસ્યાઓમાંની એક છે. વિકૃત સ્ટેનલેસ સ્ટીલ પેનલ ઘણીવાર ભંગાર, ફરીથી કામ અને ગ્રાહકના વિશ્વાસ ગુમાવવાનું કારણ બને છે. તેનું મૂળ કારણ પરંપરાગત વેલ્ડીંગ પ્રક્રિયાઓ (જેમ કે TIG/MIG) ના અતિશય અને નબળી રીતે નિયંત્રિત ગરમી ઇનપુટમાં રહેલું છે , જે અતિશય પહોળા ગરમી-અસરગ્રસ્ત ઝોન (HAZ) તરફ દોરી જાય છે , જે અસમાન વિસ્તરણ અને સંકોચનનું કારણ બને છે.
લેસર વેલ્ડીંગ આ ભૌતિક પ્રક્રિયાને મૂળભૂત રીતે બદલી નાખે છે. અત્યંત ઊંચી ઉર્જા ઘનતા (પરંપરાગત આર્ક વેલ્ડીંગ કરતા 100 ગણી વધારે) અને ખૂબ જ ઝડપી વેલ્ડીંગ ગતિનો ઉપયોગ કરીને , તે નાના વિસ્તારમાં ચોક્કસ અને ઝડપથી ગરમીનું ધ્યાન કેન્દ્રિત કરે છે, ઓછી ગરમી ઇનપુટ વેલ્ડીંગ પ્રાપ્ત કરે છે . આ માત્ર HAZ પહોળાઈને 5-10mm થી 0.5-2mm સુધી નાટકીય રીતે ઘટાડે છે , પરંતુ પાતળા શીટ્સમાં વિકૃતિ (દા.ત., 1mm થી ઓછી) ને 0.1mm થી ઓછી પણ નિયંત્રિત કરે છે , જે પરંપરાગત પદ્ધતિઓમાં લાક્ષણિક 0.5-2mm છે.
લેસર વેલ્ડીંગ સ્ત્રોત પર પાતળા શીટના વિકૃતિને કેવી રીતે નિયંત્રિત કરે છે
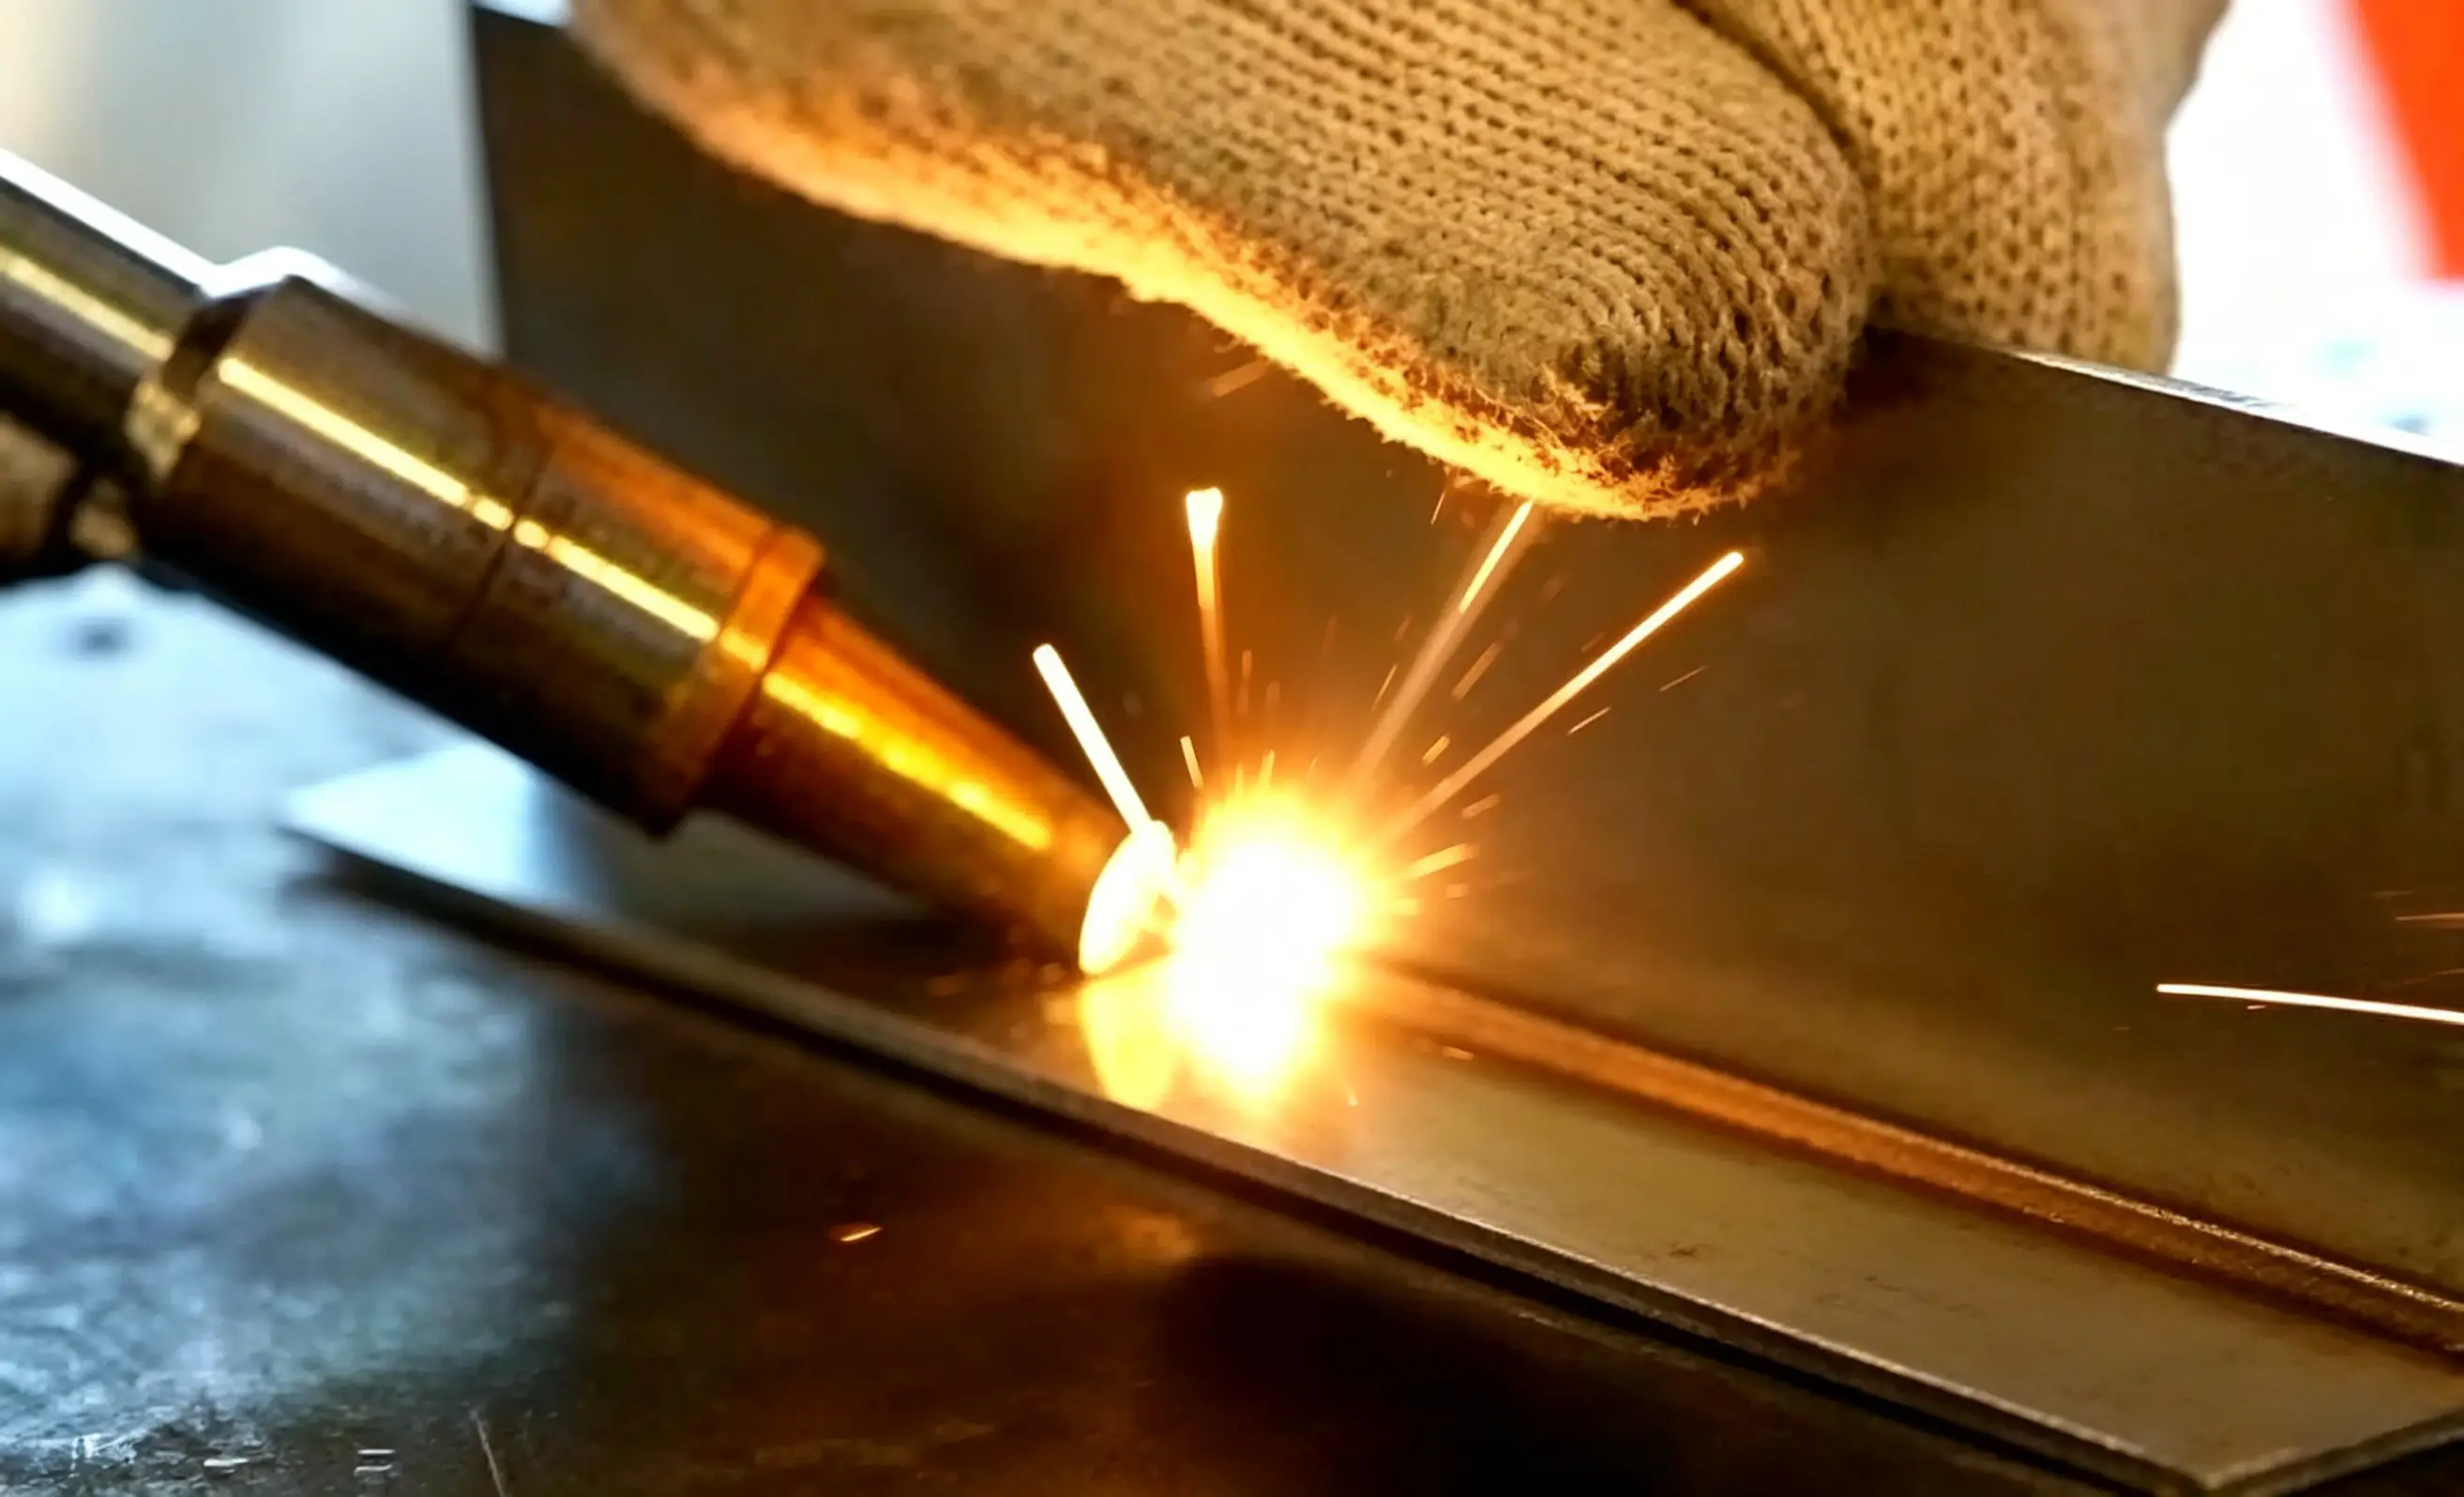
લેસર વેલ્ડીંગમાં ખૂબ જ કેન્દ્રિત ઉર્જા અને ઓછી ગરમી ઇનપુટ હોય છે, જે વેલ્ડીંગ દરમિયાન ગરમીના પ્રસારને અસરકારક રીતે મર્યાદિત કરે છે. ટૂંકા કાર્ય સમય અને સાંકડા ફ્યુઝન ઝોન પાતળા પદાર્થોના થર્મલ વિસ્તરણ અને ઠંડા સંકોચનને મોટા પ્રમાણમાં ઘટાડે છે. તે આંતરિક તાણ ઉત્પન્ન કરવાનું કાર્યક્ષમ રીતે નિયંત્રિત કરે છે અને મોટા વિસ્તારના વાર્પિંગ અને બેન્ડિંગને ટાળે છે.
ઑપ્ટિમાઇઝ્ડ વર્કિંગ મોડ્સ સાથે, લેસર વેલ્ડીંગ ગરમીનો સમય ઘટાડે છે અને ગરમીથી પ્રભાવિત શ્રેણીને સંકુચિત કરે છે. તે પ્રક્રિયા દરમિયાન બેઝ મેટલને સ્થિર સ્થિતિમાં રાખે છે, વિકૃતિના જોખમોને મોટા માર્જિનથી ઘટાડે છે. ઉચ્ચ તાપમાન પ્રત્યે સંવેદનશીલ અતિ-પાતળા પદાર્થો માટે, આ વર્કિંગ મોડ વેલ્ડીંગ પછી સપાટ સપાટી અને સંપૂર્ણ માળખાકીય કામગીરી જાળવી રાખે છે.
લેસર વેલ્ડીંગ વિરુદ્ધ પરંપરાગત વેલ્ડીંગ: વિકૃતિ નિયંત્રણ કામગીરી
વેલ્ડીંગ પદ્ધતિ પસંદ કરવાનો મૂળભૂત અર્થ એ છે કે ગરમી અને તેના પરિણામોને કેવી રીતે નિયંત્રિત કરવા તે પસંદ કરવું.
|
મુખ્ય પરિબળ |
લેસર વેલ્ડીંગ |
ટીઆઈજી વેલ્ડીંગ |
એમઆઇજી વેલ્ડીંગ |
|---|---|---|---|
|
ગરમી ઇનપુટ અને HAZ |
ખૂબ નીચું , સાંકડું HAZ (0.5-2mm) |
ઉચ્ચ, મધ્યમ HAZ (3-8mm) |
ખૂબ ઊંચો, પહોળો HAZ (5-10mm+) |
|
વિકૃતિ નિયંત્રણ |
ઉત્તમ (૫૦-૮૦% ઓછી વિકૃતિ) |
માધ્યમ |
ગરીબ |
|
વેલ્ડીંગ ગતિ |
અત્યંત ઝડપી (4x TIG સુધી) |
ધીમો |
માધ્યમ |
|
સામગ્રી યોગ્યતા |
સ્ટેનલેસ, એલ્યુમિનિયમ, કોપર, પાતળા શીટ માટે નોંધપાત્ર ફાયદો |
સારી વર્સેટિલિટી, પાતળી શીટ પર વિકૃતિ થવાની સંભાવના |
મધ્યમ-જાડી પ્લેટ, પાતળી શીટ પર ઊંચા સ્પાટર/વોરપેજ માટે યોગ્ય |
મુખ્ય ફાયદા વિશ્લેષણ: લેસર વેલ્ડીંગ શા માટે વિકૃતિને "બંધ" કરે છે?
-
ચોક્કસ ઉર્જા નિક્ષેપન : લેસર કીહોલ અસર દ્વારા ઊંડા, સાંકડા ઓગળવાના પૂલ બનાવે છે (ઊંડાઈ-થી-પહોળાઈ ગુણોત્તર 10:1 સુધી). ગરમી મુખ્યત્વે ઊંડાઈ દિશામાં ન્યૂનતમ બાજુના ફેલાવા સાથે સ્થાનાંતરિત થાય છે, જે મૂળભૂત રીતે થર્મલ સ્ટ્રેસ ઝોનને મર્યાદિત કરે છે.
-
ખૂબ જ ઓછું કુલ ગરમીનું ઇનપુટ : ગરમીનું ઇનપુટ = શક્તિ / ગતિ સૂત્ર અનુસાર , લેસરોની અતિ-ઉચ્ચ વેલ્ડીંગ ગતિ પ્રતિ યુનિટ લંબાઈ ગરમીના સંચયમાં ભારે ઘટાડો કરે છે, જે એકંદર તાપમાનમાં વધારો અને વિકૃતિને અસરકારક રીતે દબાવી દે છે.
-
નાનો વેલ્ડ પૂલ અને સંકોચન : સાંકડો, ઊંડો પૂલ ઘનકરણ પર વધુ કેન્દ્રિત અને નાનું સંકોચન બળ ઉત્પન્ન કરે છે, જે પહોળા, છીછરા પૂલને કારણે મોટા વિસ્તારના વાર્પિંગને ટાળે છે.
વ્યવહારુ માર્ગદર્શિકા: લેસર વેલ્ડીંગ વડે વિકૃતિ નિયંત્રણને મહત્તમ બનાવવું
સિદ્ધાંતને સમજવા માટે પરિણામો સુનિશ્ચિત કરવા માટે યોગ્ય પ્રક્રિયા વ્યૂહરચનાઓ જરૂરી છે. પાતળા ધાતુના લેસર વેલ્ડીંગ માટે મુખ્ય ઑપ્ટિમાઇઝેશન વ્યૂહરચનાઓ અહીં છે :
-
સામગ્રી અને પરિમાણ મેચિંગ :
-
સ્ટેનલેસ સ્ટીલ (<2mm) : પલ્સ્ડ મોડનો ઉપયોગ કરો , પાવર 1-2kW, ઝડપ 2-5 m/min, ગરમી ઇનપુટ 1 J/mm થી નીચે રાખો . નીચું ડ્યુટી ચક્ર (10-30%) પલ્સ વચ્ચે સામગ્રીને ઠંડુ કરવાની મંજૂરી આપે છે.
-
એલ્યુમિનિયમ એલોય : ઉચ્ચ થર્મલ વાહકતાને દૂર કરવા માટે 20-50% વધુ શક્તિની જરૂર પડે છે. પલ્સ + પ્રીહિટીંગ વ્યૂહરચના અસરકારક છે, અને તેના ઉચ્ચ થર્મલ વિસ્તરણ ગુણાંકનો સામનો કરવા માટે કઠોર ફિક્સરિંગ ફરજિયાત છે.
-
-
ફોકસ પોઝિશન મુખ્ય છે : નેગેટિવ ડિફોકસ (વર્કપીસ સપાટી નીચે 0.5-1mm ફોકસ) એક સાંકડો મેલ્ટ પૂલ અને HAZ બનાવે છે, જે પોઝિટિવ ડિફોકસની તુલનામાં HAZ પહોળાઈ 20-30% ઘટાડે છે. પેરામીટર શીટ્સમાં આ એક મહત્વપૂર્ણ છતાં ઘણીવાર અવગણવામાં આવતી વિગત છે.
-
પાંચ મુખ્ય ઉત્પાદન વ્યૂહરચનાઓ :
-
બેકસાઇડ કૂલિંગ : નીચેની ગરમીને શોષવા માટે વોટર-કૂલ્ડ અથવા કોપર બેકિંગ પ્લેટ્સનો ઉપયોગ કરવાથી વિકૃતિ 30-50% ઘટાડી શકાય છે.
-
સ્માર્ટ ફિક્સરિંગ : અતિ-પાતળા ભાગો (<1mm) માટે, સ્થિતિસ્થાપક અવરોધો કઠોર ક્લેમ્પ્સ કરતાં વધુ સારી કામગીરી બજાવે છે, જેનાથી વાર્પિંગ અને શેષ તણાવ 40% સુધી ઓછો થાય છે.
-
વેલ્ડ સિક્વન્સિંગ : સપ્રમાણ, વૈકલ્પિક અથવા બેકસ્ટેપ વેલ્ડીંગ સિક્વન્સનો ઉપયોગ કરવાથી સંકોચન તણાવ એકબીજાનો સામનો કરી શકે છે, જે સંભવિત રીતે વિકૃતિ 50% ઘટાડે છે.
-
સાંધાની ડિઝાઇન : તીક્ષ્ણ ખૂણા ટાળો, રેડિયસ ટ્રાન્ઝિશનનો ઉપયોગ કરો; તણાવ વિતરિત કરવા માટે વેલ્ડ પહોળાઈ (મટીરીયલ જાડાઈ 2-3x) માં મધ્યમ વધારો.
-
વેલ્ડ પછીની સારવાર : સ્ટેનલેસ સ્ટીલની પાતળી શીટ માટે 600-800°C પર તણાવ રાહત એનિલિંગ 40-60% શેષ તણાવ દૂર કરી શકે છે, પરિમાણોને સ્થિર કરી શકે છે.
-
ઉદ્યોગ એપ્લિકેશનો: સિદ્ધાંતથી ઉત્પાદન રેખા સુધી
-
ઓટોમોટિવ ઉત્પાદન : ઉચ્ચ-શક્તિવાળા સ્ટીલ અને એલ્યુમિનિયમ બોડી પેનલ્સ (<2mm) નું વેલ્ડીંગ અને સમારકામ. લેસર વેલ્ડીંગ ઉચ્ચ ગતિ જાળવી રાખીને લગભગ શૂન્ય વિકૃતિ પહોંચાડે છે.
-
તબીબી અને ઇલેક્ટ્રોનિક્સ : ટાઇટેનિયમ ઇમ્પ્લાન્ટ્સ અને સ્ટેનલેસ સ્ટીલ સેન્સર હાઉસિંગ જેવા ચોકસાઇ ઘટકોને ±0.1mm થી ઓછી વિકૃતિની જરૂર પડે છે . લેસર વેલ્ડીંગ, તેના સબ-મિલિમીટર HAZ સાથે , એકમાત્ર વિશ્વસનીય પસંદગી છે.
-
એરોસ્પેસ અને મોલ્ડ રિપેર : જ્યારે હજારો મૂલ્યના ઉચ્ચ-મૂલ્યવાળા ટર્બાઇન બ્લેડ અથવા મોલ્ડનું સમારકામ કરવામાં આવે છે, ત્યારે એક જ આઉટ-ઓફ-સ્પેસિફિક ડિસ્ટોર્શનનો અર્થ સ્ક્રેપ થાય છે. લેસર વેલ્ડીંગ ફિલર મેટલ વજન ઉમેર્યા વિના 0.5mm થી ઓછી વિકૃતિને નિયંત્રિત કરે છે.
ઉપસંહાર
પાતળા ધાતુનું વિકૃતિકરણ એ એક અગમ્ય પ્રક્રિયા પડકાર નથી પરંતુ ગરમી વ્યવસ્થાપન સમસ્યા છે . લેસર વેલ્ડીંગ , ઉચ્ચ ઉર્જા ઘનતા, ઓછી કુલ ગરમી ઇનપુટ અને સાંકડી HAZ ના ભૌતિક ફાયદાઓ દ્વારા , સ્ત્રોત પર વિકૃતિના ત્રણ મૂળ કારણોનો સામનો કરે છે: અસમાન થર્મલ વિસ્તરણ, અવશેષ તણાવ અને પાતળા-વિભાગની અસ્થિરતા.
આ ફક્ત સાધનોના અપગ્રેડ કરતાં વધુ છે; તે ઉત્પાદન ફિલસૂફીમાં પરિવર્તન છે - "વેલ્ડીંગ પછી સુધારણા" થી "વેલ્ડીંગ દરમિયાન અટકાવવા" સુધી. 18-20 ગેજ સ્ટેનલેસ સ્ટીલ એન્ક્લોઝર , લિથિયમ બેટરી પાતળા ટેબ્સ અથવા તબીબી સૂક્ષ્મ-ઘટક સાથે કામ કરતી વખતે , યોગ્ય વેલ્ડીંગ પ્રક્રિયા પસંદ કરવાથી પુનઃકાર્ય, સ્ક્રેપ અને સમયની નોંધપાત્ર બચત થાય છે.
મેક્સવેવ પાતળા ધાતુના ચોકસાઇ ઉત્પાદનમાં શૂન્ય-વિકૃતિના પ્રયાસને ઊંડાણપૂર્વક સમજે છે . અમારા લેસર વેલ્ડીંગ સોલ્યુશન્સ ઉપરોક્ત સૈદ્ધાંતિક ફાયદાઓને તમારી ઉત્પાદન લાઇન પર સ્થિર, પુનરાવર્તિત, ઉચ્ચ-ગુણવત્તાવાળા આઉટપુટમાં રૂપાંતરિત કરવા માટે રચાયેલ છે. જો તમે વેલ્ડીંગ વિકૃતિને કારણે થતા ભંગાર અને વિલંબને દૂર કરવા માટે તૈયાર છો, તો મેક્સવેવ વ્યાવસાયિક ટીમ તમારી ચોક્કસ સામગ્રી, જાડાઈ અને ઉત્પાદન વોલ્યુમના આધારે કસ્ટમાઇઝ્ડ પ્રક્રિયા માન્યતા અને સાધનો પસંદગી સલાહ પ્રદાન કરવા માટે તૈયાર છે.