Walda ta laser ta bakin karfe abu ne mai wahala—daidaitawa ɗaya tilo da ba daidai ba kuma za ku ƙare da kayan aiki masu ƙonewa, mummunan iskar shaka, ko beads na walda masu ramuka waɗanda ba za a iya gyarawa ba. Amma walda ta bakin karfe cikakke ba ta ƙwararru ba ce kawai. Walda ta laser ta hannu tana sa a iya cimma ta, matuƙar kun gano mahimman abubuwan da ke canzawa: ƙarfi, saurin tafiya, iskar gas mai karewa, ciyar da waya, nisan cire hankali, da dabarar asali. Ko kai sabon shiga ne a injunan walda ta laser ta fiber ko kuma magance matsalar walda da ba ta dace ba, wannan jagorar mai sauƙi za ta jagorance ka ta yadda za ka sami sakamako mai tsabta da za a iya maimaitawa tare da injin walda ta laser ta hannu.
Ma'aunin Laser na Bakin Karfe guda 5
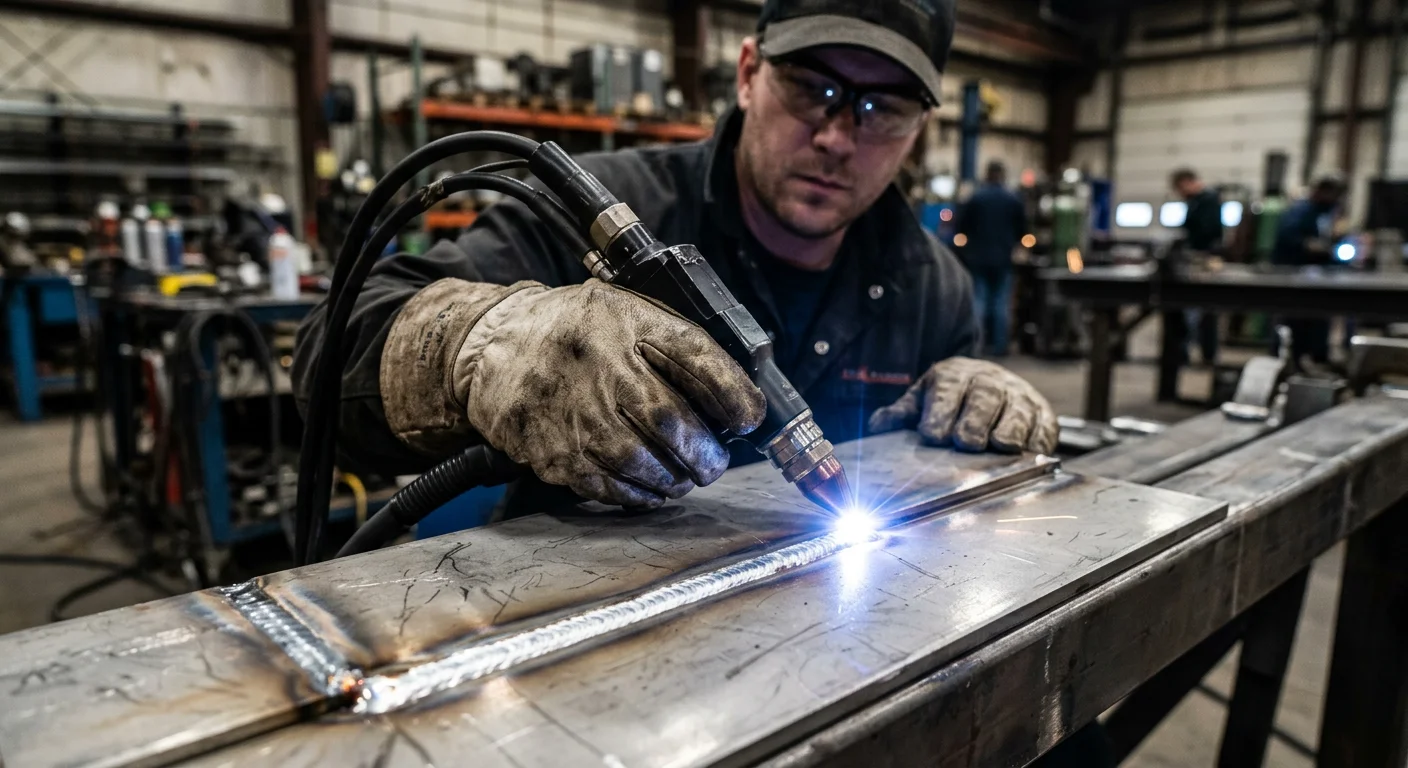
Waɗannan abubuwa guda biyar suna sa walda ta lalace ko ta lalace—haɗa su da kauri na bakin ƙarfe, kuma ɗinki mai tsabta ya zama abin mamaki, ba hatsarin sa'a ba.
- Ƙarfin Laser & Saurin Tafiya: Karfe mai siriri yana buƙatar ƙarancin ƙarfi da sauri; ƙarfe mai kauri yana buƙatar ƙarin ƙarfi da kuma tafiya a hankali don cikakken haɗuwa.
- Ciyarwar Waya: Girman waya mai cikewa da kuma saurin ciyarwa dole ne su daidaita da kewayon wutar lantarki don guje wa raunin haɗin gwiwa.
- Garkuwar Gas: Tsarkakken argon ba za a iya yin ciniki da shi ba ga bakin karfe—babu wani madadinsa, ko kuma za a biyo bayan iskar oxygen da porosity.
- Nisa daga nesa: Rage hankali mai kyau ga zanen gado masu siriri, mara kyau ga faranti masu kauri, don sarrafa yaɗuwar katako da shigar ciki.
Mun sauƙaƙa jagorar sigogi masu mahimmanci don yin amfani da sauri - tsaya ga waɗannan, kuma za ku guji kashi 90% na kurakurai da aka saba yi:
| Kauri na Abu | Nasihar Ikon | Gudun tafiya | Nisa daga nesa | Max-Single-Pass Max |
| ≤3 mm | 900W – 1000W | 120-180 cm/min | + 2 mm | 3.0 mm |
| 3-6 mm | 1200W – 2000W | 80-120 cm/min | -1.5~-4 mm | 4.0-6.0 mm |
| 6-8 mm | 2000W – 3000W | Sannu a hankali don haɗakarwa | -4 mm+ | 8.0 mm |
Ga bakin karfe mai girman 3mm (wanda aka fi sani da kauri), ƙarfin 1000W, saurin 150 cm/min, da kuma cire hankali +2 mm abu ne mai daɗi—yana ba da dinki mai haske, mara fashewa da yankewa bayan gogewa da kashi 60%.
Ciyar da Waya da Iskar Gas Mai Kariya: Dokokin da Ba Za a Yi Muhawara Ba
Wayar Cika : Zaɓi ER308L/ER316L—diamita 0.8–1.2mm don 900W–1200W (cika 40–80 cm/min), 1.2–1.6mm don 1500W–3000W (cika 60–100 cm/min). Wayar da ba ta dace ba da ƙarfi, kuma walda ɗinka zai yi rauni ko kuma ya yi rami.
Iskar Gas Mai Kariya : Yi amfani da argon mai tsarki 99.99% kawai, a 15-25 L/min. Rufin argon mara daidaito shine sanadin iskar shaka da canza launi akan walda na bakin karfe . Ƙarancin kwarara, kuma iska tana shiga; da yawa, kuma rudani yana karya garkuwar gas—L/min 15-20 shine cikakken tushe.
Me Yasa Bakin Karfe Ke Bukatar Tsarin Walda Na Musamman
Bakin ƙarfe ba ƙaramin ƙarfe ba ne—yin amfani da shi iri ɗaya hanya ce mai sauri ta lalata walda. Ga dalilin:
-
Rashin Ingantaccen Tsarin Zafi : Zafi yana taruwa a cikin ƙaramin yanki, yana haifar da damuwa, karkacewa, da kuma fashewar da ba a gani ba.
-
Faɗaɗawa Mai Girma : Bakin ƙarfe na Austenitic yana faɗaɗa da kashi 50% fiye da ƙarfe mai laushi idan aka yi zafi, wanda ke haifar da warpage da kuma ƙin sassa.
-
Haɗarin Tsagewa : Yana da saurin fashewa daga ƙazanta, ɗaukar nitrogen, ko rabon ferrite-austenite mara daidaito.
-
Haɗarin Lafiya : Walda tana samar da hexavalent chromium (Cr⁶⁺), wani abu mai guba da ba a samu a cikin walda mai laushi ta ƙarfe ba—koyaushe a yi amfani da iska mai kyau.
Ka mutunta waɗannan bambance-bambancen, kuma saitunan injin walda na laser ɗinku zasu yi aiki a kowane lokaci.
Mataki na 1: Shirya saman - Mabuɗin Walda Mai Tsabta
Yawancin lalacewar walda yana farawa kafin ka kunna laser. Gurɓata (mai, iskar shaka, ƙura) yana haifar da porosity, haɗakarwa, da kuma yawan lahani - bi wannan tsari na tsaftacewa mai matakai 3, kuma za ku kawar da kashi 80% na waɗannan matsalolin:
- Digiri: Yi amfani da man shafawa na musamman na bakin karfe, a bar shi ya jike na tsawon mintuna 5-10. Ko da 0.01 g/m² na mai yana tura porosity har zuwa 40%.
- Cire Iskar Oxidation: A goge da sandpaper mai girman 20 ko kuma Goga mai waya kawai da bakin karfe (shafuka 80–100/10 cm²). Goga na ƙarfe yana barin gurɓatar ƙarfe, wanda ya haɗa da tsaba.
- Shafa Acetone na Ƙarshe: Yi amfani da kyalle mara lint, sannan a yi walda cikin mintuna 30. Tsaftace saman yana ɗaukar gurɓatattun abubuwa da sauri!
Tsaftace 12.7 mm (½ inci) a kowane gefen haɗin gwiwa, kuma tabbatar da cewa saman ya bushe da ƙashi—danshi 0.1% yana dawo da haɗarin porosity, komai kyawun saitunan ku.
Nasiha Kan Gyaran Hannu : A matse kayan aikin a kowane inci 6 (don ƙarfe ≤3mm) don riƙe karkacewar ƙasa da 0.5mm. Don dogayen ɗinki , a ƙara walda mai kauri 2-3mm a ƙarshen da tsakiyar wurin—wannan yana rage karkacewar da kashi 30-50% idan aka kwatanta da walda mai ci gaba akan haɗin da ba a haɗa shi da kyau ba.
Mataki na 2: Sanya Saitunan Na'urar Haɗa Laser ɗinku

Saitin siga shine bambanci tsakanin walda da kake alfahari da ita da kuma wacce kake niƙawa. Mayar da hankali kan waɗannan mahimman ma'auni guda uku, sannan ka daidaita ɗaya bayan ɗaya (canza biyu a lokaci guda yana sa ba zai yiwu a gyara kurakurai ba):
-
Matsayin Mayar da Hankali : Mai kyau (+1~+3mm) don zanen gado masu siriri (<1.5mm) don yaɗa katakon da kuma guje wa ƙonewa; Mara kyau ga faranti masu kauri don tura kuzari mai zurfi da haɓaka shigar ciki.
-
Ƙarfi/Gudu : Bi jadawalin kauri—idan ka ga ɓurɓuwa, ka rage wutar da kashi 5–10% da farko (kada ka taɓa gudu!). Ɓuɓuwa kusan koyaushe yana nufin kuzari da yawa ga ƙimar tafiyarka.
-
Gwaji Beads : Kullum a fara gwadawa da tarkacen bakin karfe. Wannan yana ba ka damar daidaita saitunan ba tare da ɓata ainihin aikinka ba.
Mataki na 3: Saita Gas Mai Kariya—Sami Walda Mai Azurfa, Ba Tare da Oxide Ba Kowane Lokaci
Launin bead ɗin walda yana gaya maka komai: azurfa = cikakke , zinariya = iskar oxygen da ta shiga, shuɗi/baƙi = chromium da ya ɓace (da kuma haɗin gwiwa mai rauni). Kowace inuwa tana nufin wani Layer na oxide mai kauri - kiyaye iskar oxygen ƙasa da 1% tare da ingantaccen saitin argon, kuma walda ɗinka yana kasancewa mai ƙarfi (ƙarfin tensile ≥500 MPa) kuma yana sheƙi.
Cikakken Saitin Argon don Walda na Laser na Hannu
- Saita kwararar ruwa zuwa L15/min (tushe)—L 10/min ya yi ƙasa sosai, L 25/min yana haifar da rudani.
- Matsayin bututun ƙarfe: 15° daga tsaye, tsayawar 15mm—juya da nisa sosai, kuma garkuwar iskar gas ta faɗi.
- Kafin a wanke dakika 30 (iska mai tsabta) da kuma iskar gas bayan an gama walda na tsawon dakika 10 (ƙaho yana aiki yayin da yake sanyaya!).
Gyaran Matsalolin Sauri Don Kurakuran Kariya :
-
Bambaro/zinare: Ƙarancin kwararar iskar gas—ƙara zuwa 15–20 L/min sannan a duba na'urar daidaita iskar.
-
Lu'u-lu'u mai shuɗi/baƙi: Bututun bututun ya toshe—tsaftace/maye gurbinsa.
-
Iskar shaka mara tsari: Tsarin bita - ƙara gilashin gilashi kuma ƙara kwararar ruwa da kashi 20%.
Mataki na 4: Fasahar walda ta Laser da hannu—Tsayawa = Nasara

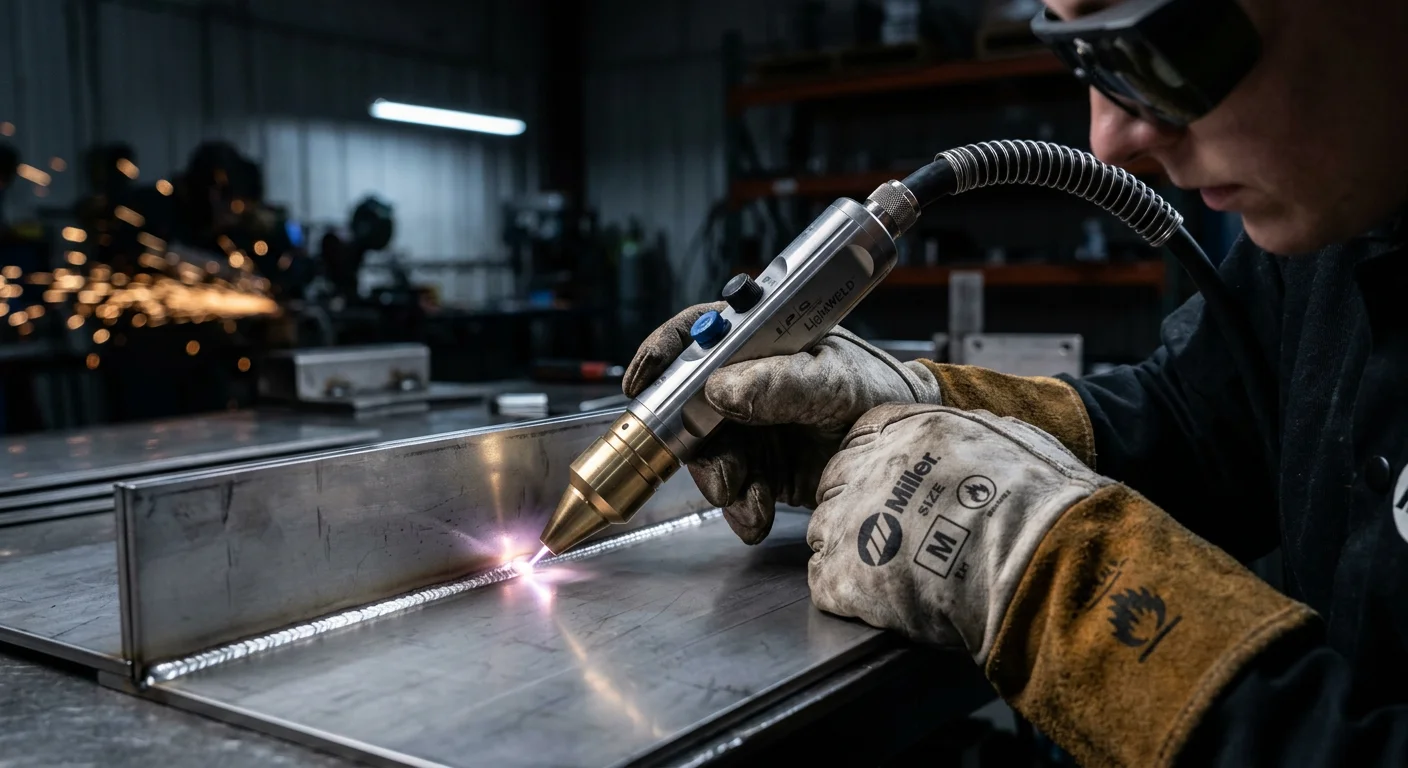
Mai walda na laser da hannu ba ya barin hannaye masu girgiza - kowace ƙaramar matsala tana bayyana a cikin dutsen. Kware a waɗannan dabarun asali, kuma walda ɗinku za su kasance iri ɗaya a kowane lokaci:
-
Kusurwar Bindiga/Tsayawa : Riƙe kan a 45–70° zuwa ga haɗin, bututun ƙarfe 1–2mm sama da ƙarfen. Juya wurin tsayawar, kuma matsayin mai da hankali ya canza—yana lalata sigogin da aka saita a hankali.
-
Saurin Tafiya : A kiyaye shi daidai! Da sauri sosai = rauni, haɗewa mara cika; jinkiri sosai = ƙonewa da faɗi HAZ (yankin da zafi ya shafa); rashin daidaituwa = alamun damuwa a cikin haɗin gwiwa. Kalli wurin narkewa - kunkuntar duwawu = rage gudu, shimfida duwawu = ƙara gudu.
-
Motsi : Manne da tafiya madaidaiciya don haɗin gwiwa mai faɗi/kwance - saka yana ƙara canje-canje marasa amfani. Yi amfani da ƙaramin saƙa kawai don walda a tsaye don sarrafa wurin narkewa.
Mataki na 5: Sarrafa Shigar da Zafi—Dakatar da Warping & Rugujewa
Warping yana farawa da zarar laser ya fara aiki - faɗaɗar ƙarfe mai yawa yana nufin ƙarin zafi = kayan aiki masu lanƙwasa. Yi amfani da waɗannan dabaru masu sauƙi don daidaita zafi:
- Welding: Raba dogayen dinki (>150mm) zuwa sassa-sassa—a bar kowanne ya huce kafin a ci gaba.
- Hanyar Walda ta Madadin: Canja alkibla tsakanin sassa don yaɗa nauyin zafi da kuma guje wa karkacewa ta gefe ɗaya.
- Zafin Zuba: Ƙara sandar bayan jan ƙarfe don siririn ƙarfe (<3mm)—yana jan zafi daga HAZ kuma yana kiyaye matsewa ƙasa da 0.5mm.
- Walda ta Baya: Yi gajerun matakai a akasin alkiblar tafiyarka gaba ɗaya—yana motsa zafi daga ƙarfe da aka riga aka haɗa.
Gyara Lalacewar Laser Weld guda 5 da Bakin Karfe ya Fi Kowanne
Ko da tare da kyakkyawan shiri da saituna, akwai kurakurai—ga yadda za a gyara su da sauri ta amfani da injin walda na laser na hannu :
- Talauci: Kullum a sake tsaftace saman da farko, sannan a duba daidaiton tsarkin argon/bututun. Idan ya ci gaba, a daidaita wurin da aka fi mayar da hankali ko a rage saurin tafiya kaɗan.
- Canza launin iskar oxygen: Ƙara kwararar argon, gyara tsangwama daga bututun, sannan ƙara murfin iskar gas bayan walda. Idan zafi mai yawa shine matsalar, rage wutar lantarki kaɗan.
- Gudu-Tsaye (ƙarfe siriri <1mm): Rage ƙarfin kololuwa, ƙara saurin tafiya, da kuma faɗaɗa juyawar hasken rana don yaɗa zafi. A ajiye gibin daidaitawa a ƙasa da 0.1mm!
- Dutsen da aka yanke/mara daidai: A fara tsaftace na'urorin hangen nesa na laser (gurɓatawa yana haifar da rashin daidaiton kuzari!), sannan a rage wuta sannan a ƙara gudu. A ƙara walƙiyar haske don daidaita wurin narkewa.
- Shiga Cikin Gaggawa: Duba ruwan tabarau mai kariya—yana rage watsa wutar lantarki ta hanyar fesawa/rashin mai. Duba/tsaftace ruwan tabarau duk bayan awa 1-2; maye gurbinsa idan ya yi karce/gajimare.
Kammalawa da Dubawa Bayan Walda
Ba a yin walda mai kyau har sai an duba shi an gama. Ga tsarin da sauri:
- Dubawa na gani: Nemi faɗin da ya dace, saman da yake da santsi, babu wani ɗigon ruwa, da kuma launin azurfa-farin. Launin bambaro/zinariya/shuɗi yana nufin iskar oksidiya—a yi masa magani kafin a aika wa abokin ciniki.
- Cirewar Iskar Shaka: Yi amfani da man shafawa don yin launin ruwan zafi mai sauƙi, sannan a wanke sosai (sauran acid yana haifar da tsatsa). Sai a biyo baya da passivation don sake gina layin chromium oxide mai kariya daga bakin karfe.
- Gamawa inji: Daidaita hanyar da aikin—Scotch-Brite don kammala satin, fashewar gilashin bead don kayan kwalliya iri ɗaya, niƙa mai gogewa don kammala madubi (Lamba ta 8). Kada yi amfani da goga na ƙarfe na carbon akan bakin ƙarfe!
- QC na Samarwa: Ƙara gwajin shigar da rini (PT) don kama ɓoyayyun fasa/zurfin ramuka, da kuma gwajin lanƙwasa don walda na tsari. Rubuta komai - hanyoyin takarda suna da mahimmanci don sarrafa inganci.
Nasarar Laser Mai Hannu da TIG Mai Hannu don Bakin Karfe—Nasarar Laser

Walda ta bakin ƙarfe ta TIG ƙwarewa ce da aka koya da wahala, amma walda ta hannu ta laser tsarin da za a iya daidaita shi ne — kuma sakamakon yana magana da kansu: wani ɓangare da ke ɗaukar mintuna 90 tare da TIG yana ɗaukar mintuna 10 kawai tare da laser, yana rage farashin samarwa da kashi 80%.
Amfanin Injin Walda na Laser:
-
Karfe mai siriri (≤3mm) : Ƙaramin HAZ, kusan babu karkacewa (TIG yana fama da matsala a nan!).
-
Sassan da suka fi muhimmanci a bayyanar : Siffa mai ƙunci, na azurfa ba tare da niƙa ba—ya dace da kayan kicin, allunan lif, da kuma bakin ƙarfe na gine-gine.
-
Tsarin lissafi mara tsari : Kusurwoyi/zagaye/fillets masu nuni da walda—ba a buƙatar kayan aiki masu rikitarwa.
-
Sauƙin Amfani : Mai koyon aiki na tsawon kwana biyu zai iya dacewa da ƙwararren mai aikin TIG.
-
Ƙarfi : Sanyaya da sauri yana ƙirƙirar tsarin hatsi mai kyau—UTS yana daidai ko ya fi ƙarfin walda na TIG.
TIG har yanzu yana cin nasara ga ƙarfe mai kauri fiye da mm 10 ko kuma gaurayawan da ke da gibin da ya wuce mm 2—amma ga yawancin ayyukan walda na bakin ƙarfe, walda ta laser da hannu ita ce mafi kyawun kayan aiki.
Kammalawa
Walda mara aibi na bakin karfe ba ya faruwa kwatsam. Suna fitowa ne daga saman da aka tsaftace, sigogin walda na laser da aka haɗa don bakin karfe , da kuma ingantaccen tsari da aka gina bisa ga ainihin dabara.
Yanzu kuna da duk abin da kuke buƙata. Dabaru na sigogi. Tsarin iskar gas mai kariya. Tushen motsi. Taswira bayyananna don gano lahani kafin su lalata kayan aiki. Wannan ba ka'ida ba ce - wannan tsarin da za a iya maimaitawa ne da za ku iya amfani da shi gobe da safe.
Gibin da ke tsakanin walda da ke riƙe da walda da ke burgewa ya danganta ne da yawan kulawar da kake bayarwa a kowane mataki a cikin wannan tsari.
Samu saitunan injin walda na laser da aka tsara don daidaito. Walda mara aibi ba ta da bambanci.