स्टेनलेस स्टील की लेज़र वेल्डिंग मुश्किल होती है—एक भी सेटिंग गलत हो जाए तो वर्कपीस जल सकता है, भद्दा ऑक्सीकरण हो सकता है या फिर वेल्डिंग बीड्स में छेद हो सकते हैं जिन्हें ठीक करना नामुमकिन है। लेकिन स्टेनलेस स्टील की एकदम सही वेल्डिंग सिर्फ़ पेशेवरों के लिए ही नहीं है। एक हैंडहेल्ड लेज़र वेल्डर से यह संभव है, बशर्ते आप कुछ मुख्य बातों का ध्यान रखें: पावर, ट्रैवल स्पीड, शील्डिंग गैस, वायर फीड, डिफोकस डिस्टेंस और बुनियादी तकनीक। चाहे आप फाइबर लेज़र वेल्डिंग मशीनों के लिए नए हों या फिर उत्पादन के दौरान होने वाली अनियमित वेल्डिंग की समस्या का समाधान ढूंढ रहे हों, यह आसान गाइड आपको हैंडहेल्ड लेज़र वेल्डिंग मशीन से साफ़ और एक जैसे परिणाम प्राप्त करने का तरीका विस्तार से समझाएगी।
स्टेनलेस स्टील लेजर वेल्डिंग के लिए 5 मुख्य चर
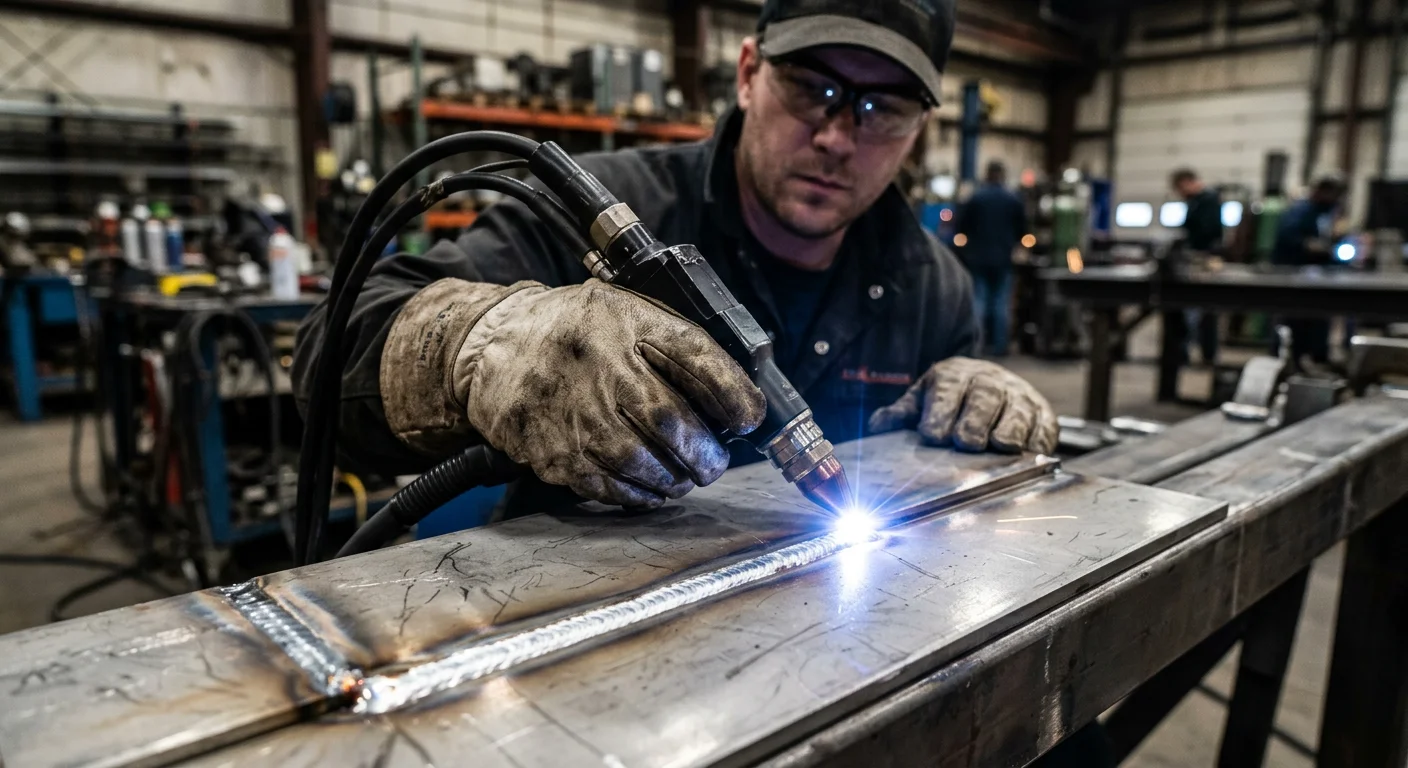
ये पाँच कारक आपकी वेल्डिंग को सफल या असफल बना सकते हैं—इन्हें अपने स्टेनलेस स्टील की मोटाई के अनुसार समायोजित करें, और साफ जोड़ एक निश्चित बात बन जाएंगे, न कि कोई संयोग।
- लेजर की शक्ति और यात्रा गतिपतले स्टील को कम बिजली और तेज गति की आवश्यकता होती है; जबकि मोटे स्टील को पूर्ण संलयन के लिए अधिक बिजली और धीमी गति की आवश्यकता होती है।
- तार फ़ीड: कमजोर जोड़ों से बचने के लिए फिलर वायर का आकार और फीड दर आपकी पावर रेंज के अनुरूप होनी चाहिए।
- सुरक्षा करने वाली गैसस्टेनलेस स्टील के लिए शुद्ध आर्गन गैस अनिवार्य है—कोई विकल्प नहीं, अन्यथा ऑक्सीकरण और छिद्रता उत्पन्न हो जाएगी।
- डिफोकस दूरीपतली शीटों के लिए धनात्मक डीफोकस, मोटी प्लेटों के लिए ऋणात्मक डीफोकस, ताकि किरण के फैलाव और प्रवेश को नियंत्रित किया जा सके।
हमने त्वरित संदर्भ के लिए महत्वपूर्ण पैरामीटर गाइड को सरल बना दिया है—इनका पालन करें, और आप 90% सामान्य गलतियों से बचेंगे:
| वास्तविक मोटाई | अनुशंसित शक्ति | यात्रा की गति | डिफोकस दूरी | सिंगल-पास मैक्स |
| ≤3 मिमी | 900W-1000W | 120–180 सेमी/मिनट | +2 मिमी | 3.0 मिमी |
| 3-6 मिमी | 1200W-2000W | 80–120 सेमी/मिनट | -1.5~-4 मिमी | 4.0-6.0 मिमी |
| 6-8 मिमी | 2000W-3000W | संलयन के लिए धीमा | -4 मिमी+ | 8.0 मिमी |
3 मिमी स्टेनलेस स्टील (सबसे आम मोटाई) के लिए, 1000W पावर, 150 सेमी/मिनट की गति और +2 मिमी डीफोकस एक आदर्श स्थिति है - यह छींटे रहित, चमकदार जोड़ देता है और वेल्डिंग के बाद पॉलिशिंग के समय को 60% तक कम कर देता है।
वायर फीड और शील्डिंग गैस: अपरिवर्तनीय नियम
फिलर वायर : 900W–1200W (फीड 40–80 cm/min) के लिए ER308L/ER316L का 0.8–1.2mm व्यास और 1500W–3000W (फीड 60–100 cm/min) के लिए 1.2–1.6mm व्यास का चयन करें। वायर और पावर का मेल न होने पर वेल्ड कमजोर या छिद्रयुक्त हो जाएगा।
परिरक्षण गैस : केवल 99.99% शुद्ध आर्गन का प्रयोग करें, 15–25 लीटर/मिनट की दर से। स्टेनलेस स्टील वेल्ड पर ऑक्सीकरण और रंग परिवर्तन का कारण आर्गन का असमान वितरण होता है । प्रवाह कम होने पर हवा अंदर घुस जाती है; अधिक होने पर अशांति गैस परिरक्षण को तोड़ देती है—15–20 लीटर/मिनट आदर्श स्तर है।
स्टेनलेस स्टील को वेल्डिंग के लिए विशेष दृष्टिकोण की आवश्यकता क्यों होती है?
स्टेनलेस स्टील, माइल्ड स्टील नहीं है—इसे माइल्ड स्टील की तरह मानना आपके वेल्ड को जल्दी खराब कर देगा। कारण ये हैं:
-
कम तापीय चालकता : ऊष्मा एक छोटे से क्षेत्र में जमा हो जाती है, जिससे तनाव, विकृति और छिपी हुई दरारें उत्पन्न होती हैं।
-
उच्च विस्तार : ऑस्टेनिटिक स्टेनलेस स्टील गर्म करने पर माइल्ड स्टील की तुलना में 50% अधिक फैलता है, जिससे विकृति और अस्वीकृत पुर्जे हो जाते हैं।
-
दरार पड़ने का जोखिम : अशुद्धियों, नाइट्रोजन के जमाव, या असंतुलित फेराइट-ऑस्टेनाइट अनुपात के कारण ठोसकरण दरार पड़ने की संभावना।
-
स्वास्थ्य संबंधी खतरा : वेल्डिंग से हेक्सावेलेंट क्रोमियम (Cr⁶⁺) उत्पन्न होता है, जो एक विषैला उप-उत्पाद है और माइल्ड स्टील की वेल्डिंग में नहीं पाया जाता है - इसलिए हमेशा उचित वेंटिलेशन का उपयोग करें।
इन अंतरों का सम्मान करें, और आपकी लेजर वेल्डिंग मशीन की सेटिंग्स हर बार सही ढंग से काम करेंगी।
चरण 1: सतह की तैयारी—एक साफ वेल्ड की कुंजी
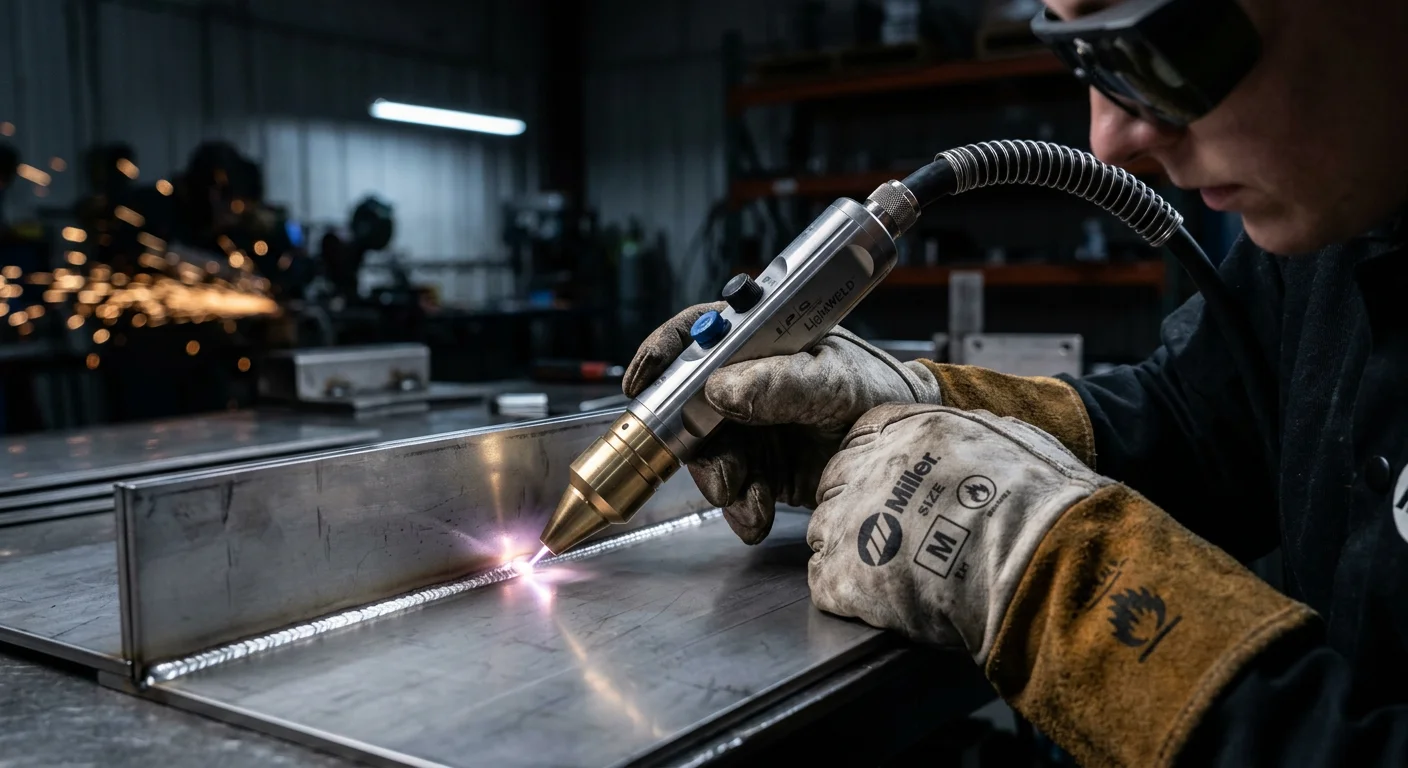
वेल्ड की अधिकांश विफलताएँ लेजर चालू करने से पहले ही शुरू हो जाती हैं । संदूषण (तेल, ऑक्सीकरण, धूल) के कारण छिद्र, अशुद्धियाँ और उच्च दोष दर उत्पन्न होती हैं—इस 3-चरण सफाई प्रक्रिया का पालन करें, और आप इनमें से 80% समस्याओं को दूर कर लेंगे:
- degreaseस्टेनलेस स्टील के लिए विशेष रूप से बनाया गया ग्रीस-रोधी पदार्थ का प्रयोग करें और इसे 5-10 मिनट तक भीगने दें। यहां तक कि 0.01 ग्राम/वर्ग मीटर तेल भी सरंध्रता को 40% तक बढ़ा देता है।
- ऑक्सीकरण को हटाएँ20 ग्रिट सैंडपेपर या किसी अन्य चीज़ से रगड़ें केवल स्टेनलेस स्टील का तार ब्रश (80–100 स्ट्रोक/10 सेमी²)। कार्बन स्टील का ब्रश लोहे की अशुद्धियाँ छोड़ देता है, जो अशुद्धियों को जन्म देती हैं।
- अंतिम एसीटोन वाइपलिंट-फ्री कपड़े का इस्तेमाल करें और 30 मिनट के भीतर वेल्डिंग करें। साफ सतहें हवा में मौजूद दूषित पदार्थों को तेजी से सोख लेती हैं!
जोड़ के दोनों ओर 12.7 मिमी (½ इंच) तक साफ करें और सुनिश्चित करें कि सतह पूरी तरह से सूखी हो - 0.1% नमी भी छिद्रों के जोखिम को वापस ला सकती है, चाहे आपकी सेटिंग कितनी भी अच्छी क्यों न हो।
प्रो फिक्सचरिंग टिप : 0.5 मिमी से कम विकृति बनाए रखने के लिए वर्कपीस को हर 6 इंच पर क्लैंप करें (3 मिमी या उससे कम मोटाई वाले स्टील के लिए)। लंबी सीमों के लिए , सिरों और मध्य बिंदुओं पर 2-3 मिमी के टैक वेल्ड लगाएं—यह असुरक्षित जोड़ पर निरंतर वेल्डिंग की तुलना में विकृति को 30-50% तक कम कर देता है।
चरण 2: अपने लेजर वेल्डर की सेटिंग्स को समायोजित करें

पैरामीटर सेटिंग ही वह अंतर है जो एक ऐसे वेल्ड को निर्धारित करता है जिस पर आपको गर्व हो और एक ऐसे वेल्ड को जिसे आपको घिसकर मिटाना पड़े। इन तीन महत्वपूर्ण चरों पर ध्यान केंद्रित करें, और एक समय में एक को समायोजित करें (एक साथ दो को बदलने से गलतियों को सुधारना असंभव हो जाता है):
-
फोकस स्थिति : पतली शीटों (<1.5 मिमी) के लिए धनात्मक (+1~+3 मिमी) ताकि किरण को फैलाया जा सके और आर-पार होने से बचा जा सके; मोटी प्लेटों के लिए ऋणात्मक ताकि ऊर्जा को गहराई तक पहुंचाया जा सके और प्रवेश क्षमता को बढ़ाया जा सके।
-
पावर/स्पीड : थिकनेस चार्ट का पालन करें—अगर आपको छींटे दिखाई दें, तो सबसे पहले पावर को 5-10% कम करें (स्पीड को न बदलें!)। छींटे लगभग हमेशा आपकी यात्रा दर के लिए बहुत अधिक ऊर्जा का संकेत देते हैं।
-
टेस्ट बीड्स : हमेशा पहले स्क्रैप स्टेनलेस स्टील पर एक परीक्षण करें। इससे आप अपने वास्तविक वर्कपीस को बर्बाद किए बिना सेटिंग्स को बेहतर ढंग से समायोजित कर सकते हैं।
चरण 3: शील्डिंग गैस सेटअप—हर बार सिल्वर और ऑक्साइड-मुक्त वेल्ड प्राप्त करें
वेल्ड बीड का रंग ही सब कुछ बता देता है: चांदी जैसा रंग = एकदम सही , सुनहरा रंग = ऑक्सीजन का रिसाव, नीला/काला = क्रोमियम की कमी (और एक कमजोर जोड़)। हर रंग का मतलब है ऑक्साइड की मोटी परत—सही आर्गन सेटअप के साथ ऑक्सीजन को 1% से कम रखें, और आपका वेल्ड मजबूत (≥500 MPa तन्यता शक्ति) और चमकदार बना रहेगा।
हैंडहेल्ड लेजर वेल्डिंग के लिए उत्तम आर्गन सेटअप
- प्रवाह को 15 लीटर/मिनट (बेसलाइन) पर सेट करें—10 लीटर/मिनट बहुत कम है, 25 लीटर/मिनट से अशांति उत्पन्न होती है।
- नोजल की स्थिति: ऊर्ध्वाधर से 15°, 15 मिमी का स्टैंडऑफ—बहुत अधिक झुकाव होने पर गैस शील्ड ढह जाती है।
- वेल्डिंग से पहले 30 सेकंड के लिए हवा निकालें (अवशिष्ट हवा को साफ करें) और वेल्डिंग के बाद 10 सेकंड के लिए गैस का प्रयोग करें (बीड ठंडा होने पर भी प्रतिक्रियाशील रहता है!)।
शील्डिंग संबंधी विफलताओं के लिए त्वरित समस्या निवारण :
-
पुआल/सोने का मनका: गैस का प्रवाह कम है—इसे 15-20 लीटर/मिनट तक बढ़ाएं और रेगुलेटर की जांच करें।
-
नीला/काला दाना: नोजल जाम हो गया है—इसे साफ करें/बदल दें।
-
अनियमित ऑक्सीकरण: कार्यशाला में हवा का बहाव - एक विंडस्क्रीन लगाएं और हवा का प्रवाह 20% तक बढ़ाएं।
चरण 4: हाथ से लेज़र वेल्डिंग तकनीक—स्थिरता = सफलता

हैंडहेल्ड लेजर वेल्डर में कांपते हाथों की वजह से वेल्डिंग में बहुत दिक्कत आती है—थोड़ी सी भी गड़बड़ी वेल्डिंग बीड में दिखाई देती है। इन बुनियादी तकनीकों में महारत हासिल करें, और आपकी वेल्डिंग हर बार एक जैसी होगी:
-
गन एंगल/स्टैंडऑफ़ : हेड को जॉइंट से 45–70° के कोण पर रखें, नोजल स्टील से 1–2 मिमी ऊपर होना चाहिए। स्टैंडऑफ़ में ज़रा भी बदलाव होने पर फोकल पोजीशन बदल जाती है—जिससे आपके सावधानीपूर्वक निर्धारित पैरामीटर खराब हो जाते हैं।
-
गति : इसे स्थिर रखें! बहुत तेज़ गति = कमज़ोर, अपूर्ण संलयन; बहुत धीमी गति = जलने से छेद होना और ऊष्मा-प्रभावित क्षेत्र (HAZ) का चौड़ा होना; अनियमित गति = जोड़ में तनाव बिंदु। पिघले हुए द्रव के जमाव पर नज़र रखें—पतली परत = गति धीमी करें, फैलती हुई परत = गति बढ़ाएँ।
-
गति : समतल/क्षैतिज जोड़ों के लिए सीधी रेखा में ही वेल्डिंग करें—घुमावदार वेल्डिंग अनावश्यक बदलाव लाती है। पिघले हुए द्रव को नियंत्रित करने के लिए ऊर्ध्वाधर वेल्डिंग में केवल हल्का घुमाव ही प्रयोग करें।
चरण 5: ऊष्मा इनपुट को नियंत्रित करें—विकृति और विरूपण को रोकें
लेजर के चलते ही विरूपण शुरू हो जाता है —स्टेनलेस स्टील के अत्यधिक विस्तार का मतलब है अतिरिक्त गर्मी = मुड़े हुए वर्कपीस। गर्मी को नियंत्रण में रखने के लिए इन सरल युक्तियों का उपयोग करें:
- आंतरायिक वेल्डिंग: 150 मिमी से अधिक लंबी सिलाई को खंडों में विभाजित करें—प्रत्येक खंड को आगे बढ़ने से पहले ठंडा होने दें।
- वैकल्पिक वेल्ड दिशा: तापीय भार को समान रूप से वितरित करने और एकतरफा विकृति से बचने के लिए खंडों के बीच दिशा बदलें।
- हीट सिंक्सपतले स्टील (<3 मिमी) के लिए तांबे की बैकिंग बार लगाएं—यह HAZ से गर्मी को दूर खींचता है और विस्थापन को 0.5 मिमी से कम रखता है।
- बैकस्टेप वेल्डिंग: अपनी कुल यात्रा की विपरीत दिशा में छोटे-छोटे चरणों में वेल्ड करें—यह पहले से वेल्ड की गई धातु से गर्मी को दूर ले जाता है।
स्टेनलेस स्टील लेजर वेल्ड में होने वाली 5 सबसे आम खामियों को ठीक करें
बेहतरीन तैयारी और सेटिंग्स के बावजूद भी खामियां हो सकती हैं—यहां बताया गया है कि आप अपनी हैंडहेल्ड लेजर वेल्डिंग मशीन से उन्हें जल्दी कैसे ठीक कर सकते हैं :
- सरंध्रतासतह को पहले अच्छी तरह साफ करें, फिर आर्गन की शुद्धता/नोजल की स्थिति की जांच करें। यदि समस्या बनी रहती है, तो फोकल पोजीशन को समायोजित करें या ट्रैवल स्पीड को थोड़ा कम करें।
- ऑक्सीकरण मलिनकिरणआर्गन प्रवाह बढ़ाएँ, नोजल स्टैंडऑफ़ को ठीक करें और वेल्डिंग के बाद गैस कवरेज बढ़ाएँ। यदि अत्यधिक गर्मी समस्या है, तो पावर को थोड़ा कम करें।
- जलकर रिस जाना (पतली स्टील <1 मिमी)पीक पावर को कम करें, यात्रा की गति बढ़ाएं और ऊष्मा को समान रूप से फैलाने के लिए बीम दोलन को चौड़ा करें। फिट-अप गैप को 0.1 मिमी से कम रखें!
- अंडरकट/असमान मनकासबसे पहले लेजर ऑप्टिक्स को साफ करें (संदूषण से ऊर्जा में असमानता आती है!), फिर शक्ति कम करें और गति बढ़ाएं। पिघले हुए पदार्थ को स्थिर करने के लिए बीम ऑसिलेशन का उपयोग करें।
- उथला प्रवेशसुरक्षात्मक लेंस की जांच करें—इस पर तेल के छींटे पड़ने से बिजली का संचरण बाधित हो सकता है। लेंस की हर 1-2 घंटे में जांच/सफाई करें; खरोंच लगने या धुंधला होने पर इसे बदल दें।
वेल्ड के बाद की फिनिशिंग और निरीक्षण
जब तक वेल्डिंग की जांच और उसे अंतिम रूप नहीं दिया जाता, तब तक वह दोषरहित नहीं मानी जाती। प्रक्रिया इस प्रकार है:
- दृश्य निरीक्षण: एकसमान चौड़ाई, चिकनी सतह, बिना किसी दाग-धब्बे के और चांदी-सफेद चमक वाला उत्पाद चुनें। भूसा/सुनहरा/नीला रंग ऑक्सीकरण का संकेत देता है—ग्राहक को भेजने से पहले इसका उपचार करें।
- ऑक्सीकरण निष्कासनहल्के रंग के लिए अचार का पेस्ट इस्तेमाल करें, फिर धो लें। बिलकुल (अवशिष्ट अम्ल संक्षारण का कारण बनता है)। स्टेनलेस स्टील की सुरक्षात्मक क्रोमियम ऑक्साइड परत को पुनःस्थापित करने के लिए पैसिवेशन प्रक्रिया का पालन करें।
- यांत्रिक परिष्करण: काम के अनुसार विधि का चयन करें—सैटिन फिनिश के लिए स्कॉच-ब्राइट, एकसमान कॉस्मेटिक्स के लिए ग्लास बीड ब्लास्ट, मिरर फिनिश के लिए एब्रेसिव ग्राइंडिंग (नंबर 8)। कभी नहीं स्टेनलेस स्टील पर कार्बन स्टील ब्रश का प्रयोग करें!
- उत्पादन गुणवत्ता नियंत्रणछिपी हुई दरारों/छिद्रों का पता लगाने के लिए डाई पेनिट्रेंट टेस्टिंग (पीटी) और संरचनात्मक वेल्ड के लिए बेंड टेस्ट शामिल करें। हर चीज़ का दस्तावेज़ीकरण करें—गुणवत्ता नियंत्रण के लिए लिखित रिकॉर्ड महत्वपूर्ण हैं।
स्टेनलेस स्टील के लिए हैंडहेल्ड लेजर वेल्डर बनाम टीआईजी वेल्डर—लेजर बेहतर है

स्टेनलेस स्टील की टीआईजी वेल्डिंग एक कठिन कौशल है, लेकिन एक हैंडहेल्ड लेजर वेल्डर एक स्केलेबल सिस्टम है - और परिणाम खुद ही बोलते हैं: एक ऐसा पार्ट जिसे टीआईजी से बनाने में 90 मिनट लगते हैं, लेजर से केवल 10 मिनट में बन जाता है, जिससे उत्पादन लागत में 80% की कमी आती है।
लेजर वेल्डिंग मशीन के फायदे:
-
पतली स्टील (≤3 मिमी) : छोटा HAZ, लगभग शून्य विरूपण (TIG को यहाँ कठिनाई होती है!)।
-
दिखावट की दृष्टि से महत्वपूर्ण भाग : बिना घिसे हुए पतले, चांदी जैसे जोड़—रसोई के बर्तनों, लिफ्ट के पैनलों और वास्तुशिल्पीय स्टेनलेस स्टील के लिए एकदम सही।
-
अनियमित ज्यामिति : पॉइंट-एंड-वेल्ड कॉर्नर/लैप/फिललेट—किसी जटिल फिक्सचरिंग की आवश्यकता नहीं है।
-
उपयोग में आसानी : दो दिन के प्रशिक्षण के बाद एक नौसिखिया भी एक अनुभवी टीआईजी ऑपरेटर के बराबर काम कर सकता है।
-
मजबूती : तेजी से ठंडा करने से महीन दानेदार संरचना बनती है—UTS वेल्डिंग TIG वेल्डिंग के बराबर या उससे बेहतर होती है।
10 मिमी से अधिक मोटी स्टील या 2 मिमी से अधिक के अंतराल वाले जोड़ों के लिए टीआईजी वेल्डिंग अभी भी बेहतर है, लेकिन अधिकांश स्टेनलेस स्टील वेल्डिंग कार्यों के लिए, एक हैंडहेल्ड लेजर वेल्डर बेहतर उपकरण है।
निष्कर्ष
स्टेनलेस स्टील की त्रुटिहीन वेल्डिंग संयोग से नहीं होती। यह साफ सतहों, स्टेनलेस स्टील के लिए सटीक लेजर वेल्डिंग मापदंडों और वास्तविक तकनीक पर आधारित स्थिर हाथ से संभव है।
अब आपके पास सब कुछ है। पैरामीटर लॉजिक। शील्डिंग गैस सेटअप। गति के मूल सिद्धांत। किसी वर्कपीस को खराब होने से पहले ही दोषों को पहचानने का एक स्पष्ट तरीका। यह सिर्फ सिद्धांत नहीं है - यह एक दोहराने योग्य प्रणाली है जिसे आप कल सुबह ही उपयोग में ला सकते हैं।
एक टिकाऊ वेल्डिंग और एक प्रभावशाली वेल्डिंग के बीच का अंतर इस बात पर निर्भर करता है कि आप इस प्रक्रिया के प्रत्येक चरण पर कितना ध्यान देते हैं।