जब यह स्टेनलेस स्टील का सामान कारखाने से निकला था, तब इसकी सतह एकदम बेदाग दिख रही थी। अब यह फीकी पड़ गई है, इस पर खरोंचें हैं, या इस पर वेल्डिंग के निशान का भूरा धब्बा है - और आपको इसे पहले जैसा ही चमकदार बनाना है। सवाल सिर्फ यह नहीं है कि इसे ठीक किया जाए या नहीं। सवाल यह है कि आपके विशिष्ट उपयोग के लिए स्टेनलेस स्टील को पॉलिश करने का सही तरीका क्या है और इसकी वास्तविक लागत क्या होगी।
मैकेनिकल बफिंग, केमिकल पिकलिंग और इलेक्ट्रोपॉलिशिंग, इन सभी तकनीकों के दशकों से सिद्ध परिणाम हैं। लेकिन इनमें से प्रत्येक में समय, श्रम, रसायन और सटीकता से संबंधित कुछ छिपी हुई कमियां हैं। ये लागतें तेजी से बढ़ती हैं और काम शुरू होने से पहले इन्हें नजरअंदाज करना आसान होता है।
लेजर सतह सफाई तकनीक इस समीकरण को बदल रही है। औद्योगिक कार्यों के लिए जहां सतह की गुणवत्ता से समझौता करना असंभव है, यह एक गंभीर दावेदार बन रही है - तेजी से सेटअप, बेहतर नियंत्रण और रासायनिक निपटान की झंझटों से मुक्ति।
यह गाइड हर विधि को सरल भाषा में समझाती है:
- क्या काम करता है
- जो चीज जरूरत से ज्यादा महंगी है
- कौन सा समाधान आपकी विशिष्ट स्थिति के लिए उपयुक्त है?
अनावश्यक बातें नहीं। बस आपके विकल्पों का स्पष्ट अवलोकन ताकि आप सही निर्णय ले सकें।
स्टेनलेस स्टील को पॉलिश करने की आवश्यकता क्यों होती है?
स्टेनलेस स्टील झूठा है। यह स्थायित्व का वादा करता है, लेकिन फिर ऑक्सीकरण, गर्मी से रंग बदलने और सूक्ष्म खरोंचें पैदा करता है, जिन पर बैक्टीरिया पनपते हैं।
यह डिज़ाइन की खामी नहीं है—यह भौतिकी का नियम है। 2B और नंबर 1 जैसी मिल फिनिश सतह को कार्यात्मक तो बना देती हैं, लेकिन खुरदरी, असमान और देखने में भद्दी लगती हैं। संरचनात्मक अनुप्रयोगों के लिए ये ठीक हैं। लेकिन जहाँ भी सतह की गुणवत्ता नियामक जाँच के दायरे में आती है, वहाँ इनका उपयोग करना एक समस्या बन जाता है।
यहां देखें कि दांव पर क्या है:
- जंग प्रतिरोध घिसाई के निशान, वेल्डिंग की गंदगी या सतह की दरारों के कारण क्रोमियम-ऑक्साइड की निष्क्रिय परत टूट जाती है, जिससे जंग लगना शुरू हो जाता है। एक बार यह परत टूट जाए, तो जंग तेजी से फैल जाता है।
- स्वच्छता अनुपालन — 3-ए स्वच्छता मानक और एएसएमई बीपीई दोनों में सतह की खुरदरापन एक विशिष्ट Ra सीमा से नीचे होना आवश्यक है। इन सीमाओं से ऊपर जाने पर, ऐसे स्थान बन जाते हैं जहाँ बैक्टीरिया छिपकर पनप सकते हैं।
- दिखावट के मानक ब्रश्ड नंबर 4 फिनिश (Ra ≤ 0.5 μm) से लेकर मिरर-ब्राइट नंबर 7-8 फिनिश (Ra < 0.1 μm) तक की रेंज में अंतर पाया जाता है। यह अंतर मापने योग्य है, राय का विषय नहीं।
पॉलिश करना सिर्फ दिखावटी रखरखाव नहीं है। यह वह प्रक्रिया है जिसके द्वारा स्टेनलेस स्टील वह प्रदर्शन प्रदान कर पाता है जिसके लिए इसकी मिश्र धातु संरचना बनी है।
परंपरागत विधि #1: यांत्रिक पॉलिशिंग
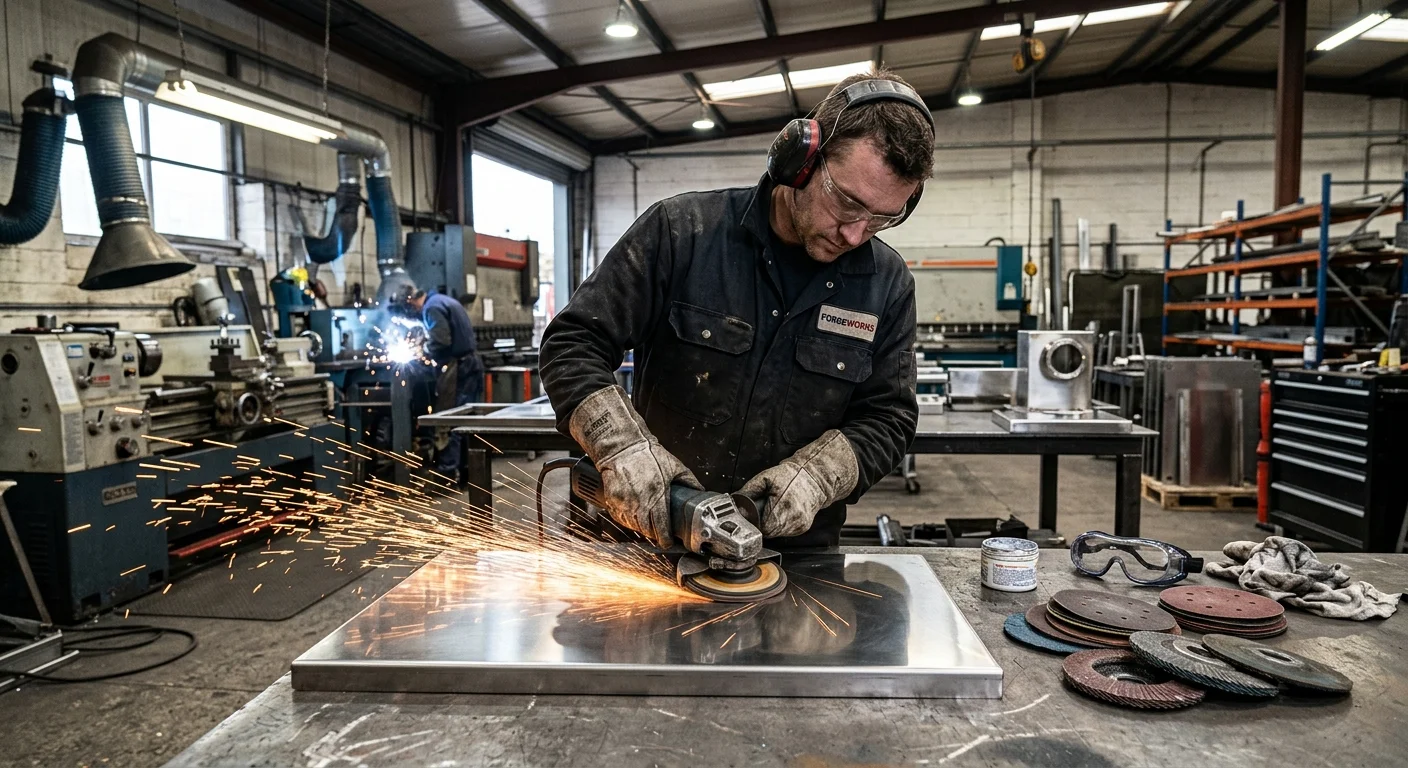
यांत्रिक पॉलिशिंग धातु कारीगरों की सबसे पुरानी तकनीकों में से एक है - और इसका एक ठोस कारण भी है। यह कारगर है, इसे नियंत्रित किया जा सकता है, और अधिकांश निर्माण कारखानों में इसके लिए आवश्यक उपकरण पहले से ही मौजूद होते हैं।
मूल सिद्धांत सरल है: घर्षण और दबाव के माध्यम से अपघर्षक कण सतह की सामग्री को हटाते हैं। एक साफ-सुथरे परिणाम और एक खराब हिस्से के बीच का अंतर यह है कि आप ग्रिट अनुक्रम को कितनी अच्छी तरह से पूरा करते हैं - चरण दर चरण, कोई शॉर्टकट नहीं।
दृढ़ता प्रगति
यहीं पर DIY के अधिकांश प्रयास विफल हो जाते हैं। ग्रिट को छोड़ देने से समय की बचत नहीं होती, बल्कि समस्या और भी गंभीर हो जाती है।
स्टेनलेस स्टील से खरोंच हटाने और उसकी सतह को पहले जैसा बनाने के लिए ग्रिट का मानक क्रम इस प्रकार है:
- 80–120 ग्रिट — गहरे खरोंच, वेल्ड स्पैटर और मिल स्केल को हटाने के लिए आक्रामक कटाई
- 180–220 ग्रिट — मध्यवर्ती चरण; मोटे अपघर्षकों द्वारा छोड़े गए खरोंच के निशान को हटाता है
- 320–400 ग्रिट — परिष्करण चरण; सतह दिशात्मकता और स्थिरता विकसित करना शुरू कर देती है।
- 600–800 ग्रिट — पॉलिश से पहले की तैयारी; Ra मान नंबर 4 फिनिश रेंज (≤ 0.5 μm) के करीब पहुंचने लगते हैं।
- 1200+ ग्रिट / बफिंग कंपाउंड — दर्पण जैसी चमक वाले स्टेनलेस स्टील या Ra < 0.1 μm लक्ष्यों के लिए अंतिम चरण
आगे बढ़ने से पहले प्रत्येक चरण में पिछले चरण के निशानों को पूरी तरह मिटाना आवश्यक है। यदि आप जल्दबाजी करेंगे, तो दूर से देखने पर सतह चिकनी लगेगी, लेकिन प्रोफ़ाइलोमीटर से मापने पर वह विफल हो जाएगी।
मैकेनिकल पॉलिशिंग क्या नियंत्रित करती है
परिणाम को तीन कारक प्रभावित करते हैं:
- दबाव अत्यधिक मात्रा में गर्मी उत्पन्न होती है, निष्क्रिय परत विकृत हो जाती है और सतह पर नए दोष उत्पन्न हो जाते हैं।
- उपकरण की गति — उच्च आरपीएम पर कटाई तेजी से होती है, लेकिन इससे पतली मोटाई वाली सामग्री के जलने का खतरा रहता है।
- अपघर्षक स्थिति घिसी हुई डिस्क या पैड न केवल धीमी गति से काटती है, बल्कि असमान रूप से भी काटती है, जिससे ऐसे निशान रह जाते हैं जिन्हें पहचानना मुश्किल होता है।
यह कहाँ उपयुक्त है — और कहाँ उपयुक्त नहीं है
फ्लैट पैनल, सीधी ट्यूब और बड़ी मात्रा में शीट निर्माण में मैकेनिकल पॉलिशिंग सबसे कारगर होती है। यह दुनिया भर की मेटल फैब्रिकेशन वर्कशॉप में स्टेनलेस स्टील की पॉलिशिंग के लिए सबसे पसंदीदा तरीका है।
हालांकि, सीमाएं वास्तविक हैं। जटिल ज्यामितियां — तंग त्रिज्याएं, आंतरिक वेल्डिंग, जटिल चैनल संरचना — एकसमान अपघर्षक संपर्क को मुश्किल बना देती हैं। पूरे हिस्से पर सतह की एकरूपता सुनिश्चित करना कठिन हो जाता है। साथ ही, उन उद्योगों में जहां Ra सहनशीलता दिखावटी लक्ष्यों के बजाय नियामक आवश्यकताएं हैं, मैन्युअल यांत्रिक पॉलिशिंग से मानवीय भिन्नता आ जाती है। इस भिन्नता को दस्तावेज़ित करना कठिन है और इसका बचाव करना तो और भी मुश्किल है।
पारंपरिक विधि #2: रासायनिक पिकलिंग और पैसिवेशन
रसायन विज्ञान वह काम करता है जो अपघर्षक नहीं कर सकते। पीसने से सतह पर दिशात्मक खरोंच के निशान और औजारों के चिह्न बन जाते हैं। रासायनिक पिकलिंग अलग तरह से काम करती है - यह सतह पर मौजूद अशुद्धियों को आणविक स्तर पर घोल देती है। यह स्टील की अंतर्निहित संरचना को बिना बदले वेल्ड ऑक्साइड, मुक्त लोहा और ऊष्मा के कारण होने वाले दाग को बाहर निकाल देती है।
दो तरीके इस काम को आसान बनाते हैं। पहला, पिकलिंग: नाइट्रिक एसिड और हाइड्रोफ्लोरिक एसिड का मिश्रण जो सतह से ऑक्साइड, स्केल और वेल्डिंग के निशान हटाता है। दूसरा, पैसिवेशन बाथ: केवल नाइट्रिक एसिड। यह ऑक्सीकरण एजेंट के रूप में काम करता है और क्रोमियम ऑक्साइड परत को फिर से बनाता है - यह अदृश्य, स्वतः ठीक होने वाली कुछ नैनोमीटर मोटी परत है जो स्टेनलेस स्टील को जंग प्रतिरोधक क्षमता प्रदान करती है।
प्रक्रिया, चरण दर चरण
सबसे पहले सतह को अच्छी तरह साफ करें। क्लोराइड और सल्फर का प्रयोग न करें। सिंथेटिक डिटर्जेंट और स्टेनलेस स्टील के तार वाले ब्रश का उपयोग करें, फिर 50 मिलीग्राम/लीटर से कम क्लोराइड वाले पानी से धो लें। इस चरण में बचा हुआ कोई भी संदूषण आगे के सभी चरणों को प्रभावित करेगा।
फिर क्रमानुसार आगे बढ़ें:
- अचार — HNO₃ + HF घोल में डुबोएं या उससे पोंछें। घोल में धात्विक तत्व की मात्रा 150 g/L से कम रहनी चाहिए। यदि यह सीमा पार हो जाती है, तो घोल को फेंक देना चाहिए।
- कुल्ला — उच्च दाब वाला पानी, यदि संभव हो तो विआयनीकृत। सतह पर मौजूद अम्लीय अवशेष निष्क्रियता को नुकसान पहुंचाएंगे।
- निष्क्रिय करना — 10–45°C तापमान वाले नाइट्रिक एसिड के घोल में 20–30 मिनट तक डुबोकर रखें या स्प्रे करें। AMS 2700 और ASTM A967 इसके विशिष्ट नियमों का पालन करने के लिए लागू होते हैं।
- अंत में धोकर सुखा लें — विआयनीकृत जल। कोई अवशेष नहीं, बिलकुल भी नहीं।
सत्यापन परीक्षणों से क्या पता चलता है
आप यह मानकर नहीं चलते कि उपचार पूरा हो गया है — आप इसकी जांच करते हैं। चार मानक जांच इस बात की पुष्टि करती हैं कि सतह पूरी तरह से बहाल हो गई है:
| टेस्ट | स्टैण्डर्ड | पास का मानदंड |
| पानी टूटकर अलग हो जाता है | दृश्य | कोई लकीर नहीं |
| नमक की छीटें | VASTM B117, ≥2 घंटे | कोई क्षरण नहीं |
| कॉपर सल्फेट | एएमएस-एसटीडी-753 विधि 102 | कोई प्रतिक्रिया नहीं |
| पोटेशियम फेरिक्यानाइड-नाइट्रिक | एएमएस-एसटीडी-753 विधि 103 | आयरन का पता नहीं चला |
एक सख्त नियम: नासा पीआरसी-5002 के अनुसार, स्पष्ट ड्राइंग अनुमोदन के बिना पैसिवेशन से पहले कभी भी पिकलिंग या डीस्केलिंग न करें । साथ ही, नाइट्राइड या कार्बोनिट्राइड सतहों पर पैसिवेशन पूरी तरह से प्रतिबंधित है - संक्षारण का खतरा बहुत अधिक होता है।
रासायनिक पिकलिंग और पैसिवेशन जटिल ज्यामितियों और आंतरिक वेल्ड क्षेत्रों में एकसमान परिणाम प्रदान करते हैं। यांत्रिक पॉलिशिंग उन क्षेत्रों तक उतनी विश्वसनीयता के साथ नहीं पहुंच सकती। हालांकि, इसमें कुछ कमियां भी हैं - रसायनों का सही तरीके से प्रबंधन, निपटान संबंधी अनुपालन और प्रक्रिया नियंत्रण, इन सभी को बनाए रखने के लिए सख्त अनुशासन की आवश्यकता होती है।
परंपरागत विधि #3: विद्युत रासायनिक पॉलिशिंग
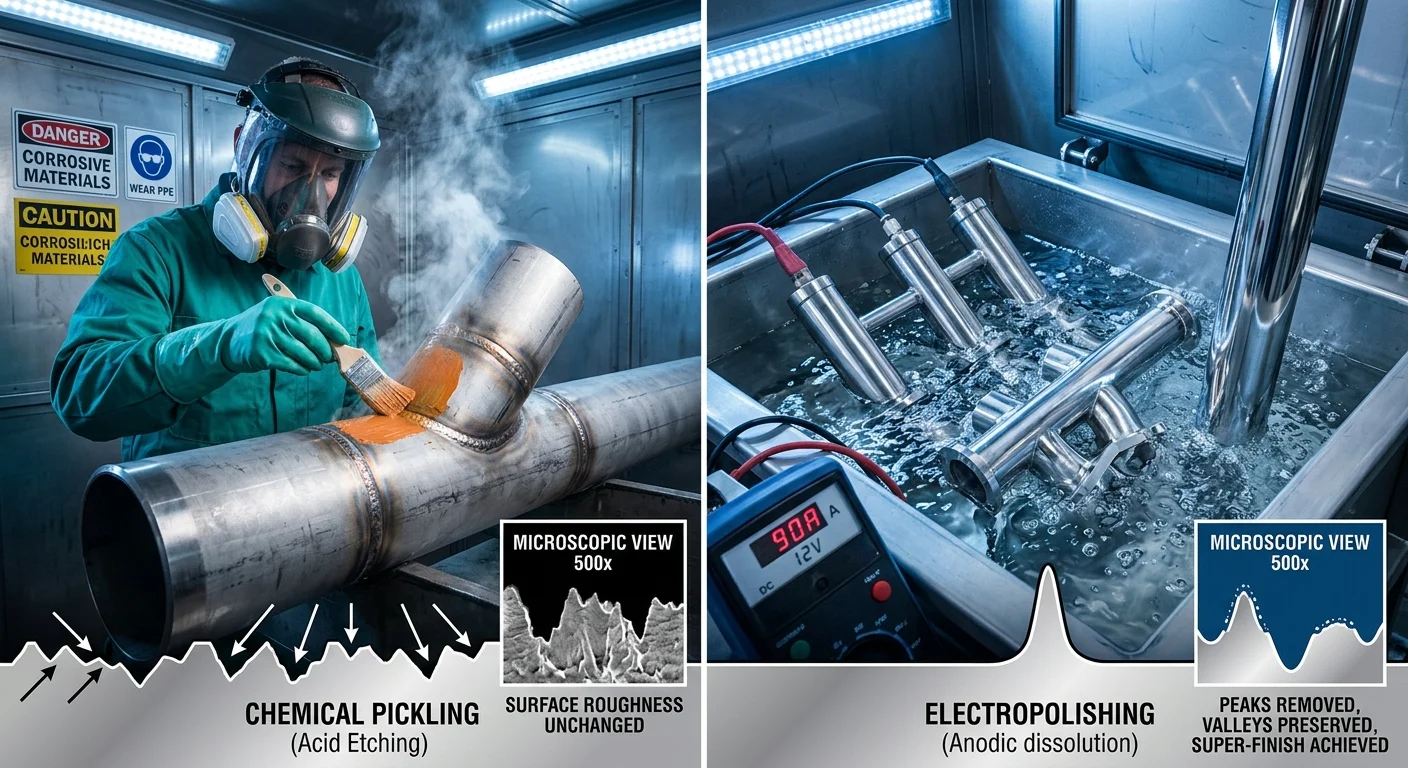
बिजली वो काम करती है जो अम्ल और अपघर्षक नहीं कर सकते— यह चयन करती है। यह खुरदरी सतह पर मौजूद छोटी-छोटी चोटियों को निशाना बनाती है और उन्हें पहले घोल देती है। घाटियाँ अछूती रहती हैं। सतह अंदर से बाहर की ओर समतल हो जाती है।
यह इलेक्ट्रोपॉलिशिंग है। पार्ट एनोड बन जाता है। इसे इलेक्ट्रोलाइट घोल में डुबोया जाता है - 316 स्टेनलेस स्टील के लिए, इसका मतलब है 50% v/v ग्लिसरीन, 35% v/v फॉस्फोरिक एसिड और 15% पानी। डीसी करंट प्रवाहित होता है। इलेक्ट्रोलाइट की मोटी परत सतह की घाटियों में आयनों की गति को धीमा कर देती है और चोटियों पर विघटन को तेज कर देती है। बाकी प्रक्रिया भौतिकी द्वारा संचालित होती है।
प्रक्रिया अनुक्रम
प्रत्येक इलेक्ट्रोपॉलिशिंग प्रक्रिया में तीन चरण होते हैं:
- तैयारी — चिकनाई हटाएँ, दो बार धोएँ और ज़रूरत पड़ने पर परत हटाएँ। सतह पर मौजूद कोई भी गंदगी अगर इलेक्ट्रोलाइट तक पहुँच जाए तो बाद में समस्या पैदा कर सकती है। काम शुरू करने से पहले पूरी तरह से साफ़ करें।
- विद्युतीकरण — एनोड के रूप में भाग को डुबोएं। कैथोड को 2-6 इंच की दूरी पर विपरीत दिशा में रखें। 316 SS के लिए, 0.75 A/cm² पर 90°C तापमान पर 3 मिनट तक प्रयोग करें। आवेश घनत्व 75 mAh/cm² या उससे कम रखें। वोल्टेज 6 से 18V के बीच रखें।
- इलाज के बाद सबसे पहले कपड़ों को अच्छी तरह से धो लें। इसके बाद चाहें तो साइट्रिक या नाइट्रिक एसिड से अल्ट्रासोनिक विधि से धो लें। फिर दो या तीन बार गर्म पानी से धो लें। अंत में कपड़ों को पूरी तरह सुखा लें।
ASTM B912 संपूर्ण प्रक्रिया को कवर करता है। यह कोई वैकल्पिक दिशानिर्देश नहीं है — यह अनुपालन का आधारभूत मानक है।
संख्याएँ क्या बताती हैं
316 एसएस पर किए गए एएफएम मापन से स्पष्ट तस्वीर सामने आती है:
| सतह की हालत | रा (एनएम) |
| तैयार अवस्था (मिल) | 2.2 0.15 ± |
| यांत्रिक रूप से पॉलिश किया हुआ | 0.04 0.01 ± |
| इलेक्ट्रोपॉलिशिंग के बाद (90°C, 3 मिनट) | 0.07 0.02 ± |
कच्चे Ra के आंकड़ों के हिसाब से यांत्रिक पॉलिशिंग बेहतर है। लेकिन इलेक्ट्रोपॉलिशिंग से वह लाभ मिलता है जो यांत्रिक विधियों से नहीं मिल सकता - सतह की रासायनिक संरचना में वास्तविक सुधार। 316 SS पर क्रोमियम की सतह मात्रा 20°C से अधिक तापमान पर 5.7 परमाणु प्रतिशत से बढ़कर 11.5 परमाणु प्रतिशत से अधिक हो जाती है। क्रोमियम की यह समृद्ध परत एक मजबूत और अधिक समान निष्क्रिय फिल्म बनाती है। एक सतह जंग-प्रतिरोधी दिखती है, जबकि दूसरी सतह लंबे समय तक धूप में रहने पर भी खराब नहीं होती। इलेक्ट्रोपॉलिशिंग इसी अंतर को पाटती है।
दवा, खाद्य प्रसंस्करण और चिकित्सा उपकरण अनुप्रयोगों के लिए, यह अंतर कोई तकनीकी विवरण नहीं है। यह एक नियामकीय आवश्यकता है।
विनिर्माण में पारंपरिक पॉलिशिंग की छिपी हुई लागतें
बिल तो देखने में प्रबंधनीय लगता है। फिर असल आंकड़े सामने आने लगते हैं।
परंपरागत पॉलिशिंग की एक निश्चित लागत होती है - उपकरण, अपघर्षक और श्रम। लेकिन यह पूरी तस्वीर नहीं है। इसके नीचे छिपे हुए ऐसे अतिरिक्त खर्च होते हैं जो बिना किसी पूर्व सूचना के बढ़ते जाते हैं, काम बंद होने का समय जिसकी कोई योजना नहीं होती, और बार-बार काम करने की ज़रूरत पड़ने पर प्रति पार्ट लागत इतनी बढ़ जाती है कि मुनाफा खत्म हो जाता है।
शुरुआती पूंजी निवेश ही बहुत अधिक है। दो मशीनों वाले उन्नत पॉलिशिंग सेटअप की लागत लगभग 400,000 डॉलर है। सुविधा के निर्माण में - उचित एचवीएसी, धूल नियंत्रण, क्लीनरूम-ग्रेड पर्यावरणीय नियंत्रण - लगभग 800,000 डॉलर और जुड़ जाते हैं। विशेष बुनियादी ढांचे के लिए 20-30% और जोड़ दें, तो एक भी पुर्जा तैयार होने से पहले ही लागत लाखों डॉलर तक पहुंच जाती है।
यह तो प्रत्यक्ष खर्च है। अब देखिए, अन्य खर्चों में क्या छिपा है।
पैसा कहां जाता है
अप्रत्यक्ष सामग्रियां आपकी उत्पादन लाइन पर कभी भी स्पष्ट रूप से दिखाई नहीं देतीं। स्नेहक, सफाई यौगिक, प्रतिस्थापन उपकरण - इनमें से कोई भी व्यक्तिगत इकाइयों से जुड़ा नहीं होता। ये ओवरहेड कॉलम में जमा होते जाते हैं और आपकी मशीन-घंटे की दर को बढ़ा देते हैं। 2,500 मशीन घंटों में फैले $100,000 प्रति माह के ओवरहेड के साथ, ऑपरेटर द्वारा किसी भी पुर्जे को छूने से पहले ही आप प्रत्येक मशीन घंटे में $40 जोड़ रहे हैं।
गुणवत्ता संबंधी कमियाँ नुकसान को और भी बढ़ा देती हैं। सटीक विनिर्माण में, दोषपूर्ण पुर्जे जिन्हें सुधार या स्क्रैप करने की आवश्यकता होती है, सामग्री और श्रम लागत को योजना से 20-30% तक बढ़ा सकते हैं। इसके बाद, वापसी और उत्पादन क्षेत्र में विफलताएँ प्रत्यक्ष वित्तीय नुकसान के साथ-साथ प्रतिष्ठा संबंधी जोखिम भी पैदा करती हैं।
अचानक होने वाली खराबी सबसे ज्यादा नुकसान पहुंचाती है। एक खाद्य प्रसंस्करण कंपनी को एक ही उपकरण की खराबी के कारण मरम्मत बिल और अनुबंधों के रद्द होने सहित 3 लाख डॉलर का नुकसान उठाना पड़ा। यह आंकड़ा किसी भी पूर्व-उत्पादन लागत मॉडल में शामिल नहीं होता।
श्रम संबंधी अक्षमताओं को रोजमर्रा के कामकाज में आसानी से नजरअंदाज किया जा सकता है। हाथ से पॉलिश करने से समय की बर्बादी होती है, काम का बोझ असमान हो जाता है और पर्यवेक्षकों पर अतिरिक्त बोझ पड़ता है। इनमें से कोई भी बात किसी विशिष्ट इकाई से संबंधित नहीं है। लेकिन ये सब वार्षिक ऑडिट में सामने आ जाता है, और कुल योग को नजरअंदाज करना मुश्किल होता है।
पॉलिश करने का पारंपरिक बजट सिर्फ एक मद नहीं है। यह एक प्रणाली है - और उस प्रणाली का अधिकांश हिस्सा तब तक छिपा रहता है जब तक कि कुछ खराब न हो जाए।
आधुनिक समाधान: स्टेनलेस स्टील के लिए लेजर सफाई
अब प्रकाश ही सारा काम करता है। 1,064 एनएम की तीव्रता वाली, नैनोसेकंड तक सटीक समय पर केंद्रित अवरक्त ऊर्जा की एक किरण, दूषित स्टेनलेस स्टील की सतह पर पड़ती है। यह नीचे की धातु को छुए बिना ही जंग, ग्रीस और ऑक्साइड की परत को वाष्पीकृत कर देती है। किसी अपघर्षक की आवश्यकता नहीं। किसी अम्लीय घोल की नहीं। निपटान की कोई झंझट नहीं।
भौतिकी इस प्रक्रिया की व्याख्या करती है। स्टेनलेस स्टील सतह पर मौजूद संदूषकों की तुलना में लेजर ऊर्जा को बहुत धीमी गति से अवशोषित करता है। इसलिए जंग, तेल और कार्बनयुक्त परत सबसे पहले वाष्पीकरण बिंदु पर पहुँच जाते हैं। मूल धातु ठंडी, अक्षुण्ण और अपनी निष्क्रिय परत को पुनः निर्मित करने के लिए तैयार रहती है।
शक्ति, सटीकता और आंकड़े क्या कहते हैं
तीन पावर टियर अधिकांश औद्योगिक अनुप्रयोगों को कवर करते हैं:
| Power | आवेदन | सतह प्रभाव |
| 100W | नाजुक और सटीक सफाई | कोई नुकसान नहीं, न्यूनतम गर्मी |
| 200W | जंग, ग्रीस और पेंट हटाना | कोई क्षति नहीं, सतह अक्षुण्ण है |
| 500W | भारी औद्योगिक प्रदूषक | कोई क्षति नहीं, अखंडता बरकरार है |
200W पल्स लेजर स्टेनलेस स्टील से जंग, ग्रीस और पेंट को 4-6 वर्ग मीटर प्रति घंटे की दर से हटाता है। यदि आप स्कैन की गति और स्पॉट-साइज़ कैलिब्रेशन को सही ढंग से सेट करते हैं, तो लेजर की शक्ति बढ़ाकर 1 किलोवाट करने पर प्रति घंटे की दर 10-15 वर्ग मीटर तक पहुंच जाती है ।
पल्स पैरामीटर उतनी ही महत्वपूर्ण हैं जितनी कि मूल शक्ति। ऑस्टेनिटिक स्टेनलेस स्टील के लिए, थोक सफाई के लिए पल्स आवृत्ति को किलोहर्ट्ज़ (kHz) रेंज में रखें। जहां ऊष्मा संवेदनशीलता चिंता का विषय है, वहां 10–100 ns पल्स के साथ आवृत्ति को ≤100 Hz तक कम करें । ऊर्जा घनत्व स्टील के अवशोषण विंडो के भीतर रहना चाहिए — लगभग 10⁹–10¹⁰ W/cm² 1,064 nm पर । यह रेंज नीचे की दानेदार संरचना को तोड़े बिना संदूषण को वाष्पीकृत कर देती है।
एक जोखिम जिसे गंभीरता से लेना चाहिए
1,500–3,000W रेंज के निरंतर-तरंग लेजर ऑस्टेनिटिक ग्रेड को अत्यधिक गर्म कर सकते हैं। क्रोमियम ऑक्साइड की परत टूट जाती है—वही निष्क्रिय परत जिसे इलेक्ट्रोपॉलिशिंग प्रक्रिया से बनाने में काफी मेहनत लगती है। इसके परिणामस्वरूप, सतह का ऑक्सीकरण, खुरदरापन में परिवर्तन और थकान प्रतिरोध में कमी आ जाती है।
पल्स लेजर सिस्टम इस समस्या को पूरी तरह से दूर कर देते हैं। ये नियंत्रित झटकों में ऊर्जा प्रदान करते हैं, न कि निरंतर ऊष्मा। यही अंतर लेजर द्वारा सतह की सफाई को खाद्य प्रसंस्करण, फार्मास्युटिकल और एयरोस्पेस अनुप्रयोगों के लिए उपयुक्त बनाता है। इन उद्योगों में, सतह रसायन विज्ञान केवल दिखावटी नहीं है - यह एक नियामक आवश्यकता है।
आमने-सामने तुलना: पारंपरिक बनाम लेजर सफाई
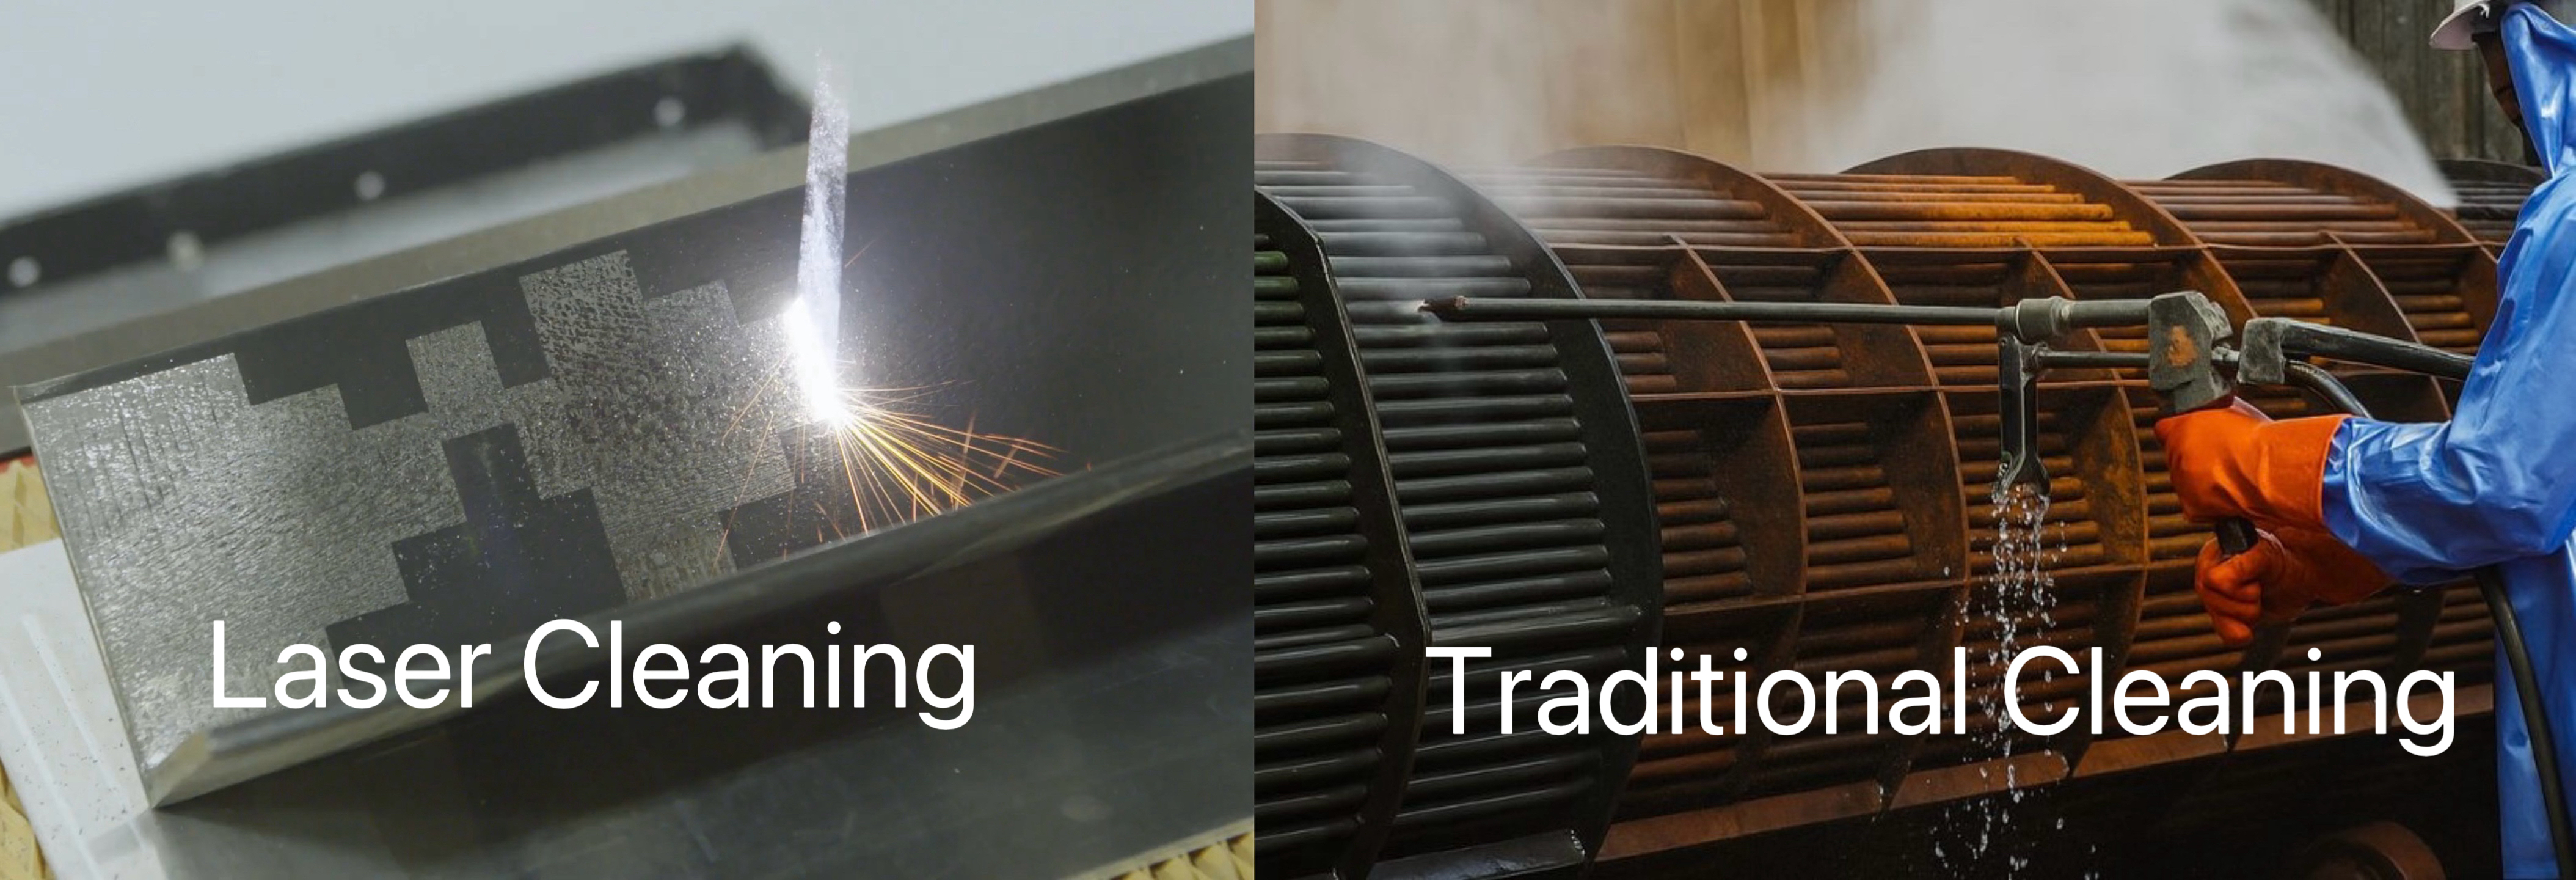
आंकड़े झूठ नहीं बोलते, लेकिन वे सच्चाई को छिपा जरूर देते हैं। दोनों तरीकों को साथ-साथ देखने पर पूरी तस्वीर कुछ इस तरह दिखती है।
लागत: निर्धारित मूल्य बनाम कुल स्वामित्व
लेजर सिस्टम की शुरुआती लागत अधिक होती है - सेटअप के आधार पर $10,000 से लेकर $100,000 या उससे अधिक तक। पारंपरिक यांत्रिक और रासायनिक सिस्टम की शुरुआती कीमत $1,000 जितनी कम हो सकती है। औद्योगिक स्तर की इकाइयों की कीमत $500,000 तक भी पहुंच सकती है।
यह अंतर जल्दी ही कम हो जाता है। खरीद के बाद प्रत्येक विधि पर आपको कितना खर्च करना पड़ेगा, यह नीचे दिया गया है:
| लागत बढ़ाने वाला | लेजर सफाई | पारंपरिक तरीके |
|---|---|---|
| उपभोज्य | कोई नहीं | उच्च — अपघर्षक, रसायन, माध्यम |
| रखरखाव | कम घिसाव वाले पुर्जे | उच्च गुणवत्ता वाले नोजल, फिल्टर, प्रतिस्थापन पुर्जे |
| अपशिष्ट निपटान | शून्य के करीब | उच्च स्तर — खतरनाक पदार्थों का प्रबंधन |
| चल रही परिचालन लागत | केवल बिजली | सतत और चक्रवृद्धि |
अधिकांश लेजर सिस्टम वर्षों में नहीं, बल्कि महीनों में ही अपनी लागत वसूल कर लेते हैं। केवल उपभोग्य सामग्रियों को हटाने से ही यह लाभ प्राप्त हो जाता है।
गति, सटीकता और सतह की गुणवत्ता
समान सतहों पर रासायनिक विधियों की तुलना में लेजर सफाई 15% अधिक तेजी से होती है। 1 किलोवाट पर यह 10-15 वर्ग मीटर प्रति घंटे की दर से बड़े क्षेत्र को कवर कर सकती है। इसमें सुखाने का समय नहीं लगता और सफाई चक्र की आवश्यकता नहीं होती। एक ही तकनीशियन शुरू से अंत तक पूरी प्रक्रिया को संभालता है।
परंपरागत विधियाँ एक अलग ही कहानी हैं। इनमें कई श्रमिकों की आवश्यकता होती है, तैयारी में लंबा समय लगता है, और प्रक्रिया के बाद सुखाने या धोने की प्रक्रिया भी करनी पड़ती है। इन सब से वास्तविक काम शुरू होने से पहले ही आपकी उत्पादन क्षमता कम हो जाती है।
परिशुद्धता के मामले में तो अंतर और भी बड़ा है:
| मैट्रिक | लेज़र | परंपरागत |
|---|---|---|
| गहराई नियंत्रण | सटीक, समायोज्य | अविवेकी |
| सब्सट्रेट जोखिम | संपर्क रहित, कोई क्षति नहीं | सतह पर निर्भर जोखिम |
| परिणाम संगति | अवशेष रहित, दोहराने योग्य | ऑपरेटरों में परिवर्तनीय |
पर्यावरणीय पदचिह्न
कोई अम्ल नहीं। कोई विलायक नहीं। कोई खतरनाक अपशिष्ट नहीं। लेजर सफाई से हवा में लगभग कोई कण नहीं फैलते और कोई रासायनिक उत्सर्जन नहीं होता। यह उन उद्योगों के लिए एक वास्तविक लाभ है जहां पर्यावरणीय अनुपालन के गंभीर वित्तीय परिणाम होते हैं।
पारंपरिक रासायनिक विधियों से अम्लीय अपशिष्ट उत्पन्न होता है। इसके प्रबंधन के लिए दस्तावेजित निपटान प्रक्रियाओं और निरंतर नियामक निगरानी की आवश्यकता होती है - ये लागतें तेजी से बढ़ती जाती हैं।
लेजर सफाई के लिए सर्वोत्तम अनुप्रयोग
लेजर क्लीनिंग तकनीक अब केवल अवधारणा के प्रमाण चरण से आगे निकल चुकी है। बाजार भी इस बात का प्रमाण है — 2025 में इसका मूल्य 753.9 मिलियन डॉलर था, और 2033 तक इसके 1.46 बिलियन डॉलर तक पहुंचने का अनुमान है। उद्योग अब प्रयोग नहीं कर रहे हैं, बल्कि इसमें पूरी तरह से निवेश कर रहे हैं।
यहीं पर वह प्रतिबद्धता दिखाई देती है।
एयरोस्पेस और विमानन टीमें उच्च मूल्य वाले घटकों से कोटिंग, जंग और सतह की अशुद्धियों को हटाने के लिए लेजर सिस्टम का उपयोग करती हैं। इसमें आकार संबंधी कोई जोखिम नहीं है। विनिर्माण घनत्व और नियामक दबाव के कारण उत्तरी अमेरिका में इसका उपयोग सबसे अधिक हो रहा है।
ऑटोमोटिव कंपनियां टायर मोल्ड, ब्रेक कंपोनेंट्स और वेल्ड की तैयारी वाली सतहों पर लेजर क्लीनिंग का इस्तेमाल करती हैं। यहां सटीकता बेहद महत्वपूर्ण है। दूषित वेल्ड सतह विफलता का कारण बन सकती है।
तेल, गैस और ऊर्जा संचालन — रिफाइनरी, परमाणु संयंत्र, बिजली उत्पादन — OSHA द्वारा विनियमित वातावरण में काम करते हैं। रासायनिक विकल्पों से गंभीर कानूनी दायित्व उत्पन्न होते हैं। लेजर सफाई से यह जोखिम कम हो जाता है।
खाद्य प्रसंस्करण और चिकित्सा विनिर्माण इस समय सबसे तेजी से बढ़ते क्षेत्र हैं। स्वच्छता अनुपालन अनिवार्य है। लेजर सफाई से कोई रासायनिक अवशेष नहीं बचता — न ही किसी चीज की निगरानी करनी पड़ती है, न ही किसी चीज का प्रबंधन करना पड़ता है।
निष्कर्ष
स्टेनलेस स्टील झूठ नहीं बोलता, न ही उत्पादन डेटा। हालांकि अपघर्षक और रसायनों का अपना ऐतिहासिक महत्व है, लेकिन आधुनिक स्टेनलेस स्टील प्रसंस्करण में रसायनों का शून्य उपयोग और पूर्ण परिशुद्धता आवश्यक है।
यदि आप अपनी सतह उपचार रणनीति को उन्नत करने के लिए तैयार हैं, तो लेजर तकनीक इस समय फर्श के लिए सबसे स्मार्ट विकल्प है।
अगली बार उपकरण खरीदते समय अंदाजे न लगाएं। हमारे विशेषज्ञों से बात करें, लाइव डेमो का अनुरोध करें और खुद देखें कि लेजर क्लीनिंग आपके विशिष्ट पदार्थों को कैसे बदल देती है।