
Bakar izgleda kao da bi trebao biti jednostavan za zavarivanje - mekan je, obradiv i već ste ga lemili bez puno problema. Ali u trenutku kada se pojavi luk, nešto se čini čudnim. Toplina brzo nestaje. Osnovni metal se iskrivljuje prije nego što možete reagirati. Zavarivačka kupka se uopće ne ponaša kao čelik. To nije pogreška korisnika. To je fizika. Bakar provodi toplinu 11 puta brže od mekog čelika. Sve što ste naučili o zavarivanju drugih metala treba resetirati prije nego što dodirnete bakreni spoj.
Prvi put pokušavate TIG zavarivanje bakra ? Mučite se shvatiti zašto čvrstoća vašeg bakrenog zavarenog spoja stalno opada? Ovaj vodič izravno se bavi onim što funkcionira - pravim temperaturama predgrijavanja, izborom punila i usporedbama metoda koje će vas spasiti od skupih i frustrirajućih pogrešaka.
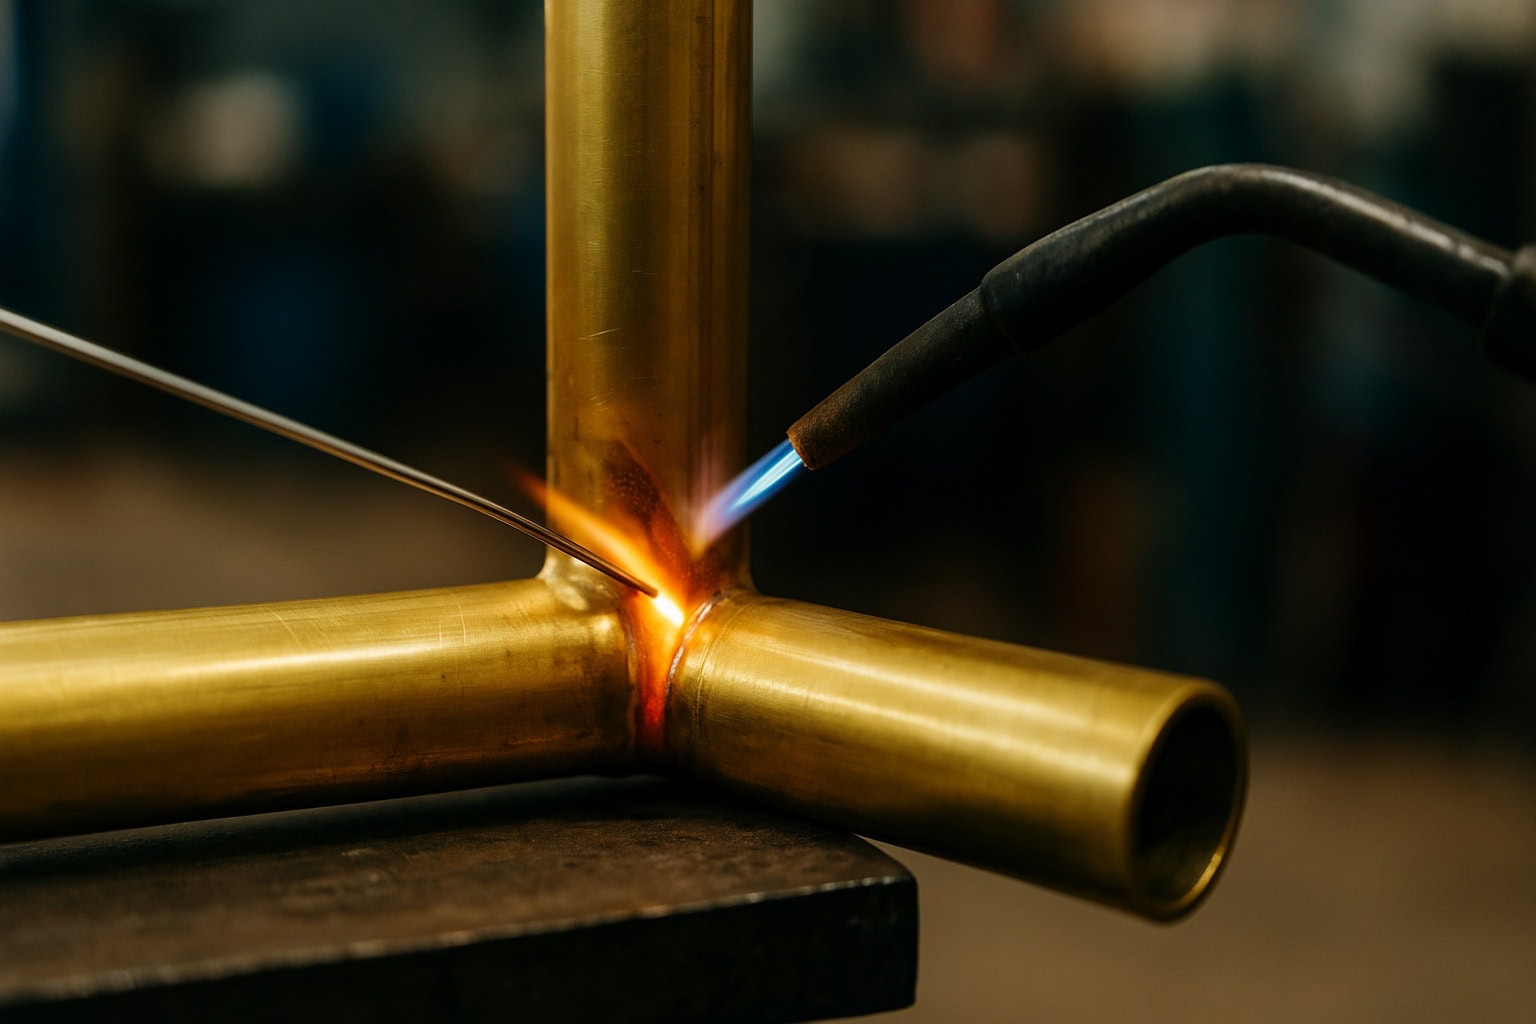
Zašto je zavarivanje bakra teže od većine metala (i što to znači za početnike)
Evo broja koji sve objašnjava: 400 W/m·K.
To je toplinska vodljivost bakra - oko 10 puta veća od čelika . U trenutku kada luk dotakne površinu, toplina se brzo širi dalje od zone zavara. Talina nestaje brže nego što je možete stvoriti. Niste spori - materijal samo radi protiv vas.
To jedno svojstvo stvara tri stvarna problema kod zavarivanja bakra :
- Potražnja za energijom raste. Potrebe za bakrom 2–5× veći unos topline nego čelik. Tipična TIG postavka od 200A često se muči s bakrom od 1/8″ - u mnogim slučajevima, Potrebno je 300A ili više kako bi se stvorila stabilna talina.
- Distorzija se događa brzo. Bakar se više širi pod utjecajem topline, što čini iskrivljavanje je daleko vjerojatnijeDok primijetite kretanje, deformacija se već dogodila.
- Oksidacija slabi zavar. Na visokim temperaturama, kisik unutar bakra stvara okside koji kontaminiraju zonu zavara, što dovodi do poroznost i smanjena čvrstoća.
Kroz što prolaze početnici
Većina početnika ne uspijeva na jedan od dva načina:
Nedovoljno zagrijavanje (najčešće). Luk izgleda stabilno, ali osnovni metal se nikada u potpunosti ne topi. Spoj može izgledati čvrsto, ali brzo pukne pod naprezanjem.
Pregrijavanje. Povećanje snage bez odgovarajuće zaštite dovodi do poroznosti i slabih zavara , posebno kada je zaštita plinom nedovoljna.
Čest problem u stvarnom svijetu: preskakanje odgovarajuće pripreme (poput deoksidacije ili podešavanja zaštite) često rezultira poroznim zavarima koji otkazuju pod tlakom , čak i kada na površini izgledaju prihvatljivo.
Možete li spojiti bakar? Ali čekajte, trebate li ga zapravo "zavariti"?
—— Razumijevanje ključnih razlika: Lemljenje, tvrdo lemljenje i zavarivanje
Mnogi početnici ulaze u trgovinu željezarijom nazivajući svaki proces spajanja metala "zavarivanjem". Međutim, pokušaj korištenja osnovnog lemilice za elektroniku za konstrukcijski nosivi nosač - ili korištenja industrijskog TIG aparata za zavarivanje za jednostavnu kućnu vodovodnu cijev - recept je za neuspjeh, ako ne i katastrofu.
Spajanje bakra uključuje tri različita fizička procesa. Odabir pravog uštedjet će vam tisuće dolara na troškovima opreme i stotine sati frustracije.
1. Osnovna usporedba triju procesa
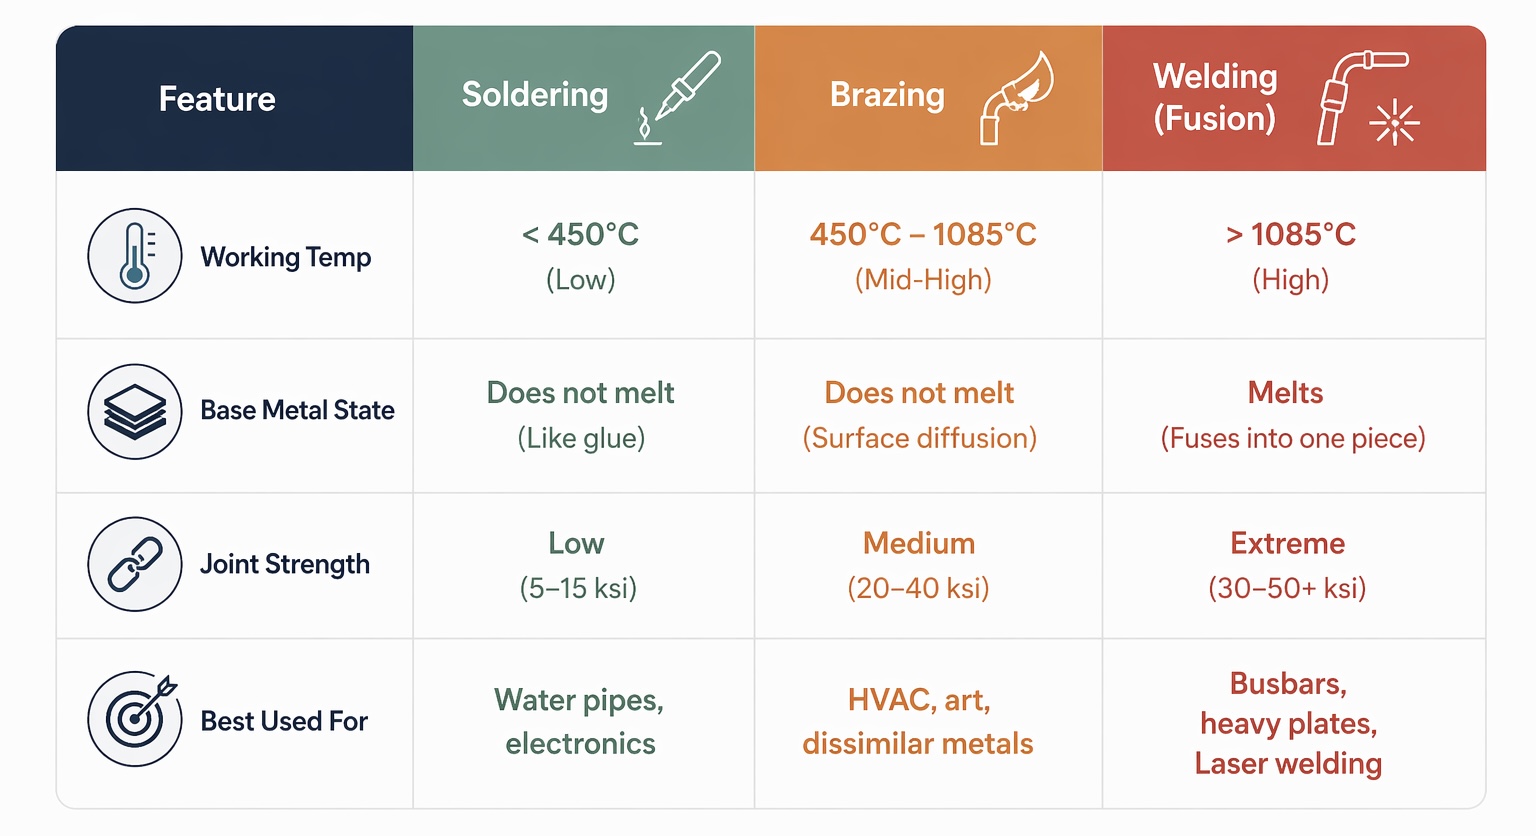
2. Dubinsko istraživanje: Koji biste trebali odabrati?
● Za brze popravke: Odaberite lemljenje
Ovo je „kućni standard“. Ako popravljate bakrenu cijev koja curi u podrumu ili sami izrađujete policu za knjige od bakrenih cijevi, lemljenje je više nego dovoljno za podnošenje tlaka vode u stambenom prostoru ispod 150 psi.
- Pros: Niska ulazna barijera; može se izvesti jednostavnim propanskim plamenikom.
- Cons: Niska strukturna čvrstoća; ne može izdržati jaka naprezanja ili intenzivne vibracije.
● Za otpornost na vibracije i brtvljenje: Odaberite lemljenje
Lemljenje je zlatni standard za HVAC (Heating, Ventilation, and Air Conditioning) industriju. Iako još uvijek ne topi osnovni metal, upotreba punila na bazi srebra ili fosfora stvara puno jaču molekularnu vezu od lema.
- Pros: Izvrsno za spajanje bakra s drugim metalima (poput nehrđajućeg čelika).
- Cons: Velika zona utjecaja topline (HAZ), koja može iskriviti tanke bakrene dijelove.
● Za maksimalnu čvrstoću i vodljivost: Odaberite zavarivanje
Ovo je prava fuzija . Pod utjecajem električnog luka ili lasera, osnovni metal se trenutno topi i spaja s punilom u jedan, čvrsti komad.
- Pros: Čvrstoća spoja jednaka je samom osnovnom metalu. Nudi najniži električni otpor za sabirnice u elektroenergetskoj industriji i teške spremnike.
- Cons: Tradicionalne metode (TIG/MIG) su početnicima izrazito teške za savladati.
3. Profesionalni savjeti za početnike
Ključni uvid:
Ako je vaš radni komad debljine između 0.5 mm i 5 mm i želite visoku čvrstoću zavarivanja bez "noćne more" učenja TIG-a, zavarivanje vlaknastim laserom je najpametniji prečac u 2026. godini.
Lasersko zavarivanje spada u kategoriju "Zavarivanje", ali zamjenjuje toplinu luka "tupom silom" preciznošću "skalpela". Omogućuje vam postizanje laboratorijskih spojeva bez propuhivanja ili savijanja bakrenih limova.
Sažetak: Prvo odredite svoju primjenu. Popravljate cijev? Kupite pastu za lemljenje. Gradite industrijski proizvod ili konstrukciju visoke čvrstoće? Čitajte dalje dok se udubljujemo u to kako savladati najizazovniju, ali najmoćniju tehniku: zavarivanje fuzijom.
Odabir prave metode zavarivanja bakra: TIG vs. MIG vs. lasersko zavarivanje
Na stolu su tri metode. Svaka se bavi bakrom na svoj način - a odabir pogrešne ne samo da vas usporava. Troši materijal, vrijeme i stvara spojeve koji otkazuju pod opterećenjem.
Evo što ih razlikuje.
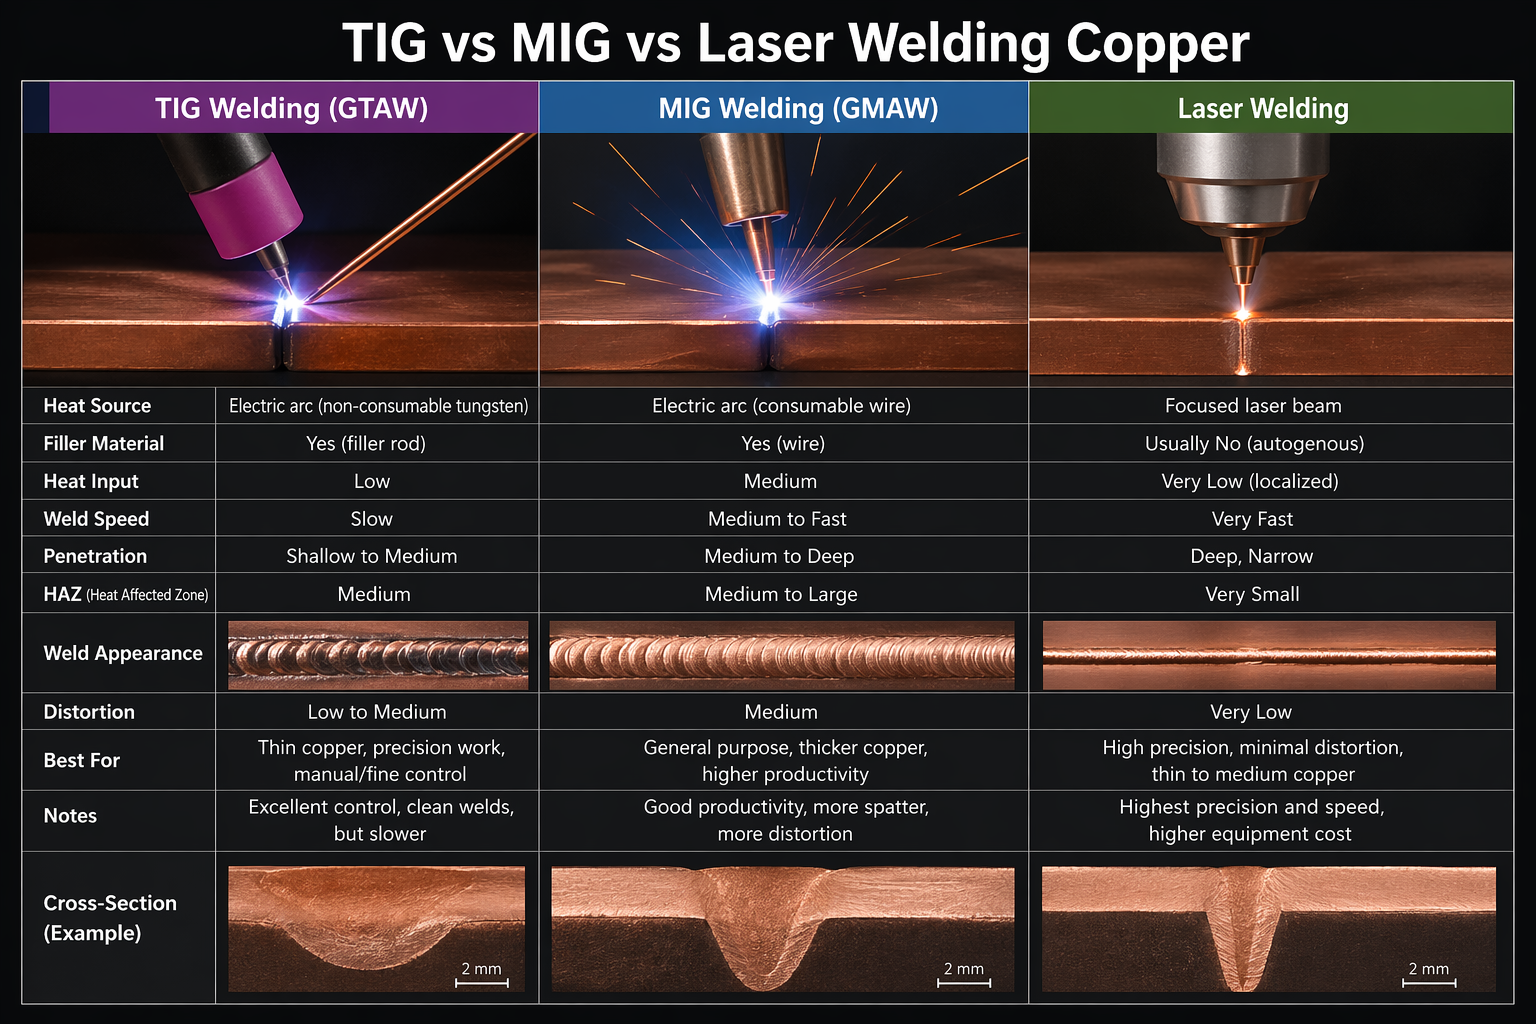
Za početnike je pametan izbor jednostavan: počnite s laserskim zavarivanjem - posebno za bakar debljine između 0.5 i 5 mm . Uklanja većinu prepreka vještinama, dajući vam čiste, stabilne zavare bez problema s kontrolom topline.
Imate ograničen budžet? MIG može funkcionirati za deblji bakar, ali očekujte veću poroznost i izazove s postavljanjem. TIG daje izvrsne rezultate - ali tek nakon što steknete stvarno iskustvo.
Ako želite brze i dosljedne rezultate od prvog dana, lasersko zavarivanje je najlakši put.
TIG zavarivanje: Maksimalna kontrola, maksimalna predanost
TIG vam daje najužnju zonu utjecaja topline od bilo kojeg elektrolučnog postupka - 1.2 mm . Na bakru je ta preciznost jako važna. Manje širenje topline znači manje izobličenja, bolje taljenje i niže stope poroznosti nego što MIG može proizvesti s konzistentnošću.
Kvaka? TIG zahtijeva pravu vještinu. Kut plamenika, vrijeme dodavanja, brzina zavarivanja - upravljate svakom varijablom odjednom. Krivulja učenja traje 2-3 puta dulje nego kod MIG-a . Za početnika koji se već suočava s teškim toplinskim ponašanjem bakra, to je strma početna točka. TIG nagrađuje strpljenje i praksu. Ne oprašta prečace.
Najbolje za:
– Tanki bakreni limovi debljine manje od 1/16″
– Visokoprecizni spojevi
– Električne komponente gdje su vodljivost i čisti spojevi neizostavni
MIG zavarivanje: Brži ulazak, pravi kompromisi
MIG zavarivanje pokriva praktični raspon debljina - od 1/16″ do 1/2″ (1.6–12.7 mm) - i ima najnižu krivulju učenja od svih triju. To ga čini idealnom početnom točkom za početnike koji rade sa srednje debelim bakrom.
Ali bakar negativno utječe na veću zonu utjecaja topline kod MIG-a (~ 3.5 mm ). Rizik od poroznosti je 2-3 puta veći nego kod TIG-a . Povećava se prskanje. Stabilnost luka na bakru zahtijeva stalno podešavanje parametara - 18-22 V s brzinom žice od 150-250 inča u minuti - i još uvijek je potrebno čistiti spoj između prolaza.
Najbolje za:
– Ekonomičan serijski rad na debljem bakru
– Poslovi gdje su manji nedostaci prihvatljivi
– Situacije u kojima je brzina važnija od savršenstva
Lasersko zavarivanje: Prečac za početnike o kojem nitko ne govori
Lasersko zavarivanje nalazi se na suprotnom kraju spektra vještina - ne po složenosti, već po oprostu. ZUT pada ispod 0.5 mm . Brzina je 10 puta veća od elektrolučnih metoda . Čišćenje nakon obrade pada na ispod 5% , u usporedbi s 20-30% za TIG ili MIG.
Na bakru, preciznost lasera uklanja nestabilnost luka koja TIG i MIG zavarivanje čini tako neumoljivim. Vlaknasta jedinica od 1 kW na 1064 nm - postavljena na snagu od 1,000–2,000 W, brzinu kretanja od 1–2 m/min - obrađuje bakreni lim debljine 1 mm s čistim i dosljednim rezultatima. Ne trebate mirnu ruku s plamenikom da biste to postigli.
Početna investicija je visoka. Ali dugoročni operativni troškovi padaju 30-50% u usporedbi s lučnim metodama.
Najbolje za:
– Tanki do srednji bakar (0.5–5 mm)
– Precizni dijelovi
– Početnici kojima su potrebni ponovljivi rezultati bez dugogodišnje prakse s lukom
Alati i materijali koji su vam potrebni prije nego što počnete zavarivati bakar
Pripremi svoju opremu prije nego što kreneš u prvi luk. To nije opcionalno. Pravilno podešavanje je ono što razlikuje spoj koji dobro drži od onog koji otkazuje pod opterećenjem.
Evo što vam je potrebno, usklađeno s vašom metodom zavarivanja, kada pokušavate shvatiti kako pravilno zavariti bakar .
Oprema za zavarivanje po metodi
Postavljanje TIG-a
– Stroj s visokofrekventni početak luka i dovoljno prostora za amperažu za deblje dijelove
- Polaritet DCEN-a — vaša zadana vrijednost je bakar, a ne DCEP
- 2% torijevana volframova elektroda — drži stabilan luk dulje od bilo koje opcije opće namjene
– Za dijelove u blizini Debljina od 1/2″, prethodno zagrijte na 650 ° F prije nego što luk dotakne zglob
Postavljanje MIG-a
- Mogućnost pulsnog zavarivanja je ovdje ključno — drži unos topline pod kontrolom. To znatno smanjuje rizik od izobličenja i progorijevanja
- Trčanje DCEP polaritet, isto kao i standardni MIG rad čelika
– Veća brzina nanošenja MIG-a čini ga najboljim izborom za debele bakrene profile
Postavljanje laserskog zavarivanja (najjednostavnije za korištenje, najstabilnije)
– Postavite odgovarajuću snagu na temelju debljine bakra (obično idealno za 0.5–5 mm )
– Osigurajte da je laser precizno fokusiran na zavareni šav — nije potrebno složeno podešavanje
– Predgrijavanje obično nije potrebno , što omogućuje brzo pokretanje i stabilan rad
– Minimalna zona utjecaja topline i niska distorzija , što ga čini vrlo prikladnim za početnike s većom stopom uspjeha
Šipke za punjenje
Uskladite punilo s osnovnim metalom. Ovaj jedan korak uklanja većinu problema s poroznošću prije nego što zavarivanje uopće počne.
- ERCu — poslovi s čistim bakrom, vrhunska metalurška kompatibilnost
- ERCuSi-A — čisti bakar, legure bakra i silicija te legure bakra i cinka
- ERCuAl-A2 — aluminijska bronca ili bilo koji posao spajanja bakra s različitim metalima
- ERCuNi — samo legure bakra i nikla
- MIG žica od silicijske bronce — standardni izbor za MIG lemljenje brončanih legura
Kod višeslojnog rada uvijek očistite oksidirane zavare između svakog prolaza. Preskočite ovo i onečišćenje će se odmah prenijeti na sljedeći zavar.
Zaštitni plin
- TIG i MIG: počnite sa 100% argona. Prebacite se na mješavina argona i helija za dublje prodiranje ili topliji luk na debelim presjecima
- Više helija = više topline = veća brzina kretanja na tvrdim bakrenim spojevima
Pomoćni pribor
- Žičanom četkom — čišćenje između prolaza i završna inspekcija
- Odmašćivači i otopine za čišćenje — ulja, boje i mast na bakru uzrokuju poroznost prije nego što položite jednu perlu
- Stezaljke i učvršćivači — bakar se brzo pomiče pod utjecajem topline. Osigurajte svaki radni komad bez razmaka na spojnim površinama
Jedna stvar koju treba imati na umu: amperaža, napon, brzina dodavanja žice i protok zaštitnog plina mijenjaju se zajedno s promjenom debljine. Nijedna postavka ne funkcionira za sve poslove s bakrom. Podesite svaku varijablu po spoju, po debljini.
Kako zavariti bakrene cijevi: Praktični vodič za vodovodne i cijevi
Bakrene cijevi izgledaju jednostavno - sve dok spoj ne prokišnjava.
Za vodoinstalaterske radove ne radite zavarivanje fuzijom. Koristite lemljenje (znojenje)Ta je razlika važna. Većina stambenih sustava radi na 100–200 psi, a pravilno izvedeno lemljenje osigurava pouzdane spojeve u skladu s propisima.
Evo postupka, pojednostavljenog do onoga što je najvažnije:
Korak 1: Rezanje, uklanjanje neravnina i čišćenje
Sve počinje prije nego što se primijeni toplina.
- Režite rezačem cijevi. Postupno zategnite i okrećite - nemojte siliti, inače ćete deformirati cijev.
- Uklonite neravnine s unutarnjeg ruba. Uklonite strugotine kako biste spriječili kontaminaciju.
- Čist do sjajnog bakra. I kraj cijevi i unutrašnjost spojnice moraju biti sjajni - oksidirani bakar se neće vezati.
- Ravnomjerno nanesite fluks. Lagano premažite obje površine, a zatim potpuno umetnite cijev u spojnicu.
Korak 2: Zagrijte spoj na pravi način
Ovdje većina početnika gubi kontrolu. Instinkt je usmjeriti baklju prema cijevi. To je pogrešan potez.
- Usmjeri svoju baklju prema sredina armature, a ne cijev. Zagrijavanje za 4-5 sekundi dok fluks ne počne cvrčati.
- Pomaknite plamen prema suprotna strana odakle ćete dovoditi lem. To širi toplinu oko spoja.
- Lem dodirnite s cijevi - ne s plamenom. Brzo se topi i povlači prema unutra? Spoj je spreman. Odmaknite plamenik čim lem počne teći. Više topline sagorijeva fluks i postoji rizik od topljenja kroz stijenku cijevi.
Ukupno vrijeme plamenika na spoju od ½”: 10–20 sekundi. To je to.
Ciljana temperatura: 400–450 °C. U tom rasponu, kapilarno djelovanje obavlja pravi posao - uvlačenje rastaljenog lema u svaki otvor unutar spojnice.
Dva znaka kvara koje treba prepoznati:
- Lem se grudviča nalazi izvana, ali ne ispunjava spoj → pregrijano. Ponovno fluksirajte, ponovno zagrijte, dodajte lem.
- Lem uopće ne teče → nedovoljno zagrijano ili površina nije bila dovoljno dobro očišćena.
Odabir punila: Lem 95/5 u odnosu na lemljenje bakrom i fosforom
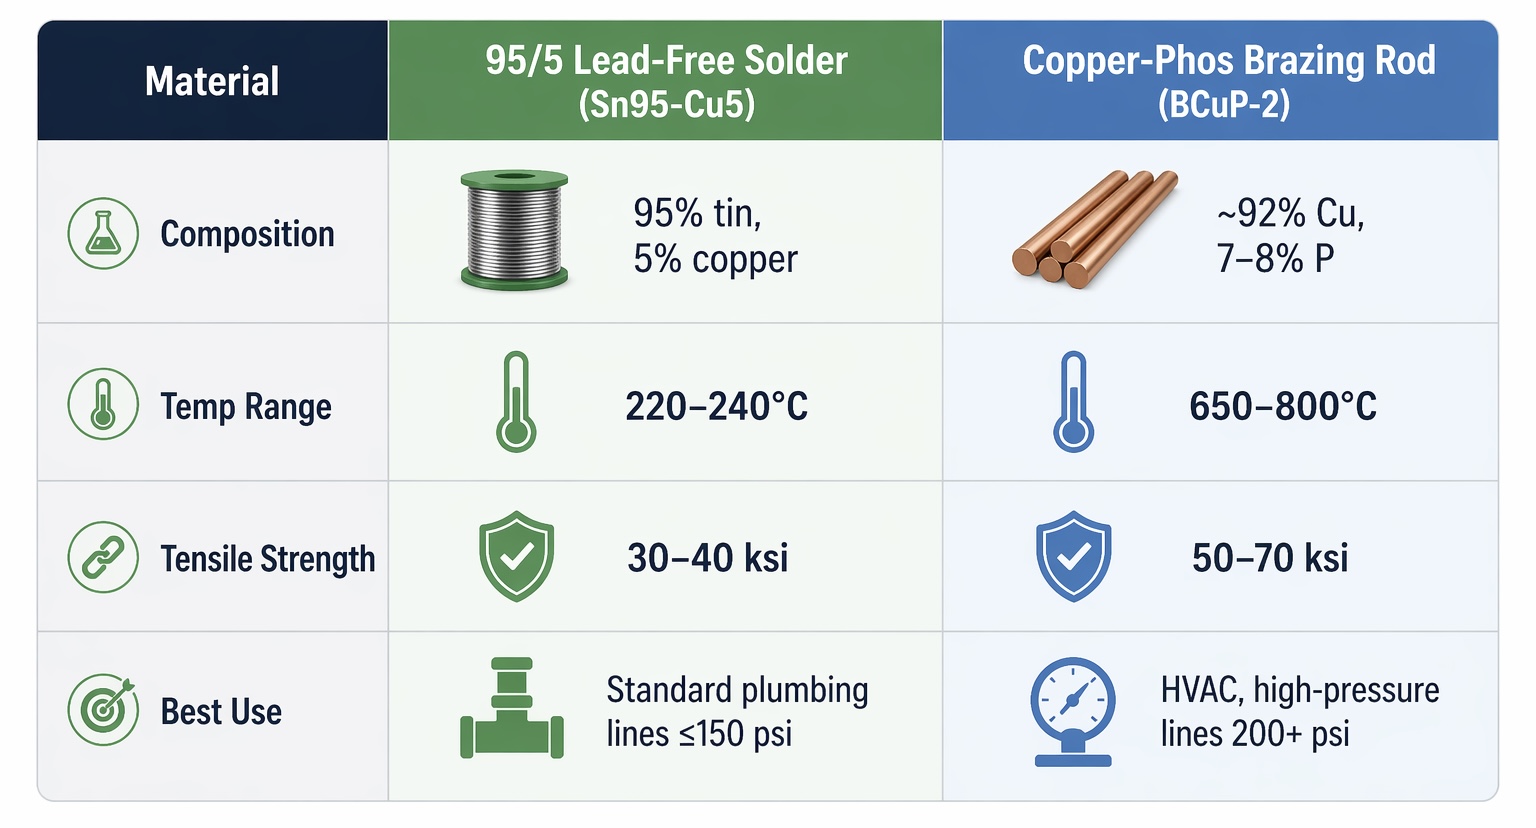
Za većinu stambenih vodovodnih instalacija, Lem 95/5 je najbolji izbor.
Koristite lemne šipke za sustavi s višim tlakom ili jakim vibracijama.
Korak 3: Pregledajte gotov spoj
Prije bilo kakvog tlačnog ispitivanja, provjerite spoj okom.
- Potražite potpuno srebrni prsten — lem bi trebao biti u ravnini i neprekinut po cijelom opsegu spoja. Bez praznina. Bez grudica. Tup, grudast završetak znači loše tečenje.
- Ispitivanje tlakom at 1.5x radni tlak — vodovodna cijev od 100 psi ispituje se pri 150 psi zrakom i sapunicom tijekom 15–30 minuta. Odsutnost mjehurića znači čist prolaz.
Izgleda li spoj nepotpun? Nemojte ga ostavljati. Ponovno fluksirajte područje, ponovno zagrijte i dovodite lem dok se ne formira puni spoj. Djelomični spoj koji "izgleda blizu" će se slomiti pod trajnim pritiskom - i to u najgorem mogućem trenutku.
Uobičajeni problemi sa zavarivanjem bakra i kako ih riješiti
Čak se i iskusni zavarivači osjećaju ponizno pred bakrom. Problemi koji se pojavljuju - poroznost, pucanje, izobličenje, slabi spojevi - nisu slučajni. Svaki od njih ima određeni uzrok. Svaki ima specifično rješenje.
Poroznost: Tihi ubojica zglobova
Poroznost je najčešći nedostatak zavarivanja bakra . Dolazi iz jednog od tri izvora:
- Površinska kontaminacija. Ulje, mast ili oksidacija na cijevi ili spojnici guraju strane plinove u rastaljeni bazen. Očistite svaku površinu otapalom prije nanošenja fluksa. Ovdje nema prečaca.
- Nedovoljna pokrivenost fluksa. Tanak ili neravnomjeran fluks ostavlja bakar izloženim oksidaciji usred zavara. Nanesite obilan, ujednačen sloj i provjerite koristite li fluks namijenjen za vašu specifičnu bakrenu leguru.
- Vlaga u vašoj šipki za punjenje. Apsorbirana vlaga isparava unutar taline i ostavlja praznine. Šipke čuvajte na suhom mjestu i prilagodite promjer šipke debljini stijenke cijevi.
Pojava poroznosti na završenom zavaru? U potpunosti uklonite zavar. Pronađite uzrok prije ponovnog zavarivanja - krpanje preko problema s poroznošću nikada ne uspijeva.
Pucanje: Vruće naspram hladnog i zašto je razlika važna
Vruće pukotine nastaju pri skrućivanju. Prekomjerna toplina, kontaminacija bakrenim oksidom i visoki preostali napon skupljanja igraju ulogu. Zavar se raspada dok se hladi. Hladne pukotine pojavljuju se nakon što se zavar stvrdne - često zbog slabe duktilnosti ili nedostatka predgrijavanja na debljim dijelovima.
Pogrešan promjer šipke za punjenje pogoršava oboje. Šipka prevelika za spoj preopterećuje unos topline i uzrokuje nepotpuno taljenje. Prilagodite veličinu šipke debljini cijevi. Održavajte ispravan kut u rastaljenom bazenu. Dodajte punilo u malim, kontroliranim koracima.
Slabi zglobovi: Samoprovjera u pet točaka
Spoj koji izgleda dovršen, ali pukne pod pritiskom često ima jedan od ovih problema:
- Hladno zavarivanje — mutna, porozna površina, bez pravog taljenja. Toplina je bila preniska.
- Nedostatak prodora — praznine zbog niske temperature ili loše tehnike punila.
- odstupanje — kretanje tijekom zavarivanja blokira pravilno stapanje.
- Oksidacija ili poroznost — tamna promjena boje signalizira kvar fluksa ili kontaminaciju.
- Nepotpuno punjenje lema — djelomična pokrivenost koja nagriza iznutra prema van.
Prije svakog zavarivanja: provjerite poravnanje, provjerite tlak plina za veličinu cijevi, očistite otapalom, nanesite ravnomjerno fluks i koristite ispravan kut šipke uz malu, promišljenu brzinu kretanja. Nakon zavarivanja: pregledajte površinu na tupa ili porozna mjesta, a zatim testirajte tlak pri 1.5x radnom tlaku.
Distorzija na tankom bakrenom limu
Tanki bakar se brzo iskrivljuje - brže nego što možete ispraviti samo osjećajem. Tri strategije drže iskrivljenje pod kontrolom:
- Zamahni bakljom naprijed-natrag preko zgloba umjesto da ga drži na jednom mjestu. Lokalno pregrijavanje je glavni okidač distorzije.
- Sve stegnite. Dobro pričvršćivanje zaustavlja kretanje prije nego što započne.
- Koristite hladnjake s obje strane spoja. Širenje topline zaustavlja neravnomjerno širenje koje savija tanki lim iz ravnine.
Neutralni plamen je i ovdje važan. Oksidirajući plamen na bakru neravnomjerno širi toplinu i povećava rizik od podrezanja - utora spaljenog duž ruba zavara koji slabi spoj i zadržava koroziju.
Sigurnost zavarivanja bakra: Opasnosti koje početnici često podcjenjuju
Isparenja bakrovog oksida su bez mirisa. Nevidljiva su u opasnim koncentracijama. I razboljet će vas 24 sata nakon što se spakirate i odete kući.
Taj odgođeni početak je upravo razlog zašto ga početnici podcjenjuju - i upravo razlog zašto je najvažniji.
Bakrena groznica je stvarna, a brojke su zastrašujuće
NIOSH postavlja dopuštenu granicu izloženosti za bakrene pare (CuO) na samo 0.1 mg/m³ TWA . Taj je prag vrlo nizak. Standardna ventilacija garaže i otvoreni prozori ne mogu izdržati ispod njega. Čestice pare su ultrafine nanočestice - nevidljive golim okom u koncentracijama koje su već opasne.
Simptomi izloženosti uključuju iritaciju oka, suho grlo, zimicu, bol u mišićima, mučninu i klasičnu metalnu groznicu . Klinički podaci govore jasnu priču: u kontroliranoj 6-satnoj studiji izloženosti parama cinka i bakra, sudionici nisu pokazali značajan pad plućne funkcije tijekom sesije. Nakon 24 sata , FEV1 je pao za 147 ml (3.2%) . Tjedan dana kasnije, otpor dišnih putova i dalje je bio povišen. Oštećenje je upalno - nije neposredno. Osjećate se dobro dok zavarujete bakar . Zatim se preko noći stanje pogorša.
Početnici koji zavaruju mesing, broncu ili materijale obložene bakrom suočavaju se s većim rizikom. Legure koje sadrže cink jače izazivaju metalnu groznicu od čistog bakra. Kombinirana izloženost cinku i bakru uzrokuje suženje dišnih putova koje može trajati dulje od tjedan dana. Većina početnika to ne očekuje.
Pragovi respiratora prema NIOSH-u:
| Koncentracija | Potrebna zaštita |
|---|---|
| Do 1 mg/m³ | N95/P95 filter za lice |
| Do 5 mg/m³ | Zaštitna maska za cijelo lice s P100 filterom |
| Nepoznato/IDLH | Dihalna maska za cijelo lice, pod pritiskom |
Za sve unutarnje radove s bakrom potrebna je lokalna ispušna ventilacija (LEV) postavljena unutar 6-8 cm od zone zavarivanja . Opća cirkulacija zraka u prostoriji nije zamjena.
Rizik od požara ide dalje nego što očekujete
Toplinska vodljivost bakra iznosi ~385 W/m·K - oko 25 puta više od čelika . Toplina na mjestu zavara širi se duž cijevi ili lima, dosežući zapaljive materijale udaljene 12-18 cm bez vidljivog upozorenja. Bakrena cijev koja prolazi kroz zidove gura toplinu u skrivene šupljine. Požari su izbili unutar zidova nakon što je zavarivač napustio područje.
Dvije stvari koje početnici redovito propuštaju:
-
Bakar ne svijetli crveno prije topljenja. Čelik vam daje upozorenje o boji. Bakar vam ne daje ništa - opekline i oštećenja obradka pojavljuju se bez ikakvog signala.
-
Standardno 30-minutno praćenje požara nakon zavarivanja nije dovoljno za bakar. Produžite ga na najmanje 60 minuta , s obzirom na visoku vodljivost.
Započnite sigurno: Protokol za početnike
Usavršite svoje vještine u kontroliranim uvjetima prije nego što dodirnete bilo koju pravu bakrenu instalaciju:
-
Vježbajte ravne sučeone spojeve na vatrostalnoj opeci koristeći 99.9% čisti bakreni otpad - bez premaza, bez tajanstvenih legura
-
Preskočite otpad od mesinga, bronce ili bakra dok u potpunosti ne savladate upravljanje isparavanjem čistog bakra
-
Nikada ne koristite obojeni, pocinčani ili neidentificirani otpad - premazi ispuštaju olovne, cinkove ili kadmijeve pare koje ne možete vidjeti.
-
Tretirajte svaki trening kao izlaganje isparavanju, čak i na otvorenom
-
Nakon svake sesije, testirajte okolne površine dodirom nadlanice i pričekajte najmanje 30 minuta prije odlaska.
Rizik nije dramatičan. Tiho je, odgođeno i lako ga je otkloniti - upravo je to ono što ga čini vrstom opasnosti koja najteže hvata početnike.
Zaključak
Bakar ne oprašta prečace - ali nagrađuje pripremu.
Sve u ovom vodiču ukazuje na jednu istinu: zavarivanje bakra nije stvar pukog umijeća. Radi se o tome da prvo razumijete metal. Poštujte njegovu toplinsku vodljivost. Zagrijte ga prije početka. Odaberite pravu metodu - TIG zavarivanje bakra je zlatni standard za većinu primjena. Učinite to i pola bitke je dobiveno prije nego što zapalite luk.
Još uvijek niste sigurni odakle početi? Nemojte previše razmišljati. Odaberite svoju primjenu - cijev, lim ili spojnicu. Ponovno posjetite odgovarajući odjeljak. Zatim prvo nanesite nekoliko vještih perli na otpadni bakar. Ta jedna navika uštedjet će vam više frustracija nego bilo koji savjet u ovom članku.
Zavarivanje bakra ima strmiju krivulju učenja od čelika. Ali kada jednom shvatite, savladali ste jednu od najizazovnijih i najzadovoljavajućih vještina u zanatu.
A sad prestani čitati. Idi nešto zavari.