Defòmasyon nan tòl pa avèti w — li parèt kòm yon panèl defòme, yon kwen pliye ki pa vle fèmen byen, oswa yon pyès fini ki echwe enspeksyon apre plizyè èdtan travay.
Ou ka ap chèche konpansasyon pou remonte vitès fèy metal sou yon liy près ki pwodui anpil bagay. Oubyen ou ka rezoud pwoblèm defòmasyon tèmik nan fabrikasyon metal akoz yon sèl pas soude . De tout fason, fristrasyon an se menm bagay la: yon bagay ki ta dwe plat, li pa plat.
Bon nouvèl la? Pifò pwoblèm defòmasyon swiv modèl previzib. Sa vle di yo gen solisyon reyèl ak sistematik. Anba la a se yon analiz pratik — sa ki te ale mal, poukisa li te rive, ak kijan pou korije li.
Idantifye kalite defòmasyon anvan ou aji
Trete chak defòmasyon menm jan an se youn nan erè ki pi chè nan travay tòl. Korije yon pwoblèm springback lè l sèvi avèk lojik deformation, epi ou pa sèlman echwe pou ranje li - ou fè li vin pi mal.
Kòz fondamantal la enpòtan. Chemen koreksyon an depann de sa w ap gade a. Men yon fason rapid, teste sou teren pou li sa pyès ou a ap di w.
Sis Kalite Defòmasyon — Ak Kijan Pou Wè Yo
| Kalite | Kisa ou wè |
|---|---|
| Deformation | Panèl konplè a p ap chita plat; bor yo monte epi desann san yon sèl liy pliye. |
| trese | Kwen opoze yo chita nan diferan wotè — pyès la sanble tòde. |
| Springback | Ang lan ouvè apre dechaje; pa gen fann, jis rekiperasyon elastik. |
| chire | Fant vizib nan twou, kwen byen file, oswa bor ki gen gwo deformation |
| Gonfleman lokal | Ti zòn ki leve ki rebondi lè w peze yo |
| Distòsyon karakteristik | Twou yo vin oval, flanj yo derive, zo kòt yo tonbe oswa lonje. |
Yon Dyagnostik sou Tèren an 4 Etap
Etap 1 — Global oswa lokal?
Distòsyon konplè panèl la? Sa vle di deformation, tòsyon, oswa rebondisman. Fant oswa boul izole? Sa vle di chire, gonfleman, oswa yon echèk nan nivo karakteristik.
Etap 2 — Koub kontinyèl oswa yon kraze difisil?
Sifas lis ak likid yo siyal yon defòmasyon elastik oswa tèmik. Liy byen file ak bor ouvè siyal yon defòmasyon lokal ki sede oswa chire.
Etap 3 — Èske gen yon direksyon dominan?
Koubi yon sèl aks endike yon retou elastik. Diferans wotè dyagonal endike yon tòsyon.
Etap 4 — Èske li gwoupe toupre karakteristik yo?
Defòmasyon toupre twou, flanj, oswa kòt? Tcheke reyon mwazi a, konsantrasyon estrès la, ak rapò trase yo an premye. Defòmasyon atravè zòn plat ouvè yo? Tcheke estrès rezidyèl la, sekans blokaj la, ak konsomasyon chalè a.
Separasyon rapid kòz rasin lan
Bay non kalite defòmasyon an anvan. Apre sa, trase li nan youn nan twa orijin sa yo:
- Jeyometri konsepsyon — menm echèk la nan menm kote a, chak pakèt → tcheke reyon kwen yo, espasman karakteristik yo, rèd lokal la
- Operasyon pwosesis — rezilta yo varye selon chanjman oswa machin nan → tcheke sekans pliye, blokaj, lòd soude, chemen refwadisman an
- Estrès materyèl ak rezidyèl — varyasyon laj nan pakèt, bon replik apre dechaje → tcheke fòs sede a, konsistans epesè plak la, direksyon woule a
Gen yon sèl règ ki valab pou tout twa a: bay non kalite a anvan ou aplike nenpòt koreksyon. Peze plat pap fèmen yon chire — li elaji li. Ajoute fòs fòmasyon pap ranje retou elastik la — li bati plis estrès rezidyèl epi li prepare pwochen echèk la.
Kòz Rasin Deformation Fèy Metal nan Pwosesis
Gen twa kategori ki dèyè prèske tout pwoblèm defòmasyon nan fèy metal: jeyometri konsepsyon, ekzekisyon pwosesis, ak konpòtman materyèl. Si ou mal klase kategori a, efò koreksyon ou p ap mennen okenn kote. Si ou byen chwazi l, solisyon an ap vin evidan.
Jewometri Design: Kote Pwoblèm yo Antre
Move jeyometri pa echwe o aza — li echwe nan menm kote a, nan chak pakèt. Se sa ki montre.
Koupe ki twò pre liy pliye yo se youn nan koupab silansye ki pi komen yo. Koupe lazè ak plasma kite gwo gradyan tèmik ak estrès rezidyèl sou chak kwen. Yon fant oswa yon twou nan 1-2× epesè materyèl la soti nan liy pliye a pa gen okenn kote pou lage estrès sa a. Rezilta a: twou oval, ang pliye inegal, ak ond kwen. Solisyon an senp — kenbe karakteristik koupe yo omwen 3-4× epesè materyèl la (3-4t) soti nan liy pliye a. Sou yon plak woule a frèt 2 mm, deplase yon fant soti nan 2 mm a 8 mm lwen liy pliye a ka efase yon kwen ond 1-2 mm.
Longè flanj lan pi enpòtan pase pifò moun panse. Yon flanj ki pi kout pase 3t pa bay près pliye a ase sifas pou kenbe l byen. Kwen an pliye anba presyon olye pou l fòme yon koube pwòp. Estanda endistri a mete flanj dwat minimòm lan nan 4-6t . Sou asye pur 1.5 mm, yon flanj 3 mm pwodui 0.5-1 mm defòmasyon nan pwent li. Si ou pwolonje l a 9 mm, sa desann anba 0.2 mm.
Mank fant soulajman nan kwen entèn yo kreye yon lòt pwen fay previzib. De liy koube ki kwaze san yon koupe soulajman mete materyèl ki soti nan tou de bò yo an konpetisyon nan menm zòn nan. Ou jwenn yon gonfleman, yon fant, oswa yon tòsyon nan kwen an. Yon lajè fant 1.0–1.5t, ak yon pwofondè ki depase entèseksyon koube a, netwaye chemen estrès la. Sou yon plak 1.2 mm, yon kwen l ki pa soulaje jenere 0.4–0.6 mm gonfleman. Yon fant ki byen gwosè bese sa anba 0.1 mm.
Seksyon asimetrik yo ajoute torsyon nan chak pli. Sant gravite seksyon an ki sitiye plis pase 2-3t soti nan liy pli a fòse pliye près la jenere yon moman tòsyon enprevizib sou kote pli a. Sou yon pyès aliminyòm 500 mm ak sèlman 5 mm deplasman santwoyid, tòsyon nan bout ki pi lwen an ka rive nan 3-4 mm — yon echèk tolerans sou pifò desen.
Pwosesis ak Zouti: Kote Varyasyon Antre nan Foto a
Erè jeyometri yo repete nan menm plas la. Erè pwosesis yo chanje pa chanjman oubyen de machin an machin. Menm desen, rezilta diferan — se siyal la.
Chwa ouvèti V-die a gen plis enfliyans pase sa li sanble. Ranje travay estanda a se 6-10t , ak 8t kòm asye woule a frèt komen pa defo. Si li desann anba 5t, fòs fòmasyon an ogmante. Fèy la rale inegalman epi retou a vin enstab. Si li desann pi wo pase 12t, materyèl la koule twò lach — bride yo defòme epi konsistans ang lan diminye.
Move aliyman pwenson an prezante yon chaj asimetrik ki pliye epi tòde an menm tan. Sou asye 1.5 mm ki gen gwo rezistans ak yon matris V 12 mm, yon dekalaj pwenson 1 mm pwodui yon koube 3-4 mm atravè yon pyès 400 mm. Menm 0.5 mm dekalaj — anviwon 4% nan ouvèti V a — jenere yon koube mezirab anba kondisyon pwodiksyon.
Plak long ki pa gen sipò yo koube anba pwòp pwa yo pandan y ap pliye. Pou plak asye 1-2 mm sou 1 m longè, yon defleksyon 10-20 mm san yon sipò pwodui yon varyasyon ang 1-2° soti nan yon bout rive nan lòt bout. Pyès yo ka parèt byen pliye epi yo ka toujou echwe enspeksyon dimansyon an.
Fòmaj yon sèl pas nan yon jeyometri konplèks konsantre tansyon nan yon modèl inegal. Ang koube total ki pi wo pase 150°, oswa gwo operasyon flanje, yo ta dwe divize an 2-3 pas pwogresif ak aplatisman entèmedyè. An pratik, sa diminye defòmasyon jeneral la pa 30-50%. Pou asye ki gen gwo rezistans (rannman ≥ 600 MPa), pas divize yo pa opsyonèl. Retounen elastik yon sèl pas sou materyèl sa yo twò gwo epi twò enprevizib pou repare apre sa.
Estrès Materyèl ak Rezidyèl: Kondisyon Depa Kache a
Fèy metal ou a deja ap sibi estrès anvan ou fè premye koupe a. Materyèl bobin lan rive ak yon koube entegre nan pwosesis woule a — yon koube longitudinal ak reyon natirèl 1-3 m, ond kwen ki rive 2-5 mm sou yon plak 1 m lajè. Koupe tèmik ajoute yon lòt kouch. Operasyon lazè ak plasma kreye diferans tanperati plizyè santèn degre Sèlsiyis sou kwen koupe yo. Kwen sa yo refwadi nan diferan vitès, yo kontrakte nan diferan vitès — epi fèy la deplase.
Nivelman plizyè woulo anvan pwosesis la ka diminye pwoblèm estrès rezidyèl ki egziste deja a pa 30–70%. Erè planite a desann soti nan plizyè milimèt pou rive anba 1 mm. Sote etap sa a epi w ap korije defòmasyon ki te egziste anvan menm fòmasyon an te kòmanse.
Chalè soudaj la agrave pwoblèm nan. Sou yon plak mens (1-3 mm), yon sèl soudi 500 mm ka pwodui 3-8 mm defòmasyon kwen pandan zòn soudi a ap retresi pandan refwadisman. Aliminyòm patikilyèman sansib. Konduktivite tèmik li 3-4 fwa pi wo pase asye kabòn, epi koyefisyan ekspansyon li depase asye a pa 30-40%. Sa fè zòn ki afekte pa chalè a pi laj epi deformation an pi grav. Asye pur gen pwoblèm opoze a. Konduktivite ki ba vle di chalè a rete konsantre nan yon ti zòn. Refwadisman dousman kreye yon gwo estrès rezidyèl ak yon deformation angilè ki pèsistan.
Travay a frèt ogmante rezistans elastik la — epi retounen elastik avèk li. Chak pas fòmasyon fè materyèl la vin di. Menm koube 90° la ki retounen 1-3° sou asye ki gen ti kabòn retounen 8-15° sou asye ki gen gwo rezistans nan yon sede 600-1000 MPa. Sa a se pa yon pwoblèm kalibrasyon machin. Se yon pwoblèm eta materyèl. Sekans fòmasyon an ka kreye yon redi siyifikatif anvan koube final la. Ou bezwen pran an kont retounen elastik ki ogmante a anvan ou pwograme overbold la — pa apre ou fin mezire pyès fini an.
Kijan Pou Korije Springback nan Pliye Tòl Metalik
Retounen elastik se fizik, pa erè. Lage yon pati ki pliye nan près la, epi zòn elastik la nan seksyon kwa a refè. Ang lan ouvri, koub la aplati, epi pati ou te pwograme a pa pati w ap kenbe a ankò. Ou pa ka elimine sa. Ou ka predi li, mezire li, epi konpanse pou li avèk ase presizyon pou li sispann enpòtan.
Se vre chanjman mantalite a: sispann kouri dèyè zewo springback. Kòmanse bati yon sistèm kote springback la se yon varyab li te ye.
Nimewo w ap travay avèk yo
Retounen elastik la varye selon materyèl la. Gam nan tèlman laj ke trete tout materyèl yo menm jan an ap detwi tolerans ou yo:
| Materyèl | Retou tipik (yon sèl koube an V, R enteryè ≈ t) | Rekòmande Overbend |
|---|---|---|
| Fwad woule asye | 0.75-1.0 ° | +1–2° |
| Cho-woule asye | 0.5-1.0 ° | +1–2° |
| 5052 aliminyòm | 2-5 ° | +3–5° |
| 304 en | 2-5 ° | +3–5° |
| Kuiv / Lèt kwiv | 0-0.5 ° | +0–1° |
Yon règ ki elimine anpil esè ak erè: avèk r entèn ≤ t, anpil atelye pwodiksyon pran yon tolerans plat 5° pou retrè elastik la kòm pwen depa pou koube lè a. Apati de la, ajiste ±1–2° avèk presizyon. Se pa yon bagay elegant, men li fonksyone kòm yon premye pas pa defo.
Reyon an enpòtan tou. Pouse reyon koube a pi wo pase 2t epi ang replik ou a ka monte 50-100% pi wo pase valè tablo ki anwo yo. Yon reyon ki pi gwo vle di plis rekiperasyon elastik. Ajiste anvan ou koupe premye pati a.
Twa Metòd Fòmasyon, Twa Nivo Kontwòl
Pwosesis ou chwazi a detèmine konbyen springback w ap goumen — epi ak ki jan ou ka kontwole li.
Koube lè a ba ou plis fleksibilite nan tout jeyometri pyès yo. Konpwomi an se plis repli elastik. Asye woule a frèt vini nan 1-3°; asye pur ka rive nan 3-5° oswa plis. Solisyon an se konpansasyon oversible konbine avèk fidbak mezi ang an tan reyèl. Près pliye CNC modèn ak mezi ang lazè ka kenbe repetabilite ±0.25-0.5° — ase egzat pou pifò travay pwodiksyon.
Koube anba a peze fèy la nan mwazi V a jiskaske li konfòm ak jeyometri zouti a. Zòn plastik la ap grandi. Estrès elastik rezidyèl la gaye. Retounen elastik la diminye konpare ak koube lè a, epi repetabilite ang lan amelyore. W ap bezwen 2-3 fwa plis tòn koube lè a, plis yon ouvèti V espesyal. Pou pyès ki mande tolerans angilè ±0.5-1° , se solisyon ki pi pratik pou mitan an.
Faktaj la pran seksyon kwa a nan yon rannman prèske konplè. Retounen elastik la desann a 0–0.5° , epi presizyon angilè a ka rive nan ±0.2–0.3° — pi sere ou ka jwenn nan travay près pliye estanda. Pri a reyèl: tonaj la fonksyone 5-10 fwa plis koube nan lè a, epi mete mwazi a ogmante rapidman. Rezève faktaj la pou pyès ki bezwen anpil anfòm kote tolerans espas yo anba 0.1 mm.
Metòd Iteratif Overbend la — Pou Travay ki gen Gwo Presizyon
Tablo konpansasyon estanda yo pafwa pa sifi. Apwòch bouk fèmen sa a pèmèt ou rive nan ±0.2–0.5° san ou pa bezwen devine:
- Mete yon pwofondè koube inisyal konsèvatif — yon ti kras mwens pase sib la
- Fòme pati a, mezire ang lan anba chaj
- Lage, mezire ankò — anrejistre ang repli a (θ_f)
- Kalkile paramèt materyèl efektif yo apati delta a
- Valè yo konvèje ak kous anvan an? Kalkile pwofondè koube final la ak fòm nan jiska fini.
- Pa gen konvèjans? Repete jiskaske yo fè sa.
Wi, li pran plis tan pou premye atik la. Li evite w tou pou w abandone yon pakèt konplè.
Ajisteman Pwosesis ki Koupe Springback nan Sous la
Anplis twòp koube, plizyè chanjman nan pwosesis la diminye replik la:
- Sere reyon enteryè a — desann soti nan R = 1.5t pou rive nan R = 1.0t ka diminye ang retou elastik la pa NAN-XNIM%
- Retresi ouvèti V-die a — yon V ki pi sere ogmante deformation epi ogmante rapò zòn plastik la
- Oryante liy pliye a pèpandikilè ak direksyon woule a — sa diminye varyasyon nan repli epi diminye risk pou fann sou materyèl ki gen gwo rezistans
- Ajoute kòt an relief lokal sou asye ki gen gwo fòs — detireman plastik anplis la retire estrès elastik ki rete a anvan rebondisman an akimile
Pou pyès ayewospasyal oswa otomobil ki kritik, fòmaj lonje oswa rekui pou soulaje estrès apre fòmaj ka pouse retou elastik la prèske zewo. Sepandan, pri a sèlman lojik pou pyès estriktirèl ki gen tolerans sere.
Sèvi ak Similasyon
Similasyon konpansasyon springback CAD/CAE a jwenn plas li sou pyès konplèks yo. Antre modil elastik materyèl ou a, fòs sede a, koub redi a, jeyometri zouti a, ak koyefisyan friksyon an. Solveur a egzekite sik chaj-dechaj konplè a, kalkile chan springback la, epi jenere yon jeyometri zouti konpanse - "anti-fòm" ki pran an kont rekiperasyon elastik la.
An pratik, simulation an konprese esè mwazi a soti nan 5-10 esè tradisyonèl yo pou rive nan 1-3 . Erè retou a desann soti nan plis pase 3° pou rive anba 1° . Sou fòmasyon sifas konplèks — panse ak panno karosri otomobil — devyasyon sifas RMS la desann soti nan 1.0-1.5 mm pou rive nan 0.3-0.5 mm apre konpansasyon.
Li pa yon ranplasman pou disiplin pwosesis. Se sa ou chèche lè tablo overbend ak esè iteratif pa ka fè ou rive nan spesifikasyon yo.
Ranje Deformation ak Tòde: Koreksyon Nivo Konsepsyon
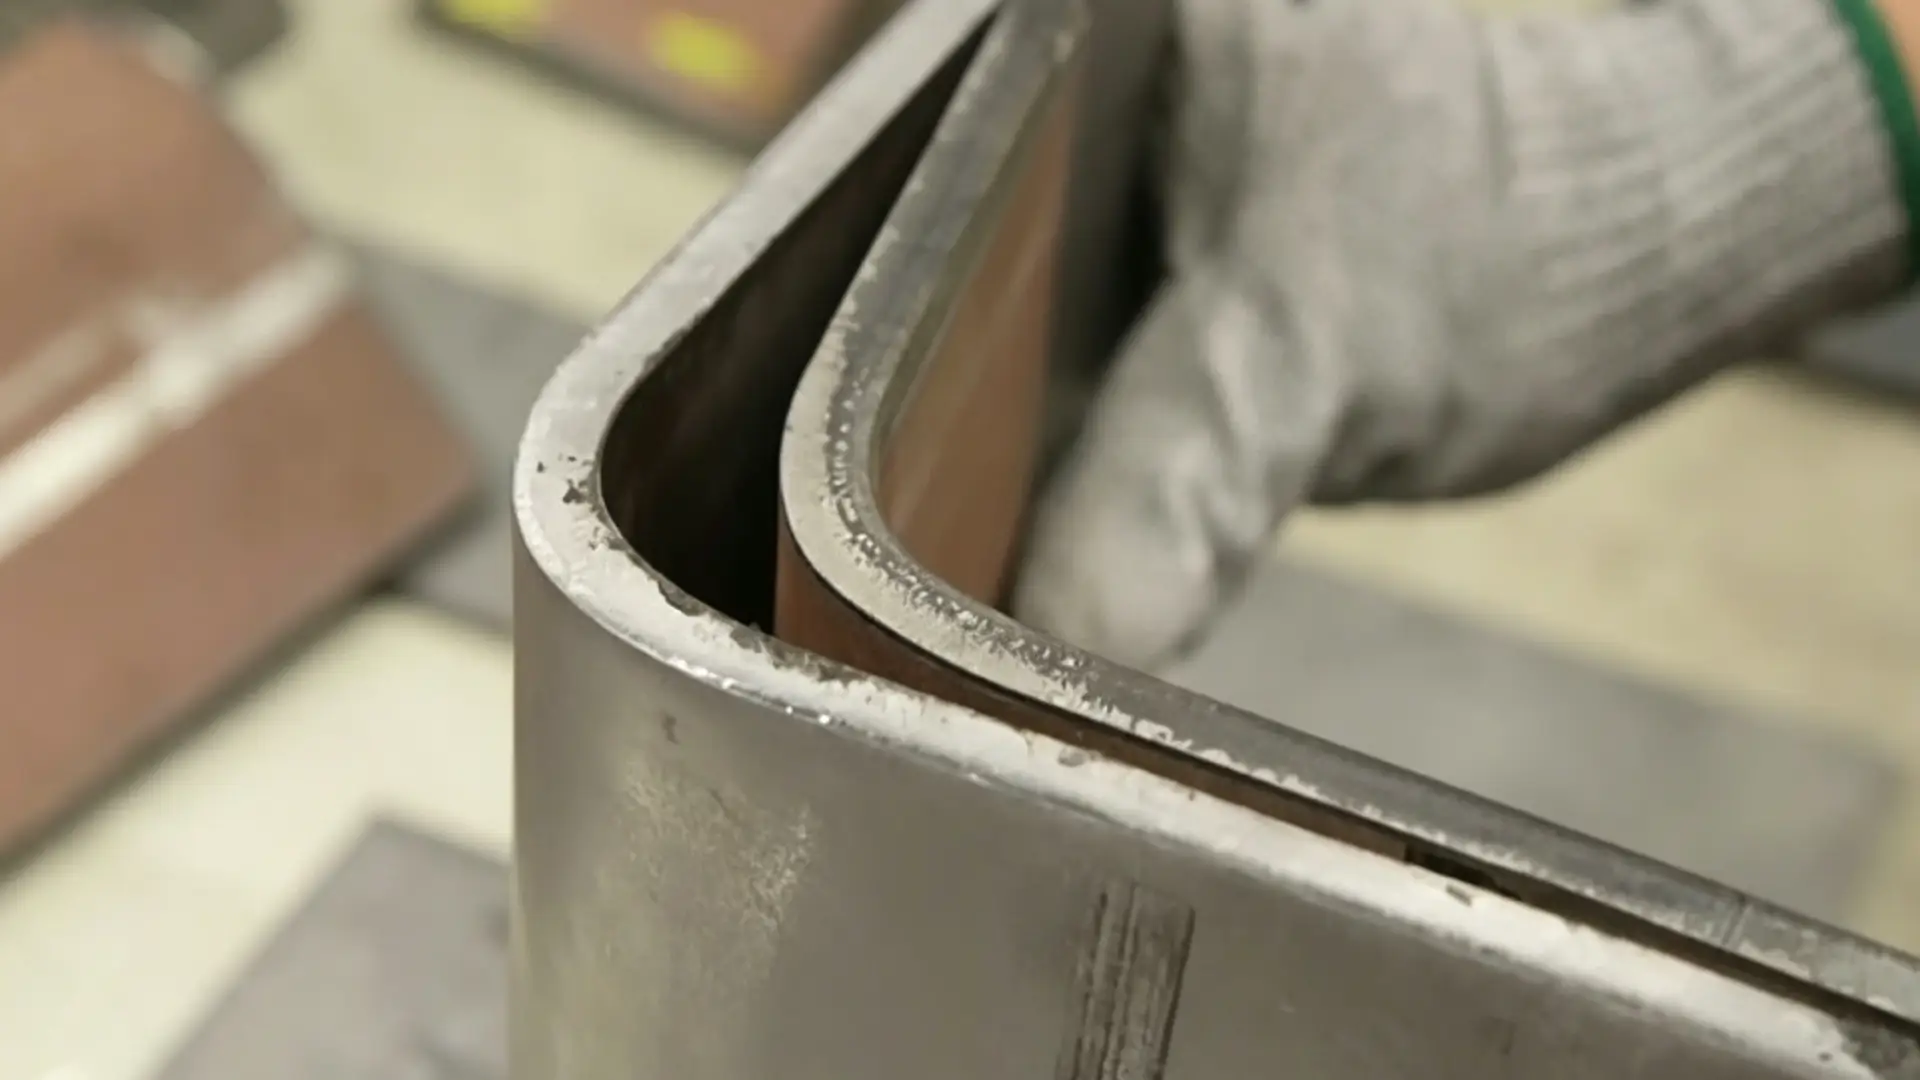
Deformation ak tòsyon se echèk konsepsyon yo prezante kòm pwoblèm pwosesis. Tcheke desen an anvan ou touche yon sèl paramèt machin nan. Pifò nan pwoblèm sa yo entegre nan jeyometri a byen lontan anvan fèy la rive nan yon mwazi.
Kenbe karakteristik simetrik atravè liy pliye a
Liy pliye a se aks kote tansyon an distribye. Si ou retire plis materyèl sou yon bò pase lòt bò a, fèy la ap rale nan direksyon bò ki pi lejè a chak fwa. Objektif ou: zòn ki retire oswa ki fòme sou chak bò liy sant pliye a ta dwe koresponn ak 10-15% nan zòn total ki retire sou longè pliye a.
Brid long ki depase 10×t bezwen plis atansyon. Ajoute brid opoze oswa ti pèl ranfòsman sou tou de bò yo. Sa balanse tansyon ak konpresyon ki ap kouri sou tout koube a.
Fikse distans ki genyen ant twou ak pli a epi fè kalkil la.
Twou ak fant ki plase twò pre yon liy koube se youn nan sous ki pi komen pou defòmasyon ak distòsyon kwen. Distans minimòm sekirite A ki soti nan kwen twou a rive nan tanjant koube enteryè a swiv de règ. Sèvi ak nenpòt kisa ki bay pi gwo nimewo a:
- A ≥ 2.5×t + Ri
- Yon ≥ 0.5×V (mwatye ouvèti V mwazi a)
An pratik: t = 2.0 mm, Ri = 2.0 mm, V = 16 mm → A ≥ max(7.0 mm, 8.0 mm) → itilize 8 mm . Èske w ap itilize asye ki gen gwo rezistans pi wo pase 600 MPa oubyen reyon sere kote Ri < t? Ajoute yon lòt 1×t kòm maj.
Pou fant long ki kouri paralèl ak koube a, kenbe bout fant lan omwen (2.5–3)×t + Ri soti nan liy koube a. Ou pa ka jwenn espas sa a nan layout la? Koupe yon dan soulajman ant bout fant lan ak koube a. Sa kraze chemen estrès la anvan li gaye kòm yon vag.
Kontwole longè ak pwoteksyon flanj pou konbat tòsyon
Bride kout ki pa tanzantan yo ka tòde. Yon bride ki kouvri yon bout yon koube 200 mm fè bout sa a vin pi rèd — rès la rete lib pou l vire. Règ la: kouvèti kontinyèl bride a ta dwe rive omwen 50-60% nan longè total koube a . Nan egzanp 200 mm sa a, sa vle di ≥100-120 mm nan bride angaje.
Wotè flanj lan enpòtan menm jan an tou. Pou fèy asye dou estanda, kenbe h ≥ 3×t pou konstwi yon vrè rezistans tòsyonèl. Desann anba 2×t epi flanj lan pa ajoute prèske anyen — fòm li san rèd. Sou yon fèy mens nan t ≤ 1.0 mm , ogmante minimòm sa a a h ≥ 5×t.
Sèvi ak fant pou soulaje pliye nan bout flanj konik yo
Yon bride ki kòmanse oswa ki fini sou yon koube — sitou sou bride konik oswa pasyèl — konsantre estrès nan pwen tranzisyon an. Se la tòsyon ak deformation lokal kòmanse. Solisyon an se yon fant soulajman koube ki gen bon gwosè nan chak pwen tèminasyon:
- Pwofondè soulajman Dr ≈ 1.2–1.5×Ri (egzanp: Ri = 2.0 mm → Dr = 2.4–3.0 mm; sèvi ak 3 mm)
- Lajè soulajman Wr ≥ 1.5–2×t pou materyèl ki gen gwo rezistans (egzanp: t = 1.5 mm → Wr = 2.25–3.0 mm)
- Kwen fant entèn yo: reyon ≥ 0.5×t pou anpeche fann
Estandadize reyon koube ou atravè tout pyès la
Reyon koube melanje sou menm panèl la lakòz deplasman inegal nan aks net, elongasyon inegal nan flanj lan, ak estrès rezidyèl ki akimile nan deformation global apre fòmasyon. Koreksyon planite ki pi senp nan nivo konsepsyon an: itilize yon reyon koube enteryè estanda atravè tout koube ki gen menm ang lan.
Pou asye dou, sa se Ri = 1.0–1.5×t . Pou asye pur oswa asye ki gen gwo rezistans, sèvi ak Ri = 1.5–2×t . Mete sa nan tablo koube CAD ou a epi aplike li lè w ap chwazi zouti yo. Pa melanje koube sere (Ri ≈ 0.5×t) ak gwo reyon (Ri ≥ 3×t) sou menm panèl la. Sèvi ak koupe soulajman oswa pèl ranfòsman pou separe yo si sa nesesè.
Gwo panèl plat ki pi laj pase 30×t ki pran plizyè pli bezwen yon lòt etap anplis. Ajoute pèl ranfòsman paralèl ak liy pli prensipal yo , ak yon pwofondè pèl (0.5–1.0)×t . Sa bloke planite apre fòmasyon an anvan pyès la kite près la.
Koreksyon bò kote pwosesis la pou defòmasyon tòl metal
Yon bon konfigirasyon zouti detekte pwoblèm ke okenn koreksyon apre fòmasyon pa ka rezoud. Anvan ou pran yon près oswa yon roulo redresman, tcheke machin nan an premye.
Enstalasyon Zouti: Premye Liy Defans lan
Lajè matris V a detèmine kijan fèy la byen sipòte pandan koube a. Règ travay la: Ouvèti V a ta dwe ant 8-10 × epesè materyèl la (t) . Twò laj, epi zòn koube a pèdi sipò — ou pral jwenn endantasyon lokal yo epi tonbe. Twò etwat, epi materyèl la defòme sou kote nan gonfleman vizib.
Reyon koube enteryè a swiv yon lojik sanblab. Kenbe Ri ≥ 1.0–1.5t . Si ou sere l pi sere pase sa, ou ka gen fann, plis rebondisman, ak leve kwen. Sa a se yon gwo enkyetid sou materyèl ki pi mou tankou alyaj aliminyòm. Sa yo bezwen yon reyon ki pi gwo oswa yon kousen presyon pou anpeche ondilasyon sou flan V-mouri yo.
Aliyman pwensonaj la pi silansye pase jan li sanble, men efè li yo pa silansye. Yon dekalaj sant ki pi gran pase 0.1–0.2 mm sou pyès ki piti ak mwayen pwodui diferans ang agoch-adwat ki rive 1–3° epi li entwodui tòsyon lokal. Dyagnostik ou: mezire pozisyon liy pliye a sou premye atik la lè l sèvi avèk yon kalib ang oswa yon eskanè 3D . Yon bò li wo, lòt la li ba — sa a se yon pwoblèm santre pwensonaj.
Pozisyon kalib dèyè a ak wotè sipò a kontwole kalite bride a nan bout pyès la. Kenbe longè bride a ≥ 4t . Si li pi kout pase sa, pwen blokaj kalib dèyè a twò pre liy pliye a epi li defòme kwen an. Wotè bride a dwe satisfè H ≥ 2t + r . Si li desann anba sa, materyèl la pa ka konstwi sipò konplè pou mwazi a pandan kou pliye a. Rezilta a: pliye woulo ak koube sou kote.
Gwo panèl plat ak fèy mens (t ≤ 1.0 mm) koube anba pwòp pwa yo san sipò roulo. Koube sa a kreye erè planè ki depase 1-2 mm pou chak 300 mm apre fòmasyon. Ajoute sipò roulo disip oswa sipò dinamik anvan koube a — pa apre.
Koreksyon Fòmasyon Segondè
Fòmaj premye pas la pafwa pwodui defòmasyon ke chanjman nan konsepsyon oswa nan zouti pa ka ranje. Gen twa pwosesis koreksyon ki kouvri pifò sitiyasyon reyèl yo.
Koreksyon laprès la jere defòmasyon ak tòsyon modere — erè platite nan seri 0.5–3 mm pou chak 300–500 mm — sou asye ki gen ti kabòn ak alyaj aliminyòm ki gen bon plastisite. Sèvi ak yon mwazi plat epi aplike presyon distribye nan ti ogmantasyon. Twòp chaj lakòz yon twòp koube ranvèse, ki chanje yon pwoblèm pou yon lòt. Pou materyèl ki gen gwo elastisite, planifye 2–5° konpansasyon twòp koube pou pran an kont retou elastik lè yo lage. Konbine koreksyon laprès ak bouklaj — rantre fèy la nèt nan kavite mwazi a. Sa ogmante defòmasyon plastik lokal la epi diminye tou de retou elastik la ak distòsyon rezidyèl la.
Nivelman elongasyon an konbat evazyon nan bout pyès long yo, ond kwen yo, ak deformation global sou gwo panèl mens yo. Tou de bout yo pran epi rale toupre oswa jis anwo limit elastik la. Sa pwodui yon elongasyon plastik inifòm ki libere estrès entèn lokalize. Pati ki fòme pa woule oswa ki fòme ak près-pliye ki gen distòsyon evazyon nan bout yo reponn byen a fòmasyon elongasyon oswa rekwi pou soulaje estrès. Nenpòt nan opsyon yo ba ou yon distribisyon estrès rezidyèl ki pi inifòm pase presyon mekanik poukont li.
Redresman woulo jere ondilasyon kontinyèl, tòsyon, ak koube nan fèy, bann oswa pyès ki gen anpil longè — tankou plak ki louvri ak bobin. Materyèl la pase nan woulo ki gen ti dyamèt ki altène. Woulo sa yo enpoze sik koube repete nan toude direksyon yo, sa ki diminye estrès rezidyèl atravè epesè a etap pa etap. Mete diferans presyon woulo a a 1-5% nan epesè materyèl la kòm entèval depa ou. Si ou depase sa, ou prezante bann elastisite lokalize ak mak sou sifas la. Pou yon koube mondyal ki grav ki mezire an plizyè milimèt pa mèt, konbine redresman woulo ak nivelman elongasyon oswa rekwi.
Soulajman Estrès: Lè Koreksyon Mekanik Pa Sifi
Gen kèk defòmasyon ki rete anndan materyèl la, pa sèlman sou sifas la. Koreksyon mekanik deplase fòm nan — li pa toujou fikse eta estrès ki anba li a.
Rekui se solisyon prensipal pou deformation grav apre fòmasyon ke redresman mekanik pa ka kenbe. Asye ki gen ti kabòn sibi yon rekui konplè nan 650–750°C avèk yon refwadisman kontwole. Alyaj aliminyòm yo itilize rekui pou soulaje estrès nan yon dire ki pi kout, anviwon 300–400°C , ak tanperati egzak la depann sou seri alyaj la. Nan tou de ka yo, fikse pati mens yo plat pandan sik chalè a. Tanperati rekui a li menm ka entwodui nouvo deformation si pati a pa gen sipò.
Tan an enpòtan. Fè pwosesis rekui a anvan operasyon dimansyon kritik tankou pwensonaj presizyon oswa fraisaj CNC. Lè ou lage estrès rezidyèl apre dènye machinasyon an, sa deplase karakteristik yo nan pozisyon yo.
Tretman vyeyisman an aplike sou aliminyòm ki gen gwo rezistans (seri 2xxx, 7xxx) ak asye pur ki redi pa presipitasyon apre fòmasyon lonje oswa vire. Vyeyisman natirèl nan tanperati chanm pandan plizyè jou estabilize defòmasyon lejè sou ti pyès ki gen tolerans sere. Vyeyisman atifisyèl nan 120–190°C pandan plizyè èdtan akselere pwosesis la epi ede balanse estrès rezidyèl atravè seksyon an. Pati ki defòme anpil bezwen yon apwòch an de etap: redresman mekanik an premye pou repare makro-jeyometri a, answit vyeyisman pou estabilize eta estrès mikwoestriktirèl la.
Fidbak Mezi: Fèmen Bouk la
Koreksyon san mezi se jis devinezon ki repete sou yon echèl.
Tolerans ang nan koube pwodiksyon an se ±1° kòm estanda jeneral la. Pran mezi ang premye atik la ak yon kalib ang oswa yon eskanè 3D epi mete rezilta sa yo dirèkteman nan koreksyon kou pwochen seri a. Yon konvèsyon itil: 1° nan erè ang lan egal a apeprè 0.05–0.1 mm nan ajisteman kou kurseur , tou depann de modèl près la. Entegre sa a nan yon sik "mezire → konpanse → re-mezire". Pa trete devyasyon premye atik la kòm yon koreksyon yon sèl fwa.
Mezi planè a itilize yon plak sifas ak kalib santiman pou travay estanda, oubyen eskanè lazè pou tolerans ki pi sere. Sib kontwòl entèn yo chita a ≤ 0.5–1.0 mm pou chak 300 mm . Apre redresman woulo a, pran lekti nan 3–5 pozisyon sou longè pyès la. Anrejistre paramèt presyon woulo a ansanm ak rezilta planè a. Done sa yo vin referans ou pou pwochen travay menm jan an — li diminye tan konfigirasyon an epi li diminye retravay sou kòmand repete yo.
Referans dimansyon jeneral pou pyès ki fòme a frèt: dimansyon lineyè yo kenbe ±0.1 mm , dimansyon pòs-fòmaj yo dire ±0.4 mm , epi dimansyon pliye-a-twou oswa pliye-a-karakteristik yo desann nan ±0.2 mm . Kenbe espasman twou yo a ≥ 6t ak espasman twou-a-kwen an a ≥ 2t . Pran echantiyon nan entèval defini — chak 50-100 pyès pa chanjman se yon ritm pwodiksyon komen — epi kenbe dosye yo. Modèl nan done yo montre w ki kote pwosesis la ap derive anvan li tounen dechè.
Koreksyon Avanse pou Ka Defòmasyon Grav oswa ki gen Gwo Presizyon
Gen kèk pyès ki pa reyaji ak koreksyon estanda a. De sik près, twa wonn redresman woulo — epi yo toujou pa pral kenbe tolerans lan. Nan pwen sa a, ou pa gen yon pwoblèm pwosesis. Ou gen yon pwoblèm sistèm.
Fòmaj detire pou gwo deformation
Gwo panno aliminyòm ki gen deformation ki depase 5-15 mm — po zèl, panno fuselage, 1.5-6 mm epesè, jiska 12 m longè — bezwen fòme pa elastisite. Pa gen okenn fason pou evite sa. Pwosesis la rale tout fèy la a 1-3% deformation plastik. Sa mete estrès jis anlè pwen sede materyèl la, byen anba risk estrès la. Pou alyaj ayewospasyal 2xxx/7xxx ak sede anviwon 350 MPa ak rezistans a tansyon anviwon 500 MPa, w ap vize yon fenèt estrès 370-400 MPa.
Rezilta yo difisil pou diskite avèk yo:
- Estrès rezidyèl ki bese NAN-XNIM%
– Deformation diminye soti nan 10 mm rive nan 1–2 mm
– Devyasyon kontou a rete nan ±0.5–1.0 mm pou chak 3 mèt
Travay frèt poukont li pa ka rive pre chif sa yo. Li konstwi zòn plastik lokalize ki pouse estrès toupatou nan modèl inegal - e sa kreye yon bouk koreksyon ou pa ka soti ladan l.
Kontwòl Pwosesis Presizyon pou Pyès ki gen Tolerans Sere
Tòl metalik pou ayewospasyal ak semi-kondiktè souvan gen tolerans pozisyon twou ±0.05–0.10 mm. Echantiyonaj estanda pa ase pou nivo sa a. Kòmanse avèk eskanè 3D konplè sou 5-10 premye pyès yo. Sa ap konstwi liy debaz pwosesis ou a. Apre sa, eskane 1 pyès pou chak 10-20 ki pwodui. Èske karakteristik kle yo depase 60-70% nan bann tolerans lan? Ajiste touswit. Pa rete chita ap tann yon echèk.
Swiv Cpk a tout pwen. Pyès estriktirèl ki gen gwo presizyon bezwen Cpk ≥ 1.33. Konpozan ayewospasyal ki kritik pou sekirite yo ogmante sa a rive nan Cpk ≥ 1.67. Pwosesis ou a pa ka kenbe chif sa yo sou plis pase 50 pyès pa pakèt? Aparèy fiksasyon an oswa sekans soudaj la bezwen yon nouvo konsepsyon — pa yon lòt seri koreksyon frèt.
Lis verifikasyon prevansyon: Sispann defòmasyon fèy metal la anvan li kòmanse
Pifò pwoblèm defòmasyon yo ka evite. Pi bon moman pou repare yo se nan etap konsepsyon an — pa apre pyès la deja defòme.
Li lis verifikasyon sa a anvan nenpòt pyès rive toupre yon machin pou pliye laprès oswa yon machin pou koupe lazè.
Espas ant karakteristik ak pliye
– Twou: sant-a-pliye ≥ 2.5t + Ri
– Plak: plas-bò-pliye ≥ 4t
– Tout bor koupe yo: ≥ ½ ouvèti an V soti nan liy sant koube a
Longè bride
– Bride kontinyèl minimòm: 4-6t; pwoteksyon an dwe rive ≥ NAN-XNIM% longè total koube a
– Ou gen flanj konik ki desann anba longè minimòm nan? Ajoute yon fant soulajman kwen nan pwen tranzisyon an.
Fant soulajman pliye
– Lajè ≥ 0.5tpwofondè ≥ R + t
– Kwen entèn yo: reyon ≥ 0.5t — sa anpeche fann nan rasin lan
Minimòm reyon koube
– Asye mou: Ri ≥ 1t — Aliminyòm: Ri ≥ 1.5t — Nerjaveèi: Ri ≥ 2t
– Ap travay avèk 6061-T6 ki gen tanperaman di? Mete Ri ≥ 4t
Pre-konpansasyon Springback
– Asye ak asye pur ki gen gwo rezistans: ang koube predefini nan sib + 2–3°
– Sove valè materyèl/epesè/retounen elastik V-die ou yo nan bibliyotèk pwogram CNC la. Sa elimine koube esè pa travay pou tout bon.
Estrateji tolerans
– Mete tolerans sere (±0.1–0.2 mm) sou karakteristik lokalizasyon kritik yo. Se la presizyon konte.
– Sèvi ak ISO 2768-m pou tout lòt bagay. Twòp tolerans pouse ou nan retravay — epi retravay ajoute nouvo estrès rezidyèl.
konklizyon
Defòmasyon nan fèy metal la se pa yon echèk. Se yon siy avètisman ki montre yon bagay bezwen atansyon. Reparasyon an toujou kòmanse nan menm kote a: chèche konnen poukisa metal la te deplase. Apre sa, deside kijan pou fè l retounen. Sa aplike kit w ap fè fas ak yon rekiperasyon sou yon koube presizyon, yon defòmasyon soude sou yon panèl estriktirèl, oswa twou nan pwosesis prevansyon w lan.
Teknik nou kouvri la a pa teyorik. Konpansasyon twòp koube, rekui pou soulaje estrès, nivelman woulo, koreksyon ki baze sou ekipman — sa yo se zouti reyèl, zouti atelye. Se sa ki fè diferans ant yon ekip ki dechè pyès ak yon ekip ki anbake alè.
Pwochen etap ou a : Verifye to rejè ou a pou domaj ki gen rapò ak defòmasyon. Li pi wo pase sa li ta dwe ye? Kòz prensipal la prèske toujou an amon — konfigirasyon zouti, seleksyon materyèl, oswa sekans pwosesis. Kòmanse la.