
A réz úgy néz ki, mintha könnyen hegeszthető lenne – puha, megmunkálható, és már forrasztottad is korábban gond nélkül. De abban a pillanatban, hogy ívet gyújtasz, valami nem stimmel. A hő gyorsan elillan. Az alapfém deformálódik, mielőtt reagálhatnál. A hegfürdő egyáltalán nem úgy viselkedik, mint az acél. Ez nem felhasználói hiba. Ez fizika. A réz 11-szer gyorsabban vezeti a hőt, mint a lágyacél. Mindent, amit más fémek hegesztéséről tanultál, újra kell gondolnod, mielőtt egy rézkötéshez érnél.
Először próbálja ki a TIG hegesztést a rézen ? Nehezen érti, miért nem elég erős a rézhegesztési kötés ? Ez az útmutató egyenesen arra tér ki, hogy mi működik – a megfelelő előmelegítési hőmérsékletek, a töltőanyag-választás és a módszerek összehasonlítása, amelyek megkímélik Önt a költséges és bosszantó hibáktól.
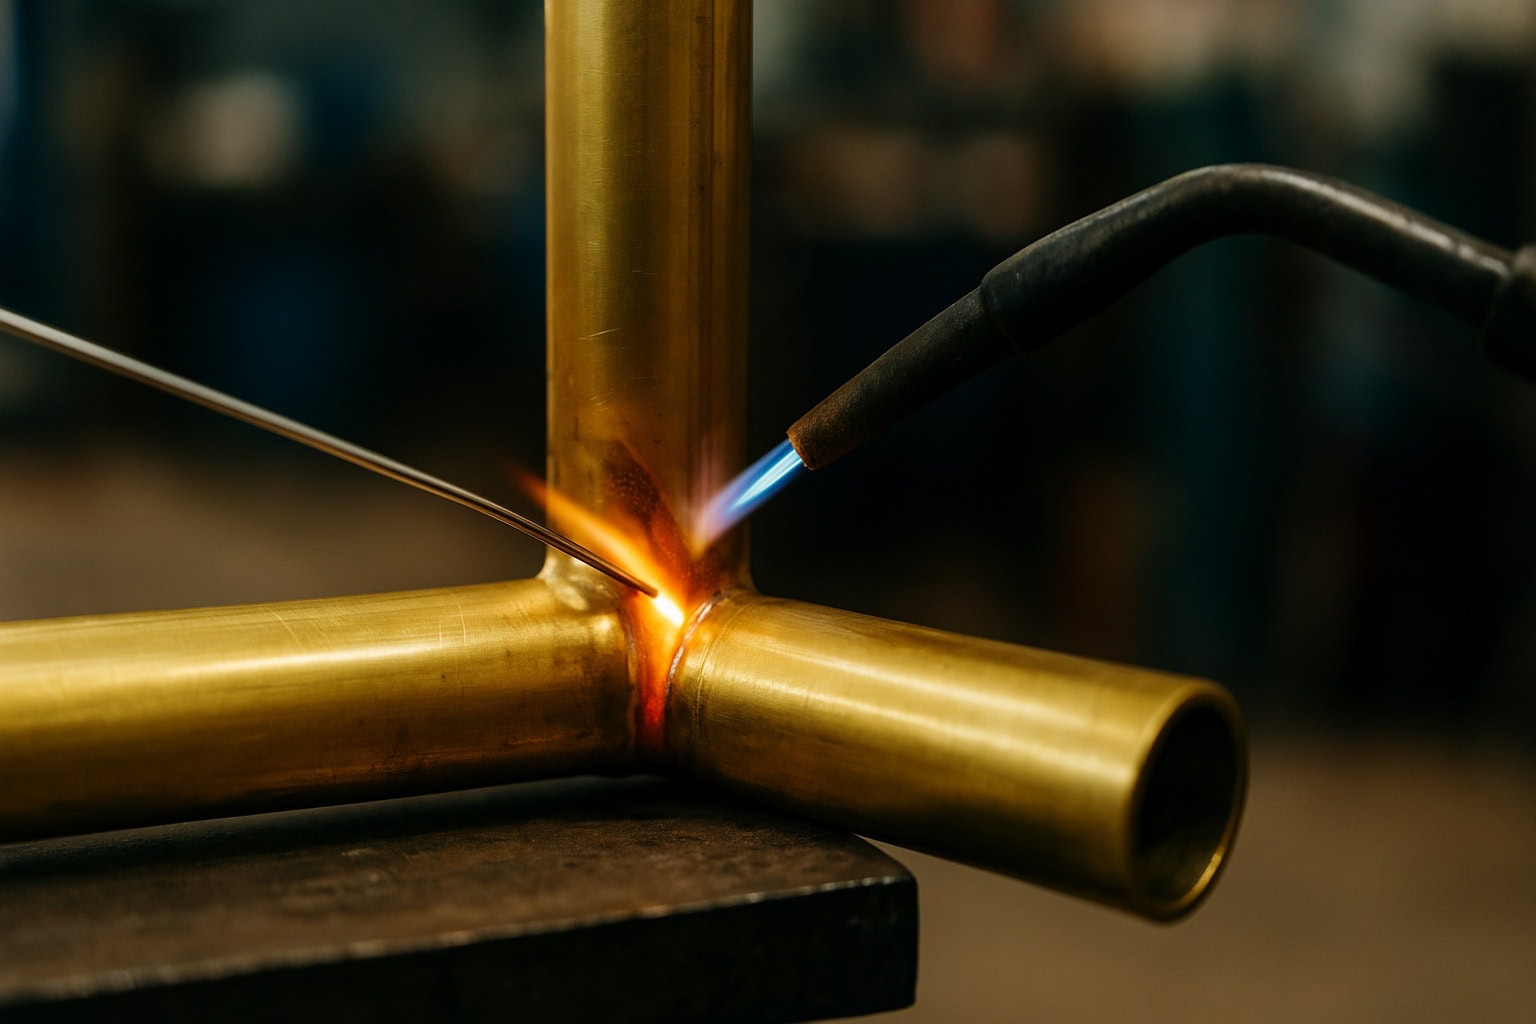
Miért nehezebb a réz hegesztése, mint a legtöbb fémé (és mit jelent ez a kezdők számára)
Íme egy szám, ami mindent megmagyaráz: 400 W/m·K.
Ez a réz hővezető képessége – körülbelül 10-szer magasabb, mint az acélé . Abban a pillanatban, hogy az ív eléri a felületet, a hő gyorsan terjed a hegesztési zónából. Az olvadékfürdő gyorsabban eltűnik, mint ahogy létrejönne. Nem lassú a folyamat – az anyag csak ellened dolgozik.
Ez az egyetlen tulajdonság három valódi problémát okoz a rézhegesztésben :
- Az energiaigény megugrik. Rézigény 2–5× nagyobb hőbevitel mint az acél. Egy tipikus 200A-es TIG beállítás gyakran küzd nehézségekkel 1/8 hüvelykes rézzel – sok esetben 300 A vagy több szükséges hogy stabil olvadékmedencét képezzen.
- A torzítás gyorsan bekövetkezik. A réz hő hatására jobban kitágul, így sokkal valószínűbb a deformációMire mozgást észlel, a deformáció már megtörtént.
- Az oxidáció gyengíti a hegesztést. Magas hőmérsékleten a rézben lévő oxigén oxidokat képez, amelyek szennyezik a hegesztési zónát, ami porozitás és csökkent szilárdság.
Amin a kezdők keresztülmennek
A legtöbb kezdő kétféleképpen bukik meg:
Túlmelegedés (leggyakoribb). Az ív stabilnak tűnik, de az alapanyag soha nem olvad meg teljesen. A kötés szilárdnak tűnhet, de feszültség alatt gyorsan eltörik.
Túlmelegedés. A megfelelő árnyékolás nélküli teljesítménynövelés porozitást és gyenge hegesztési varratokat eredményez , különösen akkor, ha a gázvédelem nem elegendő.
Gyakori valós probléma: a megfelelő előkészítés (például deoxidáció vagy árnyékolás beállítása) elmulasztása gyakran porózus hegesztési varratokat eredményez, amelyek nyomás alatt meghibásodnak , még akkor is, ha a felületen elfogadhatónak tűnnek.
Csatlakozhatsz a rézhez? De várjunk csak, tényleg „hegeszteni” kell?
—— A kritikus különbségek megértése: Forrasztás, keményforrasztás és hegesztés
Sok kezdő bemegy egy barkácsboltba, és minden fémillesztési folyamatot „hegesztésnek” nevez. Azonban egy egyszerű elektronikai forrasztópákával egy teherhordó konzolhoz – vagy egy ipari TIG hegesztőgéppel egy egyszerű háztartási vízvezetékhez – megpróbálni kudarcot vallani, ha nem katasztrófát okoz.
A réz illesztése három különböző fizikai folyamatot foglal magában. A megfelelő kiválasztása több ezer dollárt takaríthat meg a berendezésköltségeken és több száz órányi bosszúságon.
1. A három folyamat alapvető összehasonlítása
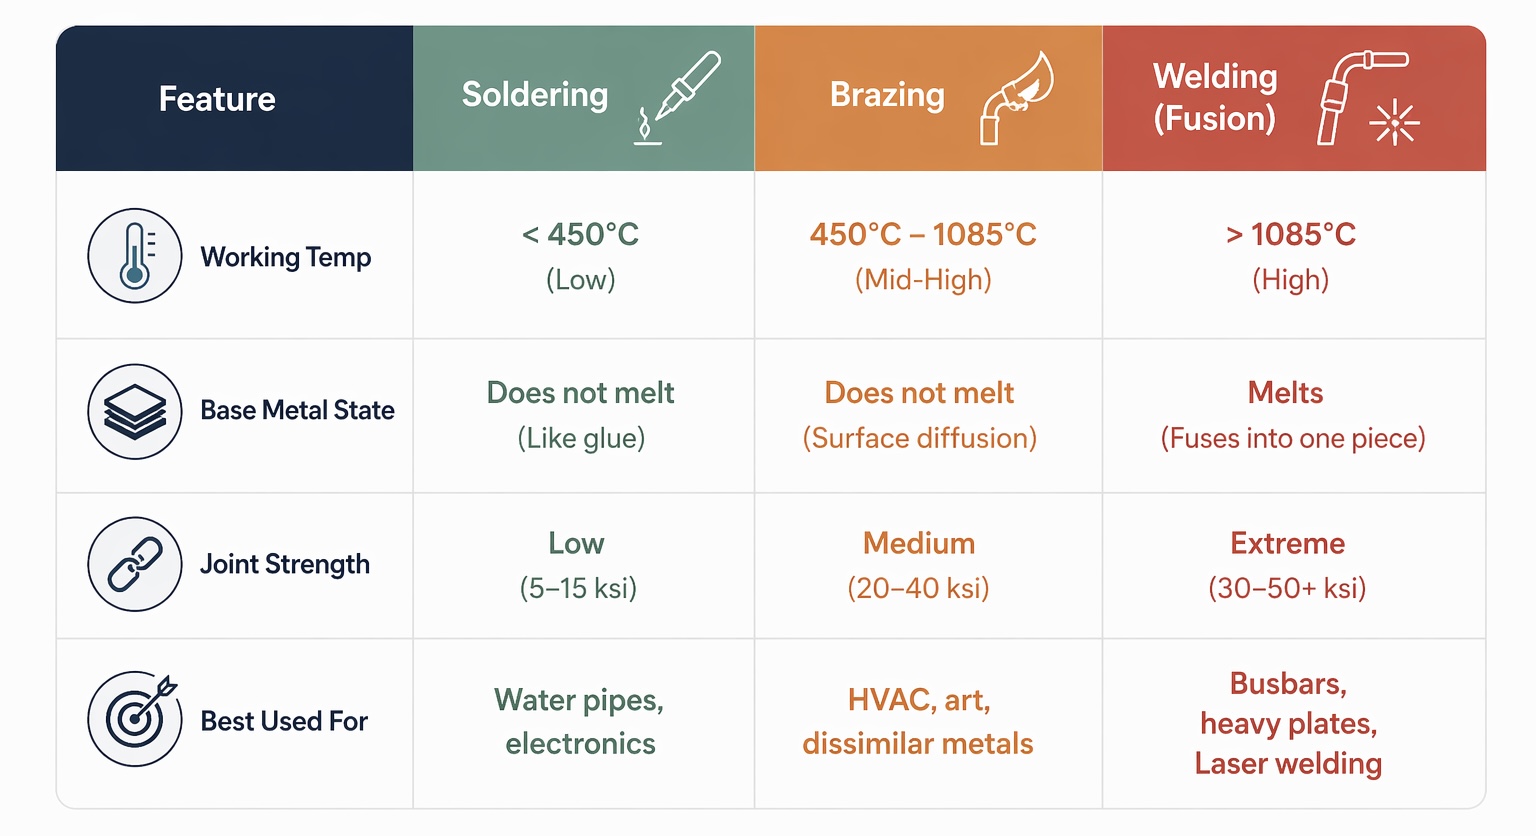
2. Mélymerülés: Melyiket válassza?
● Gyors megoldásokhoz: Válassza a Forrasztást
Ez a „háztartási szabvány”. Ha egy szivárgó rézcsövet javítasz a pincében, vagy egy rézcsőből készült könyvespolcot barkácsolsz, a forrasztás több mint elegendő a 150 psi alatti lakossági víznyomás kezeléséhez.
- Előnyök: Alacsony belépési korlát; egyszerű propánégővel is elvégezhető.
- Hátrányok: Alacsony szerkezeti szilárdság; nem bírja a nagy feszültséget vagy az intenzív rezgést.
● Rezgésállóság és tömítés érdekében: Válassza a forrasztást
A forrasztás az aranystandard a HVAC (fűtés-, szellőzés- és légkondicionáló) iparban. Bár továbbra sem olvasztja meg az alapfémet, az ezüst vagy foszfor alapú töltőanyag rudak használata sokkal erősebb molekuláris kötést hoz létre, mint a forrasztás.
- Előnyök: Kiváló réz és más fémek (például rozsdamentes acél) összekapcsolására.
- Hátrányok: Nagy hőhatásövezet (HAZ), amely deformálhatja a vékony réz alkatrészeket.
● A maximális szilárdság és vezetőképesség érdekében: Válassza a hegesztést
Ez az igazi fúzió . Egy elektromos ív vagy lézer hatására az alapfém azonnal megolvad, és egyetlen, szilárd darabká egyesül a hozaganyaggal.
- Előnyök: A kötés szilárdsága megegyezik az alapanyag szilárdságával. A legalacsonyabb elektromos ellenállást kínálja az energiaipari gyűjtősínek és a nagy teherbírású tartályok esetében.
- Hátrányok: A hagyományos módszerek (TIG/MIG) elsajátítása köztudottan nehéz a kezdők számára.
3. Profi tippek kezdőknek
Kulcsfontosságú betekintés:
Ha a munkadarab vastagsága 0.5 mm és 5 mm között van , és a hegesztés nagy szilárdságát szeretné a TIG „rémálomszerű” tanulási görbéje nélkül, akkor a száloptikai lézeres hegesztés a legokosabb rövidítés 2026-ban.
A lézerhegesztés a „Hegesztés” kategóriába tartozik, de az ív „tompa erejű” hőjét egy „szike” pontosságával helyettesíti. Lehetővé teszi laboratóriumi minőségű varratok létrehozását a rézlemezek átfújása vagy vetemedése nélkül.
Összefoglalás: Először is azonosítsa az alkalmazását. Csövet javít? Vásároljon forrasztópasztát. Ipari terméket vagy nagy szilárdságú szerkezetet épít? Olvasson tovább, miközben mélyrehatóan elmerülünk abban, hogyan hódíthatja meg a legnagyobb kihívást jelentő, de legerősebb technikát: a fúziós hegesztést.
A megfelelő hegesztési módszer kiválasztása rézhez: TIG vs MIG vs lézeres hegesztés
Három módszer van az asztalon. Mindegyik a maga módján kezeli a rezet – és a rossz választás nemcsak lelassít, hanem anyagot pazarol, időt pazarol, és terhelés alatt eltörő kötéseket eredményez.
Íme, mi különbözteti meg őket.
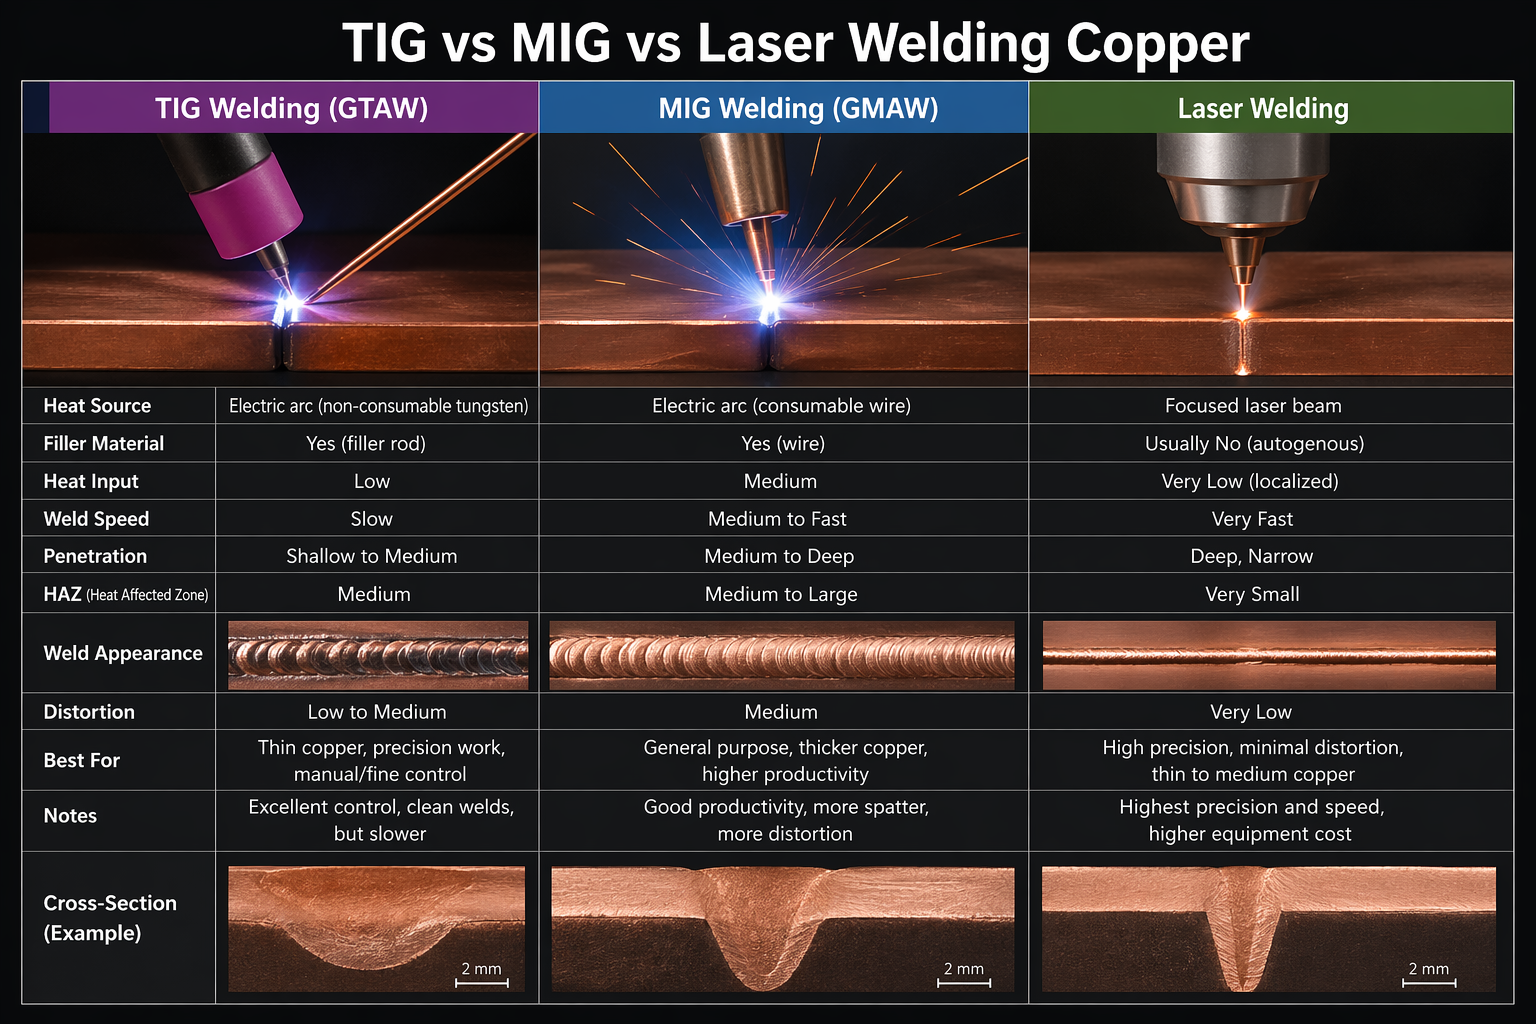
Kezdők számára az okos választás egyszerű: kezdjenek lézerhegesztéssel – különösen 0.5–5 mm közötti rézvastagság esetén . Ez a módszer a legtöbb szakértelmet igénylő akadályt eltávolítja, tiszta, stabil hegesztési varratokat eredményezve a hőszabályozással való küzdelem nélkül.
Szűkös a költségvetésed? A MIG hegesztés vastagabb rézzel is működhet, de nagyobb porozitással és beállítási kihívásokkal kell szembenézned. A TIG hegesztés nagyszerű eredményeket hoz – de csak akkor, ha már szereztél valódi tapasztalatot.
Ha gyors, konzisztens eredményeket szeretne az első naptól kezdve, a lézerhegesztés a legegyszerűbb megoldás.
TIG hegesztés: Maximális kontroll, maximális elkötelezettség
A TIG eljárás a legszűkebb hőhatásövezetet biztosítja az ívhegesztési eljárások közül – 1.2 mm-t . Réz esetében ez a pontosság nagyon fontos. A kisebb hőterjedés kisebb torzulást, jobb fúziót és alacsonyabb porozitási arányt jelent, mint amit a MIG eljárással elő lehet állítani egyenletes hőmérsékleten.
A csapda? A TIG igazi szakértelmet igényel. A pisztoly szöge, a töltőanyag időzítése, a haladási sebesség – minden változót egyszerre kell kezelni. A tanulási görbe 2-3-szor hosszabb, mint a MIG-é . Egy kezdő számára, aki már ismeri a réz káros hőviselkedését, ez egy meredek belépési pont. A TIG türelmet és gyakorlást jutalmaz. Nem bocsátja meg a rövidítéseket.
A legjobb:
– Vékony rézlemezek 1/16 hüvelyknél vékonyabbak
– Nagy pontosságú illesztések
– Elektromos alkatrészek, ahol a vezetőképesség és a tiszta varratok nem képezhetik feltételnek
MIG hegesztés: Gyorsabb belépés, valódi kompromisszumok
A MIG hegesztés praktikus vastagságtartományt fed le – 1/16″ és 1/2″ (1.6–12.7 mm) között –, és a három közül a legalacsonyabb tanulási görbével rendelkezik. Ez teszi a közepes vastagságú rézzel dolgozó kezdők számára a legjobb kiindulóponttá.
A réz azonban a MIG hegesztés nagyobb hőhatásövezetét (~ 3.5 mm ) sújtja. A porozitás kockázata 2-3-szor nagyobb, mint a TIG hegesztésnél . A fröccsenés megnő. A rézen az ív stabilitása állandó paraméter-beállítást igényel – 18–22 V 150–250 IPM huzalsebességgel –, és a hézagokat a menetek között továbbra is meg kell tisztítani.
A legjobb:
– Költségtudatos kötegelt munka vastagabb rézből
– Olyan munkák, ahol a kisebb hibák elfogadhatóak
– Olyan helyzetek, ahol a sebesség fontosabb, mint a tökéletesség
Lézeres hegesztés: A kezdők gyors megoldása, amiről senki sem beszél
A lézerhegesztés a szakértelem spektrumának másik végén helyezkedik el – nem bonyolultság, hanem megbocsátás tekintetében. A hőérzeti zóna (HAZ) 0.5 mm alá csökken . A sebesség tízszer gyorsabb, mint az ívhegesztésnél . Az utólagos tisztítási igény 5% alá esik , szemben a TIG vagy MIG 20–30%-ával.
Réz hegesztésekor a lézer precíziója kiküszöböli az ív instabilitását, ami a TIG és MIG hegesztést olyan könyörtelenné teszi. Egy 1 kW-os, 1064 nm-es száloptikás egység – 1,000–2,000 W teljesítményre és 1–2 m/perc haladási sebességre beállítva – tiszta, konzisztens eredménnyel kezeli az 1 mm-es rézlemezt. Ehhez nincs szükség biztos pisztolykezre.
A kezdeti befektetés magas. A hosszú távú üzemeltetési költségek azonban 30–50%-kal csökkennek az ívhegesztési módszerekhez képest.
A legjobb:
– Vékony és közepes réz (0.5–5 mm)
– Precíziós alkatrészek
– Kezdőknek, akiknek megismételhető eredményekre van szükségük éveknyi ívhegesztési gyakorlat nélkül
Szerszámok és anyagok, amelyekre szüksége van a réz hegesztésének megkezdése előtt
Mielőtt megcsinálod az első ívet, rendezd el a felszerelésedet. Ez nem opcionális. A megfelelő beállítás az, ami megkülönbözteti a tartós illesztést a terhelés alatt elszakadótól.
Íme, amire szükséged van, a hegesztési módszeredhez igazítva, amikor kitalálod, hogyan kell helyesen hegeszteni a rézet .
Hegesztőberendezések módszer szerint
TIG beállítás
– Egy gép, amivel nagyfrekvenciás ívindítás és elegendő áramerősségű szabad magasság vastagabb profilokhoz
- DCEN polaritás — az alapértelmezett érték a réz, nem a DCEP
- 2%-os toriált volfrámelektróda — hosszabb ideig tart stabil ívet, mint bármely általános célú opció
– A közeli szakaszokhoz 1/2 hüvelyk vastagságú, előmelegítjük 650 ° F mielőtt az ív érinti az illesztést
MIG beállítás
- Impulzushegesztési képesség kulcsfontosságú itt – szabályozza a hőbevitelt. Ez jelentősen csökkenti a deformáció és az átégés kockázatát.
- Fuss DCEP polaritás, ugyanaz, mint a standard acél MIG munkák
– A MIG magasabb lerakódási sebessége miatt vastag rézprofilokhoz a legjobb választás
Lézeres hegesztés beállítása (legkönnyebben használható, legstabilabb)
– Állítsa be a megfelelő teljesítményt a réz vastagsága alapján (jellemzően 0.5–5 mm- hez ideális )
– Biztosítja a lézer pontos fókuszálását a hegesztési varratra – nincs szükség bonyolult beállításra
– Az előmelegítés általában szükségtelen , így gyors indítást és stabil működést biztosít
– Minimális hőhatásövezet és alacsony torzítás , így rendkívül kezdőbarát és magasabb sikeraránnyal rendelkezik
Töltőrudak
A töltőanyagot az alapanyaghoz igazítsa. Ez az egyetlen lépés a legtöbb porozitási problémát még a hegesztés megkezdése előtt kiküszöböli.
- ERCu — tiszta rézből készült munkák, kiváló metallurgiai kompatibilitás
- ERCuSi-A — tiszta réz, réz-szilícium és réz-cink ötvözetek
- ERCuAl-A2 — alumíniumbronz, vagy bármilyen rézből különböző fémekbe való illesztés
- ERCuNi — csak réz-nikkel ötvözetek
- Szilíciumbronz MIG huzal — a bronzötvözetek MIG forrasztásához használt standard választás
Többrétegű munkák esetén minden egyes menet között tisztítsa meg az oxidált hegesztéseket. Hagyja ki ezt, és a szennyeződés egyenesen a következő varratba kerül.
Védőgáz
- TIG és MIG: kezdés 100%-os argonnal. Váltson át egy argon-hélium keverék mélyebb behatoláshoz vagy forróbb ívhez vastagabb szakaszokon
- Több hélium = több hő = gyorsabb haladási sebesség a kemény rézkötéseken
Támogató kellékek
- Drótkefével — menetek közötti tisztítás és végső ellenőrzés
- Zsíroldók és tisztítóoldók — az olajok, festékek és zsírok porozitást okozhatnak a rézen, mielőtt egyetlen gyöngyöt fektetne le
- Bilincsek és szerelvények — a réz hő hatására gyorsan mozog. Rögzítsen minden munkadarabot úgy, hogy az illeszkedő felületeken nulla hézag legyen.
Egy dolgot érdemes szem előtt tartani: az áramerősség, a feszültség, a huzalelőtolási sebesség és a védőgáz áramlása mind együtt változik a vastagság változásával. Nincs egyetlen beállítás, amely minden rézmunkára alkalmas. Minden változót illesztésenként, vastagságonként kell beállítani.
Rézcső hegesztése: Gyakorlati útmutató vízvezeték- és csőszerelési alkalmazásokhoz
A rézcsövek egyszerűnek tűnnek – amíg egy illesztés be nem szivárog.
Vízvezeték-szerelésnél nem fúziós hegesztést végzel. Használsz forrasztó (izzadó)Ez a különbségtétel fontos. A legtöbb lakossági rendszer ... 100 200–XNUMX XNUMX psi, és a megfelelően elvégzett forrasztás megbízható, szabványos kötéseket eredményez.
Íme a folyamat, leegyszerűsítve a legfontosabbakra:
1. lépés: Vágás, sorjázás és tisztítás
Minden a hő alkalmazása előtt kezdődik.
- Vágd le csővágóval. Fokozatosan húzza meg és forgassa el – ne erőltesse, mert deformálhatja a csövet.
- Sorjátlanítsa a belső szélét. A szennyeződés elkerülése érdekében távolítsa el a forgácsokat.
- Tiszta vagy fényes réz. Mind a csővégnek, mind az idom belsejének fényesnek kell lennie – az oxidált réz nem köt össze.
- Vigye fel egyenletesen a fluxust. Vékonyan kenje be mindkét felületet, majd teljesen helyezze a csövet a szerelvénybe.
2. lépés: Melegítse fel a kötést a megfelelő módon
Itt veszíti el a legtöbb kezdő az önuralmát. Az ösztöne az, hogy a fáklyát a csőre irányítsa. Ez a rossz lépés.
- Irányítsd a zseblámpádat a a szerelvény közepe, ne a csövet. Melegítse fel 4–5 másodperc amíg a fluxus sisteregni nem kezd.
- Kapcsold át a lángot a ellenkező oldal ahonnan a forrasztóónt betáplálod. Ezáltal a hő eloszlik a csatlakozás körül.
- A forrasztóanyaggal érintsd a csövet – ne a lángot. Gyorsan megolvad és befelé húzódik? A kötés készen áll. Amint a forrasztóforrasztó elkezd folyni, húzza el a lángvágót. A nagyobb hő hatására a forrasztófolyadék elég, és fennáll a cső falának megolvadásának veszélye.
Teljes égési idő egy ½”-es illesztésen: 10–20 másodperc. Ennyi.
Célhőmérséklet: 400–450 °C. Ebben a tartományban a kapilláris hatás végzi az igazi munkát – az olvadt forrasztóónt a csatlakozóhüvely minden résébe behúzza.
Két hibajel, amit érdemes felismerni:
- Forrasztópacok kívülről, de nem töltik ki a kötést → túlmelegedett. Újra fluxus, újramelegítés, forrasztás hozzáadása.
- A forrasztóanyag egyáltalán nem folyik → nem melegedett túl jól, vagy a felület nem lett elég jól megtisztítva.
Töltőanyag kiválasztása: 95/5 forrasztópálca vs. réz-foszfor forrasztópálca
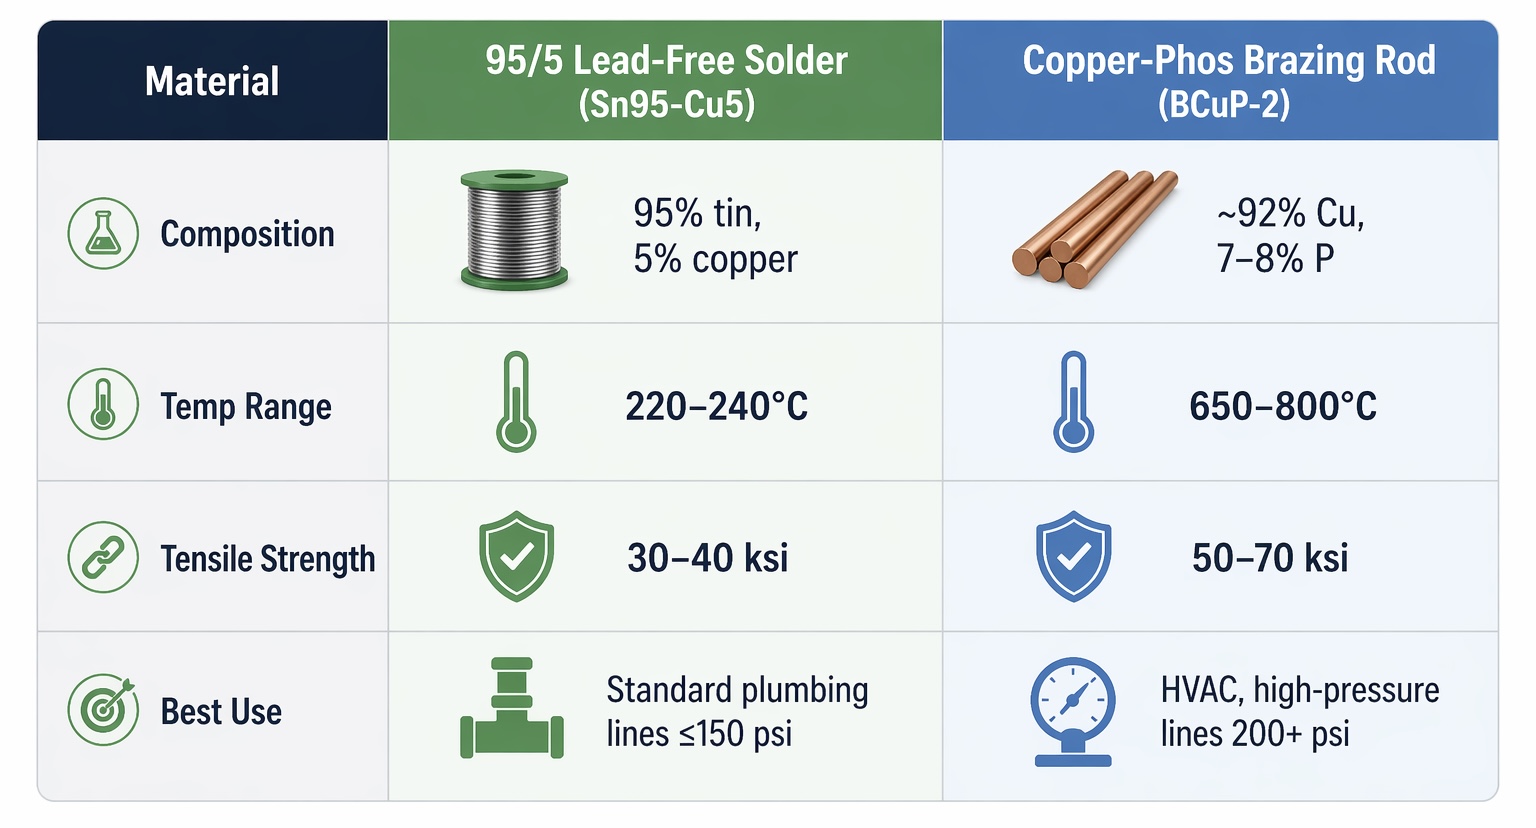
A legtöbb lakossági vízvezeték-szereléshez A 95/5-ös forrasztóón a legjobb választás.
Használjon forrasztórudakat a következőkhöz: nagyobb nyomásnak vagy rezgésnek kitett rendszerek.
3. lépés: Ellenőrizze a kész illesztést
Nyomáspróba elvégzése előtt szemrevételezéssel ellenőrizze a csatlakozást.
- Keressen egy teljes ezüst szíjat — a forrasztóanyagnak egyenletesen és folytonosan kell tekernie a teljes illesztési kerület mentén. Nem lehetnek hézagok. Nem lehetnek foltok. A matt, csomós felület rossz folyást jelent.
- Nyomásteszt at 1.5-szeres üzemi nyomás — egy 100 psi nyomású vízvezetéket 150 psi nyomáson, levegővel és szappanos vízzel tesztelnek 15–30 percig. Buborékok hiánya azt jelenti, hogy a vizsgálat hibátlanul sikerült.
A szalag hiányosnak tűnik? Ne hagyd ott. Folyaszd újra a területet, melegítsd újra, és forraszd be a forrasztóónt, amíg a teljes szalag ki nem alakul. Egy részleges kötés, ami „szorosnak tűnik”, tartós nyomás alatt eltörik – ráadásul a legrosszabbkor.
Gyakori rézhegesztési problémák és azok javítása
Még a tapasztalt hegesztőket is megalázza a réz. A felmerülő problémák – porozitás, repedések, torzulások, gyenge illesztések – nem véletlenszerűek. Mindegyiknek van egy adott okra visszavezethető oka. Mindegyikre van egy adott megoldás.
Porozitás: A csendes fugagyilkos
A porozitás a leggyakoribb rézhegesztési hiba. Három forrás egyikéből adódik:
- Felületi szennyeződés. A csövön vagy idomon lévő olaj, zsír vagy oxidáció idegen gázokat juttat az olvadt medencébe. A folyósítószer felvitele előtt minden felületet oldószerrel tisztítson meg. Itt nincsenek gyors megoldások.
- Nem elegendő fluxus lefedettség. A vékony vagy egyenetlen forrasztási folyadék oxidációnak teszi ki a rezet a hegesztés közepén. Vigyen fel egy vastag, egyenletes réteget – és ellenőrizze, hogy az adott rézötvözethez megfelelő forrasztási folyadékot használ-e.
- Nedvesség a töltőpálcában. Az elnyelt nedvesség elpárolog az olvadékmedencében, és üregeket hagy maga után. A rudakat szárazon tárolja, és a rudak átmérőjét a cső falvastagságához igazítsa.
Porozitás látszik a kész hegesztésen? Távolítsa el teljesen a hegesztési varratot. Újrahegesztés előtt keresse meg a kiváltó okot – a porozitási probléma foltozása soha nem működik.
Repedés: Meleg vs. Hideg, és miért fontos a különbség?
Melegrepedések a megszilárduláskor jelentkeznek. A túlzott hő, a réz-oxid szennyeződés és a magas maradék zsugorodási feszültség mind szerepet játszik. A hegesztés hűlés közben szétválik. A hidegrepedések a hegesztés megkötése után jelennek meg – gyakran a rossz képlékenység vagy a vastagabb szakaszok előmelegítésének hiánya miatt.
A rossz átmérőjű töltőpálca mindkettőt rontja. A varrathoz túl nagy pálca túlterheli a hőbevitelt és hiányos fúziót okoz. A pálca méretét a cső vastagságához kell igazítani. Tartsa be a megfelelő szöget az olvadt medencébe. A töltőanyagot kis, ellenőrzött lépésekben adagolja.
Gyenge ízületek: Ötpontos önellenőrzés
Egy olyan illesztés, ami késznek tűnik, de nyomás alatt eltörik, gyakran a következő problémák valamelyikével küzd:
- Hideg hegesztés — matt, porózus felület, nincs igazi olvadás. Túl alacsony volt a hőmérséklet.
- A behatolás hiánya — alacsony hőmérséklet vagy nem megfelelő tömítőanyag-technika okozta rések.
- ferde — a hegesztés közbeni mozgás megakadályozza a megfelelő fúziót.
- Oxidáció vagy porozitás — a sötét elszíneződés a folyasztószer hibáját vagy szennyeződését jelzi.
- Hiányos forrasztási kitöltés — részleges lefedettség, amely belülről kifelé korrodál.
Minden hegesztés előtt: ellenőrizze az illesztést, a gáznyomást a cső méretéhez, tisztítsa meg oldószerrel, vigyen fel egyenletesen folyósítószert, és használja a megfelelő pálcaszöget lassú, megfontolt haladási sebességgel. Hegesztés után: ellenőrizze a felületet matt vagy porózus részek szempontjából, majd végezzen nyomáspróbát az üzemi nyomás 1.5-szeresén.
Torzítás vékony rézlemezen
A vékony réz gyorsan vetemedik – gyorsabban, mint ahogy azt pusztán tapintással korrigálni lehetne. Három stratégia tartja kordában a torzítást:
- Lendítsd meg a fáklyát előre-hátra mozgassa az ízületet, ahelyett, hogy egy helyben tartaná. A helyi túlmelegedés a fő torzulást kiváltó tényező.
- Mindent rögzíts. A jó rögzítés megállítja a mozgást, mielőtt az elkezdődne.
- Használjon hűtőbordákat a hézag mindkét oldalán. A hő szétterjedése megakadályozza az egyenetlen tágulást, ami a vékony lemezt kihajlítja a síkjából.
A semleges láng itt is számít. A rézen oxidáló láng egyenetlenül teríti a hőt, és növeli az aláégetés kockázatát – egy horony ég a hegesztési él mentén, ami gyengíti a kötést és meggátolja a korróziót.
Rézhegesztés biztonsága: A veszélyek, amelyeket a kezdők gyakran alábecsülnek
A réz-oxid gőze szagtalan. Veszélyes koncentrációban láthatatlan. És 24 órával azután, hogy összepakoltál és hazamentél, rosszul leszel tőle.
Ez a késleltetett kezdés pontosan az oka annak, hogy a kezdők alábecsülik – és pontosan az oka annak, hogy a legfontosabb.
A rézfüst-láz valós, és a számok riasztóak
A NIOSH a rézgőz (CuO) megengedett expozíciós határértékét mindössze 0.1 mg/m³ TWA -ban határozza meg . Ez a küszöbérték nagyon alacsony. A szokásos garázsszellőztetés és a nyitott ablakok nem tudják ezt az értéket megtartani. A füstrészecskék ultrafinom nanorészecskék – szabad szemmel láthatatlanok olyan koncentrációkban, amelyek már veszélyesek.
Az expozíció tünetei közé tartozik a szemirritáció, a száraz torok, a hidegrázás, az izomfájdalom, a hányinger és a klasszikus fémfüst-láz . A klinikai adatok egyértelműen mutatják a helyzetet: egy kontrollált, 6 órás cink-rézfüst expozíciós vizsgálatban a résztvevőknél nem tapasztaltak jelentős tüdőfunkció-csökkenést a vizsgálat során. 24 óra elteltével az FEV1 147 ml-rel (3.2%-kal) csökkent . Egy héttel később a légutak ellenállása továbbra is emelkedett volt. A károsodás gyulladásos – nem azonnali. Rézhegesztés közben jól érzi magát az ember . Aztán egyik napról a másikra romlik az állapota.
A sárgaréz, bronz vagy rézbevonatú anyagok hegesztésével kezdők nagyobb kockázatnak vannak kitéve. A cinktartalmú ötvözetek erősebben váltják ki a fémfüst-lázat, mint a tiszta réz. A cink-réz együttes expozíció légúti szűkületet okozhat, amely egy hétnél is tovább tarthat. A legtöbb kezdő nem számít erre.
Légzésvédő küszöbértékek a NIOSH szerint:
| Koncentráció | Szükséges védelem |
|---|---|
| Akár 1 mg/m³ | N95/P95 szűrőbetétes arcmaszk |
| Akár 5 mg/m³ | Teljes arcmaszk P100 szűrővel |
| Ismeretlen/IDLH | Teljes arcmaszkos SCBA, nyomásigényes |
Beltéri rézmunkákhoz helyi elszívó szellőztetést (LEV) kell biztosítani a hegesztési zónától 6–8 cm-en belül . Az általános helyiségbeli légáramlás ezt nem helyettesíti.
A tűzveszély messzebbre terjed, mint gondolnád
A réz hővezető képessége ~385 W/m·K – körülbelül 25-ször magasabb, mint az acélé . A hegesztési ponton a hő végigszáguld a csövön vagy lemezen, és látható figyelmeztetés nélkül eléri a 12–18 centiméterre lévő éghető anyagokat . A falakon áthaladó rézcső a hőt rejtett üregekbe juttatja. Tüzek keletkeztek a falakon belül, miután a hegesztő elhagyta a területet.
Két dolog, amit a kezdők rendszeresen elmulasztanak:
-
A réz nem izzik vörösen olvadás előtt. Az acél színjelzést ad. A réz semmit sem ad – az égési sérülések és a munkadarab sérülése jelzés nélkül jelentkezik.
-
A hegesztés utáni szokásos 30 perces tűzvédelmi őrzés nem elegendő a réz esetében. A magas vezetőképesség miatt érdemes legalább 60 percre kiterjeszteni.
Biztonságos kezdés: Kezdőknek szóló gyakorlási protokoll
Mielőtt valódi rézberendezéshez nyúlnál, ellenőrzött körülmények között fejlesztheted képességeidet:
-
Gyakorold a lapos illesztéseket samott téglán 99.9%-os tisztaságú rézhulladékkal – bevonatok és rejtett ötvözetek nélkül
-
Hagyd ki a sárgaréz, bronz vagy rézbevonatú hulladékot, amíg teljesen elsajátítod a tiszta réz füstjének kezelését.
-
Soha ne használjon festett, horganyzott vagy azonosítatlan hulladékot – a bevonatok olyan ólom-, cink- vagy kadmiumgőzöket bocsátanak ki, amelyeket nem láthat.
-
Minden gyakorlást füstnek való kitettségként kezelj, még a szabadban is
-
Minden egyes alkalom után érintse meg a környező felületeket a kézfejével, és várjon legalább 30 percet, mielőtt elhagyja a helyiséget.
A kockázat nem drámai. Csendes, késleltetett és könnyen elhessegethető – pontosan ez teszi azzá a veszéllyé, ami a kezdőket a legnehezebben leselkedik rájuk.
Összegzés
A réz nem bocsátja meg a rövidítéseket – de a felkészülést jutalmazza.
Ebben az útmutatóban minden egyetlen igazságra mutat rá: a rézhegesztés nem a nyers szakértelemről szól. Először a fém megértéséről. Tartsd tiszteletben a hővezető képességét. Melegítsd elő, mielőtt elkezded. Válaszd ki a megfelelő módszert – a réz TIG hegesztése az aranystandard a legtöbb alkalmazásban. Tedd ezeket a dolgokat, és a csatád fele már megvan, mielőtt ívet húznál.
Még mindig nem tudod, hol kezdj? Ne gondolkodj túl sokat. Válaszd ki az alkalmazást – cső, lemez vagy idom. Nézd át újra a vonatkozó részt. Ezután először húzz néhány gyakorló gyöngyöt rézhulladékon. Ez az egyetlen szokás több bosszúságtól kímél meg, mint a cikkben található tippek bármelyike.
A réz hegesztésének meredekebb a tanulási görbéje, mint az acélé. De ha egyszer kattan, akkor elsajátítottad a szakma egyik legnagyobb kihívást jelentő és legkielégítőbb készségét.
Most hagyd abba az olvasást. Menj és hegessz valamit.