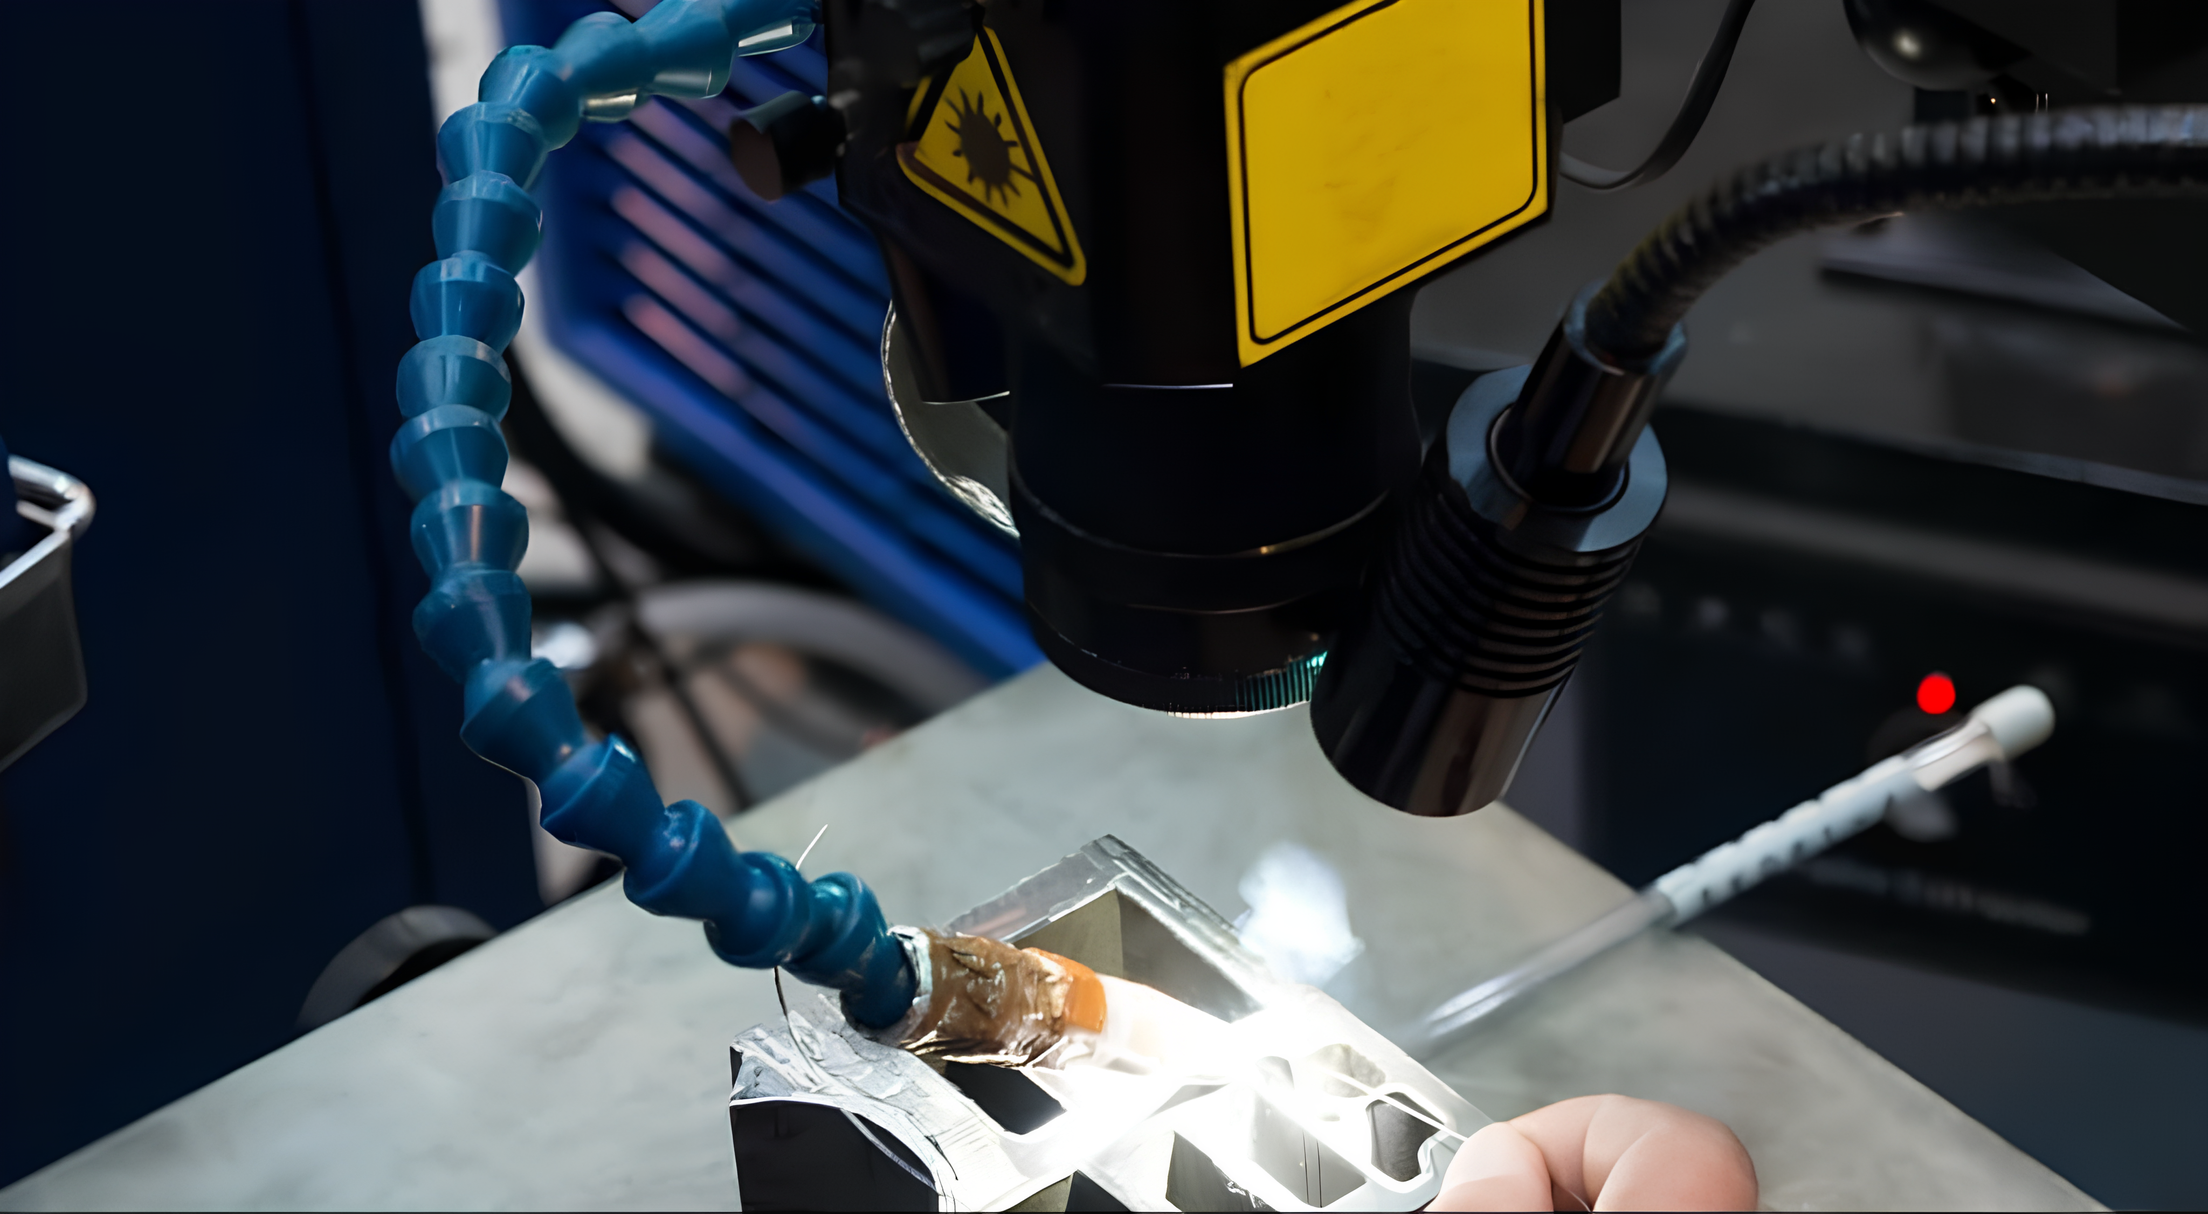
Hefurðu einhvern tíma velt því fyrir þér hvernig hægt er að suða málma saman með leysigeislum? Lasersuðutækni er ótrúlega nákvæm og skilvirk tækni sem er að móta atvinnugreinar eins og flug- og geimferðaiðnað, bílaiðnað og rafeindatækni. En hvernig virkar hún nákvæmlega? Við skulum kafa ofan í þetta heillandi ferli og uppgötva leyndarmálin á bak við þessa hátækniaðferð - gæti hún verið fullkomin lausn fyrir framtíð framleiðslu?
Hvað er leysisuðu?
Lasersuðutæki er nákvæmt og skilvirkt tæki til að sameina efni með því að nota einbeitta leysigeisla. Það er almennt notað í atvinnugreinum sem krefjast hágæða og sterkra suðu, svo sem í flug- og geimferðaiðnaði, bílaiðnaði og rafeindaiðnaði.
Myndun og afhending leysigeisla
Háorkuleysigeisli, sem myndaður er með föstuefna-, trefja- eða CO2-leysi, er einbeitt að litlum blett á vinnustykkinu með því að nota spegla og linsur. Orkuþéttleiki geislans er mikilvægur til að mynda sterkar suðusamsetningar með því að leyfa hraða orkuupptöku.
Upphitun og bráðnun
Leysigeisli hitar efni upp að bræðslumarki, sem veldur staðbundinni bráðnun. Stöðug eða púlsvinnsla er notuð eftir þykkt efnisins, þar sem púlsleysigeisli gerir kleift að stjórna hita betur í þykkari efnum.
Myndun lykilhola og sveiflukennd suðulaugar
Í háafls leysissuðu myndast djúpt lykilgat í bráðnu suðulauginni, sem er mikilvægt fyrir styrk og gæði. Að stjórna hegðun lykilgatsins með leysigeisla og efniseiginleikum hefur áhrif á dýpt, styrk og útlit suðunnar.
Kæling og storknun
Eftir að leysirinn hefur brætt efnið byrjar bráðna laugin að kólna og storkna og myndar sterkt samband milli suðuhlutanna. Kælingarferlið getur gerst náttúrulega eða verið hraðað, til dæmis með því að slökkva suðuna í vatni, allt eftir efni og uppsetningu.
Lasersuðutæki býður upp á kosti eins og nákvæmni, hraða og lágmarks hitabreytingu, sem gerir það tilvalið fyrir afkastamikil forrit.
Hvernig virkar leysissuðuvél?
Lasersuðutæki notar einbeittan ljósgeisla til að sameina efni. Hér eru helstu skrefin sem þarf að taka:
Myndun og afhending leysigeisla
- Leysigeisli er myndaður með því að nota fastfasa-, trefja- eða CO2-leysi.
- Geislinn er beint að suðusamskeytinu í gegnum linsur, spegla og ljósleiðara.
Geislafókus og blettstærð
- Leysigeislinn er einbeittur að litlum blett, venjulega frá nokkrum tíundu úr millimetra upp í nokkra millimetra.
- Þetta skapar mikla orkuþéttleika, sem er nauðsynlegur til að bræða efnin.
Orkuupptaka og upphitun
- Efnin gleypa orkuna frá einbeittu leysigeislanum, sem veldur hraðri upphitun.
- Hitastyrkurinn, mældur í vöttum á fersentímetra, ákvarðar hvort efnið bráðnar.
Bræðsla og uppgufun
- LeiðnihamurBræðir efnið án þess að gufa það upp, tilvalið fyrir þunn efni.
- LyklagatstillingMikil aflþéttleiki gufar upp efnið og myndar djúpt lykilgat fyrir sterkar suðusamsetningar.
Myndun suðunnar
- Brædda efnið myndar poll og storknar til að mynda suðu.
- Í samfelldri suðu færist leysigeislinn meðfram samskeytinu, bræðir frambrúnina og storknar aftari brúnina.
Notkun fylliefnis
- Fyllingarefni, í formi vírs eða dufts, má bæta við til að bæta límingu eftir þörfum.
Meðhöndlun og stöðugleiki vinnustykkis
- Vinnustykkið er fest með klemmum eða sjálfvirkum festingum til að tryggja nákvæmni.
Kæling og storknun
- Eftir suðu kólnar hlutinn náttúrulega eða er kældur, sem myndar sterka tengingu með lágmarks aflögun.
Ferli breytur
- Þættir eins og leysigeislaafl, orkuþéttleiki, geislafókus, efniseiginleikar og nærvera óvirks hlífðargass hafa áhrif á suðugæði.
Lasersuðustillingar
Lasersuðu með lasersuðutæki felur í sér mismunandi stillingar, hver skilgreindur af aflþéttleika og suðueiginleikum. Helstu stillingarnar eru leiðnisuðustilling , umskiptastilling og lykilgatstilling.
Leiðnihamur
- KraftþéttleikiUndir 0.5 MW/cm²
- Eiginleikar suðuFramleiðir grunnar og breiðar suðusamsetningar, þar sem breiddin er alltaf meiri en dýptin. Þessi stilling virkar vel fyrir þunnveggja efni og punktsuðu.
- VarmaflutningurVarmaleiðni flytur leysigeislaorku inn í efnið. Suðudýptin fer eftir varmaleiðni efnisins og er yfirleitt á bilinu frá nokkrum tíunduhlutum úr millimetra upp í 1 millimetra.
- UmsóknirHentar fyrir hreinar og fagurfræðilegar suðusamsetningar, svo sem hornsamskeyti í rafeindabúnaði og rafhlöðuþéttingum þar sem hreinlæti er afar mikilvægt.
Umskiptahamur (leiðni/gegndræpi)
- KraftþéttleikiUm það bil 1 MW/cm²
- Eiginleikar suðuBjóðar upp á miðlungsdýpt með hlutfalli milli breiddar og dýptar á milli 1 og 1.5. Það blandar saman eiginleikum leiðni og lykilgathams.
- Myndun lykilgataBýr til hluta af lykilgati umkringdur bráðnu polli, sem gerir kleift að suða dýpra en í leiðniaðferð en takmarkar áhrif hita.
- UmsóknirAlgengt er að nota það með púlsuðum Nd:YAG leysigeislum fyrir punktsuðu og saumsuðu.
Skarpskyggnihamur
- KraftþéttleikiYfir 1.5 MW/cm²
- Eiginleikar suðuMikil afl gufar upp efnið og myndar djúpt og þröngt lykilgat. Þetta leiðir til suðu með hlutfallslegan hlutföllum sem eru hærri en 1.5.
- VarmaflutningurGufað málmur myndar útþenslugas og býr til lykilgat sem fylgir leysigeislanum. Brætt efni í kring fyllir holrýmið þegar leysirinn hreyfist.
- UmsóknirTilvalið fyrir djúpar suðusamsetningar í geimferðahlutum, túrbínublöðum og burðarhlutum sem þurfa mikinn styrk.

Viðbótarupplýsingar
- Kraftsvið:
- Leiðniháttur: Undir 1 kW
- Lyklagatstilling: Venjulega 1–6 kW, með CO₂ leysi sem ná allt að 25 kW
- Bylgjulengdarsvið:
- Nd:YAG: 1064 nm
- CO₂: 10,600 nm
- Beam gæðiEinhliða leysir bjóða upp á mikla aflþéttleika, sem gerir þá hentuga fyrir endurskinsefni eins og ál og kopar.
- Dæmi:
- Leiðniháttur: Rafhlaðaþétting, hornsuðu í rafeindatækni.
- Skiptihamur: Punkt- og saumsuðu.
- Lykilgatstilling: Suðublöð á túrbínum, lokar fyrir geimferðir og legur í tankum.

Íhlutir leysisuðuvélar
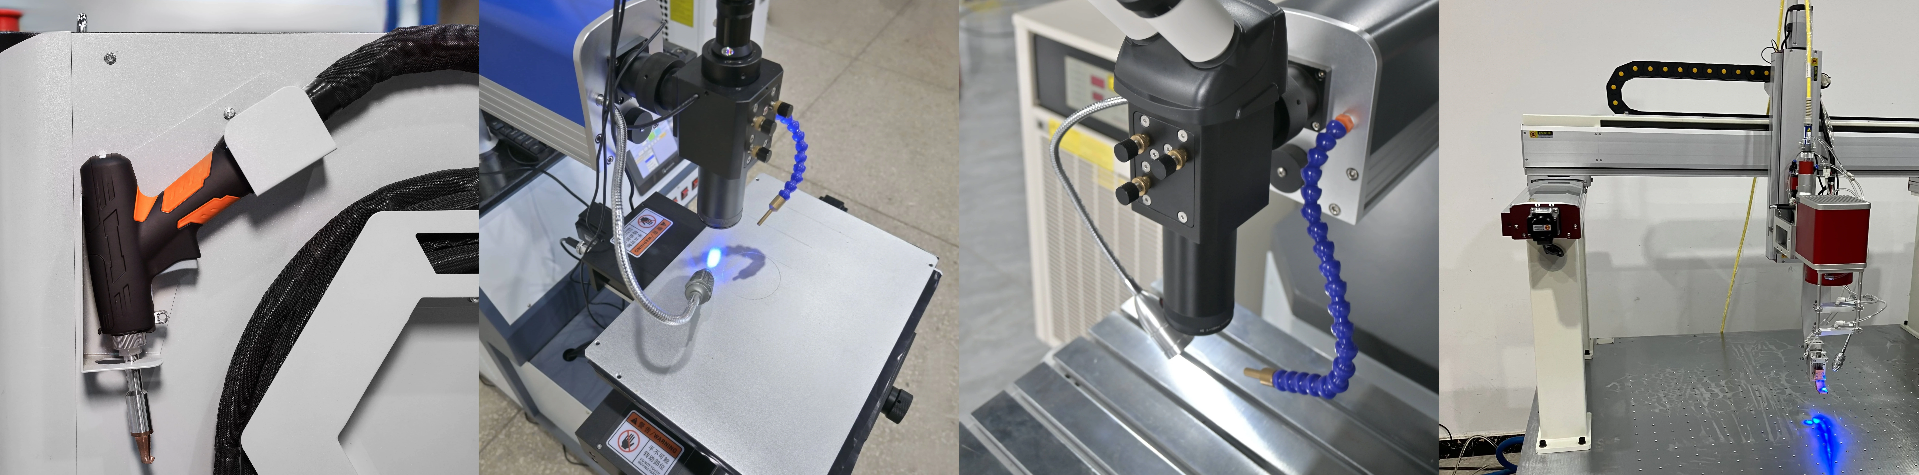
Lasersuðuvél hefur nokkra lykilhluta sem hjálpa til við að tryggja skilvirka og nákvæma suðu. Að skilja þessa íhluti er nauðsynlegt til að bæta afköst og ná hágæða niðurstöðum.
1. Laser Source
Leysigeislinn býr til orkuríkan geisla fyrir suðu. Algengar gerðir eru meðal annars trefjalasersuðutæki , sem eru metin fyrir afl, skilvirkni og geislagæði, sem og fastfasa- og gaslaserar , sem henta fyrir tiltekin forrit.
2. Sjónkerfi
Ljóskerfið einbeitir leysigeislanum að vinnustykkinu. Lykilþættir eru: – Linsur og speglar til að einbeita geislanum. – Ljósfræðilegir íhlutir til að stýra leysigeislanum eftir réttri leið fyrir nákvæma suðu.
3. Kælikerfi
Kælikerfi er nauðsynlegt til að stjórna hita við suðu. Það getur verið: – Vökvakæling : Notar kæliefni eins og vatn til að stjórna hita á áhrifaríkan hátt og kemur í veg fyrir að leysigeislinn ofhitni. – Loftkæling : Notar loft til að kæla kerfið, hentar fyrir vélar með minni afköst.
Kæling hjálpar til við að varðveita heilleika þunnra efna og lengir líftíma leysigeislaíhluta.
4. Stjórnkerfi
Stýrikerfið stýrir allri notkun leysisuðuvélarinnar. Það stýrir lykilbreytum eins og: – Afl : Stillir styrkleika leysisins. – Hraði : Stýrir suðuhraða. – Geislafókus : Tryggir að leysirinn sé rétt einbeittur til að ná sem bestum suðugæðum.
Þetta kerfi samþættir alla íhluti, sem gerir það nauðsynlegt fyrir nákvæma og skilvirka suðu.
5. Suðuhaus
Suðuhausinn beinir einbeittu leysigeislanum að vinnustykkinu. Hann inniheldur yfirleitt: – Einbeitingarlinsu . – Skjöldursgas til að vernda suðusvæðið gegn mengun. – Verndunarstút til að koma í veg fyrir skemmdir á suðuhausnum.
Hægt er að stilla suðuhausinn til að stjórna hitainntaki og dreifingu meðan á suðuferlinu stendur.
Þættir sem hafa áhrif á leysissuðuferlið
Nokkrir lykilþættir hafa áhrif á skilvirkni og gæði leysissuðuferlisins með leysissuðutæki . Þessir þættir hafa áhrif á innsogsdýpt, suðubreidd og heildarstyrk samskeytisins. Hér að neðan eru helstu þættirnir sem þarf að hafa í huga:
Leysikraftur og orkuþéttleiki
- Laserafl hefur bein áhrif á hitann sem vinnustykkið fær. Meiri leysigeislaafl eykur innbreiðsludýptina en minni afl getur leitt til veikari samruna.
- Orkuþéttleiki, skilgreint sem aflið deilt með stærð geislapunktsins, ákvarðar hversu einbeittur leysigeislinn er á efnið. Meiri orkuþéttleiki leiðir til dýpri ídráttar og nákvæmari suðu.
Fókus og blettarstærð leysigeisla
- The fókus leysigeislans hefur áhrif á stærð punktsins á vinnustykkinu. Minni punktastærðir skapa meiri orkuþéttleika, sem leiðir til þrengri og dýpri suðu.
- Aðlaga fókusstöðu tryggir bestu orkudreifingu fyrir hámarksdýpt í gegn.
Efniseiginleikar
- The hitastækkunarstuðull, Varmaleiðniog bræðslumark efnisins hefur áhrif á hvernig það bregst við leysigeislanum. Efni með mikla endurskins- og gleypnieiginleika geta haft áhrif á skilvirkni suðu.
- The leysigeislun Viðnámsþol efnis er í réttu hlutfalli við kvaðratrót viðnáms þess, sem breytist með hitastigi.

Suðuhraði
- Suðuhraði er í öfugu hlutfalli við innsuðudýpt. Hærri suðuhraði minnkar hitainntakið, sem leiðir til grunnari suðu. Að finna réttan hraða fyrir efnistegundina og leysigeislaafl er nauðsynlegt til að ná sem bestum árangri.
Hlífðargas
- Verndarlofttegundir Eins og argon, helíum og köfnunarefni koma í veg fyrir oxun og stjórna plasma við leysissuðu. Helíum gerir kleift að komast dýpra í gegnum en argon vegna minni plasmaframleiðslu.
Púlslengd og geislaþvermál
- Lengd púls hefur áhrif á hitaáhrifasvæðið (HAZ): styttri púlsar draga úr varmaútbreiðslu, en lengri púlsar stækka hitaáhrifasvæðið og breyta efniseiginleikum.
- Þvermál bjálka hefur áhrif á orkuþéttleika: minni þvermál auka gegndræpi, en stærri þvermál skapa breiðari og grynnri suðu.
Yfirborðsaðstæður
- The ójöfnur á yfirborði og yfirborðsástand Efnið getur haft veruleg áhrif á hvernig leysigeislinn frásogast. Slípuð yfirborð bæta almennt leysigeislun, sem leiðir til betri suðuárangurs.
Suðugeometri og samskeytapassun
- rétt undirbúningur liða og röðun vinnuhluta hefur áhrif á innsogsdýpt og gæði suðu. Bilið á milli vinnuhluta og samsetningarbilið hefur áhrif á bæði breidd og dýpt suðusamsins.
Að lokum má segja að leysissuðu með leysissuðutæki gjörbylti framleiðslu með nákvæmni, hraða og fjölhæfni. Þar sem atvinnugreinar halda áfram að þróast býður þessi tækni upp á lausnir sem eru ekki aðeins skilvirkar heldur einnig umhverfisvænar. Horft til framtíðar hefur leysissuðu möguleika á að móta framtíð framleiðslu og opna fyrir nýja möguleika í fjölbreyttum geirum.