
Tembaga katon kaya-kaya gampang dilas — alus, bisa digunakake, lan sampeyan wis tau nyolder sadurunge tanpa akeh masalah. Nanging nalika sampeyan nembus busur, ana sing krasa ora kepenak. Panas ilang kanthi cepet. Logam dasar bengkok sadurunge sampeyan bisa reaksi. Kolam las ora kaya baja. Kuwi dudu kesalahan pangguna. Kuwi fisika. Tembaga ngeterake panas 11 kali luwih cepet tinimbang baja entheng. Kabeh sing sampeyan sinau babagan ngelas logam liyane kudu direset sadurunge sampeyan ndemek sambungan tembaga.
Apa sampeyan lagi nyoba ngelas tembaga TIG kanggo pisanan? Kesulitan mangerteni kenapa kekuatan sambungan las tembaga sampeyan terus kurang? Pandhuan iki langsung nerangake apa sing efektif — suhu pemanasan awal sing tepat, pilihan pengisi, lan perbandingan metode sing nylametake sampeyan saka kesalahan sing larang lan ngganggu.
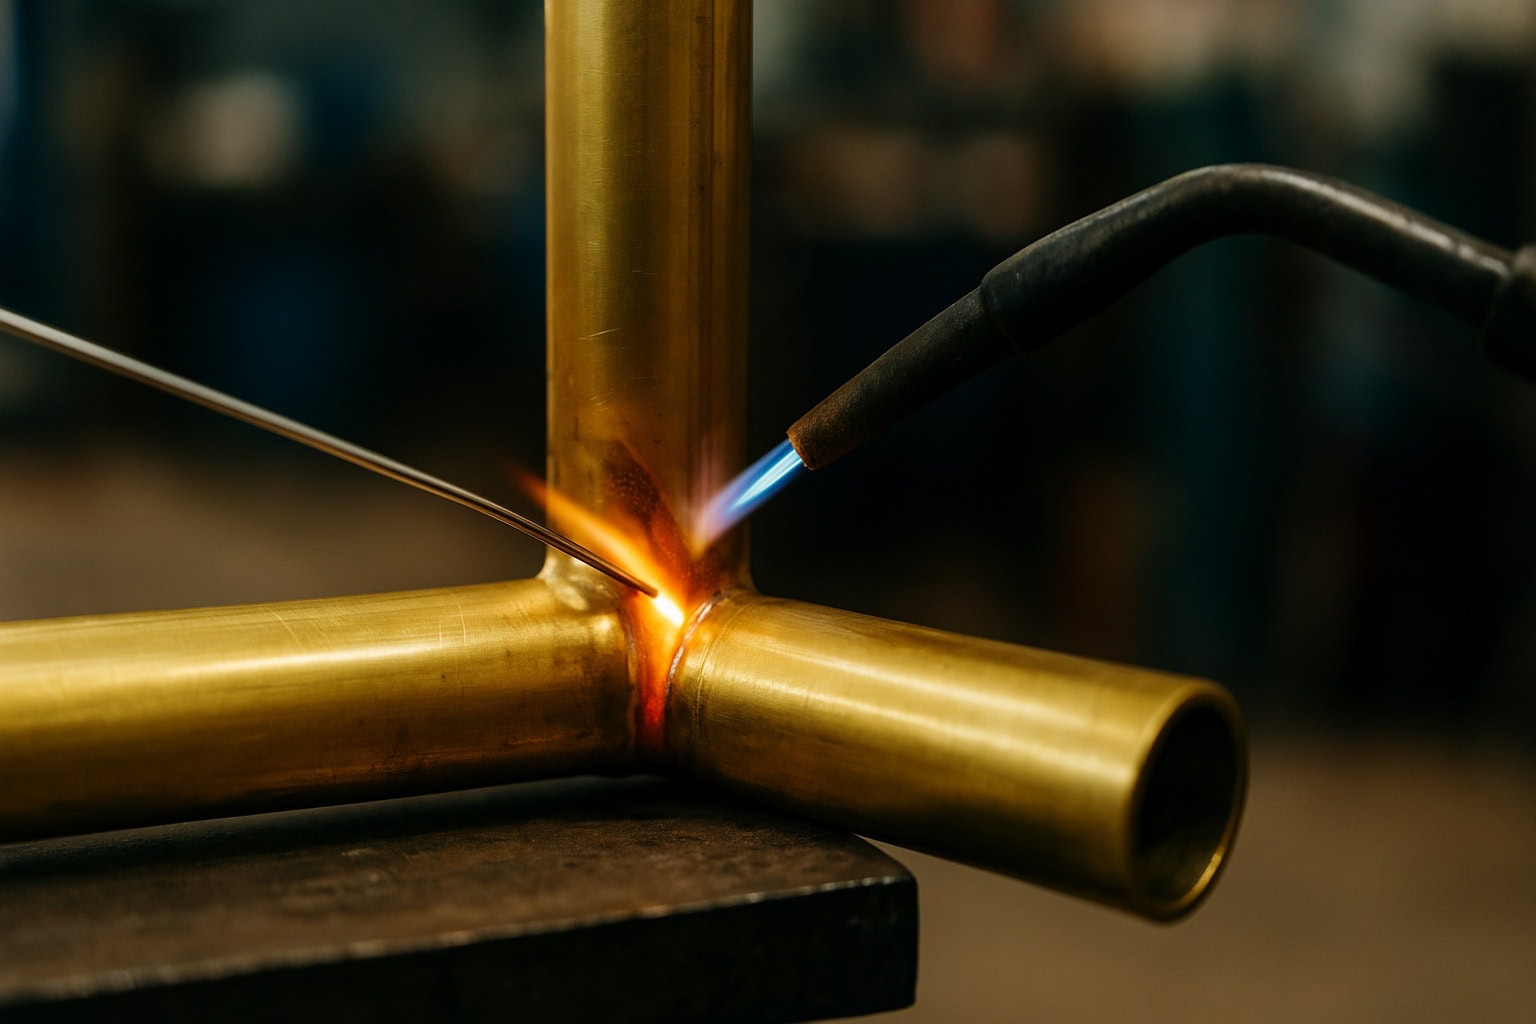
Apa Sebabe Ngelas Tembaga Luwih Atos Tinimbang Umume Logam (Lan Apa Tegese Kanggo Pamula)
Iki nomer sing nerangake kabeh: 400 W/m·K.
Kuwi konduktivitas termal tembaga — kira-kira 10× luwih dhuwur tinimbang baja . Wayahe busur sampeyan nabrak permukaan, panas nyebar kanthi cepet adoh saka zona las. Kolam leleh ilang luwih cepet tinimbang sampeyan bisa mbangun. Sampeyan ora alon — bahan kasebut mung nglawan sampeyan.
Sifat siji kuwi nyebabake telung masalah nyata ing pengelasan tembaga :
- Kebutuhan energi mundhak. Kebutuhan tembaga 2–5× input panas luwih akeh tinimbang baja. Persiapan TIG 200A khas asring ngalami kesulitan ing tembaga 1/8″ — ing pirang-pirang kasus, 300A utawa luwih dibutuhake kanggo mbentuk kolam leleh sing stabil.
- Distorsi kedadeyan kanthi cepet. Tembaga luwih ngembang nalika kena panas, saengga bengkok luwih mungkinNalika sampeyan weruh ana obah, deformasi wis kedadeyan.
- Oksidasi nglemahake las. Ing suhu dhuwur, oksigen ing njero tembaga mbentuk oksida sing ngrusak zona las, sing nyebabake porositas lan kekuwatan sing mudhun.
Apa sing Dilakoni Pamula
Umume pamula gagal amarga salah siji saka rong cara:
Kurang panas (paling umum). Busur kasebut katon stabil, nanging logam dasar ora tau leleh kanthi lengkap. Sambungan kasebut bisa uga katon padhet nanging cepet rusak nalika ana tekanan.
Panas banget. Nambah daya tanpa pelindung sing tepat nyebabake porositas lan las sing ringkih , utamane nalika proteksi gas ora cukup.
Masalah umum ing donya nyata: ora nyiapake kanthi bener (kayata deoksidasi utawa pangaturan pelindung) asring nyebabake las keropos sing gagal nalika tekanan , sanajan katon bisa ditampa ing permukaan.
Apa Sampeyan Bisa Gabung karo Tembaga? Nanging Enteni, Apa Sampeyan Pancen Perlu "Ngelas"?
—— Ngerteni Bedane Penting: Soldering, Brazing, lan Welding
Akeh pamula sing mlebu toko perangkat keras ngarani saben proses sambungan logam iku "las." Nanging, nyoba nggunakake wesi solder elektronik dhasar kanggo braket penahan beban struktural—utawa nggunakake mesin las TIG industri kanggo pipa banyu rumah tangga sing prasaja—iku resep kanggo kegagalan, yen ora bencana.
Gabung karo tembaga nglibatake telung proses fisik sing béda. Milih sing pas bakal ngirit biaya peralatan nganti ewonan dolar lan atusan jam frustasi.
1. Perbandingan Inti saka Telung Proses
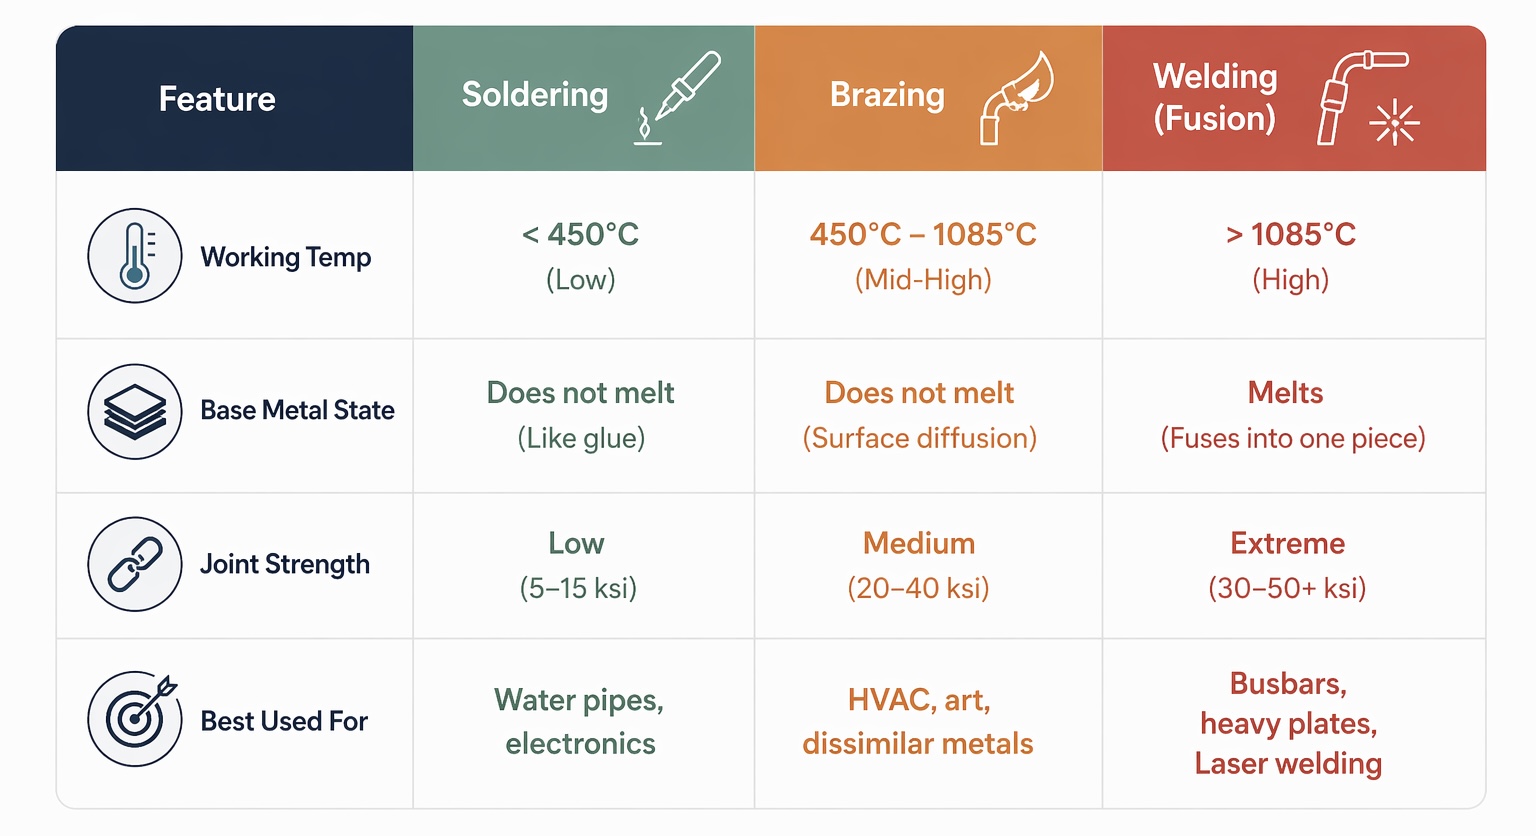
2. Nyilem Jero: Endi sing Kudu Kok Pilih?
● Kanggo Perbaikan Cepet: Pilih Solder
Iki minangka "standar rumah tangga." Yen sampeyan ndandani pipa tembaga sing bocor ing ruang bawah tanah utawa nggawe rak buku pipa tembaga dhewe, nyolder wis luwih saka cukup kanggo nangani tekanan banyu omah ing sangisore 150 psi.
- Pros: Alangan mlebu sing endhek; bisa ditindakake nganggo obor propana sing prasaja.
- cons: Kekuwatan struktural kurang; ora bisa tahan tegangan abot utawa getaran sing kuat.
● Kanggo Tahan Getaran & Segel: Pilih Brazing
Mematri minangka standar emas kanggo industri HVAC (Pemanas, Ventilasi, lan AC). Sanajan isih ora bisa nglelehke logam dasar, panggunaan batang pengisi berbasis perak utawa fosfor nggawe ikatan molekul sing luwih kuwat tinimbang solder.
- Pros: Apik banget kanggo nyambungake tembaga karo logam liyane (kayata baja tahan karat).
- cons: Zona gedhe sing kena pengaruh panas (HAZ), sing bisa mbengkongake bagean tembaga tipis.
● Kanggo Kekuatan & Konduktivitas Maksimum: Pilih Pengelasan
Iki fusi sejati . Ing sangisore daya busur listrik utawa laser, logam dasar langsung leleh lan nyawiji karo batang pengisi dadi potongan tunggal sing padhet.
- Pros: Kekuwatan sambungane padha karo logam dasar kasebut dhewe. Iki nawakake resistensi listrik paling endhek kanggo busbar industri listrik lan tangki tugas berat.
- cons: Cara tradisional (TIG/MIG) misuwur angel dikuwasani dening pamula.
3. Tips Pro kanggo Pamula
Wawasan Kunci:
Yen benda kerja sampeyan kandele antara 0.5mm lan 5mm lan sampeyan pengin kekuatan pengelasan sing dhuwur tanpa kurva pembelajaran "mimpi elek" kaya TIG, Pengelasan Laser Serat minangka dalan pintas paling cerdas ing taun 2026.
Las laser kalebu kategori "Pengelasan", nanging ngganti panas "gaya tumpul" saka busur kanthi presisi "pisau bedah". Iki ngidini sampeyan entuk sambungan kelas laboratorium tanpa nembus utawa mbengkongake lembaran tembaga sampeyan.
Ringkesan: Temtokake aplikasi sampeyan dhisik. Ndandani pipa? Tuku pasta solder. Nggawe produk industri utawa struktur kekuatan dhuwur? Wacanen terus, nalika kita nyilem luwih jero babagan carane ngatasi teknik sing paling tantangan nanging kuat: Pengelasan Fusi.
Milih Metode Pengelasan sing Tepat kanggo Tembaga: Pengelasan TIG vs MIG vs Laser
Ana telung cara sing bisa digunakake. Saben cara ngolah tembaga kanthi cara dhewe-dhewe — lan milih sing salah ora mung bakal ngalangi proses. Uga mbuang-mbuwang bahan, ngobong wektu, lan ngasilake sambungan sing rusak nalika ana beban.
Iki sing mbedakake.
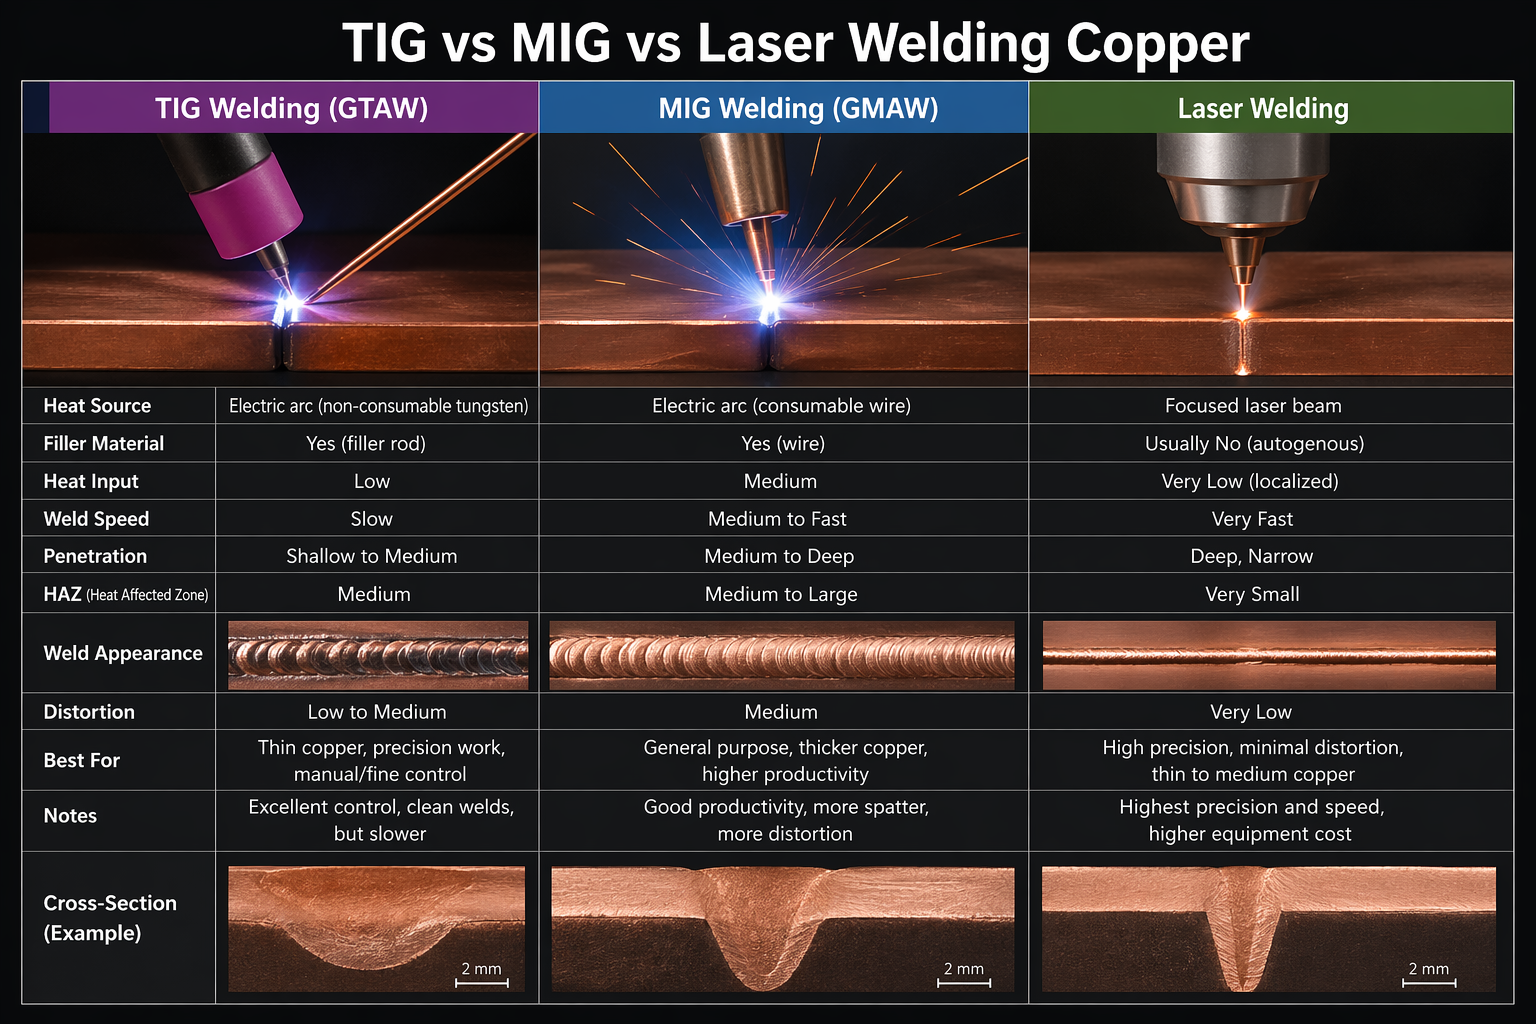
Kanggo pamula, pilihan sing cerdas iku prasaja: wiwiti nganggo pengelasan laser—utamane kanggo tembaga antarane 0.5–5mm . Iki ngilangi sebagian besar alangan keterampilan, menehi sampeyan pengelasan sing resik lan stabil tanpa nglawan kontrol panas.
Kanthi anggaran winates? MIG bisa digunakake kanggo tembaga sing luwih kandel, nanging bakal ana porositas lan tantangan pemasangan sing luwih akeh. TIG menehi asil sing apik—nanging mung sawise sampeyan nggawe pengalaman nyata.
Yen sampeyan pengin asil sing cepet lan konsisten wiwit dina pisanan, pengelasan laser minangka dalan sing paling gampang.
Pengelasan TIG: Kontrol Maksimum, Komitmen Maksimum
TIG menehi zona sing paling kenceng kena pengaruh panas saka proses busur apa wae — 1.2 mm . Ing tembaga, presisi kasebut penting banget. Penyebaran panas sing luwih sithik tegese distorsi sing luwih sithik, fusi sing luwih apik, lan tingkat porositas sing luwih murah tinimbang sing bisa diasilake MIG kanthi konsistensi.
Masalahé? TIG mbutuhaké katrampilan sing nyata. Sudut obor, wektu pangisi, kecepatan lelungan — sampeyan ngatur saben variabel sekaligus. Kurva pembelajaran mlaku 2-3x luwih dawa tinimbang MIG . Kanggo pamula sing wis ngadhepi prilaku termal tembaga sing ngukum, kuwi titik mlebu sing tajem. TIG menehi ganjaran sabar lan latihan. Ora ngapura dalan pintas.
Paling apik kanggo:
– Lembaran tembaga tipis kurang saka 1/16″
– Sambungan presisi dhuwur
– Komponen listrik ing ngendi konduktivitas lan sambungan sing resik ora bisa ditawar
Las MIG: Entri Luwih Cepet, Kontras Nyata
MIG nutupi kisaran kekandelan praktis — 1/16″ nganti 1/2″ (1.6–12.7 mm) — lan nduweni kurva pembelajaran paling endhek saka telu kasebut. Iki ndadekake titik wiwitan kanggo pamula sing kerja karo tembaga ukuran medium.
Nanging tembaga ngukum zona MIG sing kena pengaruh panas sing luwih gedhe (~ 3.5 mm ). Risiko porositas 2-3 kali luwih dhuwur tinimbang TIG . Percikan bakal mundhak. Stabilitas busur ing tembaga mbutuhake pangaturan parameter sing tetep — 18–22V kanthi kecepatan kabel 150–250 IPM — lan sampeyan isih kudu ngresiki sambungan antarane lintasan.
Paling apik kanggo:
– Pakaryan batch sing ngirit anggaran kanggo tembaga sing luwih kandel
- Pakaryan ing ngendi cacat cilik bisa ditampa
– Kahanan ing ngendi kacepetan luwih penting tinimbang kasampurnan
Las Laser: Cara Trabasan kanggo Pamula sing Ora Ana Sing Ngobrol Babagan Iki
Pengelasan laser ana ing ujung sing ngelawan saka spektrum katrampilan — ora ing kerumitan, nanging ing pangapura. HAZ mudhun ing ngisor 0.5 mm . Kacepetan tekan 10x luwih cepet tinimbang metode busur . Pembersihan pasca-proses mudhun dadi kurang saka 5% , dibandhingake karo 20-30% kanggo TIG utawa MIG.
Ing tembaga, presisi laser ngilangi ketidakstabilan busur sing ndadekake TIG lan MIG ora bisa diapura. Unit serat 1kW ing 1064nm — disetel menyang daya 1,000–2,000W, kecepatan perjalanan 1–2 m/menit — nangani lembaran tembaga 1mm kanthi asil sing resik lan konsisten. Sampeyan ora butuh tangan senter sing ajeg kanggo tekan kana.
Investasi awal larang banget. Nanging biaya operasi jangka panjang mudhun 30-50% dibandhingake karo metode busur.
Paling apik kanggo:
– Tembaga tipis nganti medium (0.5–5mm)
– Bagian presisi
– Pamula sing butuh asil sing bisa diulang tanpa latihan busur pirang-pirang taun
Piranti lan Bahan sing Sampeyan Butuhake Sadurunge Miwiti Ngelas Tembaga
Tatanen pirantimu sadurunge sampeyan miwiti busur pertama. Iki ora pilihan. Persiapan sing tepat iku sing mbedakake sambungan sing kuwat karo sing rusak nalika ana beban.
Iki sing sampeyan butuhake, dicocogake karo metode pengelasan sampeyan nalika nemtokake cara ngelas tembaga kanthi cara sing bener.
Peralatan Las miturut Metode
Persiapan TIG
- Mesin karo wiwitan busur frekuensi dhuwur lan ruang amperage sing cukup kanggo bagean sing luwih kandel
- Polaritas DCEN — standar sampeyan kanggo tembaga, dudu DCEP
- 2% thoriated tungsten elektroda — iki nahan busur sing stabil luwih suwe tinimbang opsi tujuan umum liyane
– Kanggo bagean sing cedhak Kekandelan 1/2″, panasake nganti 650 ° F sadurunge busur ndemek sendi
Persiapan MIG
- Kapabilitas pengelasan pulsa iku kuncine ing kene — iki njaga input panas tetep terkendali. Iki ngurangi risiko distorsi lan kobongan kanthi margin nyata
– Mlaku Polaritas DCEP, padha karo pakaryan MIG baja standar
– Tingkat deposisi MIG sing luwih dhuwur ndadekake pilihan utama kanggo bagean tembaga sing kandel
Persiapan Las Laser (Paling Gampang Digunakake, Paling Stabil)
– Setel daya sing cocog adhedhasar kekandelan tembaga (biasane cocog kanggo 0.5–5mm )
– Priksa manawa laser wis fokus kanthi tepat ing sambungan las — ora perlu persiyapan sing rumit
– Pemanasan awal biasane ora perlu , saengga bisa cepet diwiwiti lan operasine stabil
– Zona sing kena pengaruh panas minimal lan distorsi sing sithik , saengga ramah banget kanggo pamula kanthi tingkat sukses sing luwih dhuwur
Batang Pengisi
Cocokake bahan pengisi karo logam dasar. Langkah iki bisa ngatasi sebagian besar masalah porositas sadurunge pengelasan diwiwiti.
- ERCu — proyek tembaga murni, kompatibilitas metalurgi paling apik
- ERCuSi-A — tembaga murni, tembaga-silikon, lan paduan tembaga-seng
- ERCuAl-A2 — aluminium perunggu, utawa proyek tembaga-kanggo-logam sing beda
- ERCuNi — mung paduan tembaga-nikel
- Kawat MIG silikon perunggu — pilihan standar kanggo MIG mematri paduan perunggu
Tansah resiki las sing wis teroksidasi ing antarane saben pass ing pakaryan multi-pass. Lali iki lan kontaminasi langsung mlebu menyang manik-manik sabanjure.
Gas Shielding
- TIG lan MIG: miwiti nganggo argon 100%. Pindah menyang campuran argon-helium kanggo penetrasi sing luwih jero utawa busur sing luwih panas ing bagean sing kandel
- Helium luwih akeh = panas luwih akeh = kecepatan perjalanan sing luwih cepet ing sambungan tembaga sing atos
Perlengkapan Pendukung
- Sikat kawat — pembersihan antar-pass lan inspeksi pungkasan
- Pelarut pembersih lan pembersih lemak — lenga, cat, lan lemak ing tembaga nyebabake porositas sadurunge sampeyan masang manik siji
- Klem lan perlengkapan — tembaga obah cepet nalika kena panas. Amanake saben benda kerja tanpa celah ing permukaan sing cocog
Siji bab sing kudu digatekake: amperage, voltase, kecepatan umpan kawat, lan aliran gas pelindung kabeh owah bebarengan nalika kekandelan owah. Ora ana setelan tunggal sing bisa digunakake ing kabeh proyek tembaga. Setel saben variabel saben sambungan, saben kekandelan.
Cara Ngelas Pipa Tembaga: Pandhuan Praktis kanggo Aplikasi Pipa lan Tabung
Pakaryan pipa tembaga katon prasaja—nganti sambungane bocor.
Kanggo pipa ledeng, sampeyan ora nglakoni las fusi. Sampeyan nggunakake soldering (kringet)Bédane kuwi penting. Akèh-akèhé sistem perumahan mlaku ing 100-200 psi, lan panyolderan sing ditindakake kanthi bener ngasilake sambungan sing bisa dipercaya lan sesuai karo kode.
Iki prosese, disederhanakake dadi sing paling penting:
Langkah 1: Potong, Buang, lan Bersihkan
Kabeh diwiwiti sadurunge panas ditrapake.
- Potong nganggo pemotong pipa. Kencengake lan puter alon-alon—aja dipeksa, amarga pipane bakal owah bentuk.
- Buang burr ing pinggir njero. Copot serutan kanggo nyegah kontaminasi.
- Tembaga resik nganti mengkilat. Ujung pipa lan njero pas kudu mengkilat—tembaga sing wis teroksidasi ora bakal nempel.
- Olesake fluks kanthi rata. Lapisi loro-lorone permukaan kanthi entheng, banjur pasang pipa kanthi lengkap menyang fitting.
Langkah 2: Panasake Sendi kanthi Cara sing Bener
Ing kene umume pamula kelangan kendali. Nalurine yaiku ngarahake obor menyang pipa. Kuwi langkah sing salah.
- Arahake obormu menyang tengah-tengahe pas, dudu pipane. Panasake nganti 4-5 detik nganti fluks wiwit mendesis.
- Pindahake geni menyang sisih ngelawan saka ngendi sampeyan bakal nyuntikake solder. Iki nyebar panas ing sekitar sambungan.
- Solder menyang pipa — aja menyang geni. Solder cepet leleh lan narik mlebu? Sendi wis siap. Tarik obor nalika solder wiwit mili. Luwih akeh panas sing ngobong fluks lan ana risiko leleh liwat tembok pipa.
Total wektu obor ing sambungan ½”: 10–20 detik. Wis cukup.
Target suhu: 400–450°C. Ing kisaran kasebut, aksi kapiler nindakake pakaryan sing nyata — narik solder cair menyang saben celah ing njero soket pas.
Rong tandha kegagalan sing kudu dikenali:
- Gumpalan solder ing njaba nanging ora ngisi sambungan → kepanasen banget. Fluks maneh, panasake maneh, tambahake solder.
- Solder ora bakal mili babar pisan → kurang panas, utawa permukaane ora diresiki kanthi cukup apik.
Milih Filler Panjenengan: Solder 95/5 vs. Batang Pematri Tembaga-Fos
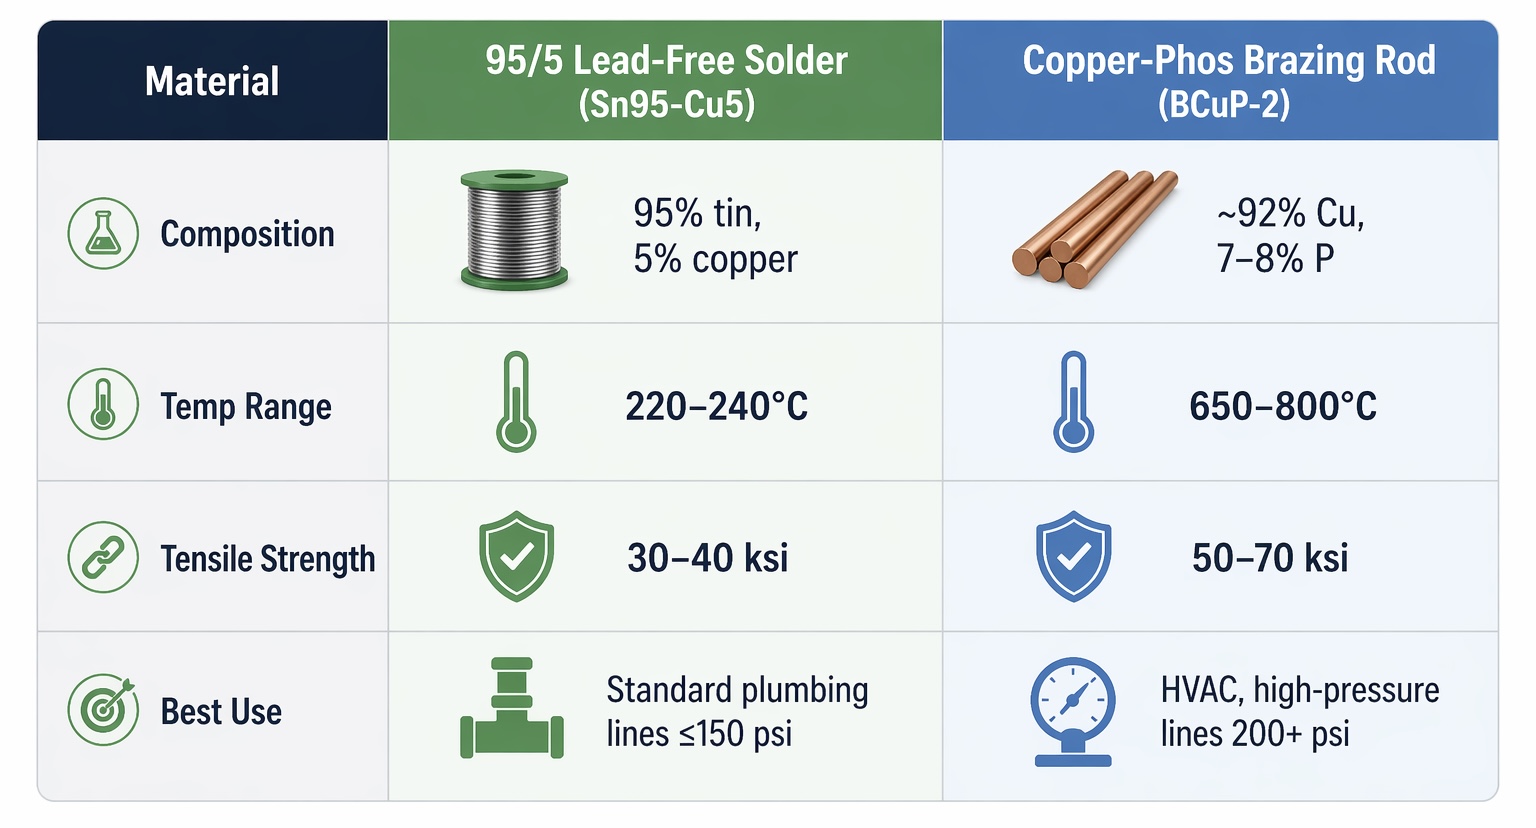
Kanggo umume pipa ledeng omah, Solder 95/5 minangka pilihan sing paling apik.
Gunakake batang patri kanggo sistem tekanan sing luwih dhuwur utawa getaran sing abot.
Langkah 3: Priksa Sambungan sing Wis Rampung
Priksa sambungan kanthi mripat sadurunge nindakake tes tekanan apa wae.
- Golekana gelang perak sing lengkap — solder kudu mbungkus rata lan terus-terusan ing sakubenge keliling sambungan. Ora ana celah. Ora ana gumpalan. Lapisan sing kusam lan kental tegese aliran sing ora apik.
- Tes tekanan at Tekanan operasi 1.5x — pipa banyu 100 psi diuji ing tekanan 150 psi nganggo udara lan banyu sabun suwene 15-30 menit. Ora ana gelembung tegese saluran metu resik.
Pita iki katon ora lengkap? Aja ditinggal. Fluks maneh area kasebut, panasake maneh, lan pasang solder nganti pita kasebut kawangun kanthi lengkap. Sambungan sebagian sing "katon cedhak" bakal gagal amarga tekanan sing terus-terusan — lan bakal rusak ing wektu sing paling ala.
Masalah Pengelasan Tembaga Umum lan Cara Ngatasi
Tukang las sing wis berpengalaman uga rumangsa asor karo tembaga. Masalah sing muncul — porositas, retak, distorsi, sambungan sing ringkih — ora acak. Saben masalah kasebut ana hubungane karo panyebab tartamtu. Saben masalah nduweni solusi tartamtu.
Porositas: Pembunuh Sendi sing Bisu
Porositas minangka cacat pengelasan tembaga sing paling umum . Iki asale saka salah siji saka telung sumber:
- Kontaminasi permukaan. Lenga, lemak, utawa oksidasi ing pipa utawa sambungan ndorong gas asing menyang blumbang sing leleh. Resiki saben permukaan nganggo pelarut sadurunge fluks mlebu. Ora ana dalan pintas ing kene.
- Jangkoan fluks sing ora cukup. Fluks sing tipis utawa ora rata ndadekake tembaga kena oksidasi nalika dilas. Gunakake lapisan sing akeh lan konsisten — lan priksa manawa sampeyan nggunakake fluks sing dirating kanggo paduan tembaga tartamtu.
- Kelembapan ing batang pengisi sampeyan. Kelembapan sing diserep bakal nguap ing njero kolam sing wis dilelehke lan ninggalake bolongan. Simpen batang ing panggonan sing garing, lan cocokake diameter batang karo kekandelan tembok pipa sampeyan.
Porositas katon ing las sing wis rampung? Copot las kanthi lengkap. Golekana panyebab utama sadurunge ngelas maneh — nambal masalah porositas ora bakal bisa.
Retakan: Panas vs. Adhem, lan Apa Sebab Bedane Penting
Retakan panas kedadeyan nalika padhet. Panas sing berlebihan, kontaminasi oksida tembaga, lan tegangan susut residu sing dhuwur kabeh nduweni peran. Las bakal copot nalika adhem. Retakan adhem katon sawise las dipasang — asring amarga daktilitas sing kurang utawa ora ana pemanasan awal ing bagean sing luwih kandel.
Diameter batang pengisi sing salah ndadekake loro-lorone luwih elek. Batang sing kegedhen kanggo sambungan bakal nglebihi input panas lan nyebabake fusi sing ora lengkap. Cocokake ukuran batang karo kekandelan pipa. Jaga sudut sing bener menyang blumbang sing cair. Tambahake pengisi kanthi langkah-langkah cilik lan terkendali.
Sendi sing Lemah: Pamriksaan Mandiri Lima Poin
Sendi sing katon wis rampung nanging gagal nalika ana tekanan asring duwe salah sawijining masalah iki:
- las kadhemen — permukaan kusam, keropos, ora ana fusi sing nyata. Panase kekecilen.
- Lack saka seng nembus — celah saka panas sing kurang utawa teknik pengisi sing ora apik.
- Misalignment — gerakan sajrone pengelasan mblokir fusi sing bener.
- Oksidasi utawa porositas — owah warna peteng nandhani kegagalan fluks utawa kontaminasi.
- Isi solder sing ora lengkap — jangkoan sebagian sing bakal karat saka njero metu.
Sadurunge saben ngelas: verifikasi keselarasan, priksa tekanan gas kanggo ukuran pipa, resiki nganggo pelarut, aplikasi fluks sing rata, lan gunakake sudut batang sing bener kanthi kecepatan lelungan sing alon lan disengaja. Sawise ngelas: priksa permukaan kanggo titik-titik sing kusam utawa keropos, banjur uji tekanan ing tekanan operasi 1.5x.
Distorsi ing Lembaran Tembaga Tipis
Tembaga tipis cepet bengkok — luwih cepet tinimbang sing bisa dikoreksi mung nganggo rasa. Ana telung strategi kanggo ngontrol distorsi:
- Ayunake obor maju mundur ngliwati sendi tinimbang nyekeli ing sak panggonan. Panas banget lokal minangka pemicu distorsi utama.
- Jepit kabeh. Piranti sing apik bisa nyegah obahe sadurunge diwiwiti.
- Gunakake heat sink ing sisih kiwa lan tengen sambungan. Nyebar panas metu nyegah ekspansi sing ora rata sing mbengkongake lembaran tipis metu saka bidang.
Geni netral uga penting ing kene. Geni pengoksidasi ing tembaga nyebar panas kanthi ora rata lan nambah risiko undercut — alur sing diobong ing sadawane pinggiran las sing nglemahake sambungan lan njebak korosi.
Keamanan Pengelasan Tembaga: Bahaya sing Sering Diremehake dening Pamula
Asap tembaga oksida ora ana ambune. Ora katon ing konsentrasi sing mbebayani. Lan bakal nggawe sampeyan lara 24 jam sawise sampeyan ngemas barang lan mulih.
Wiwitan sing telat kuwi minangka alesan sing tepat kenapa para pamula ngremehake — lan alesan sing tepat kenapa iki paling penting.
Demam Asap Tembaga Iku Nyata, lan Angka-angka Iku Pancen Ngeri
NIOSH nyetel watesan paparan sing diidinake kanggo asap tembaga (CuO) mung ing 0.1 mg/m³ TWA . Ambang batas kasebut sithik banget. Ventilasi garasi standar lan jendela sing mbukak ora bisa nahan ing ngisor iki. Partikel asap kasebut minangka nanopartikel ultrahalus — ora katon dening mripat langsung ing konsentrasi sing wis mbebayani.
Gejala paparan kalebu iritasi mata, tenggorokan garing, meriang, nyeri otot, mual, lan demam asap logam klasik . Data klinis nyritakake crita sing jelas: ing panliten paparan asap seng-plus-tembaga sajrone 6 jam sing dikontrol, peserta ora nuduhake penurunan fungsi paru-paru sing signifikan sajrone sesi kasebut. Ing 24 jam , FEV1 wis mudhun 147 ml (3.2%) . Seminggu sabanjure, resistensi saluran napas isih mundhak. Karusakan kasebut inflamasi - ora langsung. Sampeyan rumangsa apik nalika ngelas tembaga . Banjur sampeyan saya parah sewengi.
Pamula ngelas bahan kuningan, perunggu, utawa tembaga ngadhepi risiko sing luwih gedhe. Paduan sing ngandhut seng micu demam asap logam luwih kuat tinimbang tembaga murni. Paparan seng-tembaga gabungan nyebabake penyempitan saluran napas sing bisa tahan luwih saka seminggu. Umume pamula ora ngira iki bakal kedadeyan.
Ambang batas respirator miturut NIOSH:
| Konsentrasi | Perlindhungan sing dibutuhake |
|---|---|
| Nganti 1 mg/m³ | Pelapis rai sing nyaring N95/P95 |
| Nganti 5 mg/m³ | Piranti kanggo nutupi kabeh nganggo filter P100 |
| Ora Dikenal/IDLH | SCBA full-facepiece, tekanan-permintaan |
Ventilasi pembuangan lokal (LEV) sing diselehake ing jarak 6-8 inci saka zona las dibutuhake kanggo proyek tembaga njero ruangan. Aliran udara ruangan umum ora bisa diganti.
Risiko Kebakaran Luwih Adoh Tinimbang Sing Sampeyan Kira-kira
Konduktivitas termal tembaga ana ing ~385 W/m·K — kira-kira 25 kali luwih dhuwur tinimbang baja . Panas ing titik las nyebar ing sadawane pipa utawa lembaran, tekan bahan sing gampang kobong ing jarak 12-18 inci tanpa ana peringatan sing katon. Pipa tembaga sing nembus tembok ndorong panas menyang rongga sing didhelikake. Geni wis diwiwiti ing njero tembok sawise tukang las ninggalake area kasebut.
Rong perkara sing kerep dilewatkan dening pamula:
-
Tembaga ora murub abang sadurunge leleh. Baja menehi peringatan warna. Tembaga ora menehi apa-apa — tatu kobong lan karusakan benda kerja katon tanpa sinyal apa-apa.
-
Jam tangan standar sawise dilas sajrone 30 menit ora cukup kanggo tembaga. Tambah wektu nganti paling ora 60 menit , amarga konduktivitase dhuwur.
Miwiti kanthi Aman: Protokol Latihan Pamula
Wujudake katrampilanmu ing kahanan sing dikontrol sadurunge ndemek instalasi tembaga asli:
-
Gladhen sambungan bokong sing rata ing bata geni nggunakake potongan tembaga murni 99.9% — tanpa lapisan, tanpa campuran misterius
-
Lali wae karo barang bekas sing dilapisi kuningan, perunggu, utawa tembaga nganti sampeyan wis nguwasani manajemen asap tembaga murni kanthi lengkap.
-
Aja nggunakake bekas sing dicet, digalvanisir, utawa sing ora dikenal — lapisan bakal ngetokake asap timbal, seng, utawa kadmium sing ora katon
-
Anggep saben sesi latihan minangka kedadeyan paparan asap, sanajan ing njaba ruangan
-
Sawise saben sesi, uji coba permukaan sekitar nganggo punggung tangan lan enteni paling ora 30 menit sadurunge budhal.
Risikone ora dramatis. Ora ana sing penting, telat, lan gampang disingkiri — lan iki sing ndadekake risiko iki paling angel dialami para pamula.
kesimpulan
Tembaga ora ngapura dalan pintas — nanging menehi ganjaran kanggo persiapan.
Kabeh ing pandhuan iki nuduhake siji bebener: ngelas tembaga dudu babagan katrampilan mentah. Iki babagan mangerteni logam kasebut dhisik. Hormati konduktivitas termal. Panasake sadurunge miwiti. Pilih cara sing tepat — ngelas tembaga TIG minangka standar emas kanggo umume aplikasi. Lakoni bab-bab kasebut, lan separo perang sampeyan dimenangake sadurunge sampeyan nggawe busur.
Isih bingung arep miwiti saka ngendi? Aja kakehan mikir. Pilih aplikasimu — pipa, lembaran, utawa pas. Dolan maring bagean sing cocog. Banjur, coba latihan manik-manik ing tembaga bekas dhisik. Kebiasaan kuwi bakal ngirit rasa frustasimu tinimbang tips liyane ing artikel iki.
Ngelas tembaga nduweni kurva pembelajaran sing luwih tajem tinimbang baja. Nanging yen wis rampung, sampeyan wis nguwasani salah sawijining katrampilan sing paling tantangan lan nyenengake ing perdagangan kasebut.
Saiki mandheg maca. Ayo ngelas apa wae.