
Deng éischt Schweessgasfläsch ze kafen schéngt einfach. Dann gitt een an d'Atelier vun engem Liwwerant, steet virun enger Mauer vun Optiounen a fänkt un, alles ze iwwerpréiwen. Ass puren Argon et wäert, oder promoten se just e méi deiert Produkt?
D'Äntwert hänkt vun dräi Saachen of: wéi e Metall Dir schweesse wëllt , wéi e Prozess Dir benotzt, a wéi Äre Gasbudget pro Woch oder Mount ausgesäit.
Fir kleng Atelieren an Heeminstallatiounen ass Argon net ëmmer eng schwéier Ufuerderung. Mee wann Dir et bei der falscher Aarbecht iwwerspréngt, musst Dir dofir bezuelen - futti Schweißnähten, extra Noaarbechten, verschwend Materialien. Dës Käschte summéiere sech séier, an et wäert méi deier sinn wéi eng Fläsch.
Hei ënnendrënner fannt Dir eng kloer Opdeelung:
-
Wou Argon e richtegen Ënnerscheed mécht a firwat
-
Wou e méi bëllege Benzinmix genee sou gutt funktionéiert
-
Wéi Dir Äre Buttek bestellt, ouni ze vill auszeginn oder Är Bedierfnesser ze ënnerschätzen
Brauchen kleng Atelieren wierklech Argon-Schweissgas?
Gitt an bal all kleng Werkstatt, wou Dir Bijoureparaturen , dënn Edelstahlaarbechten oder Präzisiouns-TIG-Aarbechte maacht - Argon ass einfach do. Net well een e Handbuch gelies huet. Well d'Aarbecht et verlaangt huet.
Hei ass déi éierlech Opdeelung:
Argon ass net verhandelbar wann Är Atelier folgendes behandelt: – Bijou-Mikroschweißen oder Puls-TIG (Gold, Sëlwer, Platin) — eng Rengheet vun ≥99.996% ass den Industriestandard, keen Upsell – Präzisiounsdeeler aus Edelstol oder Titan, wou d'Erscheinung vun der Schweißschweißung fir de Client wichteg ass – All TIG-Prozess, Punkt — 100% Argon ass dat, op deem de Bou leeft – Aluminium-MIG-Aarbecht — kee Argon, keng propper Schweißschweißung, keng Alternativ
Dir kënnt Argon ausloossen, wann:
– Aarbechten aus mëllen Stolstrukturen sinn alles wat Dir maacht — Fluxkär oder einfach CO₂ maachen dat
– Är Aarbechte si Reparaturen oder Verstäerkungen, wou e puer Sprëtzer an Uewerflächenoxidatioun akzeptabel sinn
D'Käschteberechnung ass einfach. Eng 80–125 cb Argon-Zylinder kascht ongeféier 250 Dollar fir direkt ze kafen. Nofëllunge kaschten ongeféier 70 Dollar. Fir eng Werkstatt, déi héichwäerteg Präzisiounsaarbechten ausféiert, gëtt dat an enger eenzeger Aarbecht absorbéiert. Fir eng Werkstatt, déi Kuelestolhalterungen schweess? Et kéint sech ni rentéieren.
Déi richteg Fro ass net ëm Gas - et geet ëm Är Aarbecht. E Client gëtt Iech e Platinring oder e Stéck Edelstahl. D'Käschte vun enger schlechter Schweess sinn däitlech méi héich wéi eng Fläsch Argon. Dat ass d'Zuel, déi zielt.
Wat geschitt wann Dir ouni Argongas schweess?
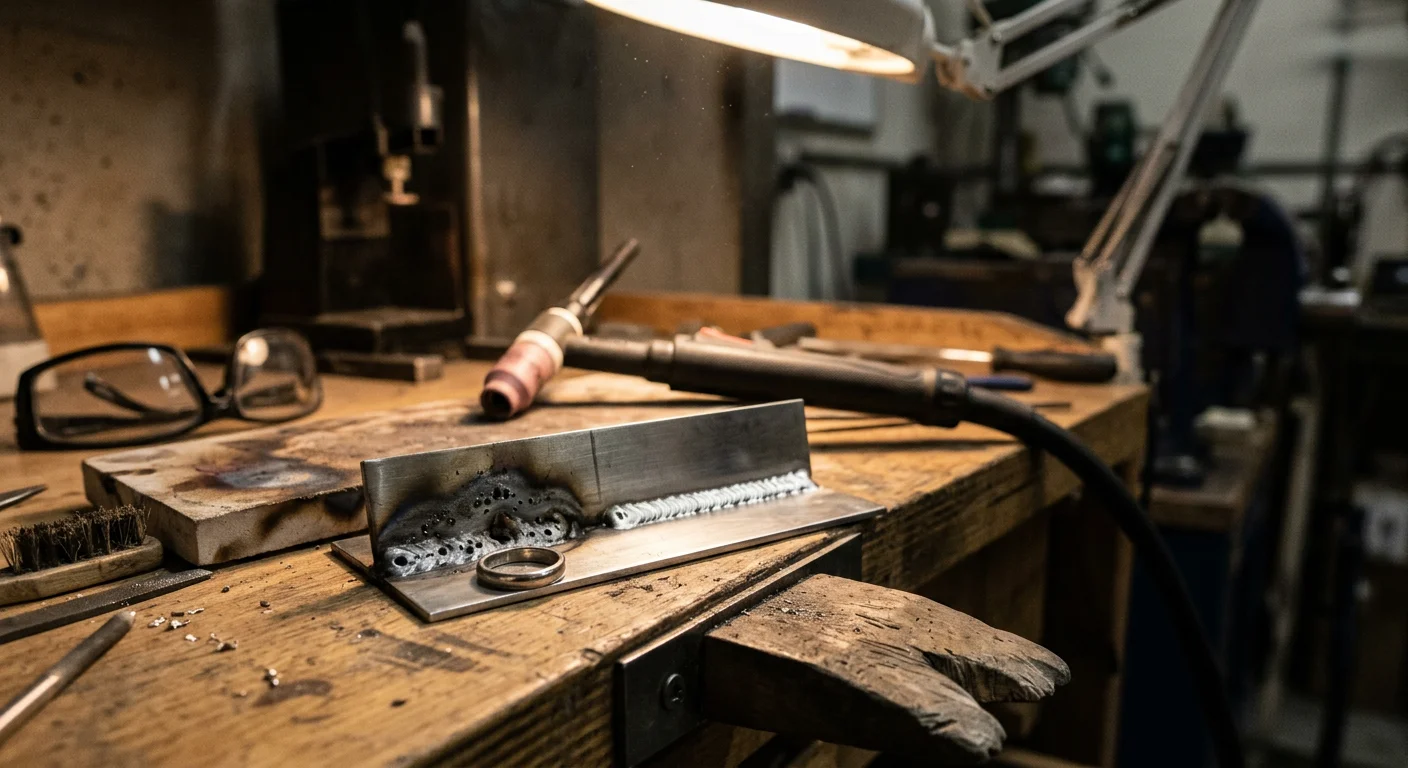
Wann een de Schutzgas bei der falscher Aarbecht iwwerspréngt, weist sech d'Schweißnaht. Net op eng subtil Aart a Weis – op eng Aart a Weis, wou et heescht, datt et "nei gemaach" muss ginn.
Hei ass wat um Bouniveau geschitt. Ouni Argon-Schutz ass de geschmollte Pool op fir d'Loft. Sauerstoff a Stéckstoff maachen direkten Kontakt mat der Schweißnaht. D'Resultat ass Oxidatioun, Kontaminatioun an eng Kette vu siichtbare Mängel. Kee Botzmëttel no der Schweißnaht kann dat reparéieren.
Wat Dir op der fäerdeger Schweißnaht gesitt:
-
Donkel, gro oder schwaarz Schweißperlen - Oxidatioun ännert d'Faarf vun der Schweißschweißung séier, an et léisst sech net einfach ofbotz.
-
Porositéit - Gasblosen, déi am festende Metall agespaart sinn, sichtbar als kleng Lächer oder ënner Belaaschtung erkennbar
-
Erhéichte Sprëtzer - ouni stabile Bouabschirmung verbreet sech de Sprëtzer iwwer d'Schweißzon op eng Manéier, déi Dir net verpasse kënnt
-
Inklusiounen an Uewerflächenonregelméissegkeeten - ongeschützte Schweißnähten zéien Kontaminanten un, déi sech als ongläichméisseg Perlgeometrie weisen.
Wat et Iech iwwer d'Erscheinung eraus kascht:
D'Zuchfestigkeit fällt. D'Korrosiounsbeständegkeet fällt och. Schéckt dës Aarbecht zur Inspektioun, an ongeschützte Schweißnähten falen méi dacks aus. E puer ginn als onsécher markéiert, ier se d'Atelier verloossen.
D'Zäit fir d'Neiveraarbechtung ass wou déi richteg Käschte verstoppen. All schlecht Schweißperl bedeit Schleifen, Neireinigung, Neischweessen a Poléieren. Dat ass keng séier Léisung. An enger klenger Werkstatt mat knappe Margen a méi knappen Zäitpläng kann eng eenzeg Problemschweißung eng Aarbecht iwwer seng Liwwerzäit erausdrécken. D'Zäit summéiert sech séier.
Den Ëmweltfaktor, deen déi meescht Leit iwwersinn: wann Dir d'Gasofdeckung läscht, hëlt Är Schweiß alles op - d'Loftstroum am Raum, d'Oxidatioun vun der Uewerfläch, kleng Kontaminatioun. E liichte Loftzuch vun enger oppener Garagedier kann d'Konsistenz vun engem soss propperen Opbau zerstéieren. Dir braucht kee Stuerm. E liichte Wand ass genuch.
Argon ass net ëmmer op all Baustell verfügbar. Fluxkärdrot ass de praktesche Reserve. De Fluxkär baut seng eege Abschirmung während dem Bou op. Et ass net datselwecht wéi Argon-abgeschützte WIG oder MIG, an d'Uewerflächenfinish wäert net iwwereneestëmmen - awer et léist de Belaaschtungsproblem bei einfache Strukturaarbechten.
Fir TIG gëtt et guer keng Alternativ. De Prozess brauch d'Stabilitéit vun der Bou, déi d'Ofschirmung vun Inertgaser bitt. Kee Argon bedeit kontaminéiert Schweißnähten, onstabilt Bouverhalen a Resultater, déi bei kenger richteger Kontroll bestoen.
Wat verbessert Argon-Schweissgas?
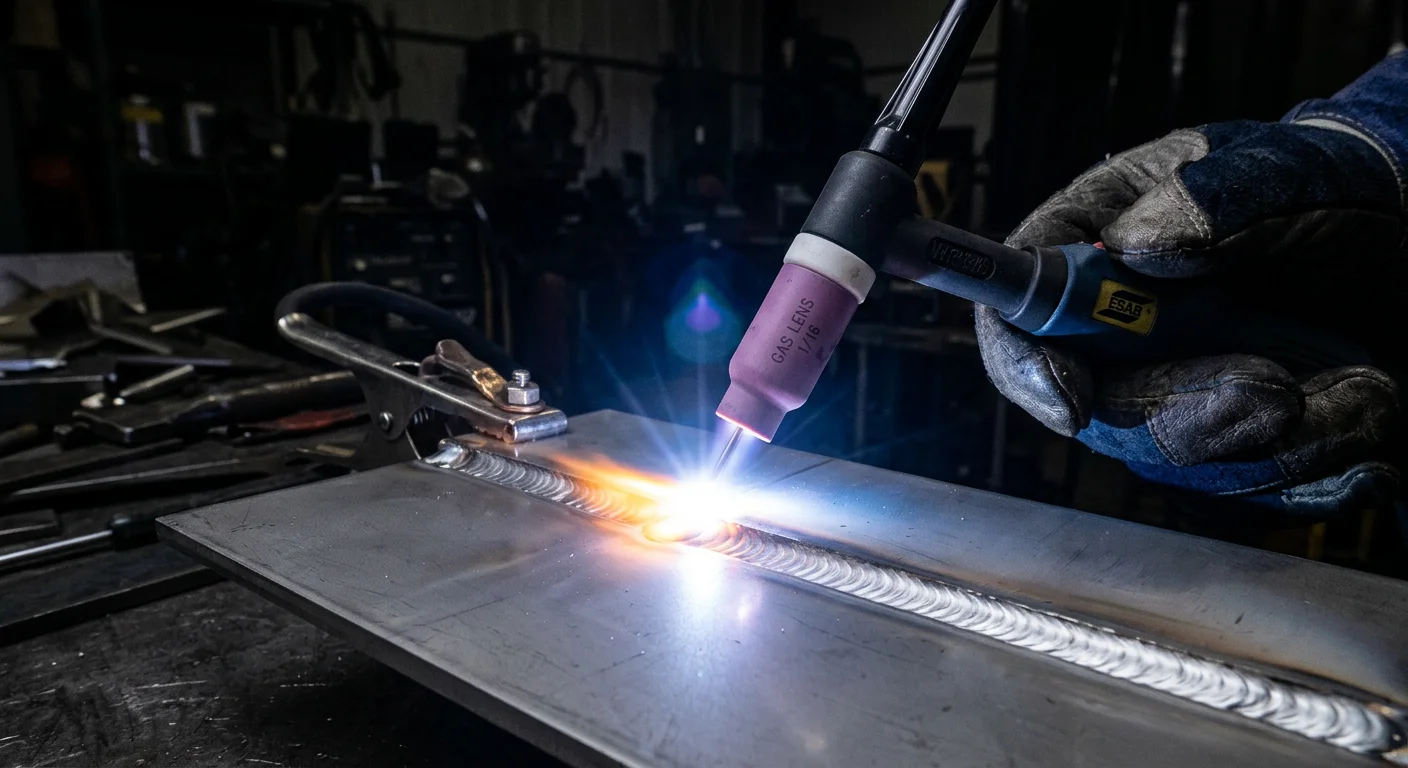
D'Haaptroll vum Argon-Schweissgas ass et, eng stabil Schutzschicht ronderëm de Schweessberäich ze schafen. Dëst hëlleft Sauerstoff, Stéckstoff a Fiichtegkeet vum geschmollte Metall ewech ze halen, wouduerch d'Kontaminatioun beim Schweessen reduzéiert gëtt.
Éischtens hëlleft Argon d'Oxidatioun an d'Verschwaarzung ze reduzéieren . Wann Metall erhëtzt gëtt, kann et mat Loft reagéieren a donkel Flecken, Verfärbungen oder Oxidschichten bilden. Mat enger richteger Argon-Ofschirmung bleift d'Schweißfläch méi propper, wat besonnesch wichteg fir Gold, Sëlwer, Platin, Edelstol a Kofferlegierungen ass.
Zweetens, Argon kann üblech Schweessdefekter reduzéieren. Ouni Schutzgas kënnen Sauerstoff, Stéckstoff oder Waasserstoff an de Schweessbad kommen a Porositéit, Rëss, schwaach Schweißnähten oder ongläichméisseg Resultater verursaachen . Argon hëlleft eng méi stabil Schweess ze kreéieren, besonnesch fir Bijoureparatur , Brëllerahmen, Auerdeeler a dënn Metallkomponenten.
Drëttens verbessert Argon d' Erscheinung vun der Schweißnaht . Eng gutt ofgeschützte Schweißnaht huet normalerweis manner Verfärbungen, méi propper Kanten an eng méi glat Uewerfläch. Dëst bedeit manner Zäit fir Schleifen, Poléieren a Reinigung nom Schweißen.
Argon hëlleft och d'Schweißstabilitéit ze verbesseren . Beim TIG-Schweißen, Mikroschweißen a Präzisiounsschweißen mécht déi stabil Ofschiermung d'Hëtztzufuhr méi einfach ze kontrolléieren. Beim Laserschweißen schützt Argon haaptsächlech de Schweißbad a reduzéiert d'Uewerflächenoxidatioun.
Fir kleng Atelieren ass Argon e relativ klenge Kascht fir d'Installatioun, awer et kann e kloeren Ënnerscheed an der Schweißqualitéit, der Uewerflächenopléisung an der Nobearbechtungszäit maachen . Kuerz gesot, Argon-Schweißgas hëlleft méi propper, méi stabil a méi professionell Schweißnähten ze kreéieren.
Ass Argongas de Präis wäert fir eng kleng Werkstatt?
Fir kleng Bijousreparaturgeschäfter, Präzisiounsschweissatelieren a Metallreparaturatelieren ass Argongas normalerweis de Präis wäert . Et ass keng grouss Ausgabe, awer et kann d'Schweissqualitéit däitlech verbesseren, d'Oxidatioun reduzéieren an Zäit beim Polieren an Nobearbechten spueren.
De Präis vun Argon ass normalerweis niddreg
Eng normal Argonzylinder vun 125–150 Kubikmeter kann ongeféier 90–130 Dollar pro Nofëllung kaschten . Fir eng kleng Werkstatt, déi nëmmen e puer Stonnen d'Woch schweess, kann eng Zylinder 1–3 Méint halen , dat heescht, datt d'Mountskäschte dacks nëmmen 30–60 Dollar sinn.
Fir e méi liichte Gebrauch kann e méi klenge Gasfläsch nach manner pro Mount kaschten. Déi tatsächlech Käschte hänken vun der Gréisst vum Gasfläsch, de lokale Gaslieferanten, de Locatiounskäschten an den Nofëllungsméiglechkeeten of.
Déi richteg Käschte sinn d'Neiaarbechten
Ouni adäquat Argon-Schutz kënnen d'Schweißnähten schwaarz, oxidéiert, rau, poréis oder ongläichméisseg ginn. Fir Bijouen, Brëllerahmen, Auerdeeler, Edelmetaller a Präzisiounskomponenten bedeit dat méi Zäit fir ze poléieren, ze botzen an ze reparéieren.
Wann ee Projet zousätzlech 10–15 Minutte Finishing brauch, well d'Schweißnaht net propper ass, kënnen d'Aarbechtskäschte séier d'Käschte vum Argon selwer iwwerschreiden.
Wéini ass Argon am meeschte wäertvoll?
Argon ass besonnesch nëtzlech fir Laserschweißen vu Bijouen, Gold, Sëlwer, Platin, Edelstol, Brëllerahmen, Auerdeeler a kleng Präzisiounsmetalldeeler . Wann Är Clienten sech ëm propper Schweißnähten, Uewerflächenfinish a professionell Resultater këmmeren, ass Argon eng clever Investitioun.
Wéini kann een et iwwersprangen?
Wann Dir nëmme grob Schweessaarbechte maacht, wou d'Ausgesi vum Schweess keng Roll spillt, ass Argon vläicht net néideg. Awer fir Bijoureparatur, Präzisiounsschweessaarbecht a siichtbar Metalldeeler bedeit d'Ausloosse vun Argon dacks méi Oxidatioun, méi Verfärbungen a méi Aarbecht beim Ofschloss.
Finale Rotschléi
Fir kleng Atelieren ass Argongas eng käschtegënschteg Qualitéitsverbesserung . Et hëlleft méi propper, méi stabil a méi professionell Schweißnähten ze kreéieren, wärend d'Neiaarbechtszäit an d'Zäit no der Schweißung reduzéiert ginn.
Wéi eng Argongasinstallatioun soll eng kleng Werkstatt virbereeden?

Fir kleng Atelieren muss en Argongas-Opbau net komplizéiert sinn. Wann Dir Bijouen mat Laserschweißen , Mikroschweißen, Brëllereparatur, Auerreparatur oder Präzisiounsmetallveraarbechtung maacht , braucht Dir haaptsächlech e séchert, stabilt an einfach nozefëllen Argonsystem.
Déi 5 Kärkomponenten
Eng Basis-Eenzelstatiounsopstellung enthält normalerweis:
Argon-Zylinder: E Zylinder vu 60–125 Kubikmeter ass normalerweis genuch fir kleng Atelieren. Fir Bijouen a Präzisiounsschweißen, wielt Argon mat enger Reinheet vun 99.99% oder méi . Fir méi propper Resultater ass 99.996% héichreinegen Argon eng besser Optioun.
Reguléierer: Hie reduzéiert den Drock an der Zylinder op en stabilen Aarbechtsdrock. Vergewëssert Iech, datt de Stecker zu Ärer Zylinder passt, wéi z.B. CGA-580 oder der lokaler Norm.
Duerchflussmesser: Dëst hëlleft de Gasfloss ze kontrolléieren. Ze wéineg Gas gëtt e schlechten Abschirmung; ze vill Gas verschwendt Argon a kann de Schweessberäich stéieren.
Gasschlauch: Benotzt en Argon-kompatiblen Schlauch mat der richteger Längt fir Är Aarbechtsplaz. Vermeit Schläich, déi ze laang, gebéit oder ënner Spannung sinn.
Leckage-Detektiounsinstrument: Benotzt Seefewaasser oder Leckage-Detektiounsflëssegkeet nodeems Dir Zylinder, Schläich oder Fittings gewiesselt hutt.
Déi richteg Zylindergréisst auswielen
Fir gelegentlech Bijoureparaturen oder Training ass e 60 Kubikmeter Zylinder kompakt, einfach ze beweegen a gëeegent fir kleng Aarbechtsbänken.
Fir reegelméisseg wöchentlech Schweessaarbechten bitt en 80 Kubikmeter Zylinder e gudde Gläichgewiicht tëscht Lafzäit a Portabilitéit.
Fir eng fix Schweessstatioun mat méi héijer Notzung ass eng Zylinder vun 125 Kubikmeter méi praktesch, well se manner Nofëllunge brauch a besser laangfristeg Käschteeffizienz bitt.
Déi bescht Wiel ass normalerweis déi Fläschengréisst, déi Äre lokale Gasliwwerant einfach nei opfëllen oder austausche kann.
Wéi eng Argon-Reinheet sollt Dir benotzen?
Fir allgemeng Metallschweißen ass 99.99% Argon normalerweis genuch. Fir Bijou-Laserschweißen, Reparatur vun Edelmetaller, Mikroschweißen a siichtbar Präzisiounsdeeler , benotzt 99.99% oder méi.
Méi proppert Gas hëlleft schwaarz Flecken, Oxidatioun, Verfärbungen a dreckeg Schweessflecken ze reduzéieren.
Wéi soll een de Gasfloss astellen?
Ajustéiert de Gasfloss net duerch Rate. Fänkt mat engem mëttelméissege Floss un a passt de Floss un, baséiert op dem Schweessresultat.
Wann d'Schweißnaht ëmmer nach schwaarz gëtt, kéint de Problem e gerénge Gasfloss, e Gasleck, eng dreckeg Uewerfläch vum Werkstéck oder eng niddreg Argonreinheet sinn . Wann de Gas ze séier opgëtt, ouni datt d'Schweißnaht verbessert gëtt, kéint de Floss ze héich sinn.
Checklëscht fir séier Akeef
Ier Dir kaaft, bestätegt:
-
Äre Schweißapparat huet en Argongas-Uschloss.
-
Lokal Nofëllung oder Zylinderaustausch ass méiglech.
-
D'Zylindergréisst passt zu Ärem Aarbechtsberäich.
-
De Reguléierer passt zum Zylinderanschluss.
-
De Flowmeter ass einfach ze liesen.
-
D'Schlauchlängt passt zu Ärer Aarbechtsplaz.
-
Leckagekontrollflëssegkeet oder Seefewaasser ass fäerdeg.
-
Den Zylinder kann sécher mat engem Stativ oder enger Kette fixéiert ginn.
Finale Rotschléi
Eng kleng Werkstatt brauch kee deiert Industriegassystem. Dat Wichtegst ass déi richteg Argonreinheet, e stabile Gasfloss, sécher Verbindungen, einfach Nofëllung an einfach deeglech Operatioun.
Fir Bijouschweessen a Präzisiounsreparatur hëlleft eng gutt Argon-Astellung fir méi propper Schweißnähten, manner Oxidatioun, manner Polieren a manner Nobearbechtungsproblemer ze produzéieren.
Wéi Dir wësst, ob Äert Argongas funktionéiert
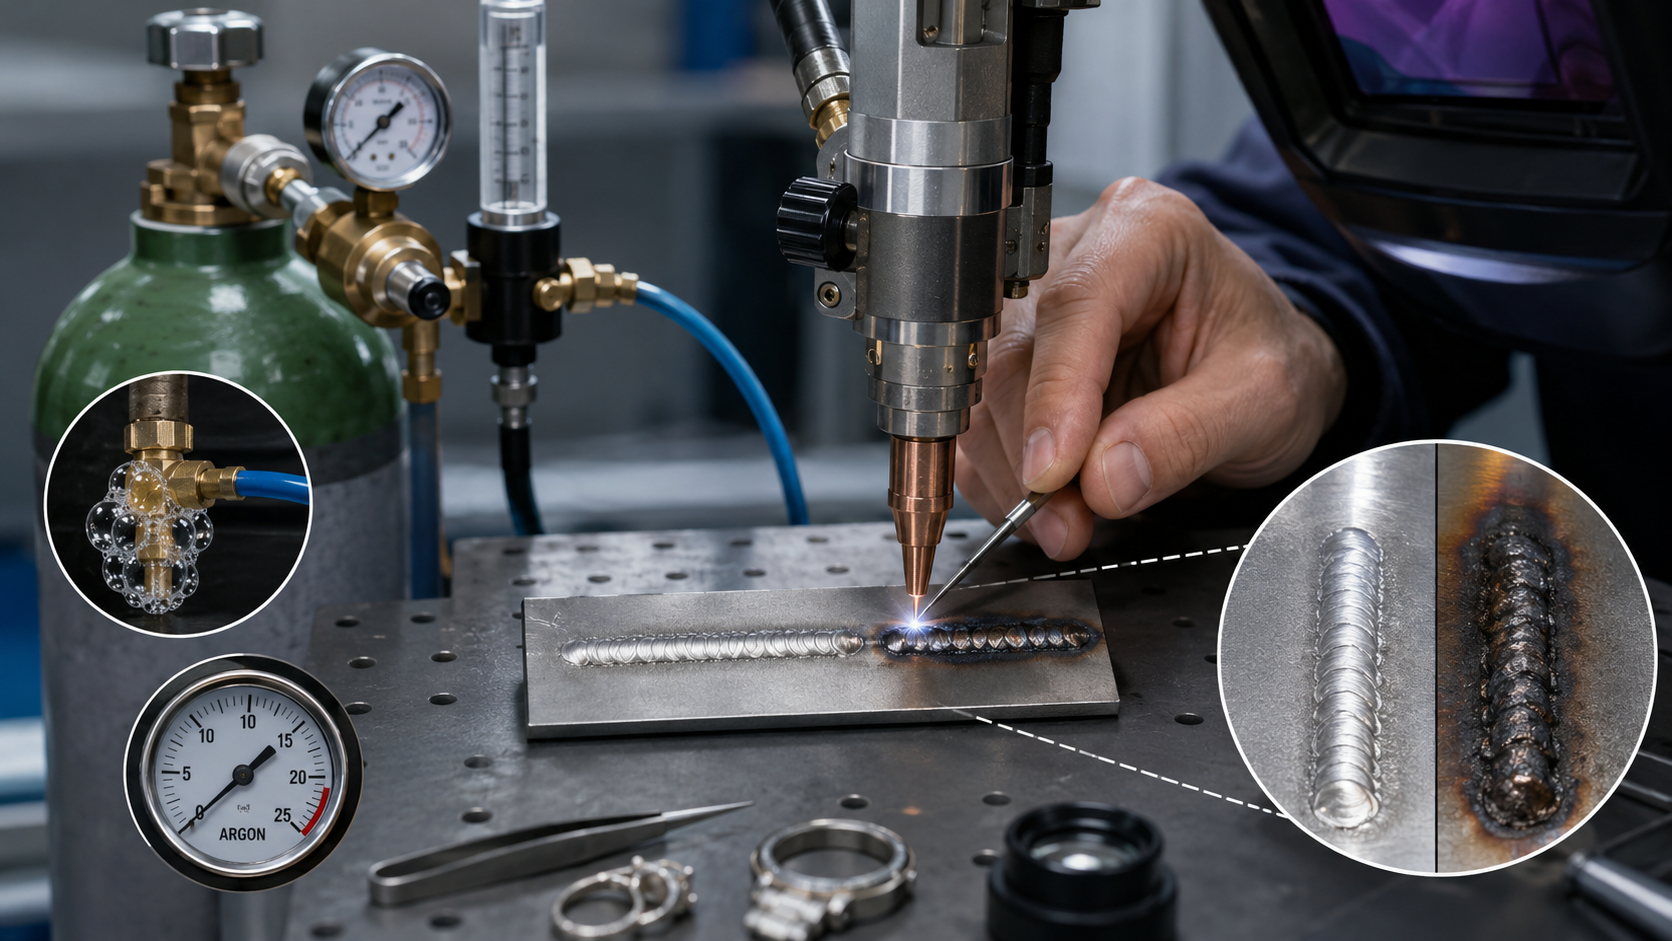
Dee einfachste Wee fir Äert Argongas ze kontrolléieren ass net als éischt op de Manometer ze kucken - mee andeems Dir Iech d' Schweißresultat ukuckt . E gudden Argonschëld sollt d'Schweißfläch méi propper, méi hell a méi stabil maachen , mat manner Verschwaarzung oder Oxidatioun.
Kontrolléiert d'Faarf vun der Schweißschweiß
Wann den Argongas richteg funktionéiert, soll d'Schweißnaht propper, glat a gläichméisseg faarweg ausgesinn . Fir Bijou-Laserschweißen, Brëllreparatur, Auerdeeler a kleng Edelstahldeeler bedeit e gudde Schutz normalerweis manner Verfärbungen a manner Polieraarbecht.
Wann d'Schweißnäiss schwaarz, gro, rau oder dreckeg gëtt , funktionéiert d'Schirmung eventuell net gutt.
Maacht als éischt e klenge Test
Ier Dir en Deel vun engem Client schweess, maacht en Test op Schrottmetall. Botzt als éischt d'Uewerfläch, maacht dann eng kuerz Testschweißung. Kontrolléiert ob d'Schweißung propper ass, ob d'Ëmgéigend schwaarz gëtt, an ob et Lächer oder rauh Flecken gëtt.
Wann d'Testschweißung scho schlecht ausgesäit, fuert net um richtege Werkstück weider. Kontrolléiert als éischt d'Gasastellung.
Kontrolléiert de Gasfloss
Méi Gas ass net ëmmer besser. Ze wéineg Gas gëtt e schlechte Schutz, während ze vill Gas de Schweessberäich stéiere kann an Loft an de Schutzschëld zitt.
Fänkt mat der empfohlener Astellung vun der Maschinn un, a passt dann un d'Faarf vun der Schweißschweißung an den Oxidatiounsgrad un. D'Zil ass e stabile, sanfte Gasfloss , net e maximale Floss.
Préift op Leck
Wann den Drock am Zylinder steet, awer d'Schweißnaht ëmmer nach schwaarz gëtt, kontrolléiert d'Gasleitung. Inspektéiert de Ventil vum Zylinder, de Reguléierer, den Duerchflussmesser, d'Schlauchverbindungen an den Gasanschluss vum Schweißgerät.
Benotzt Seefewaasser oder Leckdetektiounsflëssegkeet op all Verbindung. Wann Blosen optrieden, gëtt et e Leck.
D'Aarbechtsstéck botzen
Net all schwaarz Schweißnaht gëtt duerch schlecht Argon verursaacht. Ueleg, Stëbs, Oxidschichten, Poliermëttel oder Botzreschter kënnen d'Schweißnaht och dreckeg maachen.
Ier Dir d'Gas beschëllegt, gitt sécher datt d'Metalluewerfläch propper a prett fir ze schweessen ass.
Quick Troubleshooting
Wann d'Schweißnaht schwaarz gëtt, kontrolléiert op e niddrege Gasduerchfluss, Gasleckagen, dreckegt Metall oder eng niddreg Argonreinheet.
Wann d'Gas ze séier op ass, awer d'Schweißnaht net verbessert, kann de Flux ze héich sinn.
Wann d'Schweißqualitéit vu gutt op schlecht ännert, kontrolléiert op locker Fittings, gebéit Schläich, niddregen Zylinderdrock oder eng onstabil Aarbechtsdistanz.
Einfach Regel
Ier Dir Zylinder wiesselt, de Flow upasst, Material wiesselt oder en wichtegen Deel schweest, maacht ëmmer eng séier Testschweißung. Et dauert nëmmen eng Minutt, awer et kann deier Feeler vermeiden.
Wann Äert Argongas richteg funktionéiert, sollt Dir méi propper Schweißnähten, manner Schwaarzung, manner Oxidatioun a méi stabil Schweessresultater gesinn.
Schlussendlech Äntwert fir Besëtzer vu klenge Werkstätten
Är Aarbecht ass d'Äntwert. Net d'Spezifikatioune vum Gas, net d'Gréisst vum Fläsch - d'Aarbecht.
Moossgeschneidert Bijouen , Präzisiouns-Edelstahl, TIG-Aarbechten – Argon ass keng Wiel. Et ass dat, wat eng Schweißnaht, déi Äre Client bemierkt, vun enger ënnerscheet, déi sech gutt integréiert. Atelieren, déi héichwäerteg Fabrikatiouns- oder Dekoratiounsaarbechten maachen, benotzen Argon mat enger Akzeptanzquote vu 70–90%. Déi Zuel seet Iech eppes aus.
Basis Reparaturen u mëllen Stol? D'Finish ännert näischt un Ärem Präis. Fluxkär oder CO₂ maachen d'Aarbecht. Vermeit den Argon-Gang ouni Iech ze schueden.
Fir all déi aner ass eng Zuel déi eenzeg kloer: 30–60 Dollar pro Mount fir Argon-Ofdeckung. Vergläicht dat mat 200–300 Dollar pro Mount fir d'Aarbecht, déi Dir beim Ëmbau maache musst. D'Mathematik mécht d'Aarbecht fir Iech.
Start einfach:
– Lount en 80–125 cf Zylinder
- Füügt en Duerchflussmesser derbäi
– Maacht all Kéier en Zwei-Pärel-Schrotttest, wann Dir d'Fläschen austauscht.
De Rescht kënnt vum Schweessen.
FAQ: Schnell Äntwerten fir Besëtzer vu klenge Werkstätten
Dës dräi Froen kommen dauernd a klenge Schweisskreesser op. Hei sinn déi kloer Äntwerten.
Kann ech Stol mat purem Argon schweessen?
Fir TIG op Kuelestol - jo, puren Argon funktionéiert gutt. Loosst et mat 6–10 L/min (12–20 CFH) lafen an Dir sidd gutt. Fir MIG op Kuelestol - maacht dat net. Puren Argon gëtt Iech eng flaach Penetratioun, eng schlecht Perlform a vill Sprëtzer. Déi meescht kleng Werkstatte benotzen Ar + 18–25% CO₂ fir alldeeglech MIG-Aarbechten op Stol. D'Mëschung kascht ongeféier d'selwecht. D'Schweißnähten kommen vill besser eraus.
Wéi laang hält eng Argonzylinder fir TIG-Schweißen?
Eng Standard-50-L-/200-Bar-Fläsch hält 10,000 L Gas . Bei 8 L/Min entsprécht dat op Pabeier 20 Stonne kontinuéierlecher Bouzäit . An der Praxis gi Virschweißen, Noschweißen a kleng Offall dovunner belaascht. Déi tatsächlech Zuel läit méi no bei 12–16 Stonnen . Weekend-Hobbyisten, déi a kuerze Schweessessiounen schweessen, kënnen ee bis dräi Méint mat enger eenzeger Fläsch auskommen. Méi kleng 10-L-Fläsche ginn ongeféier 4 Stonne mat der selwechter Duerchflussquote. Déi si gutt gëeegent fir enk Plazen oder mobil Reparaturen.
Kann ech eng Argonzylinder tëscht MIG an TIG deelen?
Jo - wann Dir Schnellverbindungsfittings an zwee Reguléierer derbäisetzt, wiesselt eng Argonfläsch tëscht deenen zwou Prozesser. Trotzdeem erfuerdert MIG op Kuelestol reegelméisseg en separaten Ar/CO₂-Mëschzylinder . MIG op purem Argon op Kuelestol schneit manner gutt of. Et kascht och méi pro Feststoffschweißung wéi d'Mëschung selwer.
Conclusioun
D'Äntwert war ni iwwer Argon selwer - et goung ëm dat, wat Dir probéiert ze bauen.
Är Werkstatt schafft mat Aluminium oder Edelstahl? Pure Argon ass net optional. Et ass den Ënnerscheed tëscht enger Schweess déi hält an enger déi Iech enttäuscht. MIG op Kuelestol lafen? En Argon CO2-Mëschschweessanlag gëtt Iech méi propper Schweißperlen. Et wäert Äre Budget och net sprengen. Nach ëmmer onsécher iwwer d'Käschten? Eng gemietete Schweessgasfläsch funktionéiert super fir eng kleng Werkstatt. Dir kënnt ufänken ouni laangfristeg Engagement.
Hei ass d'Wourecht: dat richtegt Schutzgas schützt méi wéi just de Schweißbad. Et schützt Är Zäit. Et schützt Är Materialien. Et schützt Äre Ruff fir Qualitéitsaarbecht.
Net roden. Iwwerpréift Äert Basismetall. Verbindt et mam richtege Gas. Riicht Äert Atelier mat engem kloere Plang op.
Kuckt Iech d'Schweissgasoptioune vu Maxwave un a fannt dat, wat Äre Workflow brauch - näischt méi, näischt manner.