
ທອງແດງເບິ່ງຄືວ່າມັນຄວນຈະເຊື່ອມໄດ້ງ່າຍ - ມັນອ່ອນ, ມັນສາມາດໃຊ້ງານໄດ້, ແລະເຈົ້າເຄີຍເຊື່ອມມັນມາກ່ອນໂດຍບໍ່ມີບັນຫາຫຼາຍ. ແຕ່ທັນທີທີ່ເຈົ້າເກີດຮອຍໂຄ້ງ, ບາງສິ່ງບາງຢ່າງຮູ້ສຶກວ່າຜິດປົກກະຕິ. ຄວາມຮ້ອນຈະຫາຍໄປໄວ. ໂລຫະພື້ນຖານບິດເບືອນກ່ອນທີ່ເຈົ້າຈະສາມາດຕອບສະໜອງໄດ້. ກຸ່ມເຊື່ອມບໍ່ໄດ້ປະພຶດຕົວຄືກັບເຫຼັກກ້າເລີຍ. ນັ້ນບໍ່ແມ່ນຄວາມຜິດພາດຂອງຜູ້ໃຊ້. ນັ້ນແມ່ນຟີຊິກ. ທອງແດງນຳຄວາມຮ້ອນໄດ້ໄວກວ່າເຫຼັກອ່ອນ 11 ເທົ່າ. ທຸກສິ່ງທີ່ເຈົ້າໄດ້ຮຽນຮູ້ກ່ຽວກັບການເຊື່ອມໂລຫະອື່ນໆຈຳເປັນຕ້ອງໄດ້ຕັ້ງຄ່າໃໝ່ກ່ອນທີ່ເຈົ້າຈະແຕະຕ້ອງຂໍ້ຕໍ່ທອງແດງ.
ລອງ ເຊື່ອມທອງແດງ TIG ເປັນເທື່ອທຳອິດບໍ? ມີບັນຫາໃນການເຂົ້າໃຈວ່າເປັນຫຍັງ ຄວາມແຂງແຮງຂອງຂໍ້ຕໍ່ ເຊື່ອມທອງແດງ ຂອງເຈົ້າ ຈຶ່ງຫຼຸດລົງເລື້ອຍໆບໍ? ຄູ່ມືນີ້ຕັດໂດຍກົງໃສ່ສິ່ງທີ່ເຮັດວຽກໄດ້ຜົນ - ອຸນຫະພູມອຸ່ນກ່ອນທີ່ຖືກຕ້ອງ, ທາງເລືອກຂອງເຄື່ອງຕື່ມ, ແລະການປຽບທຽບວິທີການທີ່ຊ່ວຍປະຢັດເຈົ້າຈາກຄວາມຜິດພາດທີ່ມີລາຄາແພງ ແລະ ໜ້າອຸກໃຈ.
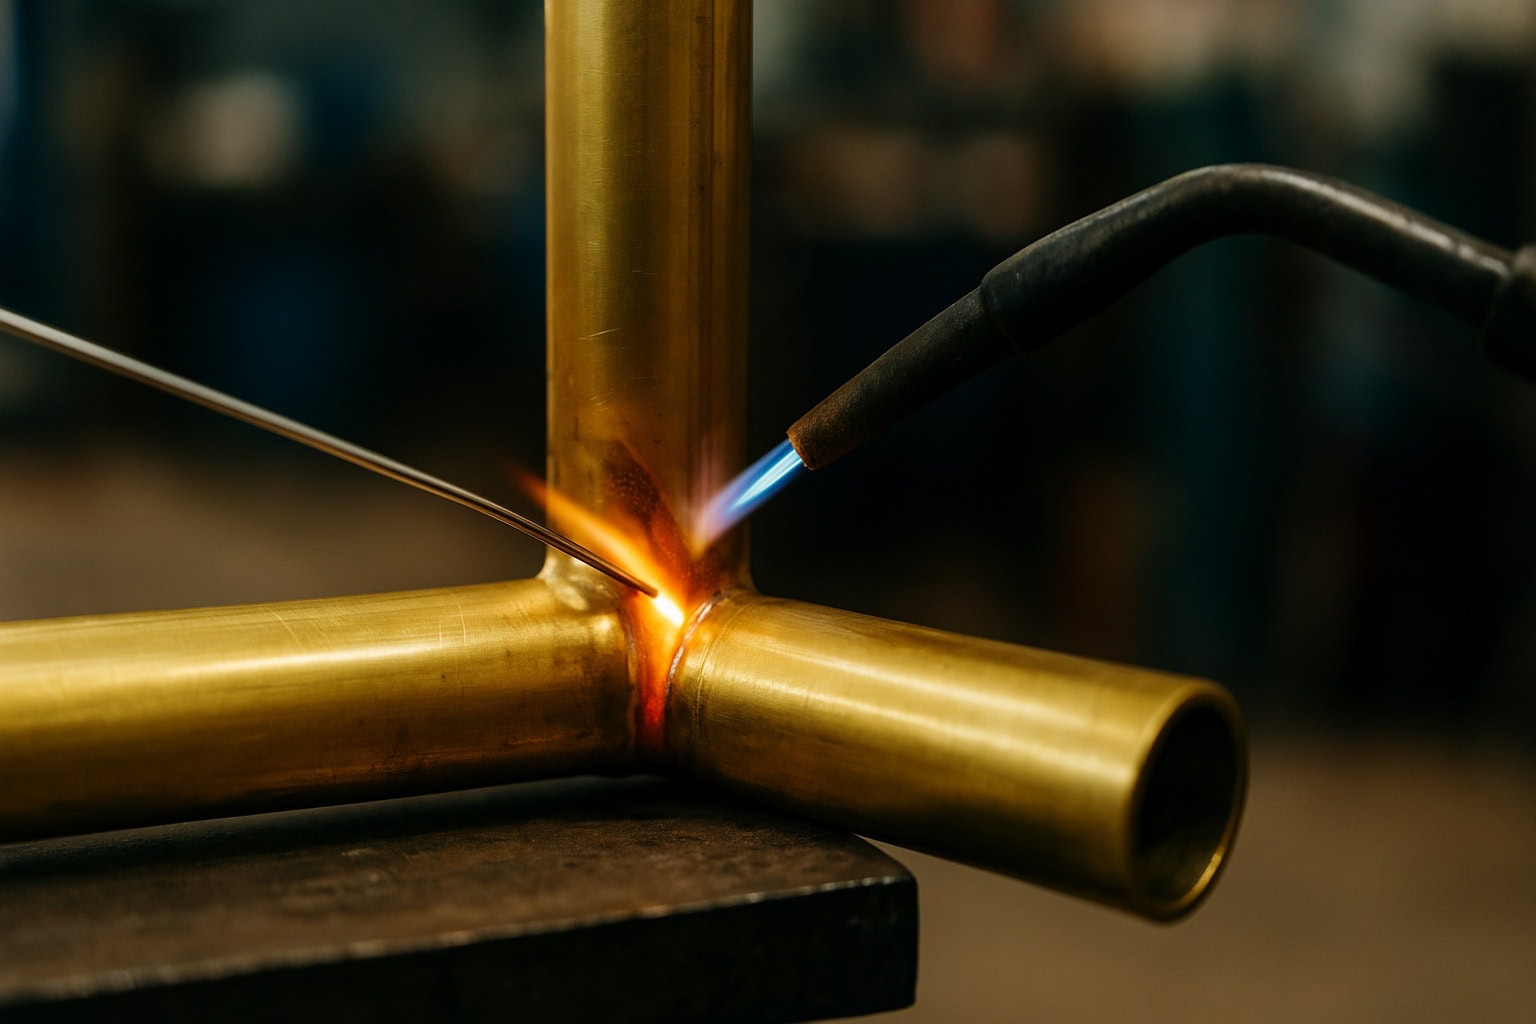
ເປັນຫຍັງການເຊື່ອມທອງແດງຈຶ່ງແຂງກວ່າໂລຫະສ່ວນໃຫຍ່ (ແລະມັນໝາຍຄວາມວ່າແນວໃດສຳລັບຜູ້ເລີ່ມຕົ້ນ)
ນີ້ແມ່ນຕົວເລກທີ່ອະທິບາຍທຸກຢ່າງ: 400 W/m·K.
ນັ້ນແມ່ນຄວາມນຳຄວາມຮ້ອນຂອງທອງແດງ - ສູງກວ່າເຫຼັກປະມານ 10 ເທົ່າ . ທັນທີທີ່ສ່ວນໂຄ້ງຂອງເຈົ້າຕົກໃສ່ໜ້າດິນ, ຄວາມຮ້ອນຈະແຜ່ລາມອອກໄປຢ່າງໄວວາຈາກເຂດເຊື່ອມ. ບໍລິເວນທີ່ລະລາຍຈະຫາຍໄປໄວກວ່າທີ່ເຈົ້າສາມາດສ້າງມັນໄດ້. ເຈົ້າບໍ່ໄດ້ຊ້າ - ວັດສະດຸພຽງແຕ່ເຮັດວຽກຕໍ່ຕ້ານເຈົ້າເທົ່ານັ້ນ.
ຄຸນສົມບັດອັນໜຶ່ງນັ້ນສ້າງບັນຫາທີ່ແທ້ຈິງສາມຢ່າງໃນ ການເຊື່ອມທອງແດງ ຄື:
- ຄວາມຕ້ອງການພະລັງງານເພີ່ມຂຶ້ນຢ່າງໄວວາ. ຄວາມຕ້ອງການທອງແດງ ປ້ອນຄວາມຮ້ອນໄດ້ຫຼາຍຂຶ້ນ 2–5 ເທົ່າ ກວ່າເຫຼັກກ້າ. ການຕິດຕັ້ງ TIG 200A ທົ່ວໄປມັກຈະມີບັນຫາກັບທອງແດງຂະໜາດ 1/8 ນິ້ວ — ໃນຫຼາຍໆກໍລະນີ, ຕ້ອງມີ 300A ຫຼືຫຼາຍກວ່ານັ້ນ ເພື່ອສ້າງເປັນສະລອຍນ້ຳລະລາຍທີ່ໝັ້ນຄົງ.
- ການບິດເບືອນເກີດຂຶ້ນຢ່າງໄວວາ. ທອງແດງຂະຫຍາຍຕົວຫຼາຍຂຶ້ນພາຍໃຕ້ຄວາມຮ້ອນ, ເຮັດໃຫ້ ການບິດເບືອນມີແນວໂນ້ມຫຼາຍກວ່າເມື່ອທ່ານສັງເກດເຫັນການເຄື່ອນໄຫວ, ການຜິດຮູບໄດ້ເກີດຂຶ້ນແລ້ວ.
- ການຜຸພັງເຮັດໃຫ້ການເຊື່ອມອ່ອນແອລົງ. ໃນອຸນຫະພູມສູງ, ອົກຊີເຈນພາຍໃນທອງແດງຈະປະກອບເປັນອົກໄຊທີ່ປົນເປື້ອນບໍລິເວນຮອຍເຊື່ອມ, ເຊິ່ງນຳໄປສູ່ ຮູພຸນ ແລະ ຄວາມແຂງແຮງຫຼຸດລົງ.
ສິ່ງທີ່ຜູ້ເລີ່ມຕົ້ນຕ້ອງຜ່ານຜ່າ
ຜູ້ເລີ່ມຕົ້ນສ່ວນໃຫຍ່ລົ້ມເຫລວໃນສອງວິທີ:
ຄວາມຮ້ອນຕໍ່າເກີນໄປ (ສ່ວນຫຼາຍແມ່ນພົບເລື້ອຍ). ຮອຍໂຄ້ງເບິ່ງຄືວ່າໝັ້ນຄົງ, ແຕ່ໂລຫະພື້ນຖານບໍ່ເຄີຍລະລາຍໝົດ. ຂໍ້ຕໍ່ອາດຈະເບິ່ງຄືວ່າແຂງແຕ່ຈະລົ້ມເຫຼວໄວພາຍໃຕ້ຄວາມກົດດັນ.
ຄວາມຮ້ອນເກີນໄປ. ການເພີ່ມພະລັງງານໂດຍບໍ່ມີການປ້ອງກັນທີ່ເໝາະສົມຈະນໍາໄປສູ່ ຄວາມพรຸນ ແລະ ການເຊື່ອມທີ່ອ່ອນແອ , ໂດຍສະເພາະເມື່ອການປ້ອງກັນອາຍແກັສບໍ່ພຽງພໍ.
ບັນຫາທົ່ວໄປໃນໂລກຕົວຈິງ: ການຂ້າມການກະກຽມທີ່ເໝາະສົມ (ເຊັ່ນ: ການຫຼຸດຜຸພັງ ຫຼື ການປັບການປ້ອງກັນ) ມັກຈະເຮັດໃຫ້ເກີດ ຮອຍຕໍ່ທີ່ມີຮູພຸນ ເຊິ່ງລົ້ມເຫຼວພາຍໃຕ້ຄວາມກົດດັນ , ເຖິງແມ່ນວ່າພວກມັນຈະເບິ່ງຄືວ່າຍອມຮັບໄດ້ຢູ່ເທິງໜ້າດິນກໍຕາມ.
ເຈົ້າສາມາດເຊື່ອມຕໍ່ທອງແດງໄດ້ບໍ? ແຕ່ລໍຖ້າກ່ອນ, ເຈົ້າຕ້ອງການ "ເຊື່ອມ" ມັນແທ້ໆບໍ?
—— ເຂົ້າໃຈຄວາມແຕກຕ່າງທີ່ສຳຄັນ: ການເຊື່ອມ, ການເຊື່ອມໂລຫະ, ແລະ ການເຊື່ອມໂລຫະ
ຜູ້ເລີ່ມຕົ້ນຫຼາຍຄົນຍ່າງເຂົ້າໄປໃນຮ້ານຂາຍອຸປະກອນຮາດແວ ເຊິ່ງເອີ້ນທຸກໆຂະບວນການເຊື່ອມຕໍ່ໂລຫະວ່າ "ການເຊື່ອມໂລຫະ". ຢ່າງໃດກໍຕາມ, ການພະຍາຍາມໃຊ້ເຫຼັກເຊື່ອມເອເລັກໂຕຣນິກພື້ນຖານສຳລັບຂາຮັບນ້ຳໜັກໂຄງສ້າງ - ຫຼື ການໃຊ້ເຄື່ອງເຊື່ອມ TIG ອຸດສາຫະກຳສຳລັບທໍ່ນ້ຳໃນຄົວເຮືອນແບບງ່າຍໆ - ແມ່ນສູດສຳລັບຄວາມລົ້ມເຫຼວ, ຖ້າບໍ່ແມ່ນໄພພິບັດ.
ການເຊື່ອມທອງແດງກ່ຽວຂ້ອງກັບສາມຂະບວນການທາງກາຍະພາບທີ່ແຕກຕ່າງກັນ. ການເລືອກອັນທີ່ຖືກຕ້ອງຈະຊ່ວຍໃຫ້ທ່ານປະຫຍັດເງິນຫຼາຍພັນໂດລາໃນຄ່າໃຊ້ຈ່າຍອຸປະກອນ ແລະ ຫຼາຍຮ້ອຍຊົ່ວໂມງຂອງຄວາມອຸກອັ່ງ.
1. ການປຽບທຽບຫຼັກຂອງຂະບວນການທັງສາມ
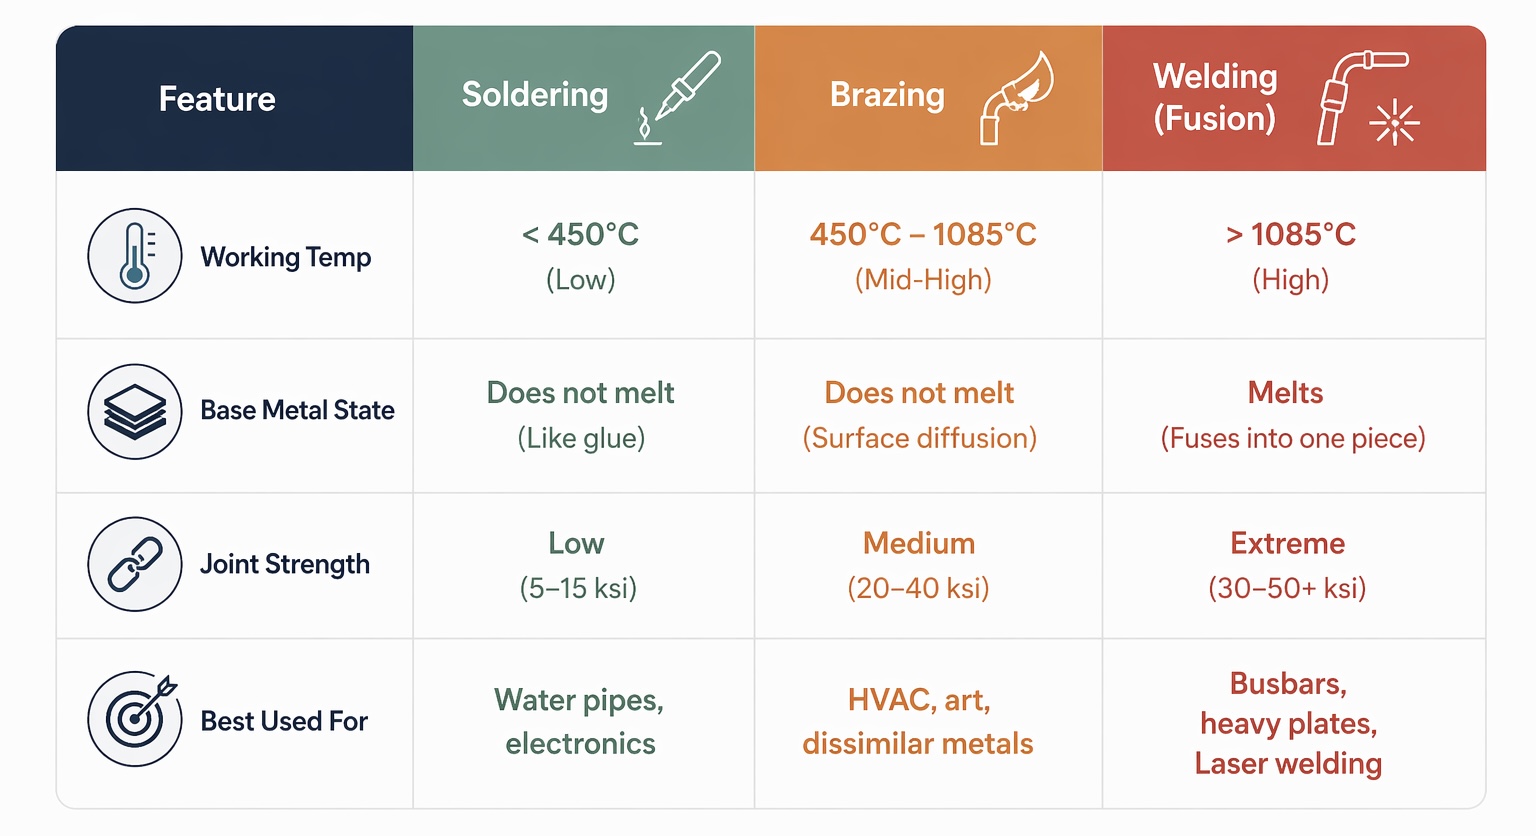
2. ເຈາະເລິກ: ເຈົ້າຄວນເລືອກອັນໃດ?
● ສຳລັບການແກ້ໄຂໄວ: ເລືອກການເຊື່ອມ
ນີ້ແມ່ນ "ມາດຕະຖານຄົວເຮືອນ." ຖ້າທ່ານກຳລັງແກ້ໄຂທໍ່ທອງແດງທີ່ຮົ່ວຢູ່ໃນຊັ້ນໃຕ້ດິນ ຫຼື ເຮັດຊັ້ນວາງປຶ້ມທໍ່ທອງແດງດ້ວຍຕົນເອງ, ການຕໍ່ທໍ່ແມ່ນພຽງພໍທີ່ຈະຮັບມືກັບແຮງດັນນ້ຳທີ່ຢູ່ອາໄສຕໍ່າກວ່າ 150 psi.
- pros: ສິ່ງກີດຂວາງທາງເຂົ້າຕໍ່າ; ສາມາດເຮັດໄດ້ດ້ວຍໄຟສາຍໂປຣເພນງ່າຍໆ.
- cons: ຄວາມເຂັ້ມແຂງຂອງໂຄງສ້າງຕໍ່າ; ບໍ່ສາມາດທົນຕໍ່ຄວາມເຄັ່ງຕຶງຢ່າງໜັກ ຫຼື ການສັ່ນສະເທືອນທີ່ຮຸນແຮງ.
● ສຳລັບຄວາມຕ້ານທານການສັ່ນສະເທືອນ ແລະ ການປະທັບຕາ: ເລືອກການປະສານ
ການເຊື່ອມໂລຫະແມ່ນມາດຕະຖານຄຳສຳລັບອຸດສາຫະກຳ HVAC (ຄວາມຮ້ອນ, ລະບາຍອາກາດ ແລະ ເຄື່ອງປັບອາກາດ). ໃນຂະນະທີ່ມັນຍັງບໍ່ລະລາຍໂລຫະພື້ນຖານ, ການໃຊ້ແທ່ງເຕີມທີ່ມີເງິນ ຫຼື ຟອສຟໍຣັດຈະສ້າງພັນທະໂມເລກຸນທີ່ແຂງແຮງກວ່າການເຊື່ອມໂລຫະ.
- pros: ດີເລີດສຳລັບການເຊື່ອມທອງແດງກັບໂລຫະອື່ນໆ (ເຊັ່ນ: ເຫຼັກສະແຕນເລດ).
- cons: ເຂດທີ່ໄດ້ຮັບຜົນກະທົບຈາກຄວາມຮ້ອນຂະໜາດໃຫຍ່ (HAZ), ເຊິ່ງສາມາດເຮັດໃຫ້ຊິ້ນສ່ວນທອງແດງບາງໆບິດເບືອນໄດ້.
● ສຳລັບຄວາມແຂງແຮງ ແລະ ການນຳໄຟຟ້າສູງສຸດ: ເລືອກການເຊື່ອມໂລຫະ
ນີ້ແມ່ນ ການປະສົມຟິວຊັນທີ່ແທ້ຈິງ . ພາຍໃຕ້ພະລັງງານຂອງໄຟຟ້າ ຫຼື ເລເຊີ, ໂລຫະພື້ນຖານຈະລະລາຍທັນທີ ແລະ ລວມເຂົ້າກັບແກນເຕີມເພື່ອກາຍເປັນຊິ້ນສ່ວນດຽວທີ່ແຂງແກ່ນ.
- pros: ຄວາມແຂງແຮງຂອງຮອຍຕໍ່ເທົ່າກັບໂລຫະພື້ນຖານເອງ. ມັນໃຫ້ຄວາມຕ້ານທານໄຟຟ້າຕໍ່າສຸດສຳລັບແຖບລົດໄຟອຸດສາຫະກຳພະລັງງານ ແລະ ຖັງໜັກ.
- cons: ວິທີການແບບດັ້ງເດີມ (TIG/MIG) ແມ່ນເປັນທີ່ຮູ້ຈັກກັນດີວ່າຍາກສຳລັບຜູ້ເລີ່ມຕົ້ນທີ່ຈະຮຽນຮູ້.
3. ຄຳແນະນຳສຳລັບຜູ້ເລີ່ມຕົ້ນ
ຄວາມເຂົ້າໃຈຫຼັກ:
ຖ້າຊິ້ນວຽກຂອງທ່ານມີຄວາມໜາລະຫວ່າງ 0.5 ມມ ຫາ 5 ມມ ແລະ ທ່ານຕ້ອງການຄວາມແຂງແຮງສູງຂອງການເຊື່ອມໂດຍບໍ່ມີເສັ້ນໂຄ້ງການຮຽນຮູ້ "ຝັນຮ້າຍ" ຂອງ TIG, ການເຊື່ອມໂລຫະເລເຊີໄຟເບີ ແມ່ນທາງລັດທີ່ສະຫຼາດທີ່ສຸດໃນປີ 2026.
ການເຊື່ອມໂລຫະດ້ວຍເລເຊີ ຕົກຢູ່ພາຍໃຕ້ໝວດໝູ່ "ການເຊື່ອມໂລຫະ", ແຕ່ມັນທົດແທນຄວາມຮ້ອນ "ແຮງບໍ່ສະໝໍ່າສະເໝີ" ຂອງຮອຍໂຄ້ງດ້ວຍຄວາມແມ່ນຍຳຂອງ "ມີດຜ່າຕັດ". ມັນຊ່ວຍໃຫ້ທ່ານສາມາດບັນລຸຮອຍຕໍ່ລະດັບຫ້ອງທົດລອງໂດຍບໍ່ຕ້ອງເປົ່າຜ່ານ ຫຼື ບິດເບືອນແຜ່ນທອງແດງຂອງທ່ານ.
ສະຫຼຸບ: ລະບຸການນຳໃຊ້ຂອງເຈົ້າກ່ອນ. ສ້ອມແປງທໍ່ບໍ? ຊື້ເຄື່ອງເຊື່ອມບໍ? ການສ້າງຜະລິດຕະພັນອຸດສາຫະກຳ ຫຼື ໂຄງສ້າງທີ່ມີຄວາມແຂງແຮງສູງບໍ? ອ່ານຕໍ່, ໃນຂະນະທີ່ພວກເຮົາເຂົ້າໄປເບິ່ງວິທີການເອົາຊະນະເຕັກນິກທີ່ທ້າທາຍແຕ່ມີປະສິດທິພາບທີ່ສຸດ: ການເຊື່ອມໂລຫະແບບຟິວຊັນ.
ການເລືອກວິທີການເຊື່ອມທີ່ເໝາະສົມສຳລັບທອງແດງ: TIG ທຽບກັບ MIG ທຽບກັບການເຊື່ອມດ້ວຍເລເຊີ
ມີສາມວິທີທີ່ແຕກຕ່າງກັນ. ແຕ່ລະວິທີຈັດການທອງແດງໃນແບບຂອງມັນເອງ - ແລະການເລືອກວິທີທີ່ບໍ່ຖືກຕ້ອງບໍ່ພຽງແຕ່ເຮັດໃຫ້ທ່ານຊ້າລົງເທົ່ານັ້ນ. ມັນເຮັດໃຫ້ເສຍວັດສະດຸ, ເຜົາຜານເວລາ ແລະ ເຮັດໃຫ້ເກີດຂໍ້ຕໍ່ທີ່ລົ້ມເຫຼວພາຍໃຕ້ການໂຫຼດ.
ນີ້ແມ່ນສິ່ງທີ່ແຍກພວກເຂົາອອກຈາກກັນ.
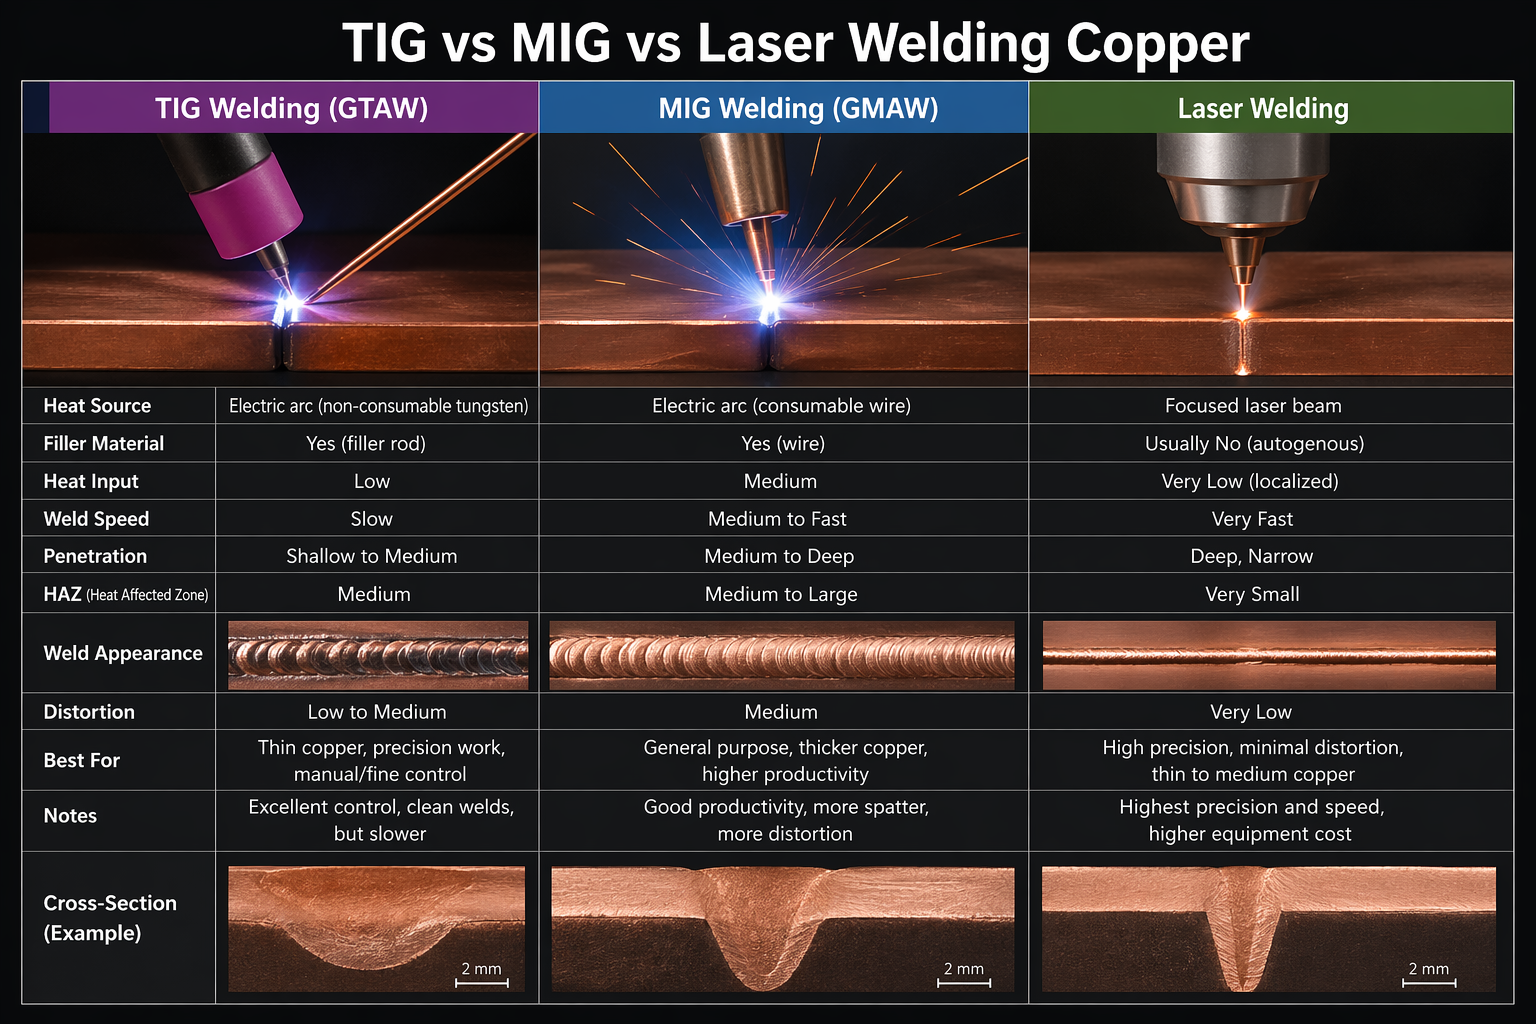
ສຳລັບຜູ້ເລີ່ມຕົ້ນ, ທາງເລືອກທີ່ສະຫຼາດແມ່ນງ່າຍດາຍ: ເລີ່ມຕົ້ນດ້ວຍການເຊື່ອມດ້ວຍເລເຊີ - ໂດຍສະເພາະສຳລັບທອງແດງລະຫວ່າງ 0.5–5 ມມ . ມັນກຳຈັດອຸປະສັກທັກສະສ່ວນໃຫຍ່, ເຮັດໃຫ້ທ່ານມີການເຊື່ອມທີ່ສະອາດ ແລະ ໝັ້ນຄົງໂດຍບໍ່ຕ້ອງຕໍ່ສູ້ກັບການຄວບຄຸມຄວາມຮ້ອນ.
ດ້ວຍງົບປະມານທີ່ຈຳກັດບໍ? MIG ສາມາດໃຊ້ໄດ້ກັບທອງແດງທີ່ໜາກວ່າ, ແຕ່ຄາດວ່າຈະມີຮູຂຸມຂົນ ແລະ ສິ່ງທ້າທາຍໃນການຕິດຕັ້ງຫຼາຍກວ່າ. TIG ໃຫ້ຜົນໄດ້ຮັບທີ່ດີເລີດ - ແຕ່ຫຼັງຈາກທ່ານໄດ້ສ້າງປະສົບການຕົວຈິງແລ້ວ.
ຖ້າທ່ານຕ້ອງການຜົນໄດ້ຮັບທີ່ໄວ ແລະ ສະໝໍ່າສະເໝີຕັ້ງແຕ່ມື້ທຳອິດ, ການເຊື່ອມດ້ວຍເລເຊີແມ່ນເສັ້ນທາງທີ່ງ່າຍທີ່ສຸດ.
ການເຊື່ອມ TIG: ການຄວບຄຸມສູງສຸດ, ຄວາມມຸ່ງໝັ້ນສູງສຸດ
TIG ໃຫ້ເຂດທີ່ໄດ້ຮັບຜົນກະທົບຈາກຄວາມຮ້ອນທີ່ແຄບທີ່ສຸດໃນບັນດາຂະບວນການ arc ໃດໆ — 1.2 ມມ . ສຳລັບທອງແດງ, ຄວາມແມ່ນຍຳນັ້ນມີຄວາມສຳຄັນຫຼາຍ. ການແຜ່ກະຈາຍຄວາມຮ້ອນໜ້ອຍລົງໝາຍເຖິງການບິດເບືອນໜ້ອຍລົງ, ການລວມຕົວທີ່ດີກວ່າ, ແລະອັດຕາການມີຮູພຸນຕ່ຳກວ່າ MIG ສາມາດຜະລິດໄດ້ດ້ວຍຄວາມສອດຄ່ອງ.
ບັນຫາ? TIG ຕ້ອງການທັກສະທີ່ແທ້ຈິງ. ມຸມຂອງໄຟສາຍ, ເວລາຕື່ມ, ຄວາມໄວໃນການເດີນທາງ - ທ່ານສາມາດຈັດການຕົວແປທຸກຢ່າງໄດ້ໃນເວລາດຽວກັນ. ເສັ້ນໂຄ້ງການຮຽນຮູ້ ຍາວກວ່າ MIG 2-3 ເທົ່າ . ສຳລັບຜູ້ເລີ່ມຕົ້ນທີ່ກຳລັງປະເຊີນກັບພຶດຕິກຳຄວາມຮ້ອນທີ່ເປັນອັນຕະລາຍຂອງທອງແດງແລ້ວ, ນັ້ນແມ່ນຈຸດເລີ່ມຕົ້ນທີ່ສູງຊັນ. TIG ໃຫ້ລາງວັນແກ່ຄວາມອົດທົນ ແລະ ການຝຶກຝົນ. ມັນບໍ່ໄດ້ໃຫ້ອະໄພທາງລັດ.
ທີ່ດີທີ່ສຸດສໍາລັບ:
- ແຜ່ນທອງແດງບາງໆຕໍ່າກວ່າ 1/16″
- ຂໍ້ຕໍ່ທີ່ມີຄວາມແມ່ນຍໍາສູງ
- ອົງປະກອບໄຟຟ້າທີ່ບໍ່ສາມາດເຈລະຈາກ່ຽວກັບຄວາມນຳໄຟຟ້າ ແລະ ຮອຍຕໍ່ທີ່ສະອາດໄດ້
ການເຊື່ອມ MIG: ການເຂົ້າໄວຂຶ້ນ, ການແລກປ່ຽນທີ່ແທ້ຈິງ
MIG ກວມເອົາລະດັບຄວາມໜາທີ່ໃຊ້ໄດ້ຈິງ — 1/16″ ຫາ 1/2″ (1.6–12.7 ມມ) — ແລະ ມີເສັ້ນໂຄ້ງການຮຽນຮູ້ຕໍ່າສຸດໃນສາມແບບ. ນັ້ນເຮັດໃຫ້ມັນເປັນຈຸດເລີ່ມຕົ້ນທີ່ສຳຄັນສຳລັບຜູ້ເລີ່ມຕົ້ນເຮັດວຽກກັບທອງແດງຂະໜາດກາງ.
ແຕ່ທອງແດງຈະສົ່ງຜົນກະທົບຕໍ່ເຂດທີ່ໄດ້ຮັບຜົນກະທົບຈາກຄວາມຮ້ອນທີ່ໃຫຍ່ກວ່າຂອງ MIG (~ 3.5 ມມ ). ຄວາມສ່ຽງດ້ານຮູພຸນ ສູງກວ່າ TIG 2–3 ເທົ່າ . ການສະເປກຈະເພີ່ມຂຶ້ນ. ຄວາມໝັ້ນຄົງຂອງໂຄ້ງໃນທອງແດງຕ້ອງການການປັບຕົວກຳນົດຄ່າຢ່າງຕໍ່ເນື່ອງ — 18–22V ດ້ວຍຄວາມໄວສາຍ 150–250 IPM — ແລະທ່ານຍັງຕ້ອງເຮັດຄວາມສະອາດຮອຍຕໍ່ລະຫວ່າງການຜ່ານ.
ທີ່ດີທີ່ສຸດສໍາລັບ:
- ວຽກງານແບບ batch ທີ່ຄຳນຶງເຖິງງົບປະມານໃສ່ທອງແດງທີ່ໜາກວ່າ
– ວຽກທີ່ຍອມຮັບຂໍ້ບົກພ່ອງເລັກນ້ອຍ
- ສະຖານະການທີ່ຄວາມໄວມີຄວາມສຳຄັນຫຼາຍກວ່າຄວາມສົມບູນແບບ
ການເຊື່ອມໂລຫະດ້ວຍເລເຊີ: ທາງລັດຂອງຜູ້ເລີ່ມຕົ້ນທີ່ບໍ່ມີໃຜເວົ້າເຖິງ
ການເຊື່ອມດ້ວຍເລເຊີ ຕັ້ງຢູ່ກົງກັນຂ້າມກັບລະດັບທັກສະ - ບໍ່ແມ່ນໃນດ້ານຄວາມສັບສົນ, ແຕ່ໃນການໃຫ້ອະໄພ. HAZ ຫຼຸດລົງຕໍ່າກວ່າ 0.5 ມມ . ຄວາມໄວ ໄວກວ່າວິທີການ arc ເຖິງ 10 ເທົ່າ . ການເຮັດຄວາມສະອາດຫຼັງການປຸງແຕ່ງຫຼຸດລົງຕໍ່າກວ່າ 5% , ເມື່ອທຽບກັບ 20–30% ສຳລັບ TIG ຫຼື MIG.
ໃນທອງແດງ, ຄວາມແມ່ນຍໍາຂອງເລເຊີຊ່ວຍຕັດຄວາມບໍ່ສະຖຽນລະພາບຂອງໂຄ້ງທີ່ເຮັດໃຫ້ TIG ແລະ MIG ບໍ່ມີປະສິດທິພາບ. ຫົວໜ່ວຍເສັ້ນໄຍ 1kW ທີ່ 1064nm — ຕັ້ງ ພະລັງງານ 1,000–2,000W, ຄວາມໄວໃນການເດີນທາງ 1–2 ແມັດ/ນາທີ — ສາມາດຈັດການກັບແຜ່ນທອງແດງໜາ 1 ມມ ດ້ວຍຜົນໄດ້ຮັບທີ່ສະອາດ ແລະ ສະໝໍ່າສະເໝີ. ທ່ານບໍ່ຕ້ອງການມືຈັບໄຟສາຍທີ່ໝັ້ນຄົງເພື່ອໄປຮອດຈຸດນັ້ນ.
ການລົງທຶນໃນເບື້ອງຕົ້ນແມ່ນສູງ. ແຕ່ຄ່າໃຊ້ຈ່າຍໃນການດຳເນີນງານໄລຍະຍາວຫຼຸດລົງ 30–50% ເມື່ອທຽບກັບວິທີການ arc.
ທີ່ດີທີ່ສຸດສໍາລັບ:
– ທອງແດງບາງຫາປານກາງ (0.5–5 ມມ)
- ຊິ້ນສ່ວນຄວາມແມ່ນຍໍາ
- ຜູ້ເລີ່ມຕົ້ນທີ່ຕ້ອງການຜົນໄດ້ຮັບທີ່ເຮັດຊ້ຳໄດ້ໂດຍບໍ່ຕ້ອງຝຶກຊ້ອມຫຼາຍປີ
ເຄື່ອງມື ແລະ ວັດສະດຸທີ່ທ່ານຕ້ອງການກ່ອນທີ່ທ່ານຈະເລີ່ມເຊື່ອມທອງແດງ
ຈັດແຈງອຸປະກອນຂອງທ່ານກ່ອນທີ່ທ່ານຈະເລີ່ມໂຄ້ງຄັ້ງທຳອິດ. ນີ້ບໍ່ແມ່ນທາງເລືອກ. ການຕັ້ງຄ່າທີ່ຖືກຕ້ອງແມ່ນສິ່ງທີ່ແຍກຂໍ້ຕໍ່ທີ່ຍຶດຕິດກັບຂໍ້ຕໍ່ທີ່ລົ້ມເຫຼວພາຍໃຕ້ການໂຫຼດ.
ນີ້ແມ່ນສິ່ງທີ່ທ່ານຕ້ອງການ, ກົງກັບວິທີການເຊື່ອມຂອງທ່ານເມື່ອຄິດໄລ່ ວິທີການເຊື່ອມທອງແດງ ຢ່າງຖືກຕ້ອງ.
ອຸປະກອນເຊື່ອມຕາມວິທີການ
ການຕິດຕັ້ງ TIG
- ເຄື່ອງທີ່ມີ ການເລີ່ມຕົ້ນຂອງກະແສໄຟຟ້າຄວາມຖີ່ສູງ ແລະພື້ນທີ່ຫວ່າງຂອງແອມແປຣ໌ພຽງພໍສຳລັບພາກສ່ວນທີ່ໜາກວ່າ
- ຂົ້ວ DCEN — ຄ່າເລີ່ມຕົ້ນຂອງທ່ານສຳລັບທອງແດງ, ບໍ່ແມ່ນ DCEP
- 2% ໄຟຟ້າ tungsten thoriated — ມັນຮັກສາສ່ວນໂຄ້ງທີ່ໝັ້ນຄົງໄດ້ດົນກວ່າຕົວເລືອກທົ່ວໄປໃດໆ
- ສຳລັບພາກສ່ວນທີ່ຢູ່ໃກ້ໆ ຄວາມຫນາ 1/2 ນິ້ວ, ອຸ່ນໄວ້ກ່ອນ 650 F ກ່ອນທີ່ເສັ້ນໂຄ້ງຈະແຕະຂໍ້ຕໍ່
ຕັ້ງຄ່າ MIG
- ຄວາມສາມາດໃນການເຊື່ອມໂລຫະແບບກຳມະຈອນ ເປັນກຸນແຈສຳຄັນຢູ່ທີ່ນີ້ - ມັນຄວບຄຸມການປ້ອນຄວາມຮ້ອນ. ສິ່ງນີ້ຊ່ວຍຫຼຸດຜ່ອນຄວາມສ່ຽງຈາກການບິດເບືອນ ແລະ ການເຜົາໄໝ້ລົງໄດ້ຢ່າງແທ້ຈິງ.
– ແລ່ນ ຂົ້ວ DCEP, ຄືກັນກັບວຽກງານເຫຼັກ MIG ມາດຕະຖານ
- ອັດຕາການວາງຊັ້ນທີ່ສູງກວ່າຂອງ MIG ເຮັດໃຫ້ມັນເປັນທາງເລືອກທີ່ດີທີ່ສຸດສຳລັບຊິ້ນສ່ວນທອງແດງໜາ
ການຕັ້ງຄ່າການເຊື່ອມໂລຫະດ້ວຍເລເຊີ (ໃຊ້ງ່າຍທີ່ສຸດ, ໝັ້ນຄົງທີ່ສຸດ)
– ຕັ້ງຄ່າພະລັງງານທີ່ເໝາະສົມໂດຍອີງໃສ່ຄວາມໜາຂອງທອງແດງ (ໂດຍປົກກະຕິແລ້ວແມ່ນເໝາະສົມສຳລັບ 0.5–5 ມມ )
- ຮັບປະກັນວ່າເລເຊີຖືກສຸມໃສ່ຮອຍຕໍ່ຢ່າງແນ່ນອນ - ບໍ່ຈຳເປັນຕ້ອງມີການຕັ້ງຄ່າທີ່ສັບສົນ
- ການໃຫ້ຄວາມຮ້ອນລ່ວງໜ້າໂດຍປົກກະຕິແລ້ວແມ່ນບໍ່ຈຳເປັນ , ຊ່ວຍໃຫ້ ເລີ່ມຕົ້ນໄດ້ໄວ ແລະ ເຮັດວຽກໄດ້ຢ່າງໝັ້ນຄົງ
- ເຂດທີ່ໄດ້ຮັບຜົນກະທົບຈາກຄວາມຮ້ອນໜ້ອຍທີ່ສຸດ ແລະ ມີຄວາມແຕກຕ່າງຕໍ່າ , ເຮັດໃຫ້ມັນ ເປັນມິດກັບຜູ້ເລີ່ມຕົ້ນສູງ ແລະ ມີອັດຕາຄວາມສຳເລັດສູງກວ່າ
Filler Rods
ໃຫ້ຈັບຄູ່ວັດສະດຸເຕີມເຕັມຂອງທ່ານກັບໂລຫະພື້ນຖານຂອງທ່ານ. ຂັ້ນຕອນນີ້ຈະຊ່ວຍຫຼຸດຜ່ອນບັນຫາຮູພຸນສ່ວນໃຫຍ່ກ່ອນທີ່ການເຊື່ອມຈະເລີ່ມຕົ້ນ.
- ERCu — ວຽກທອງແດງບໍລິສຸດ, ຄວາມເຂົ້າກັນໄດ້ຂອງໂລຫະວິທະຍາຊັ້ນນຳ
- ERCuSi-A — ທອງແດງບໍລິສຸດ, ທອງແດງ-ຊິລິໂຄນ, ແລະ ໂລຫະປະສົມທອງແດງ-ສັງກະສີ
- ERCuAl-A2 — ອາລູມິນຽມທອງສຳລິດ, ຫຼື ວຽກເຮັດງານທຳຈາກທອງແດງເປັນໂລຫະອື່ນໆ
- ERCuNi — ໂລຫະປະສົມທອງແດງ-ນິກເກີນເທົ່ານັ້ນ
- ສາຍ MIG ຊິລິໂຄນທອງແດງ — ຕົວເລືອກມາດຕະຖານສຳລັບໂລຫະປະສົມທອງແດງ MIG ທີ່ເຊື່ອມໂລຫະປະສົມ
ເຮັດຄວາມສະອາດຮອຍເຊື່ອມທີ່ຖືກອົກຊີເດຊັນລະຫວ່າງແຕ່ລະຮອບໃນວຽກງານຫຼາຍຮອບສະເໝີ. ຂ້າມສິ່ງນີ້ໄປ ແລະ ການປົນເປື້ອນຈະເຂົ້າໄປໃນລູກປັດຕໍ່ໄປຂອງທ່ານໂດຍກົງ.
ອາຍແກັສໄສ້
- TIG ແລະ MIGເລີ່ມຕົ້ນດ້ວຍອາກອນ 100%. ປ່ຽນໄປໃຊ້ ທາດປະສົມອາກອນ-ຮີລຽມ ສຳລັບການເຈາະເລິກກວ່າ ຫຼື ເສັ້ນໂຄ້ງຮ້ອນກວ່າໃນພາກສ່ວນທີ່ໜາ
- ຮີລຽມຫຼາຍ = ຄວາມຮ້ອນຫຼາຍ = ຄວາມໄວໃນການເຄື່ອນທີ່ໄວຂຶ້ນໃນຂໍ້ຕໍ່ທອງແດງທີ່ແຂງແຮງ
ອຸປະກອນສະໜັບສະໜູນ
- ແປງລວດ — ການທຳຄວາມສະອາດລະຫວ່າງການຜ່ານ ແລະ ການກວດກາຄັ້ງສຸດທ້າຍ
- ນໍ້າຢາລ້າງໄຂມັນ ແລະ ຕົວລະລາຍເຮັດຄວາມສະອາດ — ນ້ຳມັນ, ສີ, ແລະ ນ້ຳມັນຫລໍ່ລື່ນໃສ່ທອງແດງເຮັດໃຫ້ເກີດຮູພຸນກ່ອນທີ່ທ່ານຈະວາງລູກປັດດຽວ
- ແຄ້ມ ແລະ ອຸປະກອນເສີມ — ທອງແດງເຄື່ອນທີ່ໄວພາຍໃຕ້ຄວາມຮ້ອນ. ຮັກສາທຸກຊິ້ນວຽກໃຫ້ປອດໄພໂດຍບໍ່ມີຊ່ອງຫວ່າງຢູ່ໜ້າຜິວທີ່ຈັບຄູ່ກັນ
ສິ່ງໜຶ່ງທີ່ຄວນຈື່ໄວ້ຄື: ແອມແປຣ໌, ແຮງດັນໄຟຟ້າ, ຄວາມໄວໃນການປ້ອນສາຍ, ແລະ ການໄຫຼຂອງອາຍແກັສປ້ອງກັນ ລ້ວນແຕ່ປ່ຽນໄປພ້ອມກັນເມື່ອຄວາມໜາປ່ຽນແປງ. ບໍ່ມີການຕັ້ງຄ່າດຽວທີ່ເຮັດວຽກໄດ້ໃນທຸກວຽກງານທອງແດງ. ກົດແຕ່ລະຕົວແປຕໍ່ຂໍ້ຕໍ່, ຕໍ່ຄວາມໜາ.
ວິທີການເຊື່ອມທໍ່ທອງແດງ: ຄູ່ມືປະຕິບັດສຳລັບການນຳໃຊ້ທໍ່ນໍ້າ ແລະ ທໍ່
ວຽກງານທໍ່ທອງແດງເບິ່ງຄືວ່າງ່າຍດາຍ - ຈົນກວ່າຂໍ້ຕໍ່ຈະຮົ່ວ.
ສຳລັບທໍ່ນໍ້າ, ເຈົ້າບໍ່ໄດ້ເຮັດການເຊື່ອມໂລຫະແບບຟິວຊັນ. ເຈົ້າກຳລັງໃຊ້ ການເຊື່ອມໂລຫະ (ເຫື່ອອອກ)ຄວາມແຕກຕ່າງນັ້ນມີຄວາມສຳຄັນ. ລະບົບທີ່ຢູ່ອາໄສສ່ວນໃຫຍ່ດຳເນີນການຢູ່ທີ່ 100–200 ກິບ, ແລະ ການເຊື່ອມໂລຫະທີ່ເຮັດຢ່າງຖືກຕ້ອງຈະສົ່ງຜົນໃຫ້ຂໍ້ຕໍ່ທີ່ໜ້າເຊື່ອຖື ແລະ ສອດຄ່ອງກັບລະຫັດ.
ນີ້ແມ່ນຂະບວນການ, ງ່າຍຂຶ້ນຈົນເຖິງສິ່ງທີ່ສຳຄັນທີ່ສຸດ:
ຂັ້ນຕອນທີ 1: ຕັດ, ກຳຈັດຄຣາວ, ແລະ ທຳຄວາມສະອາດ
ທຸກຢ່າງເລີ່ມຕົ້ນກ່ອນທີ່ຄວາມຮ້ອນຈະຖືກນຳໃຊ້.
- ຕັດດ້ວຍເຄື່ອງຕັດທໍ່. ຄ່ອຍໆຮັດໃຫ້ແໜ້ນແລະໝຸນ - ຢ່າບັງຄັບມັນ, ຖ້າບໍ່ດັ່ງນັ້ນເຈົ້າຈະເຮັດໃຫ້ທໍ່ຜິດຮູບ.
- ດຶງຂອບດ້ານໃນອອກ. ເອົາຂີ້ໜຽວອອກເພື່ອປ້ອງກັນການປົນເປື້ອນ.
- ສະອາດຈົນເປັນທອງແດງສົດໃສ. ທັງປາຍທໍ່ ແລະ ພາຍໃນຂອງອຸປະກອນຕ້ອງເຫຼື້ອມເປັນເງົາ - ທອງແດງທີ່ຜຸພັງຈະບໍ່ຍຶດຕິດກັນ.
- ນຳໃຊ້ flux ໃຫ້ສະໝໍ່າສະເໝີ. ເຄືອບພື້ນຜິວທັງສອງຢ່າງເບົາບາງ, ຈາກນັ້ນໃສ່ທໍ່ໃຫ້ເຂົ້າກັບຂໍ້ຕໍ່ໃຫ້ໝົດ.
ຂັ້ນຕອນທີ 2: ໃຫ້ຄວາມຮ້ອນແກ່ຂໍ້ຕໍ່ໃຫ້ຖືກຕ້ອງ
ນີ້ແມ່ນບ່ອນທີ່ຜູ້ເລີ່ມຕົ້ນສ່ວນໃຫຍ່ສູນເສຍການຄວບຄຸມ. ສະຕິປັນຍາແມ່ນການຊີ້ໄຟສາຍໄປທີ່ທໍ່. ນັ້ນແມ່ນການເຄື່ອນໄຫວທີ່ຜິດ.
- ຊີ້ໄຟສາຍຂອງເຈົ້າໄປທີ່ ກາງຂອງອຸປະກອນ, ບໍ່ແມ່ນທໍ່. ຄວາມຮ້ອນສຳລັບ 4-5 ວິນາທີ ຈົນກວ່າກະແສຈະເລີ່ມດັງຂຶ້ນ.
- ຍ້າຍໄຟໄປຫາ ຂ້າງກົງກັນຂ້າມ ຈາກບ່ອນທີ່ເຈົ້າຈະປ້ອນສານເຊື່ອມ. ສິ່ງນີ້ກະຈາຍຄວາມຮ້ອນໄປທົ່ວຂໍ້ຕໍ່.
- ແຕະທີ່ສານເຊື່ອມໃສ່ທໍ່ - ບໍ່ແມ່ນແຕະທີ່ແປວໄຟ. ມັນລະລາຍແລະດຶງເຂົ້າພາຍໃນໄວບໍ? ການຮ່ວມມືແມ່ນພ້ອມແລ້ວ. ດຶງໄຟອອກທັນທີທີ່ສານເຊື່ອມເລີ່ມໄຫຼ. ຄວາມຮ້ອນຫຼາຍຂຶ້ນຈະເຜົາໄໝ້ຟລັກຊ໌ ແລະ ມີຄວາມສ່ຽງທີ່ຈະລະລາຍຜ່ານຝາທໍ່.
ເວລາທັງໝົດຂອງໄຟສາຍໃນຂໍ້ຕໍ່ ½ ນິ້ວ: 10–20 ວິນາທີ. ພຽງເທົ່ານີ້ກໍ່ພໍ.
ເປົ້າໝາຍອຸນຫະພູມ: 400–450°C. ໃນລະດັບນັ້ນ, ການກະທຳຂອງເສັ້ນເລືອດຝອຍຈະເຮັດວຽກຕົວຈິງ — ດຶງສານເຊື່ອມທີ່ລະລາຍເຂົ້າໄປໃນທຸກໆຊ່ອງຫວ່າງພາຍໃນຊ່ອງສຽບ.
ສອງສັນຍານຂອງຄວາມລົ້ມເຫຼວທີ່ຄວນຮັບຮູ້:
- ມີຕຸ່ມເຊື່ອມຢູ່ດ້ານນອກແຕ່ບໍ່ເຕັມຮອຍຕໍ່ → ຮ້ອນເກີນໄປ. ຫຼໍ່ຄືນ, ໃຫ້ຄວາມຮ້ອນຄືນ, ຕື່ມການເຊື່ອມ.
- ຢາງເຊື່ອມຈະບໍ່ໄຫຼເລີຍ → ຮ້ອນໜ້ອຍ, ຫຼື ພື້ນຜິວບໍ່ໄດ້ເຮັດຄວາມສະອາດດີພໍ.
ການເລືອກຕົວເຕີມຂອງທ່ານ: 95/5 ເຊື່ອມທຽບກັບ 95/5 ທໍ່ປະສານທອງແດງ-ຟອສຟໍຣັດ
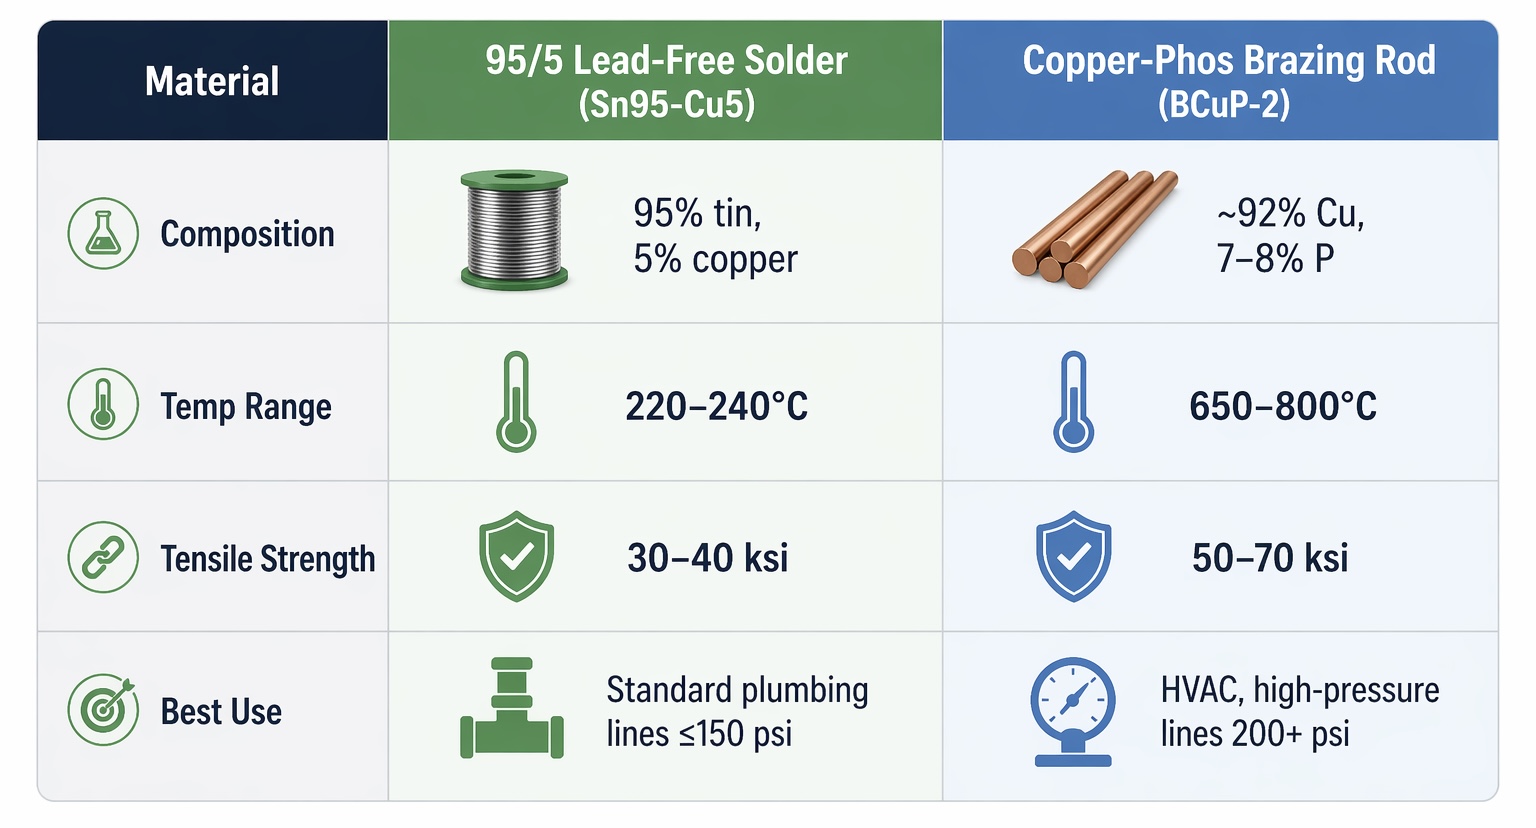
ສຳລັບທໍ່ນໍ້າທີ່ຢູ່ອາໄສສ່ວນໃຫຍ່, ຢາງເຊື່ອມ 95/5 ເປັນທາງເລືອກທີ່ດີທີ່ສຸດ.
ໃຊ້ກ້ານເຊື່ອມໂລຫະສຳລັບ ລະບົບທີ່ມີຄວາມດັນສູງ ຫຼື ລະບົບທີ່ມີການສັ່ນສະເທືອນຫຼາຍ.
ຂັ້ນຕອນທີ 3: ກວດກາຂໍ້ຕໍ່ທີ່ສຳເລັດແລ້ວ
ກວດສອບຂໍ້ຕໍ່ດ້ວຍຕາກ່ອນທີ່ຈະທົດສອບຄວາມດັນໃດໆ.
- ຊອກຫາແຖບເງິນເຕັມ — ການຕໍ່ເຊື່ອມຄວນຫໍ່ລຽບໆ ແລະ ຕໍ່ເນື່ອງອ້ອມຮອບເສັ້ນຮອບວົງຂອງຂໍ້ຕໍ່ທັງໝົດ. ບໍ່ມີຊ່ອງຫວ່າງ. ບໍ່ມີຕຸ່ມ. ຜິວໜ້າທີ່ຈືດໆ ແລະ ເປັນກ້ອນໆ ໝາຍຄວາມວ່າການໄຫຼບໍ່ດີ.
- ການທົດສອບຄວາມກົດດັນ at 1.5x ຄວາມດັນປະຕິບັດການ — ທໍ່ນ້ຳທີ່ມີຄວາມດັນ 100 psi ໄດ້ຮັບການທົດສອບທີ່ຄວາມດັນ 150 psi ດ້ວຍອາກາດ ແລະ ນ້ຳສະບູ ເປັນເວລາ 15–30 ນາທີ. ການບໍ່ມີຟອງອາກາດໝາຍຄວາມວ່າການຜ່ານທີ່ສະອາດ.
ແຖບເບິ່ງຄືວ່າບໍ່ສົມບູນບໍ? ຢ່າປະໄວ້. ປະສົມກັບທໍ່ໃໝ່, ໃຫ້ຄວາມຮ້ອນຄືນ, ແລະ ປ້ອນການເຊື່ອມຈົນກວ່າແຖບຈະເຕັມຮູບແບບ. ຂໍ້ຕໍ່ບາງສ່ວນທີ່ "ເບິ່ງຄືວ່າໃກ້ຄຽງ" ຈະລົ້ມເຫຼວພາຍໃຕ້ຄວາມກົດດັນທີ່ຍືນຍົງ - ແລະ ມັນຈະຜ່ານໄປໃນເວລາທີ່ຮ້າຍແຮງທີ່ສຸດ.
ບັນຫາການເຊື່ອມທອງແດງທົ່ວໄປ ແລະ ວິທີການແກ້ໄຂບັນຫາເຫຼົ່ານັ້ນ
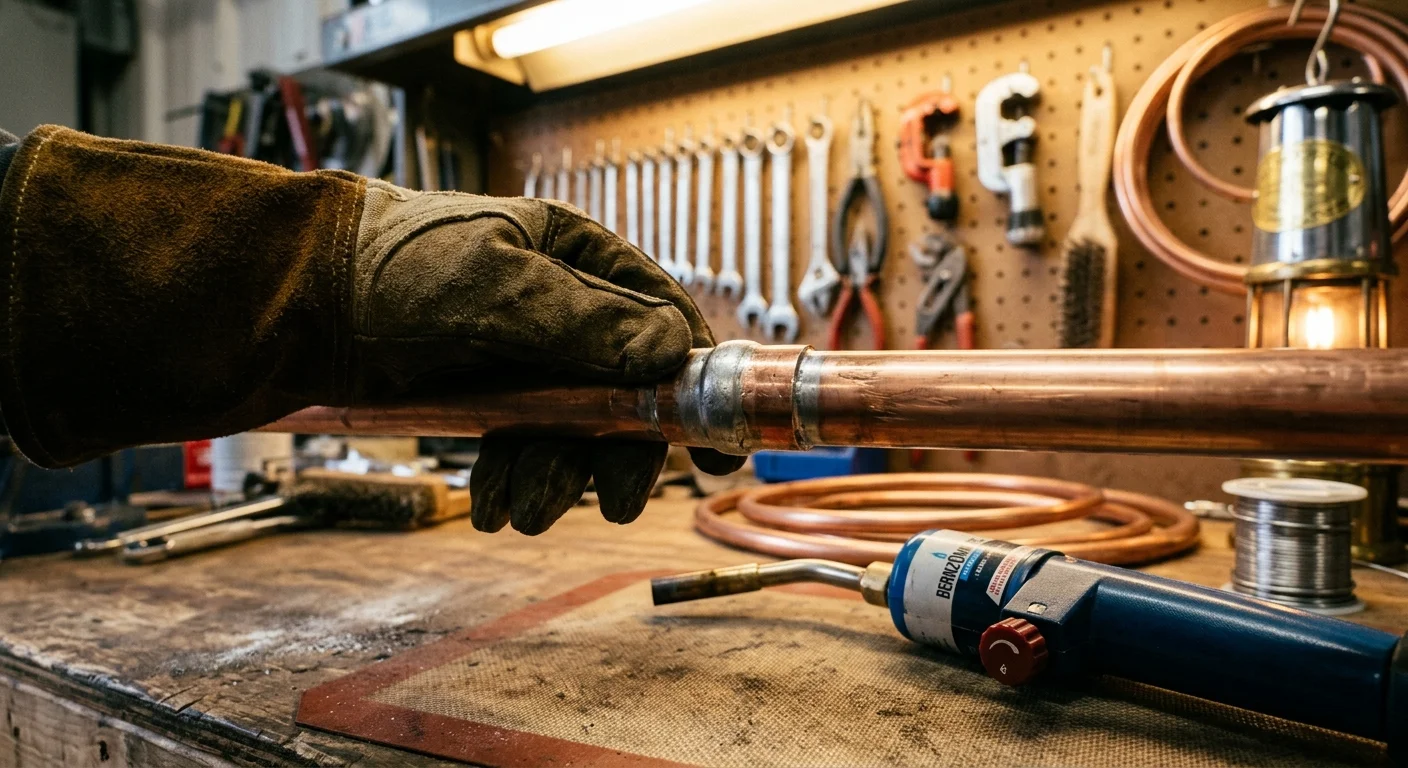
ເຖິງແມ່ນວ່າຊ່າງເຊື່ອມທີ່ມີປະສົບການກໍ່ຍັງຮູ້ສຶກອາຍກັບທອງແດງ. ບັນຫາທີ່ປາກົດຂຶ້ນ - ຮູຂຸມຂົນ, ຮອຍແຕກ, ການບິດເບືອນ, ຂໍ້ຕໍ່ອ່ອນແອ - ບໍ່ແມ່ນເລື່ອງບັງເອີນ. ແຕ່ລະບັນຫາລ້ວນແຕ່ມີສາເຫດສະເພາະ. ແຕ່ລະບັນຫາມີວິທີແກ້ໄຂສະເພາະ.
ຄວາມพรຸນ: ນັກຂ້າຂໍ້ຕໍ່ທີ່ງຽບສະຫງົບ
ຄວາມพรຸນເປັນຂໍ້ບົກຜ່ອງທີ່ພົບເລື້ອຍທີ່ສຸດ ໃນການເຊື່ອມທອງແດງ . ມັນມາຈາກໜຶ່ງໃນສາມແຫຼ່ງຄື:
- ການປົນເປື້ອນພື້ນຜິວ. ນ້ຳມັນ, ໄຂມັນ, ຫຼື ການຜຸພັງຢູ່ເທິງທໍ່ ຫຼື ຂໍ້ຕໍ່ຈະຍູ້ອາຍແກັສຕ່າງປະເທດເຂົ້າໄປໃນສະລອຍນ້ຳທີ່ລະລາຍ. ເຮັດຄວາມສະອາດທຸກພື້ນຜິວດ້ວຍຕົວລະລາຍກ່ອນທີ່ການໄຫຼຈະເກີດຂຶ້ນ. ບໍ່ມີທາງລັດຢູ່ທີ່ນີ້.
- ການຄຸ້ມຄອງກະແສໄຟຟ້າບໍ່ພຽງພໍ. ຟລັກຊ໌ບາງ ຫຼື ບໍ່ສະເໝີກັນເຮັດໃຫ້ທອງແດງຖືກຜຸພັງໃນລະຫວ່າງການເຊື່ອມ. ໃສ່ຊັ້ນທີ່ກວ້າງຂວາງ ແລະ ສະໝໍ່າສະເໝີ — ແລະ ຢືນຢັນວ່າທ່ານກຳລັງໃຊ້ຟລັກຊ໌ທີ່ໄດ້ຮັບການຈັດອັນດັບສຳລັບໂລຫະປະສົມທອງແດງສະເພາະຂອງທ່ານ.
- ຄວາມຊຸ່ມຊື່ນໃນກ້ານເຕີມຂອງທ່ານ. ຄວາມຊຸ່ມຊື່ນທີ່ດູດຊຶມຈະລະເຫີຍພາຍໃນສະລອຍນ້ຳລະລາຍ ແລະ ປ່ອຍໃຫ້ມີຊ່ອງວ່າງ. ເກັບຮັກສາກ້ານໃຫ້ແຫ້ງ, ແລະ ໃຫ້ເສັ້ນຜ່າສູນກາງຂອງກ້ານກົງກັບຄວາມໜາຂອງຝາທໍ່ຂອງທ່ານ.
ຮູພຸນປາກົດຢູ່ໃນຮອຍເຊື່ອມທີ່ສຳເລັດແລ້ວບໍ? ເອົາຮອຍເຊື່ອມອອກທັງໝົດ. ຊອກຫາສາເຫດຕົ້ນຕໍກ່ອນທີ່ຈະເຊື່ອມຄືນໃໝ່ - ການປະສານບັນຫາຮູພຸນບໍ່ເຄີຍປະສົບຜົນສຳເລັດ.
ການແຕກ: ຮ້ອນ vs. ເຢັນ, ແລະເປັນຫຍັງຄວາມແຕກຕ່າງຈຶ່ງສຳຄັນ
ການແຕກຮ້ອນ ເກີດຂຶ້ນໃນເວລາແຂງຕົວ. ຄວາມຮ້ອນຫຼາຍເກີນໄປ, ການປົນເປື້ອນຂອງທອງແດງອອກໄຊ, ແລະ ຄວາມກົດດັນຫົດຕົວທີ່ເຫຼືອສູງລ້ວນແຕ່ມີບົດບາດ. ຮອຍຕໍ່ຈະດຶງອອກຈາກກັນເມື່ອມັນເຢັນລົງ. ການແຕກເຢັນ ຈະປາກົດຂຶ້ນຫຼັງຈາກການເຊື່ອມແຂງຕົວ - ສ່ວນຫຼາຍແມ່ນມາຈາກຄວາມຍືດຫຍຸ່ນທີ່ບໍ່ດີ ຫຼື ບໍ່ມີການໃຫ້ຄວາມຮ້ອນລ່ວງໜ້າໃນສ່ວນທີ່ໜາກວ່າ.
ເສັ້ນຜ່າສູນກາງຂອງກ້ານເຕີມທີ່ບໍ່ຖືກຕ້ອງເຮັດໃຫ້ທັງສອງຢ່າງຮ້າຍແຮງຂຶ້ນ. ກ້ານໃຫຍ່ເກີນໄປສຳລັບຂໍ້ຕໍ່ຈະເຮັດໃຫ້ຄວາມຮ້ອນເຂົ້າຫຼາຍເກີນໄປ ແລະ ເຮັດໃຫ້ການລວມຕົວບໍ່ສົມບູນ. ໃຫ້ຈັບຄູ່ຂະໜາດຂອງກ້ານກັບຄວາມໜາຂອງທໍ່. ຮັກສາມຸມທີ່ຖືກຕ້ອງໃສ່ໃນສະລອຍນ້ຳທີ່ລະລາຍ. ຕື່ມສານເຕີມໃນຂັ້ນຕອນນ້ອຍໆທີ່ຄວບຄຸມໄດ້.
ຂໍ້ຕໍ່ທີ່ອ່ອນແອ: ການກວດສອບດ້ວຍຕົນເອງຫ້າຈຸດ
ຂໍ້ຕໍ່ທີ່ເບິ່ງຄືວ່າສຳເລັດແລ້ວແຕ່ລົ້ມເຫຼວພາຍໃຕ້ຄວາມກົດດັນມັກຈະມີບັນຫາໜຶ່ງໃນນີ້:
- ການເຊື່ອມໂລຫະເຢັນ — ໜ້າດິນທີ່ຈືດໆ, ມີຮູຂຸມຂົນ, ບໍ່ມີການລວມຕົວແທ້ໆ. ຄວາມຮ້ອນຕໍ່າເກີນໄປ.
- ຂາດການເຈາະ — ຊ່ອງຫວ່າງຈາກຄວາມຮ້ອນຕໍ່າ ຫຼື ເຕັກນິກການຕື່ມທີ່ບໍ່ດີ.
- Misalignment — ການເຄື່ອນໄຫວໃນລະຫວ່າງການເຊື່ອມໂລຫະ ສະກັດກັ້ນການລວມຕົວທີ່ເໝາະສົມ.
- ການຜຸພັງ ຫຼື ຮູພຸນ — ການປ່ຽນສີທີ່ມືດເປັນສັນຍານບອກເຖິງຄວາມລົ້ມເຫຼວຂອງກະແສເລືອດ ຫຼື ການປົນເປື້ອນ.
- ການຕື່ມສານເຊື່ອມບໍ່ຄົບຖ້ວນ — ການຄຸ້ມຄອງບາງສ່ວນທີ່ກັດກ່ອນຈາກພາຍໃນສູ່ພາຍນອກ.
ກ່ອນການເຊື່ອມແຕ່ລະຄັ້ງ: ກວດສອບການຈັດລຽນ, ກວດສອບຄວາມດັນອາຍແກັສສຳລັບຂະໜາດທໍ່, ທຳຄວາມສະອາດດ້ວຍຕົວລະລາຍ, ໃສ່ຟລັກຊ໌ໃຫ້ສະເໝີກັນ, ແລະ ໃຊ້ມຸມກ້ານທີ່ຖືກຕ້ອງດ້ວຍຄວາມໄວໃນການເດີນທາງທີ່ຊ້າໆ ແລະ ຕັ້ງໃຈ. ຫຼັງຈາກເຊື່ອມແລ້ວ: ໃຫ້ກວດເບິ່ງພື້ນຜິວເພື່ອຊອກຫາຈຸດທີ່ຈືດໆ ຫຼື ມີຮູຂຸມຂົນ, ຈາກນັ້ນທົດສອບຄວາມດັນທີ່ ຄວາມດັນປະຕິບັດການ 1.5 ເທົ່າ.
ການບິດເບືອນໃນແຜ່ນທອງແດງບາງໆ
ທອງແດງບາງໆບິດເບືອນໄວ — ໄວກວ່າທີ່ເຈົ້າສາມາດແກ້ໄຂໄດ້ດ້ວຍການສຳຜັດຄົນດຽວ. ມີສາມຍຸດທະສາດທີ່ຄວບຄຸມການບິດເບືອນໄດ້:
- ແກວ່ງໄຟສາຍ ໄປມາຂ້າມຂໍ້ຕໍ່ແທນທີ່ຈະຖືມັນໄວ້ໃນຈຸດດຽວ. ຄວາມຮ້ອນເກີນໄປໃນທ້ອງຖິ່ນແມ່ນຕົວກະຕຸ້ນການບິດເບືອນຫຼັກ.
- ໜີບທຸກຢ່າງ. ການຕິດຕັ້ງທີ່ດີຈະຢຸດການເຄື່ອນໄຫວກ່ອນທີ່ມັນຈະເລີ່ມຕົ້ນ.
- ໃຊ້ຕົວລະບາຍຄວາມຮ້ອນ ຢູ່ສອງຂ້າງຂອງຂໍ້ຕໍ່. ການແຜ່ຄວາມຮ້ອນອອກໄປຈະຢຸດການຂະຫຍາຍຕົວທີ່ບໍ່ສະໝໍ່າສະເໝີທີ່ເຮັດໃຫ້ແຜ່ນບາງໆງໍອອກຈາກພື້ນ.
ແປວໄຟທີ່ເປັນກາງກໍ່ມີຄວາມສຳຄັນເຊັ່ນກັນ. ແປວໄຟທີ່ຜຸພັງຢູ່ເທິງທອງແດງຈະແຜ່ຄວາມຮ້ອນບໍ່ສະໝໍ່າສະເໝີ ແລະ ເພີ່ມຄວາມສ່ຽງຕໍ່ການຕັດຕ່ຳ - ຮ່ອງທີ່ໄໝ້ຕາມແຄມຂອງຮອຍເຊື່ອມ ເຊິ່ງເຮັດໃຫ້ຂໍ້ຕໍ່ອ່ອນແອລົງ ແລະ ກັກເກັບການກັດກ່ອນ.
ຄວາມປອດໄພຂອງການເຊື່ອມທອງແດງ: ອັນຕະລາຍທີ່ຜູ້ເລີ່ມຕົ້ນມັກຈະປະເມີນຄ່າຕໍ່າເກີນໄປ
ຄວັນທອງແດງອອກໄຊບໍ່ມີກິ່ນ. ມັນເບິ່ງບໍ່ເຫັນໃນຄວາມເຂັ້ມຂຸ້ນອັນຕະລາຍ. ແລະມັນຈະເຮັດໃຫ້ເຈົ້າເຈັບປ່ວຍ 24 ຊົ່ວໂມງຫຼັງຈາກທີ່ເຈົ້າໄດ້ເກັບເຄື່ອງແລະກັບບ້ານແລ້ວ.
ການເລີ່ມຕົ້ນທີ່ຊັກຊ້ານັ້ນແມ່ນເຫດຜົນທີ່ແນ່ນອນທີ່ຜູ້ເລີ່ມຕົ້ນປະເມີນຄ່າມັນຕໍ່າເກີນໄປ - ແລະເຫດຜົນທີ່ແນ່ນອນທີ່ມັນສຳຄັນທີ່ສຸດ.
ໄຂ້ຄວັນທອງແດງແມ່ນແທ້ຈິງ, ແລະຕົວເລກແມ່ນຮຸນແຮງ
NIOSH ກຳນົດຂອບເຂດຈຳກັດການສຳຜັດທີ່ອະນຸຍາດສຳລັບຄວັນທອງແດງ (CuO) ຢູ່ທີ່ພຽງ 0.1 ມກ/ມ³ TWA . ຂອບເຂດຈຳກັດດັ່ງກ່າວແມ່ນຕໍ່າຫຼາຍ. ການລະບາຍອາກາດໃນບ່ອນຈອດລົດມາດຕະຖານ ແລະ ປ່ອງຢ້ຽມທີ່ເປີດຢູ່ບໍ່ສາມາດຢູ່ຕ່ຳກວ່ານີ້ໄດ້. ອະນຸພາກຄວັນແມ່ນອະນຸພາກຂະໜາດນາໂນທີ່ລະອຽດຫຼາຍ - ເບິ່ງບໍ່ເຫັນດ້ວຍຕາເປົ່າໃນຄວາມເຂັ້ມຂຸ້ນທີ່ເປັນອັນຕະລາຍແລ້ວ.
ອາການຂອງການສຳຜັດກັບສານປະກອບມີອາການຄັນຕາ, ຄໍແຫ້ງ, ໜາວສັ່ນ, ເຈັບກ້າມຊີ້ນ, ປວດຮາກ, ແລະ ໄຂ້ຄວັນໂລຫະ ແບບຄລາສສິກ . ຂໍ້ມູນທາງດ້ານຄລີນິກບອກເລື່ອງທີ່ຊັດເຈນ: ໃນການສຶກສາການສຳຜັດກັບຄວັນສັງກະສີບວກທອງແດງ 6 ຊົ່ວໂມງທີ່ຄວບຄຸມໄດ້, ຜູ້ເຂົ້າຮ່ວມບໍ່ສະແດງໃຫ້ເຫັນວ່າການເຮັດວຽກຂອງປອດຫຼຸດລົງຢ່າງຫຼວງຫຼາຍໃນລະຫວ່າງການກວດ. ໃນ 24 ຊົ່ວໂມງ , FEV1 ໄດ້ຫຼຸດລົງ 147 ml (3.2%) . ໜຶ່ງອາທິດຕໍ່ມາ, ຄວາມຕ້ານທານທາງເດີນຫາຍໃຈຍັງສູງຂຶ້ນ. ຄວາມເສຍຫາຍແມ່ນການອັກເສບ - ບໍ່ແມ່ນທັນທີ. ທ່ານຮູ້ສຶກດີໃນຂະນະທີ່ ເຊື່ອມທອງແດງ . ຫຼັງຈາກນັ້ນ, ທ່ານຈະຊຸດໂຊມລົງໃນຕອນກາງຄືນ.
ຜູ້ເລີ່ມຕົ້ນເຊື່ອມທອງ ເຫລືອງ, ທອງສຳລິດ, ຫຼື ວັດສະດຸທີ່ເຄືອບດ້ວຍທອງແດງ ມີຄວາມສ່ຽງຫຼາຍກວ່າ. ໂລຫະປະສົມທີ່ມີສັງກະສີເຮັດໃຫ້ເກີດໄຂ້ຄວັນໂລຫະຮຸນແຮງກວ່າທອງແດງບໍລິສຸດ. ການສຳຜັດກັບສັງກະສີ-ທອງແດງຮ່ວມກັນເຮັດໃຫ້ເກີດການຫົດຕົວທາງເດີນຫາຍໃຈທີ່ສາມາດຢູ່ໄດ້ດົນກວ່າໜຶ່ງອາທິດ. ຜູ້ເລີ່ມຕົ້ນສ່ວນໃຫຍ່ບໍ່ຄິດວ່າສິ່ງນີ້ຈະເກີດຂຶ້ນ.
ຂອບເຂດຂອງເຄື່ອງຊ່ວຍຫາຍໃຈຕໍ່ NIOSH:
| ຄວາມເຂັ້ມຂົ້ນ | ການປົກປ້ອງທີ່ຕ້ອງການ |
|---|---|
| ເຖິງ 1 mg/m³ | ຜ້າອັດປາກກອງ N95/P95 |
| ເຖິງ 5 mg/m³ | ຊິ້ນສ່ວນເຕັມໜ້າພ້ອມຕົວກອງ P100 |
| ບໍ່ຮູ້ຈັກ/IDLH | SCBA ແບບເຕັມໜ້າ, ຄວາມດັນຕາມຄວາມຕ້ອງການ |
ຕ້ອງມີ ລະບົບລະບາຍອາກາດພາຍໃນ (LEV) ທີ່ວາງໄວ້ພາຍໃນ 6–8 ນິ້ວຈາກເຂດເຊື່ອມ ສຳລັບວຽກງານທອງແດງພາຍໃນອາຄານ. ລະບົບລະບາຍອາກາດໃນຫ້ອງທົ່ວໄປບໍ່ສາມາດທົດແທນໄດ້.
ຄວາມສ່ຽງຈາກໄຟໄໝ້ແຜ່ລາມໄປໄກກວ່າທີ່ທ່ານຄາດຫວັງ
ຄວາມນຳຄວາມຮ້ອນຂອງທອງແດງຢູ່ທີ່ ~385 W/m·K — ສູງກວ່າເຫຼັກປະມານ 25 ເທົ່າ . ຄວາມຮ້ອນຢູ່ຈຸດເຊື່ອມຈະແລ່ນໄປຕາມທໍ່ ຫຼື ແຜ່ນ, ເຊິ່ງສາມາດໄປເຖິງສິ່ງທີ່ຕິດໄຟໄດ້ ຫ່າງອອກໄປ 12–18 ນິ້ວ ໂດຍບໍ່ມີການເຕືອນທີ່ເຫັນໄດ້ຊັດເຈນ. ທໍ່ທອງແດງທີ່ໄຫຼຜ່ານຝາຜະໜັງຈະສົ່ງຄວາມຮ້ອນເຂົ້າໄປໃນຮູທີ່ເຊື່ອງໄວ້. ໄຟໄດ້ເລີ່ມຂຶ້ນພາຍໃນຝາຜະໜັງຫຼັງຈາກຊ່າງເຊື່ອມອອກຈາກພື້ນທີ່ດັ່ງກ່າວ.
ສອງຢ່າງທີ່ຜູ້ເລີ່ມຕົ້ນພາດເປັນປະຈຳຄື:
-
ທອງແດງບໍ່ໄດ້ເຫຼື້ອມເປັນສີແດງກ່ອນທີ່ຈະລະລາຍ. ເຫຼັກກ້າຈະໃຫ້ຄຳເຕືອນສີແກ່ທ່ານ. ທອງແດງບໍ່ໄດ້ໃຫ້ຫຍັງແກ່ທ່ານເລີຍ — ການບາດເຈັບຈາກການໄໝ້ ແລະ ຄວາມເສຍຫາຍຂອງຊິ້ນວຽກຈະປາກົດຂຶ້ນໂດຍບໍ່ມີສັນຍານໃດໆ.
-
ການເຝົ້າລະວັງໄຟຫຼັງການເຊື່ອມໂລຫະ 30 ນາທີມາດຕະຖານບໍ່ພຽງພໍສຳລັບທອງແດງ. ໃຫ້ຂະຫຍາຍເວລາອອກໄປຢ່າງໜ້ອຍ 60 ນາທີ , ເນື່ອງຈາກມັນມີຄວາມນຳໄຟຟ້າສູງ.
ເລີ່ມຕົ້ນຢ່າງປອດໄພ: ໂປໂຕຄອນການປະຕິບັດສຳລັບຜູ້ເລີ່ມຕົ້ນ
ສ້າງທັກສະຂອງທ່ານພາຍໃຕ້ເງື່ອນໄຂທີ່ຄວບຄຸມກ່ອນທີ່ຈະແຕະຕ້ອງການຕິດຕັ້ງທອງແດງແທ້ໃດໆ:
-
ຝຶກຊ້ອມການຕໍ່ຮອຍຕໍ່ແບບຮາບພຽງໃສ່ ດິນຈີ່ໄຟ ໂດຍໃຊ້ເສດທອງແດງບໍລິສຸດ 99.9% — ບໍ່ມີການເຄືອບ, ບໍ່ມີໂລຫະປະສົມລຶກລັບ
-
ຂ້າມທອງເຫລືອງ, ທອງສຳລິດ, ຫຼື ເສດທີ່ເຄືອບດ້ວຍທອງແດງຈົນກວ່າທ່ານຈະຊໍານານໃນການຄຸ້ມຄອງຄວັນທອງແດງບໍລິສຸດຢ່າງຄົບຖ້ວນ
-
ຢ່າໃຊ້ເສດເຫຼັກທີ່ທາສີ, ເຫຼັກສັງກະສີ, ຫຼື ເຫຼັກທີ່ບໍ່ຮູ້ຈັກ — ຊັ້ນເຄືອບຈະປ່ອຍຄວັນຕະກົ່ວ, ສັງກະສີ, ຫຼື ແຄດມຽມທີ່ທ່ານເບິ່ງບໍ່ເຫັນ.
-
ໃຫ້ປະຕິບັດຕໍ່ທຸກໆການຝຶກຊ້ອມຄືກັບເຫດການການສຳຜັດກັບຄວັນໄຟ, ເຖິງແມ່ນວ່າຢູ່ນອກເຮືອນກໍຕາມ
-
ຫຼັງຈາກແຕ່ລະຄັ້ງ, ໃຫ້ທົດສອບການສຳຜັດພື້ນຜິວອ້ອມຂ້າງດ້ວຍຫຼັງມືຂອງທ່ານ ແລະລໍຖ້າຢ່າງ ໜ້ອຍ 30 ນາທີ ກ່ອນອອກໄປ.
ຄວາມສ່ຽງບໍ່ແມ່ນເລື່ອງຮຸນແຮງ. ມັນງຽບ, ຊັກຊ້າ, ແລະ ງ່າຍທີ່ຈະລືມ - ຊຶ່ງເປັນສິ່ງທີ່ເຮັດໃຫ້ມັນກາຍເປັນອັນຕະລາຍທີ່ດຶງດູດຜູ້ເລີ່ມຕົ້ນໄດ້ຍາກທີ່ສຸດ.
ສະຫຼຸບ
ທອງແດງບໍ່ໄດ້ໃຫ້ອະໄພທາງລັດ - ແຕ່ມັນໃຫ້ລາງວັນແກ່ການກະກຽມ.
ທຸກຢ່າງໃນຄູ່ມືນີ້ຊີ້ໃຫ້ເຫັນເຖິງຄວາມຈິງອັນໜຶ່ງຄື: ການເຊື່ອມທອງແດງບໍ່ແມ່ນກ່ຽວກັບທັກສະດິບໆ. ມັນກ່ຽວກັບການເຂົ້າໃຈໂລຫະກ່ອນ. ເຄົາລົບຄວາມນຳຄວາມຮ້ອນຂອງມັນ. ໃຫ້ຄວາມຮ້ອນມັນກ່ອນທີ່ເຈົ້າຈະເລີ່ມຕົ້ນ. ເລືອກວິທີການທີ່ຖືກຕ້ອງ - ການເຊື່ອມທອງແດງ TIG ແມ່ນມາດຕະຖານຄຳສຳລັບການນຳໃຊ້ສ່ວນໃຫຍ່. ເຮັດສິ່ງເຫຼົ່ານັ້ນ, ແລະເຄິ່ງໜຶ່ງຂອງການຕໍ່ສູ້ຂອງເຈົ້າຈະໄດ້ຮັບໄຊຊະນະກ່ອນທີ່ເຈົ້າຈະຕີໂຄ້ງ.
ຍັງບໍ່ແນ່ໃຈວ່າຈະເລີ່ມຕົ້ນຈາກບ່ອນໃດບໍ? ຢ່າຄິດຫຼາຍເກີນໄປ. ເລືອກຄໍາຮ້ອງສະຫມັກຂອງທ່ານ - ທໍ່, ແຜ່ນ, ຫຼືຂໍ້ຕໍ່. ກັບຄືນໄປເບິ່ງພາກສ່ວນທີ່ກ່ຽວຂ້ອງ. ຈາກນັ້ນໃຫ້ແລ່ນລູກປັດຝຶກຊ້ອມສອງສາມອັນໃສ່ທອງແດງເສດກ່ອນ. ນິໄສນັ້ນຈະຊ່ວຍໃຫ້ທ່ານປະຫຍັດຄວາມອຸກອັ່ງໄດ້ຫຼາຍກວ່າຄໍາແນະນໍາໃດໆໃນບົດຄວາມນີ້.
ການເຊື່ອມທອງແດງມີເສັ້ນໂຄ້ງການຮຽນຮູ້ທີ່ຊັນກວ່າເຫຼັກ. ແຕ່ເມື່ອມັນຄລິກແລ້ວ, ທ່ານໄດ້ເປັນແມ່ບົດໃນທັກສະທີ່ທ້າທາຍ ແລະ ໜ້າພໍໃຈທີ່ສຸດໃນການຄ້າ.
ຢຸດອ່ານດຽວນີ້. ໄປເຊື່ອມໂລຫະກັນເລີຍ.