
Varis atrodo lengvai suvirinamas – jis minkštas, apdirbamas, ir jūs jau anksčiau jį litavote be didelių problemų. Tačiau vos tik uždegate lanką, kažkas jaučiasi ne taip. Karštis greitai išnyksta. Netaurusis metalas deformuojasi, kol jūs dar nespėjote sureaguoti. Suvirinimo vonelė visiškai nepanaši į plieną. Tai ne vartotojo klaida. Tai fizika. Varis praleidžia šilumą 11 kartų greičiau nei mažai legiruotas plienas. Prieš liečiant varinę jungtį, reikia iš naujo prisiminti viską, ko išmokote apie kitų metalų suvirinimą.
Pirmą kartą bandote suvirinti varį TIG metodu ? Sunku suprasti, kodėl jūsų vario suvirinimo jungties stiprumas nuolat mažėja? Šiame vadove tiesiai šviesiai aptarsime, kas veikia – tinkamą įkaitinimo temperatūrą, užpildų pasirinkimą ir metodų palyginimą, kuris padės išvengti brangių ir varginančių klaidų.
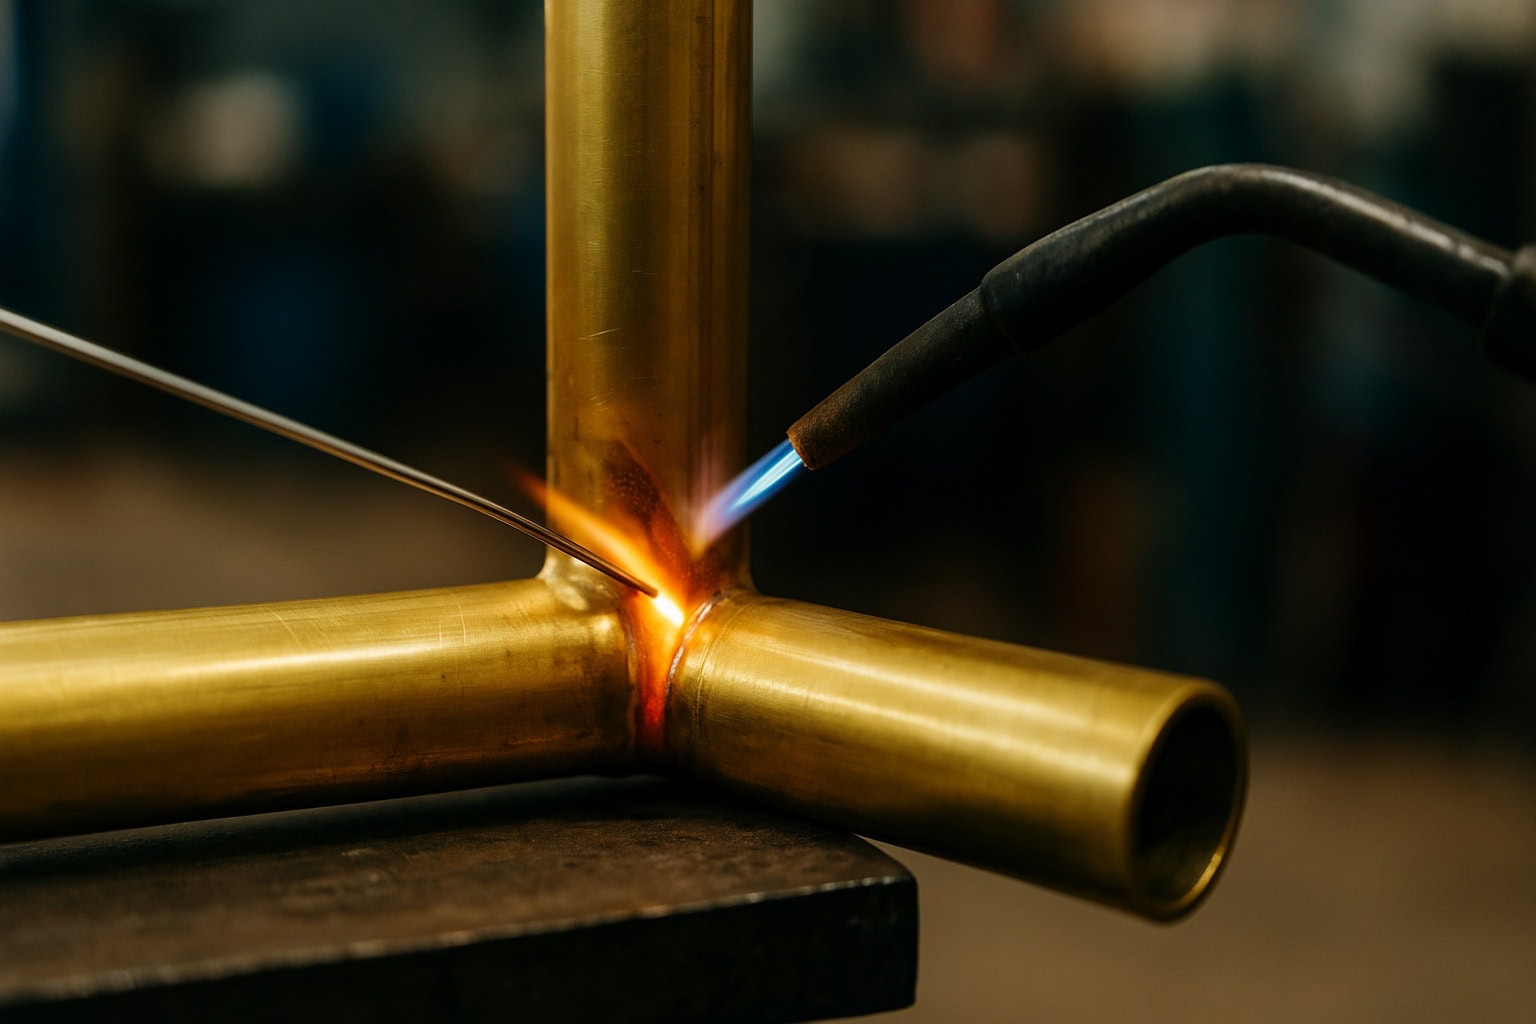
Kodėl vario suvirinimas yra sunkesnis nei daugumos metalų (ir ką tai reiškia pradedantiesiems)
Štai skaičius, kuris viską paaiškina: 400 W/m·K.
Tai vario šilumos laidumas – maždaug 10 kartų didesnis nei plieno . Kai tik lankas pasiekia paviršių, šiluma greitai plinta tolyn nuo suvirinimo zonos. Išlydyto metalo vonelė išnyksta greičiau, nei galite ją sukurti. Jūs nesate lėtas – medžiaga tiesiog dirba prieš jus.
Ši viena savybė sukuria tris realias vario suvirinimo problemas :
- Energijos paklausos šuoliai. Vario poreikiai 2–5 kartus daugiau šilumos tiekimo nei plienas. Įprasta 200A TIG sistema dažnai sunkiai veikia su 1/8 colio variu – daugeliu atvejų, Reikalinga 300 A ar daugiau kad susidarytų stabilus lydalo telkinys.
- Iškraipymas įvyksta greitai. Varis kaitinamas labiau plečiasi, todėl deformacija daug labiau tikėtinaKol pastebite judėjimą, deformacija jau būna įvykusi.
- Oksidacija silpnina suvirinimo siūlę. Aukštoje temperatūroje vario viduje esantis deguonis sudaro oksidus, kurie užteršia suvirinimo zoną ir sukelia poringumas ir sumažėjęs stiprumas.
Ką patiria pradedantieji
Dauguma pradedančiųjų patiria nesėkmę vienu iš dviejų būdų:
Per mažas įkaitimas (dažniausiai pasitaikantis atvejis). Lankas atrodo stabilus, bet pagrindinis metalas niekada iki galo neišsilydo. Jungtis gali atrodyti tvirta, bet veikiama įtempio greitai sugenda.
Perkaitimas. Didinant galią be tinkamo ekranavimo, susidaro poringumas ir suvirinimo siūlės tampa silpnos , ypač kai nepakankama dujų apsauga.
Dažna reali problema: netinkamas paruošimas (pvz., deoksidacija ar ekranavimo reguliavimas) dažnai lemia porėtas suvirinimo siūles, kurios sugenda veikiant slėgiui , net jei paviršiuje atrodo priimtinai.
Ar galite prisijungti prie vario? Bet palaukite, ar iš tikrųjų reikia jį „suvirinti“?
—— Svarbiausių skirtumų supratimas: litavimas, kietasis litavimas ir suvirinimas
Daugelis pradedančiųjų užsuka į statybinių prekių parduotuvę ir kiekvieną metalo jungimo procesą vadina „suvirinimu“. Tačiau bandymas naudoti paprastą elektronikos lituoklį konstrukcinei apkrovai laikančiajai atramai arba pramoninį TIG suvirinimo aparatą paprastam buitiniam vandens vamzdžiui – yra tiesus kelias į nesėkmę, o gal net ir į katastrofą.
Vario jungimas apima tris skirtingus fizinius procesus. Pasirinkę tinkamą, sutaupysite tūkstančius dolerių įrangos kainoms ir šimtus valandų nusivylimo.
1. Trijų procesų pagrindinis palyginimas
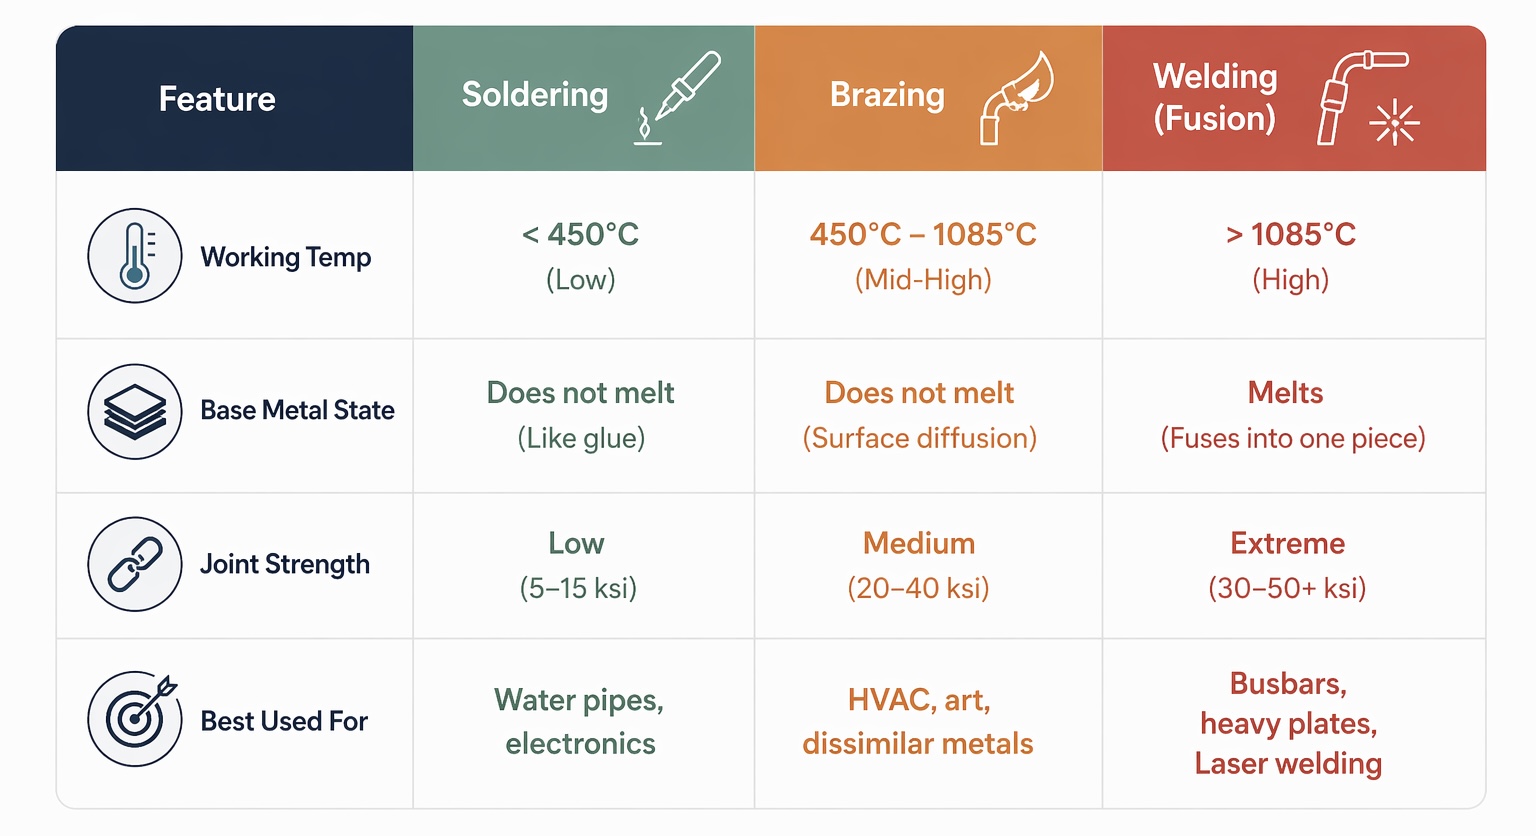
2. Išsami analizė: kurį pasirinkti?
● Greitiems pataisymams: rinkitės litavimą
Tai yra „namų ūkio standartas“. Jei rūsyje taisote nesandarų varinį vamzdį arba patys gaminate varinių vamzdžių knygų lentyną, litavimo daugiau nei pakanka, kad būtų atlaikytas mažesnis nei 150 psi vandens slėgis gyvenamosiose patalpose.
- Argumentai "už": Žemas patekimo barjeras; galima atlikti paprastu propano degikliu.
- Trūkumai: Mažas konstrukcijos stiprumas; negali atlaikyti didelės įtampos ar intensyvios vibracijos.
● Atsparumui vibracijai ir sandarumui: rinkitės litavimą
Litavimas yra auksinis standartas ŠVOK (šildymo, vėdinimo ir oro kondicionavimo) pramonėje. Nors jis vis dar nelydo pagrindinio metalo, sidabro arba fosforo pagrindo užpildo strypų naudojimas sukuria daug stipresnį molekulinį ryšį nei litavimas.
- Argumentai "už": Puikiai tinka variui sujungti su kitais metalais (pvz., nerūdijančiu plienu).
- Trūkumai: Didelė karščio paveikta zona (HAZ), kuri gali deformuoti plonas varines detales.
● Maksimaliam stiprumui ir laidumui užtikrinti: rinkitės suvirinimo
Tai yra tikrasis lydymasis . Veikiamas elektros lanko arba lazerio, pagrindinis metalas akimirksniu išsilydo ir susilieja su užpildo strypu, sudarydamas vieną vientisą gabalą.
- Argumentai "už": Jungties stipris yra lygus paties metalo stipriui. Ji pasižymi mažiausia elektrine varža energetikos pramonės šynoms ir sunkiasvorėms talpykloms.
- Trūkumai: Tradicinius metodus (TIG/MIG) pradedantiesiems yra labai sunku įvaldyti.
3. Profesionalų patarimai pradedantiesiems
Pagrindinė įžvalga:
Jei jūsų ruošinio storis yra nuo 0.5 mm iki 5 mm ir norite didelio suvirinimo stiprumo be TIG suvirinimo „košmaro“ mokymosi kreivės, pluošto lazerinis suvirinimas yra išmaniausias supaprastinimas 2026 m.
Lazerinis suvirinimas priskiriamas „Suvirinimo“ kategorijai, tačiau jis pakeičia lanko „buką jėgą“ ir šilumą „skalpelio“ tikslumu. Tai leidžia pasiekti laboratorinės klasės siūles neprapučiant ir nedeformuojant vario lakštų.
Santrauka: Pirmiausia nustatykite savo taikymo sritį. Tvirtinate vamzdį? Nusipirkite litavimo pastos. Gaminate pramoninį gaminį ar didelio stiprumo konstrukciją? Skaitykite toliau, nes mes išsamiai aptarsime, kaip įvaldyti sudėtingiausią, bet galingiausią techniką: lydomąjį suvirinimą.
Tinkamo vario suvirinimo metodo pasirinkimas: TIG, MIG ir lazerinis suvirinimas
Yra trys siūlomi metodai. Kiekvienas iš jų savaip apdoroja varį, o netinkamo metodo pasirinkimas ne tik jus sulėtina. Taip švaistomos medžiagos, eikvojamas laikas ir susidaro jungtys, kurios genda veikiant apkrovai.
Štai kuo juos skiria.
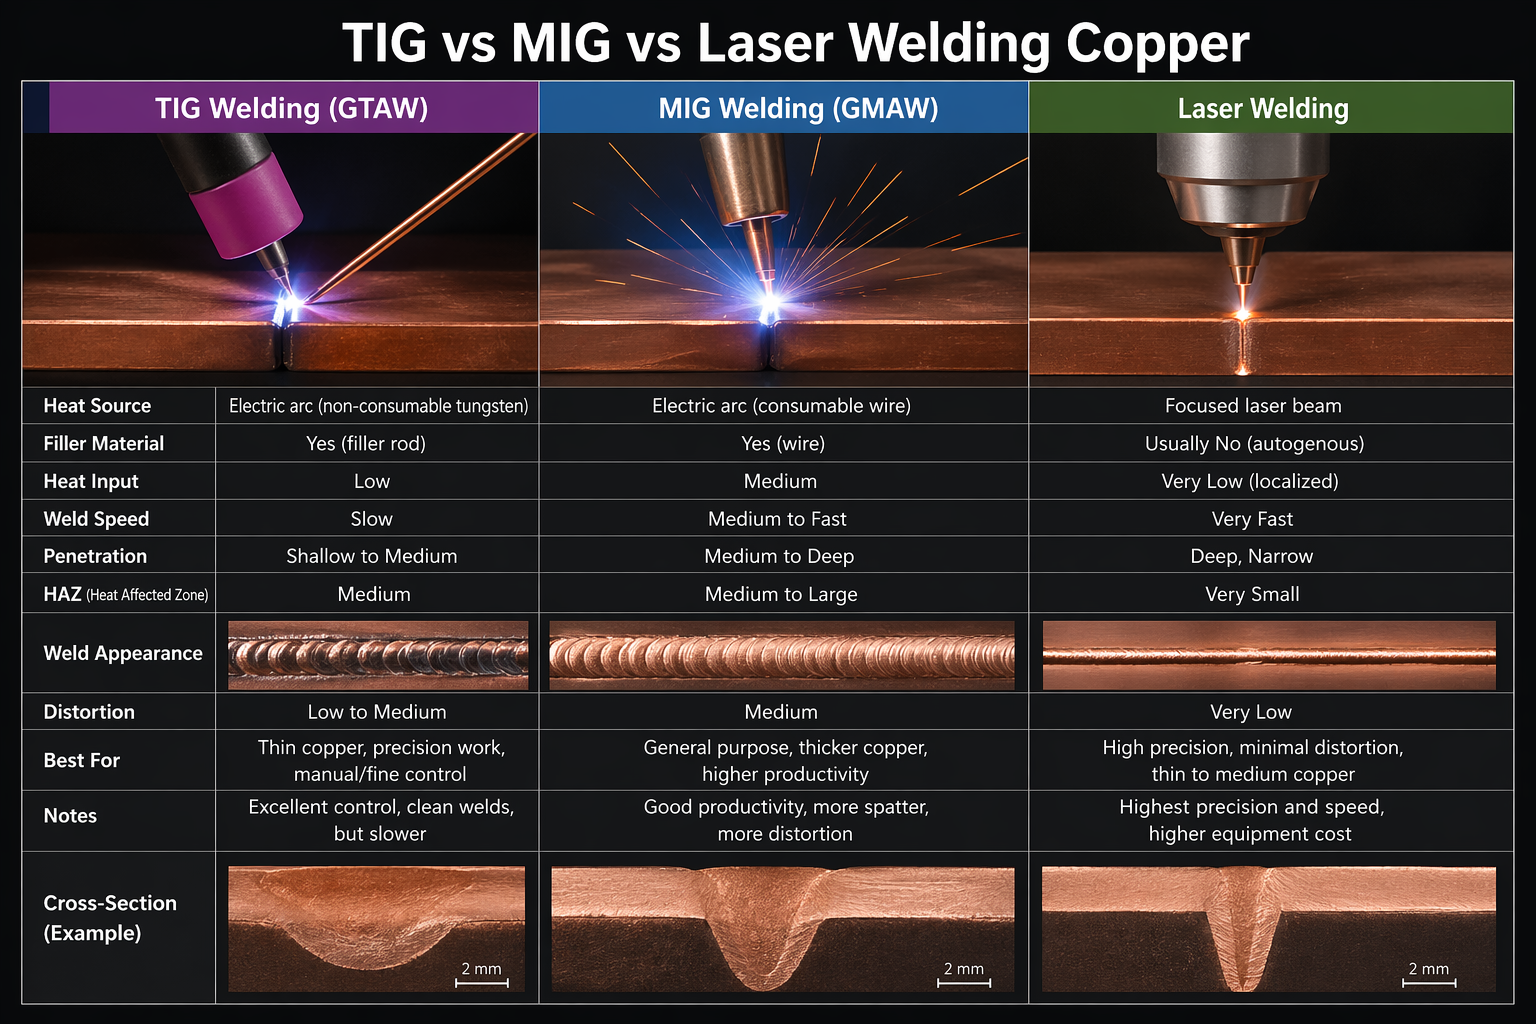
Pradedantiesiems protingas pasirinkimas yra paprastas: pradėkite nuo lazerinio suvirinimo, ypač su 0.5–5 mm storio variu . Tai pašalina daugumą įgūdžių kliūčių ir suteikia švarias, stabilias suvirinimo siūles, nekovojant su karščio kontrole.
Trūksta biudžeto? MIG suvirinimas gali tikti storesniam variui, tačiau tikėtinas didesnis poringumas ir sudėtingesnis paruošimas darbui. TIG suvirinimas duoda puikių rezultatų – bet tik sukaupus realios patirties.
Jei norite greitų ir nuoseklių rezultatų nuo pirmos dienos, lazerinis suvirinimas yra lengviausias būdas.
TIG suvirinimas: maksimali kontrolė, maksimalus įsipareigojimas
TIG suvirinimo būdu gaunama siauriausia karščio paveikta zona iš visų lanko procesų – 1.2 mm . Suvirinant varį šis tikslumas yra labai svarbus. Mažesnis šilumos plitimas reiškia mažesnį iškraipymą, geresnį lydymąsi ir mažesnį poringumą, nei MIG suvirinimas gali užtikrinti pastovų suvirinimą.
Esmė? TIG suvirinimas reikalauja tikrų įgūdžių. Degiklio kampas, užpildo laikas, judėjimo greitis – kiekvieną kintamąjį valdote vienu metu. Mokymosi kreivė yra 2–3 kartus ilgesnė nei MIG suvirinimo . Pradedantiesiems, jau susiduriantiems su vario terminiu atsparumu, tai yra sunkus pradinis taškas. TIG suvirinimas atlygina už kantrybę ir praktiką. Jis neatleidžia trumpesnių kelių.
Tinkamumas/panaudojimas:
– Ploni vario lakštai, kurių storis mažesnis nei 1/16 colio
– Didelio tikslumo jungtys
– Elektriniai komponentai, kurių laidumas ir siūlių švara yra neginčijami
MIG suvirinimas: greitesnis įėjimas, realūs kompromisai
MIG suvirinimas apima praktišką storio diapazoną – nuo 1/16 colio iki 1/2 colio (1.6–12.7 mm) – ir pasižymi trumpiausia mokymosi kreive iš visų trijų. Todėl tai yra geriausias pasirinkimas pradedantiesiems, dirbantiems su vidutinio storio variu.
Tačiau varis kenkia didesnei MIG suvirinimo karščio paveiktai zonai (~ 3.5 mm ). Poringumo rizika yra 2–3 kartus didesnė nei TIG suvirinimo . Padidėja taškymasis. Lanko stabilumui vario suvirinimo metu reikia nuolat reguliuoti parametrus – 18–22 V, vielos greitis 150–250 IPM , – ir vis tiek reikia valyti jungtį tarp laidų.
Tinkamumas/panaudojimas:
– Biudžetą tausojantis partijos darbas su storesniu variu
– Darbai, kuriuose priimtini nedideli defektai
– Situacijos, kai greitis svarbiau nei tobulumas
Lazerinis suvirinimas: pradedantiesiems skirtas trumpasis kelias, apie kurį niekas nekalba
Lazerinis suvirinimas yra priešingoje įgūdžių spektro pusėje – ne pagal sudėtingumą, o pagal atlaidumą. HAZ sumažėja žemiau 0.5 mm . Greitis pasiekia 10 kartų didesnį greitį nei suvirinant lanku . Išvalymas po apdorojimo sumažėja iki mažiau nei 5 % , palyginti su 20–30 % TIG ar MIG suvirinimo atveju.
Lazerio tikslumas panaikina lanko nestabilumą, dėl kurio TIG ir MIG suvirinimas yra toks negailestingas. 1 kW galios šviesolaidinis įrenginys, kurio bangos ilgis yra 1064 nm , nustatytas 1 000–2 000 W galiai ir 1–2 m/min. greičiui , apdoroja 1 mm vario lakštą ir užtikrina švarius bei nuoseklius rezultatus. Norint tai pasiekti, nereikia tvirtos rankos su degikliu.
Pradinės investicijos yra didelės. Tačiau ilgalaikės eksploatavimo išlaidos sumažėja 30–50 %, palyginti su lankiniais metodais.
Tinkamumas/panaudojimas:
– Plonas arba vidutinio storio varis (0.5–5 mm)
– Tikslios dalys
– Pradedantiesiems, kuriems reikia pasikartojančių rezultatų be daugelio metų lanko praktikos
Įrankiai ir medžiagos, kurių jums reikia prieš pradedant vario suvirinimą
Sutvarkykite savo įrangą prieš sudegindami pirmąjį lanką. Tai nebūtina. Tinkamas sujungimas skiria jungtį, kuri laikosi, nuo tos, kuri genda veikiant apkrovai.
Štai ko jums reikia, atsižvelgiant į jūsų suvirinimo metodą, norint išsiaiškinti, kaip teisingai suvirinti varį .
Suvirinimo įranga pagal metodą
TIG sąranka
– Mašina su aukšto dažnio lanko uždegimas ir pakankamai amperų aukščio erdvės storesnėms sekcijoms
- DCEN poliškumas — jūsų numatytasis variantas varis, o ne DCEP
- 2% toriuotas volframo elektrodas — jis išlaiko stabilų lanką ilgiau nei bet kuris bendrosios paskirties variantas
– Atkarpoms, esančioms netoli 1/2 colio storio, įkaitinkite iki 650 ° F prieš lankui paliečiant jungtį
MIG sąranka
- Impulsinio suvirinimo galimybė yra labai svarbus – jis kontroliuoja šilumos tiekimą. Tai žymiai sumažina deformacijos ir perdegimo riziką.
- Bėk DCEP poliškumas, tas pats, kas standartinis plieno MIG darbas
– Dėl didesnio MIG nusodinimo greičio šis metodas yra geriausias pasirinkimas storiems vario profiliams.
Lazerinio suvirinimo sąranka (lengviausia naudoti, stabiliausia)
– Nustatykite tinkamą galią pagal vario storį (paprastai idealiai tinka 0.5–5 mm ).
– Užtikrinkite, kad lazeris būtų tiksliai sufokusuotas į suvirinimo siūlę – nereikia jokio sudėtingo nustatymo
– Paprastai nereikia išankstinio pašildymo , todėl įrenginys greitai paleidžiamas ir veikia stabiliai.
– Minimali karščio paveikta zona ir mažas iškraipymas , todėl labai patogus pradedantiesiems ir pasižymi didesniu sėkmės tikimybe
Užpildymo strypai
Pasirinkite tinkamą užpildą pagal pagrindinį metalą. Šis žingsnis pašalina daugumą poringumo problemų dar prieš pradedant suvirinimą.
- ERCu — gryno vario darbai, aukščiausias metalurginis suderinamumas
- ERCuSi-A — grynas varis, vario ir silicio bei vario ir cinko lydiniai
- ERCuAl-A2 — aliuminio bronza arba bet koks vario ir kitokio metalo suliejimas
- ERCuNi — tik vario ir nikelio lydiniai
- Silicio bronzos MIG viela — standartinis pasirinkimas bronzinių lydinių litavimui MIG būdu
Dirbant su keliais suvirinimo etapais, tarp kiekvieno suvirinimo praėjimo visada nuvalykite oksiduotas siūles. Praleiskite šį veiksmą ir užterštumas pateks tiesiai į kitą suvirinimo siūlę.
Apsauginės dujos
- TIG ir MIG: pradėkite nuo 100 % argono. Pereikite prie argono-helio mišinys gilesniam įsiskverbimui arba karštesniam lankui storuose ruožuose
- Daugiau helio = daugiau šilumos = didesnis judėjimo greitis kietomis vario jungtimis
Pagalbinės priemonės
- Vieliniu šepečiu — valymas tarp važiavimų ir galutinė patikra
- Riebalų šalinimo ir valymo tirpikliai — aliejai, dažai ir riebalai ant vario sukelia poringumą prieš uždedant vieną karoliuką
- Spaustukai ir tvirtinimo elementai — varis greitai juda veikiamas karščio. Pritvirtinkite kiekvieną ruošinį, kad tarp besiliečiančių paviršių nebūtų tarpų.
Reikia nepamiršti vieno dalyko: srovės stipris, įtampa, vielos padavimo greitis ir apsauginių dujų srautas keičiasi kartu su storiu. Nė vienas nustatymas netinka visiems vario suvirinimo darbams. Kiekvieną kintamąjį nustatykite kiekvienai jungtiai ir storiui.
Kaip suvirinti varinius vamzdžius: praktinis vadovas santechnikos ir vamzdžių darbams
Varinių vamzdžių darbai atrodo paprasti – kol nepraleidžia jungties.
Santechnikai nenaudojate lydomojo suvirinimo. Jūs naudojate litavimo (prakaitavimas)Šis skirtumas yra svarbus. Dauguma gyvenamųjų namų sistemų veikia 100 200–XNUMX XNUMX psi, o tinkamai atliktas litavimas užtikrina patikimas, standartus atitinkančias jungtis.
Štai procesas, supaprastintas iki to, kas svarbiausia:
1 veiksmas: nupjaukite, pašalinkite šerpetojančius paviršius ir nuvalykite
Viskas prasideda dar prieš pradedant naudoti šilumą.
- Iškirpkite vamzdžių pjaustytuvu. Palaipsniui priveržkite ir sukite – nespauskite jėgos, nes kitaip deformuosite vamzdį.
- Nušlifuokite vidinį kraštą. Pašalinkite drožles, kad išvengtumėte užteršimo.
- Švarus iki blizgaus vario. Ir vamzdžio galas, ir jungties vidus turi būti blizgūs – oksiduotas varis nesukibs.
- Tolygiai užtepkite fliusą. Lengvai padenkite abu paviršius, tada vamzdį visiškai įstatykite į jungtį.
2 veiksmas: tinkamai pašildykite jungtį
Būtent čia dauguma pradedančiųjų praranda kontrolę. Instinktas skatina nukreipti degiklį į vamzdį. Tai neteisingas judesys.
- Nukreipkite žibintuvėlį į armatūros viduryje, o ne vamzdį. Šildykite 4–5 sekundžių kol srautas pradės šnypšti.
- Perkelkite liepsną į priešinga pusė iš kur paduosite lydmetalį. Taip šiluma pasklinda aplink jungtį.
- Lieskite lydmetalį prie vamzdžio – ne prie liepsnos. Jis greitai išsilydo ir traukiasi į vidų? Jungtis paruošta. Kai tik pradės tekėti lydmetalis, nutraukite degiklį. Dėl didesnės šilumos fliusas sudegs ir kils pavojus, kad jis išsilydys per vamzdžio sienelę.
Bendras degiklio naudojimo laikas su ½ colio jungtimi: 10–20 sekundžių. Ir viskas.
Tikslinė temperatūra: 400–450 °C. Šiame diapazone kapiliarinis veikimas atlieka tikrąjį darbą – įtraukia išlydytą lydmetalį į kiekvieną tarpą jungties lizde.
Du gedimo požymiai, kuriuos reikia atpažinti:
- Litavimo lašai išorėje, bet neužpildo jungties → perkaitinta. Pakartotinai fliusuokite, pakaitinkite, įpilkite lydmetalio.
- Lydmetalis visai netekės → nepakankamai įkaitintas arba paviršius nebuvo pakankamai gerai nuvalytas.
Užpildo pasirinkimas: 95/5 litavimas ir vario-fosfato litavimo strypas
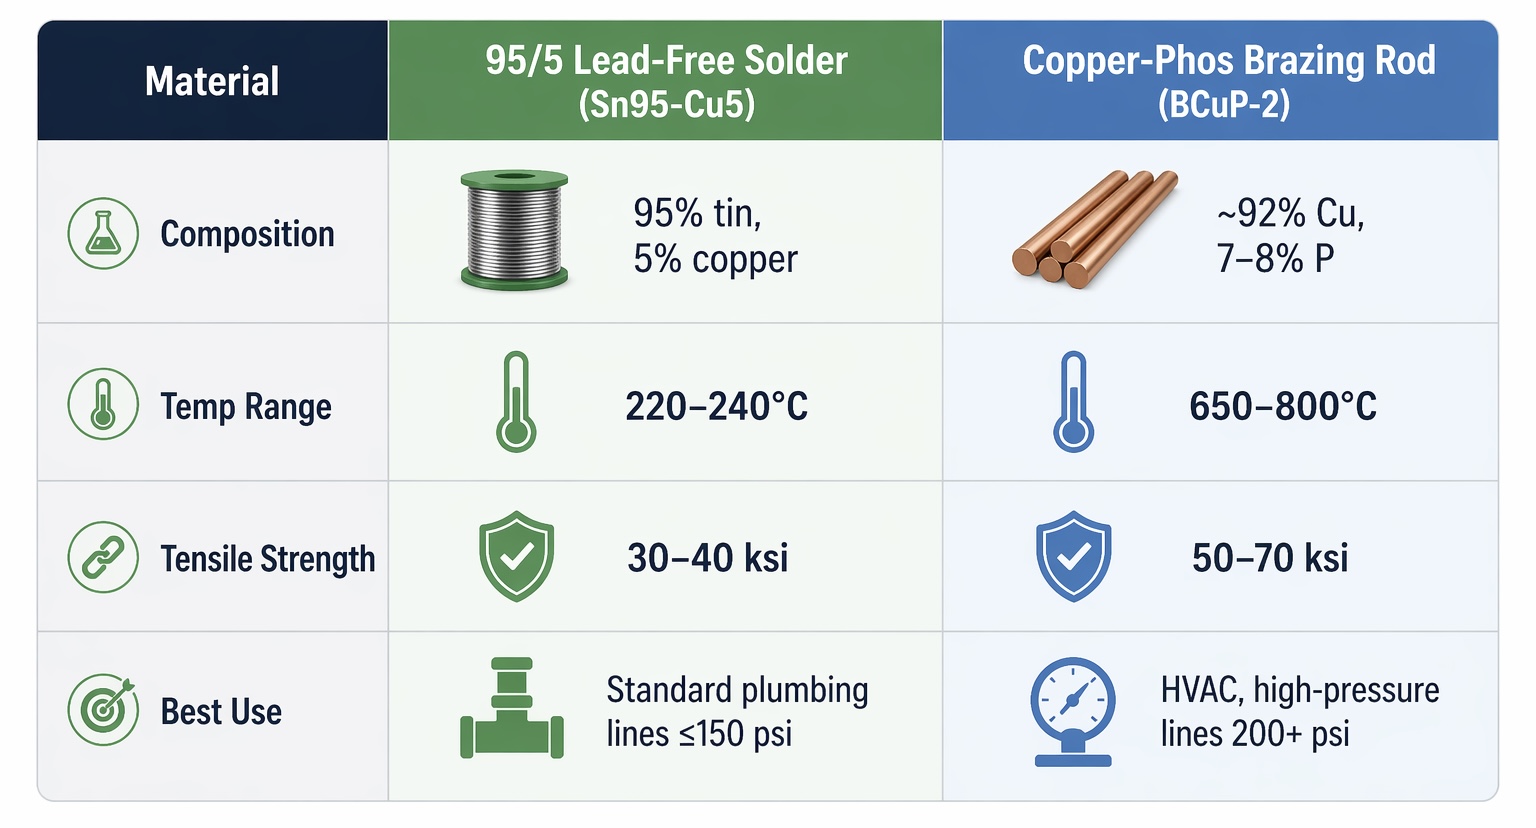
Daugumai gyvenamųjų namų santechnikos įrenginių 95/5 lydmetalis yra geriausias pasirinkimas.
Naudokite litavimo strypus didesnio slėgio arba vibracijos veikiamos sistemos.
3 veiksmas: patikrinkite užbaigtą jungtį
Prieš atlikdami bet kokį slėgio bandymą, patikrinkite jungtį akimis.
- Ieškokite pilno sidabro apyrankės — Lydmetalis turi būti lygiai ir ištisai apvyniotas aplink visą jungties perimetrą. Jokių tarpų. Jokių dėmių. Blanki, gumbuota apdaila reiškia prastą tekėjimą.
- Slėgio bandymas at 1.5 karto didesnis nei darbinis slėgis — 100 psi vandens linija bandoma 150 psi slėgiu oru ir muiluotu vandeniu 15–30 minučių. Jei nėra burbuliukų, bandymas atliktas sklandžiai.
Ar juosta atrodo nepilna? Nepalikite jos. Pakartotinai suvirinkite tą vietą, pakaitinkite ir tiekite litavimo srovę, kol susidarys visa juosta. Dalinė jungtis, kuri „atrodo glaudžiai sujungta“, nutrūks veikiant nuolatiniam slėgiui – ir nutrūks pačiu netinkamiausiu įmanomu metu.
Dažniausios vario suvirinimo problemos ir kaip jas išspręsti
Net patyrę suvirintojai jaučiasi nepatenkinti variu. Išryškėjusios problemos – poringumas, įtrūkimai, deformacijos, silpnos jungtys – nėra atsitiktinės. Kiekviena jų kyla dėl konkrečios priežasties. Kiekvienai yra konkretus sprendimas.
Poringumas: tylus siūlių žudikas
Poringumas yra labiausiai paplitęs vario suvirinimo defektas. Jis atsiranda dėl vieno iš trijų šaltinių:
- Paviršiaus užterštumas. Ant vamzdžio ar jungties esanti alyva, riebalai ar oksidacija į išlydyto paviršiaus vonią išstumia pašalines dujas. Prieš naudodami fliusą, kiekvieną paviršių nuvalykite tirpikliu. Čia nėra jokių tiesioginių būdų.
- Nepakankamas srauto padengimas. Plonas arba netolygus fliusas palieka varį pažeidžiamą oksidacijos suvirinimo siūlės viduryje. Užtepkite storą, tolygų sluoksnį ir įsitikinkite, kad naudojate jūsų vario lydiniui tinkamą fliusą.
- Drėgmė jūsų užpildymo strypelyje. Sugerta drėgmė išgaruoja lydalo vonelėje ir palieka tuštumas. Strypus laikykite sausai, o jų skersmenį priderinkite prie vamzdžio sienelės storio.
Ar baigtoje suvirinimo siūlėje matomas poringumas? Pašalinkite visą suvirinimo siūlę. Prieš pakartotinai suvirindami, išsiaiškinkite priežastį – poringumo problemos užtaisymas niekada nepadeda.
Įtrūkimas: karštas ir šaltas, ir kodėl skirtumas svarbus
Karšti įtrūkimai atsiranda kietėjant. Tam įtakos turi per didelis karštis, vario oksido užterštumas ir didelis liekamasis susitraukimo įtempis. Suvirinimo siūlė trūkinėja vėsdama. Šalti įtrūkimai atsiranda po to, kai suvirinimo siūlė sukietėja – dažnai dėl prasto tąsumo arba storesnių profilių neįkaitinimo.
Neteisingas užpildo strypo skersmuo pablogina abu aspektus. Per didelis strypas jungčiai perkrauna šilumą ir sukelia nevisišką suliejimą. Pritaikykite strypo dydį prie vamzdžio storio. Išlaikykite teisingą kampą į išlydytą vonią. Užpildą pilkite mažais, kontroliuojamais žingsniais.
Silpni sąnariai: penkių punktų savikontrolė
Jungtis, kuri atrodo užbaigta, bet sugenda veikiant slėgiui, dažnai turi vieną iš šių problemų:
- Šaltas suvirinimas — matinis, porėtas paviršius, tikro susiliejimo nebuvo. Per žema temperatūra.
- Prasiskverbimo trūkumas — tarpai, atsiradę dėl žemos temperatūros arba netinkamos užpildymo technikos.
- Neatitikimas — judėjimas suvirinimo metu blokuoja tinkamą suvirinimą.
- Oksidacija arba poringumas — tamsi spalvos pakitimas rodo srauto gedimą arba užterštumą.
- Nepilnas litavimo užpildymas — dalinė danga, kuri koroduoja iš vidaus į išorę.
Prieš kiekvieną suvirinimą: patikrinkite sulyginimą, patikrinkite dujų slėgį pagal vamzdžio dydį, nuvalykite tirpikliu, tolygiai užtepkite fliusą ir naudokite tinkamą strypo kampą lėtu, apgalvotu judesio greičiu. Po suvirinimo: apžiūrėkite paviršių, ar nėra blankių ar porėtų vietų, tada atlikite slėgio bandymą 1.5 karto didesniu nei darbinis slėgis.
Iškraipymas ant plono vario lakšto
Plonas varis deformuojasi greitai – greičiau, nei galite ištaisyti vien liesdami. Trys strategijos padeda kontroliuoti iškraipymus:
- Pakreipkite žibintuvėlį pirmyn ir atgal per jungtį, o ne laikant ją vienoje vietoje. Vietinis perkaitimas yra pagrindinė deformacijos priežastis.
- Viską užspauskite. Geras tvirtinimas sustabdo judėjimą prieš jam prasidedant.
- Naudokite šilumos kriaukles abiejose jungties pusėse. Šilumos paskirstymas sustabdo netolygų plėtimąsi, kuris išlenkia ploną lakštą iš plokštumos.
Neutrali liepsna čia taip pat svarbi. Oksiduojanti liepsna ant vario netolygiai paskirsto šilumą ir padidina įpjovimo riziką – griovelį, išdegintą palei suvirinimo kraštą, kuris silpnina jungtį ir sulaiko koroziją.
Vario suvirinimo sauga: pavojai, kuriuos pradedantieji dažnai nuvertina
Vario oksido garai yra bekvapiai. Esant pavojingoms koncentracijoms, jie nematomi. Ir jie jus supykins praėjus 24 valandoms po to, kai susipakuosite daiktus ir grįšite namo.
Tas uždelstas pasireiškimas yra būtent ta priežastis, kodėl pradedantieji jį nuvertina – ir būtent todėl jis yra svarbiausias.
Vario dūmų karštligė yra tikra, o skaičiai yra stulbinantys
NIOSH nustato leistiną vario garų (CuO) poveikio ribą – vos 0.1 mg/m³ TWA . Ši riba yra labai žema. Įprasta garažo ventiliacija ir atidaryti langai negali sulaikyti žemiau šios ribos. Dūmų dalelės yra itin smulkios nanodalelės – nematomos plika akimi, kai jų koncentracija jau yra pavojinga.
Poveikio simptomai yra akių dirginimas, gerklės sausumas, šaltkrėtis, raumenų skausmas, pykinimas ir klasikinė metalo garų karštligė . Klinikiniai duomenys aiškiai rodo situaciją: kontroliuojamo 6 valandų trukmės cinko ir vario garų poveikio tyrimo metu dalyvių plaučių funkcija seanso metu reikšmingo sumažėjimo neparodė. Po 24 valandų FEV1 sumažėjo 147 ml (3.2 %) . Po savaitės kvėpavimo takų pasipriešinimas vis dar buvo padidėjęs. Pažeidimas yra uždegiminis – ne staigus. Suvirinant varį jaučiatės gerai . Tada per naktį būklė pablogėja.
Pradedantiesiems, suvirinantiems žalvarį, bronzą ar variu dengtas medžiagas, kyla didesnė rizika. Cinko turintys lydiniai sukelia metalo dūmų karštligę stipriau nei grynas varis. Bendras cinko ir vario poveikis sukelia kvėpavimo takų susiaurėjimą, kuris gali trukti ilgiau nei savaitę. Dauguma pradedančiųjų to nenumato.
Respiratorių slenksčiai pagal NIOSH:
| Koncentracija | Reikalinga apsauga |
|---|---|
| Iki 1 mg/m³ | N95/P95 filtravimo veido kaukė |
| Iki 5 mg/m³ | Viso veido kaukė su P100 filtru |
| Nežinoma / IDLH | Visą veidą dengiantis SCBA, slėgio poreikio |
Atliekant bet kokius vario darbus patalpose, reikalinga vietinė ištraukiamoji ventiliacija (LEV), esanti 6–8 cm atstumu nuo suvirinimo zonos . Bendras patalpos oro srautas negali būti pakaitalas.
Gaisro rizika keliauja toliau nei tikitės
Vario šilumos laidumas yra ~385 W/m·K – maždaug 25 kartus didesnis nei plieno . Karštis suvirinimo taške skrieja vamzdžiu ar lakštu ir be jokio matomo įspėjimo pasiekia degias medžiagas 12–18 cm atstumu . Varinis vamzdis, einantis per sienas, stumia šilumą į paslėptas ertmes. Gaisrai sienų viduje kilo suvirintojui palikus patalpą.
Pradedantieji dažnai praleidžia du dalykus:
-
Varis prieš išsilydymą nešviečia raudonai. Plienas duoda spalvos įspėjimą. Varis nieko neduoda – nudegimai ir ruošinio pažeidimai matomi be jokio signalo.
-
Standartinis 30 minučių trukmės priešgaisrinės stebėsenos po suvirinimo nepakanka variui. Atsižvelgiant į didelį laidumą, pailginkite ją bent iki 60 minučių .
Pradėkite saugiai: pradedančiųjų praktikos protokolas
Prieš liesdami bet kokią tikrą varinę instaliaciją, lavinkite savo įgūdžius kontroliuojamomis sąlygomis:
-
Praktikuokite plokščių jungčių formavimą ant ugniai atsparių plytų, naudodami 99.9 % grynumo vario laužą – jokių dangų, jokių paslėptų lydinių
-
Praleiskite žalvario, bronzos ar vario laužą, kol visiškai neįvaldysite gryno vario garų valdymo.
-
Niekada nenaudokite dažytų, cinkuotų ar neidentifikuotų metalo laužo atliekų – dangos išskiria švino, cinko ar kadmio garus, kurių nematote.
-
Kiekvieną praktikos seansą, net ir lauke, traktuokite kaip dūmų poveikį.
-
Po kiekvieno seanso patikrinkite aplinkinių paviršių jautrumą rankos nugarėle ir palaukite bent 30 minučių prieš išeidami.
Rizika nėra dramatiška. Ji tyli, uždelsta ir lengvai nustumiama – būtent todėl ji yra sunkiausiai įveikiama pradedantiesiems.
Išvada
Varis neatleidžia trumpesnių kelių, bet apdovanoja pasiruošimu.
Visa šiame vadove pateikiama viena tiesa: vario suvirinimas nėra susijęs su grynais įgūdžiais. Pirmiausia reikia suprasti metalą. Gerbkite jo šilumos laidumą. Prieš pradėdami, įkaitinkite jį. Pasirinkite tinkamą metodą – TIG vario suvirinimas yra auksinis standartas daugumai sričių. Atlikite šiuos veiksmus ir pusė jūsų pergalės bus laimėta dar prieš uždegdami suvirinimo lanką.
Vis dar nežinote, nuo ko pradėti? Nepersistenkite. Pasirinkite savo pritaikymą – vamzdį, lakštą ar jungtį. Dar kartą peržiūrėkite atitinkamą skyrių. Tada pirmiausia pabandykite atlikti keletą bandymų ant vario laužo. Šis įprotis išgelbės jus nuo daugiau nusivylimo nei bet kuris patarimas šiame straipsnyje.
Vario suvirinimo mokymosi kreivė yra statesnė nei plieno. Tačiau kai tik suveikia spragtelėjimas, jūs įvaldysite vieną sudėtingiausių ir labiausiai pasitenkinimą teikiančių įgūdžių šioje srityje.
Dabar nustok skaityti. Eik ką nors suvirinti.