
Tsia ny valiny mivantana— tsy mampiasa tariby Flux Cored Arc Welding (FCAW) ny mpanao "soudure" amin'ny laser. Izany dia teboka mampisafotofoto matetika rehefa miala amin'ny "soudure" nentim-paharazana. Miantehitra amin'ny taratra mifantoka ny "soudure" amin'ny laser mba handrendrehana sy hampifandraisana ireo fitaovana, ka manafoana ny filàna "arc" sy "flux" ao anatin'ny tariby FCAW. Ny fampiasana fitaovana famenoana mety no zava-dehibe amin'ny fahazoana "soudure" madio sy matanjaka izay mamaritra ny fahombiazan'ny "soudure" amin'ny laser. Andeha hazavaintsika ny antony tsy mety amin'ny tariby FCAW sy izay tokony hampiasainao mba hahazoana vokatra tsara indrindra.
Nahoana ny mpanao "soudure" amin'ny laser no tsy mampiasa tariby "soudure" misy "flux cored"
Tsy mifanaraka tanteraka ny milina fanendasana amin'ny laser sy ny tariby misy "flux-core" noho ny loharanon-kafanana samihafa: ny laser dia mamorona "lavaka fanalahidy" lalina misy hakitroky ny angovo avo dia avo, izay tsy natao ho an'izany ny tariby misy "flux-core". Eo ambanin'ny hafanana mahery vaika mihoatra ny 10,000°C, dia miempo sy mirehitra avy hatrany ny "flux", ka miteraka fofona izay manelingelina mafy ny taratra, mampiely angovo ary manakana ny fifangaroan'ny metaly fototra - izay manimba ny fahamarinan'ny fanendasana.
Fahasimbana ara-batana mandritra ny famahanana tariby
Miteraka olana ara-mekanika ny rafitra famatsiana tariby fametahana amin'ny laser. Mitranga izany alohan'ny hahatongavan'ny tariby amin'ny toerana fametahana. Ny ankamaroan'ny mpamatsy tariby fametahana amin'ny laser dia mampiasa "roller" vy . Ireo "roller" ireo dia manosika ny tariby mamaky ny rafitra fanaterana. Manorotoro sy manimba ny sosona "flux" amin'ny tariby FCAW izy ireo mandritra ny fitaterana. Miafara amin'ny fanaterana "flux" tsy mitovy. Indraindray be loatra. Indraindray kely loatra.
Io tsy fitoviana io dia miteraka lesoka amin'ny may . Mitambatra amin'ny tendron'ny fifandraisana ny tariby. Miova ny fanoherana elektrika noho ny sosona simba. Na dia ny tariby miraikitra 3/4-inch mahazatra aza dia tsy misoroka io tsy fahombiazana io amin'ny fampiharana laser.
Asehoy ny tsy fitoviana amin'ny fepetra takiana amin'ny entona fiarovana
Mila fiarovana entona tsy mihetsika ivelany (argon na helium) ny fandavahana amin'ny taratra laser. Izany dia manamafy orina ny plasma ary misoroka ny oksidasiona. Ilaina io fikorianan'ny entona io mba haharetan'ny lavaka fanalahidy. Ny tariby misy "flux cores" dia mamorona ny fiarovana azy manokana amin'ny alàlan'ny fahatapahan'ny "flux". Miasa amin'ny fandavahana amin'ny arc ity fiarovana tena ity. Saingy miteraka olana amin'ny toe-javatra misy laser.
Miharatsy kokoa ny olana any ivelany. Manakorontana ny entona miaro ateraky ny flux ny rivotra. Izany dia miteraka porosity amin'ny arc welding. Saingy amin'ny laser welding, efa mampiasa entona tsy mihetsika voafehy ianao. Ny fanampiana etona flux dia miteraka toe-javatra misy loto roa sosona . Mifangaro amin'ny fiarovana entona mazava tsara ny entona flux tsy marin-toerana. Fanampin'izany, mahazo poti-javatra ianao eo amin'ny lalan'ny taratra.
Angon-drakitra mivaingana momba ny fihenan'ny kalitao
Ny fikarohana momba ny "welding" amin'ny laser vita amin'ny "titane alloy" dia mampiseho ny elanelana misy eo amin'ny fahombiazana. Ny tariby misy "flux-cored" amin'ny fampiharana laser dia mamokatra "welding" misy faritra tsy dia misy "disorientation" 70% na mihoatra ao amin'ny rafitra bitika. Mety ho tsara izany. Saingy manimba ny fahamarinan'ny "welding" amin'ny ankapobeny.
Mihena ny tanjaky ny firafitra ao amin'ny faritra fifangaroana. Midina avy amin'ny 30.47 (fototra fototra amin'ny tariby mafy) mankany amin'ny 22.85 izany miaraka amin'ny tariby misy "flux-cores". Midika izany fa hihena ny fifandanjan'ny "grain" amin'ny lafiny iray. Manaraka izany ny mety ho fahalemena eo ambany enta-mavesatra. Ny tahan'ny fampangatsiahana tafahoatra amin'ny "laser welding" ( 10^4 hatramin'ny 10^6 K/s ) dia mampitombo ny fahalotoan'ny "flux". Mahatonga rafitra bitika mora vaky izany. Lasa tsy azo vinavinaina ny toetra mekanika.
Tsy mifanaraka amin'ny voltase sy ny herinaratra
Miasa amin'ny 24-32 volts ny "flux-cored arc welding" . Izany dia mitazona toetra marin-toerana amin'ny "arc" sy ny fiasan'ny "flux" araka ny tokony ho izy. Ny savaivony sy ny rafitra famatsiana tariby "laser welding" dia mila masontsivana elektrika samihafa. Ny fanandramana mampiasa tariby FCAW dia miteraka fihetsika "arc" tsy mitovy. Mitranga ny fiparitahana be loatra. Tsy mahomby ny "welding". Ratsy kokoa izany amin'ny fitaovana taratra toy ny aliminioma sy varahina. Ireo dia efa maneho mihoatra ny 90% amin'ny angovon'ny laser.
Mila tariby matanjaka na vovoka natao manokana ho an'ny fanendasana laser madio ny teknika fanendasana laser. Tsy misy anjara asa amin'ny fandrendrehana mifototra amin'ny photon ny flux.
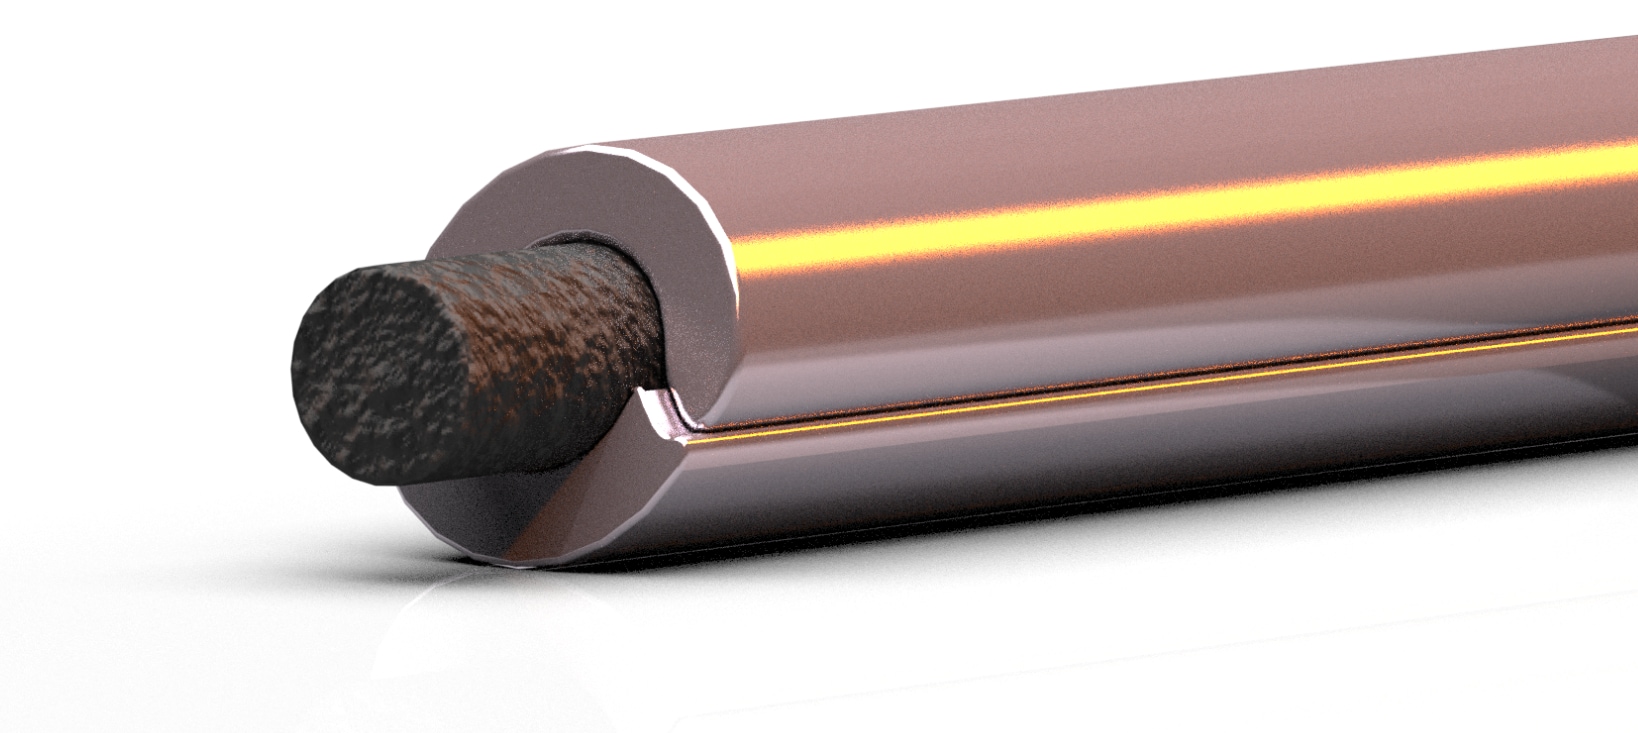
Fenitra Fifantenana Tariby Marina ho an'ny Fampiharana Fanesorana Amin'ny Laser
Mba hahazoana laso matanjaka sy tsy misy lesoka, dia tena ilaina ny misafidy ny tariby famenoana mety amin'ny milina fanendasana laser anao . Ny foto-kevitra fototra dia ny mampifanaraka ny simia sy ny toetran'ny metaly famenoana amin'ny akora fototra. Mba hanaovana safidy tsara indrindra ho an'ny tetikasa rehetra, mifantoha amin'ny lafiny efatra manan-danja ho an'ny akora tsirairay: ny foto-kevitra mitarika amin'ny fisafidianana, ny tolo-kevitra momba ny karazana tariby manokana , ny torolàlana momba ny savaivony mifototra amin'ny hateviny, ary ny fanaraha-maso ilaina amin'ny fizotran'ny laso mba hahazoana antoka ny fahamarinan'ny laso. Ity torolàlana manaraka ity dia manome fenitra mazava sy azo ampiharina ho an'ny akora mahazatra indrindra ao amin'ny atrikasa.
Carbon Steel
Fitsipika fototra: Ampifanaraho amin'ny tanjaky ny metaly fototra ary fehezina tsara ny loto mba hisorohana ny lesoka amin'ny laso.
Soso-kevitra: Ampiasao tariby matanjaka toy ny ER70S-6, izay mifanaraka amin'ny fenitra AWS A5.18 ary manome tanjaka tensile farafahakeliny 480 MPa, mifanaraka amin'ny vy ara-drafitra mahazatra toy ny Q235 na A36.
Torolàlana momba ny savaivony:
- Ho an'ny takelaka latsaky ny 3mm: Ampiasao tariby 0.8-1.0mm mba hisorohana ny may sy hifehezana ny fidiran'ny hafanana.
- Ho an'ny takelaka 3-6mm: Ampiasao ny tariby 1.0-1.2mm mba handanjalanjana ny halalin'ny fidirana sy ny fahamarinan'ny famatsiana.
- Ho an'ny takelaka mihoatra ny 6mm: Ampiasao tariby 1.2-1.6mm mba hanatanterahana ny fepetra takiana amin'ny tahan'ny fametrahana ho an'ny laso maromaro.
Fanaraha-maso mitsikera: Ataovy azo antoka fa latsaky ny 0.025% ny tahan'ny solifara sy ny phosphore ao amin'ny tariby mba hisorohana tanteraka ny triatra mafana.
Inôksa
Fitsipika fototra: Ny fampifanarahana marina tsara ny firafitry ny firaka no zava-dehibe amin'ny fitazonana ny fanoherana ny harafesina ao amin'ny faritra nanaovana ny laso.
Soso-kevitra: Ampiasao ny tariby ER308 na ER308L amin'ny fametahana vy tsy misy harafesina 304 na 304L. Ho an'ny andiany 316, mifidiana tariby misy molybdenum ER316 na ER316L.
Torolàlana momba ny savaivony:
-
Ho an'ny takelaka manify latsaky ny 3mm: tariby 0.8-1.2mm no soso-kevitra.
-
Ho an'ny fizarana matevina mihoatra ny 6mm: tariby 1.6-2.4mm no soso-kevitra.
Fanaraha-maso mitsikera: Mampiasà entona fiarovana avo lenta, toy ny fangaro hélium-argon, izay misy fandrakofana tsara mba hisorohana ny fahaverezan'ny oksidasionan'ireo singa manan-danja toy ny chromium.
Aliminioma sy ny firaka ao aminy
Fitsipika Fototra: Misafidiana tariby mifanaraka amin'ny karazana firaka fototra sy ny filàna fampiharana (conductivity na tanjaka), ka ny fahadiovana no laharam-pahamehana.
tolo-kevitra:
-
Ho an'ny singa aluminium madio: Ampiasao ny tariby aluminium madio avo lenta toy ny andiany 1070 na 1100 mba hahazoana fitarihana herinaratra tsara indrindra.
-
Ho an'ny firaka ara-drafitra toy ny 6061, ny tariby ER4043 dia manolotra fanoherana ny triatra sy ny fikorianan'ny rano, raha toa kosa ny tariby ER5356 dia manome tanjaka ambony kokoa rehefa voahodina ho an'ny rafitra mitondra enta-mavesatra.
Torolàlana momba ny savaivony: Noho ny fitarihan'ny hafanana avo lenta amin'ny aliminioma, dia ilaina ny savaivony lehibe kokoa noho ny ampiasaina amin'ny vy. Ho an'ny takelaka latsaky ny 3mm, 1.0-1.6mm no soso-kevitra; ho an'ny fitaovana matevina kokoa, ampitomboy ho 2.0-3.0mm.
Fanaraha-maso henjana: Ilaina ny fanadiovana mekanika sy simika hentitra ny tariby sy ny metaly fototra alohan'ny hanaovana ny "soudure" mba hanesorana ny oksida sy ny loto. Io no hany fomba mahomby hisorohana ny fisian'ny "porosity".
Varahina, varahina ary varahina
Fitsipika fototra: Ny fandresena ny fitondrana hafanana avo lenta sy ny fanakanana ny fiforonan'ny singa firaka dia fepetra takiana mialoha mba hahazoana laso tsara.
Soso-kevitra: Ampiasao tariby varahina tsy misy oksida ho an'ny varahina madio. Mba hampihenana ny etona zinc rehefa manamboatra varahina, dia diniho ny fampiasana tariby silikônina bronze ho solon'izany. Ampifanaraho amin'ny tariby varahina mifanaraka amin'izany ho an'ny varahina phosphore.
Torolàlana momba ny savaivony: Amin'ny ankapobeny dia ampiasao savaivony kely kokoa mba hifehezana ny fidiran'ny hafanana.
-
Ho an'ny varahina latsaky ny 1.5mm: Ampiasao tariby 0.8-1.0mm.
-
Ho an'ny varahina 1.5-3mm: Ampiasao tariby 1.0-1.2mm.
-
Ho an'ny varahina mihoatra ny 3mm: Aza mihoatra ny 1.6mm.
Fanaraha-maso mitsikera: Tsy maintsy ampiasaina ny ampinga entona midina mba hanomezana fiarovana maharitra ho an'ny faritra mafana sy vao nivaingana, mba hisorohana ny oksidasiona haingana.
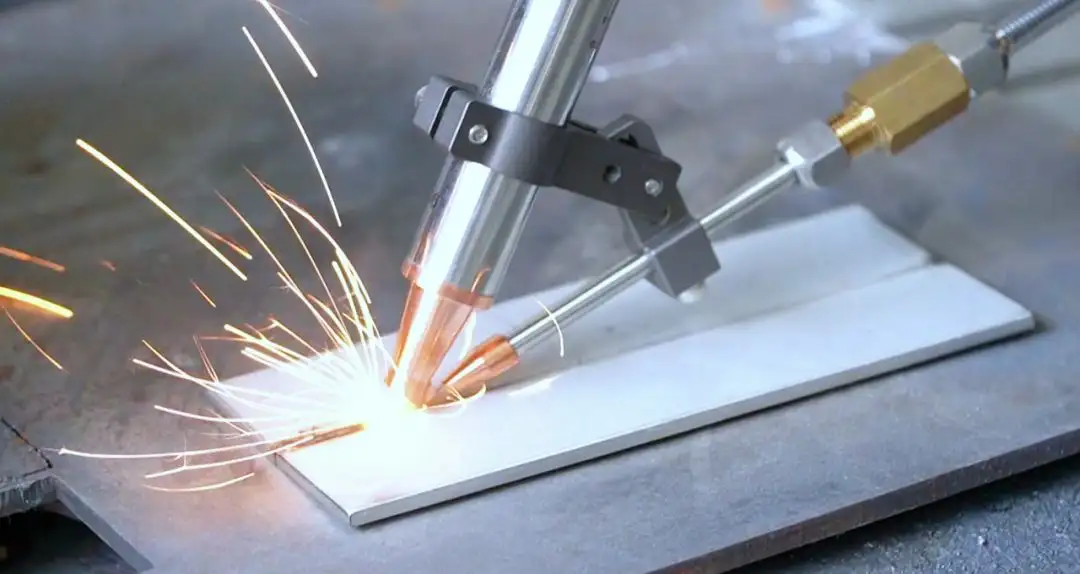
Nahoana ny milina fanendasana laser anao no zava-dehibe toy ny taribyo
Zava-dehibe ny fisafidianana tariby mety, saingy ny fahafahany feno dia tsy ho voavaha raha tsy amin'ny alalan'ny milina mpanodina laser natao ho an'ny fanaterana marina tsara . Ny milina tsotra dia mety hiatrika olana amin'ny famatsiana tsy mitovy sy ny fametrahana sarotra, ka mamadika ny safidy tariby tonga lafatra ara-teoria ho vokatra tsy mahafinaritra. Ny fitaovana mety dia manova izany avy amin'ny fanamby ho dingana milamina sy mahomby.
Ny Rafitra Famahana Mazava Tsara an'ny MW-HW800D
Ny fototry ny fametrahana tariby tsy misy tomika dia ny fampifanarahana. Ny MAXWAVE MW-HW800D dia misy mpamatsy tariby nomerika avo lenta izay mifanaraka tsara amin'ny fitempon'ny laser. Izany dia manafoana ny fiparitahana ary miantoka ny fandefasana tariby milamina sy tsy miovaova, izay tena ilaina amin'ny fanombohana laso madio, endrika vakana mitovy, ary fahamarinan'ny dingana amin'ny ankapobeny.
Ny Tranomboky Fitaovana Natsangana
Adino ny vinavina sarotra momba ny masontsivana. Ny MW-HW800D dia misy "Expert Database" efa voapetraka mialoha izay mitahiry ny masontsivana momba ny fanaovana "soudure" nohatsaraina ho an'ny fitambaran'ny hatevin'ny fitaovana isan-karazany, anisan'izany ny karazana tariby atolotra. Izany dia manome anao safidy voaporofo amin'ny fikitihana bokotra iray monja, mampihena be ny fotoana fametrahana ary mampihena ny fahaizana ilaina mba hamokarana "soudure" tonga lafatra tsy tapaka.
Fanaraha-maso ny Angovo Ambony
Amin'ny farany, ny fahamarinan'ny laso dia miankina amin'ny fomba andefasana angovo. Ny loharanon'ny laser fibre marin-toerana an'ny MW-HW800D dia mamokatra taratra mifantoka tsara miaraka amin'ny hakitroky ny angovo avo lenta. Izany dia ahafahana miditra lalindalina kokoa miaraka amin'ny fidiran'ny hafanana ambany kokoa. Matetika, azonao ampiasaina ny tariby manify kokoa ny savaivony noho ny amin'ny rafitra mahazatra, mba hahazoana laso matanjaka sady mitsitsy fitaovana ary mampihena ny fikorontanan'ny hafanana.
Raha fintinina, ny MAXWAVE MW-HW800D dia tsy vitan'ny hoe manaiky ny tariby mety fotsiny— manatsara ny tontolo iainana manontolo amin'ny fanaovana welding izy io. Natao hanovana ireo fanapahan-kevitra ara-teknika ho asa tsotra, azo averimberina ary tena mahomby izy io , miantoka ny kalitaon'ny welding ambony ary mampitombo ny tombony azo amin'ny fampiasam-bola amin'ny fitaovana sy ny entana lany.

Famaranana
Raha fintinina, ny fanaovana "soudure" amin'ny laser dia mahatratra ny fahombiazany ambony indrindra amin'ny alàlan'ny fianteherana amin'ny taratra mifantoka sy metaly fameno mazava tsara, fa tsy amin'ny tariby misy "flux-cored". Ny lalana mazava mankany amin'ny fahombiazana dia ny fisafidianana ny tariby matanjaka mety amin'ny fitaovanao ary ny fampiarahana azy amin'ny milina namboarina ho an'ny fahamarinan-toerana. Vonona ny hiaina ny fahasamihafana ateraky ny fitaovana sy ny teknolojia mifanaraka tsara ve ianao? Mifandraisa aminay anio mba hahitana ny fomba ahafahan'ny milina fanaovana "soudure" amin'ny laser mety manova ny fahaiza-manao sy ny vokatra ao amin'ny atrikasanao.