
Электрон цацрагийн боловсруулалт нь санамсаргүй байдлаар сонгогддог зүйл биш бөгөөд нарийвчлал нь хязгаартаа хүрсэн үед л шийдэгддэг.
EBM нь өндөр хурдтай электрон урсгалыг ашиглан материалыг хүчтэй, орон нутгийн дулаанаар зайлуулдаг. Энэ процесс нь вакуум орчинд явагддаг бөгөөд харьцуулшгүй нарийвчлал, тогтвортой байдлыг хангадаг.
Хэрэв та сансрын хөлгийн эд анги, эмнэлгийн хэрэгсэл эсвэл бичил хэмжээний эд ангиудтай ажиллаж байгаа бол энэ нь хамгийн нарийн боловсруулалтын аргуудын нэг юм.
Электрон цацрагийн боловсруулалт (EBM) гэж юу вэ?
Электрон цацрагийн боловсруулалт (EBM) нь контактгүй, дулааны боловсруулалтын процесс юм.
Өндөр хурдтай электронуудын төвлөрсөн цацраг нь материалын гадаргуу дээр тусч, кинетик энергийг тэр даруй дулаан болгон хувиргадаг. Материал нь зүсдэггүй эсвэл хэв гаждаггүй - энэ нь ууршдаг.
Гол шинж чанарууд:
- Хэт өндөр нарийвчлалтай (микро түвшин)
- Багажны элэгдэл байхгүй (хүрэлцэхгүй)
- Хатуу болон халуунд тэсвэртэй материал дээр ажилладаг
- Вакуум орчин шаарддаг
Электрон цацрагийн боловсруулалт хэрхэн ажилладаг вэ: Гол зарчим
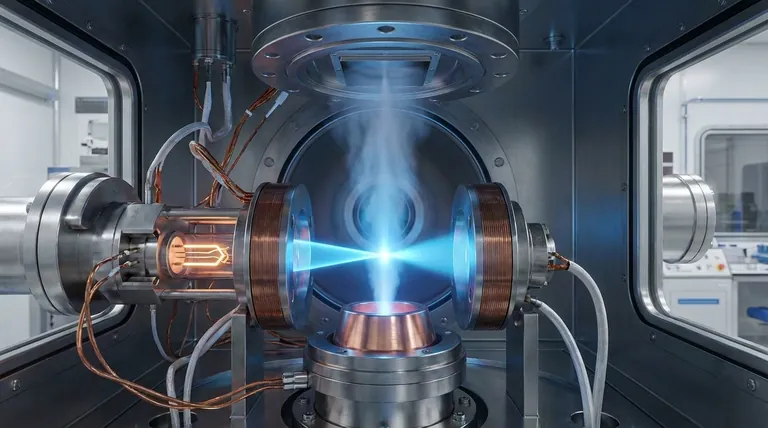
Физик энд зүсэлт хийдэг - ир, зүлгүүрийн бодис, огт хүрэлцэхгүй. Энэ бол электрон цацрагийн боловсруулалтын процессын гол цөм юм.
Төвлөрсөн электрон цацраг нь ажлын хэсгийн гадаргуу дээр тусдаг. Кинетик энерги нь микросекундын дотор дулааны энерги болж хувирдаг . Орон нутгийн температур нь бараг ямар ч материалыг хайлуулж, ууршуулахад хангалттай өндөр байдаг - хагарах биш, нунтаглах биш - ууршуулах . Энэ хувиргалт нь EBM-ийн бүхэл бүтэн үндэс суурь юм.
Электроноос дулаан хүртэл: Хувиргах гинжин хэлхээ
Энэ нь электрон буунаас эхэлдэг . Вольфрамын судалтай хэсэг (катод) халааж, термионик ялгаралтаар электронуудыг ялгаруулдаг. Хазайсан торон аяга нь электроны урсгалыг чиглүүлдэг. Дараа нь эерэг цэнэгтэй анод нь эдгээр электронуудыг ажлын хэсэг рүү чиглүүлдэг.
Буунаас 1.6 × 10⁸ м/с хурдтайгаар хөдөлдөг цацраг үлддэг . Цахилгаан соронзон линз нь энэ цацрагийг 0.1-10 μм диаметртэй цэгийн хэмжээтэй болгон шахдаг . Үүссэн энергийн нягтрал: 10⁶-10⁹ Вт/см².
Энэ эрчимд материал удаан халдаггүй. Энэ нь хатуу төлөвөөс шингэн төлөв рүү, уур руу шууд шилждэг.
Пульс горим: Нарийвчлал давуу талтай газар
EBM нь үргэлж тогтвортой урсгалаар ажилладаггүй. Импульсийн горимд цацраг нь хэвийсэн сүлжээгээр асаж, унтардаг. Импульсийн үргэлжлэх хугацаа 50 мкс-ээс 15 мс хооронд хэлбэлздэг.
50-100 μs хязгаарт богино импульс нь дулаан материалд хэр хол нэвтрэхийг хязгаарладаг. Энэ нь халуунд өртсөн бүсийг жижиг, нягт байлгадаг. Микро өрөмдлөг эсвэл гадаргуугийн нарийвчилсан шинж чанаруудын хувьд энэхүү хяналтын түвшин нь EBM-ийг мохоо өндөр энергийн хувилбаруудаас ялгаруулдаг зүйл юм.
Урт импульс болон өндөр хурдатгалын хүчдэл нь цацрагийг илүү гүн түлхдэг. Энэ нь тэдгээрийг нэвтрэлтийн гүнийг гол зорилго болгодог өндөр харьцаатай гүн нүхний өрөмдлөгт ашигтай болгодог.
Тасралтгүй долгионы горим нь материалыг тасралтгүй зайлуулах шаардлагатай програмуудад бас сонголт юм. Гэхдээ импульсийн горим нь EBM нь нарийвчлалын нэр хүндээ бий болгодог газар юм.
Электрон цацраг боловсруулах төхөөрөмж: Гол бүрэлдэхүүн хэсгүүдийн тайлбар
Таван бүрэлдэхүүн хэсэг. Нэг вакуум. Алдаа гарах магадлал тэг. Энэ бол EBM машин механизмын бодит байдал юм.
EBM системийг цөм хүртэл нь задалбал та нарийн гинжийг олох болно - хэсэг бүр нь дараагийнх руугаа эвдрэх зайгүйгээр холбогддог. Аливаа холбоосыг алдвал цацраг тархдаг. Хэсэг нь хаягдалд ордог. Сул зогсолтын төлбөр нэмэгдэж эхэлдэг.
Дотор нь юу байгаа вэ.
Электрон буу
Бүх зүйл эндээс эхэлнэ. Вольфрамын катод нь 2,500°C хүртэл халааж , термионик ялгаралтаар электронуудыг ялгаруулдаг. Катодтой харьцуулахад сөрөг цэнэгтэй хэвийсэн тор нь хэдэн электрон, хэзээ гарахыг хянадаг. Энэ нь мөн импульсийн горимд шилжихэд хүргэдэг зүйл юм: тор нь цацрагийг нарийн цаг хугацаагаар тасалж, унтраадаг.
Тэндээс анод үүргийг гүйцэтгэнэ. Энэ нь эерэг цэнэг авч, электрон урсгалыг 50-200 кВ- ын хоорондох хүчдэл хүртэл хурдасгадаг . Энэ нь электронуудыг гэрлийн хурдны тал хувь хүртэл түлхдэг.
Фокуслах линз ба дефлектор ороомог
Түүхий хурд дангаараа хангалтгүй. Цахилгаан соронзон фокусын линз нь цацрагийг 0.1-10 мкм диаметртэй болгон нарийсгадаг . Илүү нягт фокус нь цохилтын цэг дээр илүү өндөр энергийн нягтралтай гэсэн үг бөгөөд жинхэнэ зүсэх хүч нь эндээс гардаг.
Дараа нь дефлекторын ороомог нь тухайн фокуслагдсан цацрагийг ажлын хэсгийн гадаргуу дээгүүр чиглүүлдэг. Энэ нь чиглэлийг чиглүүлэхийн тулд хяналттай соронзон орон ашигладаг. Механик хүрэлцэхгүй. Багажны элэгдэл байхгүй. Зүгээр л зүсэх замыг цэвэрхэн, шууд удирдана.
Вакуум камер болон CNC ажлын ширээ
Вакуум камер нь 10⁻⁵-аас 10⁻⁶ мм м.у.б- ийн хооронд даралтыг барьдаг . Энэ даралтыг бууруулснаар электронууд ажлын хэсэгт хүрэхээсээ өмнө агаарын молекулуудтай мөргөлддөг. Цацраг ямар нэгэн ажил хийхээсээ өмнө үхдэг.
Тасалгааны дотор талд CNC ажлын ширээ нь ажлын хэсгийг нарийвчлалтай байрлуулдаг. Ачаалж, битүүмжилсний дараа систем нь 5 мм хүртэл зузаантай материалыг зүсдэг.
Бүрэлдэхүүн хэсгийн найдвартай байдал яагаад чухал вэ
Вольфрамын утас нь хэт халуунд ажилладаг. Солих нь заавал биш - энэ нь тогтмол байдаг. Мөн солих бүр нь ажиллахгүй гэсэн үг юм. Вакуум насосны засвар үйлчилгээ нь жилийн хөрөнгийн зардлын 10-15%-ийг зарцуулж болно . Нэг удаагийн гоожилт нь татгалзах түвшинг 20% -иас дээш болгож болзошгүй.
Өндөр хүчдэлийн цахилгаан хангамж нь 150 кВ-т ажилладаг. Тохируулгын шилжилт нь нуман хагарал үүсэх эрсдэлийг бий болгодог. Энэ нь MTBF-ийг 500 цагаас хурдан бууруулдаг.
Тоног төхөөрөмж нь нэлээд үнэтэй. Гэхдээ өндөр үнэтэй эд ангиудын хувьд, эргэлтийн өргөн, дулааны гажуудал, нүхний геометрийг хэлэлцэх боломжгүй бол тоонууд нийлбэр хэвээр байна.
Чухал процессын параметрүүд ба тэдгээр нь машин механизмын чанарт хэрхэн нөлөөлдөг вэ
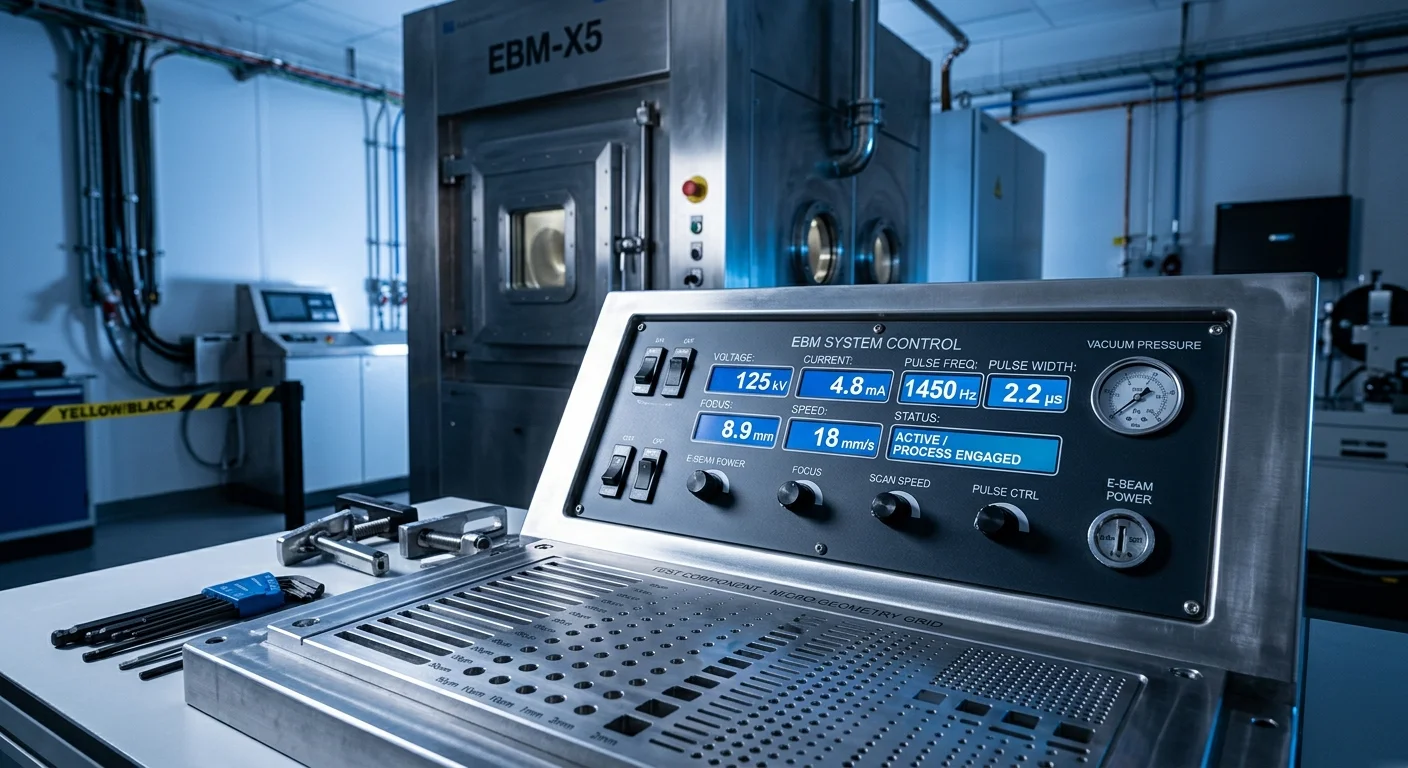
Зургаан тоо бүх зүйлийг хянадаг. Тэдгээрийг зөв хий, тэгвэл EBM нь өөр ямар ч процесс хүрч чадахгүй онцлогуудыг тайрдаг. Тэднийг буруу хий - дулааны хагарал, хэт том хэмжээтэй халуунд өртсөн бүсүүд болон хаягдал эд ангиуд дагадаг.
Параметр бүр юу хийдэг, мөн та үүнийг аль ч чиглэлд түлхэхэд юу болдогийг энд харуулав.
Хурдасгах хүчдэл: Гүн ба нарийвчлалын хоорондох тэнцвэр
Электрон цацрагийн боловсруулалтад хүчдэл нь цацраг хэр гүн нэвтэрч болохыг тодорхойлдог. Бага хүчдэлд зүсэлт нь илүү гүехэн боловч илүү нарийвчлалтай бөгөөд дулааны нөлөөлөл хамгийн бага байдаг. Хүчдэл нэмэгдэхийн хэрээр нэвтрэлт сайжирдаг боловч халуунд өртсөн бүс нэмэгдэж, ирмэгийн чанар бага зэрэг буурч болно. Энгийнээр хэлбэл, өндөр хүчдэл нь танд илүү гүнийг өгдөг боловч арай бага нарийвчлал өгдөг.
Цацрагийн гүйдэл: Хүч ба барьцааны гэмтэл
Гүйдэл нь хэр их энерги дамжуулж байгааг хянадаг. Бага гүйдэлтэй үед боловсруулалт илүү нарийвчлалтай бөгөөд дулааны нөлөө хамгийн бага байдаг. Гүйдэл нэмэгдэхийн хэрээр зүсэлт илүү хурдан, гүнзгий болдог ч мөн илүү их дулааныг нэвтрүүлдэг бөгөөд энэ нь материалын гадаргуу дээр дахин цутгасан давхарга үүсгэж болзошгүй юм. Энгийнээр хэлбэл, өндөр гүйдэл нь үр ашгийг сайжруулдаг боловч дулааны нөлөөллийг нэмэгдүүлдэг.
Пульсийн үргэлжлэх хугацаа: Микро боловсруулалтын гол хувьсагч
Импульсийн үргэлжлэх хугацаа нь материалыг хэр удаан халуунд өртөхийг тодорхойлдог. Богино импульс нь дулааны тархалтыг хязгаарлаж, нарийн, нарийвчилсан шинж чанаруудад тохиромжтой. Урт импульс нь илүү гүн нэвтрэх боломжийг олгодог боловч мэдрэмтгий материалд дулааны гэмтэл, тэр ч байтугай хагарал үүсэх эрсдлийг нэмэгдүүлдэг. Товчхондоо, нарийвчлалын хувьд богино импульс, гүний хувьд урт импульс.
Толбоны хэмжээ, давтамж ба вакуум: Дэмжлэг үзүүлэх гурван хүчин зүйл
Эдгээр хүчин зүйлс нь үйл явцыг нарийн тохируулахад тусалдаг. Жижиг цэгийн хэмжээ нь илүү өндөр нарийвчлалтай боловч удаан хурдыг өгдөг. Илүү өндөр давтамж нь боловсруулалтын үр ашгийг сайжруулдаг боловч илүү их дулаан хуримтлагдахад хүргэдэг. Вакуум орчин чухал бөгөөд хэрэв вакуум түвшин муу байвал цацраг тогтворгүй болж, нарийвчлал мэдэгдэхүйц буурдаг. Энгийнээр хэлбэл нарийвчлал нь тэнцвэрээс хамаардаг боловч вакуум чанар нь маргаангүй юм.
Хэрэглээний онцлогт тохирсон цонхнууд
Эдгээр хослолууд нь онолын хувьд биш. Эдгээр нь бодит үр дүнг өгдөг тохиргоо юм.
| Програмын | Хүчдэл (кВ) | Одоогийн (мА) | Пульс (μs) | Цэг (мм) | Давтамж (кГц) | Вакуум (Па) | Нарийвчлал (μм) | HAZ (мм) |
|---|---|---|---|---|---|---|---|---|
| Агаарын тээврийн ирний нүхнүүд (Ø0.1–0.5 мм) | 80-120 | 30-60 | 3-6 | 0.015 | 2-4 | 10⁻⁵ | ± 10 | 0.15 |
| Электроникийн бичил боловсруулалт (<0.05 мм-ийн онцлог шинж чанарууд) | 40-70 | 10-25 | 1-3 | 0.010 | 5-8 | 10⁻⁶ | ± 5 | 0.03 |
Үндсэн логик нь энд байна: цэгийн хэмжээг 50%-иар багасгах нь нарийвчлалыг 40%-иар сайжруулдаг боловч дамжуулах чадварыг 25%-иар бууруулдаг. Цацрагийн гүйдлийг 50%-иар нэмэгдүүлэх нь материалын зайлуулалтыг 60%-иар нэмэгдүүлдэг - гэхдээ HAZ-ийг хянахын тулд 10⁻⁵ Па-аас доош вакуум шаардлагатай. Тохируулга бүр бусад параметрүүдэд долгионы нөлөө үзүүлдэг. EBM нь тусгаарлагдсан залгуур биш, харин системээр сэтгэдэг инженерүүдийг шагнадаг.
EBM-ийн гол параметрүүд, давуу талууд ба хязгаарлалтууд
Электрон цацрагийн боловсруулалт нь зөвхөн хэрхэн ажилладаг тухай биш, харин та үүнийг хэрхэн хянаж, таны хэрэглээнд тохирох эсэх тухай юм. Хэд хэдэн гол параметрүүд болон буултуудыг ойлгох нь EBM зөв сонголт мөн эсэхийг хурдан шийдэхэд тусална.
Процессийн параметрүүд гүйцэтгэлд хэрхэн нөлөөлдөг вэ
Хэд хэдэн гол параметрүүд нь нарийвчлал, гүн болон нийт боловсруулалтын чанарт шууд нөлөөлдөг.
Хүчдэлийг хурдасгах нь цацраг хэр гүн нэвтрэхийг хянадаг. Бага хүчдэл нь дулааны нөлөөллийг хамгийн бага байлгаж, гүехэн, өндөр нарийвчлалтай зүсэлтийг бий болгодог бол өндөр хүчдэл нь илүү гүнзгий боловсруулалт хийх боломжийг олгодог боловч халуунд өртсөн бүсийг нэмэгдүүлж, ирмэгийн чанарыг бага зэрэг бууруулдаг. Товчхондоо, өндөр хүчдэл нь гүнийг сайжруулдаг боловч нарийвчлалыг бууруулдаг.
Цацрагийн гүйдэл нь хэр их энерги дамжуулж байгааг тодорхойлдог. Бага гүйдэл нь илүү нарийвчлалтай бөгөөд дулааны нөлөөллийг хамгийн бага байлгадаг. Илүү их гүйдэл нь зүсэх хурд болон гүнийг нэмэгдүүлэхээс гадна гадаргуугийн чанарт нөлөөлж болох илүү их дулаан үүсгэдэг. Энгийнээр хэлбэл, илүү их хүч нь илүү өндөр үр ашигтай гэсэн үг боловч бас илүү их дулааныг хэлнэ.
Импульсийн үргэлжлэх хугацаа нь материал хэр удаан энергид өртөхийг хянадаг. Богино импульс нь дулааны тархалтыг хязгаарлаж, нарийн, нарийвчилсан шинж чанаруудад тохиромжтой. Урт импульс нь илүү гүнзгий нэвтрэх боломжийг олгодог боловч дулааны гэмтлийн эрсдэлийг нэмэгдүүлдэг. Ихэнх нарийвчлалтай хэрэглээний хувьд богино импульсийг илүүд үздэг.
Толбоны хэмжээ, давтамж болон вакуум нь үйл явцыг нарийн тохируулдаг. Толбоны хэмжээ бага байх нь нарийвчлалыг сайжруулдаг боловч хурдыг бууруулдаг. Илүү өндөр давтамж нь үр ашгийг нэмэгдүүлдэг боловч дулаан хуримтлагдахад хүргэдэг. Вакуум орчин маш чухал бөгөөд үүнгүйгээр цацраг тогтворгүй болж, нарийвчлал мэдэгдэхүйц буурдаг. Бүх хүчин зүйлсийн дунд вакуум чанар нь маргаангүй байдаг.
Электрон цацрагийн боловсруулалтын давуу талууд
Нарийвчлал болон материалын сорилтууд нь уламжлалт аргуудын хязгаараас давсан хэрэглээнд EBM нь онцгой байр суурь эзэлдэг.
Нэгдүгээрт, энэ нь маш өндөр нарийвчлалыг санал болгодог. Төвлөрсөн цацраг нь бусад цөөн хэдэн процессын харьцуулж чадахгүй бичил түвшний нарийвчлалд хүрч чаддаг тул нарийн төвөгтэй, нарийн шинж чанаруудад тохиромжтой.
Хоёрдугаарт, энэ нь холбоо барихгүй үйл явц юм. Ямар ч багаж хэрэгсэл ашиглагдаагүй тул багажны элэгдэл, механик стресс байхгүй бөгөөд урт хугацааны үйлдвэрлэлийн явцад тогтвортой үр дүн гарна.
EBM нь мөн хүнд материалууд дээр сайн ажилладаг. Хатуу хайлш, хэврэг материал, халуунд тэсвэртэй металлыг уламжлалт боловсруулалтын хязгаарлалтгүйгээр үр дүнтэй боловсруулж болно.
Өөр нэг гол давуу тал нь дулаанд хамгийн бага өртөх бүс юм. Эрчим хүч нь өндөр төвлөрсөн тул эргэн тойрон дахь материал нь бараг өөрчлөгдөөгүй хэвээр үлдэж, ирмэгүүд нь цэвэрхэн, боловсруулалтын дараах хугацаа хамгийн бага байдаг.
Хязгаарлалт ба солилцоо
Давуу талуудтай хэдий ч EBM нь анхаарах ёстой чухал хязгаарлалтуудтай ирдэг.
Хамгийн том саад бол өртөг юм. EBM системүүд нь их хэмжээний хөрөнгө оруулалт, мөн тасралтгүй засвар үйлчилгээ, вакуум систем, хамгаалалт зэрэг тусгай дэд бүтэц шаарддаг.
Вакуум шахах шаардлага нь уян хатан байдлыг хязгаарладаг. Ажлын хэсгийн хэмжээг камер хязгаарладаг бөгөөд шахах болон бэлтгэх үйл явцаас шалтгаалан тохируулах хугацаа урт байдаг.
EBM нь их хэмжээний үйлдвэрлэлд тохиромжгүй. Бусад аргуудтай харьцуулахад материалыг зайлуулах түвшин харьцангуй бага тул томоохон хэмжээний үйлдвэрлэлд үр ашиг багатай болгодог.
Үүнээс гадна, зарим тохиолдолд гадаргуугийн өнгөлгөө шаардлагатай хэвээр байж болох бөгөөд аюулгүй байдлын үүднээс системийг ажиллуулахад мэргэшсэн ажилтан шаардлагатай.
Гол салбаруудад электрон цацрагийн боловсруулалтын хэрэглээ
EBM-ийн эрэлтийн ихэнх хэсгийг гурван салбар бий болгодог. Тэд тус бүрдээ үүнийг өөр өөрөөр ашигладаг.
Агаарын тээвэр: Хүлцэл нь амьдралын хувьд чухал ач холбогдолтой газар
Турбины ир нь хүний үснээс жижиг хөргөлтийн нүхтэй байх шаардлагатай. EBM нь тэдгээрийг өрөмддөг. Төвлөрсөн электрон туяа нь өндөр бат бэхтэй супер хайлш дахь хийн хальсны нүхийг микро түвшний нарийвчлалтайгаар зүсдэг. Энэ нь хэдэн арван мянган эргэлтийн хурдтай эргэлддэг эд ангиудад тэг механик стресс нэмдэг.
Электрон цацрагийн гагнуур нь бүтцийн талыг зохицуулдаг. Энэ нь гүн нэвтрэлт, дулаанд өртсөн бүсийг нарийсгаж, гажуудлыг хамгийн бага болгодог. Энэ нь турбины хөдөлгүүрийн бүрхүүл болон шаталтын камерт хамгийн тохиромжтой сонголт болгодог. Хөнгөн, түлшний хэмнэлттэй онгоцны хүрээ нь эдгээр холболтын чанараас шалтгаалан хэт хүнд нөхцөлд тэсвэртэй болдог.
Эмнэлгийн хэрэгслүүд: Молекулын түвшинд нарийвчлал
Захиалгат ясны имплант нь зөвхөн тохирох шаардлагагүй - биетэй холбогдох шаардлагатай. Электрон цацрагийн гадаргуугийн боловсруулалт (EBST) нь имплант дээр бичил бүтэцтэй гадаргууг бий болгодог. Эдгээр гадаргуу нь ясны интеграцийг сайжруулж, зэврэлтээс хамгаалах чадварыг сайжруулж, элэгдлийг бууруулдаг - бүгдийг нь нэг дор.
Мэс заслын багаж хэрэгсэл нь ижил бичил боловсруулалт хийдэг. Зарим онцлог нь стандарт багаж хэрэгсэлд хэтэрхий жижиг байдаг. Цахим цацрагийн боловсруулалт нь ариутгалыг мөн гүйцэтгэдэг. Хүлцэл нь өвчтөний аюулгүй байдлын хатуу стандартыг хангадаг. EM нь энэ бүхнийг нэг процессын гинжин хэлхээнд хамардаг - нэмэлт алхам шаардлагагүй.
Микроэлектроник: Өөр хэн ч хийж чадахгүй нүхнүүд
Хэлхээний самбарт нарийвчлалтай нүх хэрэгтэй. MEMS мэдрэгчид бичил ховил хэрэгтэй. EBM электрон цацрагийн өрөмдлөг нь хоёуланг нь хангадаг. Энэ нь фотолитографийн харьцуулж чадах нарийвчлалын түвшинд хүрдэг боловч механик өрөмдлөг ойртож чадахгүй.
Хэлхээ заримдаа ажиллахаа больдог. Электрон цацрагийн өдөөгдсөн тунадасжуулалт (EBID) нь дамжуулагч материалыг гэмтсэн ул мөр дээр шууд хуримтлуулдаг. Сэлбэг самбар байхгүй. Үйлдвэрлэл зогсохгүй. Та шугамыг ажиллуулж байна. LSI загварын бүрэлдэхүүн хэсгүүдийн хувьд маскгүй EBM нь фотомаскийн алхамыг алгасдаг. Нарийн төвөгтэй геометрүүд нь уламжлалт үйлдвэрийн аргуудаас илүү хурдан дизайнаас физик хэлбэрт шилждэг.
EBM болон Лазер туяаны боловсруулалт ба EDM: Алийг нь сонгох ёстой вэ?
Гурван процесс. Бүгд уламжлалт бус. Бүгд дулааны. Буруу сонголт нь таны төлөвлөөгүй нарийвчлал, цаг хугацаа эсвэл мөнгөө алдана.
Тэдгээр нь хэрхэн ялгаатай болохыг энд харуулав - мөн танд зөв хариулт өгөх хурдан шийдвэр гаргах хүрээ.
Гол буултуудыг товчхон авч үзье
| Үзүүлэлт | ГЗ | LBM | EDM |
|---|---|---|---|
| Эрчим хүчний эх үүсвэр | Төвлөрсөн электрон цацраг | Когерент лазер фотонууд | Цахилгаан оч |
| Байгаль орчны | Вакуум шаардлагатай | Нээлттэй уур амьсгал | Диэлектрик шингэн |
| Толбо хэмжээ | 0.01 мм-ийн | EBM-ээс том | Очлуурын зайгаар хязгаарлагддаг |
| HAZ | Нарийн + дахин цутгасан давхарга | Нарийн + дахин цутгасан давхарга | Хамгийн бага - дахин боловсруулалт хийгдээгүй |
| Материалын хүрээ | Зөвхөн дамжуулагч | Аливаа (тусгалын хязгаар хамаарна) | Зөвхөн дамжуулагч |
| хурд | Илүү удаан (вакуум тохиргоо) | Хамгийн хурдан | Зузаан/хатуу дээр удаан |
| Тоног төхөөрөмжийн өртөг | хамгийн их | Дунд зэрэг | Дунд зэрэг |
Тэднийг юу ялгаж салгадаг вэ
EBM цацрагийн боловсруулалтын ирмэг нь толбоны хэмжээ юм. 0.01 мм-ийн хувьд лазерын тохируулж чадахгүй өндөр харьцаатай нүх өрөмддөг. Мөн тодорхой металлууд дээр LBM-д асуудал үүсгэдэг ойлтын асуудлаас зайлсхийдэг. Гэсэн хэдий ч энэ нь бодитой юм. Танд вакуум камер, рентген хамгаалалт, сургагдсан операторууд хэрэгтэй. Том ажлын хэсгүүд таарахгүй. Циклийн хугацаа илүү урт байдаг.
LBM нь хурд болон уян хатан чанараараа давуу талтай. Вакуум байхгүй гэдэг нь тохиргооны саатал байхгүй гэсэн үг. Энэ нь задгай агаарт дамжуулагч болон дамжуулагч бус материалыг зүсдэг. Хуудас металл, хуванцар, нийлмэл материал - бүгд шударга. Холимог материалын төрлүүдэд өндөр хэмжээгээр ажилладаг уу? Лазер бол практик шийдэл юм.
Хатуу, зузаан, дамжуулагч эд ангиудад EDM хамгийн тохиромжтой. Энэ нь дахин цутгасан давхарга үлдээдэггүй. Энэ бол EBM болон LBM-ийн аль алиных нь зайлсхийх боломжгүй зүйл юм. Багажны ган болон нарийн төвөгтэй электродоор бүрдүүлсэн хэлбэрийн хувьд EDM-ийн цэвэр HAZ нь удаан мөчлөгийн хугацааг үнэ цэнэтэй болгодог.
Зөв үйл явцыг зааж буй таван асуулт
- Цахилгаан дамжуулдаггүй материал уу? → LBM бол таны цорын ганц сонголт юм.
- Вакуум хийх боломжтой + маш нарийн шинж чанар (≤0.01 мм)? → ЭБМ.
- Хатуу/зузаан дамжуулагч эд анги, вакуумгүй, дахин цутгах хүлцэлгүй юу? → EDM.
- Хурд нэн тэргүүнд тавигддаг уу? → LBM — камергүй, сааталгүй.
- Агаарын тээврийн хайлш дахь өндөр харьцаатай бичил нүхнүүд үү? → EBM энд бусад бүх зүйлийг давж гардаг.
Шийдвэр нь аль процесс нь илүү дээр вэ гэдэг дээр биш , харин таны аппликейшн ямар хязгаарлалтуудтай тулгарч болох, ямар хязгаарлалтуудтай тулгарч болох талаар юм.
Электрон цацрагийн боловсруулалтын талаар байнга асуудаг асуултууд
Инженерүүд ч мөн адил асуултуудыг асуудаг. Энд шууд хариултууд байна.
Импульсийн горим эсвэл тасралтгүй горим нь илүү дээр вэ?
Ажлаас хамаарна. Импульсийн горим - хазайлтын торыг асааж, унтрааснаар хянагддаг - нь нарийн нүх өрөмдөхөд зөв дуудлага юм. Энэ нь дулаан хуримтлалыг хязгаарлаж, HAZ-ийг чанга байлгадаг. Тасралтгүй горим нь гүн гагнуурын хувьд хамгийн сайн тохирдог. Үүнийг 2 инчээс дээш нэвтрэлт нь дулааны хяналтаас илүү чухал үед ашиглаарай.
EBM хэр гүн зүсэж чадах вэ?
Гагнуур нь 2 инчээс хэтэрдэг. Нэвтрэлтийн тооцоололд дараахыг ашиглана уу: δ = 2.6×10⁻¹⁷ (V²/ρ)100 кВ-ын гангийн хувьд (нягтрал 7.6 г/см³) энэ нь ... болно. 0.36 мм-ийнХүчдэл болон материалын нягтралаас хамааран тохируулна уу.
Жижиг бизнесүүд EBM ашиглаж болох уу?
Тийм ээ — аутсорсингоор дамжуулан. Гэрээт EBM үйлчилгээ нь бага хэмжээний зардлыг бууруулдаг. Та дэд бүтцийн зардлыг бүрэн орхигдуулдаг. Эхлээд үйлчилгээ үзүүлэгчээр дамжуулан програмаа туршиж үзээрэй. Ингэснээр та тоног төхөөрөмж худалдаж авахаасаа өмнө үйл явцыг туршиж үзэх болно.
EBM нь нийлмэл материал дээр ажилладаг уу?
Энэ нь хамаарна. EBM нь хөндлөн холбоосоор дамжуулан полимерийн гүйцэтгэлийг сайжруулж чадна. Энэ нь суналтын бат бэх болон халуунд тэсвэртэй байдлыг нэмэгдүүлдэг. Гэхдээ бүх нийлмэл материал нийцтэй байдаггүй. Цааш үргэлжлүүлэхээсээ өмнө материалын тохирох байдлыг шалгана уу.
Электрон цацрагийн гагнуур хэр бат бөх вэ?
Маш бат бөх. EBM гагнуурууд нь бат бөх Суурь материалын бат бэхийн 95%Гүн ба өргөний харьцаа 10:1-ээс хэтэрсэн. Гажуудал хамгийн бага хэвээр байна. Энэ нь EBM-ийг халуунд мэдрэмтгий эд ангиудын хувьд бат бөх сонголт болгодог.
Дүгнэлт
Электрон цацрагийн боловсруулалт нь таны хөнгөнөөр сонгодог үйл явц биш бөгөөд нарийвчлал үнэхээр чухал үед энэ нь хариулт юм.
Та одоо энэ нь хэрхэн ажилладаг, вакуум орчин яагаад тогтвортой байдлыг хангадаг, мөн EBM нь лазер боловсруулалт болон EDM-ээс юугаараа илүү сайн болохыг ойлгож байна.
Тиймээс жинхэнэ асуулт нь энэ хэрхэн ажилладагт биш юм-
энэ нь таны өргөдөлд тохирох эсэхээс хамаарна.
Агаарын сансрын эд анги, эмнэлгийн хэрэгсэл эсвэл бичил хэмжээний эд ангийн хувьд хариулт нь ихэвчлэн тийм байдаг.
Урагшлахад бэлэн үү?
MaxWave-ийн боловсруулалтын шийдлүүдийг судлах эсвэл манай багтай холбогдоорой. Нарийвчлал чухал үед зөв түнш бүх зүйлийг өөрчилдөг.