Хуудасны металлын хэв гажилт нь танд анхааруулга өгөхгүй - энэ нь муруйсан хавтан, муруй ирмэг нь нэг түвшинд хаагдахгүй, эсвэл хэдэн цагийн турш ажилласны дараа шалгаж чадаагүй дууссан эд анги хэлбэрээр илэрдэг.
Та өндөр хүчин чадалтай прессийн шугам дээр хуудас металлын пүршний нөхөн олговрыг хөөцөлдөж байж магадгүй. Эсвэл ганц гагнуурын дамжуулалтаар металл үйлдвэрлэл дэх дулааны деформацийг олж засварлах хэрэгтэй байж магадгүй. Аль ч тохиолдолд асуудал нь адилхан: тэгш байх ёстой зүйл тийм биш.
Сайн мэдээ юу вэ? Ихэнх деформацийн асуудлууд урьдчилан таамаглах боломжтой хэв маягийг дагадаг. Энэ нь тэдгээр нь бодит, системчилсэн засваруудтай гэсэн үг юм. Доор практик задаргаа байна - юу буруу болсон, яагаад болсон, хэрхэн засах талаар.
Үйлдэл хийхээсээ өмнө хэв гажилтын төрлийг тодорхойлох
Бүх хэв гажилтыг ижил аргаар боловсруулах нь хуудас металлын ажлын хамгийн үнэтэй алдаануудын нэг юм. Гажуудлын логикийг ашиглан пүршний асуудлыг засвал та зүгээр л засахгүй байгаад зогсохгүй улам дордуулна.
Үндсэн шалтгаан нь чухал. Засварлах зам нь таны юу харж байгаагаас хамаарна. Таны хэсэг танд юу хэлж байгааг хурдан бөгөөд хээрийн туршилтаар батлагдсан арга энд байна.
Зургаан төрлийн деформаци ба тэдгээрийг хэрхэн таних вэ
| Төрөл: | Чи юу харж байна |
|---|---|
| Муухайрах | Бүтэн самбар тэгш суухгүй; ирмэгүүд нь нэг нугалах шугамгүйгээр өргөгдөж, буурна |
| Тойрох | Эсрэг булангууд өөр өөр өндөрт байрладаг - эд анги нь муруйсан харагдаж байна |
| Springback | Буулгасны дараа өнцөг нээгдэнэ; хагарал байхгүй, зөвхөн уян хатан сэргээлт |
| Нулимс асгаруулах | Нүх, хурц өнцөг эсвэл өндөр ачаалалтай ирмэг дээр харагдахуйц ан цав үүсэх |
| Орон нутгийн товойлт | Дарахад буцаж сэргэдэг жижиг өргөгдсөн хэсгүүд |
| Онцлогийн гажуудал | Нүхнүүд зууван хэлбэртэй болж, фланцууд нь гулсаж, хавирга нь нурж эсвэл сунадаг |
4 үе шаттай хээрийн оношлогоо
1-р алхам — Дэлхий нийтийн эсвэл орон нутгийн?
Бүтэн самбарын гажуудал уу? Энэ нь муруйлт, мушгиралт эсвэл буцаж ургахыг илтгэнэ. Тусдаа ан цав эсвэл овгор уу? Эдгээр нь урагдах, товойх эсвэл онцлог түвшний эвдрэлийг илтгэнэ.
2-р алхам — Тасралтгүй муруй эсвэл хатуу завсарлага уу?
Гөлгөр, урсдаг гадаргуу нь уян хатан эсвэл дулааны деформацийг дохио өгдөг. Хурц шугам болон нээлттэй ирмэг нь орон нутгийн хэмжээнд унасан эсвэл урагдсан байгааг дохио өгдөг.
3-р алхам — Давамгайлсан чиглэл байгаа юу?
Нэг тэнхлэгийн муруйлт нь буцаж эргэхийг заадаг. Диагональ өндрийн зөрүү нь мушгиралтыг заадаг.
Алхам 4 — Энэ нь онцлог шинж чанаруудын ойролцоо бөөгнөрдөг үү?
Нүх, фланц эсвэл хавирганы ойролцоох хэв гажилт уу? Эхлээд хэвний радиус, стрессийн концентраци болон зурах харьцааг шалгана уу. Нээлттэй хавтгай хэсгүүдийн хэв гажилт уу? Үлдэгдэл стресс, хавчих дараалал болон дулааны оролтыг шалгана уу.
Хурдан үндсэн шалтгааны хуваагдал
Эхлээд деформацийн төрлийг нэрлэнэ үү. Дараа нь гурван гарал үүслийн аль нэгээр нь мөрдөнө үү:
- Дизайны геометр — нэг байршилд, багц бүрт ижил эвдрэл → булангийн радиус, онцлог зай, орон нутгийн хатуулгийг шалгах
- Процессын ажиллагаа — үр дүн нь ээлж эсвэл машинаас хамаарч өөр өөр байдаг → нугаралтын дараалал, хавчаар, гагнуурын дараалал, хөргөлтийн замыг шалгана уу
- Материал ба үлдэгдэл стресс — өргөн багцын хэлбэлзэл, буулгасны дараа хүчтэй пүрштэй → урсацын бат бэх, хавтангийн зузааны тогтвортой байдал, гулсалтын чиглэлийг шалгах
Нэг дүрэм энэ гурвууланд ч хамаатай: залруулга хийхээсээ өмнө төрлийг нь нэрлэнэ үү. Хавтгай дарахад урагдал хаагдахгүй - энэ нь тэлнэ. Бүрдүүлэх хүч нэмэх нь пүршийг засахгүй - энэ нь үлдэгдэл стрессийг нэмэгдүүлж, дараагийн эвдрэлийг бий болгоно.
Боловсруулалтын явцад хуудас металлын деформацийн үндсэн шалтгаанууд
Бараг бүх металл хэв гажилтын асуудлыг гурван ангилалд хуваадаг: дизайны геометр, процессын гүйцэтгэл, материалын зан төлөв. Ангиллыг буруу хийвэл таны залруулах хүчин чармайлт үр дүнгүй болно. Зөв хийвэл засах арга нь тодорхой болно.
Дизайн Геометр: Асуудал хаана үүсдэг вэ
Муу геометр санамсаргүй байдлаар бүтэлгүйтдэггүй - энэ нь нэг байршилд, нэг багц бүрт бүтэлгүйтдэг. Энэ бол гол зүйл юм.
Нугалах шугамд хэт ойрхон байрлуулсан зүсэлтийн хэсгүүд нь хамгийн түгээмэл чимээгүй буруутнуудын нэг юм. Лазер болон плазмын зүсэлт нь ирмэг бүрт өндөр дулааны градиент болон үлдэгдэл стресс үлдээдэг. Нугалах шугамаас 1-2x материалын зузаантай үүр эсвэл нүх нь уг стрессийг гаргах газаргүй байдаг. Үр дүн: зууван нүх, жигд бус нугалах өнцөг, ирмэгийн долгион. Засвар нь энгийн - зүсэлтийн хэсгүүдийг нугалах шугамаас дор хаяж 3-4x материалын зузаантай (3-4т) байлга. 2 мм-ийн хүйтэн цувисан хавтан дээр үүрийг нугалах шугамаас 2 мм-ээс 8 мм хүртэл холдуулснаар 1-2 мм-ийн долгионы ирмэгийг арчиж болно.
Фланцын урт нь ихэнх хүмүүсийн хүлээж байснаас илүү чухал юм. 3т-ээс богино фланц нь хэвлэлийн тоормосыг хангалттай хавчих гадаргуутай болгодоггүй. Ирмэг нь цэвэр нугалаа үүсгэхийн оронд даралтын дор гацдаг. Салбарын стандартад шулуун фланцын хамгийн бага хэмжээг 4-6т гэж тогтоосон байдаг . 1.5 мм-ийн зэвэрдэггүй ган дээр 3 мм-ийн фланц нь үзүүрийн үзүүрт 0.5-1 мм муруйлт үүсгэдэг. Үүнийг 9 мм хүртэл сунгавал энэ нь 0.2 мм-ээс доош буурдаг.
Дотоод буланд хөнгөвчлөх нүх байхгүй нь урьдчилан таамаглаж болох өөр нэг эвдрэлийн цэгийг бий болгодог. Хоёр нугаралтын шугам хөнгөвчлөх зүсэлтгүйгээр огтлолцвол хоёр талаас материалыг нэг бүсэд өрсөлдүүлдэг. Буланд товойлт, цууралт эсвэл мушгиралт үүснэ. 1.0–1.5т өргөнтэй, нугаралтын огтлолцлоос цааш гүнтэй нүх нь стрессийн замыг цэвэрлэдэг. 1.2 мм-ийн хавтан дээр хөнгөвчлөгдөөгүй L -булан нь 0.4–0.6 мм товойлт үүсгэдэг. Зөв хэмжээтэй нүх нь үүнийг 0.1 мм-ээс доош болгодог.
Тэгш бус хөндлөн огтлол нь нугаралт бүрт мушгиралт нэмдэг. Нугаралтын шугамаас 2-3т-аас дээш зайд байрлах хэсгийн хүндийн төв нь даралтын тоормосыг зориулалтын нугаралтын дагуу санамсаргүй мушгиралтын момент үүсгэхэд хүргэдэг. Ердөө 5 мм-ийн төвийн офсеттой 500 мм-ийн хөнгөн цагаан эд анги дээр алсын төгсгөлийн мушгиралт 3-4 мм хүрч болох бөгөөд энэ нь ихэнх зураг дээр хүлцлийн алдаа юм.
Үйл явц ба багаж хэрэгсэл: Хувилбар нь зураг дээр хэрхэн нөлөөлдөг вэ
Геометрийн алдаанууд нэг цэг дээр давтагддаг. Процессын алдаанууд ээлжээр эсвэл машинаас машин руу шилждэг. Ижил зураг, өөр үр дүн - энэ бол дохио юм.
V хэлбэрийн нүхний сонголт нь харагдаж байгаагаас илүү их нөлөө үзүүлдэг. Стандарт ажиллах хүрээ нь 6-10т бөгөөд ердийн хүйтэн цувисан ган нь 8т-ыг анхдагчаар ашигладаг. 5т-аас доош унаж, хүчний огцом өсөлтийг бий болгодог. Хуудас жигд бус татагдах ба пүрш тогтворгүй болдог. 12т-ээс дээш гарахад материал хэт сул урсдаг - фланц муруйж, өнцгийн тогтвортой байдал буурдаг.
Цоолтуурын буруу байрлал нь нэгэн зэрэг нугалж, мушгирдаг тэгш бус ачааллыг бий болгодог. 12 мм-ийн V хэлбэрийн хэв бүхий 1.5 мм-ийн өндөр бат бэхтэй ган дээр 1 мм-ийн цоолтуурын офсет нь 400 мм-ийн хэсэгт 3-4 мм нум үүсгэдэг. V хэлбэрийн нүхний ойролцоогоор 4% болох 0.5 мм-ийн офсет ч гэсэн үйлдвэрлэлийн нөхцөлд хэмжигдэхүйц нум үүсгэдэг.
Тулгуургүй урт хавтан нугалах үед өөрийн жингийн дор унждаг. 1 м урттай 1-2 мм-ийн ган хавтангийн хувьд тулгуурын тулгуургүйгээр 10-20 мм-ийн хазайлт нь төгсгөлөөс төгсгөл хүртэл 1-2° өнцгийн хэлбэлзэл үүсгэдэг. Эд ангиуд зөв нугарсан харагдаж болох ч хэмжээст үзлэгт тэнцэхгүй байж болно.
Нарийн төвөгтэй геометрийн нэг удаагийн хэлбэржүүлэлт нь жигд бус хэв маягаар суналтыг төвлөрүүлдэг. 150°-аас дээш нийт нугалах өнцөг буюу том фланцын үйлдлийг завсрын тэгшлэлттэй 2-3 шаталсан дамжуулалтад хуваах ёстой . Практикт энэ нь нийт деформацийг 30-50% -иар бууруулдаг. Өндөр бат бэх гангийн хувьд (гарц ≥ 600 МПа) хуваах дамжуулалт заавал биш юм. Эдгээр материалын нэг удаагийн пүрш нь хэтэрхий том бөгөөд дараа нь засахад хэтэрхий урьдчилан таамаглах аргагүй байдаг.
Материал ба үлдэгдэл стресс: Нууц эхлэлийн нөхцөл байдал
Таны төмөр хуудас эхний зүсэлт хийхээс өмнө аль хэдийн ачаалал авч байна. Ороомог нь өнхрөх процессоос үүссэн муруйлттай ирдэг - 1-3 м байгалийн радиустай уртрагийн нум, 1 м өргөн хавтан дээр ирмэгийн долгион 2-5 мм хүрдэг. Дулааны зүсэлт нь өөр нэг давхарга нэмдэг. Лазер болон плазмын үйлдлүүд нь зүссэн ирмэгүүдийн дагуу хэдэн зуун градусын температурын зөрүүг үүсгэдэг. Эдгээр ирмэгүүд өөр өөр хурдаар хөрч, өөр өөр хурдаар агшиж, хуудас хөдөлдөг.
Боловсруулахаас өмнө олон өнхрүүлгийн тэгшлэлт нь хуудас металлын үлдэгдэл стрессийн асуудлыг 30-70% бууруулж чадна. Хавтгай байдлын алдаа хэдэн миллиметрээс 1 мм-ээс доош буурдаг. Энэ алхамыг алгасвал та хэлбэржүүлэлт эхлэхээс өмнө байсан хэв гажилтыг засч байна гэсэн үг.
Гагнуурын дулааны оролт нь үүнийг улам бүр нэмэгдүүлдэг. Нимгэн хавтан (1-3 мм) дээр 500 мм-ийн дан гагнуурын ирмэг нь хөргөлтийн үед гагнуурын бүс агших үед 3-8 мм ирмэгийн гажуудал үүсгэж болно. Хөнгөн цагаан нь онцгой мэдрэмтгий байдаг. Түүний дулаан дамжуулалт нь нүүрстөрөгчийн гангаас 3-4 дахин их бөгөөд тэлэлтийн коэффициент нь гангаас 30-40%-иар давсан байдаг. Энэ нь халуунд өртсөн бүсийг өргөн болгож, гажуудлыг илүү хүнд болгодог. Зэвэрдэггүй ган нь эсрэг асуудал үүсгэдэг. Бага дамжуулах чадвар нь дулааныг жижиг талбайд төвлөрүүлдэг гэсэн үг юм. Удаан хөргөлт нь өндөр үлдэгдэл стресс болон байнгын өнцгийн гажуудлыг үүсгэдэг.
Хүйтэн боловсруулалт нь урсацын бат бэхийг нэмэгдүүлдэг бөгөөд үүнтэй хамт пүршийг нэмэгдүүлдэг. Хэлбэржүүлэх ажил бүр материалыг хатууруулдаг. Өндөр бат бэхтэй ган дээр 600-1000 МПа гарцтай үед 8-15° пүрштэй бага нүүрстөрөгчийн ган дээр 1-3° пүрштэй адил 90° нугалалт. Энэ бол машины тохируулгын асуудал биш. Энэ бол материалын төлөв байдлын асуудал. Хэлбэржүүлэх дараалал нь эцсийн нугалалтаас өмнө мэдэгдэхүйц хатуурал үүсгэж болзошгүй. Дууссан хэсгийг хэмжсэний дараа биш, харин дээд нугалалтаа програмчлахаасаа өмнө өндөр пүршийг харгалзан үзэх хэрэгтэй.
Хуудасны металл нугалалтын пүршний арын хэсгийг хэрхэн засах вэ
Спрингбек бол алдаа биш, харин физик юм. Нугалсан хэсгийг шахалтаас суллахад хөндлөн огтлолын уян харимхай бүс сэргэнэ. Өнцөг нээгдэж, муруй тэгширч, таны програмчилсан хэсэг таны барьж байгаа хэсэг байхаа болино. Та үүнийг арилгах боломжгүй. Та үүнийг урьдчилан таамаглаж, хэмжиж, чухал биш болоход хангалттай нарийвчлалтайгаар нөхөж чадна.
Энэ бол жинхэнэ сэтгэлгээний өөрчлөлт юм: тэг буцалтгүй тусламжийг хөөхөө боль. Буцалтгүй тусламж нь мэдэгдэж буй хувьсагч байх системийг бүтээж эхэл.
Таны ажиллаж буй тоонууд
Спрингбэк нь материалаас хамааран өөр өөр байдаг. Хүрээ нь хангалттай өргөн тул бүх материалыг адилхан харьцах нь таны хүлцлийг алдагдуулна:
| материал | Ердийн пүршний нуруу (дан V хэлбэрийн нугалаа, дотор талын R ≈ t) | Зөвлөмж болгож буй Overbound |
|---|---|---|
| Хүйтэн цувисан ган | 0.75-1.0 ° | +1–2° |
| Халуун цувисан ган | 0.5-1.0 ° | +1–2° |
| 5052 хөнгөн цагаан | 2-5 ° | +3–5° |
| 304 Зэвэрдэггүй | 2-5 ° | +3–5° |
| Зэс / гууль | 0-0.5 ° | +0–1° |
Олон туршилт, алдааг даван туулдаг нэг дүрэм: дотоод r ≤ t үед олон үйлдвэрлэлийн цехүүд агаарын нугаралтын эхлэх цэг болгон 5° хавтгай пүршний зөвшөөрлийг ашигладаг. Тэндээс ±1–2°-г нарийн тохируулна уу. Энэ нь гоёмсог биш ч гэсэн эхний дамжуулалтын анхдагч тохиргоо болгон ажилладаг.
Радиус бас чухал. Нугалах радиусыг 2т-ээс дээш түлхвэл таны өнцгийн өнцөг дээрх хүснэгтийн утгаас 50-100% өндөр болно . Илүү том радиус нь илүү уян хатан сэргэлтийг хэлнэ. Эхний хэсгийг тайрахаасаа өмнө тохируулна уу.
Гурван хэлбэржүүлэх арга, гурван түвшний хяналтын
Таны сонгосон үйл явц нь та хэр их спрингбэктэй тулалдаж байгаагаа, мөн үүнийг хэр чанга хянаж чадахаа тодорхойлно.
Агаарын нугалалт нь эд ангийн геометрийн дагуу хамгийн их уян хатан байдлыг өгдөг. Буцаах арга нь илүү пүрштэй байдаг. Хүйтэн цувисан ган нь 1-3°-д ирдэг; зэвэрдэггүй ган нь 3-5° ба түүнээс дээш цохилт өгч чаддаг. Засвар нь бодит цагийн өнцгийн хэмжилтийн хариу үйлдэлтэй хослуулсан давталттай нугаралтын нөхөн олговор юм. Лазер өнцгийн хэмжилттэй орчин үеийн CNC хэвлэлийн тоормос нь ±0.25-0.5° давтагдах чадварыг хадгалах боломжтой бөгөөд энэ нь ихэнх үйлдвэрлэлийн ажилд хангалттай нарийвчлалтай юм.
Доод хэсэг нь хуудсыг багажны геометртэй нийцэх хүртэл V хэлбэрийн хэвэнд дардаг. Хуванцар бүс нэмэгддэг. Үлдэгдэл уян харимхай стресс тархдаг. Агаарын нугалалттай харьцуулахад пүрш буурч, өнцгийн давтагдах чадвар сайжирдаг. Танд 2-3 дахин их агаарын нугалалт, мөн тусгай V хэлбэрийн нүх хэрэгтэй болно. ±0.5-1° өнцгийн хүлцэл шаарддаг эд ангиудын хувьд энэ нь хамгийн практик дундаж цэг юм.
Зоос хийх нь хөндлөн огтлолыг бараг бүрэн гарцтай болгодог. Пүршний өнцөг 0–0.5° хүртэл буурч , өнцгийн нарийвчлал нь ±0.2–0.3° хүрч болох бөгөөд энэ нь стандарт даралттай тоормосны ажилд авах боломжтой хамгийн нягт хэмжээ юм. Үнэ нь бодитой: тонн нь 5–10x агаарын нугалалтыг хийдэг бөгөөд хэвний элэгдэл хурдан нэмэгддэг. Завсарын хүлцэл 0.1 мм-ээс бага байдаг өндөр тохируулгатай эд ангиудад зоос хийхийг нөөцөл.
Давталтын нугалах арга — Өндөр нарийвчлалтай ажилд зориулагдсан
Стандарт нөхөн олговрын хүснэгтүүд заримдаа хангалтгүй байдаг. Энэхүү хаалттай гогцооны арга нь таныг таамаглалгүйгээр ±0.2–0.5° -д хүргэдэг:
- Анхны нугаралтын гүнийг хязгаарлагдмал хэмжээнд тохируулна уу — зорилтот хэмжээнээс арай бага
- Хэсгийг хэлбэржүүлж, өнцгийг хэмжинэ ачаалал дор
- Суллаад дахин хэмжинэ — өнцгийн өнцгийг (θ_f) тэмдэглэнэ үү.
- Дельтээс үр дүнтэй материалын параметрүүдийг тооцоол
- Өмнөх гүйлттэй утга нийлж байна уу? Нугалах эцсийн гүн болон хэлбэрийг тооцоолж дуустал нь гүйцэтгэнэ үү
- Нэгдмэл байдал байхгүй байна уу? Тэд нэгдэн нийлэх хүртэл давтана уу
Тийм ээ, энэ нь эхний нийтлэлийг бичихэд илүү их цаг хугацаа шаарддаг. Энэ нь мөн бүтэн нийтлэлийг устгахаас сэргийлдэг.
Эх үүсвэр дээрх буцалтыг бууруулдаг процессын тохируулга
Хэт нугалахаас гадна хэд хэдэн процессын өөрчлөлт нь пүршний буцалтыг бууруулдаг:
- Дотоод радиусыг чангална уу — R = 1.5t-ээс R = 1.0t болж буурвал буцах өнцгийг ...-аар бууруулж чадна 30-50%
- V хэлбэрийн нүхийг нарийсгах — чангарсан V нь үүсэх омгийг нэмэгдүүлж, хуванцар бүсийн харьцааг нэмэгдүүлдэг
- Гулзайлтын шугамыг гулсмал чиглэлд перпендикуляр чиглүүлнэ — энэ нь пүршний хэлбэлзлийг бууруулж, өндөр бат бэхтэй материалын хагарлын эрсдлийг бууруулдаг
- Өндөр бат бэх ган дээр орон нутгийн товойлгон хавирга нэмнэ үү — нэмэлт хуванцар суналт нь пүрш хуримтлагдахаас өмнө үлдэгдэл уян харимхай стрессийг арилгадаг
Агаарын тээврийн болон автомашины чухал эд ангиудын хувьд суналтын хэлбэржүүлэх эсвэл хэлбэржүүлэлтийн дараах стрессийг арилгах аргаар цэвэрлэх нь пүршийг тэг түвшинд хүргэх боломжтой. Гэсэн хэдий ч өртөг нь зөвхөн нягт тэсвэртэй бүтцийн эд ангиудад л тохиромжтой.
Симуляци ашиглах
CAD/CAE пүршний нөхөн олговрын симуляци нь нарийн төвөгтэй эд ангиуд дээр өөрийн байр сууриа эзэлдэг. Таны материалын уян хатан модуль, урсалтын бат бэх, хатууралтын муруй, багажны геометр болон үрэлтийн коэффициентийг оруулна. Шийдэгч нь ачаалал-буулгах бүрэн мөчлөгийг ажиллуулж, пүршний талбарыг тооцоолж, уян хатан сэргэлтийг тооцдог "хэлбэрийн эсрэг" багажны нөхөн олговрын геометрийг үүсгэдэг.
Практикт уламжлалт 5-10 туршилтын симуляцийн шахалтын хэвний туршилт 1-3 хүртэл буурдаг . Буцах алдаа 3°-ээс дээш 1° хүртэл буурдаг . Нарийн төвөгтэй гадаргуугийн хэлбэржилтэд - автомашины кузовын хавтанг бодоод үзвэл - гадаргуугийн хазайлтын RMS нь нөхөн олговрын дараа 1.0-1.5 мм -ээс 0.3-0.5 мм хүртэл буурдаг.
Энэ нь процессын сахилга батыг орлох зүйл биш юм. Хүснэгтүүдийг хэт нугалж, давталтын туршилтууд таныг тодорхой болгож чадахгүй үед та үүнийг л эрмэлздэг.
Гажуудал болон мушгиралтыг засах: Дизайн түвшний залруулга
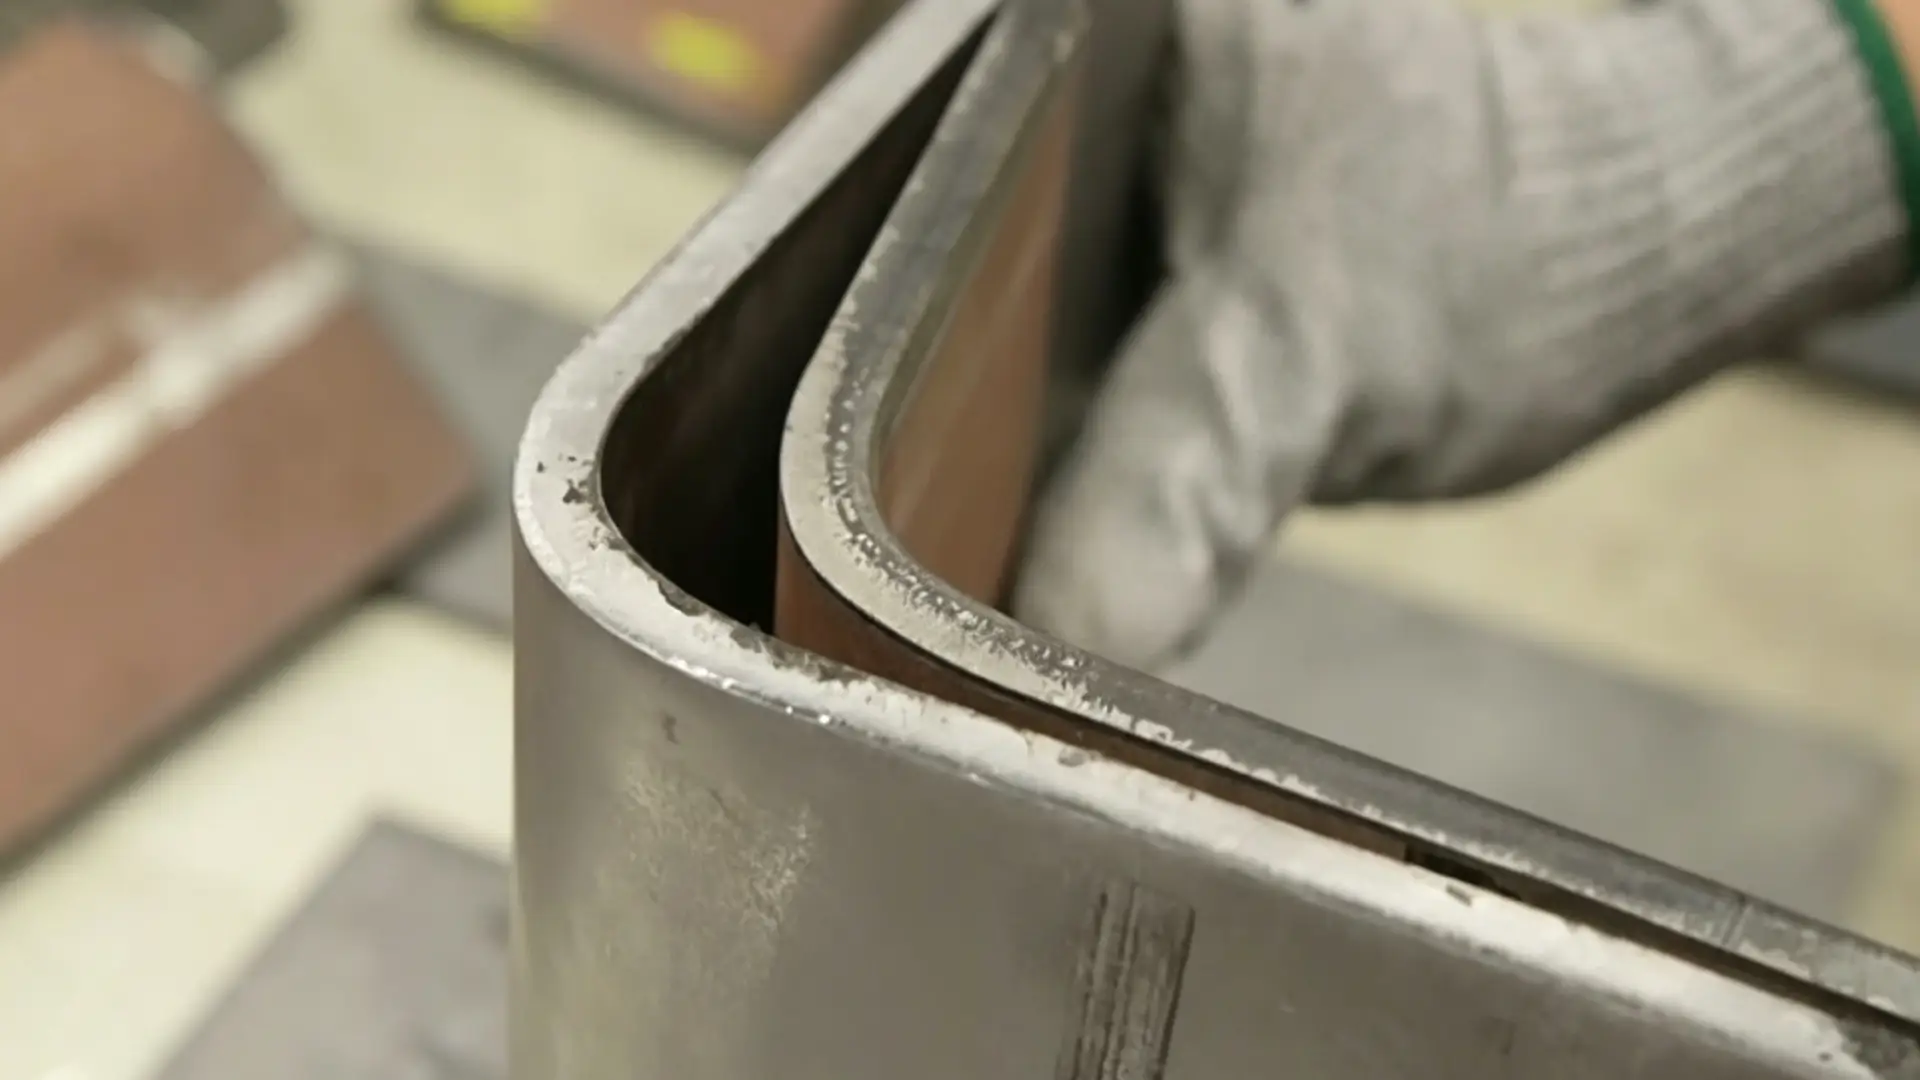
Гажуудал болон мушгиралт нь процессын асуудал мэтээр чимэглэгдсэн дизайны алдаа юм. Машины нэг параметрт хүрэхээсээ өмнө зургийг шалгана уу. Эдгээр асуудлуудын ихэнх нь хуудас хэвэнд хүрэхээс өмнө геометрт суурилдаг.
Гулзайлтын шугамын дагуу шинж чанаруудыг тэгш хэмтэй байлга
Нугалах шугам нь ачаалал тархдаг тэнхлэг юм. Нэг талдаа нөгөө талаасаа илүү их материал зайлуулбал хуудас нь үргэлж хөнгөн тал руу татагдана. Таны зорилтот хэсэг: нугалах төв шугамын хоёр талд зайлуулсан эсвэл үүссэн талбай нь нугалах уртын дагуу нийт зайлуулсан талбайн 10-15% -иар тохирч байх ёстой.
10×t- ээс дээш урт фланцууд нэмэлт анхаарал шаарддаг. Хоёр талд нь эсрэг талын фланц эсвэл хатууруулагч бөмбөлгүүдийг нэмнэ. Энэ нь нугалалтын дагуу сунах болон шахах ачааллыг тэнцвэржүүлнэ.
Нүхнээс нугалах зайг зөв тохируулаад тооцоолол хий
Нугалах шугамд хэт ойрхон байрлуулсан нүх, завсар нь муруйлт болон ирмэгийн гажуудлын хамгийн түгээмэл эх үүсвэрүүдийн нэг юм. Нүхний ирмэгээс нугалах дотор талын шүргэгч хүртэлх хамгийн бага аюулгүй зай А нь хоёр дүрмийг баримтална. Аль их тоог өгсөнийг ашиглана уу:
- А ≥ 2.5×t + Ри
- А ≥ 0.5×V (V хэлбэрийн нүхний тал хувь)
Практикт: t = 2.0 мм, Ri = 2.0 мм, V = 16 мм → A ≥ max(7.0 мм, 8.0 мм) → 8 мм ашиглана . 600 МПа-аас дээш өндөр бат бэхтэй ган эсвэл Ri < t байх хатуу радиустай ган ашиглаж байна уу? Зай болгон өөр 1×t нэмнэ үү.
Нугалалттай зэрэгцээ сунасан ховилын хувьд ховилын үзүүрийг нугалалтын шугамаас дор хаяж (2.5–3)×t + Ri зайд байлгана. Байршилд энэ зайг гаргаж чадахгүй байна уу? Ховилын үзүүр болон нугалалтын хооронд хөнгөлөлтийн ховил хайчилна . Энэ нь долгион хэлбэрээр тархахаас өмнө стрессийн замыг эвддэг.
Мушгиралтаас сэргийлэхийн тулд фланцын урт болон бүрхүүлийг хянана уу
Богино, завсарлагатай фланцууд нь мушгиралтыг бий болгодог. 200 мм-ийн нугаралтын нэг үзүүрийг бүрхсэн фланц нь түүний үзүүрийг хатууруулж, үлдсэн хэсэг нь чөлөөтэй эргэлдэх боломжтой хэвээр байна. Дүрэм: тасралтгүй фланцын бүрхүүл нь нийт нугаралтын уртын дор хаяж 50-60%-д хүрэх ёстой . 200 мм-ийн жишээн дээр энэ нь ≥100-120 мм холбогдсон фланц гэсэн үг юм.
Фланцын өндөр нь адилхан чухал юм. Стандарт зөөлөн ган хуудасны хувьд жинхэнэ мушгиралтын эсэргүүцлийг бий болгохын тулд h ≥ 3×t байлгана. 2×t -ээс доош буулгахад фланц бараг юу ч нэмэхгүй - хатуулаггүй хэлбэрээ хадгална. t ≤ 1.0 мм -ийн нимгэн хуудсан дээр энэ хамгийн бага утгыг h ≥ 5×t болгон нэмэгдүүлнэ.
Конус хэлбэрийн фланцын үзүүрт нугалах үүрийг ашиглана уу
Нугалах дагуу, ялангуяа конус хэлбэртэй эсвэл хэсэгчилсэн урттай фланц дээр эхэлдэг эсвэл зогсдог фланц нь шилжилтийн цэг дээрх ачааллыг төвлөрүүлдэг. Энэ нь мушгиралт болон орон нутгийн гажуудал эхэлдэг газар юм. Засвар нь төгсгөлийн цэг бүрт зөв хэмжээтэй нугалах үүр юм:
- Хөнгөвчлөх гүн Dr ≈ 1.2–1.5×Ri (жишээ нь: Ri = 2.0 мм → Dr = 2.4–3.0 мм; 3 мм ашиглана уу)
- Рельефийн өргөн Wr ≥ 1.5–2×t өндөр бат бэх материалын хувьд (жишээ нь: t = 1.5 мм → Wr = 2.25–3.0 мм)
- Дотоод үүрний булангууд: радиус ≥ 0.5×t хагарал үүсэхээс сэргийлнэ
Бүхэл хэсгийн дагуу нугалах радиусыг стандартчил
Нэг хавтан дээрх холимог нугаралтын радиус нь төвийг сахисан тэнхлэгийн тэгш бус шилжилт, фланцын тэгш бус суналт, үлдэгдэл стресс үүсгэдэг бөгөөд энэ нь хэлбэржүүлсний дараа дэлхийн гажуудалд хүргэдэг. Дизайн түвшинд хамгийн энгийн тэгш байдлыг засах арга: ижил өнцгөөр бүх нугаралтуудад нэг стандарт нугаралтын радиусыг ашиглана уу.
Зөөлөн гангийн хувьд энэ нь Ri = 1.0–1.5×t байна . Зэвэрдэггүй эсвэл өндөр бат бэхтэй гангийн хувьд Ri = 1.5–2×t ашиглана уу . Үүнийг CAD нугалах ширээн дээрээ хийж, багаж хэрэгслийн сонголтод үүнийг мөрдөнө үү. Нэг хавтан дээр нягт нугалах (Ri ≈ 0.5×t)-ийг том радиустай (Ri ≥ 3×t) хольж болохгүй. Шаардлагатай бол тэдгээрийг салгахын тулд хөндлөвч зүсэлт эсвэл хатууруулагч ашиглана уу.
30×t- ээс өргөн, олон нугаралт хийдэг том хавтгай хавтангуудад нэг алхам нэмж хийх шаардлагатай. Гол нугаралтын шугамуудтай зэрэгцээ (0.5–1.0)×t гүнтэй хатууруулагч бөмбөлгүүдийг нэмнэ . Энэ нь эд анги хэвлэхээс гарахаас өмнө хэлбэржүүлэлтийн дараах тэгш байдлыг баталгаажуулдаг.
Хуудасны металл деформацийн процессын талын залруулга
Багажны сайн тохиргоо нь ямар ч хэлбэржүүлэлтийн дараах залруулгаар засаж чадахгүй асуудлуудыг илрүүлдэг. Хэвлэгч эсвэл шулуун индүү авахаасаа өмнө эхлээд машиныг шалгана уу.
Багаж хэрэгслийн тохиргоо: Хамгаалалтын эхний шугам
V хэлбэрийн хэвний өргөн нь хуудсыг нугалах үед хэр сайн тулгуурлахыг тодорхойлно. Ажлын дүрэм: V хэлбэрийн нүх нь материалын зузаан (t)-ийн 8-10x хооронд байх ёстой . Хэт өргөн байвал нугалах бүс тулгуураа алддаг - та орон нутгийн хонхорхой үүсгэж, нурж унах болно. Хэт нарийсвал материал нь хажуу тийшээ нугарч, харагдахуйц товойлт үүсгэдэг.
Дотор нугаралтын радиус нь ижил төстэй логикийг баримталдаг. Ri ≥ 1.0–1.5t барина . Үүнээс чангарвал хагарал, пүрш нэмэгдэх, ирмэг өргөгдөх зэрэг болно. Энэ нь хөнгөн цагаан хайлш гэх мэт зөөлөн материалын хувьд үнэхээр асуудал юм. V хэлбэрийн хажуугийн дагуу долгион үрчлээ үүсэхээс сэргийлж илүү том радиус эсвэл даралтын дэвсгэр хэрэгтэй.
Цоолтуурын тэгшлэлт харагдаж байгаагаасаа илүү чимээгүй боловч үр нөлөө нь тийм биш юм. Жижиг, дунд хэсгүүдэд төвийн 0.1-0.2 мм-ээс их хазайлт нь зүүн ба баруун өнцгийн зөрүүг 1-3° болгож, орон нутгийн мушгиралтыг бий болгодог. Таны оношлогоо: өнцөг хэмжигч эсвэл 3D скан ашиглан эхний эдлэл дээрх нугалах шугамын байрлалыг хэмжинэ. Нэг тал нь өндөр, нөгөө тал нь нам гэж уншдаг - энэ нь цоолтуурын төвлөрлийн асуудал юм.
Арын хэмжигч байрлал болон тулгуурын өндрийг хэсгийн хамгийн төгсгөлд фланцын чанарыг хянана. Фланцын уртыг ≥ 4t байлгана . Үүнээс богино байвал арын хэмжигч хавчаарын цэг нь нугаралтын шугамд хэт ойрхон байрладаг бөгөөд ирмэгийг нь түгждэг. Фланцын өндөр нь H ≥ 2t + r- тэй тэнцүү байх ёстой . Үүнээс доош унавал материал нь нугаралтын цохилтоор бүрэн хэвний тулгуур үүсгэж чадахгүй. Үр дүн: өнхрөх нугаралт ба хажуугийн нум.
Том хавтгай хавтан болон нимгэн хуудас (t ≤ 1.0 мм) нь өнхрөх тулгуургүйгээр өөрийн жингийн дор унждаг. Энэ уналт нь хэлбэржүүлсний дараа 300 мм тутамд 1-2 мм- ээс хэтэрсэн тэгш байдлын алдаа үүсгэдэг . Нугалалтын дараа биш, харин нугалахын өмнө дагагч өнхрөх хаалт эсвэл динамик тулгуурыг нэмнэ.
Хоёрдогч хэлбэрийн залруулга
Анхны дамжуулалтын хэлбэржүүлэлт нь заримдаа дизайн эсвэл багаж хэрэгслийн өөрчлөлтөөр засаж чадахгүй хэв гажилтыг үүсгэдэг. Гурван залруулгын процесс нь бодит ертөнцийн ихэнх нөхцөл байдлыг хамардаг.
Даралтын залруулга нь бага нүүрстөрөгчийн ган болон хөнгөн цагаан хайлш дээр 300-500 мм тутамд 0.5-3 мм-ийн хавтгай байдлын алдаатай дунд зэргийн гажуудал болон мушгиралтыг зохицуулдаг . Хавтгай хэвийг ашиглан тархсан даралтыг бага багаар хэрэглэнэ. Хэт ачаалал нь урвуу хэт нугаралт үүсгэдэг бөгөөд энэ нь нэг асуудлыг нөгөөгөөр сольдог. Өндөр уян хатан чанартай материалын хувьд суллах үед пүршийг харгалзан 2-5°-ийн хэт нугаралтын нөхөн төлбөрийг төлөвлөнө . Даралтын залруулгыг ёроолын залруулгатай хослуулан - хуудсыг хэвний хөндийд бүрэн оруулна. Энэ нь орон нутгийн хуванцар деформацийг нэмэгдүүлж, пүрш болон үлдэгдэл гажуудлыг хоёуланг нь бууруулдаг.
Сунгалтын тэгшлэлт нь том нимгэн хавтангууд дээр урт хэсгийн төгсгөлийн дэлбэрэлт, ирмэгийн долгион болон дэлхийн гажуудлыг арилгадаг. Хоёр үзүүрийг бараг эсвэл түүнээс дээш гарцтай атгаж, татдаг. Энэ нь орон нутгийн дотоод стрессийг тайлдаг жигд хуванцар суналтыг бий болгодог. Төгсгөлийн дэлбэрэлтийн гажуудалтай өнхрөх хэлбэртэй эсвэл даралттай тоормос хэлбэртэй эд ангиуд нь суналтын хэлбэржүүлэх эсвэл стрессийг арилгахад сайн хариу үйлдэл үзүүлдэг. Аль ч сонголт нь зөвхөн механик шахалтаас илүү жигд үлдэгдэл стрессийн тархалтыг өгдөг.
Ороомог шулуун болгох нь хуудас тууз эсвэл урт гүйдэг хэсгүүдэд тасралтгүй долгион, мушгиралт, нумыг зохицуулдаг - үүнд ороомог онгойлгосон хавтанг оруулна. Материал нь жижиг диаметртэй булнуудаар ээлжлэн дамждаг. Эдгээр булнууд нь хоёр чиглэлд давтагдсан нугаралтын циклийг бий болгож, зузаанаар дамжин үлдэгдэл стрессийг алхам алхмаар бууруулдаг. Булны даралтын зөрүүг эхлэх хязгаар болгон материалын зузааны 1-5% -иар тохируулна уу . Үүнээс хэтэрвэл орон нутгийн урсацын тууз болон гадаргуугийн тэмдэглэгээг оруулна. Метр тутамд олон миллиметрээр хэмжсэн хүнд хэлбэрийн дэлхийн нумын хувьд ороомгийн шулууныг суналтын тэгшлэлт эсвэл ариутгалтай хослуулна.
Стресс тайлах: Механик залруулга хангалтгүй үед
Зарим деформаци нь зөвхөн гадаргуу дээр биш, материалын дотор оршдог. Механик залруулга нь хэлбэрийг хөдөлгөдөг - энэ нь түүний доорх стрессийн төлөвийг үргэлж засдаггүй.
Механик шулуунжуулалт тэсвэрлэхгүй хүнд хэлбэрийн дараах гажуудлыг засах хамгийн чухал арга бол хатаах явдал юм. Бага нүүрстөрөгчийн ган нь 650–750°C температурт бүрэн хатаах ажиллагааг хяналттай хөргөлттэйгөөр гүйцэтгэдэг. Хөнгөн цагаан хайлш нь стрессийг намдаах хатаах ажлыг богино хугацаанд, ойролцоогоор 300–400°C температурт, хайлшийн цувралаас хамааран яг тодорхой температуртайгаар хийдэг. Хоёр тохиолдолд хоёулаа нимгэн хэсгүүдийг дулааны мөчлөгийн үеэр хавтгай бэхэлдэг. Хэрэв эд анги тулгуургүй байвал хатаах температур нь өөрөө шинэ гажуудал үүсгэж болзошгүй.
Цаг хугацаа чухал. Нарийвчлалтай цоолтуур эсвэл CNC тээрэмдэх зэрэг чухал хэмжээст үйлдлүүдийн өмнө цэвэрлэгээг гүйцэтгэнэ. Эцсийн боловсруулалтын дараа үлдэгдэл стрессийг арилгах нь элементүүдийг байрлалаас нь гаргана.
Хөгшрөлтийн боловсруулалтыг өндөр бат бэх хөнгөн цагаан (2xxx, 7xxx цуврал) болон суналтын хэлбэржүүлэлт эсвэл ээрэлтийн дараа хур тунадасжилтаас хамгаалдаг зэвэрдэггүй ганд хэрэглэнэ. Өрөөний температурт хэдэн өдрийн турш байгалийн аргаар хөгшрүүлэх нь жижиг, нягт тэсвэртэй хэсгүүдийн хөнгөн деформацийг тогтворжуулдаг. 120-190°C -д хэдэн цагийн турш хиймэл хөгшрөлт нь үйл явцыг хурдасгаж, хэсгийн үлдэгдэл стрессийг тэнцвэржүүлэхэд тусалдаг. Хүнд хэлбэрийн гажуудсан хэсгүүдэд хоёр үе шаттай арга барил шаардлагатай: макро геометрийг засахын тулд эхлээд механик шулуун болгох, дараа нь бичил бүтцийн стрессийн төлөв байдлыг тогтворжуулахын тулд хөгшрөлт хийх.
Хэмжилтийн санал хүсэлт: Гогцоог хаах
Хэмжилтгүй залруулга нь зүгээр л масштабаар давтагдсан таамаглал юм.
Үйлдвэрлэлийн нугаралтын өнцгийн хүлцэл нь ерөнхий стандартын дагуу ±1° байна . Эхний эдлэлийн өнцгийн хэмжилтийг өнцгийн хэмжилт эсвэл 3D сканнераар аваад үр дүнг дараагийн гүйлтийн цохилтын залруулга руу шууд оруулна. Хэрэгтэй хөрвүүлэлт: 1° өнцгийн алдаа нь хэвлэлийн загвараас хамааран гулсагчийн цохилтын тохируулгын ойролцоогоор 0.05–0.1 мм- тэй тэнцүү байна . Үүнийг "хэмжих → нөхөн төлөх → дахин хэмжих" мөчлөг болгон бүтээ. Эхний эдлэлийн хазайлтыг нэг удаагийн засвар гэж үзэж болохгүй.
Хавтгай байдлын хэмжилт нь стандарт ажилд гадаргуугийн хавтан болон мэдрэгч хэмжигчийг ашигладаг, эсвэл илүү хатуу хүлцэлд лазер сканнер ашигладаг. Дотоод хяналтын байнууд нь 300 мм тутамд ≤ 0.5–1.0 мм байна . Ороомгийг шулуун болгосны дараа эд ангийн уртын дагуу 3–5 байрлалд уншилтыг авна. Ороомгийн даралтын тохиргоог хавтгай байдлын үр дүнгийн хамт бүртгэнэ. Энэ өгөгдөл нь дараагийн ижил төстэй ажлын суурь болно - энэ нь тохируулах хугацааг багасгаж, давтан захиалгын дахин боловсруулалтыг бууруулдаг.
Хүйтэн хэлбэржүүлсэн эд ангийн ерөнхий хэмжээст лавлагаа: шугаман хэмжээсүүд нь ±0.1 мм , хэлбэржүүлэлтийн дараах хэмжээсүүд нь ±0.4 мм , нугалахаас нүх хүртэлх эсвэл нугалахаас онцлог хүртэлх хэмжээсүүд нь ±0.2 мм -д буурдаг . Нүхний зайг ≥ 6т , нүхнээс ирмэг хүртэлх зайг ≥ 2т байлга . Тодорхой интервалаар дээж авах - ээлж тутамд 50-100 эд анги тутамд үйлдвэрлэлийн нийтлэг хэмнэл байдаг - мөн бүртгэлийг хадгалах. Өгөгдөл дэх хэв маяг нь процесс хаягдал болохоос өмнө хаашаа гулсаж байгааг харуулж байна.
Хүнд эсвэл өндөр нарийвчлалтай деформацийн тохиолдлын дэвшилтэт залруулга
Зарим эд ангиуд стандарт залруулгад хариу үйлдэл үзүүлдэггүй. Хоёр даралттай цикл, гурван удаа өнхрүүлгийг шулуун болгох гэх мэт - тэдгээр нь хүлцэх чадварыг хадгалахгүй хэвээр байна. Энэ үед та үйл явцын асуудалтай тулгарахгүй. Та системийн асуудалтай тулгарч байна.
Хүнд хэлбэрийн гажуудалд зориулсан суналтын хэлбэржүүлэлт
5-15 мм-ээс дээш гажуудалтай том хөнгөн цагаан хавтангууд - далавчны хальс, их биеийн хавтангууд, 1.5-6 мм зузаантай, 12 м хүртэл урттай - суналтын хэлбэржүүлэх шаардлагатай. Үүнээс зайлсхийх арга байхгүй. Энэ үйл явц нь хуудсыг бүхэлд нь 1-3% хуванцар суналт хүртэл татдаг. Энэ нь ачааллыг материалын урсах цэгээс арай дээгүүр, хүзүүний суналтын эрсдэлээс хамаагүй доогуур болгодог. Урсац нь 350 МПа орчим, суналтын бат бэх нь 500 МПа орчим байдаг 2xxx/7xxx сансрын хайлшийн хувьд та 370-400 МПа стрессийн цонхыг зорьж байна.
Үр дүнгүүдтэй маргахад хэцүү байна:
- Үлдэгдэл стресс буурна 40-70%
– Гажуудал 10 мм-ээс 1-2 мм хүртэл буурна
– Контурын хазайлт нь дотор хэвээр байна 3 метр тутамд ±0.5–1.0 мм
Хүйтэн нөхцөлд ажиллах нь эдгээр тоонуудад ойртож чадахгүй. Энэ нь стрессийг жигд бус хэлбэрээр түлхдэг орон нутгийн хуванцар бүсүүдийг бий болгодог бөгөөд энэ нь таны гарч чадахгүй залруулгын гогцоог үүсгэдэг.
Хатуу тэсвэрлэх эд ангиудын нарийвчлалтай процессын хяналт
Агаарын болон хагас дамжуулагч металл хуудас нь ихэвчлэн ±0.05–0.10 мм-ийн нүхний байрлалын хүлцэлтэй байдаг. Стандарт түүвэрлэлт нь энэ түвшинд хүрэхгүй. Эхний 5-10 хэсэгт бүрэн 3D сканнердаж эхэл. Энэ нь таны үйл явцын суурь байдлыг бүрдүүлдэг. Үүний дараа үйлдвэрлэсэн 10-20 ширхэг тутамд 1 хэсгийг сканнердаарай. Гол шинж чанарууд нь хүлцлийн зурвасын 60-70%-иас хэтэрсэн үү? Яаралтай тохируулна уу. Үүн дээр суугаад эвдрэл гарахыг хүлээх хэрэггүй.
Бүтэн ажлын туршид Cpk-г хянах. Өндөр нарийвчлалтай бүтцийн эд ангиудад Cpk ≥ 1.33 шаардлагатай. Аюулгүй байдлын чухал сансрын эд ангиуд үүнийг Cpk ≥ 1.67 хүртэл нэмэгдүүлдэг. Таны процесс эдгээр тоонуудыг багц тутамд 50+ эд ангид барьж чадахгүй байна уу? Бэхэлгээ эсвэл гагнуурын дарааллыг дахин төлөвлөх шаардлагатай - хүйтэн засварын өөр нэг үе шат биш.
Урьдчилан сэргийлэх шалгах хуудас: Хуудасны металл деформацийг эхлэхээс өмнө зогсооно уу
Ихэнх деформацийн асуудлуудаас урьдчилан сэргийлэх боломжтой. Тэдгээрийг засах хамгийн тохиромжтой цаг бол эд анги аль хэдийн муруйсны дараа биш, харин дизайны үе шат юм.
Аль ч эд анги нь хэвлэлийн тоормос эсвэл лазер таслагчийн ойролцоо орохоос өмнө энэ шалгах жагсаалтыг уншина уу.
Онцлог шинж чанараас хамааран нугалах зай
– Нүхнүүд: төвөөс нугалах хүртэл ≥ 2.5т + Ri
– Нүхнүүд: ирмэгээс нугалах хүртэлх үүр ≥ 4t
– Бүх зүссэн ирмэгүүд: ≥ ½ хээтэй V хэлбэрийн нүх нугаралтын төв шугамаас
Фланцын урт
– Хамгийн бага тасралтгүй фланц: 4–6тхамрах хүрээ ≥ хүрэх ёстой 50-60% нийт нугалалтын урт
– Хамгийн бага уртаас доош унадаг конус хэлбэртэй фланцтай юу? Шилжилтийн цэг дээр шаантаг хэлбэртэй үүр нэмнэ үү
Нугалах хөнгөвчлөх үүрнүүд
– Өргөн ≥ 0.5tгүн ≥ R + t
– Дотоод булангууд: радиус ≥ 0.5t — энэ нь үндсээр нь хагарахаас сэргийлдэг
Гулзайлтын радиусын хамгийн бага утга
– Зөөлөн ган: Ri ≥ 1t — Хөнгөн цагаан: Ri ≥ 1.5t — Зэвэрдэггүй ган: Ri ≥ 2t
– Хатуу ааштай 6061-T6-тай ажиллаж байна уу? Ri ≥-г тохируулна уу 4t
Спрингбекийн урьдчилсан нөхөн олговор
– Өндөр бат бэх ган болон зэвэрдэггүй ган: урьдчилан тохируулсан нугалах өнцгийг зорилтот + 2–3°
– Материал/зузаан/V хэлбэрийн пүршний утгыг CNC програмын санд хадгална. Энэ нь ажил тус бүрийн туршилтын нугаралтыг бүрмөсөн арилгана.
Хүлцэл тэвчих стратеги
– Чухал байршлын шинж чанарууд дээр хатуу хүлцэл (±0.1–0.2 мм) тогтооно. Энэ бол нарийвчлал чухал юм.
– Бусад бүх зүйлд ISO 2768-m ашиглаарай. Хэт их тэсвэрлэх нь таныг дахин боловсруулахад түлхэц болдог бөгөөд дахин боловсруулах нь шинэ үлдэгдэл стрессийг нэмэгдүүлдэг.
Дүгнэлт
Хуудасны металлын хэв гажилт нь бүтэлгүйтэл биш юм. Энэ нь ямар нэгэн зүйлд анхаарал хандуулах шаардлагатай байгааг илтгэх анхааруулах тэмдэг юм. Засвар нь үргэлж нэг газраас эхэлдэг: металл яагаад хөдөлснийг олж мэдэх. Дараа нь үүнийг хэрхэн буцааж авчрахаа шийдээрэй. Энэ нь та нарийн нугаралт дээрх пүрштэй буцах, бүтцийн хавтан дээрх гагнуурын гажуудал эсвэл урьдчилан сэргийлэх үйл явцын цоорхойтой тулгарч байгаа эсэхээс үл хамааран хамаарна.
Энд дурдсан техникүүд онолын хувьд биш юм. Хэт нугаралтын нөхөн олговор, стрессийг тайлах ариутгал, өнхрүүш тэгшлэх, бэхэлгээнд суурилсан залруулга гэх мэт эдгээр нь цехийн бодит хэрэгслүүд юм. Эдгээр нь эд ангиудыг цаг тухайд нь тээвэрлэдэг багийг ялгаж салгадаг зүйл юм.
Таны дараагийн алхам : Деформацитай холбоотой согогийг шалгахын тулд татгалзах түвшингээ шалгаарай. Болох ёстой хэмжээнээс өндөр үү? Үндсэн шалтгаан нь бараг үргэлж дээд урсгалд байдаг - багаж хэрэгслийн тохиргоо, материалын сонголт эсвэл процессын дараалал. Тэндээс эхэл.