
Id-distorsjoni tal-iwweldjar tal-metall irqiq hija waħda mill-aktar problemi għaljin fil-fabbrikazzjoni tal-folji tal-metall. Pannell tal-istainless steel mgħawweġ ħafna drabi jissarraf fi skrapp, xogħol mill-ġdid, u telf ta' fiduċja tal-klijenti. Il-kawża ewlenija tinsab fl- input tas-sħana eċċessiv u kkontrollat ħażin tal-proċessi tradizzjonali tal-iwweldjar (bħal TIG/MIG), li jwassal għal Żona Affettwata mis-Sħana (HAZ) eċċessivament wiesgħa , li tikkawża espansjoni u kontrazzjoni irregolari.
L-Iwweldjar bil-Laser jibdel fundamentalment dan il-proċess fiżiku. Billi juża densità ta' enerġija estremament għolja (sa 100 darba akbar mill-iwweldjar bl-ark tradizzjonali) u veloċitajiet ta' wweldjar għoljin ħafna , jikkonċentra s-sħana b'mod preċiż u rapidu f'żona ċkejkna, u b'hekk jikseb iwweldjar b'input baxx ta' sħana . Dan mhux biss inaqqas b'mod drammatiku l- wisa' taż-żona tal-iwweldjar hazard (HAZ) minn 5-10mm għal 0.5-2mm iżda jikkontrolla wkoll id-distorsjoni f'folji rqaq (eż., taħt 1mm) għal taħt 0.1mm , meta mqabbel ma' 0.5-2mm tipiku tal-metodi konvenzjonali.
Kif l-Iwweldjar bil-Laser Jikkontrolla d-Deformazzjoni tal-Folja Rqiqa fis-Sors
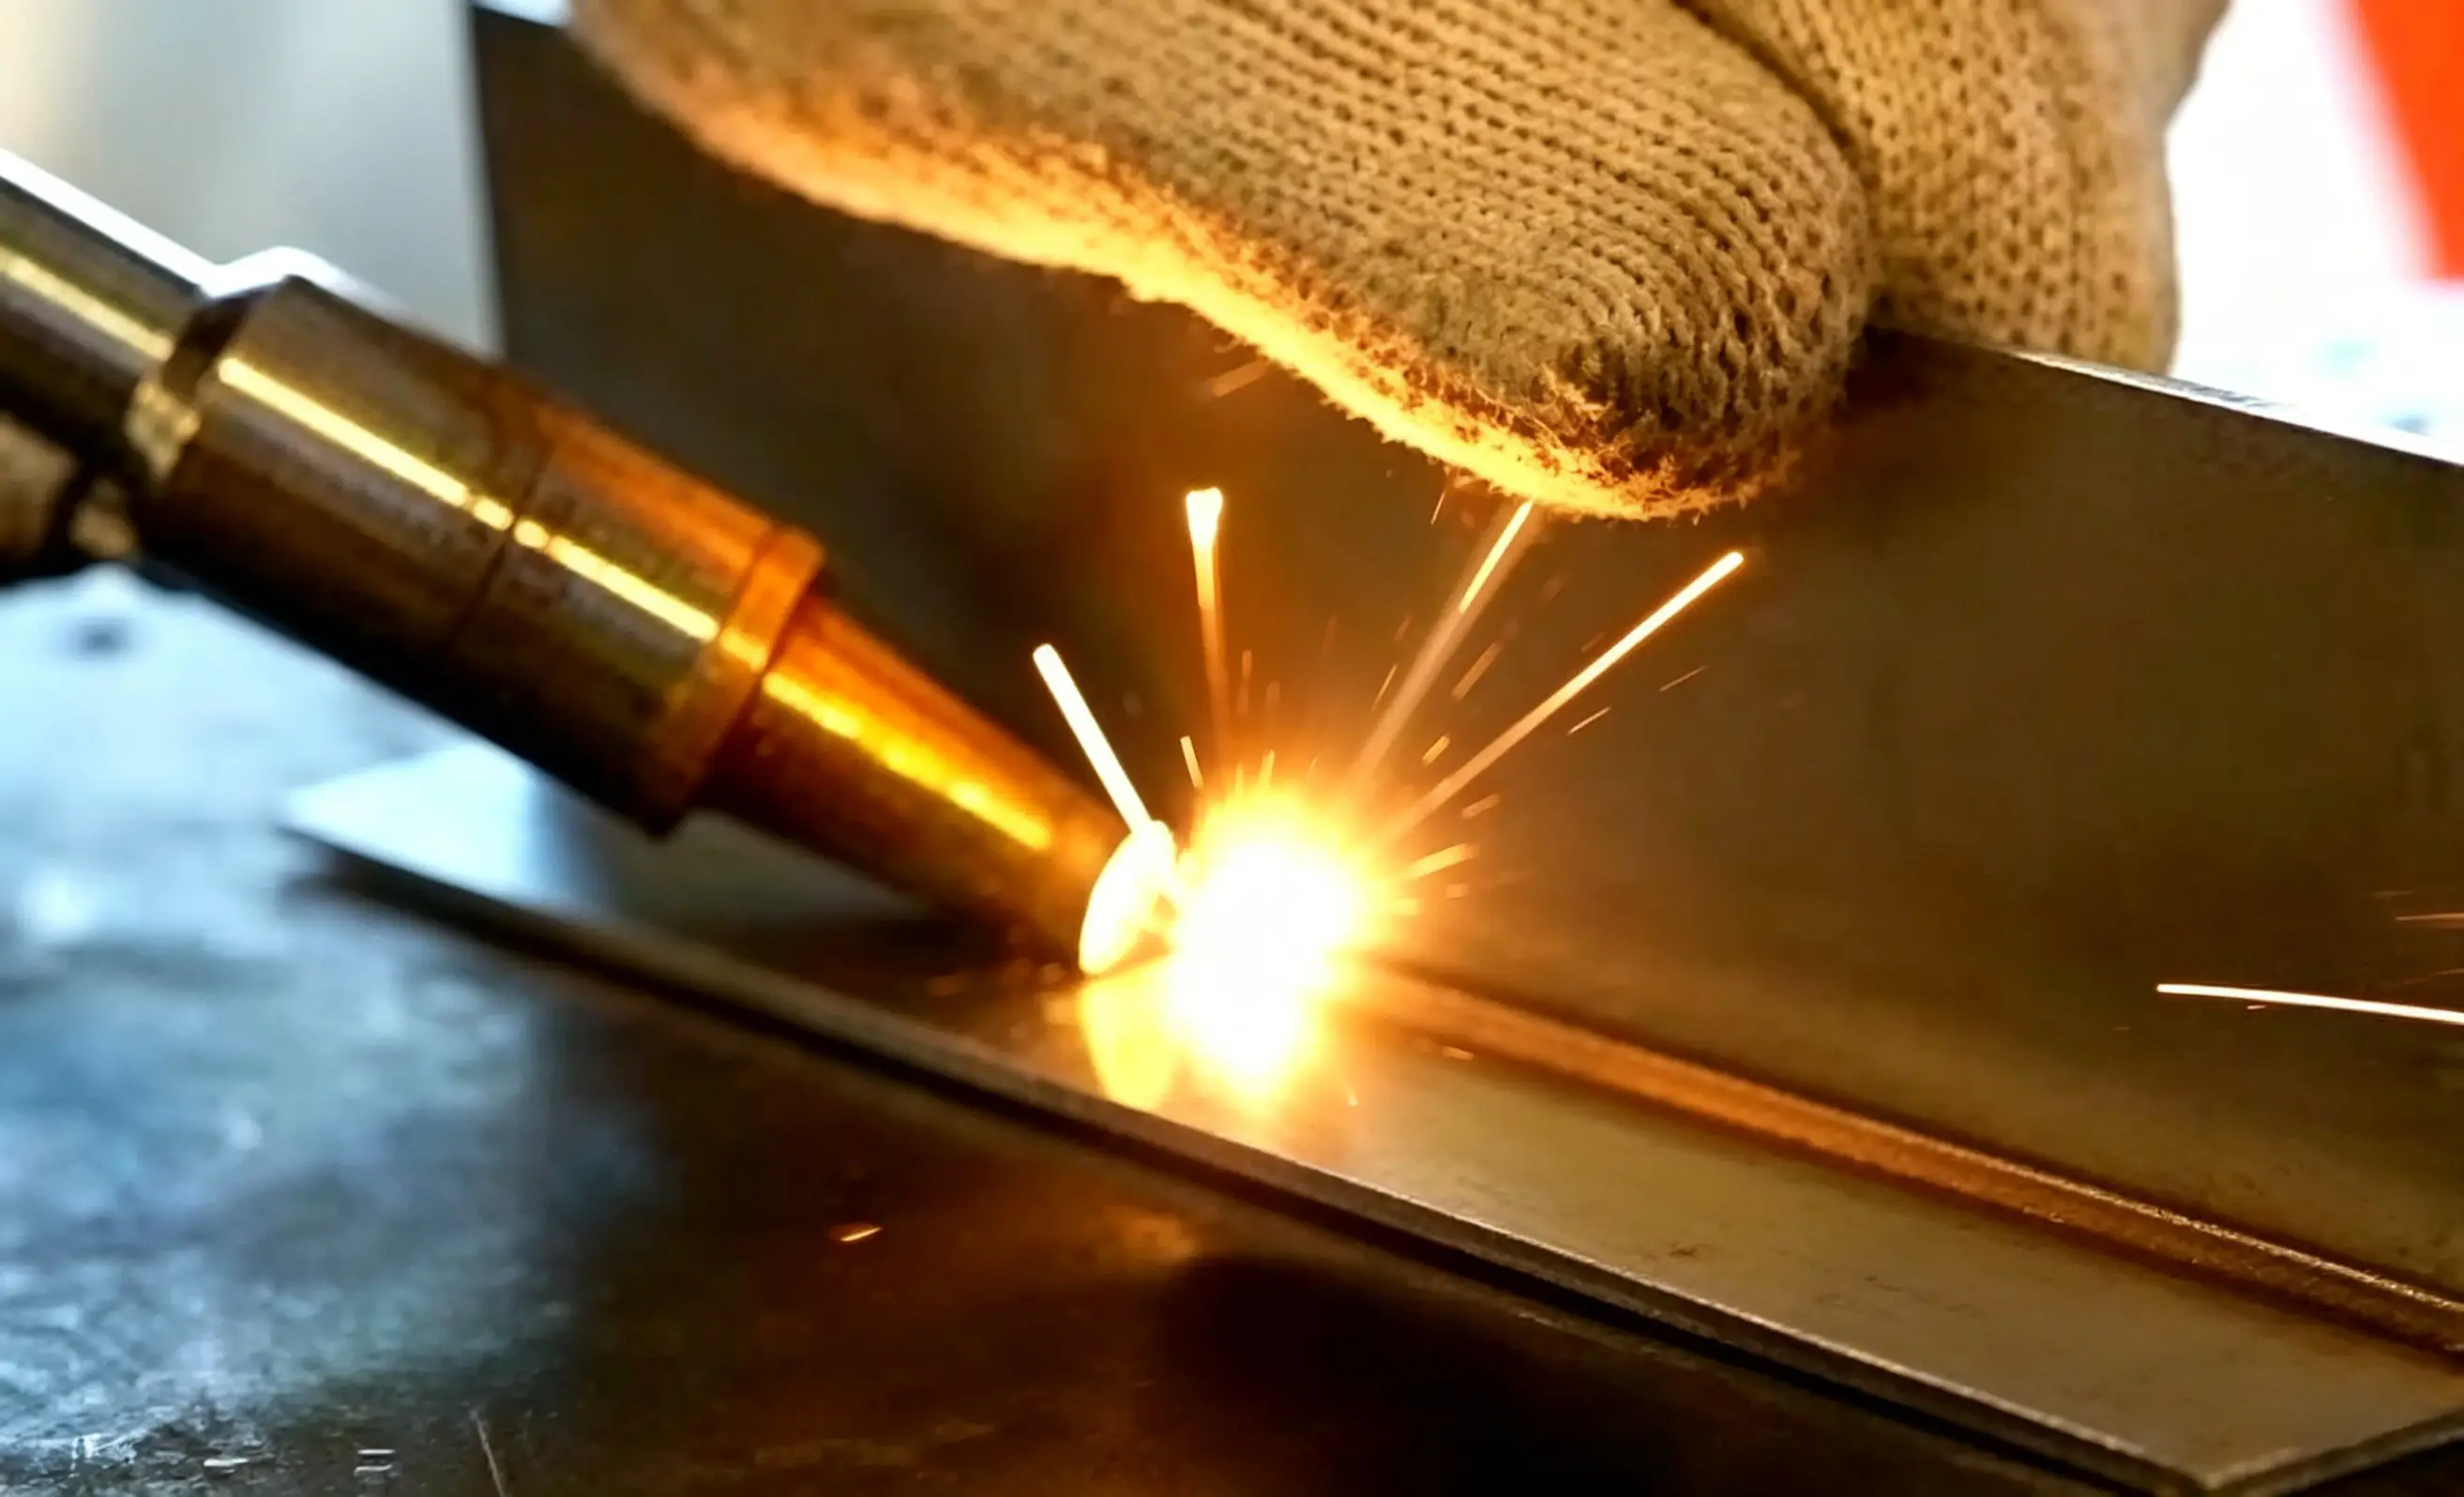
L-iwweldjar bil-lejżer għandu enerġija kkonċentrata ħafna u input baxx tas-sħana, li jillimita b'mod effettiv id-diffużjoni tas-sħana waqt l-iwweldjar. Ħin qasir ta' azzjoni u żona dejqa ta' fużjoni jnaqqsu ħafna l-espansjoni termali u l-kontrazzjoni kiesħa ta' materjali rqaq. Jikkontrolla b'mod effiċjenti l-ġenerazzjoni tal-istress intern u jevita tgħawwiġ u tgħawwiġ fuq żona kbira.
B'modi ta' ħidma ottimizzati, l-iwweldjar bil-lejżer iqassar il-ħin tat-tisħin u jnaqqas il-firxa affettwata mis-sħana. Iżomm il-metall bażi fi stat stabbli waqt l-ipproċessar, u b'hekk inaqqas ir-riskji ta' deformazzjoni b'marġni kbir. Għal materjali ultra-rqaq li huma sensittivi għal temperatura għolja, dan il-mod ta' ħidma jżomm wiċċ ċatt u prestazzjoni strutturali kompluta wara l-iwweldjar.
Iwweldjar bil-Laser vs Iwweldjar Tradizzjonali: Prestazzjoni tal-Kontroll tad-Deformazzjoni
L-għażla ta' metodu ta' wweldjar essenzjalment tfisser l-għażla ta' kif tikkontrolla s-sħana u l-konsegwenzi tagħha.
|
Fattur Ewlieni |
Iwweldjar bil-lejżer |
Weldjar TIG |
Welding MIG |
|---|---|---|---|
|
Dħul tas-Sħana u Periklu Perikoluż |
HAZ Baxxa Ħafna u Dejqa (0.5-2mm) |
HAZ għolja u moderata (3-8mm) |
HAZ Għolja Ħafna u Wiesgħa (5-10mm+) |
|
Kontroll tad-Distorsjoni |
Eċċellenti (50-80% inqas distorsjoni) |
Moderat |
Poor |
|
Veloċità tal-Iwweldjar |
Estremament Veloċi (sa 4x TIG) |
Slow |
Moderat |
|
Adattabilità tal-Materjal |
Stainless, Aluminju, Ram, vantaġġ sinifikanti għal folja rqiqa |
Versatilità tajba, suxxettibbli għal distorsjoni fuq folja rqiqa |
Adattat għal pjanċa ta' ħxuna medja, titjir/tgħawwiġ għoli fuq folja rqiqa |
Analiżi tal-Vantaġġ Prinċipali: Għaliex l-Iwweldjar bil-Laser "Jissakkar" id-Distorsjoni?
-
Depożizzjoni Preċiża tal-Enerġija : Il-lejżer jifforma ġabra ta' tidwib fonda u dejqa permezz tal- effett tat-toqba taċ-ċavetta (proporzjon tal-fond għall-wisa' sa 10:1). Is-sħana tittrasferixxi primarjament fid-direzzjoni tal-fond b'tixrid laterali minimu, u b'mod fundamentali tillimita ż-żona tal-istress termali.
-
Dħul Totali ta' Sħana Baxx Ħafna : Skont il-formula Dħul tas-Sħana = Qawwa / Veloċità , il- veloċità ultra-għolja tal-iwweldjar tal-lejżers tnaqqas drastikament l-akkumulazzjoni tas-sħana għal kull unità ta' tul, u b'hekk trażżan b'mod effettiv iż-żieda fit-temperatura u d-distorsjoni ġenerali.
-
Ġabra ta' Weld iżgħar u Jinxtorob : Il-ġabra dejqa u fonda tipproduċi forza ta' kontrazzjoni aktar ikkonċentrata u iżgħar mal-solidifikazzjoni, u tevita t-tgħawwiġ ta' erja kbira kkawżat minn ġajriet wesgħin u baxxi.
Gwida Prattika: Il-Massimizzazzjoni tal-Kontroll tad-Distorsjoni bl-Iwweldjar bil-Laser
Il-fehim tat-teorija jeħtieġ l-istrateġiji tal-proċess it-tajba biex jiġu żgurati r-riżultati. Hawn huma l-istrateġiji ewlenin ta' ottimizzazzjoni għall -iwweldjar bil-lejżer ta' metall irqiq :
-
Tqabbil ta' Materjali u Parametri :
-
Azzar Inossidabbli (<2mm) : Uża l-Modalità Pulsata , qawwa 1-2kW, veloċità 2-5 m/min, waqt li żżomm l-input tas-sħana taħt 1 J/mm . Ċiklu ta' dazju baxx (10-30%) jippermetti t-tkessiħ tal-materjal bejn il-pulsijiet.
-
Ligi tal-Aluminju : Jeħtieġu 20-50% aktar qawwa biex jegħlbu l-konduttività termali għolja. Strateġija ta' Pulsazzjoni + Tisħin minn Qabel hija effettiva, u twaħħil riġidu huwa obbligatorju biex jikkontrobatti l-Koeffiċjent għoli ta' Espansjoni Termali tiegħu.
-
-
Il-Pożizzjoni tal-Fokus hija Essenzjali : Id-Defokus Negattiv (fokus 0.5-1mm taħt il-wiċċ tal-biċċa tax-xogħol) joħloq ġabra ta' tidwib u HAZ idjaq, u jnaqqas il-wisa' tal-HAZ b'20-30% meta mqabbel mad-defokus pożittiv. Dan huwa dettall kruċjali iżda spiss injorat fil-folji tal-parametri.
-
Ħames Strateġiji Ewlenin tal-Produzzjoni :
-
Tkessiħ minn wara : L-użu ta' pjanċi ta' rinforz imkessħin bl-ilma jew tar-ram biex jassorbu s-sħana minn taħt jista' jnaqqas id-distorsjoni bi 30-50%.
-
Twaħħil Intelliġenti : Għal partijiet ultra-rqaq (<1mm), ir-restrizzjonijiet elastiċi jegħlbu l-klampi riġidi, u jnaqqsu t-tgħawwiġ u l-istress residwu sa 40%.
-
Sekwenzar tal-Iwweldjar : L-użu ta' sekwenzi tal-iwweldjar simmetriċi, alternanti, jew backstep jippermetti li l-istress tat-tinxtorob jikkontrobatti lil xulxin, u potenzjalment inaqqas id-distorsjoni b'50%.
-
Disinn tal-Ġonta : Evita kantunieri li jaqtgħu, uża tranżizzjonijiet b'raġġ; żid moderatament il-wisa' tal-weldjatura (2-3 darbiet il-ħxuna tal-materjal) biex tqassam l-istress.
-
Trattament ta' wara l-iwweldjar : It-temprar li jtaffi l-istress f'600–800°C għal folja rqiqa tal-istainless steel jista' jelimina 40-60% tal-istress residwu, u b'hekk jistabbilizza d-dimensjonijiet.
-
Applikazzjonijiet tal-Industrija: Mit-Teorija sal-Linja tal-Produzzjoni
-
Manifattura tal-Karozzi : Iwweldjar u tiswija ta' pannelli tal-karozzerija tal-azzar u tal-aluminju ta' saħħa għolja (<2mm). L-iwweldjar bil-lejżer jagħti kważi żero distorsjoni filwaqt li jżomm veloċità għolja.
-
Mediċi u Elettroniċi : Komponenti ta' preċiżjoni bħal impjanti tat-titanju u housings tas-sensuri tal-istainless steel jeħtieġu distorsjoni taħt ±0.1mm . L-iwweldjar bil-lejżer, bil -HAZ sub-millimetru tiegħu , huwa l-unika għażla affidabbli.
-
Tiswija tal-Aerospazju u l-Moffa : Meta tissewwa xfafar tat-turbini jew forom ta’ valur għoli li jiswew għexieren ta’ eluf, distorsjoni waħda barra mill-ispeċifikazzjoni tfisser skrapp. L-iwweldjar bil-lejżer jikkontrolla d-distorsjoni għal inqas minn 0.5mm mingħajr ma jżid piż tal-metall tal-mili.
konklużjoni
Id-distorsjoni tal-metall irqiq mhijiex sfida insormontabbli tal-proċess iżda problema ta' ġestjoni tas-sħana . L-Iwweldjar bil-Laser , permezz tal-vantaġġi fiżiċi tiegħu ta' densità għolja ta' enerġija, input totali baxx ta' sħana, u HAZ dejqa , jindirizza t-tliet kawżi ewlenin tad-distorsjoni fis-sors: espansjoni termali irregolari, stress residwu, u instabbiltà tas-sezzjoni rqiqa.
Dan huwa aktar minn aġġornament tat-tagħmir; huwa bidla fil-filosofija tal-produzzjoni—minn “korrezzjoni wara l-iwweldjar” għal “prevenzjoni waqt l-iwweldjar.” Meta taħdem b'għeluq tal-istainless steel ta' daqs 18-20 , labar irqaq tal-batteriji tal-litju , jew mikro-komponenti mediċi , l-għażla tal-proċess tal-iwweldjar it-tajjeb tittraduċi direttament fi tfaddil sinifikanti fix-xogħol mill-ġdid, fl-iskart, u fil-ħin.
MaxWave tifhem profondament it-tfittxija ta' distorsjoni żero fil-manifattura ta' preċiżjoni tal-metall irqiq. Is-soluzzjonijiet tal-iwweldjar bil-lejżer tagħna huma ddisinjati biex jittrasformaw il-vantaġġi teoretiċi ta' hawn fuq f'output stabbli, ripetibbli u ta' kwalità għolja fuq il-linja ta' produzzjoni tiegħek. Jekk inti lest li telimina l-fdalijiet u d-dewmien ikkawżati mid-distorsjoni tal-iwweldjar, it-tim professjonali ta' MaxWave huwa lest li jipprovdi validazzjoni tal-proċess personalizzata u pariri dwar l-għażla tat-tagħmir ibbażati fuq il-materjali, il-ħxuna u l-volumi ta' produzzjoni speċifiċi tiegħek.