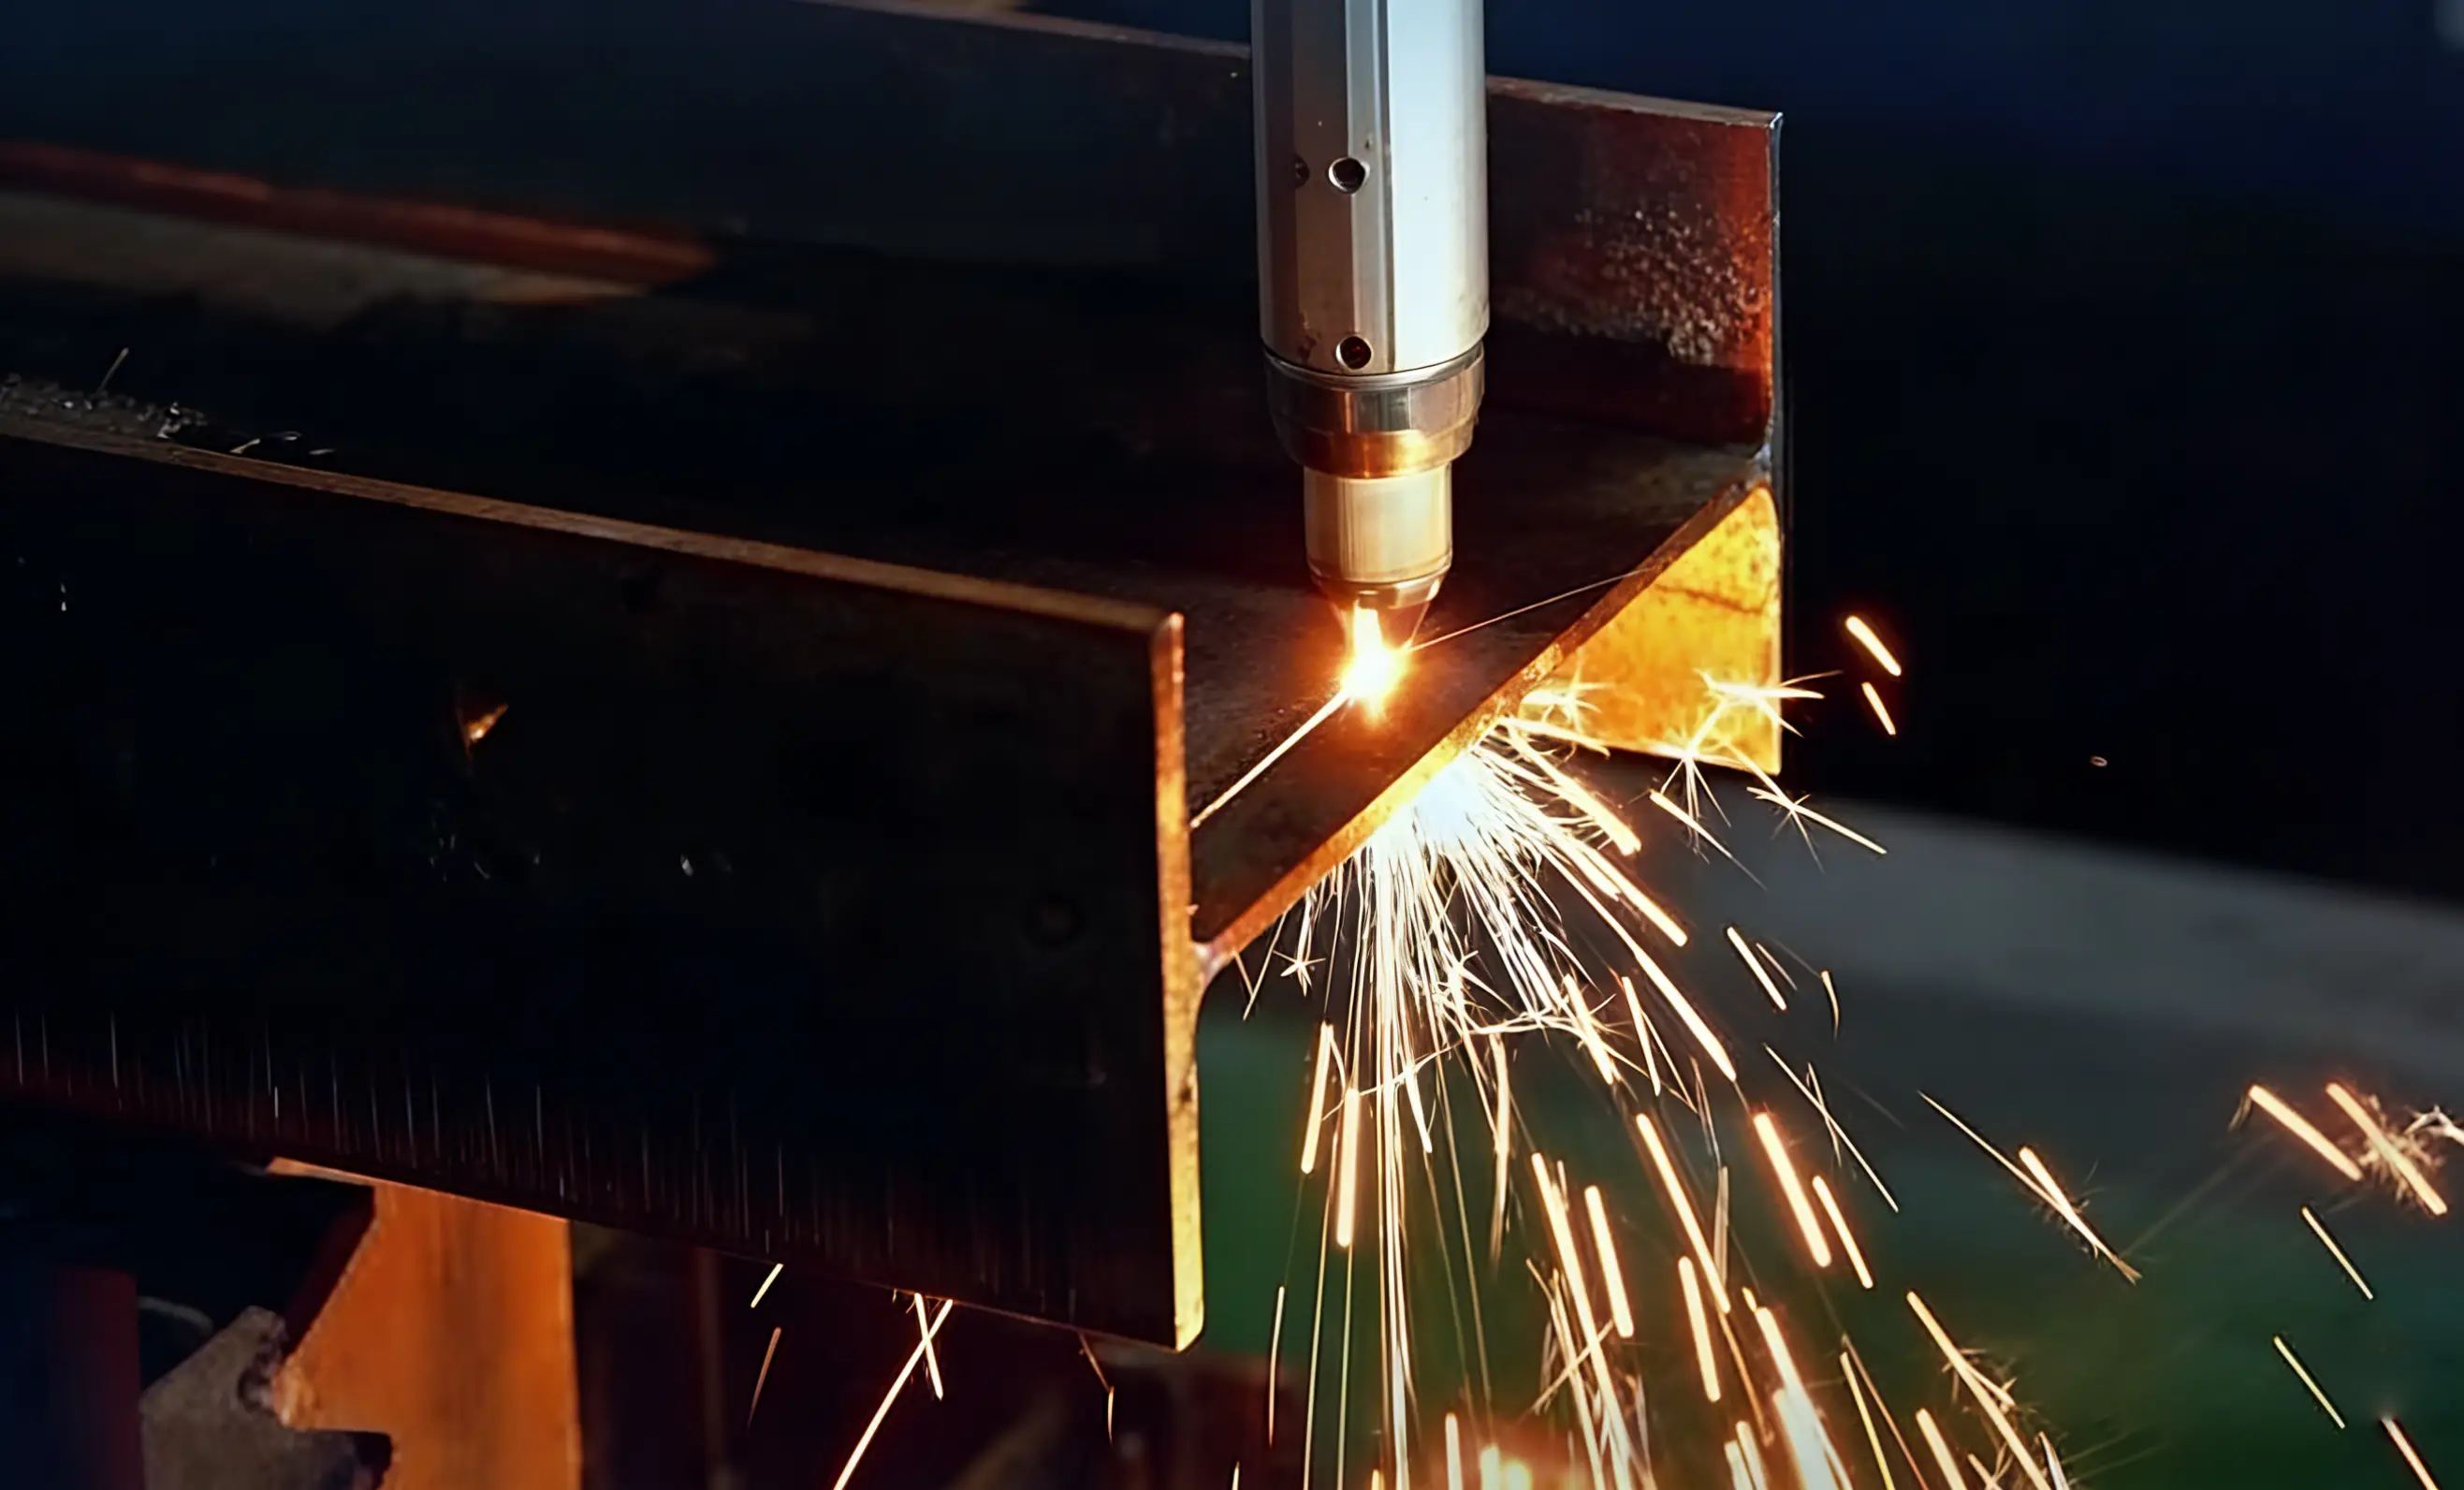
Odlew aluminiowy pojawia się wszędzie we współczesnym przemyśle – w obudowach samochodowych, podstawkach akumulatorów pojazdów elektrycznych, elementach konstrukcyjnych w lotnictwie. Jest to jednak jeden z najtrudniejszych materiałów do spawania na dużą skalę. Wysoka zawartość krzemu, wysoka przewodność cieplna i wysoki współczynnik odbicia działają na niekorzyść, powodując, że systemy o niskiej mocy stają się porowate, pękają i odkształcają się, co szybko obniża wydajność produkcji.
Spawarka światłowodowa Han's Laser o dużej mocy została zaprojektowana właśnie z myślą o tym problemie. Jej architektura lasera światłowodowego z falą ciągłą oddaje fizykę spawania stopów aluminium . Niniejszy artykuł zawiera pełne omówienie techniczne – podstawowe specyfikacje, rzeczywiste dane dotyczące zastosowań oraz bezpośrednie porównanie z alternatywnymi metodami TIG i MIG – aby pomóc Ci zdecydować, czy ten system powinien znaleźć się w Twojej hali produkcyjnej.
Kluczowe specyfikacje w skrócie
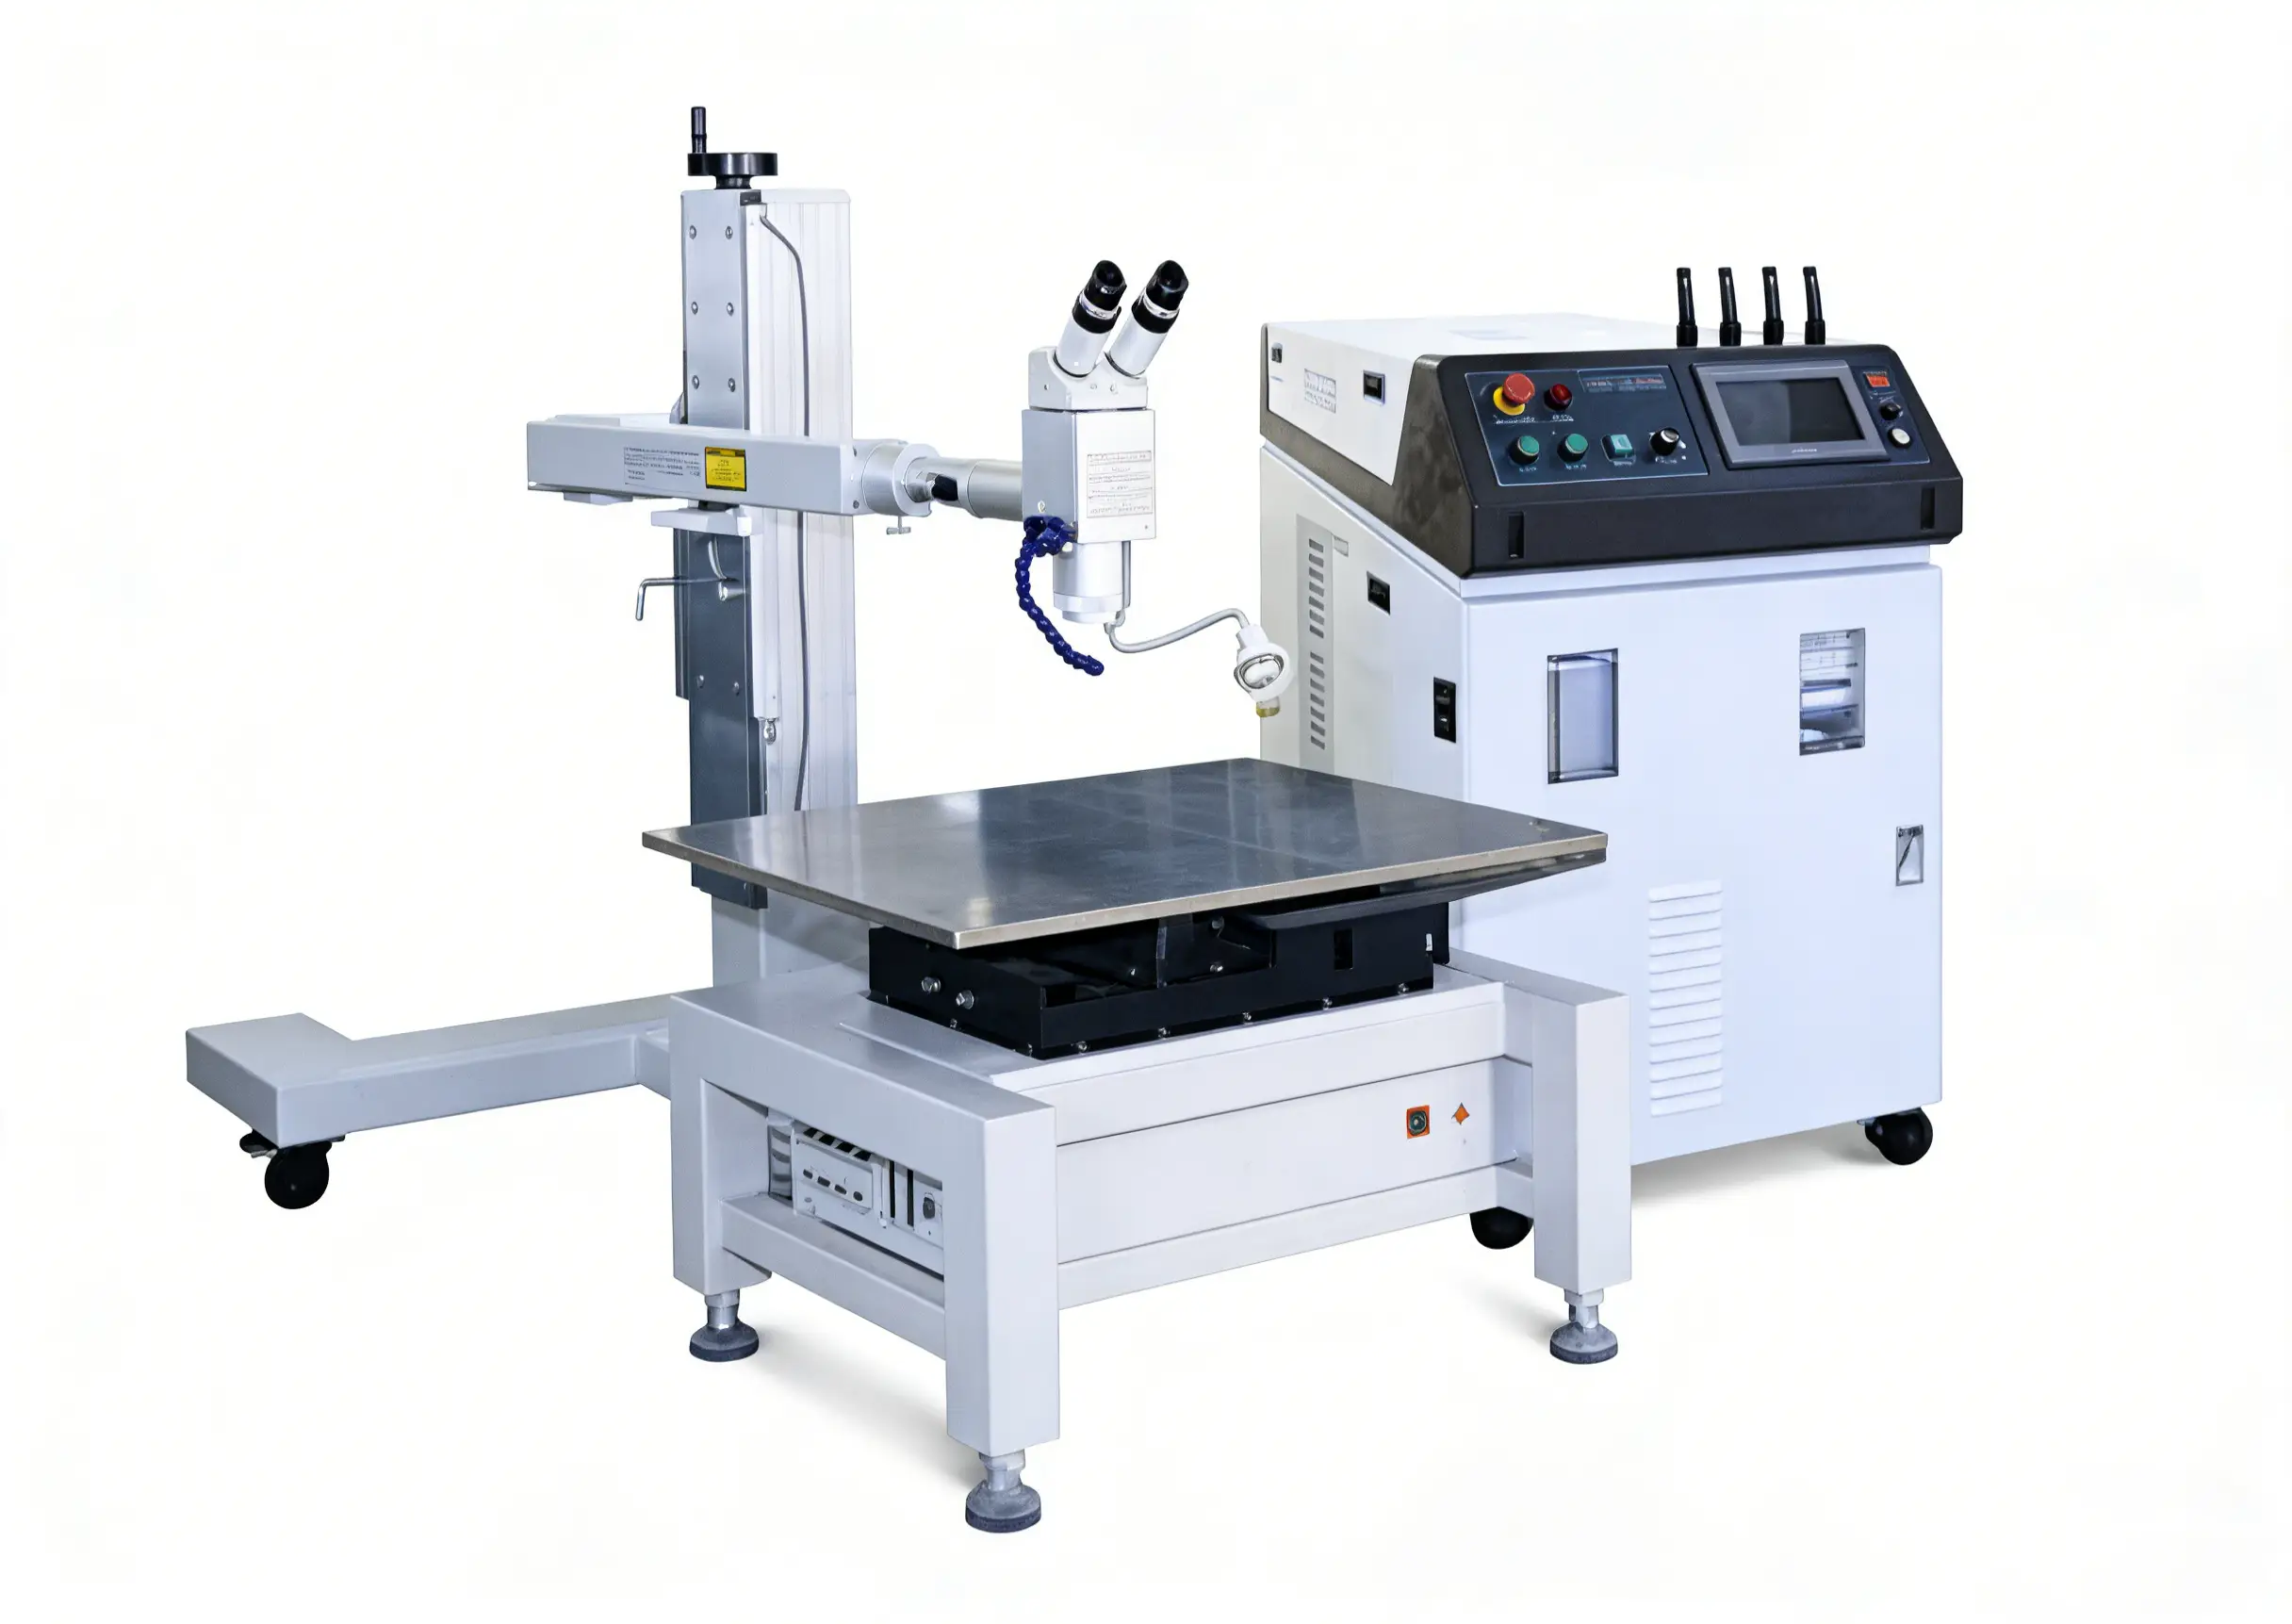
Han's Laser buduje swoją linię wysokiej mocy spawarek laserowych światłowodowych o długości fali 1070 nm , obejmującą modele od FP150 (150 W impuls / 250 W ciągły) do systemów przenośnych o mocy 1000 W, 1500 W i 2000 W. Moc szczytowa sięga 3000 W w wariantach o średniej mocy 300 W, zapewniając duży zapas mocy dla odblaskowych stopów aluminium.
Najważniejsze dane techniczne:
-
Średnica rdzenia włókna : 50 μm lub 200 μm
-
Kontrola szerokości impulsu : 0.2–50 ms, 50 grup przebiegów × 16 segmentów
-
Prędkość spawania : do 120 mm/s
-
Penetracja aluminium : 3.5 mm przy 1000 W; 4.0 mm przy 2000 W
-
HAZ : minimalne, zerowe mierzalne zniekształcenie
4-osiowy układ XYRZ precyzyjnie obsługuje złożone ścieżki 3D. Wizyjny system CCD automatycznie dba o wyrównanie pozycji. Jedno źródło lasera może być współdzielone w czasie między wieloma stanowiskami, co zwiększa przepustowość na równoległych liniach produkcyjnych.
Dlaczego odlew aluminiowy jest jednym z najtrudniejszych materiałów do spawania
Właściwości materiałowe odlewów aluminiowych stwarzają liczne wyzwania w zakresie łączenia:
-
Wysoka przewodność cieplna : 4 razy większa niż stali — ciepło rozprzestrzenia się szybko, pozostawiając naprężenia wewnętrzne na tyle duże, że mogą spowodować pęknięcie sztywnych konstrukcji
-
Warstwa tlenku : Powierzchniowa warstwa tlenku topi się w temperaturze 2050°C (ponad 3-krotnie wyższej od temperatury topnienia aluminium wynoszącej 600°C), nie ulega stopieniu i przedostaje się do jeziorka spawalniczego jako osłabiający wtrącenie
-
Porowatość : Pustki odlewnicze i absorpcja wodoru powodują powstawanie pęcherzyków, które zostają uwięzione podczas szybkiego krzepnięcia
-
Wypalanie elementów stopowych : magnez, cynk i mangan wypalają się pod wpływem ciepła, zmieniając skład metalu spoiny
-
Zmiękczanie strefy HAZ : Brak zmiany fazy stałej oznacza, że nie można rafinować grubych ziaren w strefie HAZ — wytrzymałość połączeń spada
-
Brak wizualnego wskaźnika stopienia : Aluminium nie zmienia koloru ze stałego na ciekły, co eliminuje kluczowy sygnał zwrotny dla spawaczy ręcznych
Wszystkie te czynniki sprawiają, że spawanie odlewów aluminiowych jest umiejętnością specjalistyczną, a niedopasowany lub zbyt słaby sprzęt stanowi bezpośrednie obciążenie dla linii produkcyjnej.
Awaria modelu lasera Hana i technologia
Han's Laser oferuje zarówno tryb fali ciągłej (CW), jak i tryb fali impulsowej (PW), każdy z nich przeznaczony do różnych zastosowań.
Modele fali ciągłej
HW1500F-IPG i HW2000 to niezawodne urządzenia do spawania aluminium na liniach produkcyjnych. Oba wykorzystują systemy chłodzenia cieczą (moc chłodnicy do 10.2 kW), aby zapewnić stabilność mocy w długich seriach. Funkcja wobble (szerokość wahania 0–5 mm, częstotliwość do 300 Hz) ma kluczowe znaczenie w przypadku odlewów aluminiowych — kontrola porowatości zależy od sposobu, w jaki wiązka miesza jeziorko stopowe, a nie tylko od mocy.
-
HW1500F-IPG : 1500 W CW, chłodzenie cieczą, drgania 0–5 mm / 0–300 Hz, prędkość spawania 0–50 mm/s, grubość aluminium 0.4–4 mm
-
HW2000 : 2000 W CW, ten sam układ drgań i chłodzenia, większa moc do grubszych sekcji
Modele fal pulsacyjnych
FP300 i SFP300 zapewniają moc średnią 300 W / szczytową 3 kW, z energią impulsu do 30 J i regulowaną szerokością impulsu (0.2–50 ms). Stosunek mocy szczytowej do średniej wynoszący 10:1 sprawia, że tryb impulsowy jest tak cenny: krótkie, intensywne impulsy zapewniają głęboką penetrację z otworem klucza bez nagrzewania elementu, tworząc spoiny o dużym wydłużeniu i minimalnej strefie wpływu ciepła na cienkościennych odlewach aluminiowych.
Średnica rdzenia włókna: Specyfikacja pomijana przez większość kupujących
|
Rdzeń włóknisty |
Fokus wiązki |
Profil spoiny |
Najlepsze dla: |
|---|---|---|---|
|
50 μm |
Wąskie, o wysokiej intensywności |
Głęboka, ciasna dziurka od klucza |
Połączenia konstrukcyjne, szwy o wysokiej wytrzymałości |
|
200 μm |
Szersze miejsce |
Szerszy szew, mniejsza głębokość |
Mostkowanie szczelin, spoiny kosmetyczne, cienkie Al |
W przypadku spawania naprawczego odlewów aluminiowych z nierównomiernymi szczelinami, grubość 200 μm zapewnia większą przestrzeń roboczą. W przypadku precyzyjnych spoin konstrukcyjnych na podstawkach akumulatorów pojazdów elektrycznych lub obudowach samochodowych, grubość 50 μm zapewnia wymagany stosunek głębokości do szerokości.
Chłodzenie i montaż produkcyjny
Mniejsze modele (WFF500, FP150, FP300) są chłodzone powietrzem i pobierają poniżej 1.8 kW – idealne dla mniejszych warsztatów bez infrastruktury chłodniczej. Seria przenośnych urządzeń HW (1 kW, 1.5 kW, 2 kW) jest chłodzona wodą , dostarczana z 10-metrowymi światłowodami i zasilana prądem jednofazowym 220 V (modele powyżej 2 kW wymagają prądu trójfazowego 380 V), co ułatwia integrację z istniejącymi komórkami produkcyjnymi.
Jak Han's Laser rozwiązuje trzy największe wyzwania związane ze spawaniem odlewów aluminiowych
1. Wysoka refleksyjność odprowadzająca energię
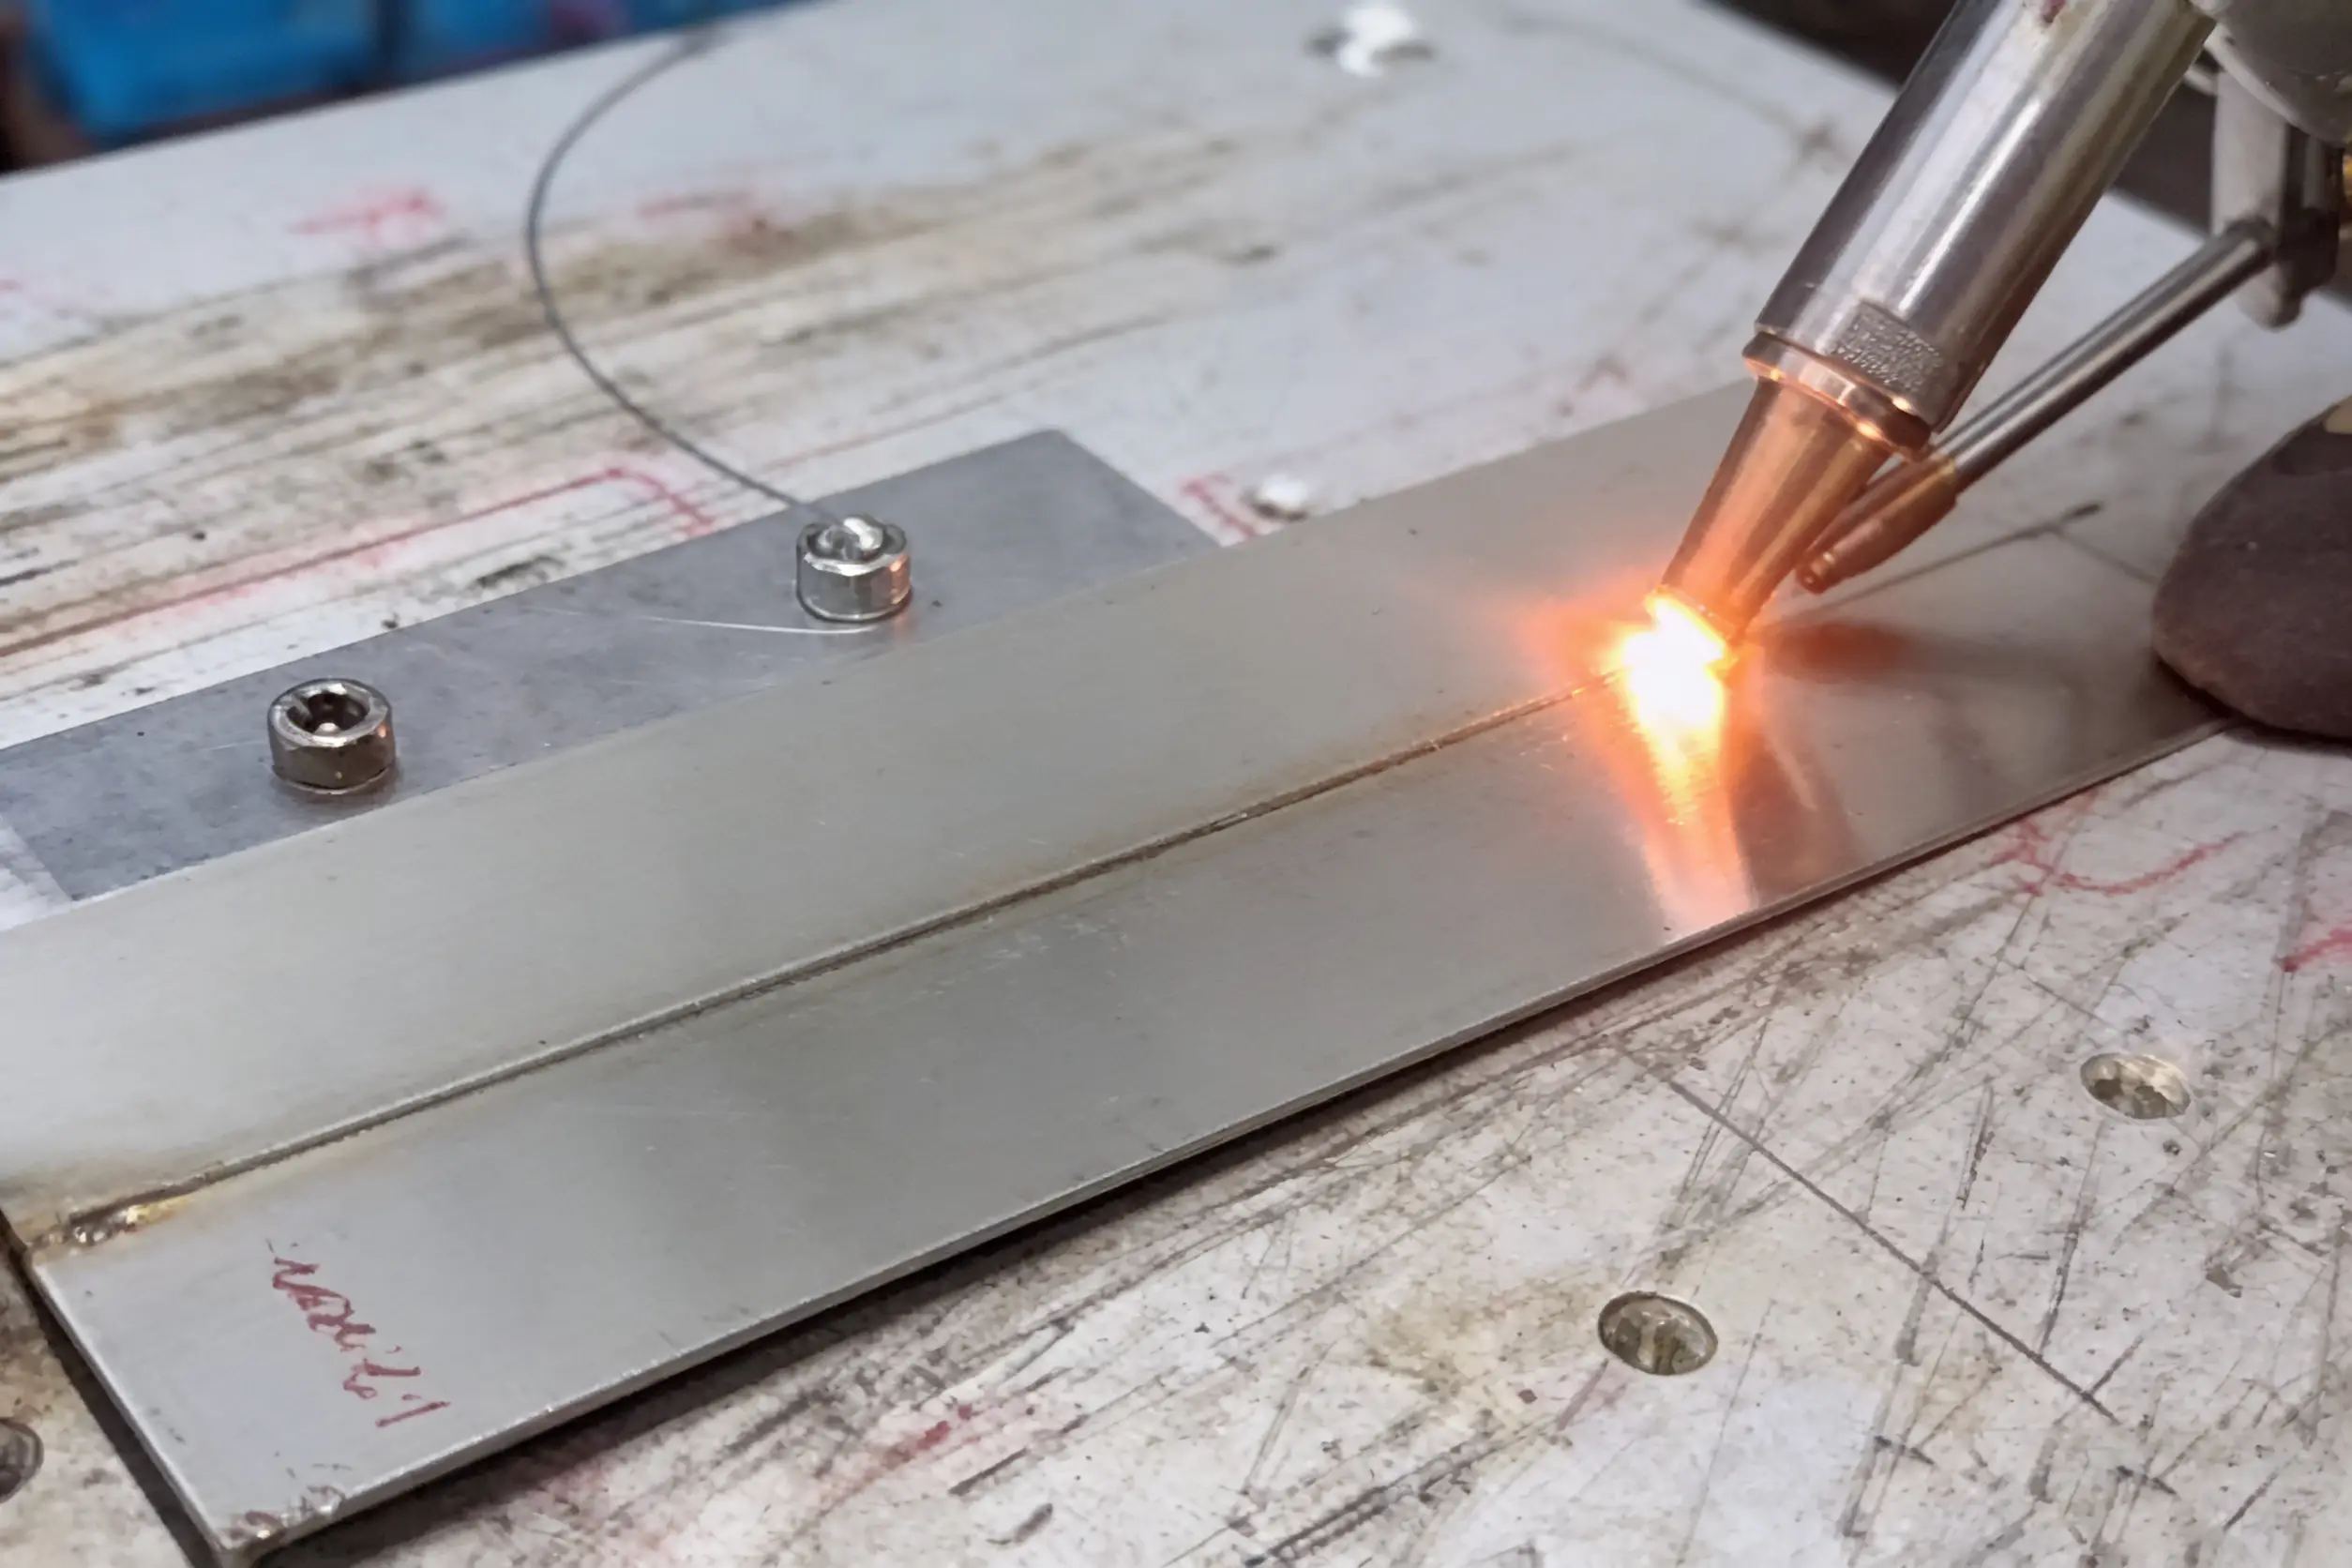
Aluminium odbija ponad 90% energii podczerwonej przy niskich gęstościach mocy. Rozwiązaniem nie jest brutalna siła – to szybkie przekroczenie progu. Systemy laserowe Hana z falą ciągłą osiągają gęstość mocy potrzebną do przekształcenia aluminium z odblaskowego w absorpcyjne w ciągu milisekund. Długość fali 1070 nm w połączeniu z rdzeniem światłowodowym o średnicy 50 μm koncentruje energię w wystarczająco ciasnym miejscu, aby włączyć tryb „dziurki od klucza”, zanim narosną straty odbicia. Absorpcja gwałtownie wzrasta, a laser zaczyna wykonywać rzeczywistą pracę.
2. Powstawanie porowatości w jeziorku stopionego metalu
Pustki odlewnicze i rozpuszczony wodór nie znikają podczas topienia aluminium – przemieszczają się. Powstają pęcherzyki gazu, które zostają uwięzione, jeśli krzepnięcie wyprzedzi ich ucieczkę. Modele laserowe Han's Laser CW radzą sobie z tym problemem za pomocą funkcji wobble : wiązka oscyluje z częstotliwością do 300 Hz w zakresie 0–5 mm, mieszając jeziorko stopu w powtarzalny sposób. Jeziorko pozostaje ciekłe wystarczająco długo, aby pęcherzyki gazu mogły uciec, zanim zostaną zamknięte w procesie krzepnięcia, co zapewnia gęstszy i bardziej równomierny przekrój spoiny.
3. Pękanie termiczne pod wpływem naprężeń szczątkowych
Szybkie, niekontrolowane nagrzewanie tworzy duże szczeliny temperaturowe w całym elemencie, generując naprężenia wewnętrzne. Odlew aluminiowy nie ulega przemianie fazowej w stanie stałym, która mogłaby rozprowadzić te naprężenia, dlatego połączenie pęka. Modele z falą pulsacyjną radzą sobie z tym problemem dzięki ścisłej kontroli: FP300 i SFP300 generują moc szczytową 3 kW w impulsach trwających zaledwie 0.2 ms, umożliwiając głęboką penetrację bez ciągłego nagrzewania. Strefa HAZ pozostaje wąska, naprężenia szczątkowe niskie, a połączenie osiąga pełne zespolenie bez pękania.
Aplikacje w świecie rzeczywistym
Motoryzacja: Tacki na akumulatory pojazdów elektrycznych i obudowy układów napędowych
Stopy ADC12 i A356 dominują na rynku półek akumulatorów do pojazdów elektrycznych, o grubości ścianek od 3 do 8 mm. Systemy laserowe Han's spawają je z prędkością 6 m/min przy mocy 9 kW , osiągając szczelność po spawaniu poniżej 10⁻⁶ mbar·L/s.
-
Obudowy przekładni : tryb głębokiego otworu klucza (>10⁶ W/cm²), stosunek głębokości do szerokości >5:1, utrzymanie wytrzymałości na rozciąganie >95%
-
Obudowy silników (ścianka 2–5 mm): tryb przewodzenia ciepła, porowatość <1%, znacznie zmniejszone pękanie na gorąco
Lotnictwo i kosmonautyka: Naprawa konstrukcji
Odlewane elementy konstrukcyjne A356 (grubość ścianki 4–10 mm) poddawane są spawaniu naprawczemu z odkształceniem poniżej 0.1 mm na 100 mm i wskaźnikiem pomyślnej kontroli rentgenowskiej na poziomie 98%. Okładzina turbiny jest wykonywana bez podgrzewania wstępnego, osiągając szerokość pojedynczego przejścia 20–30 mm i 50% wzrost odporności na zużycie na przejście.
Sprzęt przemysłowy: korpusy pomp i obudowy przekładni
Korpusy pomp i zaworów ADC12 spawają się z prędkością powyżej 5 m/min , zapewniając trzykrotny wzrost wydajności w porównaniu z tradycyjnymi metodami. Obudowy przekładni A356 osiągają wskaźnik wycieku helu poniżej 5×10⁻⁹ mbar·L/s, a wydajność wzrasta o 40% po integracji automatyki.
Laser Han's vs. TIG/MIG: porównanie oparte na danych
|
metryczny |
Włókno laserowe Hana |
TIG/MIG (odlew aluminiowy) |
|---|---|---|
|
Prędkość spawania (3 mm Al) |
Do 7.2 m/min |
0.5–2 m/min |
|
Szerokość strefy HAZ |
minimalny |
2 – 5 mm |
|
Współczynnik porowatości |
Blisko zera |
5-15% |
|
Deformacja po spawaniu |
Zero |
Przesunięcie wymiarowe o 5–10% |
Całkowity koszt eksploatacji : Modele Han's Laser chłodzone powietrzem pobierają moc poniżej 1.8 kW i charakteryzują się 25% sprawnością elektrooptyczną. Brak elektrod eksploatacyjnych i drutu spawalniczego w przypadku większości połączeń z odlewanego aluminium, a regulacja wizyjna CCD redukuje nakład pracy ręcznej o ponad 50%. Procesy TIG i MIG generują koszty stałe – materiały eksploatacyjne, robocizna ponowna, brak części.
Ograniczenia : Spawanie światłowodowe Han's Laser idealnie nadaje się do odlewów aluminiowych o grubości 0.5–5 mm — podstaw akumulatorów, korpusów pomp, obudów silników i cienkościennych elementów konstrukcyjnych. Głębokość wtopienia w jednym przejściu sięga 4.0 mm przy mocy 1 kW. Powyżej 5 mm lub w przypadku skomplikowanych geometrii fazowania, możliwość spawania metodą MIG/MAG w głębokich rowkach nadal ma przewagę.
Przewodnik wyboru: dopasowanie modelu do Twojej działalności
Pierwszą decyzją, jaką musisz podjąć jest grubość ścianki :
-
Poniżej 1.5 mm : modele impulsowe MOPA o mocy 20–50 W. Ścisła kontrola impulsu ogranicza dopływ ciepła w miejscach, gdzie ryzyko zniekształceń jest największe.
-
1.5–4 mm : modele światłowodowe o mocy 50–100 W z trybem oscylacyjnym. To idealne rozwiązanie dla większości aluminiowych odlewów samochodowych – obudów akumulatorów, korpusów pomp i obudów silników.
-
Powyżej 4 mm : modele o mocy 100 W i wyższej fali ciągłej. Han's Laser osiąga maksymalną grubość 10 mm dla aluminium.
Wielkość partii kształtuje resztę :
-
Naprawy/małe i średnie zlecenia : Przenośny MOPA. Chłodzony powietrzem, poniżej 500 W, ~45 kg. Przenośny między stanowiskami.
-
Linie o dużej objętości : zintegrowany z robotem system G3015HF. Prędkość 200 m/min, przyspieszenie 2.8 G, zakres roboczy 3000 × 1500 mm. Dokładność pozycjonowania ±0.03 mm/m, powtarzalność pozycjonowania ±0.02 mm.
Autorytet marki
W 2025 roku 47% globalnych przychodów ze spawania laserowego pochodziło z systemów światłowodowych. Han's Laser, obok IPG Photonics, Trumpf i Coherent, jest liderem na rynku spawarek laserowych. Han's produkuje diody, światłowody i optykę wiązki laserowej na miejscu w Shenzhen, skracając czas realizacji zamówienia do 4 tygodni – znacznie krócej niż większość międzynarodowych konkurentów.
Dane regionalne potwierdzają to stanowisko:
-
Region Azji i Pacyfiku odpowiada za 49.35% przychodów ze spawania laserowego w 2025 r., a do 2031 r. rośnie on w tempie 7.62% CAGR
-
Chiny rosną w tempie 7.0% CAGR — o 34.6% powyżej światowego poziomu odniesienia wynoszącego 5.2%
-
Tylko w 2025 roku Han’s Laser wysłał z chińskich centrów produkcyjnych ponad 3,000 ogniw światłowodowych o mocy wielu kW
-
Nabywcy samochodów i pojazdów elektrycznych stanowią 35.9% całkowitego udziału w rynku
Lista kontrolna przed zakupem
1. Walidacja procesu
Zapytaj, czy dostawca będzie prowadził próba spawania odlewanego aluminium na Twoim rzeczywistym stopie. Kryteria akceptacji: porowatość poniżej 2%, długość pęknięć na gorąco poniżej 0.5 mm, wytrzymałość na rozciąganie powyżej 80% materiału bazowego, spadek twardości w strefie SWC poniżej 15%. Uzyskaj pisemne parametry testu (moc 6 kW, prędkość 2 m/min, gaz wspomagający 20 l/min, ciepło doprowadzone poniżej 180 kJ/m). Wahanie jest Twoją odpowiedzią.
2. Wymagania dotyczące obiektu
-
Przepływ wody chłodzącej: >20 l/min, <25°C, 0.2–0.5 MPa
-
Ekstrakcja oparów: >1000 m³/h, >99% skuteczności filtra
-
Bezpieczeństwo laserowe: obudowa klasy 4, blokada drzwi, okulary 1070 nm
3. Obliczanie zwrotu z inwestycji (ROI)
System o mocy 3–6 kW kosztuje 500 tys.–1.5 mln juanów (RMB) w przeliczeniu na sprzęt. Spawanie laserowe obniża koszt pojedynczej części do 2–5 juanów (RMB), w porównaniu do 10–20 juanów (RMB) w przypadku spawania ręcznego. Przy rocznej produkcji 100–500 tys. części, zwrot z inwestycji jest natychmiastowy. 1–2.5 lat. Wzrost produktywności w porównaniu z pracą ręczną: 300%.
4. Weryfikacja dostawcy
-
Poproś o 3–5 przypadków referencyjnych odlewów aluminiowych. Szukaj wytrzymałości po spawaniu powyżej 400 MPa i wskaźnika awaryjności poniżej 1%.
-
Potwierdź czas realizacji zamówienia na części zamienne: wymiana źródła lasera i głowicy spawalniczej w ciągu 48 godzin
-
Test reakcji technicznej: symulacja awarii sprzężenia o wysokim współczynniku odbicia. Czas powyżej 24 godzin jest zbyt długi.
Wniosek
Odlew aluminiowy nie pozostawia miejsca na słabe wybory procesowe — podobnie jak ma to miejsce w przypadku konkurencyjnej hali produkcyjnej.
Ten poradnik jasno pokazał jedno: technologia spawania laserem światłowodowym o dużej mocy Han's Laser nie jest drobnym ulepszeniem w porównaniu z metodami TIG czy MIG. To w gruncie rzeczy inne podejście. Wysoka refleksyjność, ryzyko porowatości i odkształcenia cieplne nie są już czynnikami decydującymi. Stają się one zmiennymi, które można kontrolować.
Porównanie oparte na danych samo w sobie jest przekonujące. Rzeczywiste wyniki zastosowań w przemyśle motoryzacyjnym, elektrycznym i lotniczym potwierdzają, że to rozwiązanie sprawdza się w środowiskach produkcyjnych, a nie tylko w testach. Teraz decyzja należy do Ciebie: czy Twój obecny proces laserowego spawania stopów aluminium zapewnia jakość spoiny, czas cyklu i profil kosztów, jakich potrzebuje Twoja firma?
Nie, pewnie tak? To jest twój punkt wyjścia.