
Miedź wydaje się łatwa do spawania — jest miękka, podatna na obróbkę i lutowałeś ją już wcześniej bez większych problemów. Ale w momencie zajarzenia łuku coś jest nie tak. Ciepło szybko znika. Metal bazowy odkształca się, zanim zdążysz zareagować. Jeziorko spawalnicze zachowuje się zupełnie inaczej niż stal. To nie błąd użytkownika. To fizyka. Miedź przewodzi ciepło 11 razy szybciej niż stal miękka. Wszystko, czego nauczyłeś się o spawaniu innych metali, musisz sobie przypomnieć, zanim dotkniesz złącza miedzianego.
Próbujesz spawania miedzi metodą TIG po raz pierwszy? Masz problem ze zrozumieniem, dlaczego wytrzymałość połączenia spawanego miedzią ciągle spada? Ten poradnik od razu podpowie, co się sprawdza — odpowiednie temperatury podgrzewania wstępnego, dobór spoiwa i porównanie metod, które uchronią Cię przed kosztownymi i frustrującymi błędami.
Dlaczego spawanie miedzi jest twardsze niż spawanie większości metali (i co to oznacza dla początkujących)
Oto liczba, która wszystko wyjaśnia: 400 W/m·K.
To przewodność cieplna miedzi – około 10 razy wyższa niż stali . W momencie, gdy łuk elektryczny uderza w powierzchnię, ciepło szybko rozprzestrzenia się poza strefę spawania. Jeziorko stopu znika szybciej, niż jesteś w stanie je zgromadzić. Nie jesteś powolny – materiał po prostu działa przeciwko tobie.
Ta jedna właściwość stwarza trzy poważne problemy przy spawaniu miedzi :
- Nagłe wzrosty zapotrzebowania na energię. Potrzeby miedzi 2–5× więcej ciepła niż stal. Typowa instalacja TIG 200 A często ma problemy z miedzią o grubości 1/8 cala — w wielu przypadkach Wymagane jest 300A lub więcej aby utworzyć stabilne jeziorko stopu.
- Zniekształcenia następują szybko. Miedź rozszerza się bardziej pod wpływem ciepła, co powoduje odkształcenie jest znacznie bardziej prawdopodobne. W momencie, gdy zauważysz ruch, deformacja już nastąpiła.
- Utlenianie osłabia spoinę. W wysokich temperaturach tlen wewnątrz miedzi tworzy tlenki, które zanieczyszczają strefę spawania, co prowadzi do porowatość i zmniejszona wytrzymałość.
Przez co przechodzą początkujący
Większość początkujących ponosi porażkę na jeden z dwóch sposobów:
Niedogrzanie (najczęstsze). Łuk wygląda stabilnie, ale metal bazowy nigdy nie ulega całkowitemu stopieniu. Złącze może wydawać się solidne, ale szybko ulega zniszczeniu pod wpływem naprężeń.
Przegrzanie. Zwiększanie mocy bez odpowiedniej osłony prowadzi do porowatości i osłabienia spoin , zwłaszcza gdy osłona gazowa jest niewystarczająca.
Częstym problemem w praktyce jest to, że pominięcie odpowiedniego przygotowania (np. odtleniania lub regulacji osłony) często skutkuje porowatymi spoinami, które pękają pod wpływem ciśnienia , nawet jeśli na powierzchni wyglądają dobrze.
Czy można połączyć miedź? Ale czy naprawdę trzeba ją „spawać”?
—— Zrozumienie kluczowych różnic: lutowanie, lutowanie twarde i spawanie
Wielu początkujących wchodzi do sklepu z narzędziami, nazywając każdy proces łączenia metali „spawaniem”. Jednak próba użycia zwykłej lutownicy do elektroniki do wykonania wspornika konstrukcyjnego – lub przemysłowej spawarki TIG do podłączenia prostej domowej rury wodociągowej – to przepis na porażkę, a nawet katastrofę.
Łączenie miedzi obejmuje trzy różne procesy fizyczne. Wybór odpowiedniego pozwoli Ci zaoszczędzić tysiące dolarów na kosztach sprzętu i setki godzin frustracji.
1. Podstawowe porównanie trzech procesów
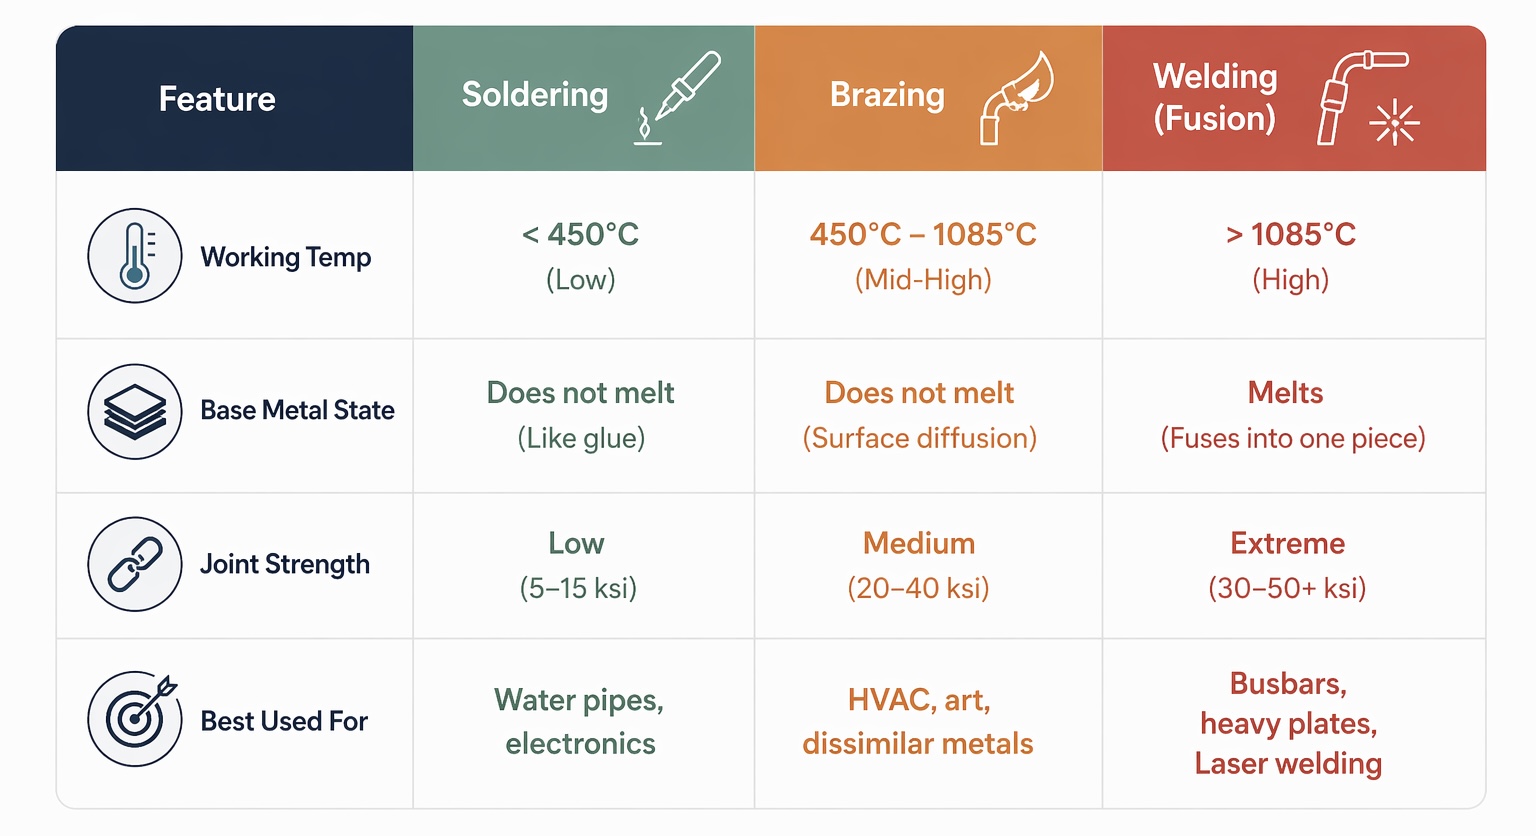
2. Deep Dive: Którą opcję wybrać?
● Szybkie naprawy: Wybierz lutowanie
To jest „standard domowy”. Jeśli naprawiasz nieszczelną rurę miedzianą w piwnicy lub samodzielnie budujesz regał z rur miedzianych, lutowanie w zupełności wystarczy, aby wytrzymać ciśnienie wody w domu poniżej 150 psi.
- Plusy: Niski próg wejścia; można to zrobić za pomocą prostego palnika propanowego.
- Wady: Niska wytrzymałość konstrukcyjna; nie wytrzymuje dużych naprężeń ani intensywnych wibracji.
● W celu zapewnienia odporności na wibracje i uszczelnienia: wybierz lutowanie
Lutowanie twarde to złoty standard w branży HVAC (ogrzewanie, wentylacja i klimatyzacja). Chociaż nadal nie topi metalu bazowego, użycie prętów lutowniczych na bazie srebra lub fosforu tworzy znacznie silniejsze wiązanie molekularne niż lutowanie.
- Plusy: Doskonale nadaje się do łączenia miedzi z innymi metalami (np. stalą nierdzewną).
- Wady: Duża strefa wpływu ciepła (HAZ), która może odkształcać cienkie części miedziane.
● Aby uzyskać maksymalną wytrzymałość i przewodność: Wybierz spawanie
To jest prawdziwa fuzja . Pod wpływem łuku elektrycznego lub lasera metal bazowy topi się natychmiast i łączy z prętem spoiwa, tworząc pojedynczy, solidny element.
- Plusy: Wytrzymałość połączenia jest równa wytrzymałości samego metalu bazowego. Zapewnia najniższy opór elektryczny dla szyn zbiorczych w przemyśle energetycznym i zbiorników o dużej wytrzymałości.
- Wady: Tradycyjne metody (TIG/MIG) są wyjątkowo trudne do opanowania dla początkujących.
3. Profesjonalne porady dla początkujących
Kluczowe spostrzeżenia:
Jeśli grubość obrabianego elementu wynosi od 0.5 mm do 5 mm i chcesz uzyskać wysoką wytrzymałość spawania bez „koszmarnej” nauki spawania metodą TIG, spawanie laserem światłowodowym jest najrozsądniejszym rozwiązaniem w roku 2026.
Spawanie laserowe mieści się w kategorii „spawanie”, ale zastępuje „tępą siłę” łuku elektrycznego precyzją „skalpela”. Pozwala to uzyskać spoiny o jakości laboratoryjnej bez przedmuchiwania lub wypaczania blach miedzianych.
Podsumowanie: Najpierw zidentyfikuj swoje zastosowanie. Naprawiasz rurę? Kup pastę lutowniczą. Budujesz produkt przemysłowy czy konstrukcję o wysokiej wytrzymałości? Czytaj dalej, a dowiesz się, jak opanować najtrudniejszą, ale najskuteczniejszą technikę: spawanie zgrzewalne.
Wybór właściwej metody spawania miedzi: TIG, MIG czy spawanie laserowe
Istnieją trzy metody. Każda z nich radzi sobie z miedzią na swój sposób — a wybór niewłaściwej nie tylko spowalnia pracę. Powoduje to marnowanie materiału, marnowanie czasu i powstawanie połączeń, które ulegają zniszczeniu pod obciążeniem.
Oto co je różni.
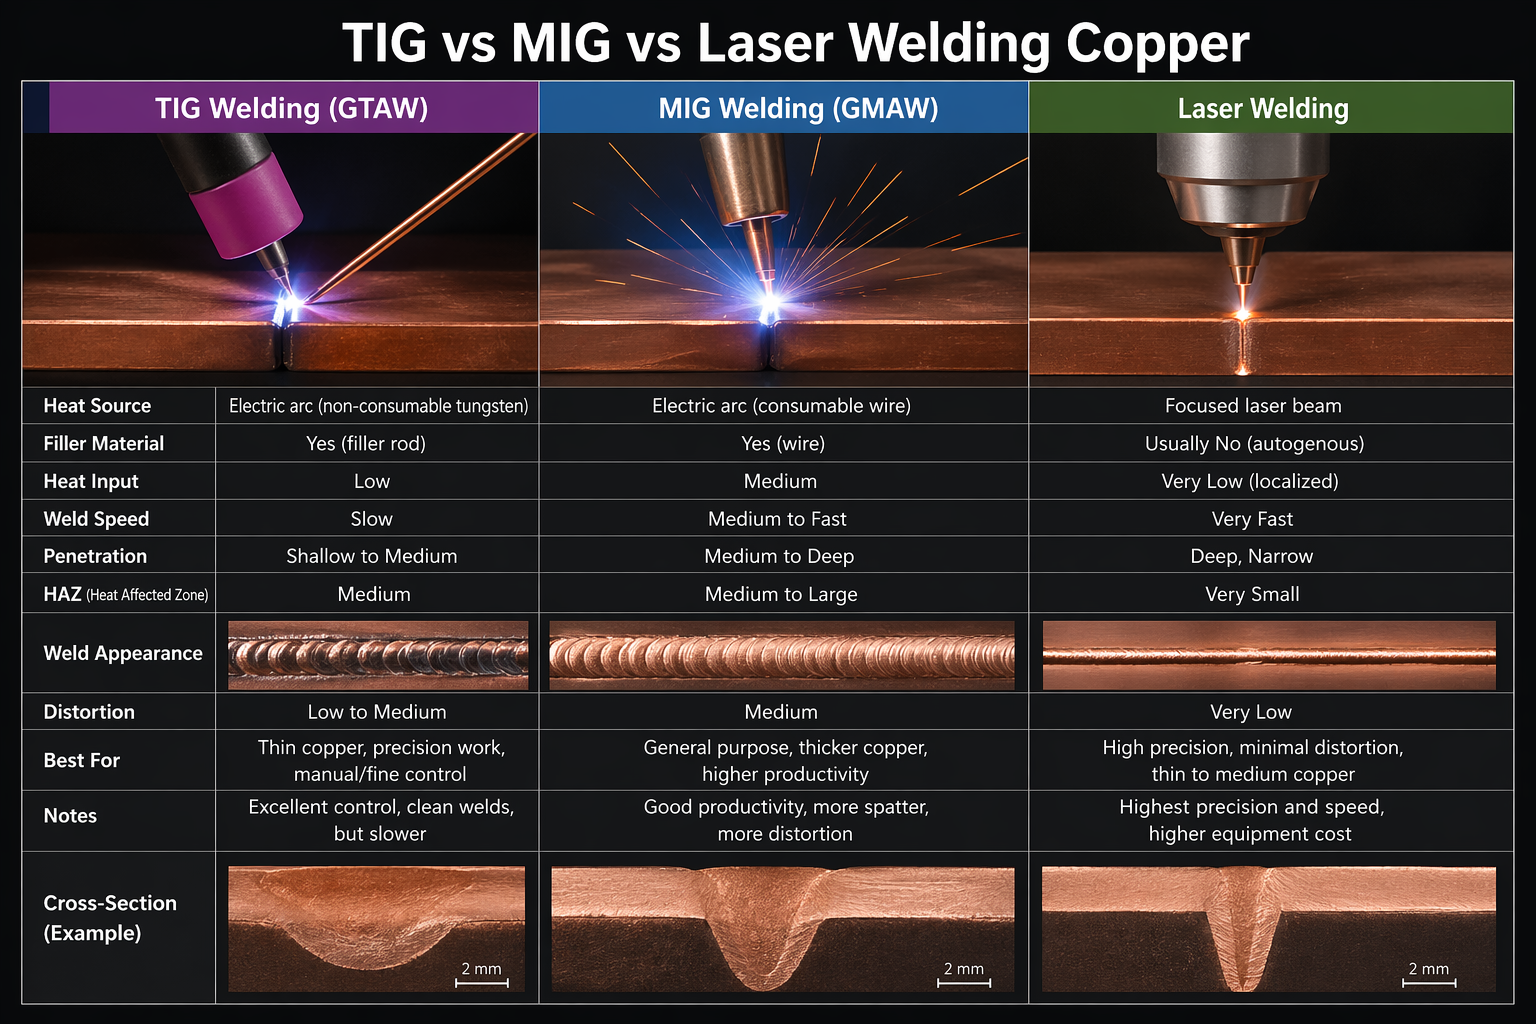
Dla początkujących mądry wybór jest prosty: zacznij od spawania laserowego – szczególnie w przypadku miedzi o grubości 0.5–5 mm . Eliminuje to większość barier technicznych, zapewniając czyste i stabilne spoiny bez konieczności kontroli temperatury.
Masz ograniczony budżet? MIG sprawdzi się w przypadku grubszej miedzi, ale spodziewaj się większej porowatości i większych trudności z konfiguracją. TIG zapewnia świetne rezultaty — ale dopiero po zdobyciu doświadczenia.
Jeśli zależy Ci na szybkich i spójnych efektach od pierwszego dnia, najłatwiejszym rozwiązaniem jest spawanie laserowe.
Spawanie metodą TIG: maksymalna kontrola, maksymalne zaangażowanie
TIG zapewnia najwęższą strefę wpływu ciepła spośród wszystkich metod spawania łukiem elektrycznym — 1.2 mm . W przypadku miedzi ta precyzja ma ogromne znaczenie. Mniejsze rozprzestrzenianie się ciepła oznacza mniejsze odkształcenia, lepsze spawanie i niższą porowatość niż w przypadku spawania metodą MIG z zachowaniem powtarzalności.
Haczyk? TIG wymaga prawdziwych umiejętności. Kąt palnika, czas spawania, prędkość spawania – kontrolujesz wszystkie zmienne naraz. Krzywa uczenia się jest 2–3 razy dłuższa niż w przypadku MIG . Dla początkującego, który już zmaga się z trudnymi warunkami termicznymi miedzi, to trudny punkt wyjścia. TIG nagradza cierpliwość i praktykę. Nie wybacza skrótów.
Najlepszy dla:
– Cienkie blachy miedziane o grubości poniżej 1/16″
– Połączenia o wysokiej precyzji
– Elementy elektryczne, w których przewodnictwo i czyste spoiny są nie do negocjacji
Spawanie metodą MIG: szybsze rozpoczęcie, realne kompromisy
Spawanie metodą MIG obejmuje praktyczny zakres grubości – od 1/16″ do 1/2″ (1.6–12.7 mm) – i charakteryzuje się najkrótszą krzywą uczenia się spośród trzech metod. Dzięki temu jest to idealny punkt wyjścia dla początkujących pracujących z miedzią o średniej grubości.
Jednak miedź ma większą strefę wpływu ciepła w MIG (~ 3.5 mm ). Ryzyko porowatości jest 2–3 razy wyższe niż w TIG . Zwiększa się ilość odprysków. Stabilność łuku w miedzi wymaga ciągłej regulacji parametrów – 18–22 V z prędkością drutu 150–250 IPM – i nadal trzeba czyścić spoinę między warstwami.
Najlepszy dla:
– Praca wsadowa na grubszej miedzi, przy ograniczonym budżecie
– Prace, w których dopuszczalne są drobne wady
– Sytuacje, w których prędkość ma większe znaczenie niż perfekcja
Spawanie laserowe: skrót dla początkujących, o którym nikt nie mówi
Spawanie laserowe znajduje się na przeciwległym krańcu spektrum umiejętności – nie pod względem złożoności, ale wybaczalności. Strefa HAZ spada poniżej 0.5 mm . Prędkość jest 10 razy szybsza niż w przypadku spawania łukowego . Czyszczenie po obróbce spada poniżej 5% , w porównaniu z 20–30% w przypadku spawania TIG lub MIG.
W przypadku miedzi precyzja lasera eliminuje niestabilność łuku, która sprawia, że TIG i MIG są tak nieubłagane. Jednostka światłowodowa o mocy 1 kW i długości fali 1064 nm – ustawiona na moc 1,000–2,000 W i prędkość przesuwu 1–2 m/min – spawa blachę miedzianą o grubości 1 mm, zapewniając czyste i powtarzalne rezultaty. Nie potrzebujesz stabilnej ręki, aby to osiągnąć.
Początkowa inwestycja jest wysoka. Jednak długoterminowe koszty operacyjne spadają o 30–50% w porównaniu z metodami łukowymi.
Najlepszy dla:
– Miedź cienko- i średniogruba (0.5–5 mm)
– Części precyzyjne
– Początkujący, którzy potrzebują powtarzalnych rezultatów bez lat praktyki
Narzędzia i materiały potrzebne przed rozpoczęciem spawania miedzi
Przygotuj sprzęt, zanim zaświecisz pierwszy łuk. To nie jest opcjonalne. Prawidłowa konfiguracja to klucz do odróżnienia połączenia, które wytrzyma, od takiego, które zawiedzie pod obciążeniem.
Oto, czego potrzebujesz, dobierając odpowiednią metodę spawania, aby dowiedzieć się, jak prawidłowo spawać miedź .
Sprzęt spawalniczy według metody
Konfiguracja TIG
– Maszyna z zapłon łuku o wysokiej częstotliwości i wystarczający zapas prądu dla grubszych przekrojów
- Polaryzacja DCEN — domyślne dla miedzi, nie DCEP
- 2% torowana elektroda wolframowa — utrzymuje stabilny łuk dłużej niż jakakolwiek opcja ogólnego przeznaczenia
– Dla odcinków w pobliżu grubość 1/2″, rozgrzej do 650 ° F zanim łuk dotknie stawu
Konfiguracja MIG
- Możliwość spawania impulsowego Kluczowe jest tutaj utrzymanie ciepła pod kontrolą. To znacząco zmniejsza ryzyko odkształceń i przepaleń.
- Biegać Polaryzacja DCEP, tak samo jak standardowa praca metodą MIG ze stalą
– Wyższa szybkość osadzania MIG sprawia, że jest to najlepszy wybór w przypadku grubych przekrojów miedzianych
Konfiguracja spawania laserowego (najłatwiejsza w użyciu, najbardziej stabilna)
– Ustaw odpowiednią moc na podstawie grubości miedzi (zwykle idealna dla 0.5–5 mm )
– Upewnij się, że laser jest precyzyjnie skupiony na spoinie — nie jest wymagana żadna skomplikowana konfiguracja
– Wstępne podgrzewanie jest zazwyczaj zbędne , co pozwala na szybki rozruch i stabilną pracę
– Minimalna strefa wpływu ciepła i niskie zniekształcenia sprawiają, że jest to narzędzie przyjazne dla początkujących i zapewniające wyższy wskaźnik sukcesu
Pręty wypełniające
Dopasuj spoiwo do metalu bazowego. Ten jeden krok eliminuje większość problemów z porowatością jeszcze przed rozpoczęciem spawania.
- ERCu — prace z czystej miedzi, najwyższa zgodność metalurgiczna
- ERCuSi-A — czysta miedź, stopy miedzi z krzemem i stopy miedzi z cynkiem
- ERCuAl-A2 — brąz aluminiowy lub dowolne połączenie miedzi z innym metalem
- ERCuNi — tylko stopy miedzi i niklu
- Drut MIG z brązu krzemowego — standardowy wybór do lutowania metodą MIG stopów brązu
Zawsze czyść utlenione spoiny między każdym ściegiem podczas spawania wielowarstwowego. Pomiń to, a zanieczyszczenia przedostaną się bezpośrednio do następnego ściegu.
Gaz osłonowy
- TIG i MIG: zacznij od 100% argonu. Przejdź do mieszanka argonu i helu do głębszej penetracji lub gorętszego łuku na grubych przekrojach
- Więcej helu = więcej ciepła = szybsza prędkość przemieszczania się na wytrzymałych połączeniach miedzianych
Materiały pomocnicze
- Szczotka druciana — czyszczenie między przejazdami i kontrola końcowa
- Odtłuszczacze i rozpuszczalniki czyszczące — oleje, farby i smary na miedzi powodują porowatość, zanim nałożysz pojedynczą warstwę
- Zaciski i uchwyty — miedź szybko się utwardza pod wpływem ciepła. Zabezpiecz każdy element obrabiany, pozostawiając zero szczelin na stykających się powierzchniach.
Należy pamiętać o jednej rzeczy: natężenie prądu, napięcie, prędkość podawania drutu i przepływ gazu osłonowego zmieniają się wraz ze zmianą grubości. Nie ma jednego ustawienia, które sprawdzi się we wszystkich pracach z miedzią. Należy ustawić każdą zmienną osobno dla każdego złącza i każdej grubości.
Jak spawać rury miedziane: praktyczny przewodnik po zastosowaniach hydraulicznych i rurowych
Rury miedziane wydają się proste — dopóki jedno z połączeń nie zacznie przeciekać.
W przypadku hydrauliki nie stosuje się spawania. Używa się lutowanie (wyzysk)To rozróżnienie ma znaczenie. Większość systemów mieszkaniowych działa 100 200–XNUMX XNUMX psii prawidłowo wykonane lutowanie zapewnia niezawodne połączenia zgodne z przepisami.
Oto cały proces, uproszczony do tego, co najważniejsze:
Krok 1: Cięcie, usuwanie zadziorów i czyszczenie
Wszystko zaczyna się jeszcze przed zastosowaniem ciepła.
- Przeciąć obcinakiem do rur. Dokręcaj i obracaj stopniowo — nie rób tego na siłę, bo spowodujesz odkształcenie rury.
- Usuń zadziory z wewnętrznej krawędzi. Usuń wióry, aby zapobiec zanieczyszczeniu.
- Od czystej do jasnej miedzi. Zarówno koniec rury, jak i wnętrze złączki muszą być błyszczące — utleniona miedź nie połączy się.
- Nanieść topnik równomiernie. Lekko pokryj obie powierzchnie, a następnie dokładnie umieść rurę w złączce.
Krok 2: Prawidłowe podgrzanie stawu
To właśnie tutaj większość początkujących traci kontrolę. Instynktownie kierujemy latarkę na rurę. To zły ruch.
- Skieruj latarkę na środek okucia, nie rura. Ogrzewać dla 4–5 sekund aż topnik zacznie skwierczeć.
- Przesuń płomień do Przeciwna strona skąd będziesz podawać lut. To rozprowadza ciepło po złączu.
- Dotykaj lutem rury, a nie płomienia. Szybko się topi i wciąga do środka? Staw jest gotowy. Odsuń palnik w momencie, gdy lut zacznie płynąć. Więcej ciepła spala topnik i grozi przetopieniem ścianki rury.
Całkowity czas pracy palnika na złączu ½”: 10–20 sekund. To wszystko.
Docelowa temperatura: 400–450°C. W tym zakresie prawdziwą pracę wykonuje zjawisko kapilarne – wciągając stopiony lut do każdej szczeliny w gnieździe złączki.
Dwa sygnały ostrzegawcze, które należy rozpoznać:
- Plamy lutu na zewnątrz, ale nie wypełniają połączenia → przegrzane. Ponownie wytopić, podgrzać, dodać lutowia.
- Lut w ogóle nie płynie → niedogrzane lub powierzchnia nie została dostatecznie dobrze oczyszczona.
Wybór spoiwa: lut 95/5 kontra pręt lutowniczy miedziano-fosforanowy
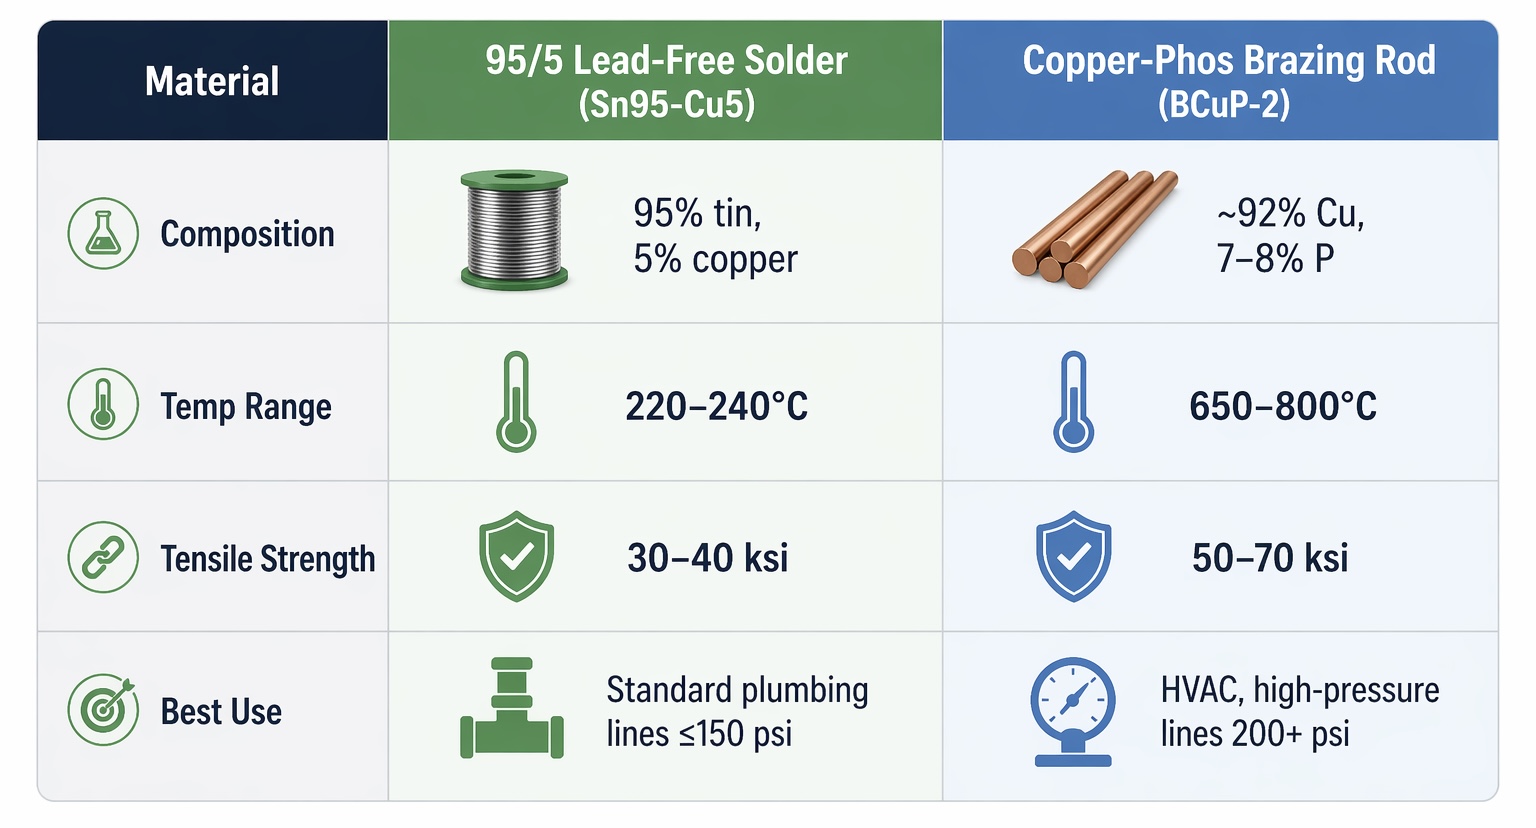
W przypadku większości instalacji wodno-kanalizacyjnych w domach mieszkalnych, Najlepszym wyborem jest lut 95/5.
Użyj prętów lutowniczych do systemy o wyższym ciśnieniu lub dużym natężeniu wibracji.
Krok 3: Kontrola gotowego połączenia
Przed wykonaniem próby ciśnieniowej należy sprawdzić złącze wzrokowo.
- Szukaj pełnego srebrnego paska — lut powinien być równomierny i ciągły na całym obwodzie złącza. Bez szczelin. Bez grudek. Matowe, grudkowate wykończenie oznacza słaby przepływ.
- Test ciśnienia at 1.5x ciśnienie robocze — przewód wodny o ciśnieniu 100 psi jest testowany pod ciśnieniem 150 psi powietrzem i wodą z mydłem przez 15–30 minut. Brak pęcherzyków powietrza oznacza, że test jest czysty.
Wygląda na to, że opaska jest niekompletna? Nie zostawiaj tego. Ponownie zatop ten obszar, podgrzej i podawaj lut, aż uformuje się cała opaska. Częściowe połączenie, które „wygląda na prawie kompletne”, ulegnie zniszczeniu pod wpływem stałego nacisku — i to w najgorszym możliwym momencie.
Typowe problemy ze spawaniem miedzi i jak je rozwiązać
Nawet doświadczeni spawacze czują się zawstydzeni miedzią. Problemy, które się pojawiają – porowatość, pęknięcia, odkształcenia, słabe połączenia – nie są przypadkowe. Każdy z nich ma swoją przyczynę. Każdy ma swoje rozwiązanie.
Porowatość: cichy zabójca stawów
Porowatość to najczęstsza wada spawania miedzi . Jej źródłem może być jedno z trzech źródeł:
- Zanieczyszczenie powierzchni. Olej, smar lub utlenianie na rurze lub złączce wtłaczają obce gazy do jeziorka stopionego metalu. Przed nałożeniem topnika oczyść każdą powierzchnię rozpuszczalnikiem. Nie ma tu drogi na skróty.
- Niewystarczające pokrycie topnikiem. Cienki lub nierównomierny topnik pozostawia miedź narażoną na utlenianie w trakcie spawania. Nałóż grubą, równomierną warstwę — i upewnij się, że używasz topnika przeznaczonego do konkretnego stopu miedzi.
- Wilgoć w pręcie wypełniającym. Wchłonięta wilgoć odparowuje w jeziorku stopowym, pozostawiając puste przestrzenie. Przechowuj pręty w suchym miejscu i dopasuj ich średnicę do grubości ścianki rury.
Porowatość widoczna w gotowym spawie? Usuń cały spaw. Znajdź przyczynę przed ponownym spawaniem – łatanie problemu porowatości nigdy nie jest skuteczne.
Pękanie: ciepło kontra zimno i dlaczego ta różnica ma znaczenie
Pęknięcia na gorąco występują podczas krzepnięcia. Nadmierne ciepło, zanieczyszczenie tlenkiem miedzi i wysokie naprężenia skurczowe odgrywają istotną rolę. Spoina ulega rozwarstwieniu podczas stygnięcia. Pęknięcia na zimno pojawiają się po utwardzeniu spoiny – często z powodu słabej ciągliwości lub braku podgrzania wstępnego w przypadku grubszych przekrojów.
Niewłaściwa średnica pręta wypełniającego pogarsza oba problemy. Pręt zbyt duży do złącza powoduje przeciążenie cieplne i niepełne przetopienie. Dopasuj rozmiar pręta do grubości rury. Zachowaj odpowiedni kąt w jeziorku stopowym. Dodawaj wypełniacz małymi, kontrolowanymi krokami.
Słabe stawy: pięciopunktowa samokontrola
Połączenie, które wygląda na gotowe, ale pęka pod wpływem nacisku, często ma jeden z poniższych problemów:
- Spawanie na zimno — matowa, porowata powierzchnia, brak prawdziwego połączenia. Temperatura była za niska.
- Brak penetracji — szczeliny powstałe w wyniku zbyt niskiej temperatury lub złej techniki wypełniania.
- Niewłaściwe ustawienie — ruch podczas spawania bloków zapewnia właściwe zespolenie.
- Utlenianie lub porowatość — ciemne przebarwienia świadczą o uszkodzeniu lub zanieczyszczeniu topnika.
- Niekompletne wypełnienie lutem — częściowe pokrycie, które koroduje od wewnątrz.
Przed każdym spawaniem: sprawdź wyrównanie, sprawdź ciśnienie gazu dla odpowiedniego rozmiaru rury, oczyść rozpuszczalnikiem, równomiernie nałóż topnik i użyj pręta o odpowiednim kącie, powoli i rozważnie przesuwając go z odpowiednią prędkością. Po spawaniu: sprawdź powierzchnię pod kątem matowych lub porowatych miejsc, a następnie przeprowadź próbę ciśnieniową pod ciśnieniem 1.5-krotnie większym od ciśnienia roboczego.
Zniekształcenie cienkiej blachy miedzianej
Cienka miedź szybko się odkształca — szybciej, niż można to skorygować samym dotykiem. Trzy strategie pozwalają kontrolować zniekształcenia:
- Machnij pochodnią tam i z powrotem wzdłuż stawu, zamiast trzymać go w jednym miejscu. Głównym czynnikiem wywołującym odkształcenie jest lokalne przegrzanie.
- Zablokuj wszystko. Dobre zamocowanie zatrzymuje ruch zanim się zacznie.
- Użyj radiatorów po obu stronach połączenia. Rozprowadzanie ciepła zapobiega nierównomiernemu rozszerzaniu się, które powoduje wyginanie cienkich arkuszy poza płaszczyznę.
Neutralny płomień również ma tu znaczenie. Płomień utleniający na miedzi rozprowadza ciepło nierównomiernie i zwiększa ryzyko podtopienia – wypalenia się rowka wzdłuż krawędzi spoiny, który osłabia połączenie i zatrzymuje korozję.
Bezpieczeństwo spawania miedzi: zagrożenia, których początkujący często nie doceniają
Opary tlenku miedzi są bezwonne. Są niewidoczne w niebezpiecznych stężeniach. I zrobi ci się niedobrze 24 godziny po tym, jak spakujesz się i wrócisz do domu.
Opóźniony początek to dokładny powód, dla którego początkujący go niedoceniają — i to właśnie dlatego jest tak ważny.
Gorączka miedziana jest prawdziwa, a liczby są ponure
NIOSH ustalił dopuszczalny limit narażenia na opary miedzi (CuO) na zaledwie 0.1 mg/m³ TWA . Ten próg jest bardzo niski. Standardowa wentylacja garażu i otwarte okna nie są w stanie utrzymać go poniżej. Cząsteczki oparów to ultradrobne nanocząsteczki – niewidoczne gołym okiem w stężeniach, które i tak są niebezpieczne.
Objawy narażenia obejmują podrażnienie oczu, suchość w gardle, dreszcze, ból mięśni, nudności i klasyczną gorączkę metaliczną . Dane kliniczne jasno to pokazują: w kontrolowanym, 6-godzinnym badaniu narażenia na opary cynku i miedzi, uczestnicy nie odnotowali znaczącego spadku czynności płuc podczas sesji. Po 24 godzinach FEV1 spadło o 147 ml (3.2%) . Tydzień później opór dróg oddechowych nadal był podwyższony. Uszkodzenie ma charakter zapalny — nie jest natychmiastowe. Podczas spawania miedzią czujesz się dobrze . Potem stan pogarsza się z dnia na dzień.
Początkujący spawacze mosiądzu, brązu lub materiałów pokrytych miedzią narażają się na większe ryzyko. Stopy zawierające cynk wywołują gorączkę metaliczną silniej niż czysta miedź. Łączna ekspozycja na cynk i miedź powoduje zwężenie dróg oddechowych, które może trwać ponad tydzień. Większość początkujących nie przewiduje takiego zjawiska.
Progi dla respiratorów według NIOSH:
| Stężenie | Wymagana ochrona |
|---|---|
| Do 1 mg/m³ | Maska filtrująca N95/P95 |
| Do 5 mg/m³ | Maska pełnotwarzowa z filtrem P100 |
| Nieznany/IDLH | Aparat oddechowy pełnotwarzowy, na żądanie |
W przypadku wszelkich prac miedzianych wewnątrz budynków wymagana jest lokalna wentylacja wyciągowa (LEV) umieszczona w odległości 6–8 cm od strefy spawania . Ogólny przepływ powietrza w pomieszczeniu nie zastępuje jej.
Zagrożenie pożarem sięga dalej, niż się spodziewasz
Przewodność cieplna miedzi wynosi około 385 W/m·K – około 25 razy więcej niż stali . Ciepło w miejscu spawania rozprzestrzenia się wzdłuż rury lub blachy, docierając do materiałów palnych w odległości 12–18 cm bez widocznego ostrzeżenia. Miedziana rura biegnąca przez ściany wtłacza ciepło do ukrytych przestrzeni. Zdarzało się, że pożary wybuchały wewnątrz ścian po opuszczeniu pomieszczenia przez spawacza.
Dwie rzeczy, których początkujący regularnie nie zauważają:
-
Miedź nie świeci na czerwono przed stopieniem. Stal sygnalizuje kolorem. Miedź nie sygnalizuje nic — oparzenia i uszkodzenia obrabianego przedmiotu ujawniają się bez żadnego sygnału.
-
Standardowy 30-minutowy okres obserwacji po spawaniu nie wystarcza w przypadku miedzi. Należy go wydłużyć do co najmniej 60 minut ze względu na wysoką przewodność.
Rozpocznij bezpiecznie: protokół ćwiczeń dla początkujących
Zanim dotkniesz jakiejkolwiek prawdziwej instalacji miedzianej, rozwijaj swoje umiejętności w kontrolowanych warunkach:
-
Ćwicz płaskie połączenia czołowe na cegle ogniotrwałej , używając złomu miedzi o czystości 99.9% — bez powłok, bez tajemniczych stopów
-
Pomiń złom mosiężny, brązowy lub miedziowany, dopóki nie opanujesz w pełni zasad postępowania z czystymi oparami miedzi
-
Nigdy nie używaj złomu malowanego, ocynkowanego lub niezidentyfikowanego – powłoki uwalniają opary ołowiu, cynku lub kadmu, których nie widać
-
Traktuj każdą sesję treningową jako wydarzenie narażające na działanie oparów, nawet na zewnątrz
-
Po każdej sesji dotknij i przetestuj otaczające powierzchnie grzbietem dłoni i odczekaj co najmniej 30 minut przed wyjściem
Ryzyko nie jest drastyczne. Jest ciche, opóźnione i łatwe do zignorowania – i właśnie dlatego jest to rodzaj zagrożenia, który najbardziej uderza w początkujących.
Wniosek
Miedź nie wybacza skrótów — ale nagradza przygotowanie.
Wszystko w tym poradniku wskazuje na jedną prawdę: spawanie miedzi nie wymaga jedynie umiejętności. Chodzi przede wszystkim o zrozumienie metalu. Szanuj jego przewodność cieplną. Rozgrzej go przed rozpoczęciem. Wybierz odpowiednią metodę — spawanie miedzi metodą TIG to złoty standard w większości zastosowań. Zrób to, a połowa sukcesu będzie wygrana, zanim zajarzysz łuk.
Nadal nie wiesz, od czego zacząć? Nie zastanawiaj się za długo. Wybierz swoje zastosowanie – rurę, blachę lub kształtkę. Wróć do odpowiedniej sekcji. Następnie wykonaj kilka próbnych ściegów na złomie miedzianym. Ten jeden nawyk oszczędzi Ci więcej frustracji niż jakakolwiek wskazówka z tego artykułu.
Spawanie miedzi wymaga więcej nauki niż spawanie stali. Ale kiedy już się w tym połapiesz, opanujesz jedną z najbardziej wymagających i satysfakcjonujących umiejętności w tym fachu.
A teraz przestań czytać. Idź coś spawać.