
A usinagem por feixe de elétrons não é uma escolha feita de forma leviana — é a solução quando a precisão atinge seus limites.
A EBM utiliza um fluxo de elétrons de alta velocidade para remover material através de calor intenso e localizado. O processo ocorre no vácuo, garantindo precisão e consistência incomparáveis.
Se você trabalha com componentes aeroespaciais, dispositivos médicos ou peças em microescala, este é um dos métodos de usinagem mais precisos disponíveis.
O que é usinagem por feixe de elétrons (EBM)?
A usinagem por feixe de elétrons (EBM, do inglês Electron Beam Machining ) é um processo de usinagem térmica sem contato.
Um feixe concentrado de elétrons de alta velocidade atinge a superfície do material, convertendo instantaneamente a energia cinética em calor. O material não é cortado nem deformado — ele vaporiza.
Principais características:
- Precisão ultra-alta (nível microscópico)
- Sem desgaste de ferramentas (sem contato)
- Funciona em materiais duros e resistentes ao calor.
- Requer ambiente de vácuo
Como funciona a usinagem por feixe de elétrons: o princípio fundamental.
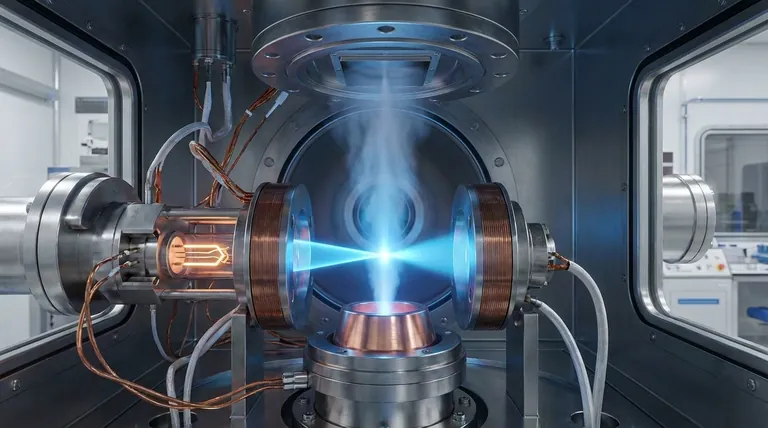
Aqui, o processo de usinagem por feixe de elétrons se baseia na física — sem lâminas, sem abrasivos, sem qualquer contato. Essa é a essência do processo.
Um feixe de elétrons focalizado atinge a superfície de uma peça. A energia cinética se transforma em energia térmica em microssegundos . As temperaturas localizadas atingem picos tão altos que derretem e vaporizam quase qualquer material — não o lascam, não o desgastam — vaporizam-no . Essa conversão é o fundamento da EBM (Electron Beam).
De elétrons a calor: a cadeia de conversão
Tudo começa dentro do canhão de elétrons . Um filamento de tungstênio (o cátodo) aquece e libera elétrons por emissão termoiónica. Uma grade polarizada guia esse fluxo de elétrons. O ânodo — carregado positivamente — então impulsiona esses elétrons em direção à peça de trabalho.
O que sai do canhão é um feixe viajando a 1.6 × 10⁸ m/s . Lentes eletromagnéticas comprimem esse feixe para tamanhos de ponto entre 0.1 e 10 μm de diâmetro . A densidade de energia resultante: 10⁶ a 10⁹ W/cm².
Nessa intensidade, o material não aquece lentamente. Ele passa do estado sólido para o líquido e para o vapor em um instante.
Modo Pulso: Onde a Precisão Faz a Diferença
O EBM nem sempre dispara em um fluxo contínuo. No modo pulsado , o feixe é ligado e desligado através da grade de polarização. A duração dos pulsos varia de 50 μs a 15 ms.
Pulsos curtos — na faixa de 50 a 100 μs — limitam a profundidade de penetração do calor no material. Isso mantém a zona afetada pelo calor pequena e compacta. Para microfuração ou usinagem de superfícies com detalhes precisos, esse nível de controle é o que diferencia a EBM de alternativas de alta energia menos precisas.
Pulsos mais longos e tensões de aceleração mais altas impulsionam o feixe mais profundamente. Isso os torna úteis para perfuração de furos profundos com alta relação de aspecto , onde a profundidade de penetração é o principal objetivo.
O modo de onda contínua também é uma opção para aplicações que necessitam de remoção sustentada de material. Mas é no modo pulsado que a EBM constrói sua reputação de precisão.
Equipamentos de usinagem por feixe de elétrons: componentes principais explicados
Cinco componentes. Um vácuo. Margem de erro zero. Esta é a realidade da usinagem por feixe de elétrons (EBM ).
Ao analisar um sistema EBM em sua essência, encontramos uma cadeia precisa — cada componente alimenta o seguinte sem margem para falhas. Se algum elo for perdido, o feixe se dispersa. A peça é descartada. E os custos com tempo de inatividade começam a aumentar.
Eis o que contém.
O Canhão de Elétrons
Tudo começa aqui. Um cátodo de tungstênio aquece a 2,500 °C e libera elétrons por meio de emissão termoiónica. A grade de polarização — carregada negativamente em relação ao cátodo — controla quantos elétrons são liberados e quando. É também isso que controla a comutação em modo pulsado: a grade liga e desliga o feixe com precisão temporal.
A partir daí, o ânodo entra em ação. Ele possui uma carga positiva e acelera o fluxo de elétrons para voltagens entre 50 e 200 kV . Isso impulsiona os elétrons a cerca de metade da velocidade da luz.
Lente de foco e bobina defletora
A velocidade bruta por si só não basta. A lente de focalização eletromagnética estreita o feixe para um diâmetro entre 0.1 e 10 μm . Um foco mais preciso significa maior densidade de energia no ponto de impacto — e é aí que reside o verdadeiro poder de corte.
A bobina defletora direciona o feixe focalizado sobre a superfície da peça. Ela utiliza campos magnéticos controlados para guiar a direção. Sem contato mecânico. Sem desgaste da ferramenta. Apenas controle preciso e direto sobre o percurso de corte.
Câmara de vácuo e mesa de trabalho CNC
A câmara de vácuo mantém uma pressão entre 10⁻⁵ e 10⁻⁶ mm Hg . Ao reduzir essa pressão, os elétrons colidem com as moléculas de ar antes de atingirem a peça de trabalho. O feixe se extingue antes de realizar qualquer trabalho.
Dentro da câmara, uma mesa de trabalho CNC posiciona a peça com precisão. Uma vez carregada e selada, o sistema corta materiais com até 5 mm de espessura.
Por que a confiabilidade dos componentes é importante
O filamento de tungstênio opera em temperaturas extremamente altas. A substituição não é opcional — é regular. E cada substituição significa tempo de inatividade. A manutenção da bomba de vácuo pode consumir de 10 a 15% do investimento anual . Um único vazamento pode elevar as taxas de rejeição para mais de 20%.
Fontes de alimentação de alta tensão operam a 150 kV. A deriva de calibração introduz o risco de formação de arco elétrico. Isso reduz rapidamente o MTBF (Tempo Médio Entre Falhas) para menos de 500 horas.
O equipamento custa caro. Mas para componentes de alto valor agregado, onde a largura do corte, a distorção térmica e a geometria do furo são imprescindíveis, os custos ainda se justificam.
Parâmetros críticos do processo e como eles afetam a qualidade da usinagem
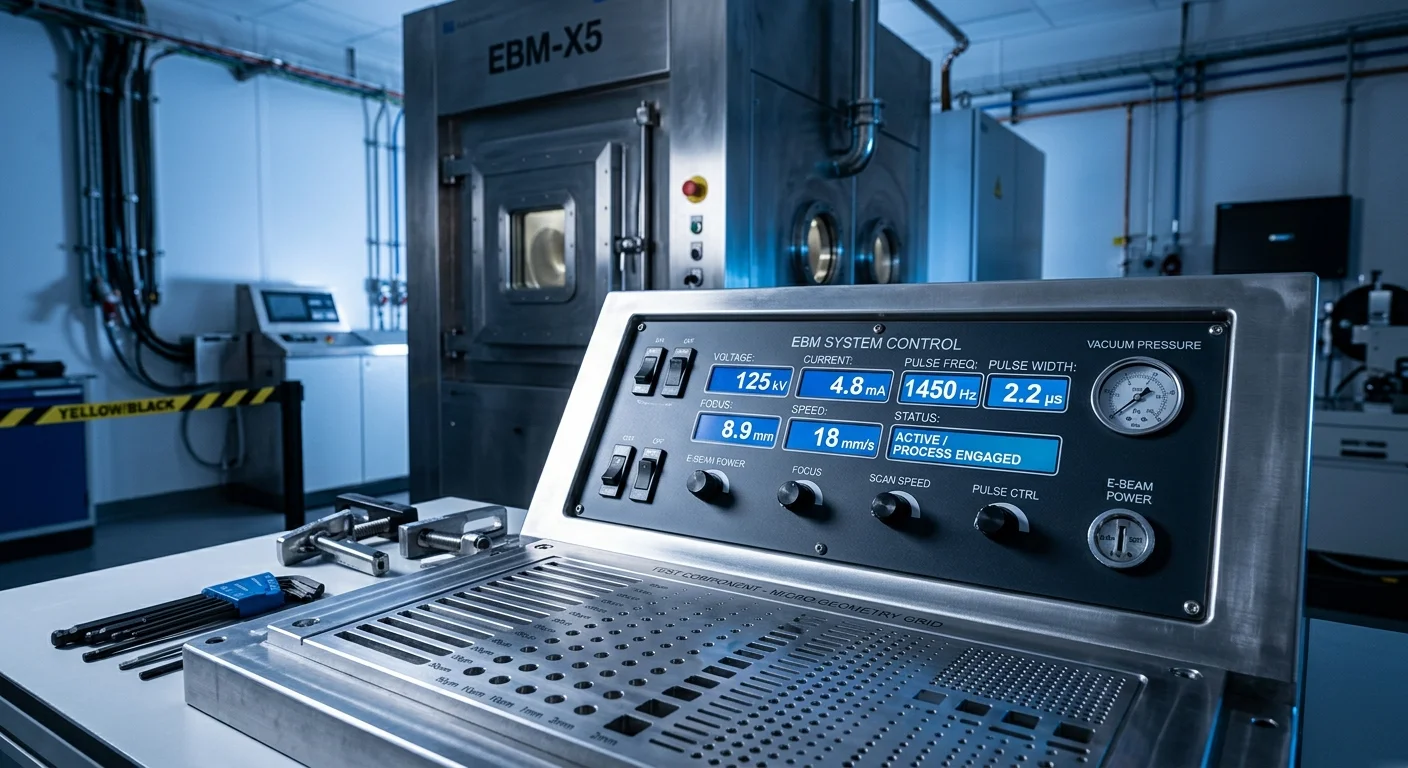
Seis números controlam tudo. Se forem corretos, a EBM (Eletromecânica) produz resultados que nenhum outro processo consegue igualar. Se forem incorretos, as consequências serão trincas térmicas, zonas afetadas pelo calor de grandes dimensões e peças descartadas.
Aqui está a função de cada parâmetro e o que acontece quando você o altera em qualquer direção.
Tensão de aceleração: equilíbrio entre profundidade e precisão
Na usinagem por feixe de elétrons , a voltagem determina a profundidade de penetração do feixe. Com voltagens mais baixas, os cortes são mais rasos, porém mais precisos, com mínimo impacto térmico. À medida que a voltagem aumenta, a penetração melhora, mas a zona afetada pelo calor cresce e a qualidade da borda pode diminuir ligeiramente. Em termos simples, uma voltagem mais alta proporciona maior profundidade, mas com um pouco menos de precisão.
Corrente do feixe: Potência versus danos colaterais
A corrente controla a quantidade de energia fornecida. Com correntes mais baixas, a usinagem é mais precisa e com menor impacto térmico. À medida que a corrente aumenta, o corte torna-se mais rápido e profundo, mas também gera mais calor, o que pode criar uma camada refundida na superfície do material. Em resumo, uma corrente mais alta melhora a eficiência, mas aumenta os efeitos térmicos.
Duração do pulso: a variável chave na microusinagem
A duração do pulso determina por quanto tempo o material fica exposto ao calor. Pulsos curtos limitam a dispersão do calor e são ideais para detalhes finos. Pulsos mais longos permitem uma penetração mais profunda, mas também aumentam o risco de danos causados pelo calor ou até mesmo rachaduras em materiais sensíveis. Resumindo, pulsos curtos para precisão, pulsos mais longos para profundidade.
Tamanho do ponto, frequência e vácuo: os três pilares de suporte
Esses fatores ajudam a refinar o processo. Um ponto focal menor proporciona maior precisão, mas menor velocidade. Uma frequência mais alta melhora a eficiência do processamento, mas pode levar a um maior acúmulo de calor. O ambiente de vácuo é essencial — se o nível de vácuo for baixo, o feixe se torna instável e a precisão cai significativamente. Em termos simples, a precisão depende do equilíbrio, mas a qualidade do vácuo é imprescindível.
Janelas de parâmetros específicos da aplicação
Essas combinações não são teóricas. São as configurações que geram resultados reais.
| Aplicação | Tensão (kV) | Corrente (mA) | Pulso (μs) | Ponto (mm) | Frequência (kHz) | Vácuo (Pa) | Precisão (μm) | HAZ (mm) |
|---|---|---|---|---|---|---|---|---|
| furos de lâmina aeroespaciais (Ø0.1–0.5 mm) | 80-120 | 30-60 | 3-6 | 0.015 | 2-4 | 10⁻⁵ | ± 10 | 0.15 |
| Microusinagem eletrônica (características <0.05 mm) | 40-70 | 10-25 | 1-3 | 0.010 | 5-8 | 10⁻⁶ | ± 5 | 0.03 |
Eis a lógica central: reduzir o tamanho do ponto em 50% melhora a precisão em 40%, mas reduz a produtividade em 25%. Aumentar a corrente do feixe em 50% aumenta a remoção de material em 60% — porém, também exige vácuo abaixo de 10⁻⁵ Pa para manter a ZTA (Zona Termicamente Afetada) sob controle. Cada ajuste gera um efeito cascata nos demais parâmetros. A EBM (Moldagem por Feixe de Elétrons) recompensa os engenheiros que pensam em sistemas, não em parâmetros isolados.
Parâmetros-chave, vantagens e limitações da Medicina Baseada em Evidências
A usinagem por feixe de elétrons não se resume apenas ao seu funcionamento, mas também à forma como é controlada e se adequa à sua aplicação. Compreender alguns parâmetros-chave e suas vantagens e desvantagens pode ajudá-lo a decidir rapidamente se a usinagem por feixe de elétrons é a escolha certa.
Como os parâmetros do processo afetam o desempenho
Diversos parâmetros-chave influenciam diretamente a precisão, a profundidade e a qualidade geral da usinagem.
A tensão de aceleração controla a profundidade de penetração do feixe. Uma tensão mais baixa proporciona cortes rasos e de alta precisão com mínimo impacto térmico, enquanto uma tensão mais alta permite usinagem mais profunda, mas aumenta a zona afetada pelo calor e reduz ligeiramente a qualidade da borda. Em resumo, uma tensão mais alta melhora a profundidade, mas reduz a precisão.
A corrente do feixe determina a quantidade de energia fornecida. Uma corrente mais baixa proporciona maior precisão e menor impacto térmico. Uma corrente mais alta aumenta a velocidade e a profundidade de corte, mas também gera mais calor, o que pode afetar a qualidade da superfície. Em resumo, mais potência significa maior eficiência, mas também mais calor.
A duração do pulso controla por quanto tempo o material fica exposto à energia. Pulsos curtos limitam a dispersão de calor e são ideais para detalhes finos. Pulsos mais longos permitem uma penetração mais profunda, mas aumentam o risco de danos térmicos. Para a maioria das aplicações de precisão, pulsos mais curtos são preferíveis.
O tamanho do ponto focal, a frequência e o vácuo ajustam o processo com precisão. Um ponto focal menor melhora a precisão, mas reduz a velocidade. Uma frequência mais alta aumenta a eficiência, mas pode levar ao acúmulo de calor. O ambiente de vácuo é crucial — sem ele, o feixe se torna instável e a precisão cai significativamente. Dentre todos os fatores, a qualidade do vácuo é inegociável.
Vantagens da usinagem por feixe de elétrons
A EBM destaca-se em aplicações onde a precisão e os desafios relacionados aos materiais ultrapassam os limites dos métodos convencionais.
Em primeiro lugar, oferece uma precisão extremamente alta. O feixe focalizado consegue atingir uma precisão em nível microscópico que poucos outros processos conseguem igualar, tornando-o ideal para detalhes complexos e delicados.
Em segundo lugar, trata-se de um processo sem contato. Não há ferramentas envolvidas, o que significa que não há desgaste de ferramentas, nem estresse mecânico, e os resultados são consistentes em longos períodos de produção.
A usinagem por feixe de elétrons (EBM) também funciona bem em materiais difíceis. Ligas duras, materiais frágeis e metais resistentes ao calor podem ser processados com eficácia, sem as limitações enfrentadas pela usinagem tradicional.
Outro benefício fundamental é a zona afetada pelo calor mínima. Como a energia é altamente concentrada, o material circundante permanece praticamente inalterado, resultando em bordas limpas e pós-processamento mínimo.
Limitações e compensações
Apesar de suas vantagens, a Medicina Baseada em Evidências (MBE) apresenta limitações importantes que devem ser consideradas.
A maior barreira é o custo. Os sistemas EBM exigem investimentos significativos, além de manutenção contínua e infraestrutura especializada, como sistemas de vácuo e blindagem.
A necessidade de vácuo também limita a flexibilidade. O tamanho da peça de trabalho é restrito pela câmara, e os tempos de preparação são mais longos devido aos processos de bombeamento e preparação.
A EBM também não é adequada para produção em grande volume. Comparada a outros métodos, as taxas de remoção de material são relativamente baixas, tornando-a menos eficiente para a fabricação em larga escala.
Além disso, em alguns casos, ainda pode ser necessário acabamento superficial, e a operação do sistema exige pessoal qualificado devido a questões de segurança.
Aplicações da usinagem por feixe de elétrons em setores-chave
Três setores industriais impulsionam a maior parte da demanda por EBM (Medicina Baseada em Evidências). Cada um deles a utiliza de uma maneira distinta.
Aeroespacial: Onde as tolerâncias são cruciais para a vida
As pás das turbinas precisam de orifícios de refrigeração menores que um fio de cabelo humano. A tecnologia EBM (Electron Beam Manufacturing) os perfura. O feixe de elétrons focalizado corta orifícios na película de gás em superligas de alta resistência com precisão em nível microscópico. Isso não adiciona nenhum estresse mecânico às peças que giram a dezenas de milhares de RPM.
A soldagem por feixe de elétrons cuida da parte estrutural. Ela produz penetração profunda, zonas afetadas pelo calor estreitas e distorção mínima. Isso a torna a escolha ideal para carcaças de motores de turbina e câmaras de combustão. Estruturas de aeronaves leves e com baixo consumo de combustível dependem dessas qualidades de junção para suportar condições extremas.
Dispositivos médicos: Precisão em nível molecular
Implantes ósseos personalizados não precisam apenas se encaixar — eles precisam se integrar ao corpo. O tratamento de superfície por feixe de elétrons (EBST, na sigla em inglês) cria superfícies microestruturadas nos implantes. Essas superfícies aumentam a osseointegração, melhoram a resistência à corrosão e reduzem o desgaste — tudo ao mesmo tempo.
Os instrumentos cirúrgicos recebem o mesmo tratamento de microusinagem. Algumas características são pequenas demais para ferramentas padrão. O processamento por feixe de elétrons também realiza a esterilização. As tolerâncias atendem aos rigorosos padrões de segurança do paciente. A usinagem por feixe de elétrons (EBM) abrange tudo isso em uma única cadeia de processos — sem necessidade de etapas adicionais.
Microeletrônica: Orifícios que ninguém mais consegue fazer
As placas de circuito impresso precisam de furos de precisão. Os sensores MEMS precisam de microcanais. A perfuração por feixe de elétrons (EBM) oferece ambos. Ela atinge níveis de precisão comparáveis aos da fotolitografia, mas que a perfuração mecânica não consegue alcançar.
Os circuitos falham às vezes. A Deposição Induzida por Feixe de Elétrons (EBID) deposita material condutor diretamente sobre as trilhas danificadas. Sem necessidade de substituição da placa. Sem interrupção da produção. A linha de produção continua funcionando. Para componentes LSI protótipos, a EBM sem máscara dispensa a etapa de fotomáscara. Geometrias complexas passam do projeto à forma física mais rapidamente do que os métodos tradicionais de fabricação conseguem.
Usinagem por feixe de elétrons (EBM), usinagem por feixe de laser (Laser Beam Machining) ou eletroerosão (EDM): qual escolher?
Três processos. Todos não convencionais. Todos térmicos. A escolha errada custará precisão, tempo ou dinheiro que você não havia planejado.
Eis como elas diferem — e um guia rápido para ajudá-lo a chegar à resposta certa.
Principais compensações em resumo
| Parâmetro | EBM | LBM | EDM |
|---|---|---|---|
| Fonte de energia | Feixe de elétrons focalizado | Fótons laser coerentes | Faíscas elétricas |
| Meio Ambiente | Vácuo necessário | Ambiente aberto | Fluido dielétrico |
| tamanho de ponto | 0.01 mm | Maior que EBM | Limitado pela folga da faísca |
| FAÇO | Camada estreita + camada refeita | Camada estreita + camada refeita | Mínimo — sem reformulação |
| Gama de Materiais | Somente condutivo | Qualquer valor (aplicam-se limites de refletividade) | Somente condutivo |
| Agilidade (Speed) | Mais lento (configuração a vácuo) | Fastest | Lento em superfícies grossas/duras |
| Custo do equipamento | A maior | Moderado | Moderado |
O que os diferencia
A principal vantagem da usinagem por feixe de elétrons (EBM) é o tamanho do ponto. Com 0.01 mm, ela perfura furos de alta relação de aspecto que o laser não consegue reproduzir. Além disso, evita o problema de refletividade que causa dificuldades para a usinagem a laser (LBM) em certos metais. No entanto, as desvantagens são reais. É necessário uma câmara de vácuo, blindagem contra raios X e operadores treinados. Peças grandes não cabem na máquina. Os tempos de ciclo são mais longos.
A LBM se destaca pela velocidade e flexibilidade. Sem vácuo, não há atraso na preparação. Ela corta materiais condutores e não condutores ao ar livre. Chapas metálicas, plásticos, compósitos — tudo funciona. Precisa produzir grandes volumes com diferentes tipos de materiais? O corte a laser é a solução prática.
A eletroerosão (EDM) é a opção ideal para peças duras, espessas e condutoras. Ela não deixa uma camada refundida. Essa é a única desvantagem que tanto a usinagem por feixe de elétrons (EBM) quanto a usinagem a laser (LBM) não conseguem evitar. Para aços-ferramenta e peças complexas formadas por eletrodos, a zona afetada pelo calor (ZAC) limpa da EDM compensa o tempo de ciclo mais longo.
Cinco perguntas que apontam para o processo correto
- Material não condutor? → LBM é sua única opção.
- Vácuo viável + características ultrafinas (≤0.01 mm)? → EBM.
- Componentes condutores rígidos/espessos, sem vácuo, sem tolerância de refundição? → EDM.
- A velocidade é a prioridade? → LBM — sem câmara, sem atraso.
- Microfuros de alta relação de aspecto em ligas aeroespaciais? → A Medicina Baseada em Evidências (MBE) supera todas as outras opções neste quesito.
A decisão não se trata de qual processo é melhor . Trata-se de quais restrições seu aplicativo pode — e não pode — suportar.
Perguntas frequentes sobre usinagem por feixe de elétrons
Engenheiros fazem as mesmas perguntas. Aqui estão as respostas diretas.
Qual é o melhor modo: pulsado ou contínuo?
Depende da tarefa. O modo pulsado — controlado pela ativação e desativação da grade de polarização — é a escolha certa para furação de precisão. Ele limita o acúmulo de calor e mantém a ZTA (Zona Termicamente Afetada) compacta. O modo contínuo é mais indicado para soldas profundas. Use-o quando a penetração acima de 2 cm for mais importante do que o controle de calor.
Até que ponto o EBM pode penetrar?
As soldas ultrapassam 5 cm (2 polegadas). Para cálculos de penetração, utilize: δ = 2.6×10⁻¹⁷ (V²/ρ)A 100 kV em aço (densidade 7.6 g/cm³), isso resulta em 0.36 mmAjuste de acordo com a voltagem e a densidade do material.
Pequenas empresas podem usar o EBM?
Sim, por meio da terceirização. Os serviços EBM por contrato reduzem os custos para pequenas execuções. Você elimina completamente os custos de infraestrutura. Teste seu aplicativo primeiro por meio de um provedor de serviços. Dessa forma, você testa o processo antes de comprar equipamentos.
A tecnologia EBM funciona em materiais compósitos?
Depende. A tecnologia EBM pode melhorar o desempenho do polímero por meio da reticulação. Isso aumenta a resistência à tração e a resistência ao calor. Mas nem todos os compósitos são compatíveis. Verifique a compatibilidade do material antes de prosseguir.
Quão resistentes são as soldas por feixe de elétrons?
Muito resistente. As soldas EBM aguentam firme. 95% da resistência do material baseA relação profundidade/largura ultrapassa 10:1. A distorção permanece mínima. Isso faz da EBM uma excelente opção para componentes sensíveis ao calor.
Conclusão
A usinagem por feixe de elétrons não é um processo que se escolhe levianamente — é a solução quando a precisão é realmente essencial.
Agora você entende como funciona, por que um ambiente de vácuo garante consistência e onde a EBM supera a usinagem a laser e a EDM.
Portanto, a verdadeira questão não é como funciona—
Depende se é adequado à sua aplicação.
Para componentes aeroespaciais, dispositivos médicos ou peças em microescala, a resposta geralmente é sim.
Pronto para seguir em frente?
Explore as soluções de usinagem da MaxWave ou entre em contato com nossa equipe. Quando a precisão é fundamental, o parceiro certo faz toda a diferença.