
Gravura cu laser este procesul ideal pentru transformarea cutiilor simple de bijuterii din lemn în opere de artă unice. Combină precizia digitală cu textura artizanală, permițând marcaje permanente pe lemn, de la modele complexe la text delicat. Acest ghid oferă o foaie de parcurs cuprinzătoare de la elementele fundamentale la măiestrie, concentrându-se pe doi piloni principali pentru rezultate excepționale: setări precise ale parametrilor și tehnici profesionale avansate, asigurând rezultate uimitoare în mod constant la fiecare proiect.
Tabel de referință al parametrilor pentru lemnul comun (pentru lasere CO2 de 40W-60W)
| Obiectiv de proces | Material | Grosime | Putere (%) | Viteza (mm/s) | Note cheie |
| Gravura fină | Tei/Arțar | 3mm | 30-40% | 550-650 | Începeți testul. Evitați arsurile. |
| Gravura fină | Nuc/Cireș | 5mm | 40-50% | 450-550 | Măriți puterea pentru contrast. |
| Gravura adâncă | Placaj de mesteacan | 3mm | 55-65% | 250-350 | Echilibrează profunzimea și carbonizarea. |
| Gravura adâncă | Nuc/Stejar | 5-6mm | 65-75% | 200-300 | Asistență aer activă. Încetinește pentru adâncime. |
| Prin tăiere | Placaj de mesteacan | 6mm | 75-85% | 180-220 | Centru de focalizare. Margini curate. |
| Prin tăiere | MDF | 6mm | 70-80% | 200-250 | Aer constant. Mai puține reziduuri. |
Setări de putere și viteză laser: Un ghid practic pentru cutiile de bijuterii din lemn
Setările precise ale parametrilor sunt esențiale pentru transformarea unui design într-o gravură impecabilă. Parametrii principali - Putere, Viteză și DPI/PPI - interacționează pentru a controla adâncimea, contrastul și detaliile lucrării dvs. Stăpânirea relației dintre acestea este esențială. Următoarele recomandări servesc drept punct de plecare fiabil. Cu toate acestea, din cauza variațiilor în ceea ce privește speciile de lemn, densitatea și calibrarea gravorului laser , efectuarea unui test de material pe o piesă reziduală din proiectul dvs. real este un pas final indispensabil înainte de a vă dedica lucrării finale.
Puterea laserului: definirea profunzimii și a efectului
Puterea laserului , măsurată în wați (W), determină în principal adâncimea de gravare și gradul de întunecare al marcajului. Este factorul cel mai direct care influențează energia transferată materialului.
-
Putere redusă (20%-40% din puterea maximă a mașinii) : Ideală pentru gravarea suprafețelor superficiale , cum ar fi modele decorative subtile, text fin sau transferuri foto. Această setare grava ușor suprafața fără o adâncime semnificativă.
-
Putere medie-mare (50%-80%) : Folosită pentru gravare adâncă (aproximativ 0.5-1.5 mm adâncime) și crearea unui contrast vizual puternic. Potrivită pentru grafică îndrăzneață, monograme sau pregătirea zonelor pentru umplerea cu culoare.
-
Putere mare/maximă (90%-100%) : Rezervată pentru tăierea prin foi de lemn pentru a crea componente de cutie sau incrustații complexe. Puterea necesară depinde în mare măsură de grosimea și densitatea materialului.
Viteză: Controlul expunerii și clarității
Viteza de gravare controlează durata de ședere a fasciculului laser într-un anumit punct, afectând direct timpul de expunere . Aceasta funcționează invers cu puterea pentru a obține efectul dorit.
-
Viteze mai mari (de exemplu, 300-600 mm/s): Reduc expunerea, rezultând marcaje mai deschise și mai superficiale . Esențial pentru prevenirea arderii furnirelor subțiri și pentru obținerea unor linii clare și curate în lucrările de artă detaliate.
-
Viteze mai mici (de exemplu, 50-200 mm/s): Creșterea expunerii, ducând la gravuri mai închise și mai profunde . Se utilizează pentru crearea de marcaje cu contrast ridicat sau la tăierea prin material. Un principiu universal: pentru aceeași putere, înjumătățirea vitezei dublează aproximativ adâncimea efectivă de gravare.
DPI/PPI: Gestionarea detaliilor pentru gravarea raster
DPI (puncte per inch) sau PPI (impulsuri per inch) este esențial pentru gravarea raster , unde laserul scanează linie cu linie ca o imprimantă. Această setare determină rezoluția și nivelul de detaliu al imaginilor gravate.
-
DPI/PPI mai mic (250-500) : Creează modele distincte de puncte cu o procesare mai rapidă. Ideal pentru grafică îndrăzneață , text sau modele unde este acceptabil un efect artistic punctat.
-
DPI/PPI mai mare (500-1000+) : Plasează punctele mai aproape unul de celălalt, producând gradienți mai netezi și detalii mai fine. Esențial pentru gravarea fotografiilor cu contrast ridicat, a portretelor complexe sau a liniilor foarte fine pe capacele cutiilor de bijuterii. Notă: DPI-ul mai mare crește semnificativ timpul de lucru.
Focalizare și treceri multiple: Asigurarea preciziei și a adâncimii fine
O focalizare clară este esențială pentru obținerea unor margini clare. Folosiți întotdeauna instrumentul de focalizare al mașinii pentru a seta distanța corectă dintre lentila laser și suprafața materialului înainte de fiecare lucrare. Pentru gravurile adânci, tehnica trecerilor multiple este superioară unei singure treceri de mare putere. În loc de o trecere la 80% putere, utilizați două sau trei treceri la 50% putere. Această metodă minimizează carbonizarea , reduce stresul termic asupra lemnului și are ca rezultat o gravare mai curată și cu fundul neted. Lăsați o scurtă pauză între treceri pentru ca materialul să se răcească ușor.
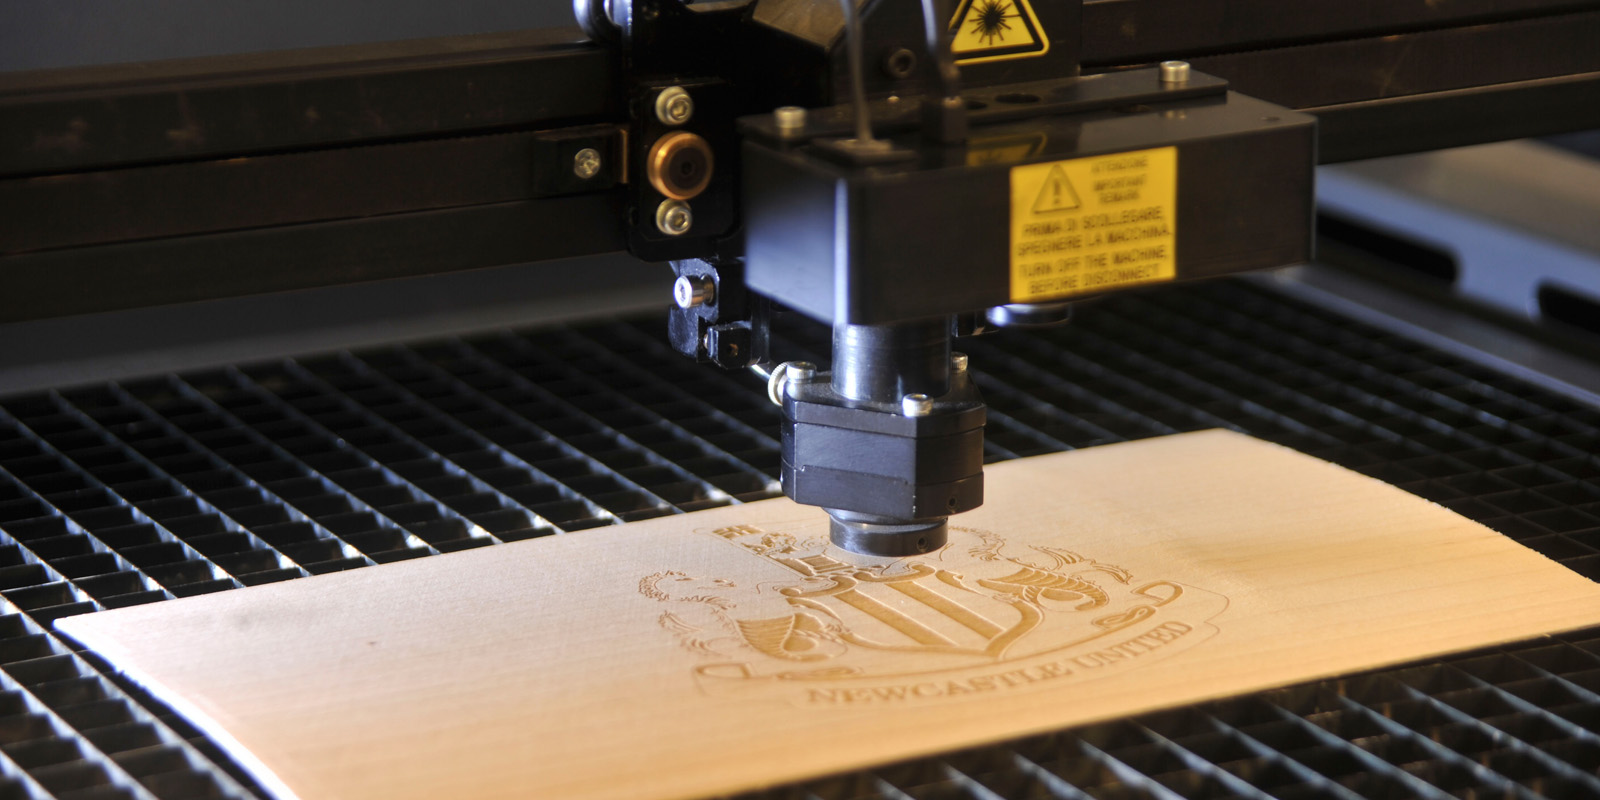
Cutii de bijuterii din lemn gravate cu laser: Operațiune pas cu pas, de la proiectare până la finalizare
Un proiect de gravare de succes se bazează pe un flux de lucru disciplinat al mașinii de gravat cu laser . Respectarea unei secvențe pas cu pas asigură precizie, minimizează erorile și garantează rezultate de calitate constantă. Acest ghid vă prezintă fiecare etapă critică, de la pregătirea cutiei până la aplicarea finisajului final.
Pasul 1: Pregătirea designului și configurarea fișierului
Începeți cu software-ul de design . Creați sau importați grafica, ideal folosind grafică vectorială (SVG, DXF) pentru linii curate și scalabilitate. Organizați elementele de design pe straturi separate (de exemplu, unul pentru tăiere, unul pentru gravare în profunzime, unul pentru detalii de suprafață) pentru un control precis al parametrilor. Important este să măsurați cutia reală cu un șubler și să ajustați dimensiunile designului digital pentru a ține cont de dimensiunea reală și de tăierea laserului (de obicei, 0.1-0.3 mm pierdere de material în timpul tăierii). Setați rezoluția DPI/PPI : utilizați 250-400 DPI pentru grafică/text general și 500-600+ DPI pentru imagini cu detalii ridicate sau script fin.
Pasul 2: Pregătirea suprafeței și configurarea mașinii
Curățați temeinic suprafața cutiei cu o cârpă fără scame și alcool izopropilic pentru a îndepărta praful și uleiurile. Apoi, fixați în siguranță cutia de bijuterii pe patul laserului folosind cleme sau bandă dublu adezivă, asigurându-vă că este perfect nivelată pentru a preveni variațiile distanței focale. Efectuați focalizarea lentilei folosind instrumentul de focalizare manuală al mașinii sau funcția de focalizare automată pentru a obține cel mai clar fascicul posibil la suprafața materialului. În cele din urmă, setați punctul de origine al lucrării (X/Y zero) în software-ul laserului pentru a se potrivi cu poziția de pornire dorită pe cutie.
Pasul 3: Aplicarea parametrilor și gravarea de test
Importați fișierul de design pregătit în software-ul de control laser . Atribuiți parametrii testați (Putere, Viteză, DPI) straturilor corespunzătoare. Nu săriți niciodată peste testul de material . Pe o piesă identică, gravați o mică grilă de testare (de exemplu, 40W/400mm/s, 50W/300mm/s, 60W/200mm/s) pentru a finaliza setările. Verificați adâncimea, claritatea și urmele de arsură. Treceți la piesa finală numai după obținerea rezultatului optim verificat pe eșantionul de testare.
Pasul 4: Executarea lucrărilor și monitorizarea procesului
Inițiați lucrarea de gravare. Monitorizați cu atenție primele 30-60 de secunde pentru a confirma că setările funcționează conform așteptărilor. Urmăriți o extracție constantă a fumului și ascultați dacă mașina funcționează uniform. Pentru proiectele care implică atât gravarea, cât și tăierea, finalizați întotdeauna toate trecerile de gravare înainte de a executa trasee de tăiere. Acest lucru menține stabilitatea piesei de prelucrat pe tot parcursul procesului.
Pasul 5: Post-procesare și finisare
După finalizare, scoateți cu grijă cutia. Curățați ușor zonele gravate cu o perie moale sau cu aer comprimat pentru a îndepărta funinginea și reziduurile. Pentru un finisaj protector și îmbunătățit, aplicați un strat sau o ceară adecvată . Opțiunile includ:
-
Ulei mineral : Îmbunătățește textura fibrelor, ușor de aplicat; necesită reaplicare periodică.
-
Lac/spray mat transparent : Oferă o barieră protectoare durabilă, fără a altera culoarea.
-
Pastă naturală de ceară de albineOferă un luciu moale, mat și o senzație tactilă.
Permiteți oricărui finisaj să vindecare completă conform instrucțiunilor produsului înainte de manipularea sau asamblarea hardware-ului.
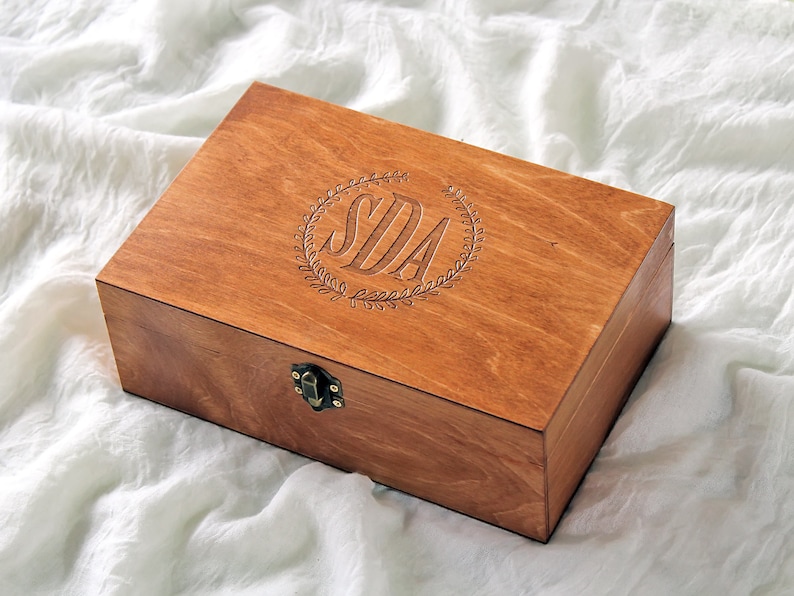
Cele mai bune practici avansate și tehnici profesionale
Îmbunătățirea impactului vizual
Pentru a vă ridica munca dincolo de gravarea laser de bază , valorificați strategic fibra lemnului . Aliniați modelele cu modelele naturale pentru a crea piese organice, unice, în care gravarea interacționează cu textura. Pentru accente vibrante, folosiți tehnici de umplere cu culoare . După gravare, frecați chituri specializate pentru lemn, vopsele acrilice sau chiar ceruri colorate în zonele adâncite, apoi ștergeți excesul de pe suprafață. Acest lucru face ca detaliile să iasă în evidență. În cele din urmă, explorați procese combinate . Folosiți gravarea cu putere mai mică pentru detalii și tăierea cu putere mai mare pentru contururi sau pentru a crea efecte tridimensionale stratificate, prin asamblarea pieselor tăiate separat.
Prevenirea și rezolvarea problemelor comune
Prevenirea este esențială pentru un finisaj impecabil. Pentru a preveni carbonizarea excesivă și arsurile adânci, utilizați întotdeauna asistență cu aer și aplicați bandă de pictor cu aderență redusă pe suprafața lemnului înainte de gravare; banda absoarbe excesul de căldură și poate fi dezlipită pentru a dezvălui o suprafață curată. Pentru o adâncime neuniformă a gravurii , asigurați-vă că piesa de lucru este perfect nivelată și că laserul este focalizat corect. Remediați nodurile problematice din lemn prin pre-sigilarea lor cu un pic de șelac transparent sau prin gravarea foarte ușoară peste ele la viteză mare/putere redusă înainte de lucrarea principală pentru a minimiza scurgerea rășinii.
Protocoale esențiale de siguranță
Nu faceți niciodată compromisuri în ceea ce privește siguranța. Ventilația adecvată nu este negociabilă; utilizați un sistem activ de evacuare pentru a elimina fumul și particulele nocive din spațiul de lucru. Siguranța la incendiu necesită vigilență constantă: nu lăsați niciodată mașina nesupravegheată în timpul funcționării, păstrați un stingător de incendiu cu CO2 în apropiere și asigurați-vă că toate materialele nu conțin reziduuri inflamabile. În cele din urmă, respectați siguranța operațională : purtați întotdeauna ochelari de protecție specifici lungimii de undă a laserului, urmați procedurile de blocare/etichetare ale producătorului pentru întreținere și asigurați-vă că zona de lucru este liberă de obstrucții și suprafețe reflectorizante.

Materiale și echipamente esențiale pentru gravarea cu laser a cutiilor de bijuterii din lemn
Cu setările detaliate, fluxul de lucru și tehnicile prezentate acum, asigurarea că aveți o bază corectă este pasul final. Echipamentul potrivit , începând cu o mașină de gravat cu laser bine configurată , și materialele pregătite transformă procesele pe care le-ați învățat în rezultate profesionale, uimitoare și constante. Această listă de verificare vă asigură că nimic nu este trecut cu vederea înainte de a începe proiectul.
Specificațiile sistemului laser de bază
Pentru rezultate optime pe cutiile de bijuterii din lemn, alegerea unui sistem laser adecvat este fundamentală. Specificațiile cheie care trebuie prioritizate includ puterea laserului și dimensiunea zonei de lucru . O putere laser între 40W și 100W oferă o flexibilitate excelentă, capabilă să gestioneze orice, de la gravarea delicată a suprafețelor până la tăierea panourilor de lemn mai groase. O zonă de lucru generoasă (care depășește dimensiunea hârtiei A3) permite procesarea eficientă a mai multor cutii mici sau a unei singure piese mari. Funcțiile esențiale încorporate, cum ar fi asistența de aer (pentru a minimiza urmele de arsură) și un sistem de evacuare fiabil , sunt cruciale pentru obținerea unor rezultate curate. Pentru o precizie de neegalat pe suprafețe neuniforme, sistemele cu funcționalitate de focalizare automată asigură o adâncime constantă a gravurii pe întregul design.
Selecția materialelor: Păduri și nu numai
Selecția lemnului are un impact direct asupra aspectului final. Speciile recomandate includ:
-
Tei și arțar : Cunoscute pentru fibra uniformă și culoarea deschisă, acestea produc gravuri clare, cu contrast ridicat, cu ardere minimă.
-
Nuc și cireșAceste lemne mai dure oferă culoare naturală bogată și modele frumoase de fibra lemnului, rezultând finisaje elegante, de înaltă calitate.
Pentru piesele structurale, placaj de mesteacan (5 mm sau mai gros) este o alegere stabilă și rentabilă. MDF este, de asemenea, excelent pentru gravuri complexe datorită lipsei interferențelor cu fibra lemnului. Dincolo de lemn, pregătiți materiale de finisare precum uleiul mineral sau ceara pentru a îmbunătăți și proteja suprafața gravată și luați în considerare căptușeală interioară cum ar fi fetru sau folia specială pentru a ascunde orice arsuri minore din interiorul cutiei și a adăuga o notă profesională.
Software și instrumente de asistență
Software-ul de design este puntea dintre ideea ta și produsul fizic. Software-ul grafic vectorial standard în industrie (de exemplu, CorelDRAW, Adobe Illustrator) este ideal pentru crearea de modele precise și scalabile, salvate în formate SVG sau DXF. Software-ul de control laser este apoi utilizat pentru a importa aceste fișiere, a seta parametrii și a opera mașina. O practică critică este de a testa întotdeauna parametrii mai întâi pe materialul de deșeuri. Instrumentele esențiale de asistență includ un computer, instrumente de măsurare, cleme pentru fixarea piesei de prelucrat și unelte de bază pentru prelucrarea lemnului pentru asamblare și post-procesare, cum ar fi perii moi pentru curățarea funinginii.
Concluzie
Aplicând aceste setări detaliate și cele mai bune practici, sunteți echipat pentru a produce cutii din lemn gravate frumos, care adaugă o valoare semnificativă și o notă personală. Nu uitați, fiecare bucată de lemn este unică, iar reglajele fine bazate pe material și design vă vor ridica meșteșugul la nivelul următor. Pentru sfaturi personalizate sau pentru a discuta despre proiectul dvs., contactați astăzi echipa noastră de experți pentru a afla mai multe despre mașinile noastre de gravat cu laser și pentru a vă da viață viziunii cu precizie.