اسٽينلیس سٹیل ليزر ويلڊنگ مشڪل آهي - هڪ غلط سيٽنگ ۽ توهان کي سڙيل ورڪ پيس، بدصورت آڪسائيڊيشن، يا پورس ويلڊ بيڊز سان ختم ڪيو ويندو جيڪي درست ڪرڻ ناممڪن آهن. پر مڪمل اسٽينلیس سٹیل ويلڊ صرف پروفيشنلز لاءِ نه آهن. هڪ هٿ ۾ رکيل ليزر ويلڊر ان کي حاصل ڪرڻ جي قابل بڻائي ٿو، جيستائين توهان اهم متغيرن کي نيل ڪندا آهيو: طاقت، سفر جي رفتار، شيلڊنگ گيس، تار فيڊ، ڊيفوڪس فاصلو، ۽ بنيادي ٽيڪنڪ. ڇا توهان فائبر ليزر ويلڊنگ مشينن لاءِ نوان آهيو يا غير متضاد پيداوار ويلڊز کي خراب ڪرڻ، هي سڌو گائيڊ توهان کي توهان جي هٿ ۾ رکيل ليزر ويلڊنگ مشين سان صاف، ورجائي سگهڻ وارا نتيجا ڪيئن حاصل ڪجي ان بابت ٻڌائيندو.
اسٽينلیس سٹیل ليزر ويلڊنگ لاءِ 5 ڪور ويري ايبلز
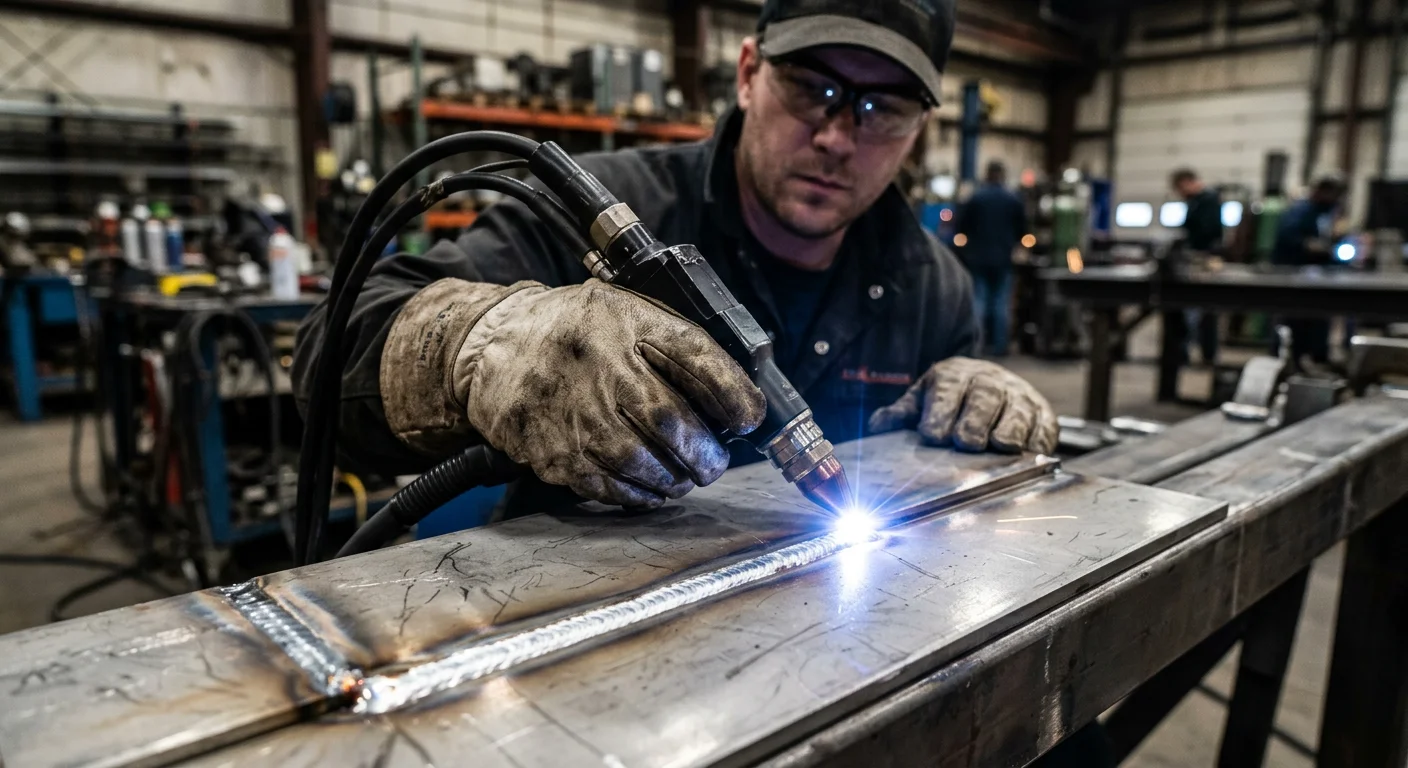
اهي پنج عنصر توهان جي ويلڊ کي ٺاهيندا يا ٽوڙيندا آهن - انهن کي توهان جي اسٽينلیس اسٽيل جي ٿلهي سان ملائي، ۽ صاف سيون هڪ ڏنل، خوش قسمت حادثو نه بڻجي وينديون آهن.
- ليزر پاور ۽ سفر جي رفتار: پتلي اسٽيل کي گهٽ طاقت ۽ تيز رفتار جي ضرورت آهي؛ ٿلهي اسٽيل کي مڪمل فيوزن لاءِ وڌيڪ طاقت ۽ سست سفر جي ضرورت آهي.
- وائر فيڊ: ڪمزور جوڑوں کان بچڻ لاءِ فلر وائر جي سائيز ۽ فيڊ ريٽ کي توهان جي پاور رينج سان هم آهنگ هجڻ گهرجي.
- شيلڊنگ گيس: اسٽينلیس اسٽيل لاءِ خالص آرگن تي ڳالهه ٻولهه ممڪن ناهي - ڪو به متبادل ناهي، يا آڪسائيڊيشن ۽ پورسيٽي پٺيان ايندي.
- ڊي فوڪس فاصلو: بيم جي پکيڙ ۽ دخول کي ڪنٽرول ڪرڻ لاءِ پتلي چادرن لاءِ مثبت ڊيفوڪس، ٿلهي پليٽن لاءِ منفي.
اسان جلدي حوالي لاءِ نازڪ پيرا ميٽر گائيڊ کي آسان بڻايو آهي - انهن تي قائم رهو، ۽ توهان 90٪ عام غلطين کان بچي ويندا:
| مواد جي ٿلهي | سفارش ٿيل پاور | سفر جي رفتار | ڊي فوڪس فاصلو | سنگل پاس وڌ ۾ وڌ |
| ≤3 ملي | 900W-1000W | 120-180 سينٽي ميٽر/منٽ | +2 ملي ايم | 3.0 ميلي |
| 3-6 ملي | 1200W-2000W | 80-120 سينٽي ميٽر/منٽ | -1.5~-4 ملي ميٽر | 4.0-6.0 ملي |
| 6-8 ملي | 2000W-3000W | فيوزن لاءِ سست | -4 ملي ميٽر+ | 8.0 ميلي |
3mm اسٽينلیس اسٽيل (سڀ کان عام ٿولهه) لاءِ، 1000W پاور، 150 سينٽي ميٽر/منٽ اسپيڊ، ۽ +2 ملي ميٽر ڊيفوڪس هڪ سٺي جاءِ آهي - اهو اسپٽر فري، روشن سيون ڏئي ٿو ۽ ويلڊ کان پوءِ پالش ڪرڻ جو وقت 60٪ ڪٽي ٿو.
وائر فيڊ ۽ شيلڊنگ گيس: غير ڳالهين لائق ضابطا
فلر وائر : 900W–1200W (فيڊ 40–80 سينٽي ميٽر/منٽ) لاءِ ER308L/ER316L—0.8–1.2mm قطر چونڊيو، 1500W–3000W (فيڊ 60–100 سينٽي ميٽر/منٽ) لاءِ 1.2–1.6mm. تار ۽ طاقت ۾ بي ترتيبي، ۽ توهان جو ويلڊ ڪمزور يا سوراخدار هوندو.
شيلڊنگ گيس : صرف 99.99٪ خالص آرگن استعمال ڪريو، 15-25 ليٽر/منٽ تي. غير مساوي آرگن ڪوريج اسٽينلیس اسٽيل ويلڊز تي آڪسائيڊيشن ۽ رنگت جو سبب آهي . تمام گهٽ وهڪري، ۽ هوا اندر داخل ٿئي ٿي؛ تمام گهڻو، ۽ ٽربولنس گيس شيلڊ کي ٽوڙي ٿو - 15-20 ليٽر/منٽ مڪمل بنياد آهي.
اسٽينلیس سٹیل کي خاص ويلڊنگ جي ضرورت ڇو آهي
اسٽينلیس اسٽيل هلڪو اسٽيل ناهي - ان کي ساڳيو علاج ڪرڻ توهان جي ويلڊز کي خراب ڪرڻ جو هڪ تيز طريقو آهي. هتي ڇو آهي:
-
خراب حرارتي چالکائي : گرمي هڪ ننڍڙي علائقي ۾ گڏ ٿي ويندي آهي، جنهن جي ڪري دٻاءُ، بگاڙ ۽ لڪيل دراڙ پيدا ٿين ٿا.
-
وڌيڪ توسيع : آسٽينيٽڪ اسٽينلیس اسٽيل گرم ڪرڻ تي هلڪي اسٽيل کان 50 سيڪڙو وڌيڪ توسيع ڪري ٿو، جنهن جي ڪري وار پيج ۽ رد ٿيل حصا پيدا ٿين ٿا.
-
ڀڃڻ جو خطرو : نجاست، نائٽروجن کڻڻ، يا غير متوازن فيرائٽ-آسٽينائيٽ تناسب جي ڪري ٺوس ٿيڻ جي ڪري ٽڪرجڻ جو خطرو.
-
صحت لاءِ خطرو : ويلڊنگ هيڪسا ويلينٽ ڪروميم (Cr⁶⁺) پيدا ڪري ٿي، هڪ زهريلو ضمني پيداوار جيڪا هلڪي اسٽيل ويلڊنگ ۾ نه ملي ٿي - هميشه مناسب وينٽيليشن استعمال ڪريو.
انهن فرقن جو احترام ڪريو، ۽ توهان جي ليزر ويلڊنگ مشين سيٽنگون هر وقت ڪم ڪنديون.
قدم 1: مٿاڇري جي تياري - صاف ويلڊ جي ڪنجي
گهڻيون ويلڊ ناڪاميون ليزر کي فائر ڪرڻ کان اڳ شروع ٿينديون آهن . آلودگي (تيل، آڪسائيڊيشن، مٽي) پورسيٽي، شموليت، ۽ اعليٰ خرابي جي شرح جو سبب بڻجندي آهي - هن 3-قدم واري صفائي جي عمل تي عمل ڪريو، ۽ توهان انهن مسئلن مان 80٪ ختم ڪري ڇڏيندا:
- درجي جو: اسٽينلیس سٹیل جي مخصوص ڊيگريزر استعمال ڪريو، ان کي 5-10 منٽن تائين ٻڏڻ ڏيو. 0.01 گرام/ميٽر² تيل به پورسيٽي کي 40٪ تائين وڌائي ٿو.
- آڪسائيڊشن کي ختم ڪريو: 20 گرٽ سينڊ پيپر يا هڪ سان صاف ڪريو اسٽينلیس سٹیل جو صرف تار وارو برش (80-100 اسٽروڪ/10 سينٽي ميٽر²). ڪاربان اسٽيل برش لوهه جي آلودگي ڇڏي ٿو، جيڪو شموليت کي ٻج ڏئي ٿو.
- آخري ايسٽون وائپ: لِنٽ فري ڪپڙو استعمال ڪريو، ۽ 30 منٽن اندر ويلڊ ڪريو. صاف مٿاڇريون هوا ۾ موجود آلودگي کي تيزيءَ سان کڻنديون آهن!
جوڙ جي هر پاسي 12.7 ملي ميٽر (½ انچ) صاف ڪريو، ۽ پڪ ڪريو ته مٿاڇري هڏي خشڪ آهي - 0.1٪ نمي پورسيٽي جو خطرو واپس آڻيندي آهي، ڀلي توهان جون سيٽنگون ڪيتريون به سٺيون هجن.
پرو فڪسچرنگ ٽپ : هر 6 انچ (≤3mm اسٽيل لاءِ) ورڪ پيس کي ڪلپ ڪريو ته جيئن مسخ 0.5mm کان گهٽ رهي. ڊگھي سيمن لاءِ ، سرن ۽ وچين پوائنٽن تي 2-3mm ٽيڪ ويلڊ شامل ڪريو - اهو هڪ غير محفوظ جوائنٽ تي مسلسل ويلڊنگ جي مقابلي ۾ مسخ 30-50٪ گهٽائي ٿو.
قدم 2: پنهنجي ليزر ويلڊر سيٽنگز ۾ ڊائل ڪريو

پيرا ميٽر سيٽ اپ هڪ ويلڊ جي وچ ۾ فرق آهي جنهن تي توهان فخر ڪندا آهيو ۽ هڪ جيڪو توهان پيس ڪندا آهيو. انهن ٽن اهم متغيرن تي ڌيان ڏيو، ۽ هڪ وقت ۾ هڪ کي ترتيب ڏيو (هڪ ڀيرو ٻه تبديل ڪرڻ سان غلطيون درست ڪرڻ ناممڪن ٿي ويندو آهي):
-
مرڪزي پوزيشن : بيم کي پکيڙڻ ۽ جلڻ کان بچڻ لاءِ پتلي چادرن (<1.5mm) لاءِ مثبت (+1~+3mm)؛ توانائي کي گهرائي ۾ ڌڪڻ ۽ دخول کي وڌائڻ لاءِ ٿلهي پليٽن لاءِ منفي.
-
پاور/اسپيڊ : ٿلهي چارٽ تي عمل ڪريو - جيڪڏهن توهان اسپيٽر ڏسو ٿا، ته پهريان پاور کي 5-10٪ گهٽايو (رفتار کي نه ڇهو!). اسپيٽر تقريبن هميشه توهان جي سفر جي شرح لاءِ تمام گهڻي توانائي جو مطلب آهي.
-
موتين جي جانچ : هميشه پهرين اسڪريپ اسٽينلیس اسٽيل تي هڪ ٽيسٽ هلايو. هي توهان کي توهان جي اصل ورڪ پيس کي ضايع ڪرڻ کان سواءِ سيٽنگون کي بهتر ڪرڻ جي اجازت ڏئي ٿو.
قدم 3: گيس جي بچاءُ جو سيٽ اپ - هر وقت چاندي، آڪسائيڊ کان پاڪ ويلڊ حاصل ڪريو
توهان جي ويلڊ بيڊ جو رنگ توهان کي سڀ ڪجهه ٻڌائي ٿو: چاندي = مڪمل ، سون = آڪسيجن اندر داخل ٿيو، نيرو/ڪارو = گم ٿيل ڪروميم (۽ هڪ ڪمزور جوڙ). هر ڇانو جو مطلب آهي هڪ ٿلهي آڪسائيڊ پرت - مناسب آرگن سيٽ اپ سان آڪسيجن کي 1٪ کان گهٽ رکو، ۽ توهان جو ويلڊ مضبوط (≥500 MPa ٽينسل طاقت) ۽ چمڪندڙ رهي ٿو.
هٿ ۾ ليزر ويلڊنگ لاءِ ڀرپور آرگن سيٽ اپ
- وهڪري کي 15 ليٽر/منٽ (بيس لائين) تي سيٽ ڪريو—10 ليٽر/منٽ تمام گهٽ آهي، 25 ليٽر/منٽ انتشار جو سبب بڻجي ٿو.
- نوزل پوزيشن: عمودي کان 15°، 15 ملي ميٽر اسٽينڊ آف - تمام گهڻو جھڪ، ۽ گئس شيلڊ ٽٽي پوي ٿي.
- 30 سيڪنڊن لاءِ پري-پرج ڪريو (باقي بچيل هوا صاف ڪريو) ۽ ويلڊنگ کان پوءِ گيس 10 سيڪنڊن لاءِ (مڻڪو ٿڌو ٿيڻ سان به رد عمل ڪندو رهي ٿو!).
شيلڊنگ ناڪامين لاءِ تڪڙو مسئلو حل ڪرڻ :
-
اسٽرا/سونا موتي: گھٽ گئس جو وهڪرو - 15-20 ليٽر/منٽ تائين ٽڪر ڪريو ۽ ريگيوليٽر چيڪ ڪريو.
-
نيرو/ڪارو موتي: بند ٿيل نوزل - ان کي صاف ڪريو/تبديل ڪريو.
-
غير منظم آڪسائيڊيشن: ورڪشاپ ڊرافٽ - ونڊ اسڪرين شامل ڪريو ۽ وهڪري کي 20٪ وڌايو.
قدم 4: هٿ ۾ ليزر ويلڊنگ ٽيڪنڪ - مستحڪم = ڪامياب

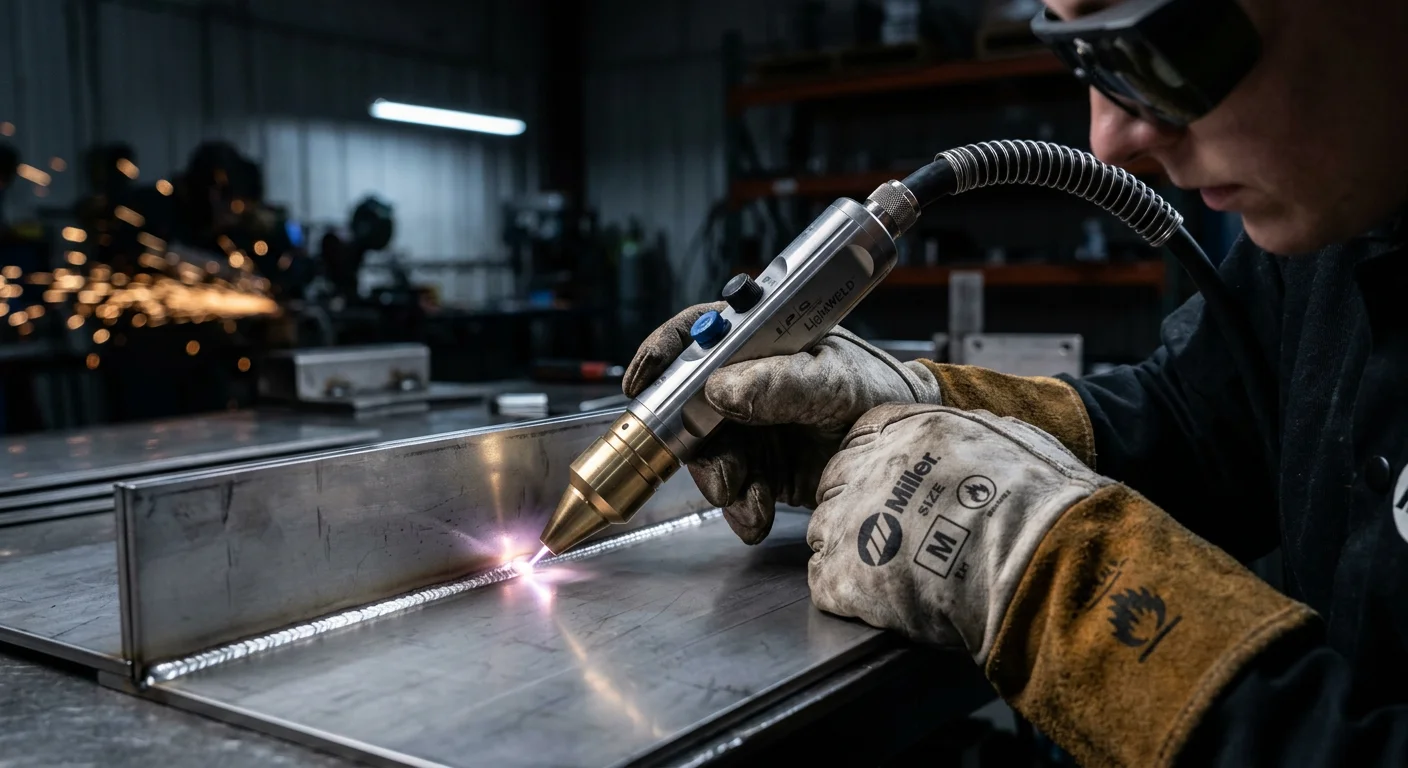
هڪ هٿ ۾ کڻي ويندڙ ليزر ويلڊر لرزندڙ هٿن کي معاف نٿو ڪري - هر ننڍڙو وهڪرو مالا ۾ ظاهر ٿئي ٿو. انهن بنيادي طريقن تي عبور حاصل ڪريو، ۽ توهان جا ويلڊ هر وقت هڪجهڙا هوندا:
-
گن اينگل/اسٽينڊ آف : هيڊ کي جوائنٽ تي 45-70° تي رکو، نوزل اسٽيل کان 1-2mm مٿي. اسٽينڊ آف کي ڊريفٽ ڪريو، ۽ توهان جي فوڪل پوزيشن شفٽ ٿي ويندي - توهان جي احتياط سان مقرر ڪيل پيرا ميٽرز کي برباد ڪندي.
-
سفر جي رفتار : ان کي مستحڪم رکو! تمام تيز = ڪمزور، نامڪمل فيوزن؛ تمام سست = جلندڙ ۽ وسيع HAZ (گرمي کان متاثر علائقو)؛ غير مطابقت = جوڑوں ۾ دٻاءُ جا نقطا. پگھلڻ واري تلاءَ کي ڏسو - تنگ مالا = سست ڪريو، مالا پکيڙڻ = رفتار وڌايو.
-
حرڪت : فليٽ/افقي جوڑوں لاءِ سڌي لڪير واري سفر تي قائم رهو - بناوت غير ضروري متغيرن کي وڌائيندي آهي. پگھلڻ واري تلاءَ کي ڪنٽرول ڪرڻ لاءِ عمودي ويلڊنگ لاءِ صرف هڪ ننڍڙي بناوت استعمال ڪريو.
قدم 5: گرمي جي ان پٽ کي ڪنٽرول ڪريو - وارپنگ ۽ مسخ کي روڪيو
ليزر جي باهه لڳڻ کان پوءِ وارپنگ شروع ٿي ويندي آهي - اسٽينلیس اسٽيل جي تيز توسيع جو مطلب آهي اضافي گرمي = مڙيل ورڪ پيس. گرمي کي قابو ۾ رکڻ لاءِ اهي سادي چالون استعمال ڪريو:
- وقفي وقفي سان ويلڊنگ: ڊگهن سِينن (> 150 ملي ميٽر) کي حصن ۾ ورهايو - اڳتي وڌڻ کان اڳ هر هڪ کي ٿڌو ٿيڻ ڏيو.
- متبادل ويلڊ هدايت: حرارتي لوڊ پکيڙڻ ۽ هڪ طرفي وارپنگ کان بچڻ لاءِ حصن جي وچ ۾ هدايتون تبديل ڪريو.
- گرمي پد: پتلي اسٽيل (<3mm) لاءِ ڪاپر بيڪنگ بار شامل ڪريو - اهو HAZ کان گرمي کي پري ڪري ٿو ۽ بي گھرڻ کي 0.5mm کان گهٽ رکي ٿو.
- پوئتي ويلڊنگ: پنهنجي مجموعي سفر جي مخالف طرف ۾ ننڍن قدمن سان ويلڊ ڪريو - اڳ ۾ ئي ويلڊ ٿيل ڌاتو کان گرمي کي پري ڪري ٿو.
5 سڀ کان وڌيڪ عام اسٽينلیس سٹیل ليزر ويلڊ خرابين کي درست ڪريو
بهترين تياري ۽ سيٽنگن سان به، خرابيون ٿينديون آهن - هتي توهان جي هٿ ۾ رکيل ليزر ويلڊنگ مشين سان انهن کي جلدي ڪيئن درست ڪجي :
- پورهيو: هميشه پهرين مٿاڇري کي ٻيهر صاف ڪريو، پوءِ آرگن جي پاڪائي/نوزل جي ترتيب چيڪ ڪريو. جيڪڏهن اهو برقرار رهي ٿو، ته مرڪزي پوزيشن کي ترتيب ڏيو يا سفر جي رفتار کي ٿورو سست ڪريو.
- آڪسائيڊشن: آرگن وهڪري کي وڌايو، نوزل جي اسٽينڊ آف کي درست ڪريو، ۽ ويلڊ کان پوءِ گئس ڪوريج شامل ڪريو. جيڪڏهن وڌيڪ گرمي مسئلو آهي، ته پوءِ پاور کي ٿورو گهٽ ڪريو.
- برن ٿرو (پتلي اسٽيل <1 ملي ميٽر): چوٽي جي طاقت کي گھٽايو، سفر جي رفتار وڌايو، ۽ گرمي پکيڙڻ لاءِ بيم اوسيليشن کي وڌايو. فٽ اپ گيپس کي 0.1 ملي ميٽر کان گهٽ رکو!
- انڊر ڪٽ/غير برابر موتي: پهرين ليزر آپٽڪس کي صاف ڪريو (آلودگي غير مساوي توانائي جو سبب بڻجندي آهي!)، پوءِ طاقت گھٽايو ۽ رفتار وڌايو. ميلٽ پول کي مستحڪم ڪرڻ لاءِ بيم اوسيليشن شامل ڪريو.
- گھٽ مقدار ۾ داخل ٿيڻ: حفاظتي لينس چيڪ ڪريو - ڦاٽڻ/تيل جي باقيات پاور ٽرانسميشن کي ڪٽي ٿي. هر 1-2 ڪلاڪن ۾ لينس جو معائنو/صاف ڪريو؛ جيڪڏهن ڇِرڪ/ڪڪر هجي ته ان کي تبديل ڪريو.
پوسٽ ويلڊ ختم ڪرڻ ۽ معائنو
هڪ بي عيب ويلڊ ان وقت تائين نه ٿيندي آهي جيستائين ان جو معائنو ۽ مڪمل نه ڪيو وڃي. هتي تڪڙو عمل آهي:
- ويڊيو جو معائنو: هڪجهڙي ويڪر، هموار مٿاڇري، صفر اسپيٽر، ۽ چانديءَ جي اڇي چمڪ لاءِ ڏسو. اسٽرا/سونا/نيرو رنگ جو مطلب آهي آڪسائيڊيشن - گراهڪ کي موڪلڻ کان اڳ ان کي علاج ڪريو.
- آڪسائيڊشن ختم ڪرڻ: هلڪي گرم رنگت لاءِ اچار جي پيسٽ استعمال ڪريو، پوءِ ڌوئو. چڱي طرح (بقايا تيزاب زنگ جو سبب بڻجندو آهي). اسٽينلیس اسٽيل جي حفاظتي ڪروميم آڪسائيڊ پرت کي ٻيهر تعمير ڪرڻ لاءِ پاسيويشن سان عمل ڪريو.
- مشيني ختم ڪرڻ: ڪم سان طريقو ملائي - ساٽين جي ختم لاءِ اسڪاچ-برائٽ، يونيفارم کاسمیٹڪس لاءِ شيشي جي مالا جو ڌماڪو، آئيني جي ختم لاءِ ابريسيو گرائنڊنگ (نمبر 8). ڪڏهن اسٽينلیس تي ڪاربان اسٽيل برش استعمال ڪريو!
- پيداوار QC: لڪيل دراڙن/پوروسيٽي کي پڪڙڻ لاءِ ڊائي پينيٽرنٽ ٽيسٽنگ (PT) شامل ڪريو، ۽ اسٽرڪچرل ويلڊز لاءِ موڙ ٽيسٽ. هر شيءِ کي دستاويز ڪريو - معيار جي ڪنٽرول لاءِ ڪاغذ جا رستا اهم آهن.
اسٽينلیس اسٽيل لاءِ هٿ ۾ ليزر ويلڊر بمقابله TIG ويلڊر - ليزر جي فتح

TIG ويلڊنگ اسٽينلیس اسٽيل هڪ مشڪل سان سکيل مهارت آهي، پر هڪ هٿ ۾ هٿ ۾ رکيل ليزر ويلڊر هڪ اسڪيلبل سسٽم آهي - ۽ نتيجا پاڻ لاءِ ڳالهائين ٿا: هڪ حصو جيڪو TIG سان 90 منٽ وٺندو آهي اهو ليزر سان صرف 10 منٽ وٺندو آهي، پيداوار جي قيمتن ۾ 80٪ گهٽتائي آڻيندو آهي.
ليزر ويلڊنگ مشين جا فائدا:
-
پتلي اسٽيل (≤3mm) : ننڍو HAZ، تقريبن صفر تحريف (TIG هتي جدوجهد ڪري ٿو!).
-
ظاهري طور تي اهم حصا : تنگ، چانديءَ جون سِٽون جن ۾ پيسڻ جي ڪا به گنجائش نه آهي - باورچی خانه جي سامان، لفٽ پينلز، ۽ آرڪيٽيڪچرل اسٽينلیس لاءِ بهترين.
-
غير منظم جاميٽري : پوائنٽ ۽ ويلڊ ڪنڊ/ليپس/فلٽس - ڪنهن به پيچيده فڪسچر جي ضرورت ناهي.
-
استعمال ۾ آساني : 2 ڏينهن جي تربيت سان هڪ نئون ماڻهو هڪ تجربيڪار TIG آپريٽر سان مقابلو ڪري سگهي ٿو.
-
طاقت : تيز ٿڌي ڪرڻ سان اناج جي هڪ بهتر جوڙجڪ پيدا ٿئي ٿي - UTS TIG ويلڊز جي برابر يا ان کان وڌيڪ آهي.
TIG اڃا تائين 10 ملي ميٽر کان وڌيڪ ٿلهي اسٽيل يا 2 ملي ميٽر کان وڌيڪ خال وارن جوڑوں لاءِ کٽي ٿو - پر اڪثر اسٽينلیس سٹیل ويلڊنگ جي ڪمن لاءِ، هڪ هٿ ۾ هٿ ليزر ويلڊر بهتر اوزار آهي.
ٿڪل
بي عيب اسٽينلیس اسٽيل ويلڊ حادثاتي طور تي نه ٿيندا آهن. اهي صاف مٿاڇري، اسٽينلیس اسٽيل لاءِ ڊائل ٿيل ليزر ويلڊنگ پيرا ميٽرز ، ۽ حقيقي ٽيڪنڪ تي ٺهيل هڪ مستحڪم هٿ مان ايندا آهن.
هاڻي توهان وٽ هر شيءِ آهي جنهن جي توهان کي ضرورت آهي. پيرا ميٽر لاجڪ. شيلڊنگ گيس سيٽ اپ. حرڪت جا بنيادي اصول. ڪم جي ٽڪري کي خراب ڪرڻ کان اڳ خرابين کي ڳولڻ لاءِ هڪ واضح نقشو. اهو نظريو ناهي - اهو هڪ ورجائيندڙ نظام آهي جيڪو توهان سڀاڻي صبح جو ڪم تي لڳائي سگهو ٿا.
هڪ ويلڊ جيڪو هولڊ ڪري ٿو ۽ هڪ ويلڊ جيڪو متاثر ڪري ٿو ان جي وچ ۾ فرق ان تي منحصر آهي ته توهان هن عمل ۾ هر قدم تي ڪيترو ڌيان ڏيو ٿا.