Hliník láme nástroje. Pod vplyvom tepla sa deformuje. Pokoruje aj skúsených zváračov. Napriek tomu zostáva chrbticou rámov leteckého priemyslu, krytov batérií pre elektromobily a architektonických obvodových stien.
Rozdiel medzi jednoduchou „prácou s hliníkom“ a zvládnutím presnej výroby hliníka závisí od rozhodnutí, ktoré väčšina dielní urobí zle ešte pred prvým rezom: nesprávna zliatina, nesprávny postup procesu, nesprávna špecifikácia povrchovej úpravy.
Táto príručka vám poskytne kompletný rozpis:
-
Zliatiny a ako si vybrať tú správnu
-
Metódy rezania a tvarovania
-
Realita zvárania
-
Možnosti povrchovej úpravy
-
Aké sú náklady na výrobu v roku 2026 – a kde sa nachádzajú najväčšie príležitosti na návratnosť investícií vo vašej dielni
Presná výroba hliníka v roku 2026
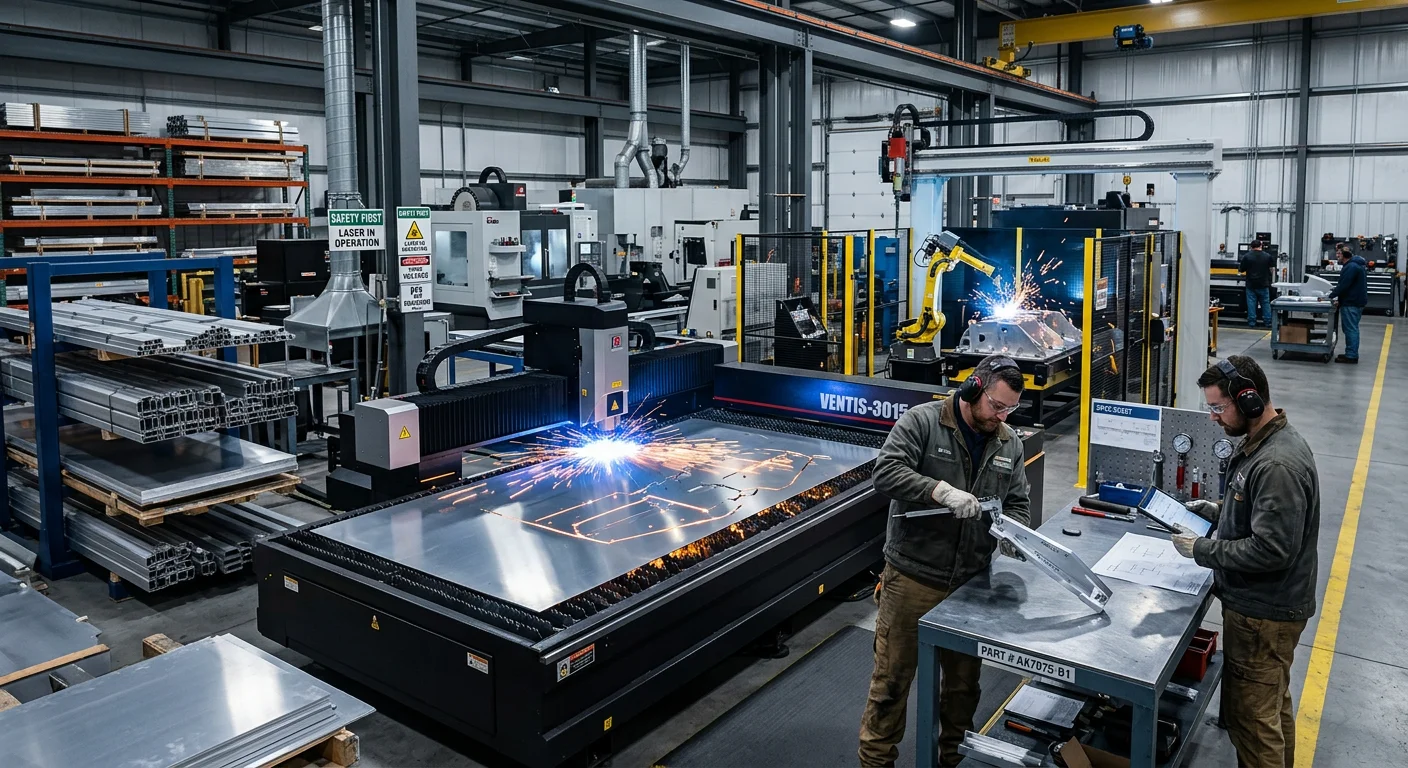
Výroba hliníka premieňa surový hliník – plechy, predvalky, extrúzie – na hotové konštrukčné komponenty. Proces sa riadi jasnou postupnosťou: rezanie, tvarovanie, zváranie a konečná úprava.
Každá fáza prebieha s prísnymi toleranciami. Rezanie laserom si zachováva toleranciu ±0.1 mm . Zváranie TIG/MIG vytvára vysokopevnostné spoje v zliatinách série 2000 a 6000. Eloxovanie a práškové lakovanie zvyšujú odolnosť proti korózii. Súčiastky zostávajú funkčné celé desaťročia.
Rozsah tohto odvetvia je ťažké ignorovať:
-
Globálny trh s hliníkovými extrúziami: 78.7 miliardy USD (2022) → predpokladaných 117.8 miliardy USD do roku 2030 pri 5.7 % CAGR
-
Severoamerické kovové výrobky: na ceste k 65.5 miliardám dolárov do roku 2033
-
Ázia a Tichomorie majú 42 % globálneho podielu; Severná Amerika 24 % ; Európa 22 %
Tri faktory tlačia dopyt v roku 2026 vyššie:
-
Elektromobily – každé elektrické vozidlo potrebuje 80 – 100 kg hliníka . To je 4-krát viac, ako spotrebuje konvenčné vozidlo so spaľovacím motorom.
-
Ľahká konštrukcia v leteckom priemysle – zliatiny série 2000 tvoria 18 % trhu s extrúziou. Dodávatelia AS9100 už hlásia obmedzenia kapacity.
-
Obnoviteľné zdroje energie – veterná a solárna infraštruktúra je postavená na ľahkých hliníkových konštrukciách. Dopyt rýchlo rastie.
Americká huta teraz vyprodukuje 750 000 ton ročne . Znižuje tak 85 % závislosť od dovozu , ktorá pretrvávala viac ako štyri desaťročia. To je štrukturálny posun – nie titulok v novinách.
Výzvou v roku 2026 nie je získanie hliníka. Je to dosiahnutie presnosti pod tlakom. Kryty batérií elektromobilov vyžadujú tolerancie ±0.1 mm . Náklady na energiu a prácu neustále rastú. Kvalifikovaných zváračov je nedostatok. Výrobné centrá sa preto rýchlo presúvajú na automatizáciu, aby udržali krok.
Sprievodca výberom hliníkovej zliatiny

Ak si vyberiete nesprávnu zliatinu, všetko, čo následne pokračuje, tým trpí. Vaše zvary praskajú, vaše tolerancie sa menia a vaše náklady na povrchovú úpravu prudko stúpajú. Tu je to, čo robí každá séria – a kde zlyháva.
Päť sérií, na ktorých záleží
Séria 1xxx – čistý hliník
Pevnosť je nízka. Všetko ostatné obstojí dobre. AA1050A-H14 má medzu klzu 105 MPa s 10 % predĺžením. Bez problémov sa ohýba, vedie elektrinu a odoláva korózii. Nájdete ju vo fólii, vodičových kábloch a súčiastkach odvádzajúcich teplo. To sú miesta, kde tvárnosť vždy prevyšuje pevnosť.
Séria 3xxx – s pridaným mangánom
AA3103-H14 vám poskytuje pevnosť v ťahu 140 MPa. Odolný materiál na všeobecnú výrobu a plechovky na nápoje. Žiadna exotická chémia. Žiadne prekvapenia z rozpočtu.
Séria 5xxx — Námorný pracant
Tu sa zvárateľnosť stáva vážnou. Pevný roztok Al-Mg udržiava nízke riziko praskania. 5052-H32 dosahuje pevnosť v ťahu 228 MPa a predĺženie 12 %. AA5083-O dosahuje pevnosť v ťahu 300 MPa so silným predĺžením 23 %. Preto dominuje v trupoch lodí, tlakových nádobách a paneloch konštrukcií vozidiel. Slaná voda sa jej nedotýka.
6061 — Výrobcovo zlyhanie
6061-T651 dosahuje pevnosť v ťahu 276 MPa a predĺženie 17 %. Dobre sa obrába. Zvára sa bez problémov. Čisto sa tiež pretláča. Vyvážené chemické zloženie Mg-Si vytvára stabilný Mg₂Si, ktorý udržiava nízke riziko vzniku trhlín za tepla. Tepelné spracovanie po zváraní vracia späť 80 – 90 % pôvodnej pevnosti. Pre väčšinu konštrukčných aplikácií – budovy, automobilové rámy, lodné komponenty – 6061 hliník je miesto, kam sa dostanete po vylúčení všetkého ostatného.
7075 — Vysoká pevnosť, skutočné následky
S pevnosťou v ťahu 572 MPa je 7075-T651 najpevnejším hliníkom, s akým sa stretnete pri štandardnom používaní. Spoliehajú sa naň letecký a kozmický priemysel a konštrukcie s vysokým namáhaním. Zvárateľnosť je však skutočným problémom. Vysoký obsah zinku (5 – 8 %) v kombinácii s meďou a horčíkom vytvára krehké intermetalické zlúčeniny – najmä MgZn₂ – ktoré spôsobujú praskanie pri tuhnutí. V hrubých profiloch riziko zlyhania tavného zvaru presahuje 50 %. Váš návrh vyžaduje 7075 a zvarové spoje? Prehodnoťte návrh.
Rýchle porovnanie: 3003 vs 5052 vs 6061 vs 7075
|
Zliatina |
obrobiteľnosť |
Odolnosť proti korózii |
Náklady |
Zrátané podčiarknuté |
|---|---|---|---|---|
|
3003 |
dobrý |
dobrý |
Nízky |
Tvarovateľný, cenovo dostupný, stredne pevný |
|
5052 |
Fair |
Vynikajúce (námorné) |
Nízko-stredné |
Vysoká únavová pevnosť, zvárateľná |
|
6061 |
Výborne |
Lepšie |
stredná |
Najlepší všestranný na výrobu |
|
7075 |
dobrý |
Slabé (potrebuje náter) |
vysoký |
Maximálna pevnosť, minimálna zvariteľnosť |
Prirážka k cene ocele 7075 je reálna – rovnako ako zložitosť výroby. Natrite ju povlakom, upevnite mechanickými spojovacími prvkami alebo ju obrábajte. Nezvárajte ju, pokiaľ nie ste pripravení na prísne kontroly procesu a vysokú mieru nepodarkovosti.
CNC obrábanie, rezanie a tvárnenie

Stroju je jedno, akú zliatinu ste si vybrali. Reže to, čo mu dáte – a to, ako dobre reže, určuje všetko, čo nasleduje.
Rezanie: Kde sa presnosť prejavuje v cene
Rezanie laserom je dnes na čele výroby hliníka. Čísla ukazujú prečo. Moderné vláknové systémy si dodržiavajú toleranciu ±0.025 mm – čo je užšie, ako vyžaduje väčšina špecifikácií následnej montáže. Priepustnosť sa pohybuje od 1 000 do 5 000 palcov za minútu . Softvér na vkladanie, automatické podávanie materiálu a technológia vlákien časom znížili náklady na diel. Ceny zariadení však zostávajú vysoké. Kompletný systém CO₂ laseru môže stáť 2 milióny dolárov . Táto investícia má zmysel len pri veľkých objemoch.
Rezanie laserom má najvyššie skóre výkonnosti MPI2 (25) spomedzi technológií rezania. Medziročne tiež rastie o 10 %. Vodný lúč a plazma zaostávajú v priepustnosti aj presnosti. Segment rezania ako celok sa v Severnej Amerike rozrastá s medziročnou mierou rastu 6.8 % do roku 2033. Tento rast je poháňaný najmä leteckým a automobilovým priemyslom.
Aj tu je dôležité znižovať odpad. Pokročilý softvér na skladanie materiálov znižuje plytvanie materiálom až o 15 % . Toto číslo sa rýchlo sčítava, keď pracujete s hárkami 5083 alebo 7075.
Tvarovanie: Razenie, ohýbanie a automatizácia
Lisovanie drží 32.33 % trhu s nástrojmi na tvárnenie kovov . Je chrbticou automobilových a spotrebných liniek s nepretržitou výrobou. Ohýbanie rýchlo rastie s medziročnou mierou rastu 6.70 % . Kolaboratívne roboty a offline programovanie umožňujú rýchle zmeny. Kobotická bunka EZ Bend od spoločnosti Cincinnati Incorporated je toho príkladom z reálneho sveta. Poskytuje kratšie časy nastavenia a funkčnú ekonomiku pre nízkoobjemové série s vysokým množstvom zmesi.
Rezanie a tvarovanie spolu tvoria 55 % štandardných výrobných pracovných postupov.
Posun automatizácie sa najviac prejavuje v oblasti tvárnenia. Poloautomatické CNC systémy si stále držia 48.76 % podiel na trhu . Automatické systémy však rastú s CAGR 8.90 % – čo je momentálne najrýchlejší segment. Tento rast poháňajú obrovské továrne na elektromobily, ktoré vyrábajú batériové zásobníky a kryty motorov. Čelia nedostatku pracovnej sily a prísnym toleranciám, ktoré ľudskí operátori nedokážu vo veľkom meradle dosiahnuť.
Rezacie a tvárniace linky, ktoré fungujú plne automatizovane, vykazujú jasné výsledky: 20 % skrátenie času cyklu a 15 % zníženie miery odpadu v dodávateľských reťazcoch elektromobilov. Systémy s umelou inteligenciou ladia parametre rezania v reálnom čase. Digitálne dvojčatá spúšťajú kompletné simulácie výroby predtým, ako sa vyreže jeden diel. Prediktívna údržba signalizuje opotrebenie skôr, ako sa zmení na prestoj.
Proces sa neustále stáva inteligentnejším. Obchody, ktoré sa nepribližujú k takémuto druhu integrácie, už strácajú pôdu pod nohami v oblasti jednotkovej ekonomiky.
Úzke miesto pri zváraní hliníka
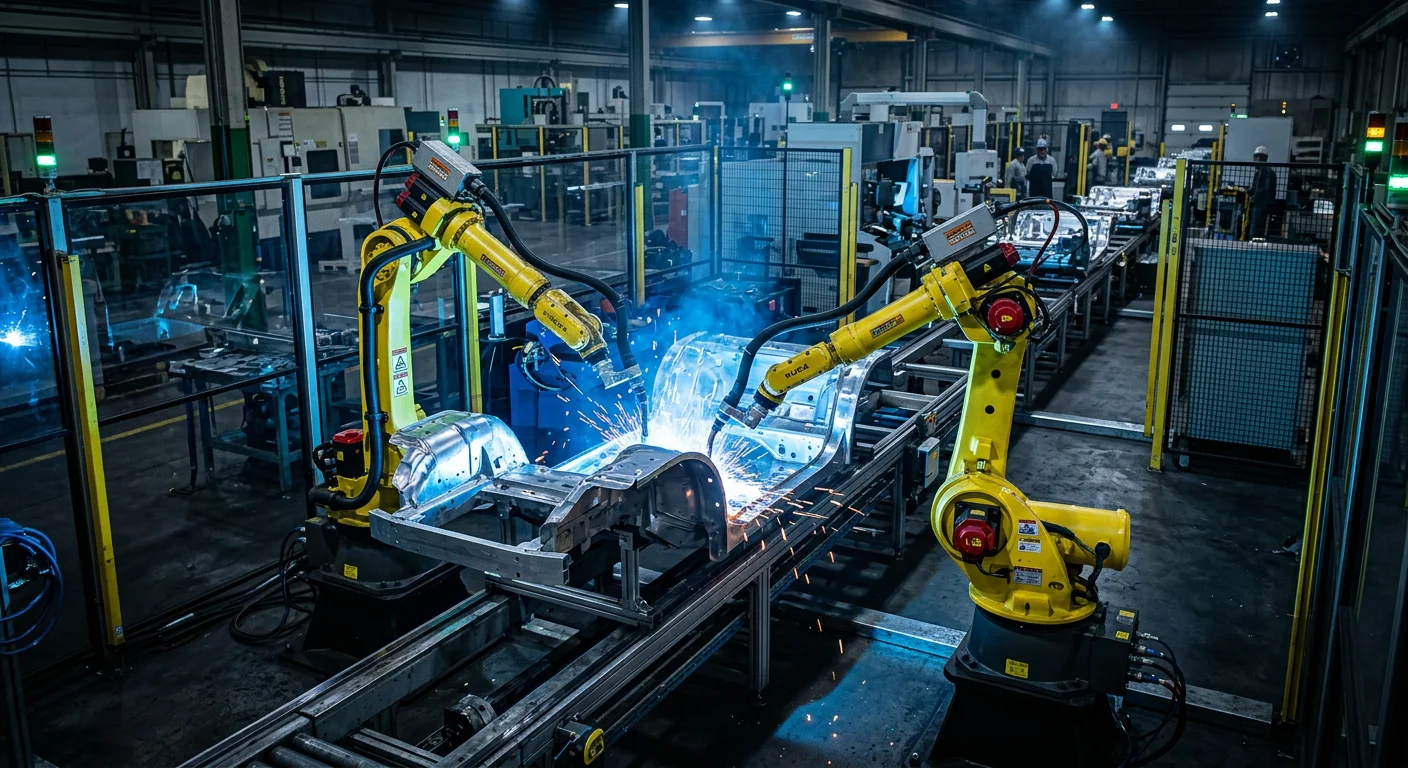
Zváranie hliníka je problém v hodnote 4.2 miliardy dolárov – a väčšina dielní ho stále rieši včerajšími nástrojmi.
Globálny trh so zváraním hliníka je na ceste zo 4.2 miliardy dolárov (2023) na 6.2 miliardy dolárov do roku 2030 pri 5.8 % ročnej miere rastu. Niektoré prognózy posúvajú toto číslo na 8.9 miliardy dolárov do roku 2026. Dopyt existuje, ale kapacity nedržia krok.
Hlavné obmedzenie: hliník potrebuje veľmi špecifické zváracie materiály. Tieto materiály sú vzácne – oveľa viac ako tie, ktoré sú dostupné pre oceľ. Tento nedostatok tvrdo zasahuje celý výrobný reťazec. Dochádza k dlhším časovým harmonogramom, vyšším nákladom, pomalším inováciám a menšiemu počtu možností na zlepšenie procesov.
Prečo vás materiálna medzera stále stojí peniaze
Zvárací drôt sa delí do troch kategórií:
-
Čistý hliníkový drôt – jednoduché aplikácie s obmedzenou pevnosťou
-
Drôt zo zliatiny Al-Mg – ťažný kôň pre konštrukčné a námorné práce
-
Drôt zo zliatiny Al-Si – lepšia odolnosť voči praskaniu pre základné kovy série 6xxx
Techniky pokrývajú širokú škálu: MIG, TIG, laserový lúč, elektrónový lúč, trecie zváranie a odporové zváranie. Každá z nich má svoje uplatnenie v modernej výrobe hliníka . Problémom nie je výber metódy. Investície do výskumu a vývoja zamerané na rozširovanie možností kompatibilných materiálov výrazne zaostávajú za rastom dopytu. V tejto medzere sa skrývajú skutočné náklady.
Kde dopyt vynucuje problém
Najviac sa snažia tri sektory:
-
Automobilový priemysel – komponenty zo zliatiny 6082 sú štandardom v nových vozidlách. Elektrické vozidlá (BEV) tvorili v roku 2023 70 % zásob elektromobilov . Pre konštrukčné kryty batérií potrebujú konzistentné zvary s vysokou integritou.
-
Námorné zváranie trupov a nadstavieb na trhu, ktorý by mal do roku 2028 dosiahnuť 189 miliárd dolárov
-
Rozvíjajúce sa ekonomiky – Výdavky na infraštruktúru v ázijsko-tichomorskom regióne rýchlo podporujú ich prijatie. Len v Indii sa sektor nehnuteľností do roku 2030 zvýši z 200 miliárd dolárov na predpokladaný 1 bilión dolárov.
Robotické zváracie bunky preberajú časť tohto tlaku. Zavádzanie automatizácie vo zváraní sa v posledných rokoch zvýšilo približne o 15 % . Laserové a trecie zváranie prinášajú presnejšie výsledky, ktoré manuálne TIG zváranie nedokáže pri objeme dosiahnuť. Nedostatok materiálu však stále nie je vyriešený. Kým výskum a vývoj nedobehnú túto záťaž, tento nedostatok je stropom, na ktorý každý výrobca hliníka neustále naráža.
Povrchová úprava hliníka: eloxovanie vs. práškové lakovanie
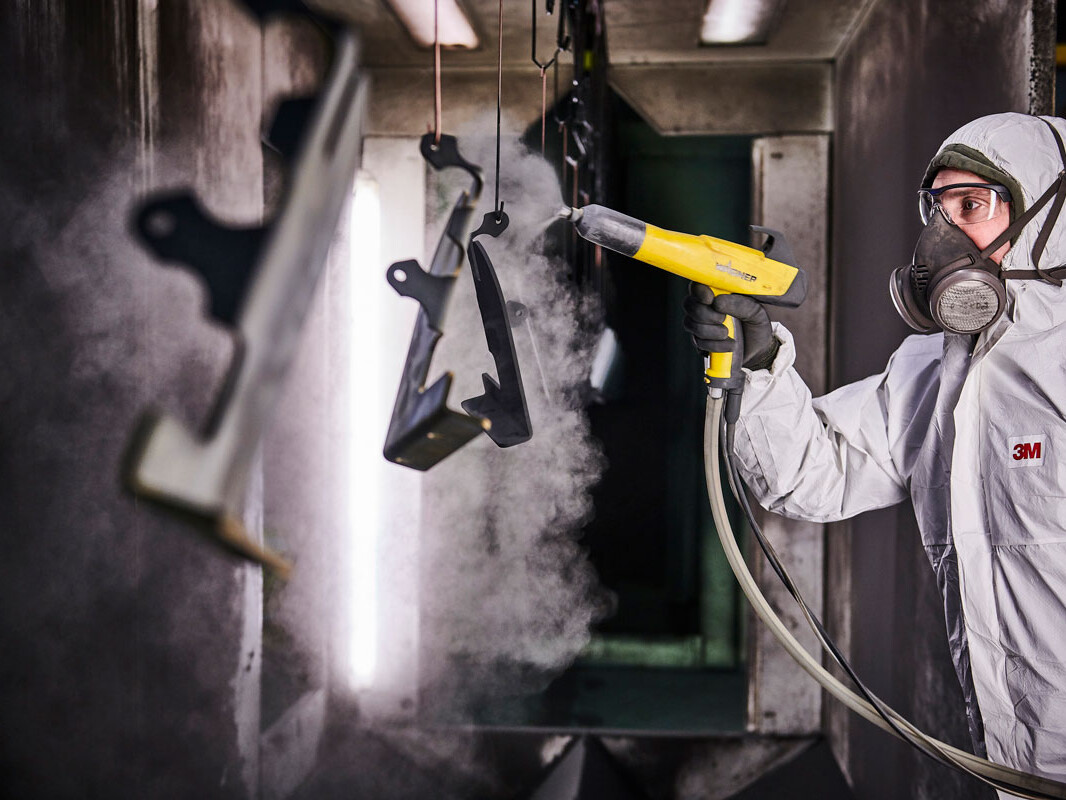
Povrchová úprava nie je kozmetická. Je to štrukturálna ochrana – a nesprávna voľba vás stojí oveľa viac ako opätovný náter.
Pri výrobe hliníka dominujú dve metódy povrchovej úpravy : eloxovanie a práškové lakovanie. Nie sú to isté. Jednu nemožno zameniť za druhú.
Eloxovanie: Tri typy, tri rôzne výsledky
Anodizácia premieňa hliníkový povrch na oxid hlinitý. Ten sa spája na molekulárnej úrovni. Neodlupuje sa. Neodštiepi sa na okrajoch. Poškriabete ho a ochrana zostane neporušená – pretože ide o kov, nie o vrstvu na vrchu.
Tri typy, každý so špecifickou úlohou:
-
Typ I (kyselina chrómová) – Tenká vrstva, flexibilná, so zachovanou vodivosťou. Používa sa tam, kde prísne tolerancie nezvládajú rozmerové nahromadenie.
-
Typ II (kyselina sírová) – štandard. Hrúbka 5 – 25 µm, pevná odolnosť voči korózii, široká škála farieb. Väčšina vyrobených hliníkových dielov, s ktorými ste pracovali, bola upravená týmto spôsobom.
-
Typ III (tvrdá anodizácia) – Tvrdší ako niektoré ocele. Najvyššia odolnosť voči oderu a korózii. Typ II vám nestačí? Toto je váš ďalší krok.
UV stabilita je zabudovaná – nie sú potrebné žiadne prísady. Tepelná odolnosť dosahuje úroveň keramiky. Nevýhodou je, že farebné možnosti zostávajú obmedzené na metalické odtiene a cena sa pohybuje okolo 20 – 50 USD/m² – čo je viac ako pri práškovom lakovaní.
Práškové lakovanie: Rozsah farieb, skutočná zraniteľnosť
Práškové lakovanie vám poskytne 50 – 150 µm filmu – hrubšieho ako akákoľvek eloxovaná vrstva. Zhoda farieb RAL, textúry, lesk, mat, saténový odtieň. Paleta farieb je široká a flexibilná.
Ale na fyzike záleží: práškový náter sa nanáša na kov. Odštiepením odkryjete holý hliník. V náročných prostrediach sa táto slabosť hrán rýchlo šíri.
Cena sa pohybuje od 5 do 30 dolárov za štvorcový meter – čo je výrazne menej ako pri eloxovaní. Pre vnútorné použitie alebo prácu s dôrazom na farbu tieto čísla dávajú zmysel. V námornom alebo abrazívnom prostredí sa riziko triesok stáva skutočným problémom.
Vedľa seba: Na čom záleží najviac
|
faktor |
eloxovanie |
práškové lakovanie |
|---|---|---|
|
Hrúbka |
5 - 25 um |
50 - 150 um |
|
Ochrana pred poškriabaním |
Integrovaný – zostáva chránený |
Triesky odhaľujú holý kov |
|
Odolnosť proti oderu |
Lepšie |
Mäkšie, náchylnejšie na poškriabanie |
|
farebné varianty |
Obmedzené metalické prvky |
Celý rozsah RAL + textúry |
|
UV stabilita |
Stabilný, bez vyblednutia |
V exteriéri časom bledne/krieduje |
|
Tepelná tolerancia |
vysoký |
Rozkladá sa pri teplote nad 200 °C |
|
Náklady |
20 – 50 USD/m² |
5 – 30 USD/m² |
Problém zvarových švov, o ktorom nikto nehovorí
Vaša voľba povrchovej úpravy priamo súvisí s predchádzajúcimi rozhodnutiami o procese. Ak vaša dielňa zvára hliník metódou TIG , očakávajte, že tieto zvary sa po eloxovaní zafarbia. Teplom ovplyvnená zóna sa pod eloxovaným povrchom prejavuje inak. Na viditeľných povrchoch je toto zafarbenie jasnou chybou.
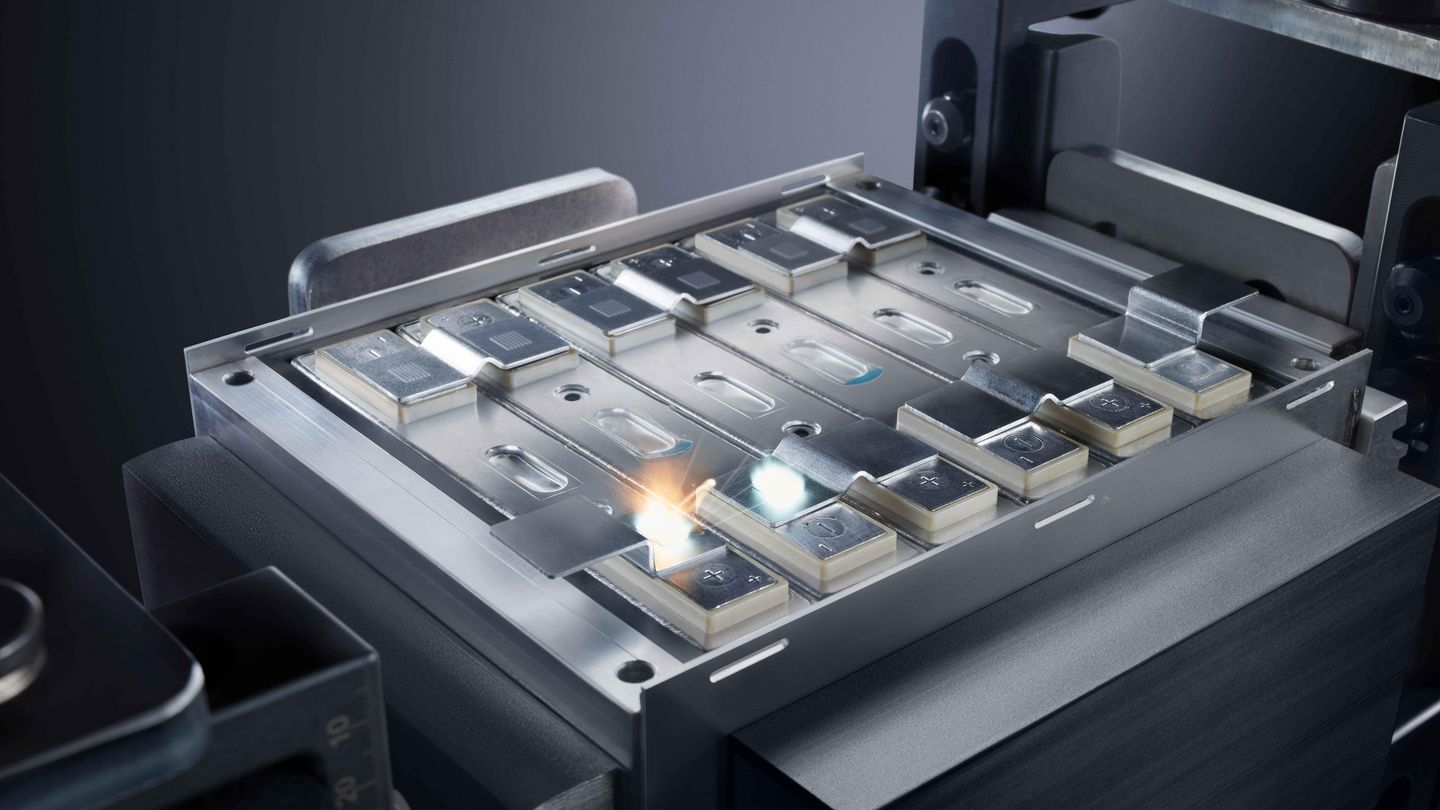
Laserové zváračky tento problém nemajú. Úzka tepelná zóna zanecháva po eloxovaní alebo práškovom lakovaní čistý vzhľad – žiadny viditeľný šv, žiadna zmena farby.
Výber zliatiny tiež zohráva túto úlohu. Ocele 6061 a 6063 poskytujú najkonzistentnejšie farebné výsledky pri eloxovaní typu II. Zmesi zliatin alebo nesúrodé zvarové výplne spôsobujú zmenu farby. Žiadna konečná úprava to dodatočne neopraví.
Zvarte správne. Potom špecifikujte povrchovú úpravu.
Náklady na výrobu hliníka a návratnosť investícií
Práca vám požiera zisk. Samotná priama práca predstavuje 30 – 40 % celkových nákladov na výrobu . Rezacie operácie spotrebúvajú ďalších 25 % prevádzkových nákladov . Elektrina pridáva 10 % réžie v rozsiahlych dielňach. To nie je štruktúra nákladov – to je pomalé odčerpávanie.
Situácia s pracovnou silou sa zhoršuje. Platy kvalifikovaných výrobcov vzrástli v roku 2023 o 6 % a stále rastú. V remeslách sa mzdy v tomto odvetví medziročne zvýšia o 5 – 7 % aj v roku 2026. Priemerný operátor CNC strojov alebo montážnik konštrukcií v súčasnosti zarába viac ako 70 000 – 90 000 USD. Výmena zvárača stojí len pri nástupe do zamestnania 15 000 USD. Na obsadenie voľného miesta budete čakať 63 dní . Prezrite si akékoľvek nedávne správy o CNC obrábaní a titulok je vždy rovnaký: 80 % dielní uvádza, že si nemôžu nájsť kvalifikovaných operátorov. Fluktuácia je 20 % ročne , pričom pozície na vstupnej úrovni sa menia o 30 % vyššou mierou.
Kde sa automatizácia vypláca
Matematika automatizácie sa zmenila – a čísla hovoria v prospech činov. Automatizovaná manipulácia s materiálom prináša o 20 % vyššiu priepustnosť . Vláknové lasery pracujú 3-krát energeticky úspornejšie ako systémy s CO₂. Plazmové rezanie s vysokým rozlíšením odstraňuje 40 % času potrebného na sekundárne brúsenie . Štíhla výroba skracuje dodacie lehoty až o 50 %.
Prevádzky používajúce tradičné procesy majú o 15 % vyššiu mieru odpadu ako konkurenti vybavení laserom. Tento rozdiel výrazne ovplyvňuje náklady na materiál – najmä pri plechoch 5083 alebo 7075 na sklade.
Programy preventívnej údržby skracujú prestoje zariadení o 35 % . Zavedenie Priemyslu 4.0 znižuje náklady na údržbu o ďalších 10 – 20 % . Trh s robotickým oblúkovým zváraním je na dobrej ceste dosiahnuť do roku 2030 hodnotu 10.1 miliardy dolárov . Táto úroveň investícií presne ukazuje, kde odvetvie dosahuje úspory pracovnej sily.
Dielne, ktoré v roku 2026 vyhrali vďaka jednotkovej ekonomike, nepracujú usilovnejšie. Najprv automatizovali drahé súčiastky.
Výber partnera pre výrobu hliníkových výrobkov
Nesprávny partner vás stojí viac než len peniaze. Stratíte čas, ktorý sa nedá vrátiť – a tolerancie, ktoré nedokážete zákazníkovi zdôvodniť.
Výber partnera pre zariadenie alebo výrobu hliníka nie je len rozhodnutie dodávateľa. Je to procesné rozhodnutie. Každé odovzdanie medzi dodávateľmi zvyšuje dodaciu lehotu a riziko. Najlepšie dielne zabezpečujú rezanie, tvarovanie, obrábanie a konečnú úpravu pod jednou strechou. Takto zmenšujú rozdiely.
Čo si overiť pred zaviazaním sa
Tri veci oddeľujú schopného partnera od drahej chyby:
-
Osvedčené vybavenie : Hľadajte CNC riadiace jednotky, laserové rezačky, ohraňovacie lisy a MIG/TIG/odporové zváračky. Skontrolujte vek strojov a ich schopnosti. Potom skontrolujte certifikácie: ISO, ASME, AWS.
-
Podpora DFM : Skutočný partner zasiahne ešte pred dokončením CAD. Kontroly vyrobiteľnosti v tejto fáze ušetria oveľa viac ako akákoľvek zľava, ktorú by ste mohli získať po objavení sa problémov.
-
Škálovateľnosť : Potvrdzujú, že dokážu spustiť váš prototyp a celý objem výroby. Žiadne zmeny zariadenia. Žiadne subdodávateľské riešenia prebytku.
Pred podpisom čohokoľvek si to otestujte
Vyžiadajte si bezplatné testovanie vzoriek. Pošlite nám materiál a uvidíte, čo sa vám vráti. Skontrolujte prievar zvaru, konzistenciu povrchu a rozmerovú presnosť prostredníctvom správ o kontrole prvého výrobku (FAIR). Prezrite si zariadenie osobne. Vyžiadajte si rozpis nákladov, ktorý uvádza materiál, prácu, nastavenie a sekundárne spracovanie ako samostatné položky.
Nejasné ponuky chránia dodávateľa. Jasné a položkové ponuky chránia vašu maržu.
Záver
Výroba hliníka v roku 2026 je viac než len výrobné rozhodnutie – je to rozhodnutie o konkurencii.
Správna zliatina zastaví problémy so zváraním skôr, ako sa začnú. Správna postupnosť procesov znižuje náklady na pracovnú silu rýchlejšie ako akákoľvek prerokovaná zmluva s dodávateľom. Správna voľba povrchovej úpravy oddeľuje diel, ktorý v danej oblasti prežije , od dielu, ktorý v nej dominuje.
Teraz máte kompletný plán:
-
Logika výberu zliatiny
-
Kompromisy v procesoch
-
Hnacie sily reálnych nákladov
-
Rámce kontroly kvality, ktoré zabraňujú pórovitosti a deformáciám – nielen ich zachytávajú po tom, čo už dôjde k poškodeniu
Takže aký je ďalší krok? Preverte si svoju súčasnú výrobnú linku v porovnaní s nákladovými a procesnými kritériami uvedenými v tejto príručke. Nájdite svoje najväčšie úzke miesto. Potom naň konajte.
Úplný návod neznamená nič bez jeho prevedenia. To platí pre výrobu hliníka viac ako kdekoľvek inde.
Obchody, ktoré v roku 2026 vyhrajú, nebudú tie, ktoré vedia viac – budú to tie, ktoré plytvajú menej.
Prestaňte hádať a začnite testovať. Pošlite vzorku vášho najtvrdšieho hliníkového spoja do aplikačného laboratória MaxWave. Necháme ju opracovať našimi pokročilými laserovými zváracími systémami a pošleme vám presné údaje o časoch cyklov, penetrácii a kvalite povrchovej úpravy.