
Kugadzira maerekitironi esimbi hakusi chinhu chaunosarudza zvisina basa—ndiyo mhinduro kana kunyatsoita basa kwasvika pamiganhu yayo.
EBM inoshandisa maerekitironi anomhanya zvikuru kubvisa zvinhu kuburikidza nekupisa kwakanyanya, kuri munzvimbo imwe chete. Maitiro acho anofamba mumhepo isina chinhu, zvichiita kuti zvive nyore uye zvienderane.
Kana uri kushanda nezvikamu zvemuchadenga, zvishandiso zvekurapa, kana zvikamu zvidiki-diki, iyi ndiyo imwe yenzira dzekugadzira michina dzakanyatsonaka dziripo.
Chii chinonzi Electron Beam Machining (EBM)?
Kugadzira Electron Beam Machining (EBM) inzira yekushanda nekupisa isingasanganisike.
Danda rakananga remaerekitironi ane simba guru rinorova pamusoro pechinhu, richichinja simba remagetsi kuita kupisa pakarepo. Chinhu chacho hachicheki kana kuchinja chimiro—chinopwanyika.
Hunhu hwakakosha:
- Kunyatsojeka kwepamusoro-soro (micro-level)
- Hazvina kupfeka zvishandiso (hazvibatanidzwi)
- Inoshanda pazvinhu zvakaoma uye zvinodzivirira kupisa
- Inoda nzvimbo isina vacuum
Mashandiro Anoita Machining eElectron Beam: Nheyo Yepfungwa
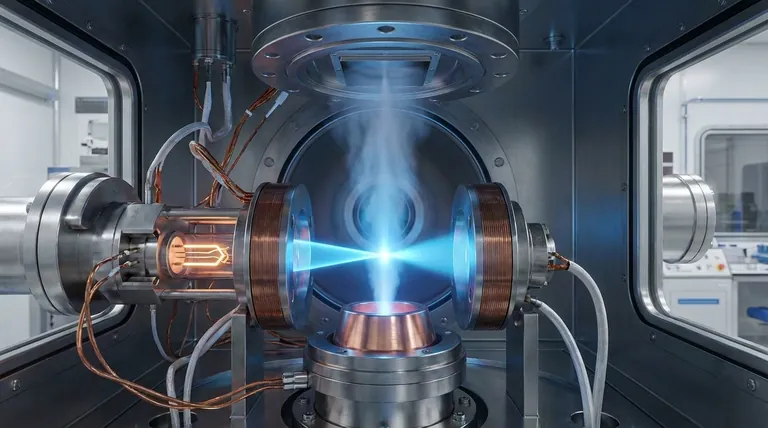
Fizikisi ndiyo inocheka pano — hapana maburi, hapana mabrasive, hapana kubatana zvachose. Uyu ndiwo musimboti wekushanda kwemaerekitironi.
Danda remaerekitironi rakanangana rinorova pamusoro pechinhu chebasa. Kinetic energy inoshanduka kuita simba rekupisa mumasekonzi madiki . Tembiricha dzemunzvimbo dzinokwira zvakanyanya zvekuti dzinonyungudutsa nekupfavisa chero chinhu - kwete kuchipwanya, kwete kuchikuya - kupfavisa . Kuchinja ikoko ndiko hwaro hwese hweEBM.
Kubva kuElectron Kuenda kuKupisa: Chain yeKuchinja
Inotangira mukati mepfuti yemaerekitironi . Tungsten filament (cathode) inopisa yoburitsa maerekitironi kuburikidza nethermionic emission. Kapu yegrid yakapatsanurwa inotungamira kuti maerekitironi afambe. Anode — yakachajwa zvakanaka — yobva yaendesa maerekitironi iwayo kunzvimbo yebasa.
Chinosiya pfuti iyi idanda rinofamba pa 1.6 × 10⁸ m/s . Magirazi emagetsi anodzvanya danda iroro pasi kuti risvike pahukuru hwe 0.1 ne 10 μm mudhayamita . Simba rinobuda: 10⁶ kusvika 10⁹ W/cm².
Pakusimba kwakadaro, chinhu hachipisi zvishoma nezvishoma. Chinoshanduka — kubva pachinhu chakaoma kuenda kuchinhu chemvura kuenda kuchinhu cheutsi — nekukasika.
Pulse Mode: Kwakakwana Kunogumira
EBM haigari ichipfura murwizi rwakadzikama. Mu pulse mode , beam rinobatidzwa nekudzima kuburikidza ne bias grid. Nguva dze pulse dzinotangira pa 50 μs kusvika 15 ms.
Kupisa kupfupi — kuri pakati pe50–100 μs — kunoganhurira kuti kupisa kunopinda sei muchinhu chacho. Izvi zvinoita kuti nzvimbo inokanganiswa nekupisa ive diki uye yakasimba. Pazvinhu zvinoboorwa ne micro-drill kana kuti zvine ruzivo rwakadzama pamusoro, iyi nhanho yekudzora ndiyo inosiyanisa EBM nezvimwe zvinoshandiswa zvine simba rakawanda.
Mapundu marefu uye mavoltage anowedzera anowedzera simba zvinosunda danda kudzika. Izvi zvinoita kuti rive rinobatsira pakuboorera maburi akadzika ane aspect ratio yepamusoro , uko kudzika kwekupinda kuri chinangwa chikuru.
Continuous wave mode isarudzowo yemapurogiramu anoda kubviswa kwezvinhu kwenguva refu. Asi pulse mode ndiyo inovaka mukurumbira wayo wekuita zvinhu nemazvo.
Midziyo yeMachine yeElectron Beam: Tsanangudzo yeZvikamu Zvikuru
Zvikamu zvishanu. Vacuum imwe chete. Hapana muganho wekukanganisa. Ichi ndicho chokwadi chekugadzira EBM.
Putsa sisitimu yeEBM kusvika pakati payo, wobva wawana cheni chaiyo - chikamu chimwe nechimwe chinopinda mune chinotevera pasina mukana wekukundikana. Hapana chinongedzo chasara, uye danda rinopararira. Chikamu chinoraswa. Bhiri renguva yekushanda rinotanga kukwira.
Heino zviri mukati.
Pfuti yeElectron
Zvese zvinotangira pano. Tungsten cathode inopisa kusvika 2,500°C uye inoburitsa maerekitironi kuburikidza nethermionic emission. Bias grid — charged negative related to cathode — inodzora kuti maerekitironi mangani anobuda uye riini. Ndizvo zvakare zvinoita kuti pulse-mode switching: grid inocheka beam on and off ne consistent time.
Kubva ipapo, anode inotora nzvimbo. Inotakura chaji yakanaka uye inokurumidzisa rwizi rwemaerekitironi kuenda kumavoltage ari pakati pe50 ne200 kV . Izvi zvinosundira maerekitironi kusvika pahafu yekumhanya kwechiedza.
Lenzi Yekutarisa uye Koira Yekutsausa
Kumhanya kwakasimba hakukwani kwega. Lenzi yemagetsi inotarisa mwenje inotetepa kusvika pakati pe 0.1 ne 10 μm mudhayamita . Kutarisa kwakasimba kunoreva simba rakawanda panguva yekurovera - uye ndipo panobva simba rekucheka chairo.
Koira ye deflector inobva yatungamira danda rakanangana pamusoro pebasa. Inoshandisa simba remagineti rinodzorwa kutungamira. Hapana kubatana kwemuchina. Hapana kupera kwemidziyo. Ingo chengetedza nzira yekucheka.
Vacuum Chamber uye CNC Worktable
Kamuri re vacuum rinobata kumanikidzwa kuri pakati pe10⁻⁵ ne10⁻⁶ mm Hg . Kumanikidzwa ikoko kunodonhedzwa, uye maerekitironi anorova mamorekuru emhepo asati asvika pabasa. Danda rinofa risati raita chero basa.
Mukati mekamuri, tafura yekushanda yeCNC inoisa workpiece yacho nemazvo. Kana yangoiswa uye yavharwa, sisitimu yacho inocheka zvinhu kusvika paukobvu hwe5 mm.
Nei Kuvimbika Kwezvikamu Kuchikosha
Filament ye tungsten inomhanya pakupisa kwakanyanya. Kuitsiva hakusi kwekusarudza - inoitika nguva dzose. Uye kuitsiva kwega kwega kunoreva kuti haisi kushanda. Kugadzirisa pombi ye vacuum kunogona kudya 10–15% yemari inoshandiswa pagore . Kudonhedza kamwe chete kunogona kuwedzera mwero wekuramba kupfuura 20%.
Simba remagetsi rine simba guru rinomhanya pa150 kV. Kuyerera kwemagetsi kunokonzera njodzi yekumhanya. Izvi zvinoderedza MTBF nekukasira kwemaawa mazana mashanu.
Midziyo iyi inodhura mari yakawanda. Asi kune zvinhu zvinokosha zvikuru uko upamhi hwekerf, kukanganiswa kwekupisa, uye maburi hazvigone kutaurwa — nhamba dzacho dzichiri kuwedzera.
MaParamende Akakosha Ekuita Zvinhu Uye Maitiro Aanoita Hunhu hweMachina
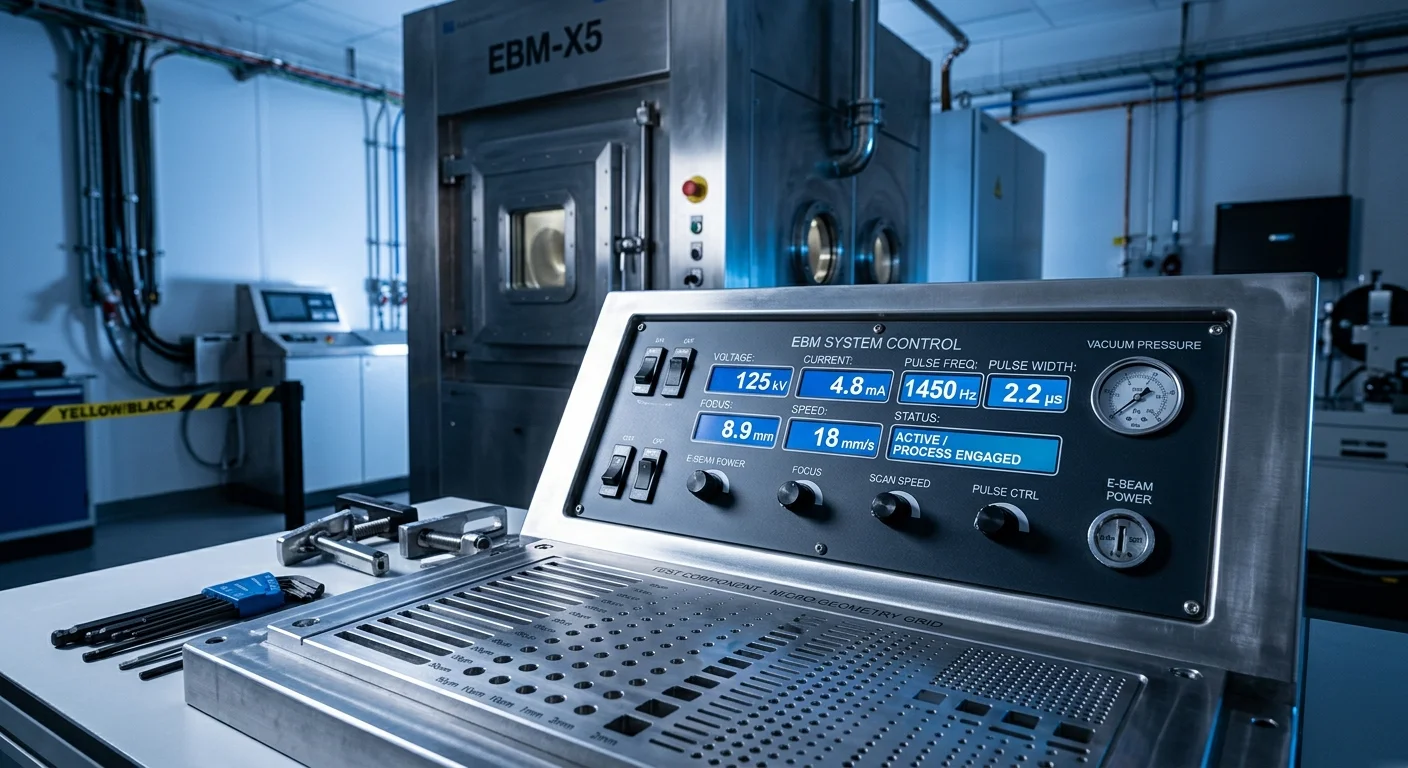
Nhamba nhanhatu dzinodzora zvese. Dzishandise nemazvo, uye kucheka kweEBM hakuna mamwe maitiro anogona kubata. Dzishandise zvisirizvo — kupwanyika kwekupisa, nzvimbo dzakanyanya kukanganiswa nekupisa, uye zvikamu zvakaraswa zvinotevera.
Hezvino zvinoitwa neparameter yega yega, uye zvinoitika kana ukaisundira kune chero divi.
Kukurumidzisa Voltage: Kudzika vs. Kutengeserana Kwakarurama
MuElectron Beam Machine , voltage ndiyo inosarudza kuti danda rinogona kupinda zvakadzika sei. Pamagetsi akaderera, kucheka kwacho kunenge kwakadzika asi kwakanyatsojeka, uye kupisa kwacho kushoma. Sezvo voltage ichiwedzera, kupinda kwacho kunowedzera, asi nzvimbo inokanganiswa nekupisa inokura uye mhando yemupendero inogona kudzikira zvishoma. Muchidimbu, voltage yakakwira inokupa kudzika kwakawanda, asi kunyatsojeka kushoma.
Danda reMazuva: Simba vs. Kukuvadzwa Kwemari
Current inodzora kuti simba rinounzwa rakawanda sei. Pamagetsi akaderera, machining anonyatsoita nemazvo asi kupisa kwacho kushoma. Sezvo magetsi achiwedzera, kucheka kunowedzera nekukurumidza, asi kunowedzerawo kupisa kwakawanda, izvo zvinogona kugadzira chigadziko chitsva pamusoro pechinhu. Zvichitaurwa zviri nyore, magetsi akakwira anovandudza kushanda zvakanaka, asi anowedzera mhedzisiro yekupisa.
Nguva yePulse: Chinhu Chinokosha Chekugadzira Machining
Kureba kwenguva yekurova kwemoyo kunosarudza kuti chinhu chacho chinopiswa kwenguva yakareba sei. Kurova kwemoyo kupfupi kunoderedza kupararira kwekupisa uye kwakanakira zvinhu zvakanaka uye zvine ruzivo rwakadzama. Kurova kwemoyo kurefu kunobvumira kupinda kwakadzika, asiwo kunowedzera njodzi yekukuvara kwekupisa kana kutotsemuka muzvinhu zvinonzwa. Muchidimbu, kurova kwemoyo kupfupi kuti zvive zvakarurama, kurova kwemoyo kurefu kuti zvive zvakadzama.
Saizi yenzvimbo, Kuwanda, uye Kupisa Vacuum: Zvitatu Zvinotsigira
Zvinhu izvi zvinobatsira kugadzirisa maitiro acho. Saizi diki yenzvimbo inopa kunyatsojeka kwakanyanya asi kumhanya kunonoka. Kuwanda kwemafrequency kunovandudza mashandiro ekugadzirisa asi kunogona kukonzera kuwanda kwekupisa. Nzvimbo ye vacuum yakakosha—kana mwero we vacuum usina kunaka, danda rinova risina kugadzikana uye kunyatsojeka kunoderera zvakanyanya. Muchidimbu, kunyatsojeka kunoenderana nekuenzana, asi mhando ye vacuum haigone kutaurwa.
Mahwindo eParamende Akanangana Nekushandisa
Kusanganiswa uku hakusi kwekufungidzira. Ndiwo marongero anopa mhedzisiro chaiyo.
| kunyoresa | Voltage (kV) | Ikozvino (MA) | Pulse (μs) | Dot (mm) | Freq (kHz) | Vacuum (Pa) | Kunyatsojeka (μm) | HAZ (mm) |
|---|---|---|---|---|---|---|---|---|
| Maburi ebanga remuchadenga (Ø0.1–0.5 mm) | 80-120 | 30-60 | 3-6 | 0.015 | 2-4 | 10⁻⁵ | ± 10 | 0.15 |
| Kugadzira michina midiki yemagetsi (Zvinhu zve<0.05 mm) | 40-70 | 10-25 | 1-3 | 0.010 | 5-8 | 10⁻⁶ | ± 5 | 0.03 |
Heino pfungwa huru: kuderedza saizi yenzvimbo ne50% kunovandudza kurongeka ne40% asi kunoderedza throughput ne25%. Kukwidza simba remwenje ne50% kunowedzera kubviswa kwezvinhu ne60% — asi zvinodawo vacuum iri pasi pe10⁻⁵ Pa kuti HAZ isashande zvakanaka. Kugadzirisa kwese kunoita kuti ripple effect ishande pane mamwe ma parameter. EBM inopa mibairo kumainjiniya vanofunga mumasystem, kwete ma dials akazvimiririra.
Zvikamu Zvikuru, Mabhenefiti, uye Miganhu yeEBM
Kugadzira ma "electron beam machine" hakusi kungoshanda kwayo chete—kune kuti unoidzora sei uye kuti inoenderana here nekushandisa kwako. Kunzwisisa ma "parameter" mashoma akakosha uye kuchinjana kunogona kukubatsira kusarudza nekukurumidza kana EBM iriyo sarudzo chaiyo.
Maitiro eMagadzirirwo Ezvinhu Anokanganisa Sei Kushanda Kwebasa
Zvikamu zvakakosha zvakawanda zvinopesvedzera zvakananga kunaka, kudzika, uye mhando yemuchina wekugadzira.
Kukurumidzisa voltage kunodzora kudzika kwedanda remagetsi. Voltage yakaderera inopa kuchekwa kwakadzika, kwakanyatsojeka pasina kupisa kwakanyanya, nepo voltage yakakwira ichibvumira machining yakadzika asi inowedzera nzvimbo inokanganiswa nekupisa uye inoderedza zvishoma kunaka kwemucheto. Muchidimbu, voltage yakakwira inovandudza kudzika, asi inoderedza kunyatsojeka.
Mhepo yemwenje inosarudza kuti simba rakawanda sei rinounzwa. Mhepo yakaderera inopa kunyatsojeka kuri nani uye kupisa kushoma. Mhepo yakakwirira inowedzera kumhanya kwekucheka nekudzika, asi inogadzirawo kupisa kwakawanda, izvo zvinogona kukanganisa kunaka kwenzvimbo. Zvichitaurwa zviri nyore, simba rakawanda rinoreva kushanda kwakawanda—asiwo kupisa kwakawanda.
Kureba kwenguva yekurova kwemoyo kunodzora kuti chinhu chacho chinowana simba kwenguva yakareba sei. Kurova kwemoyo kupfupi kunoderedza kupararira kwekupisa uye kwakanakira zvinhu zvakanaka uye zvine ruzivo rwakadzama. Kurova kwemoyo kurefu kunobvumira kupinda kwakadzika asi kunowedzera njodzi yekukuvara kwekupisa. Kune akawanda mashandisirwo akanyatsojeka, kurova kwemoyo kupfupi kunofarirwa.
Saizi yemapoinzi, mapoinzi akawanda, uye vacuum zvinogadzirisa maitiro acho. Saizi yemapoinzi madiki inovandudza kururama asi inoderedza kumhanya. Mapoinzi akawanda anowedzera kushanda zvakanaka asi anogona kukonzera kupisa kuunganidzwa. Nzvimbo ye vacuum yakakosha—kana isina izvozvo, danda rinova risina kugadzikana uye kunyatsojeka kunoderera zvakanyanya. Pakati pezvinhu zvese, kunaka kwe vacuum hakugone kutaurwa.
Mabhenefiti eElectron Beam Machine
EBM inoonekwa mukushandiswa uko matambudziko ekururama uye ezvinhu anopfuura miganhu yenzira dzemazuva ano.
Chekutanga, inopa kunyatsojeka kwakanyanya. Beam rakananga rinogona kuwana kunyatsojeka kwemazinga madiki uko mamwe maitiro mashoma anogona kuenderana nako, zvichiita kuti ive yakakodzera kune zvinhu zvakaoma uye zvine hungwaru.
Chechipiri, inzira yekusabata. Hapana zvishandiso zvinobatanidzwa, zvinoreva kuti hapana kusakara kwezvishandiso, hapana kushushikana kwemuchina, uye mhedzisiro inogara iripo panguva yekugadzirwa kwenguva refu.
EBM inoshandawo zvakanaka pazvinhu zvakaoma. Masimbi akaomarara, zvinhu zvinoputsika, uye simbi dzisingapisi zvinogona kugadziriswa zvakanaka pasina zvipingamupinyi zvinosangana nekugadzirwa kwechinyakare.
Chimwe chinhu chakakosha ndechekuti nzvimbo yacho haina kupisa zvakanyanya. Nekuti simba rayo rakanyanya kuwanda, zvinhu zvakakomberedza hazvikanganisike zvakanyanya, zvichikonzera kuti mipendero yacho ive yakachena uye kuti isanyanya kugadzirwa mushure mekupiswa.
Kuganhurirwa uye Kutengeserana
Pasinei nezvakanakira zvayo, EBM ine zvipingamupinyi zvakakosha zvinofanira kufungwa nezvazvo.
Dambudziko guru imutengo. Masisitimu eEBM anoda mari yakawanda, pamwe chete nekugadzirisa kuri kuitwa uye zvivakwa zvine hunyanzvi zvakaita semasisitimu ekubvisa mhepo nekudzivirira.
Chinodiwa che vacuum chinodzikamisawo kuchinjika. Saizi yebasa inoganhurirwa nekamuri, uye nguva yekugadzika yakareba nekuda kwekudzikiswa kwepombi uye maitiro ekugadzirira.
EBM haina kukodzerawo kugadzirwa kwehuwandu hwakawanda. Kana tichienzanisa nedzimwe nzira, mwero wekubvisa zvinhu wakaderera, zvichiita kuti isashande zvakanaka pakugadzirwa kukuru.
Pamusoro pezvo, kupedzisa pamusoro pechinhu kungave kuchiri kudiwa mune dzimwe nguva, uye kushandisa sisitimu iyi kunoda vashandi vane hunyanzvi nekuda kwezvikonzero zvekuchengetedza.
Mashandisirwo Ekugadzira Matanda Emaerekitironi Mumaindasitiri Akakosha
Maindasitiri matatu ndiwo anotungamira kudiwa kukuru kweEBM. Rimwe nerimwe rinoishandisa nenzira yakasiyana.
Mudenga: Uko Kushivirira Kunokosha Muupenyu
Mapazi eturbine anoda maburi ekutonhodza madiki pane ebvudzi remunhu. EBM inoaboora. Danda remaerekitironi rakanangana rinocheka maburi egasi mumafuta ane simba guru neunyanzvi hushoma. Rinowedzera kushushikana kwemagetsi kuzvikamu zvinotenderera pamakumi ezviuru zveRPM.
Kupinza maerekitironi nebeam kunobata divi rechimiro. Kunoita kuti pave nekupinza kwakadzika, nzvimbo dzakamanikana dzine chekuita nekupisa, uye kusakanganiswa kushoma. Izvi zvinoita kuti ive sarudzo inonyanya kufarirwa yekuisa mabhokisi einjini yeturbine nemakamuri ekupisa. Mafuremu endege akareruka, asingadhuri mafuta anovimba nehunhu hwakadaro hwekubatana kuti hurambe huripo mumamiriro ezvinhu akaoma.
Zvishandiso Zvekurapa: Kunyatsojeka Padanho reMolecular
Zvigadzirwa zvemapfupa zvakagadzirwa nemaoko hazvingodi kungokwana chete - zvinofanirwa kubatana nemuviri. Kurapa pamusoro pema electron beam (EBST) kunovaka nzvimbo dzakagadzirwa nemaoko pazvigadzirwa. Nzvimbo idzodzo dzinowedzera kubatanidzwa kwemapfupa, dzinovandudza kuramba ngura, uye dzinoderedza kupera - zvese panguva imwe chete.
Zvishandiso zvekuvhiya zvinowana kurapwa kwakafanana kwemuchina mudiki. Zvimwe zvinhu zvidiki zvakanyanya kuti zvisashandiswa pakushandisa maturusi akajairwa. Kugadziriswa kweE-beam kunobatawo sterilization. Kushivirira kunosangana nemitemo yakasimba yekuchengetedza varwere. EBM inofukidza zvese izvi mucheni imwe chete yemaitiro - hapana mamwe matanho anodiwa.
Microelectronics: Maburi Asingagadzirwe Nemumwe Munhu
Mabhodhi edunhu anoda maburi ekunyatsojeka. Masensa eMEMS anoda ma micro-grooves. Kuboorwa kwedanda reEBM electron kunoita zvese zviri zviviri. Kunosvika padanho rekunyatsojeka ringaenzaniswa nephotolithography, asi kuboorwa kwemuchina hakusviki pedyo.
Dzimwe nguva macircuit anokundikana. Electron Beam Induced Deposition (EBID) inoisa zvinhu zvinofambisa mhepo zvakananga pamaronda akakuvara. Hapana bhodhi rinotsiva. Hapana kumira kwekugadzira. Unoramba uchishanda. Kune zvikamu zveLSI zvemuenzaniso, EBM isina mask inodarika danho remask. Majometri akaomarara anochinja kubva pakugadzira kuenda kuchimiro chemuviri nekukurumidza kupfuura nzira dzechinyakare dzekugadzira.
EBM vs. Laser Beam Machine vs. EDM: Ndeipi Yaunofanira Kusarudza?
Maitiro matatu. Ese haasi echinyakare. Ese anopisa. Sarudzo isiriyo inokutorera nguva, mari yausina kuronga.
Heino kusiyana kwavanoita - uye hurongwa hwekuita sarudzo nekukurumidza kuti uwane mhinduro chaiyo.
Kutengeserana Kukuru Pakuonekwa
| Parameter | ebm | LBM | EDM |
|---|---|---|---|
| Simba Rinobva | Danda remaerekitironi rakanangana | Maphotoni elaser akabatana | Zvipfungaidzo zvemagetsi |
| mhepo mvura nenzvimbo | Vacuum inodiwa | Mhepo yakavhurika | Dielectric fluid |
| Saizi Kukura | 0.01 mamirimita | Yakakura kupfuura EBM | Yakaganhurirwa ne "spark gap" |
| MAKE | Rutivi rwakatetepa + rwakagadziriswazve | Rutivi rwakatetepa + rwakagadziriswazve | Zvishoma — hapana kugadziriswa patsva |
| Material Range | Conductive chete | Chero chipi zvacho (miganhu yekufungisisa inoshanda) | Conductive chete |
| havukavu | Zvishoma nezvishoma (kugadzika kwevacuum) | Kurumidza | Zvishoma nezvishoma pakukora/kuoma |
| Zvishandiso Mari | Highest | eresera | eresera |
Chii Chinovaparadzanisa
Kumucheto kweEBM beam machining ndiko kukura kwenzvimbo. Pa 0.01 mm, inoboora maburi ane aspect ratio yakakwirira ayo laser isingakwanise kuenzana nawo. Inodzivirirawo dambudziko re reflectivity rinokonzera matambudziko eLBM pane dzimwe simbi. Zvisinei, kutengeserana uku ndekwechokwadi. Unoda vacuum chamber, X-ray shielding, uye vashandi vakadzidziswa. Maworkpiece makuru haakwane. Nguva dzecycle dzinotora nguva yakareba.
LBM inokunda nekumhanya uye kuchinjika. Kusava ne vacuum zvinoreva kuti hapana kunonoka kwekugadzirisa. Inocheka zvinhu zvinofambisa mhepo uye zvisingafambise mhepo zviri pachena. Simbi, mapurasitiki, zvinhu zvinosanganiswa — zvese zvakanaka. Kumhanya nehuwandu hwakawanda mumhando dzakasiyana dzezvinhu? Laser ndiyo mhinduro inoshanda.
EDM ndiyo inonyanya kushandiswa pakushandisa zvikamu zvakaoma, zvakakora, zvinofambisa mhepo. Haisiye layer yakagadziriswazve. Ndicho chinhu chimwe chete chisingagone kudziviswa neEBM neLBM. Kune simbi dzemidziyo uye maumbirwo akaomarara akaumbwa nema electrode, EDM's clean HAZ inoita kuti nguva inononoka yekufamba ikwane.
Mibvunzo Mishanu Inoratidza Maitiro Akarurama
- Zvinhu zvisingafambise mafambiro emhepo here? → LBM ndiyo yega sarudzo yako.
- Kubvisa vhudzi kunogoneka + zvinhu zvakapfava zvakanyanya (≤0.01 mm)? → EBM.
- Zvikamu zvakaoma/zvikobvu zvinofambisa mhepo, hapana vacuum, hapana kushivirirana kwakagadziriswazve? → EDM.
- Kumhanya ndiko chinhu chinonyanya kukosha? → LBM — hapana kamuri, hapana kunonoka.
- Makomba madiki ane chiyero chepamusoro mumidziyo yemuchadenga? → EBM inokunda zvimwe zvese pano.
Sarudzo haisi yekuti ndeipi nzira iri nani . Asi ndeyekuti ndezvipi zvipingamupinyi zvinogona kudziviswa uye zvisingagone kudziviswa.
Mibvunzo Inowanzo bvunzwa Nezve Electron Beam Machining
Mainjiniya anobvunza mibvunzo yakafanana. Heano mhinduro dzakananga.
Zviri nani here kushandisa pulsed kana continuous mode?
Zvinoenderana nebasa racho. Pulsed mode — inodzorwa ne bias grid kubatidza nekudzima — ndiyo nzira yakakodzera yekuboorera maburi nemazvo. Inoderedza kuunganidzwa kwekupisa uye inochengetedza HAZ yakasimba. Continuous mode inoshanda zvakanyanya kune deep welds. Ishandise apo kupinda kupfuura 2 inches kunokosha kupfuura kudzora kupisa.
EBM inogona kudzika zvakadii?
Mawelds anopfuura masendimita maviri. Pakuverenga kupinda kwechinhu, shandisa: δ = 2.6×10⁻¹⁷ (V²/ρ). Ine simba resimbi re100 kV (density ye7.6 g/cc), iyo inobuda 0.36 mamirimitaGadzirisa zvichienderana nevoltage yako uye huwandu hwezvinhu.
Mabhizinesi madiki anogona kushandisa EBM here?
Ehe — kuburikidza nekupa mabasa kune vamwe. Masevhisi eEBM echibvumirano anoderedza mitengo yezvinhu zvidiki. Unodarika mari yezvivakwa zvachose. Edza fomu rako kuburikidza neanopa masevhisi kutanga. Nenzira iyi, unoedza maitiro acho usati watenga michina.
Ko EBM inoshanda here pamakemikari?
Zvinoenderana. EBM inogona kuwedzera mashandiro epolymer kuburikidza nekubatanidza. Izvi zvinowedzera simba rekudhonza uye kuramba kupisa. Asi hazvisi zvese zvinosanganiswa zvinoenderana. Tarisa kuti zvinhu zvakwana here usati waenderera mberi.
Maweld emagetsi ane simba rakadii?
Yakasimba kwazvo. EBM welds inobata 95% yesimba rezvinhu zvekutanga. Kudzika kusvika paupamhi kunodarika 10:1. Kukanganiswa kunoramba kuri kushoma. Izvi zvinoita kuti EBM ive sarudzo yakanaka yezvinhu zvinonzwa kupisa.
mhedziso
Kugadzira maerekitironi esimbi hakusi nyore—ndiyo mhinduro kana kunyatsoita basa racho kuchikosha.
Wava kunzwisisa mashandiro azvo, chikonzero nei nzvimbo yekuchenesa ichivimbisa kuenderana, uye kuti EBM inoshanda sei kupfuura laser machining neEDM.
Saka mubvunzo chaiwo hausi wekuti zvinoshanda sei—
ndezvekuti inokodzera here application yako.
Kune zvikamu zvemuchadenga, zvishandiso zvekurapa, kana zvikamu zvidiki-diki, mhinduro inowanzova hongu.
Wagadzirira kufambira mberi?
Ongorora mhinduro dzeMaxWave dzekugadzira michina kana kubatana nechikwata chedu. Kana kunyatsoita basa kwakakosha, mubatsiri akakodzera ndiye anoita mutsauko mukuru.