
Edhe një sasi e vogël nxehtësie në vendin e gabuar mund ta shndërrojë një qelizë litium-jon në gjendje të përsosur në një bombë me sahat që funksionon. Metodat tradicionale të saldimit shpesh i mbinxehin ndarësit, dëmtojnë fletët metalike ose krijojnë defekte të fshehura që shfaqen vetëm muaj më vonë. Saldimi me lazer e përmbys skenarin - ai jep energji pikërisht aty ku nevojitet, shkrin bashkimin pastër dhe i mban shtresat përreth baterisë të ftohta. Në këtë postim, do të shqyrtojmë se si sistemet moderne të lazerit mbrojnë qelizat tuaja nga dëmtimi nga nxehtësia, zgjasin jetëgjatësinë e ciklit dhe zvogëlojnë ndjeshëm rreziqet e sigurisë, duke mundësuar njëkohësisht prodhim të shpejtë dhe me saktësi të lartë.
Pse saldimi me lazer parandalon dëmtimin nga nxehtësia në aplikimet e baterive litium-jon
Avantazhi termik i pllakave të baterive litium me saldim me lazer reduktohet në tre gjëra: energji e fokusuar, përhapje minimale dhe dalje e shpejtë.
Proces pa kontakt me precizion kirurgjikal
Saldimi me lazer nuk e prek materialin — vetëm drita godet sipërfaqen. Pa rrymë, pa elektroda, pa presion — kështu që fletët e holla dhe ndarësit e baterive mbeten të sigurta. Me dendësi të lartë fuqie, shkrihet vetëm aty ku është e nevojshme, duke arritur depërtim të thellë me energji totale më të ulët, ndërkohë që i mban zonat përreth të freskëta. Në teste, pikat 10 mm larg qëndrojnë rreth 45°C, krahasuar me 80–120°C me saldim me rezistencë. I saktë, i pastër dhe i butë.
Kontroll i lokalizuar i zonës së prekur nga nxehtësia
Në saldimin me lazer me pllaka, zona e prekur nga nxehtësia mbetet e vogël. Testet në shufrat Al/Cu tregojnë se sipërfaqet aty pranë kalojnë 120°C vetëm për 1.5 deri në 4 sekonda - dhe vetëm disa milimetra larg, temperaturat bien shpejt. Ky gradient i pjerrët termik mbron pjesët kritike: ndarësit, elektrolitet dhe veshjet e katodës nuk arrijnë kurrë pikat e dëmtimit, dhe rritja e temperaturës nuk ndikon në bateri . Cilësimet e lazerit të akorduara siç duhet e mbajnë nxehtësinë në nyje, pa u përhapur në rrotullën e baterisë.
Shpejtësia është e barabartë me mbrojtjen termike
Shpejtësi më të larta saldimi nënkuptojnë më pak dëmtime nga nxehtësia. Në linjat industriale të baterive , lazerët me valë të vazhdueshme arrijnë 50–100 mm/s , kështu që rrezja lëviz mjaftueshëm shpejt sa nxehtësia të mos përhapet në materialin përreth. Zona e shkrirjes mbetet e vogël dhe zona e prekur nga nxehtësia tkurret. Testet tregojnë se fletët prej 100 µm bashkohen në mënyrë të përsosur me cilësime të optimizuara, por fletët prej 20 µm mund të shkëputen nëse nxehtësia nuk kontrollohet. Çelësi është ekspozimi i shkurtër dhe dendësia e lartë e fuqisë - më pak kohë, më pak dëmtime termike.
Monitorimi i temperaturës në kohë reale
Sistemet e përparuara të saldimit me lazer mbështeten në monitorimin e temperaturës në vend me kamera IR dhe termoçifte - kjo nuk është opsionale, është thelbësore. Tre sonda në shinën e zbarrës temperaturat në kohë reale, duke rregulluar menjëherë fuqinë dhe shpejtësinë nëse leximet i afrohen kufijve. Ky kontroll me lak të mbyllur parandalon aksidentet, kështu që nuk keni pse të dyshoni kurrë nëse cilësimet janë të sigurta. Sensorët sigurohen që pjesët e ndjeshme të qëndrojnë të ftohta gjatë gjithë procesit.
Formësimi i projektuar i rrezes zvogëlon nxehtësinë e mbeturinave
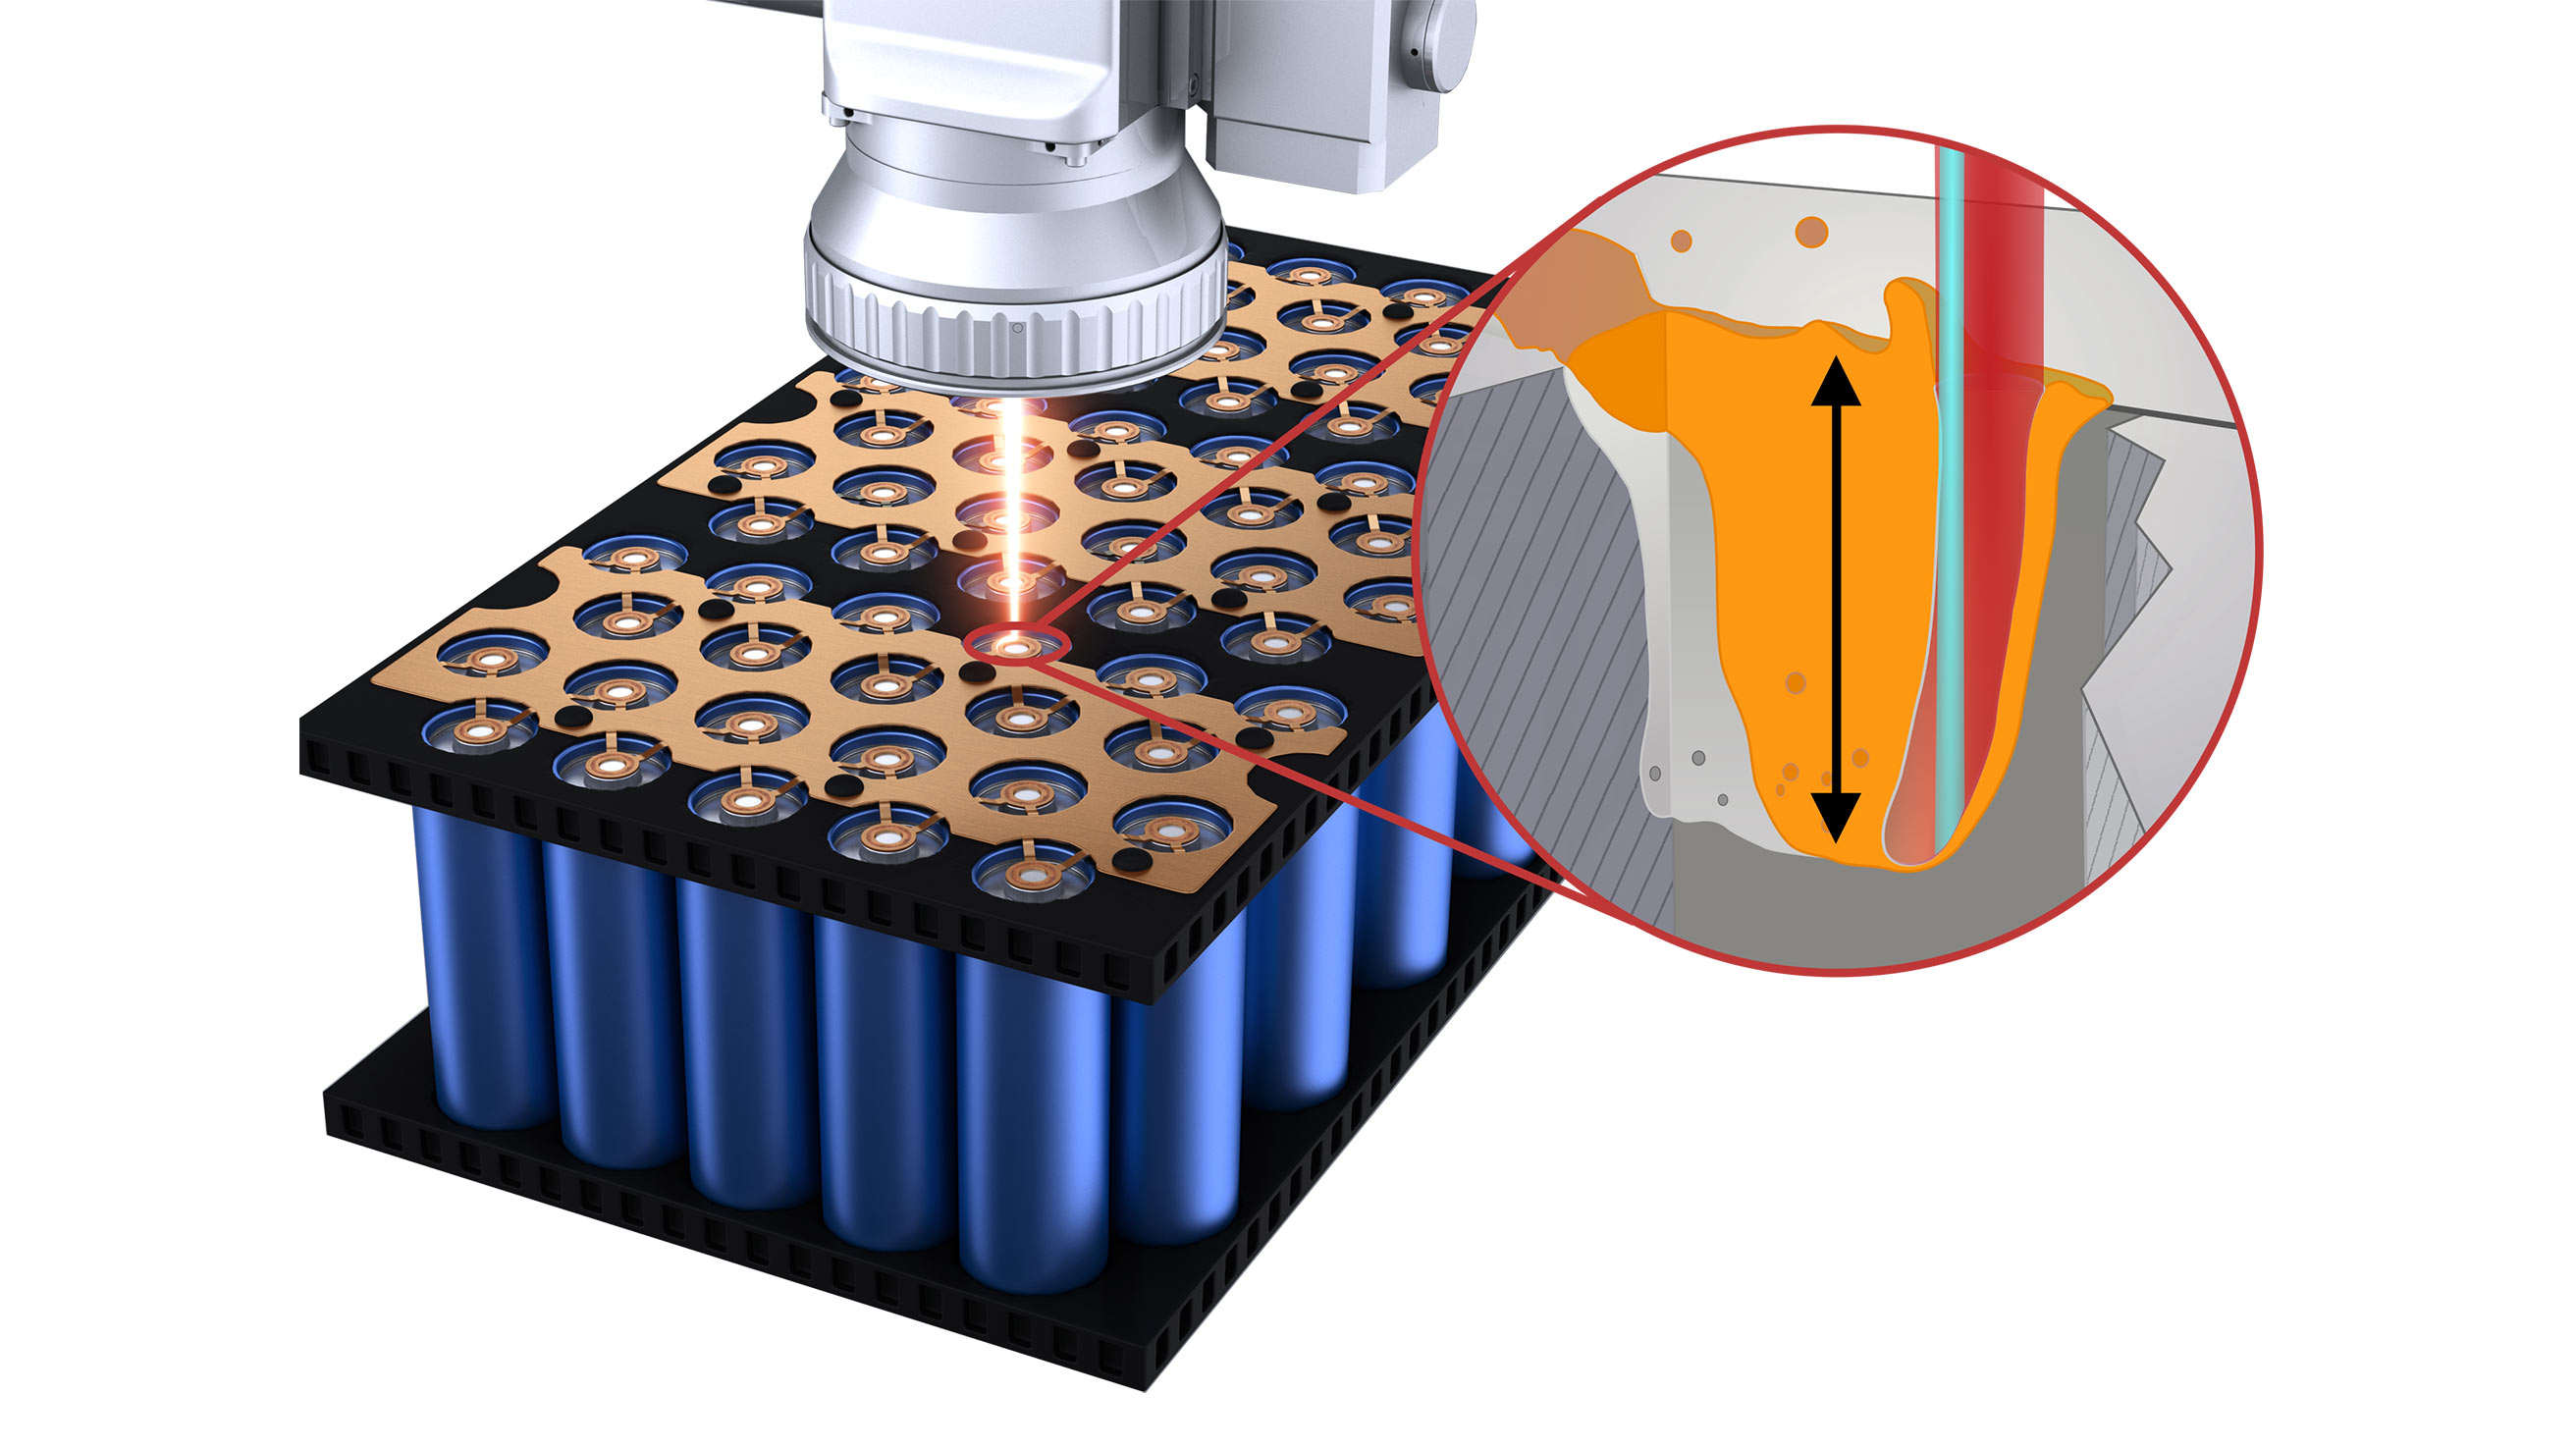
Saldimi modern me lazer me fibra për procesin e prodhimit të baterive përdor konfigurime rrezesh me bërthamë dhe unazë për të formuar me saktësi vrimën e çelësit dhe pellgun e shkrirjes. Energjia shkon direkt në formimin e bashkimit, jo anash në materialin përreth. Dendësia e optimizuar e fuqisë siguron që ndalon formimin e spërkatjeve dhe nxjerrjen e shkrirjes , duke parandaluar që grimcat e nxehta të bien në pjesët e afërta. Me cilësime të akorduara dhe mburoja metalike mbrojtëse rreth fletëve, lazeri e mban energjinë pikërisht aty ku i përket - në vetë saldimin, jo të shpërndarë në të gjithë montimin tuaj. Ky është saldim me hyrje minimale të nxehtësisë në formën e tij më të mirë.
Saldime të ngushta, Mbrojtje Maksimale
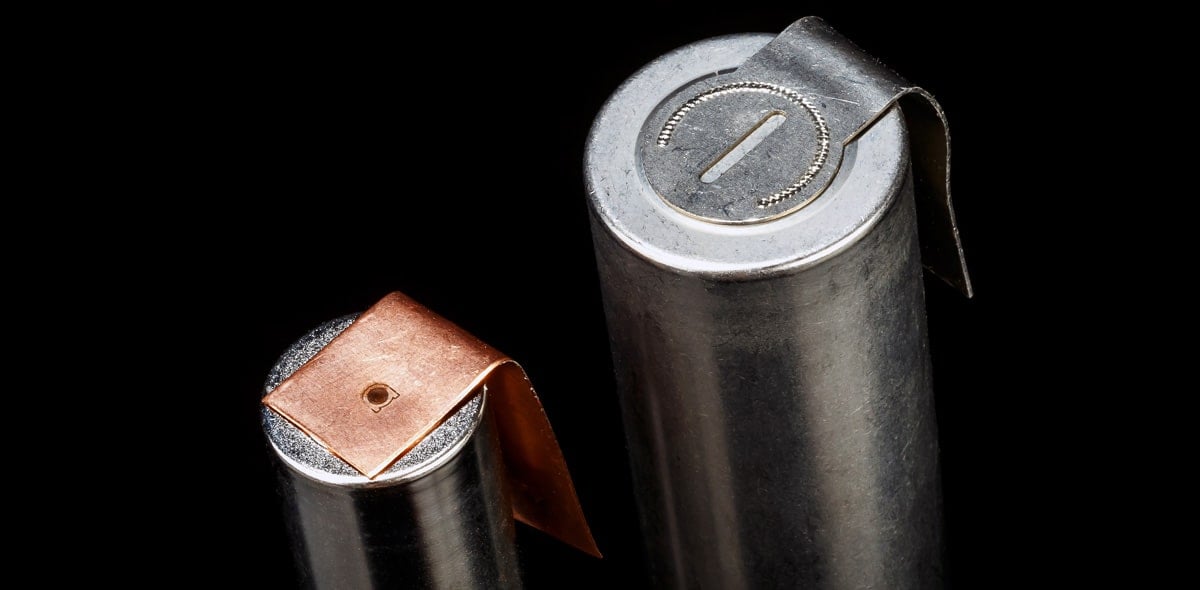
Saldimi me lazer krijon nyje shumë të ngushta, me gjerësi saldimi prej 0.2–0.8 mm dhe thellësi depërtimi prej 0.1–0.8 mm në fletët Al, Ni dhe Cu me trashësi nga 0.08 deri në 1.2 mm. Kjo precizion kufizon sasinë e nxehtësisë së materialit, kështu që pjesët përreth - shtresa e qelizës, fletët aty pranë dhe shtresat e brendshme - qëndrojnë më të ftohta. Duke përdorur dizajne të kujdesshme testimi, përcaktohen cilësime të sigurta për metodat e lidhjes së fletëve të elektrodës , duke minimizuar madhësinë e HAZ dhe duke parandaluar shkëputjen e fletës metalike ose dëmtimin termik.
Rezultati? Shkalla e rendimentit që tejkalon 95% në vendet e prodhimit ku menaxhimi termik sjell ose pengon suksesin.
Mekanizmat thelbësorë: Si parametrat e lazerit kontrollojnë dëmtimin nga nxehtësia
Katër cilësime lazeri përcaktojnë nëse saldimi me lazer i fletës së baterisë e mbron apo e shkatërron atë. Fuqia, kohëzgjatja e pulsit, madhësia e pikës dhe gjatësia e valës punojnë së bashku. Gaboni një? Dëmtimi termik përhapet nëpër qelizat tuaja.
Intensiteti i Fuqisë: Kontrolli Primar i Nxehtësisë
Dendësia e fuqisë së lazerit përcakton se sa shpejt nxehet saldimi. Intensiteti më i lartë do të thotë ngrohje më e shpejtë, por nëse kaloni pragun, rrezikoni shpërthim termik në material. Pulset e shkurtra dhe intensive japin energji përpara se nxehtësia të përhapet, ndërsa ekspozimet e gjata me fuqi të ulët e lënë nxehtësinë të depërtojë në zonat përreth - pikërisht ajo që dëshironi të shmangni në saldimin me fletëza baterie. Shumë fuqi? Ju shkrini fletëzën dhe dëmtoni ndarësin. Shumë pak? Saldimi është i dobët dhe mund të dështojë gjatë ciklit termik.
Koha e Ekspozimit: Faktori i Grumbullimit Termik
Dëmtimi termik varet nga rrezatimi × koha e ekspozimit = hyrja totale e nxehtësisë . Ju mund të jepni energji shpejt me fuqi të lartë ose ngadalë me fuqi të ulët, por efektet ndryshojnë. Pulset e shkurtra me fuqi të lartë krijojnë dëmtime të lokalizuara me përhapje minimale, duke e mbajtur zonën e prekur nga nxehtësia të ngushtë. Ekspozimet e gjata lejojnë që nxehtësia të shpërndahet, duke zgjeruar HAZ-në. Linjat e baterisë optimizojnë kohëzgjatjet e pulseve (0.5–5 ms) dhe nivelet e fuqisë për të bërë saldime të forta, duke parandaluar njëkohësisht grumbullimin termik. Sistemet e monitorimit gjurmojnë ekspozimin total, duke rregulluar për pulset që mbivendosen për të shmangur mbinxehjen.
Madhësia e Njollës dhe Profili i Rrezes: Shpërndarja Hapësinore e Nxehtësisë
Një rreze lazeri nuk ngrohet në mënyrë të barabartë - intensiteti maksimal është në qendër , kështu që dëmtimi fillon atje së pari. Saldimi me bateri përdor diametra pikash prej 0.1–0.6 mm . Pikat më të vogla përqendrojnë energjinë për depërtim të thellë me ngrohje minimale anësore, ndërsa pikat më të mëdha shpërndajnë energjinë, duke kërkuar më shumë fuqi dhe duke rrezikuar shpërndarjen e nxehtësisë. Sistemet e përparuara përdorin formësimin e rrezes së bërthamës/unazës : një bërthamë me intensitet të lartë shkrin bashkimin, dhe një unazë me intensitet më të ulët stabilizon pellgun e shkrirjes. Kjo e mban energjinë në saldim dhe parandalon defektet.
Përzgjedhja e Gjatësisë së Valës: Thithja dhe Thellësia e Depërtimit
Metalet e ndryshme thithin gjatësi vale të ndryshme në mënyra të ndryshme. Saldimi me lazer me fibra 1064 nm dominon saldimin me pllaka baterie sepse alumini, bakri dhe nikeli e thithin atë në mënyrë efikase, duke e shndërruar energjinë në nxehtësi direkt në sipërfaqe. Kjo krijon një pellg shkrirjeje të ngushtë dhe të kontrolluar me energji minimale të humbur. Gjatësitë e valëve më të shkurtra, si drita blu (447 nm), mund të shkaktojnë efekte fotokimike të padëshiruara. Përdorimi i gjatësisë së valës së duhur siguron saldim termik të parashikueshëm dhe të kontrollueshëm.
Shkalla e Përsëritjes dhe Ngarkesa Termike Totale
Pulsime të shumëfishta në të njëjtën pikë mund të shkaktojnë grumbullimin e nxehtësisë , duke rritur temperaturën bazë para pulsit tjetër. Sistemet e saldimit me bateri e menaxhojnë këtë me shkallë përsëritjeje të pulseve prej 10-100 Hz dhe mbivendosje të kujdesshme të pikave. Kamerat termike monitorojnë në kohë reale - nëse temperaturat janë afër pragut të dëmtimit të ndarësit (130-150°C) , sistemi përshtatet automatikisht. Trenat e optimizuar të pulseve krijojnë 40% më pak stres termik total sesa saldimi me valë të vazhdueshme me të njëjtën fuqi mesatare. Koha e ftohjes midis pulseve bën ndryshimin midis një saldimi perfekt dhe një qelize të dëmtuar.
Rezultatet e botës reale nga dyshemetë e prodhimit
Katet e prodhimit në të gjithë botën vërtetojnë funksionimin e saldimit të baterive litium-jon . Numrat e saktë të kthimit të investimit tregojnë avantazhin e kontrollit termik. Rendimenti përmirësohet. Kostot bien. Performanca e baterisë përmirësohet në fabrika të ndryshme.
Montimi i Baterisë së Automjeteve: Përparim në Shkallën e Rendimentit
Një prodhues i madh evropian i baterive për automjete elektrike bëri një ndryshim. Ata kaluan nga saldimi me rezistencë në saldimin me lazer me fibra për lidhjet midis shufrave dhe skedave në procesin e tyre të prodhimit të baterive 48V . Sfida termike? Lidhni skeda alumini 0.3 mm me shufrat e bakrit. Mos i dëmtoni shtresat ndarëse vetëm 2 mm poshtë nyjes.
Rezultatet pas 6 muajsh:
– Norma e rendimentit u rrit nga % 88.3 96.7 tek%
– Reduktimi i skrapit u kursye 1.8 milionë euro në vit në një linjë prej 2 milionë qelizash/vit
– Testimi i ciklit të jetës tregoi 15% përmirësim (1,850 cikle kundrejt 1,600 cikleve me mbajtje kapaciteti 80%)
– Defektet e dëmtimit termik ranë nga % 6.2 0.8 tek% të refuzimeve totale
Menaxheri i uzinës raportoi kthimin e investimit (ROI) për pajisjet lazer në 14 muaj - më shpejt se objektivi i tyre 24-mujor. Çelësi? Kontrolloni dëmtimin e baterisë së litiumit në zonën e prekur nga nxehtësia . Saldimi me rezistencë nuk mund ta zgjidhte këtë problem me shpejtësinë e tyre të prodhimit.
Elektronikë për Konsumatorin: Shpejtësia Takon Precizionin
Një furnizues kinez i baterive për vegla elektrike përdori teknologjinë e saldimit me precizion të pllakave të baterive . Ata përdorën sisteme saldimi me lazer me fibra me dy koka. Sfida? Tabela nikeli 100 µm në qeliza cilindrike 18650 që funksionojnë me shpejtësi linje prej 60 njësish/minutë.
Improvedfarë u përmirësua:
– Rritje e prodhimit 22% (nga 60 në 73 njësi/min) pa humbje të cilësisë
- Qelizat e litiumit me saldim të ftohtë qasje për të ulur përdorimin e energjisë duke 35 kW për ndërrim prodhimi
– Kthimet e garancisë për dështimet e lidhjes ranë 68% në të dhënat në terren të vitit të parë
- Saldim me hyrje të ulët të nxehtësisë ndaloi problemet e tkurrjes së ndarësit që rrënonin metodat tejzanore
Drejtori i operacioneve vuri në dukje: “Ne provuam fillimisht ultrasonikën. Shkëputja e fletës metalike na vrau. Saldimi me bateri me menaxhim termik të saldimit me lazer zgjidhi atë që metodat mekanike nuk mund ta preknin.”
Sistemet e Ruajtjes së Energjisë: Sfidat e Qelive me Format të Madh
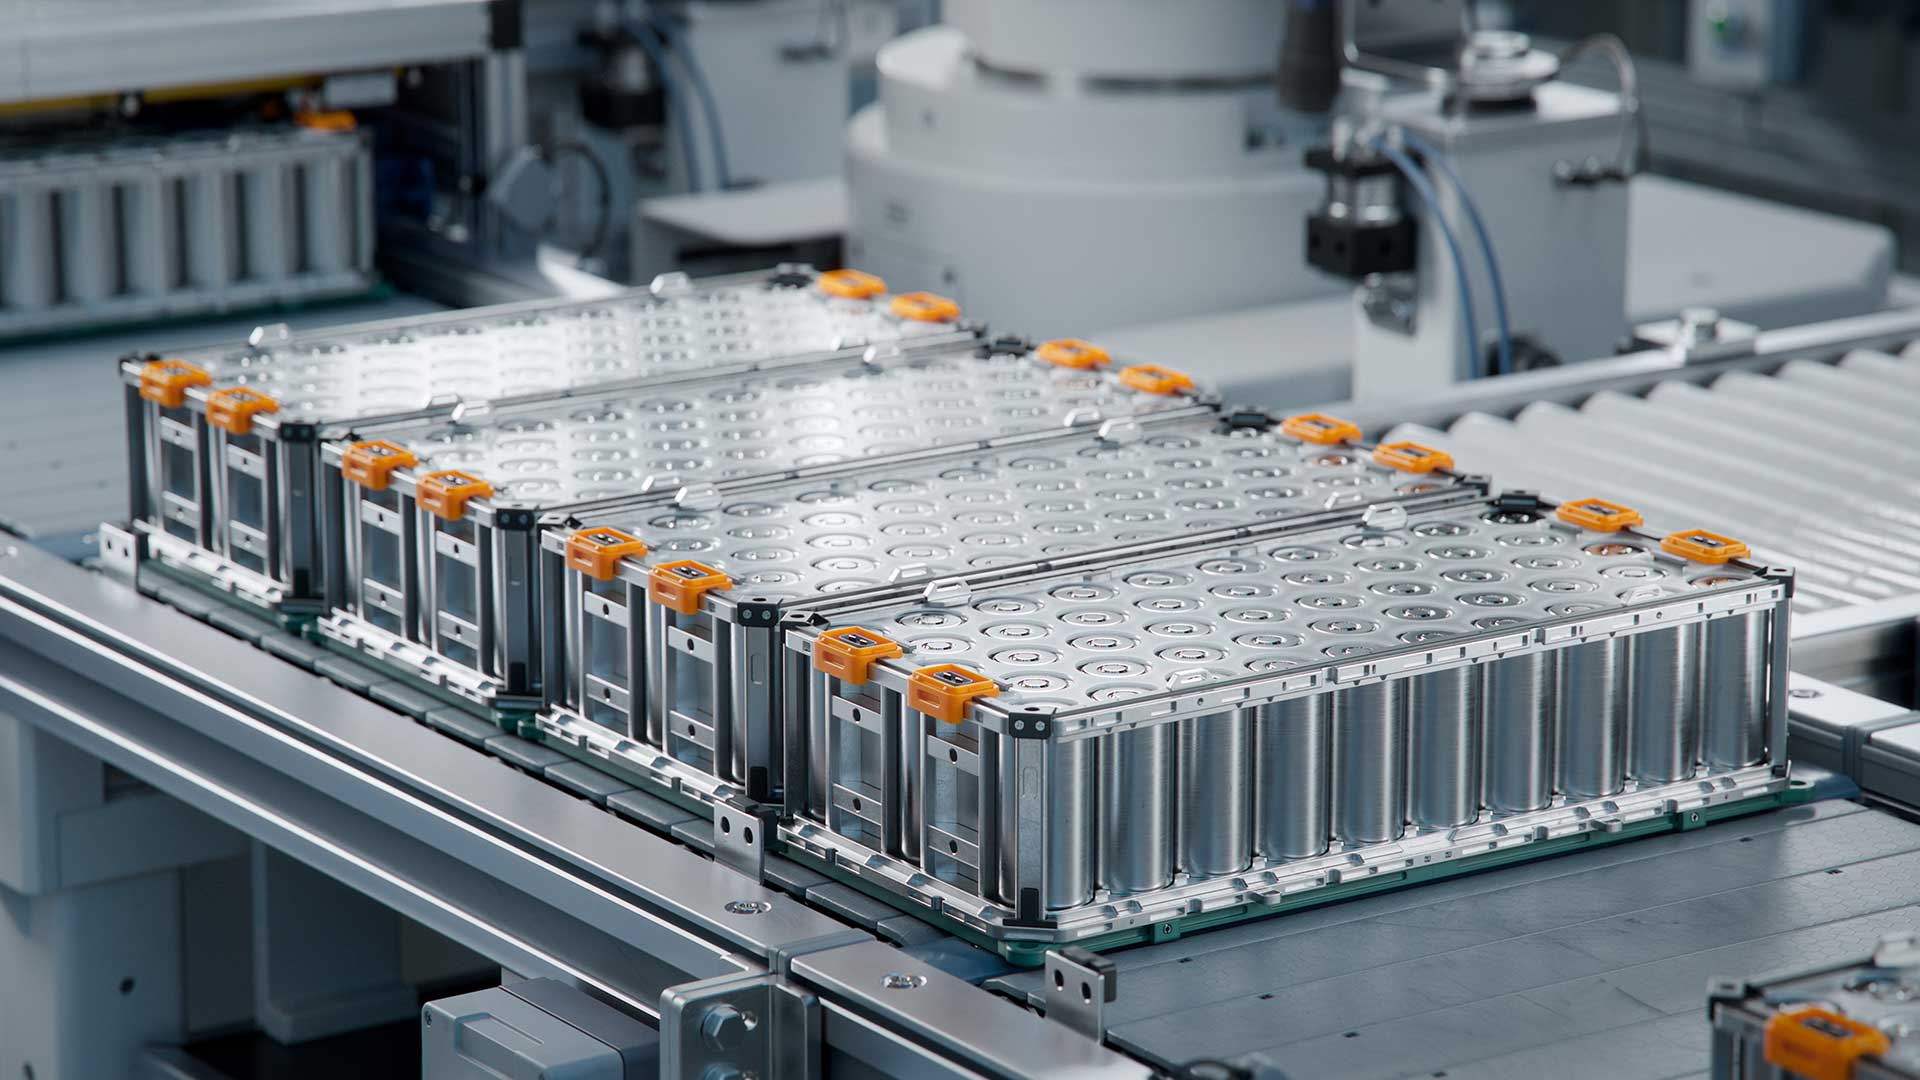
Një prodhues amerikan i magazinimit të energjisë në rrjet u përball me probleme dëmtimi termik në qelizat e tyre prizmatike LFP me fletë bakri 1.2 mm. Metodat e vjetra të saldimit krijuan temperatura HAZ mbi 160°C . Kjo është shumë mbi vlerësimin prej 135°C të ndarësit të tyre.
Zgjidhja e tyre për montimin e baterive të saldimit me lazer me fibra përdorte monitorim IR në kohë reale. Plus kontroll adaptiv të fuqisë.
Përfitimet pas konfigurimit:
– Dëmtimi termik ra në zero defekte në 180,000 qeliza prodhuar
– Uniformiteti i rezistencës së brendshme është përmirësuar 18% nëpër nyjet e salduara
– Shkalla e refuzimit të linjës së prodhimit është ulur nga % 4.7 1.1 tek%
– Kursimet e parashikuara në vit: $ 2.3 milion në kosto të reduktuara të skrapit dhe ripërpunimit
Inxhinierët e cilësisë konfirmuan që parametrat e lazerit dhe cilësimet e saldimit të baterisë funksionuan. Modulimi i pulsit në 85 Hz me kohëzgjatje 3.2 ms i mbajti të gjitha pikat e matura nën 125°C gjatë formimit.
Bateritë e Pajisjeve Mjekësore: Performanca Kritike për Sigurinë
Një prodhues gjerman i baterive mjekësore prodhon qeliza pajisjesh të implantueshme. Ato përballen me kufijtë më të rreptë termikë në industri. Çdo metodë lidhjeje e fletëve të elektrodave që rrezikon integritetin e ndarësit kërcënon sigurinë e pacientit. Pajtueshmëria rregullatore është në rrezik.
Rezultatet e saldimit me lazer:
– Arritur Rendiment 99.4% në kalimin e parë në fletëza 0.08 mm (ishte 91.2% me saldim me rezistencë)
– Inspektimi i ndarësit pas saldimit tregoi deformim termik zero në 50,000+ njësi të testuara
– Kaloi certifikimin IEC 62133 në dorëzimin e parë (metoda e vjetër kërkonte tre përpjekje)
- Saldim me parandalim të dëmtimeve termike protokollet shkurtojnë kohën e testimit të validimit duke 40%
Menaxheri i çështjeve rregullatore tha: “Saldimi me lazer jo vetëm që përmirësoi shifrat tona. Ai e bëri kutinë tonë të sigurisë të papërshkueshme nga plumbat. Auditorët panë të dhënat termike dhe ndaluan së vënë në dyshim integritetin e skedave tona.”
Prodhim në shkallë të vogël: Teknologji e aksesueshme
Një startup korean prodhon bateri të personalizuara për dronë. Ata përdorën sisteme kompakte saldimi me lazer me fibra, të dizajnuara për fleksibilitet në procesin e prodhimit të baterive . Vëllimet e prodhimit mbeten nën 5,000 njësi/muaj. Ata kishin nevojë për teknologji që ofronte precizion pa investime të mëdha.
rezultatet:
– Kthimi i pajisjeve u arrit në Muaj 8 vetëm përmes reduktimit të skrapit
– Përdorimi i mundësuar i Tableta prej letre alumini 20 µm shumë delikate për metoda të tjera më parë
– Jetëgjatësia e ciklit konkurruese me prodhuesit kryesorë: 1,200+ cikle në 85% DoD
– Shkalla e kthimit të klientëve për dështimet e lidhjes: 0.09% (mesatarja e industrisë: 0.4-0.8%)
Themeluesi vuri në dukje: “Ne konkurrojmë me gjigantët duke përdorur teknologjinë e qelizave të litiumit të saldimit në të ftohtë, të cilat ata i kanë pionieruar. Kontrolli termik na lejon të përputhemi me cilësinë e tyre në shkallën tonë.”
Këto raste përfshijnë industri, formate qelizash dhe vëllime prodhimi. E përbashkëta? Kontrolli termik i matur shndërrohet në performancë më të mirë financiare dhe besueshmëri të produktit . Teknologjia nuk është teori - ajo po jep rezultate reale në linjat e prodhimit që janë në funksion tani.
Përfundim
Nëse jeni gati të sillni precizion, siguri dhe efikasitet në linjën tuaj të prodhimit të baterive, saldimi me lazer është zgjidhja. Sistemet tona të përparuara ju lejojnë të kontrolloni nxehtësinë, të parandaloni spërkatjet dhe të mbroni komponentët e ndjeshëm me besim. Mos i lini qelizat tuaja në dorë të fatit - na kontaktoni sot për të parë se si zgjidhjet tona me lazer mund të optimizojnë prodhimin tuaj, të zvogëlojnë defektet dhe t'i mbajnë bateritë tuaja në performancën e tyre më të mirë. Na kontaktoni tani!