Den där rostfria ytan såg felfri ut när den lämnade fabriken. Nu är den matt, repig eller har den brunaktiga spöken av en svetssträng – och du behöver få tillbaka den. Frågan är inte bara om du ska laga den. Det handlar om att lista ut exakt hur man polerar rostfritt stål för just din specifika tillämpning, och till vilket verkligt pris.
Mekanisk polering, kemisk betning och elektropolering har alla årtionden av bevisade resultat. Men var och en av dem medför dolda avvägningar – i tid, arbete, kemi och precision. Dessa kostnader ökar snabbt och är lätta att förbise tills arbetet redan är igång.
Laserteknik för rengöring av ytor förändrar den ekvationen. För industriella verksamheter där ytkvaliteten inte är förhandlingsbar blir den en seriös utmanare – snabbare installation, striktare kontroll och inga problem med kemikaliehantering.
Den här guiden bryter ner varje metod med raka ord:
- Vad fungerar
- Vad som kostar mer än det borde
- Vilken lösning passar din specifika situation
Inget krångel. Bara en tydlig överblick över dina alternativ så att du kan fatta rätt beslut.
Varför rostfritt stål behöver poleras
Rostfritt stål ljuger. Det lovar beständighet, men levererar sedan oxidation, värmefärgning och mikrorepor som bakterier älskar.
Det är inte ett konstruktionsfel – det är fysik. Fräsade ytor som 2B och nr 1 lämnar ytan funktionell men grov, ojämn och visuellt matt. De fungerar bra för strukturella tillämpningar. Placera dem överallt där ytkvaliteten omfattas av myndighetsgranskning, och de blir en belastning.
Här är vad som står på spel:
- korrosionsbeständighet droppar när slipmärken, svetsföroreningar eller ytliga springor bryter upp det passiva kromoxidlagret. När lagret väl är sönder får rost fäste.
- Hygienisk efterlevnad — Både 3-A sanitära standarder och ASME BPE kräver en ytjämnhet under specifika Ra-trösklar. Om man överskrider dessa gränser skapas fläckar där bakterier kan gömma sig och föröka sig.
- Utseendestandarder sträcker sig från borstade nr 4-ytbehandlingar (Ra ≤ 0.5 μm) till spegelblanka nr 7–8-ytbehandlingar (Ra < 0.1 μm). Den skillnaden är mätbar, inte en åsiktsfråga.
Polering är inte kosmetiskt underhåll. Det är det som gör att rostfritt stål levererar den prestanda som dess legeringskemi är byggd för att ge.
Traditionell metod nr 1: Mekanisk polering
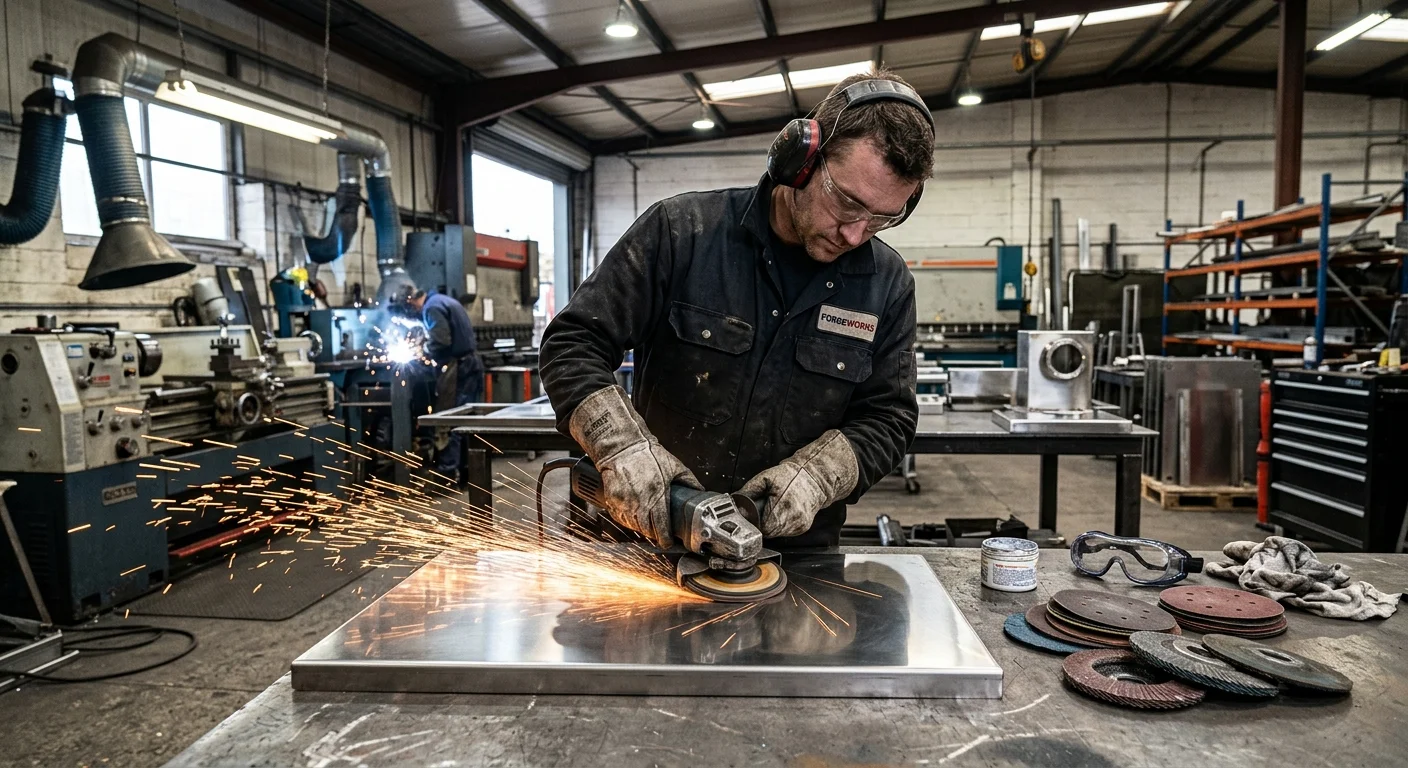
Mekanisk polering är metallarbetarens äldsta knepp – och det av goda skäl. Det fungerar, det är kontrollerbart och de flesta verkstäder har redan utrustningen till hands.
Kärnprincipen är enkel: slipande partiklar avlägsnar ytmaterial genom friktion och tryck. Det som skiljer ett rent resultat från en förstörd del är hur väl du går igenom slipsekvensen – steg för steg, inga genvägar.
Grit-progressionen
Det är här de flesta gör-det-själv-försök går fel. Att hoppa över grits sparar inte tid. Det bara begraver problemet djupare.
Här är en standardkornsprogression för borttagning av repor i rostfritt stål och ytrestaurering:
- 80–120 korn — Aggressiv skärning för djupa repor, svetssprut och borttagning av glödskal
- 180–220 korn — Mellansteg; tar bort repor från grova slipmedel
- 320–400 korn — Förädlingsstadium; ytan börjar utveckla riktning och konsistens
- 600–800 korn — Förberedelse före polering; Ra-värden börjar närma sig finishintervall nr 4 (≤ 0.5 μm)
- 1200+ grit / polermedel — Slutsteg för spegelblankt rostfritt stål eller mål med Ra < 0.1 μm
Varje steg måste sudda ut reporna från det föregående innan du går vidare. Skynda dig, och ytan ser polerad ut på avstånd – men misslyckas vid profilometermätning.
Vilka mekaniska poleringskontroller styrs
Tre variabler styr resultatet:
- Tryck — För mycket genererar värme, förvränger det passiva lagret och skapar nya ytdefekter
- Verktygshastighet — Högre varvtal skär snabbare men riskerar att bränna tunnt material
- Slitande tillstånd — En sliten skiva eller belägg skär inte bara långsammare; den skär ojämnt och lämnar märken som är svåra att spåra
Där det passar – och där det inte passar
Mekanisk polering fungerar bäst på platta paneler, raka rör och plåttillverkning i stora volymer. Det är den vanligaste metoden för polering av rostfritt stål i metallverkstäder runt om i världen.
Begränsningarna är dock verkliga. Komplexa geometrier – snäva radier, invändiga svetsfogar, invecklat kanalarbete – gör det svårt att garantera en jämn slipkontakt. Det blir svårt att garantera en enhetlig ytfinish över en hel detalj. Dessutom, i industrier där Ra-toleranser är myndighetskrav snarare än kosmetiska mål, medför manuell mekanisk polering mänsklig variation. Den variationen är svår att dokumentera och ännu svårare att försvara.
Traditionell metod nr 2: Kemisk betning och passivering
Kemi gör det slipmedel inte kan. Slipning lämnar riktade repmönster och verktygsmärken på ytan. Kemisk betning fungerar annorlunda – den löser upp ytföroreningar på molekylär nivå. Den drar ut svetsoxider, fritt järn och värmefärg ur stålet utan att störa geometrin under.
Två lösningar hanterar arbetet. För det första, betningen: en blandning av salpetersyra och fluorvätesyra som avlägsnar oxider, glödspån och svetsskador från ytan. För det andra, passiveringsbadet: enbart salpetersyra. Det fungerar som ett oxidationsmedel för att återuppbygga kromoxidlagret – den osynliga, självreparerande filmen några nanometer tjock som ger rostfritt stål dess korrosionsbeständighet.
Proceduren, steg för steg
Börja med en ren yta. Inga klorider, inget svavel. Använd ett syntetiskt rengöringsmedel och en stålborste i rostfritt stål, skölj sedan med vatten som innehåller mindre än 50 mg/L klorid. Eventuell förorening som finns kvar i detta skede kommer att påverka varje efterföljande steg negativt.
Arbeta sedan igenom sekvensen:
- Ättikslag — Doppa eller svabba med HNO₃ + HF-lösning. Metallhalten i badet måste hållas under 150 g/L. Om den tröskeln överskrids kasseras lösningen.
- Skölj — Högtrycksvatten, avjoniserat om möjligt. Syrarester på ytan skadar passiveringen.
- Passivera — Doppa eller spraya i ett salpetersyrabad vid 10–45 °C i 20–30 minuter. AMS 2700 och ASTM A967 styr specifikationerna.
- Slutsköljning och torkning — Avjoniserat vatten. Inga rester, inga alls.
Vad verifieringstesterna fångar
Du antar inte att behandlingen är klar – du testar den. Fyra standardkontroller bekräftar att ytan har återställts helt:
| Testa | Standard | Passera kriterier |
| Vattenbrytning fritt | Visuell | Inga ränder |
| Saltspray | VASTM B117, ≥2 timmar | Ingen korrosion |
| Kopparsulfat | AMS-STD-753 Metod 102 | Ingen reaktion |
| Kaliumferricyanid-nitrat | AMS-STD-753 Metod 103 | Inget järn detekterat |
En hård regel: enligt NASA PRC-5002, beta eller avkalka aldrig före passivering utan uttryckligt godkännande från ritningen . Passivering på nitrerade eller karbonitrerade ytor är också helt förbjudet – korrosionsrisken är allvarlig.
Kemisk betning och passivering ger enhetliga resultat över komplexa geometrier och interna svetszoner. Mekanisk polering kan inte nå dessa områden med samma tillförlitlighet. Avvägningen är dock verklig – kemikaliehantering, efterlevnad av avfallshantering och processkontroller kräver alla strikt disciplin för att upprätthållas.
Traditionell metod nr 3: Elektrokemisk polering
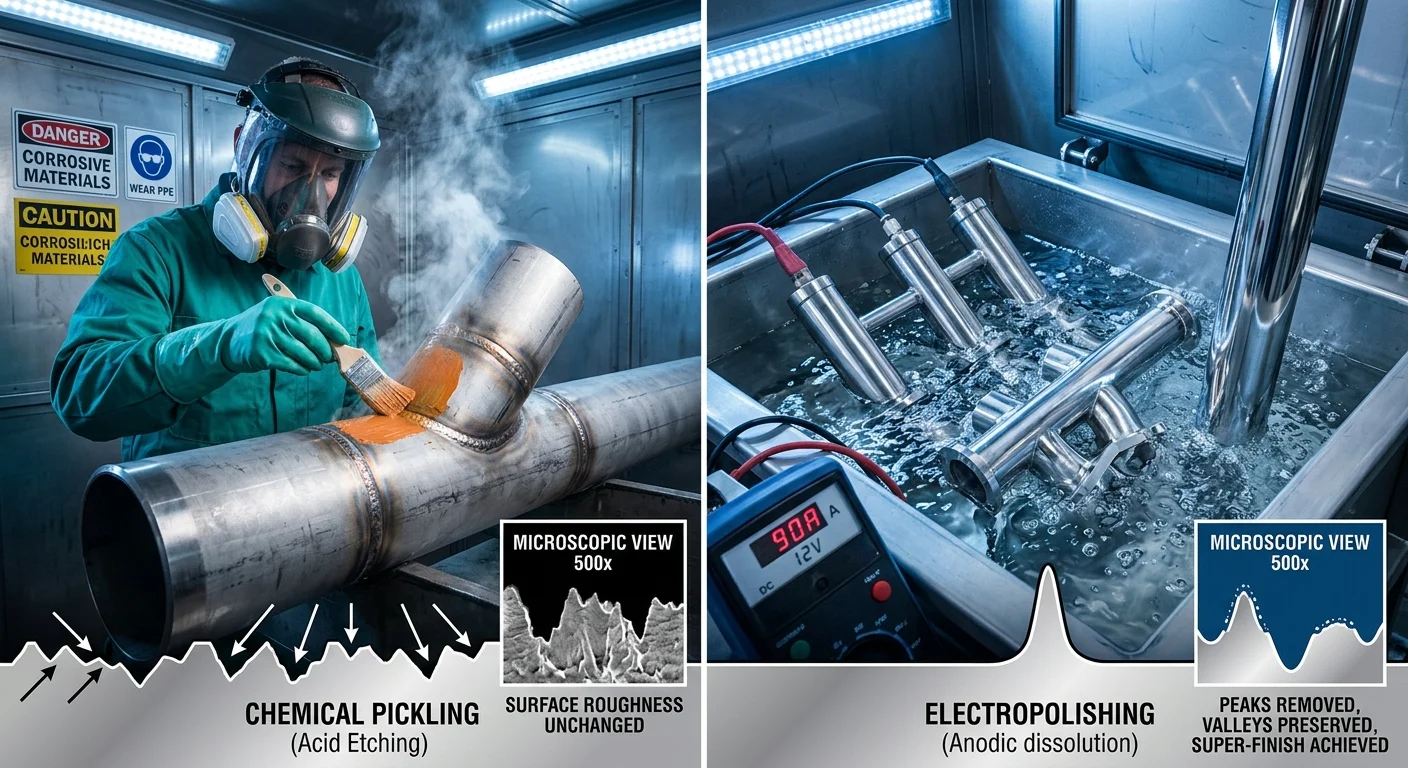
Elektricitet gör vad syror och slipmedel inte kan – den selekterar. Den riktar in sig på de små topparna på en grov yta och löser upp dem först. Dalarna förblir orörda. Ytan jämnar ut sig inifrån och ut.
Det är elektropolering. Delen blir anoden. Du sänker ner den i ett elektrolytbad – för rostfritt stål 316 betyder det 50 % v/v glycerin, 35 % v/v fosforsyra och 15 % vatten. Likström flyter. Det tjocka elektrolytlagret saktar ner jonernas rörelse vid ytdalarna och påskyndar upplösningen vid topparna. Fysiken sköter resten.
Processsekvensen
Varje elektropoleringskörning följer tre faser:
- FÖRBEREDNING — Avfetta, dubbelskölj och avkalka vid behov. All ytförorening som når elektrolyten kommer att orsaka problem senare. Rengör noggrant innan du börjar.
- Elektropolering — Sänk ner delen som anod. Placera katoderna 2–6 cm mitt emot. För 316 SS, kör vid 0.75 A/cm², 90 °C, i 3 minuter. Håll laddningstätheten på eller under 75 mAh/cm². Spänningen ligger mellan 6 och 18 V.
- Efterbehandling — Skölj först med en lång sköljning. Följ upp med en valfri ultraljudssköljning med citronsyra eller salpetersyra. Skölj sedan dubbelt eller trippelt med varmt vatten. Torka helt till sist.
ASTM B912 täcker hela sekvensen. Detta är inte valfri vägledning – det är baslinjen för efterlevnad.
Vad siffrorna avslöjar
AFM-mätningar på 316 SS visar en tydlig bild:
| Ytkondition | Ra (nm) |
| Färdig (kvarn) | 2.2 0.15 ± |
| Mekaniskt polerad | 0.04 0.01 ± |
| Efter elektropolering (90°C, 3 min) | 0.07 0.02 ± |
Mekanisk polering vinner på råa Ra-värden. Men elektropolering ger dig något som mekaniska metoder inte kan – en verklig förbättring av ytkemin. Kromhalten på ytan i 316 SS ökar från 5.7 at.% till över 11.5 at.% vid bearbetningstemperaturer över 20°C. Det berikade kromlagret bildar en starkare, mer enhetlig passiv film. En yta ser korrosionsbeständig ut. Den andra håller även vid långvarig exponering. Det är det gapet som elektropolering sluter.
För läkemedels-, livsmedelsbearbetnings- och medicintekniska tillämpningar är den luckan inte en teknisk detalj. Det är ett myndighetskrav.
De dolda kostnaderna för traditionell polering inom tillverkning
Fakturan ser hanterbar ut. Sedan börjar de riktiga siffrorna komma in.
Traditionell polering har ett pris – utrustning, slipmedel, arbetskraft. Men det är inte hela bilden. Dolda under finns omkostnader som byggs upp utan förvarning, driftstopp som ingen planerar för och omarbetningscykler som driver upp kostnaden per detalj tills marginalen är borta.
Enbart kapitalinvesteringen är hög. En avancerad poleringsanläggning med två maskiner kostar runt 400 000 dollar. Utbyggnad av anläggningen – ordentlig VVS, damminkapsling och miljökontroller av renrumskvalitet – lägger till ytterligare 800 000 dollar. Lägg till 20–30 % mer för specialiserad infrastruktur, och du är djupt inne i sjusiffrigt belopp innan en enda del rullar av linjen.
Det är de synliga utgifterna. Här är vad som döljer sig i omkostnaderna.
Vart pengarna går
Indirekta material syns aldrig tydligt på din produktionslinje. Smörjmedel, rengöringsmedel, reservverktyg – inget av detta kopplas tillbaka till enskilda enheter. De hopar sig i omkostnaderna och driver upp din maskintimme. Med 100 000 dollar i omkostnader per månad fördelat över 2 500 maskintimmar lägger du till 40 dollar till varje maskintimme innan operatören ens rör vid en detalj.
Kvalitetsbrister förvärrar skadan. Vid precisionstillverkning kan defekta delar som behöver omarbetas eller skrotas driva upp material- och arbetskostnaderna med 20–30 % över plan. Returer och fel i fält ökar sedan risken för gott rykte utöver den direkta ekonomiska förlusten.
Oplanerade driftstopp drabbar hårdast. Ett livsmedelsföretag gick med 3 miljoner dollar i förluster – reparationskostnader plus missade kontrakt – på grund av ett enda utrustningsfel. Den siffran syns aldrig i någon kostnadsmodell för produktion.
Ineffektivitet på arbetskraften är lätt att missa i vardagen. Manuell polering skapar stilleståndstid, ojämn arbetsbelastning och överbelastning för handledare. Inget av detta är kopplat till en specifik enhet. Men allt syns i årliga revisioner, och summorna är svåra att ignorera.
Den traditionella poleringsbudgeten är inte bara en radpost. Det är ett system – och det mesta av det systemet förblir dolt tills något går sönder.
Den moderna lösningen: Laserrengöring för rostfritt stål
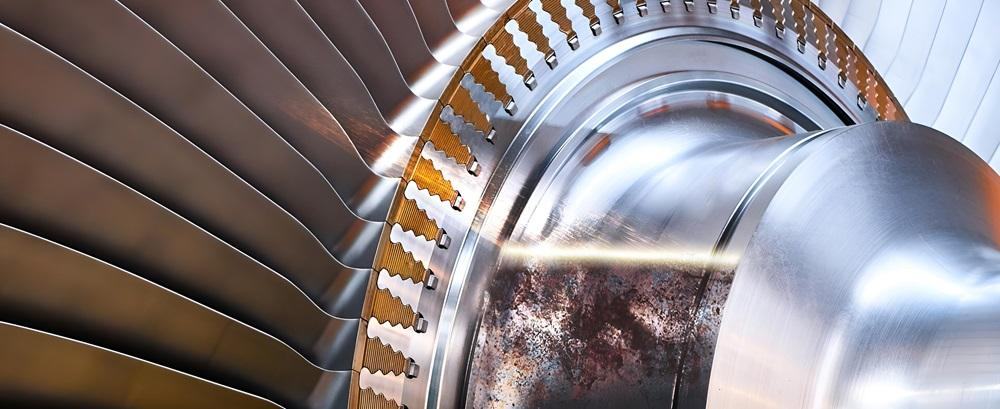
Ljus gör jobbet nu. En fokuserad puls av infraröd energi – 1 064 nm, tidsinställd till nanosekund – träffar en förorenad rostfri yta. Den förångar rost, fett och oxidbeläggningar utan att vidröra metallen under. Inga slipmedel. Inga syrabad. Inga problem med avfallshantering.
Fysiken förklarar varför detta fungerar. Rostfritt stål absorberar laserenergi mycket lägre än ytföroreningar. Så rost, olja och kolhaltig film når förångningspunkten först. Basmetallen förblir kall, intakt och redo att återuppbygga sitt passiva lager.
Kraft, precision och vad siffrorna säger
Tre effektnivåer täcker de flesta industriella tillämpningar:
| Effekt | Ansökan | Ytpåverkan |
| 100W | Skonsam precisionsrengöring | Inga skador, minimal värme |
| 200W | Borttagning av rost, fett, färg | Inga skador, ytan intakt |
| 500W | Tunga industriella föroreningar | Inga skador, integriteten bibehålls |
En pulserad laser på 200 W tar bort rost , fett och färg från rostfritt stål med 4–6 m²/timme . Upp till 1 kW når genomströmningen 10–15 m²/timme – förutsatt att du ställer in rätt skanningshastighet och punktstorlekskalibrering.
Pulsparametrar är lika viktiga som råeffekten. För austenitiskt rostfritt stål, kör pulsfrekvensen i kHz-området för bulkrening. Sänk till ≤100 Hz med pulser på 10–100 ns där värmekänslighet är en faktor. Energitätheten måste hålla sig inom stålets absorptionsfönster – cirka 10⁹–10¹⁰ W/cm² vid 1 064 nm . Det området förångar föroreningar utan att spricka i kornstrukturen under.
En risk värd att ta på allvar
Kontinuerliga lasrar i intervallet 1 500–3 000 W kan överhetta austenitiska kvaliteter. Kromoxidlagret bryts ner – samma passiva film som elektropolering arbetar hårt med att bygga. Därifrån får man ytoxidation, förändringar i ojämnheter och minskad utmattningstid.
Pulserande lasersystem kringgår detta helt. De levererar energi i kontrollerade utbrott, inte ihållande värme. Det är den skillnaden som gör laserytrengöring lämplig för livsmedelsbearbetning, läkemedelsindustrin och flygindustrin. Inom dessa industrier är ytkemi inte dekorativ – det är ett lagstadgat krav.
Jämförelse sida vid sida: Traditionell vs. laserrengöring
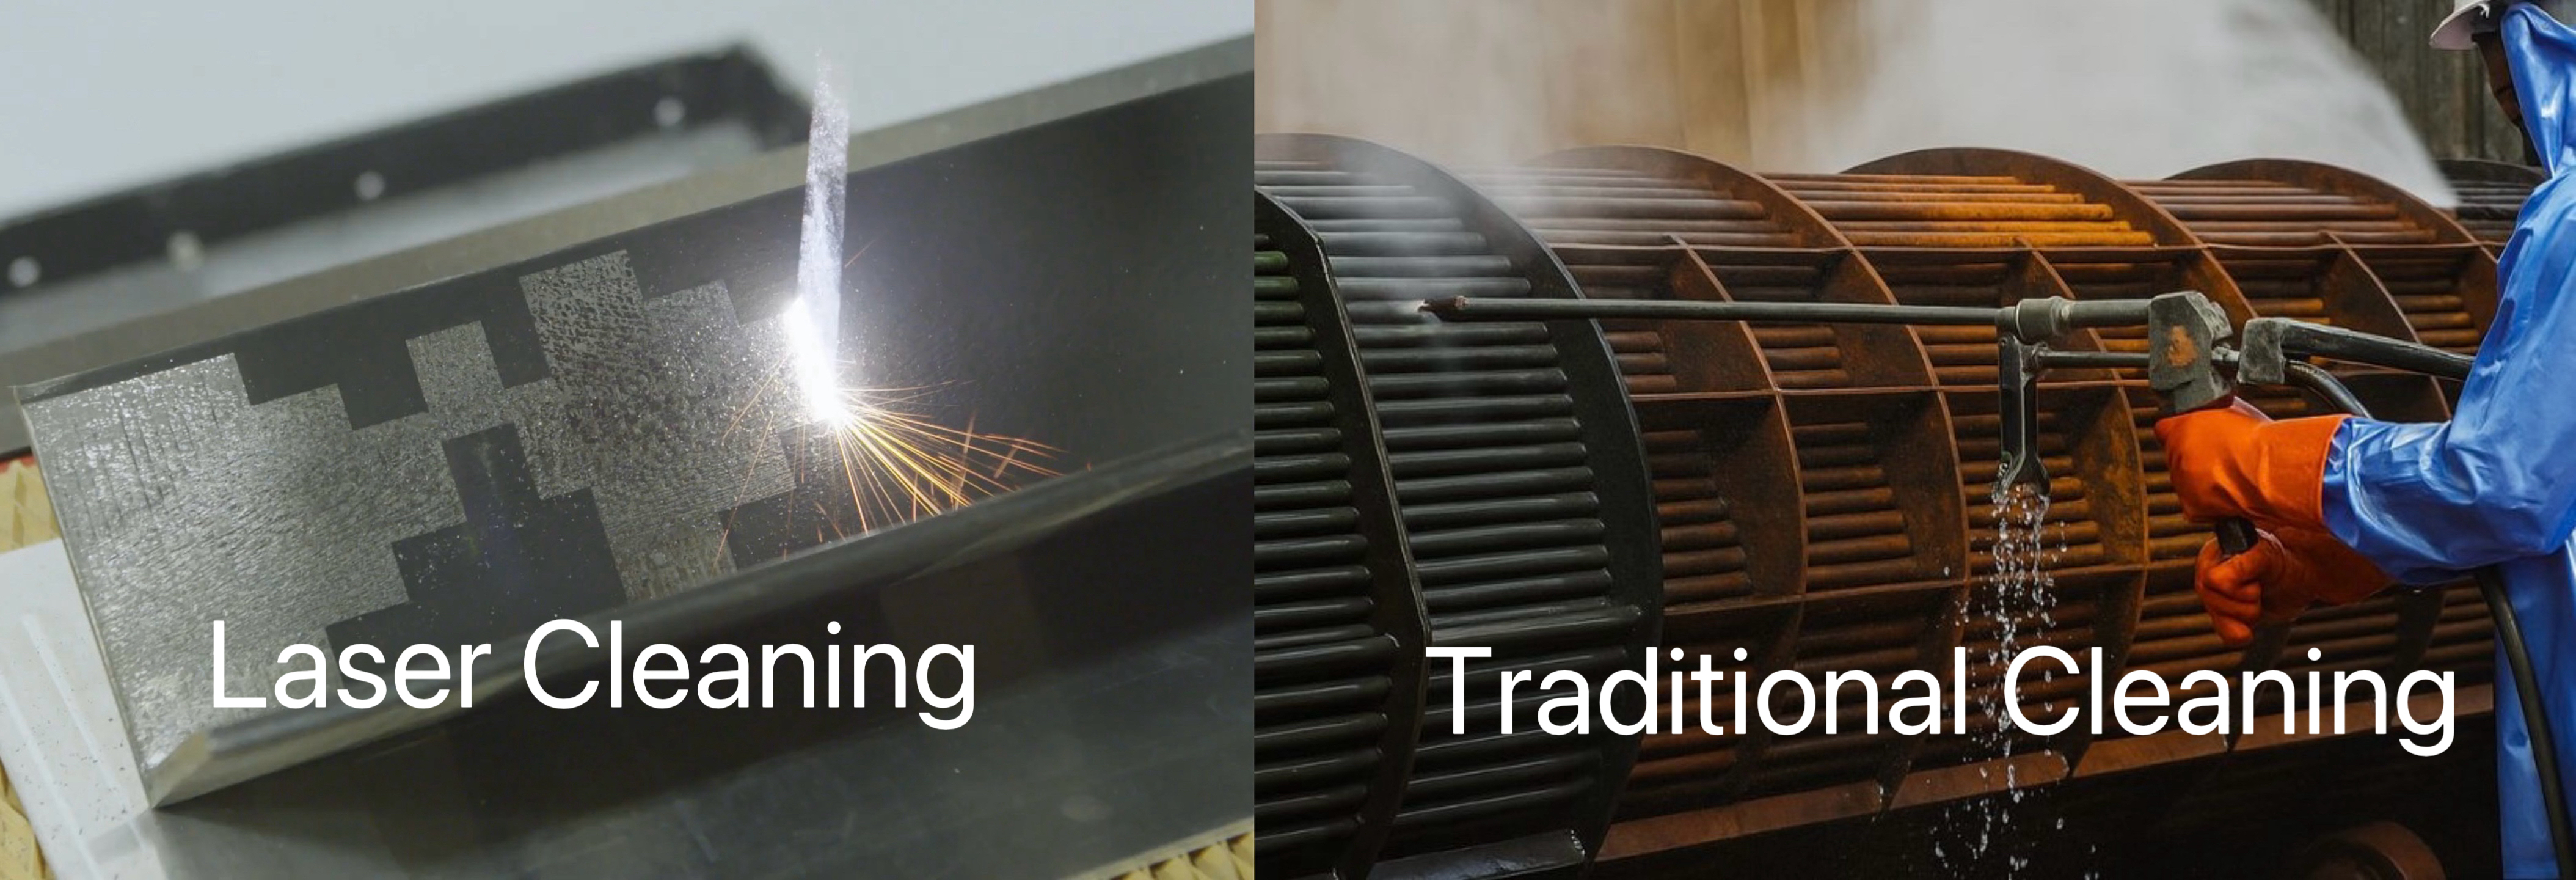
Siffror ljuger inte, men de döljer sig. Så här ser hela bilden ut när man lägger båda metoderna sida vid sida.
Kostnad: Klistermärkespris kontra totalt ägande
Lasersystem har en högre initialkostnad – 10 000 till 100 000 dollar+ beroende på installationen. Traditionella mekaniska och kemiska system kan kosta så lite som 1 000 dollar. Industriella enheter kan fortfarande kosta upp till 500 000 dollar.
Det gapet minskar snabbt. Här är vad varje metod fortsätter att kosta dig efter köpet:
| Kostnadsförare | Laserrengöring | Traditionella metoder |
|---|---|---|
| Förbrukning | Ingen | Hög — slipmedel, kemikalier, media |
| Underhåll | Lågt — minimalt slitage på delar | Hög — munstycken, filter, reservdelar |
| Avfallshantering | Nära noll | Hög hantering av farligt material |
| Löpande driftskostnader | Endast elektricitet | Kontinuerlig och sammansatt |
De flesta lasersystem betalar sig själva på månader, inte år. Bara att ta bort förbrukningsvaror ger avkastning.
Hastighet, precision och ytkvalitet
Laserrengöring går 15 % snabbare än kemiska metoder på jämförbara ytor. Stor täckningsområde når 10–15 m²/timme vid 1 kW. Ingen torktid. Ingen rengöringscykel. En tekniker hanterar hela processen från början till slut.
Traditionella metoder är en annan historia. Du behöver flera arbetare, långa ställtider och torkning eller sköljning efter processen. Allt detta påverkar din produktion innan det riktiga arbetet ens börjar.
När det gäller precision är skillnaden ännu större:
| metrisk | Laser | Traditionell |
|---|---|---|
| Djupkontroll | Precis, inställbar | Urskillningslös |
| Substratrisk | Kontaktlös, ingen skada | Ytberoende risk |
| Resultatkonsekvens | Restfri, repeterbar | Variabel mellan operatorer |
Miljöavtryck
Inga syror. Inga lösningsmedel. Inget farligt avfall. Laserrengöring producerar nästan inga luftburna partiklar och inga kemiska utsläpp. Det är en verklig fördel i branscher där miljöefterlevnad medför allvarliga ekonomiska konsekvenser.
Traditionella kemiska metoder genererar surt avfall. Du behöver dokumenterade avfallsförfaranden och kontinuerlig myndighetstillsyn för att hantera det – kostnader som snabbt ökar.
Bästa tillämpningarna för laserrengöring
Laserrengöring har långt förbi koncepttestfasen. Marknaden stöder detta – värderat till 753.9 miljoner dollar år 2025, och beräknas nå 1.46 miljarder dollar år 2033. Branscher experimenterar inte. De engagerar sig.
Det är här det engagemanget visar sig.
Flyg- och rymdtekniker använder lasersystem för att ta bort beläggningar, korrosion och ytföroreningar från högvärdiga komponenter. Ingen dimensionsrisk. Nordamerika leder implementeringen, driven av tillverkningstäthet och regeltryck.
Bilfabriker utför laserrengöring av däckformar, bromskomponenter och svetsförberedande ytor. Precision är viktigt här. En förorenad svetsyta är en felpunkt som väntar på att inträffa.
Olje-, gas- och energiverksamhet – raffinaderier, kärnkraftsanläggningar, kraftproduktion – arbetar i OSHA-reglerade miljöer. Kemiska alternativ medför allvarliga risker. Laserrengöring skär ut som riskerar.
Livsmedelsbearbetning och medicinsk tillverkning är de snabbast växande segmenten just nu. Hygienefterlevnad är inte valfritt. Laserrengöring lämnar inga kemiska rester efter sig – inget att spåra, inget att hantera.
Slutsats
Rostfritt stål ljuger inte, och det gör inte heller produktionsdata. Medan slipmedel och kemikalier har sin historiska plats, kräver modern bearbetning av rostfritt stål noll kemiska fotavtryck och absolut precision.
Om du är redo att uppgradera din strategi för ytbehandling är laserteknik det smartaste valet för golvet just nu.
Gissa inte dig fram till ditt nästa utrustningsbeslut. Prata med våra specialister, begär en live-demo av funktionerna och se själv hur laserrengöring förvandlar just dina material.