
Att säkert svetsa galvaniserat stål med en lasersvets kräver att man löser en viktig utmaning: att kontrollera giftiga zinkångor. Medan laserteknik erbjuder precision, beror framgång på att kombinera rätt teknik med pålitlig utrustning. Den här guiden ger en komplett processsäkerhetsplan som visar hur specialbyggda verktyg förenklar sådana uppgifter. Till exempel utmärker sig MAXWAVE MW-HW800D som en av de bästa lasersvetsmaskinerna för denna uppgift, ett multimetallsystem som ger den exceptionella stabilitet som behövs för att med säkerhet hantera galvaniserat stål.
Varför kräver galvaniserat stål särskild uppmärksamhet?
Att svetsa galvaniserat stål utan ordentlig förståelse och försiktighetsåtgärder medför flera risker, som sträcker sig bortom själva svetsningen till operatören och utrustningen.
Hälso- och säkerhetsrisker
Den största oron är hälsorisker . När zinkbeläggningen förångas produceras zinkoxidångor. Inandning av dessa ångor kan leda till metallröksfeber , ett influensaliknande tillstånd som kännetecknas av symtom som feber, frossa, huvudvärk och illamående. Detta är inte en mindre olägenhet utan ett betydande arbetsmiljöproblem som kräver strikta säkerhetsprotokoll , inklusive andningsskydd och forcerad ventilation.
Process- och kvalitetsbrister
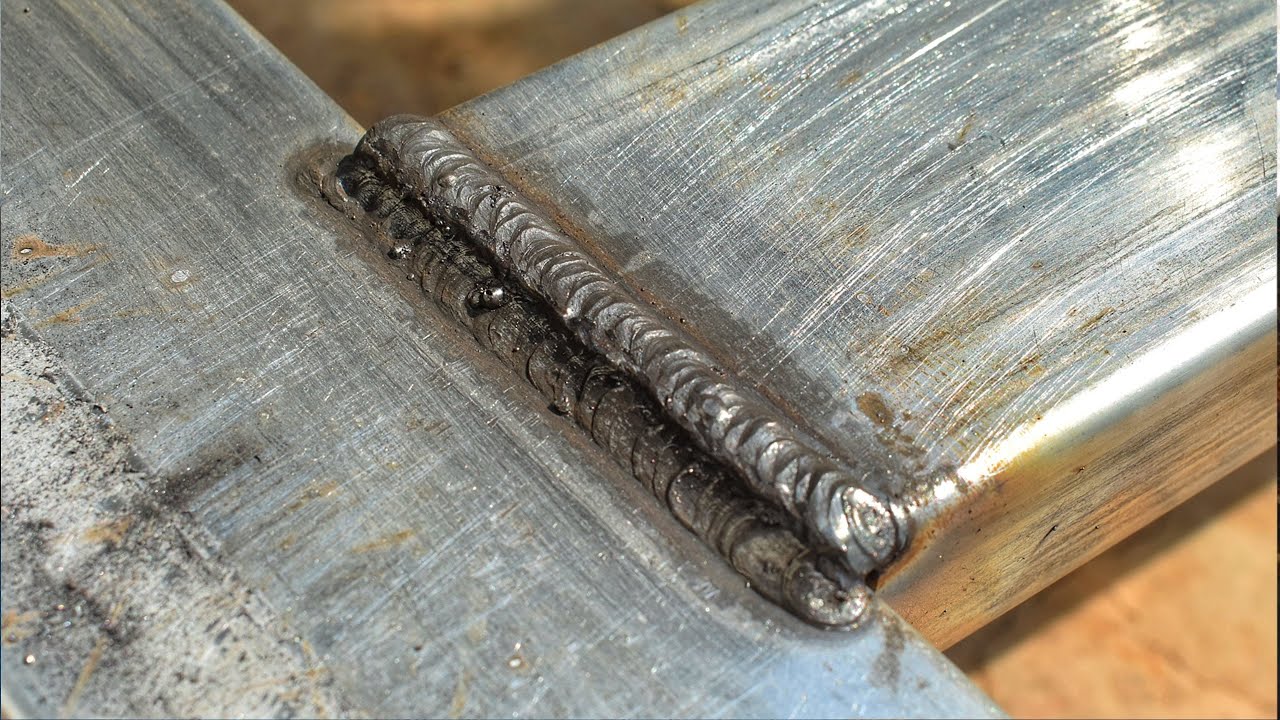
Utöver personlig säkerhet skapar processen i sig allvarliga svetsfel . Den våldsamma utstötningen av zinkånga stör smältbadet, vilket leder till överdriven porositet , vilket i sin tur leder till gasfickor, okontrollerat stänk och potentiella sprickor. Dessa defekter äventyrar allvarligt fogens strukturella integritet och korrosionsbeständighet. Visuellt kommer svetssträngen att se grov, oregelbunden och opålitlig ut, vilket ofta kräver kostsam omarbetning eller leder till produktfel.
Utrustnings- och underhållshot
Slutligen utgör processnedfallet ett direkt hot mot din utrustningsinvestering . Den rikliga mängden rök och fina partiklar som genereras kan förorena lasersvetsens lins och skyddsfönster. Med tiden minskar denna ansamling strålkvaliteten och effekttillförseln, kräver frekvent och dyrt underhåll och kan i slutändan förkorta det optiska kärnsystemets livslängd.
Därför kräver en komplett lösning inte bara procedurkunskap utan även utrustning utformad för hållbarhet – närmare bestämt en lasersvets med utmärkt tätning och standardiserade portar för enkel integration med ett dammutsugssystem för att säkerställa långsiktig, stabil och kostnadseffektiv drift.
Förberedelser inför svetsning av galvaniserat stål: Säkerställande av säkerhet och kvalitet
Innan lasern aktiveras är noggrann förberedelse det mest proaktiva steget för riskkontroll. En korrekt installation minskar direkt de faror som diskuterats tidigare och utgör den viktiga grunden för en säker process och en sund svetsning.
Materialförbehandling: Ta bort zinklagret
Innan en båge tänds är ytbehandling det avgörande första steget. Zinkbeläggningen måste avlägsnas helt från svetsfogen och det omgivande området, vanligtvis 20–30 mm. De vanligaste och mest effektiva metoderna är mekanisk slipning med en lamellrondell eller slipplatta, eller med hjälp av en specialiserad kemisk zinkborttagare. Detta skapar en ren, bar metallyta, vilket drastiskt minskar den primära källan till zinkångor och förhindrar defekter som porositet i början av svetsen.
Arbetsplatsventilation: Kontrollera ångor vid källan
Effektiv rökutsugning är inte förhandlingsbar vid svetsning inomhus eller i trånga utrymmen. Att förlita sig på allmän rumsventilation är otillräckligt. Ett dedikerat lokalt frånluftssystem (LEV) eller en integrerad rökrenare måste användas för att fånga upp farliga ångor direkt vid utsläppspunkten. För bänkmonterade arbeten är det avgörande att välja en lasersvets som levereras som standard med en högeffektiv rökrenare eller har standardiserade utsugsportar . MAXWAVE MW-HW800D är utformad med detta kärnbehov i åtanke, vilket möjliggör enkel anslutning till externa dammuppsamlingssystem och skyddar operatörens säkerhet redan från källan.
Personlig skyddsutrustning (PPE): Det sista försvarslagret
Även med förberedelser och ventilation utgör korrekt personligt skydd den sista försvarslinjen. Operatörer måste bära andningsskydd som är godkänt för metallångor för att förhindra inandning av eventuella kvarvarande partiklar. Laserskyddsglasögon med lämplig optisk densitet under ett heltäckande ansiktsskydd är obligatoriska för att skydda ögonen från både laserstrålning och flygande skräp. Dessutom är flamskyddande handskar och skyddskläder nödvändiga för att skydda mot stänk och oavsiktlig strålning.

Optimering av nyckelparametrar för svetsning av galvaniserat stål
Med korrekt installation klar blir finjustering av parametrarna för din lasersvetsmaskin nyckeln till att omvandla en utmanande svets till en ren och stark fog. Exakt kontroll över energiinmatningen avgör direkt framgång med galvaniserat stål.
Kraft och hastighet: Att hitta balansen
Samspelet mellan lasereffekt och rörelsehastighet styr värmetillförseln. För galvaniserat stål är målet att använda tillräckligt med effekt för att penetrera basmetallen samtidigt som man rör sig tillräckligt snabbt för att minimera värmeuppbyggnad och zinkförångning. En praktisk strategi är att börja med måttlig effekt – vanligtvis 15–30 % lägre än inställningarna för obelagt stål med samma tjocklek – i kombination med en relativt hög rörelsehastighet. Till exempel, på 1.5 mm tjockt material kan en utgångspunkt vara 1200–1500 W vid 20–25 mm/s. Denna metod minskar den tid då zinkbeläggningen utsätts för topptemperaturer, vilket effektivt begränsar rökbildning.
Vågformskontroll: Pulseringens kraft
Detta är utan tvekan den viktigaste inställningen. Att använda ett pulsläge , där lasern avfyras i snabba, intermittenta utbrott, möjliggör överlägsen värmehantering . Varje puls smälter en liten volym metall, och avstängningstiden mellan pulserna gör att värmen kan avledas, vilket förhindrar den ihållande zinkkokningen som orsakar stänk och porositet. Effektiva frekvenser varierar ofta från 30-150 Hz beroende på materialtjocklek. För att utnyttja detta behöver utrustningen flexibel styrning. Det intelligenta pulsläget i våra maskiner möjliggör enkel inställning av parametrar optimerade för galvaniserat stål, vilket avsevärt undertrycker stänk – en funktion som ofta är reserverad för mer avancerade modeller.
Skyddsgas och fokusposition
Förbise inte dessa stödjande parametrar. Användning av en högren skyddsgas som argon rekommenderas starkt för att skydda smältbadet från atmosfärisk kontaminering, vilket kan förvärra porositeten. Fokuspositionen påverkar också svetsprofilen och penetrationen avsevärt. För tunna galvaniserade plåtar kan användning av en något oskärpad stråle med fokuspunkten placerad 0.5 till 1.5 mm över materialytan bidra till att bredda svetssträngen, fördela värmen jämnare och minska risken för genombränning samtidigt som zinkförångning minimeras.

Steg-för-steg-guide för svetsning och behandling av galvaniserat stål
Ett systematiskt arbetsflöde är av största vikt. Det säkerställer driftssäkerhet , garanterar repeterbar kvalitet och omvandlar teoretisk kunskap till tillförlitliga resultat.
Slutlig checklista före svetsning
Innan svetsningen påbörjas, utför en slutlig verifiering. Bekräfta att materialytan är fri från föroreningar. Kontrollera att alla utrustningssystem fungerar. Till exempel har våra maskiner självtest vid påslag och tydliga statusindikatorer för att snabbt verifiera beredskap och minska misstag. Se till att rökutsuget är igång och att operatören bär all nödvändig personlig skyddsutrustning i ett välventilerat utrymme.
Utrustningsinställning och parameterinläsning
Fäst arbetsstycket ordentligt med korrekt fastspänning för att säkerställa en stabil elektrisk jord . Ladda sedan dina svetsparametrar. Effektiviteten här påverkar direkt produktiviteten. Våra maskiner låter användare lagra och omedelbart hämta flera parameteruppsättningar, inklusive optimerade program för galvaniserat stål. Detta effektiviserar installationen avsevärt, särskilt fördelaktigt för verkstäder som hanterar olika delar i olika batcher.
Svetsutförande och processkontroll
Initiera svetsningen med en rampstart för att skapa en stabil smältpool och minimera initiala defekter. Bibehåll en jämn brännarvinkel och svetshastighet. För långa sömmar, överväg överlappsvetsning för att hantera värmeuppbyggnad. Observera kontinuerligt smältpoolens beteende och stänknivån som omedelbara visuella signaler för justering under arbetets gång.
Eftersvetsbehandling
När svetsningen är klar, börja med att rengöra svetsen och utföra en visuell inspektion för defekter. Det viktigaste steget är korrosionsskydd. Eftersom svetszonen förlorar sin galvanisering måste du applicera skyddet igen med zinkrik färg eller kallgalvaniseringsmassa. En stabil utgång från våra maskiner säkerställer jämna svetsar som är lättare att ytbehandla, vilket minskar tid och kostnader för rengöring efter svetsning.
Att följa en disciplinerad steg-för-steg-procedur förenar teori med högkvalitativa resultat. Det säkerställer säkerhet, ökar effektiviteten och garanterar kvalitet. I slutändan förvandlas svetsning av galvaniserat stål från en ständig utmaning till en kontrollerad och pålitlig process genom att kombinera denna professionella metod med rätt utrustning, såsom en väldesignad handhållen lasersvets .

Slutsats
Att bemästra svetsning av galvaniserat stål med laser kräver en komplett metod: strikta säkerhetsåtgärder, noggrann förberedelse och exakt parameterkontroll. Rätt utrustning är avgörande för att implementera detta effektivt. Lasersvetsen MAXWAVE MW-HW800D ger den nödvändiga stabiliteten, integrerade rökkontrollen och användarvänlig drift för att omvandla denna utmanande uppgift till en säker och konsekvent process. Redo att uppnå rena, starka svetsar på galvaniserat stål? Kontakta oss för att lära dig hur MW-HW800D kan lösa dina svetsutmaningar.