即使是经验丰富的焊工也会被铝材难倒——这并非没有道理。与钢材不同,铝材能迅速将热量传递到整个工件。此外,铝材表面还隐藏着一层顽固的氧化层,其熔点几乎是母材温度的三倍。稍有犹豫,在你还没反应过来之前,铝材就已经烧穿了。
第一次尝试就弄得一团糟,又变形又多孔?你并不孤单。
好消息是:氩弧焊和熔化极气体保护焊都是可以学习的技能——而且像激光焊机这样的现代解决方案让焊接过程更容易控制,焊接效果也更稳定。你只需要在引弧之前了解铝的特性即可。本指南涵盖了所有关键步骤:
-
合适的设备
-
如何正确清洁您的材料
-
拨号设置
-
新手焊接中最容易犯的七个错误——以及如何避免这些错误
为什么铝焊接如此具有挑战性(以及如何克服它)
当你用电弧焊接铝材的那一刻,四个不同的物理问题会同时摆在你面前。它们彼此相互制约——理解这一点是正确焊接铝材的第一步。
铝表面的氧化层熔点为2072°C,而其下方的母材熔点仅为660°C。这三倍的温差确实是个问题。电弧必须先烧穿这层耐热层才能到达实际的焊接区域。此外,铝的散热速度是钢的六倍。热能几乎以与加热速度相同的速度从熔池散失。
然后还有氢气。熔融铝会迅速吸收并牢牢锁住氢气。结果呢?孔隙和内部空隙会悄无声息地破坏结构的完整性。
解决之道并非单一措施,而是一个系统:
-
先进行机械清洗——在接触焊枪之前,使用专用不锈钢刷去除氧化层。
-
精准的温度控制——脉冲氩弧焊或调整焊接速度,能让你始终保持在烧穿和冷熔之间的狭窄温度范围内。
-
合适的填充材料——4043 或 5356 棒材,与您的基体合金相匹配
-
污染控制——油、水分和油脂只需少量就能形成气孔。
掌握了这四个关键点,铝材就不再是敌人,而是可以解决的问题了。
TIG焊、MIG焊、激光焊:初学者应该选择哪种方法?

三种方法,三种不同的学习体验——选择错误会让你损失时间、金钱和真正的挫败感。
MIG焊是大多数初学者应该选择的焊接方式。连续送丝省去了一项协调因素,让您可以专注于焊丝的送丝速度和角度。它能够焊接较厚的铝材(超过5/16英寸),并且能够容忍一些小的失误。虽然焊缝清理需要多花些功夫,但焊缝的牢固性很好。
氩弧焊是三种焊接方法中最精密的一种。你需要同时操控焊枪、焊丝和脚踏开关。稍有不慎,焊缝就会毁掉。最好等你的双手熟练掌握了正确的焊接技巧后再尝试。
激光焊接改变了焊接方式。它拥有预设程序、触摸屏界面,焊接速度比氩弧焊快四倍左右。焊接效果更干净,热变形更小。主要的缺点是前期投入较高。如果预算允许,而且焊接材料是薄铝板,那么激光焊接是三种焊接方式中最简便的选择。
|
付款方式 |
最适合 |
入场费 |
学习曲线 |
|---|---|---|---|
|
MIG |
厚铝板,DIY组装 |
$ $ 140 1,000- |
低 |
|
TIG |
精细/精密工作 |
$ $ 200 2,500- |
高 |
|
激光 |
薄而高质量的焊缝 |
2,500美元以上 |
最低的 |
先从MIG焊开始,然后进阶到TIG焊。
升级为 激光焊机 当您准备好更快地工作、减少返工、并以更少的努力获得干净、一致的焊缝时。
铝焊接必备工具和材料清单
错误的设备不仅会拖慢你的速度,还会让你在开始之前就注定失败。
以下是你需要的东西,以及每一样东西的重要性。
焊工
氩弧焊铝材需要交流输出。直流电无法穿透氧化层——绝对不行。选择一台具有方波交流电、可调频率和交流平衡控制功能的机器。
两个值得考虑的可靠选择:
-
TIG325X AC/DC——专为严苛的重型作业而设计
-
MIG285 (285A) — 适用于厚度不超过 1/2 英寸的铝材的 MIG 和 TIG 焊接,价格更低。
但这是现实:
如果您想避免氧化层带来的麻烦、复杂的设置和陡峭的学习曲线, 激光焊接提供了一种更简单的替代方案。.
手持式激光焊机只需极少的准备工作即可焊接铝材,熔深稳定,热变形也明显减少——这使得初学者更容易获得一致的焊接效果。
钨和填料
使用含2%铈的钨极(灰色,WC20),磨成尖头。在交流电弧稳定性方面,它优于纯钨极。
对于填料,4043 是首选。它流动性好,容错性强,并且适用于大多数铝合金。对于船舶或结构工程等对强度要求高于易用性的场合,则应改用 5356。
采用激光焊接:
不含钨。在大多数薄金属应用中,无需猜测填料的选择。
减少变量,就能减少错误。
气体和辅助设备
使用 100% 氩气,流量为 15–25 立方英尺/小时。流量过低会导致气孔,流量过高则会导致湍流带入污染物。请保持在合适的流量范围内。
您还需要:
-
专用不锈钢刷——切勿与钢材共用。
-
U型槽驱动辊
-
MIG焊用特氟龙衬里
-
散热片和夹具
激光焊接优势:
虽然仍然使用保护气体,但装置更简单,而且该过程对操作人员的差异不太敏感——这意味着缺陷更少,返工也更少。
个人防护装备——不可妥协的要素
以下各项都不要省略:
-
自动变暗头盔
-
山羊皮氩弧焊手套
-
皮夹克
-
钢趾靴
激光焊接也需要适当的护目镜和安全操作规程,但其可控、低飞溅的工艺通常会带来更清洁、更舒适的工作体验。
焊接前如何清洁铝材(大多数新手都会忽略的步骤)
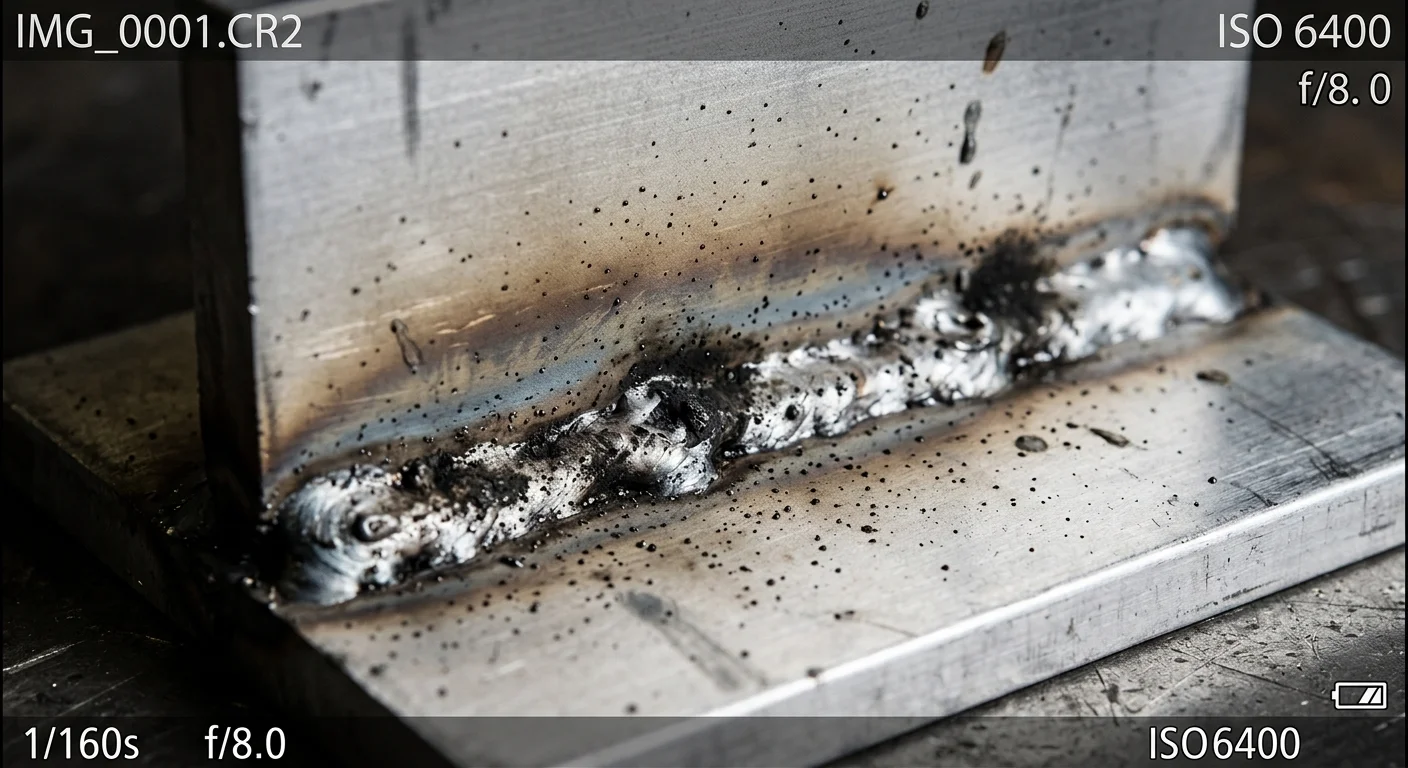
准备工作不到位不仅会削弱焊缝强度,还会立即在熔池中显现出来,表现为黑色烟灰、胡椒粉状斑点和浑浊的棕色雾状物。这种雾状物是焊接前就出现问题的警示信号,也是初学者进行铝焊时最常见的问题之一。
解决方法分两步进行。顺序一定要对,否则一切都会改变。
第一步:先脱脂。用丙酮、甲基乙基酮 (MEK) 或甲苯擦拭接缝的两面。切勿使用酒精或含氯溶剂。使用纱布或纸巾——切勿使用抹布。工厂生产的铝材会残留一些油分。即使看起来很干净的表面也会残留 1% 的油膜。溶剂可以去除 99% 以上的油膜。如果省略这一步,刷子会将这些碳氢化合物直接刷入金属中。
步骤二:然后用刷子刷。使用专用的不锈钢刷——就是你平时从不用来刷不锈钢的那把刷子。朝一个方向,轻轻用力刷。每刷几下就吹掉一些氧化物粉尘。这样可以防止氧化物粉尘再次堆积。
现在开始焊接。氧化物会在几分钟内重新形成。先清洁金属,然后再焊接。不要先离开。
铝材氩弧焊分步指南:从设备设置到最终焊缝
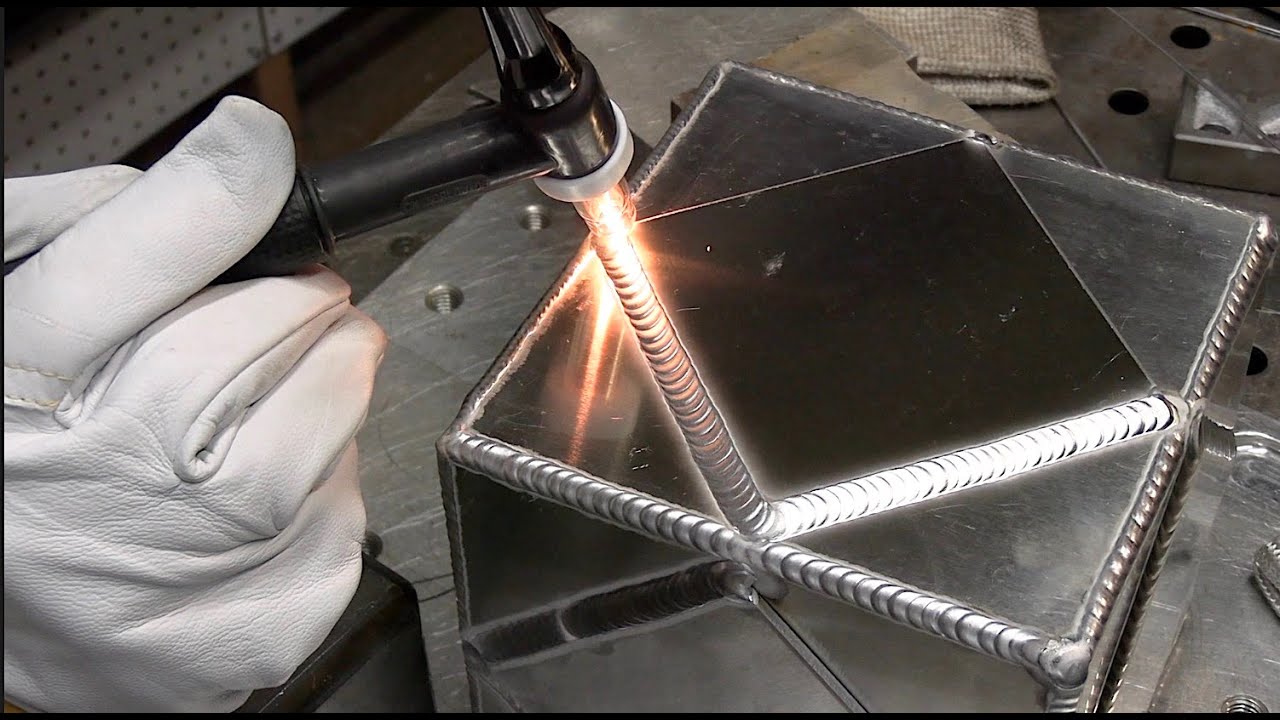
大多数新手在焊接开始前就因为准备工作而失败——尤其是在铝焊领域,新手更容易犯这样的错误。如果焊机设置错误、焊枪握法不正确,或者忘记使用接地夹,焊缝就会在你还没来得及操作之前就失败。准备工作不足会导致焊接失败,任何技巧都无法弥补。只要你按照以下步骤一步一步地操作,就能在铝焊上成功引弧,并获得大多数新手所缺乏的优势:获得干净、稳定的焊缝。
1. 配置机器
首先要正确设置机器——这决定一切。将极性设置为交流电(铝焊接必须如此),并使用100%氩气保护气体,预吹时间短,后吹时间自动。如果焊接较厚的铝材且功率有限,则应切换到氩氦混合气以获得更深的熔深。默认使用ER4043焊丝,对于强度更高的应用,则应切换到ER5356焊丝。
2. 组装火炬
正确安装焊枪组件以确保稳定性。使用含铈量为 2% 的钨极(尖头)以获得稳定的交流电弧。牢固地拧紧夹头和帽盖,并将接地夹直接连接到工件上,而不是工作台上,以确保电流正常流通。
3. 设置焊枪角度和电弧长度
将焊枪与工件表面保持70-80°角,并略微向后倾斜5-15°。钨极与工件表面保持约⅛英寸(一个直径)的距离。保持电弧长度的一致性至关重要——距离太近会污染钨极,距离太远则会导致电弧不稳定。
4. 握住填充杆
用另一只手握住焊条,焊条与工件呈15度角。焊枪和焊条之间应接近90度角。两只手都不要握得太紧。手部放松一些,操作更灵活,也不容易疲劳。
5. 先建立水坑——不添加填充物
踩下踏板。观察积水形成。暂时不要添加填充物。
让水坑的大小稳定下来。观察它的宽度。
-
水坑缩小了?你移动得太快或者加热不足。
-
水坑扩大变水了?那就松开油门。
铝材加热速度很快,比钢材快得多。随着工件升温,逐渐松开脚踏板。边缘附近热量集中,在这些地方几乎不要踩踏板。
6. 添加填充物并形成珠粒
待熔池稳定后,在熔池前缘添加焊丝。采用稳定的点焊和移动节奏,形成均匀的焊缝。移动整只手(而不仅仅是手指)以保持电弧稳定,并始终向前推动焊枪,以避免污染。
画弧线之前:先进行干练习。
在正式焊接之前,先在冷工件上练习完整的焊接动作。先培养手部协调性和定位能力,然后再进行实际焊接。从废料开始练习有助于在没有压力的情况下培养控制力,从而更快地取得实际进步。
铝氩弧焊快速参考
铝材焊接通常需要每0.001英寸厚度1.3-1.5安培的电流,这比钢材焊接需要的电流要高,因为交流电会产生清洁作用。与氩弧焊相比,激光焊接所需的参数调整要少得多,这使得初学者更容易获得稳定一致的焊接效果。
|
厚度 |
电流(交流电) |
氩气流 |
钨的尺寸 |
|---|---|---|---|
|
1/16英寸(1.6毫米) |
65–85A |
20–25 CFH |
1/16"–3/32" |
|
1/8英寸(3.2毫米) |
120–160A |
20–25 CFH |
3/32"–1/8" |
|
3/16英寸(4.8毫米) |
170–220A |
20–25 CFH |
1 / 8“ |
|
1/4英寸(6.4毫米) |
220–280A |
20–25 CFH |
1 / 8“ |
脚踏板和热管理
不要用固定电流焊接铝材。起焊时电流要高——达到目标电流的1.5倍——然后随着工件温度升高,逐渐降低20-30%的电流。如果要在1/8英寸厚的铝板上焊一条6英寸长的焊缝,起焊电流应该在150A左右,收焊电流则降到110A左右。
对于厚度超过 1/8 英寸的材料,预热温度为 150–230°F。如果车间温度低于 50°F,也应进行同样的预热。温度应保持在 250°F 以下——超过这个温度,热裂的风险就会大大增加。
对于厚度小于 1/16 英寸的薄材料,无需预热。用夹子将铜背衬条沿接头全长夹紧,让金属自行粘合即可。
保持氩气流量在20–25 CFH之间。超过 30 CFH,湍流会将污染物直接带入液池中。
MIG焊接铝材:分步指南(含焊枪安装)
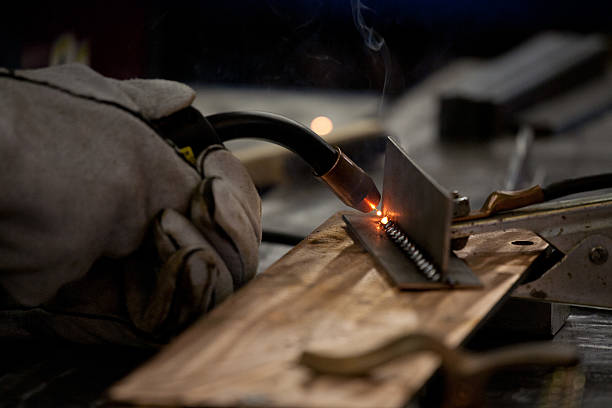
铝MIG焊接 它和钢铁不一样。
如果使用标准的 MIG 焊机配置,几乎会立即遇到焊丝缠绕、焊丝盘绕和送丝不稳定等问题。
按照以下步骤操作,从一开始就能做对。
第一步:使用卷绕式焊枪(而非普通MIG焊枪)
标准的MIG焊枪是为焊接钢材而设计的,但铝焊丝质地较软,容易弯曲或在长焊丝束中卡住。使用线轴焊枪——焊丝盘直接安装在焊枪上,并缩短送丝路径——可以确保平稳稳定的送丝,防止焊丝缠绕,并从一开始就获得更稳定的电弧。
步骤二:设置正确的保护气体
铝焊接必须使用纯氩气——切勿使用二氧化碳混合气,例如 C-25,因为它们会污染熔池。初始流量为35 立方英尺/小时 (CFH),然后根据实际情况微调至 30 CFH 左右。气体流量过少会导致气孔和积碳,而气体流量过多则会产生湍流,从而带入污染物。
步骤 3:设置合适的电线伸出长度
焊丝伸出长度对电弧稳定性起着至关重要的作用。为获得最佳效果,请将其保持在12-18 毫米(½ 至 ¾ 英寸)之间。焊丝伸出过短会导致焊嘴回烧,而焊丝伸出过长则会导致电弧不稳定。保持焊丝伸出长度一致有助于确保焊接过程平稳,并减少焊接中断。
步骤 4:调整电压和送丝速度
铝材焊接需要比钢材更高的送丝速度才能保持稳定的电弧和良好的熔合。建议先将电压设置为15.5–16.0 V,送丝速度设置为 420–425 IPM,然后根据材料厚度和焊缝外观进行调整。微调这些参数有助于获得更好的熔深和更干净的焊缝。
第五步:使用“推”技巧(至关重要)
焊接铝材时,务必始终向前推动焊枪。向前推动能使氩气保护气体始终覆盖在熔池上方,从而获得更洁净的焊缝。向后拉动焊枪会破坏气体覆盖,并迅速导致氧化、积碳和焊缝质量下降。
步骤六:保持正确角度
焊枪角度直接影响焊接质量。将焊枪与焊缝保持45°角,并向前推约20°。这种设置可确保气体充分覆盖,并使熔池均匀形成,从而提高焊接一致性和外观。
第七步:保持一致(铝对皮肤敏感)
铝材的容错率比钢材低,这意味着角度、焊缝伸出长度、气体流量或焊接速度的微小变化都会迅速影响焊接结果。因此,要注重保持焊接动作的稳定性和参数的一致性,才能获得干净、均匀的焊缝。
最后提示
铝焊接一开始可能会感觉很有挑战性,但一旦你的设置和技术都调整到位,焊接过程就会变得稳定、可预测,而且更容易控制。
激光焊接铝材:新手入门分步指南
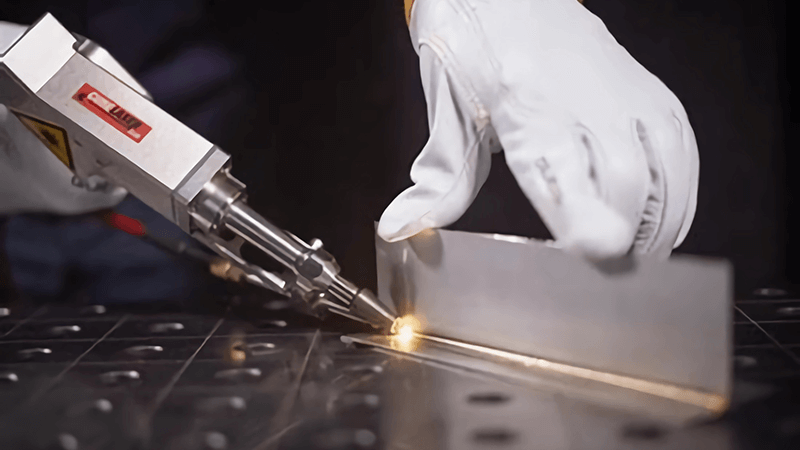
激光焊接铝 与传统的TIG或MIG焊接相比,速度更快、更干净、更容易控制。
如果您想要获得稳定且较少依赖技能的结果,请按照以下步骤操作。
第一步:选择合适的激光功率
首先要根据材料厚度选择合适的功率:
-
1.5–2 千瓦→ 薄片(1–3 毫米)
-
2–3 千瓦→ 较厚材料(4 毫米及以上)
对于大多数铝材应用而言,1.5–3 kW 的功率足以满足您的所有需求。
步骤二:设置焊接速度
激光焊接的速度远高于传统焊接方法。其典型速度范围为每分钟 25 至 100 英寸,具体取决于材料和所需的焊接质量。较低的速度可以增加熔深,而较高的速度可以减少热输入和变形,因此平衡焊接速度是获得稳定、洁净焊缝的关键。
步骤 3:选择焊接模式
激光焊接主要有两种模式:
脉冲模式
-
短促、高频脉冲
-
更低的热量输入
-
最适合用于薄型或热敏部件
连续波(钥匙孔模式)
-
稳定的激光束
-
深度渗透
-
适用于较厚材料
根据材料厚度和热敏性进行选择。
步骤 4:调整对焦位置
焦点位置对焊接质量有直接影响。标准设置是将焦点置于表面下方 0.5 毫米处。对于铝材,施加+3 至 +5 毫米的正向离焦可以显著改善焊接效果,减少飞溅并稳定熔池。适当的焦点调整可获得更平滑、更均匀的焊缝。
步骤五:设置保护气体
使用正确的保护气体对于清洁焊接至关重要。务必使用100%氩气,流量保持在20-40立方英尺/小时(CFH)之间。这可以确保焊池得到充分保护,并有助于防止焊接过程中出现污染、气孔和氧化。
第六步:选择合适的铝合金
不同的铝合金对激光焊接的反应各不相同。为了获得最佳效果,建议选择5000系列和6000系列铝合金,因为它们的焊接性能更稳定,并且在工业应用中得到广泛应用。
步骤 7:防止开裂(对 6000 系列产品尤为重要)
6000系列铝材在焊接过程中容易产生热裂纹。为避免这种情况,请使用4047焊丝,它能提高流动性并降低裂纹风险。这有助于形成更稳定的焊缝,并确保更好的结构完整性。
最后提示
激光焊接具有诸多显著优势,包括加工速度更快、焊缝更干净、对操作人员技能的依赖性更低。一旦参数设置正确,即使是初学者也能轻松上手,焊接过程高度可重复、高效且易于控制。
面向初学者的铝焊接常见问题解答
这些问题经常被问到——它们理应得到明确的答案。
为什么铝比钢更难焊接?
两个数字就能解释这一切:铝的熔点是1,200°F,但它的氧化层熔点是3,700°F。这2,500°F的温差在你和干净的焊缝之间形成了一层耐热膜。如果操作不当,熔化的铝就会像爆裂的水管一样喷涌而出——速度极快,难以控制。
普通的MIG焊机可以焊铝吗?
是的,但要用卷线枪。铝线很软,长电缆容易缠绕成一团。卷线枪能把送线路径缩短到几英寸,而不是几英尺。光这一点就能解决大部分送线问题。
我需要哪种保护气体?
必须使用纯氩气,没有例外。二氧化碳会氧化熔池,破坏焊缝。对于需要更深熔深的较厚焊件,氩氦混合气才是正确的选择。
初学者应该使用哪种焊条?
开始 ER4043它运行流畅,能很好地掩盖小错误。一旦需要结构强度,就切换到 ER5356.
铝材需要预热吗?
这是可选的。如果需要的话可以做,但请保持在……之下 230°F如果超过这个温度,热处理合金就会永久失去强度。
结语
铝材以难焊著称——这并非浪得虚名。每个熟练的焊工都是从你现在的阶段开始的:焊缝凌乱、烧穿和挫败感。专注于基本功:彻底清洁金属,在焊接前设定好参数,并重视氧化层——它会与你作对。
别光看书——赶紧动手焊点什么吧。废料、断支架,什么都行。进步源于实践,而非理论。从“感觉不可能”到“我能搞定”之间,往往只差几次焊接失败。如果你想加快速度,激光焊机可以帮你更快地获得更干净、更一致的焊接效果。现在就开始吧——去焊点火花!