
Soldar acero galvanizado de forma segura con una soldadora láser requiere superar un desafío clave: controlar los humos tóxicos de zinc. Si bien la tecnología láser ofrece precisión, el éxito depende de combinar la técnica adecuada con un equipo fiable. Esta guía proporciona una hoja de ruta completa desde la seguridad hasta el proceso, mostrando cómo las herramientas diseñadas específicamente para este fin simplifican estas tareas. Por ejemplo, la MAXWAVE MW-HW800D destaca como una de las mejores máquinas de soldadura láser para esta tarea, un sistema multimetal que ofrece la estabilidad excepcional necesaria para manipular acero galvanizado con total confianza.
¿Por qué el acero galvanizado requiere atención especial?
Soldar acero galvanizado sin la comprensión y las precauciones adecuadas introduce múltiples niveles de riesgo, que se extienden más allá de la soldadura en sí hasta el operador y el equipo.
Riesgos de salud y seguridad
La principal preocupación son los riesgos para la salud . Cuando el recubrimiento de zinc se vaporiza, produce humos de óxido de zinc. La inhalación de estos humos puede provocar fiebre por humos metálicos , una afección similar a la gripe que se caracteriza por síntomas como fiebre, escalofríos, dolor de cabeza y náuseas. Esto no es una molestia menor, sino un problema importante de salud laboral que exige protocolos de seguridad estrictos , incluyendo protección respiratoria y ventilación forzada.
Defectos de proceso y calidad
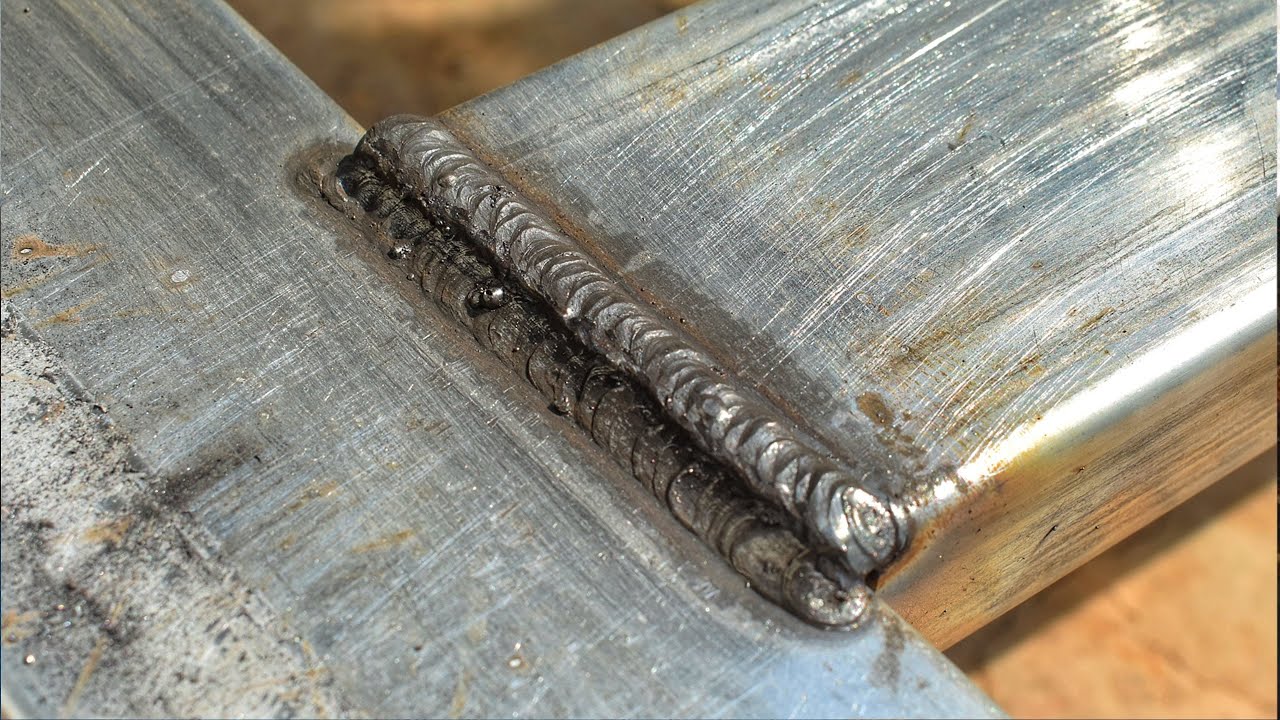
Más allá de la seguridad personal, el proceso genera inherentemente graves defectos de soldadura . La expulsión violenta del vapor de zinc altera el baño de fusión, lo que provoca una porosidad excesiva (bolsas de gas atrapadas), salpicaduras incontroladas y posibles grietas. Estos defectos comprometen seriamente la integridad estructural y la resistencia a la corrosión de la unión. Visualmente, el cordón de soldadura se verá áspero, irregular y poco fiable, lo que a menudo requiere costosos retrabajos o provoca fallos en el producto.
Amenazas a los equipos y al mantenimiento
Finalmente, los residuos del proceso representan una amenaza directa para su inversión en equipos . El abundante humo y las partículas finas generadas pueden contaminar la lente y las ventanas protectoras de la soldadora láser. Con el tiempo, esta acumulación reduce la calidad del haz y la potencia de salida, requiere un mantenimiento frecuente y costoso, y puede, en última instancia, acortar la vida útil del sistema óptico principal.
Por lo tanto, una solución completa requiere no solo conocimientos de procedimiento, sino también equipos diseñados para ser duraderos; específicamente, una soldadora láser con un sellado excelente y puertos estandarizados para una fácil integración con un sistema de extracción de polvo que garantice un funcionamiento a largo plazo, estable y rentable.
Configuración previa a la soldadura de acero galvanizado: garantía de seguridad y calidad
Antes de activar el láser, una preparación meticulosa es el paso más proactivo para el control de riesgos. Una configuración adecuada mitiga directamente los riesgos mencionados anteriormente, lo que constituye la base esencial para un proceso seguro y una soldadura eficaz.
Pretratamiento del material: eliminar la capa de zinc
Antes de iniciar la soldadura, la preparación de la superficie es el primer paso fundamental. El recubrimiento de zinc debe eliminarse por completo de la junta de soldadura y del área circundante, generalmente de 20 a 30 mm. Los métodos más comunes y efectivos son el esmerilado mecánico con un disco de láminas o una almohadilla abrasiva, o el uso de un decapante químico de zinc especializado. Esto crea una superficie metálica limpia y libre de humos de zinc, reduciendo drásticamente la principal fuente de emanaciones de zinc y previniendo defectos como la porosidad al inicio de la soldadura.
Ventilación del espacio de trabajo: control de humos en la fuente
La extracción eficaz de humos es indispensable para la soldadura en interiores o espacios confinados. La ventilación general de la sala no es suficiente. Se debe utilizar un sistema de ventilación por extracción localizada (LEV) o un purificador de humos integrado para capturar los humos peligrosos directamente en el punto de emisión. Para operaciones de sobremesa, es fundamental elegir una soldadora láser que incluya de serie un purificador de humos de alta eficiencia o puertos de extracción estandarizados . La MAXWAVE MW-HW800D está diseñada teniendo en cuenta esta necesidad fundamental, permitiendo una conexión sencilla a sistemas externos de recolección de polvo y garantizando la seguridad del operario desde la fuente.
Equipo de protección individual (EPI): La capa de defensa final
Incluso con la preparación y la ventilación adecuadas, la protección personal apropiada constituye la última línea de defensa esencial. Los operarios deben usar un respirador homologado para humos metálicos para evitar la inhalación de partículas residuales. Es obligatorio el uso de gafas de seguridad láser con la densidad óptica apropiada, debajo de una pantalla facial completa, para proteger los ojos tanto de la radiación láser como de los fragmentos proyectados. Además, se requieren guantes ignífugos y ropa protectora para protegerse de las salpicaduras y la radiación incidental.

Optimización de parámetros clave para la soldadura de acero galvanizado
Una vez completada la configuración adecuada, ajustar con precisión los parámetros de la máquina de soldadura láser es clave para transformar una soldadura complicada en una unión limpia y resistente. El control preciso de la energía aplicada determina directamente el éxito en el trabajo con acero galvanizado.
Potencia y velocidad: Encontrar el equilibrio
La interacción entre la potencia del láser y la velocidad de desplazamiento determina el aporte de calor. En el caso del acero galvanizado, el objetivo es utilizar la potencia suficiente para penetrar el metal base, manteniendo una velocidad adecuada para minimizar la acumulación de calor y la vaporización del zinc. Una estrategia práctica consiste en comenzar con una potencia moderada —normalmente entre un 15 % y un 30 % menor que la utilizada para acero sin recubrimiento del mismo espesor— combinada con una velocidad de desplazamiento relativamente alta. Por ejemplo, en un material de 1.5 mm de espesor, un punto de partida podría ser de 1200 a 1500 W a 20-25 mm/s. Este método reduce el tiempo de exposición del recubrimiento de zinc a temperaturas máximas, limitando así la generación de humos.
Control de forma de onda: el poder de la pulsación
Este es, sin duda, el ajuste más crítico. El modo de pulsos , donde el láser emite ráfagas rápidas e intermitentes, permite una gestión térmica superior . Cada pulso funde un pequeño volumen de metal, y el tiempo de pausa entre pulsos permite que el calor se disipe, evitando la ebullición sostenida del zinc que causa salpicaduras y porosidad. Las frecuencias efectivas suelen oscilar entre 30 y 150 Hz, según el espesor del material. Para aprovechar esto, el equipo requiere un control flexible. El modo de pulsos inteligente de nuestras máquinas permite configurar fácilmente parámetros optimizados para acero galvanizado, suprimiendo significativamente las salpicaduras, una característica generalmente reservada para modelos de gama alta.
Gas protector y posición del foco
No pase por alto estos parámetros de apoyo. Se recomienda encarecidamente el uso de un gas de protección de alta pureza, como el argón, para proteger el baño de soldadura fundido de la contaminación atmosférica, que puede agravar la porosidad. La posición del foco también influye significativamente en el perfil y la penetración de la soldadura. Para chapas galvanizadas delgadas, emplear un haz ligeramente desenfocado con el punto focal situado entre 0.5 y 1.5 mm por encima de la superficie del material puede ayudar a ensanchar el cordón de soldadura, distribuir el calor de manera más uniforme y reducir el riesgo de perforación, a la vez que se mitiga la vaporización del zinc.

Guía paso a paso para soldar y tratar acero galvanizado
Un flujo de trabajo sistemático es fundamental. Garantiza la seguridad operativa , asegura una calidad repetible y transforma el conocimiento teórico en resultados fiables.
Lista de verificación final previa a la soldadura
Antes de iniciar la soldadura, realice una verificación final. Confirme que la superficie del material esté libre de contaminantes. Compruebe que todos los sistemas del equipo funcionen correctamente. Por ejemplo, nuestras máquinas cuentan con autodiagnóstico al encenderse e indicadores de estado claros para verificar rápidamente su preparación y minimizar los errores. Asegúrese de que la extracción de humos esté en funcionamiento y de que el operario lleve puesto todo el equipo de protección personal (EPP) necesario en un espacio bien ventilado.
Configuración del equipo y carga de parámetros
Sujete firmemente la pieza con la sujeción adecuada para garantizar una conexión a tierra estable . A continuación, introduzca los parámetros de soldadura. La eficiencia en este paso repercute directamente en la productividad. Nuestras máquinas permiten almacenar y recuperar al instante múltiples conjuntos de parámetros, incluidos programas optimizados para acero galvanizado. Esto simplifica considerablemente la configuración, lo que resulta especialmente beneficioso para talleres que procesan diversas piezas en diferentes lotes.
Ejecución de soldadura y control durante el proceso
Inicie la soldadura con un arranque gradual para crear un baño de fusión estable y minimizar los defectos iniciales. Mantenga un ángulo de antorcha y una velocidad de avance constantes. Para cordones largos, considere la soldadura discontinua para controlar la acumulación de calor. Observe continuamente el comportamiento del baño de fusión y el nivel de salpicaduras como indicadores visuales inmediatos para realizar ajustes sobre la marcha.
Tratamiento posterior a la soldadura
Una vez finalizada la soldadura, comience por limpiar la zona soldada y realizar una inspección visual para detectar defectos. El paso más importante es la protección contra la corrosión. Dado que la zona soldada pierde su galvanizado, es necesario volver a aplicar protección con pintura rica en zinc o un compuesto de galvanizado en frío. El rendimiento estable de nuestras máquinas garantiza soldaduras uniformes y de fácil acabado, lo que reduce el tiempo y el costo de la limpieza posterior a la soldadura.
Seguir un procedimiento disciplinado y paso a paso permite conectar la teoría con resultados de alta calidad. Garantiza la seguridad, aumenta la eficiencia y asegura la calidad. En definitiva, combinar esta metodología profesional con el equipo adecuado, como una soldadora láser portátil de diseño preciso , transforma la soldadura de acero galvanizado de un desafío constante en un proceso controlado y fiable.

Conclusión
Dominar la soldadura láser de acero galvanizado requiere un enfoque integral: estrictas medidas de seguridad, una preparación minuciosa y un control preciso de los parámetros. El equipo adecuado es esencial para lograrlo con eficacia. La soldadora láser MAXWAVE MW-HW800D ofrece la estabilidad necesaria, control integrado de humos y un funcionamiento intuitivo para transformar esta tarea compleja en un proceso seguro y uniforme. ¿ Listo para obtener soldaduras limpias y resistentes en acero galvanizado? Contáctenos para descubrir cómo la MW-HW800D puede resolver sus desafíos de soldadura.