
Pasaste el láser sobre la soldadura. La decoloración desapareció. Seguiste adelante, y luego, horas o días después, la oxidación reapareció. Parecía como si nunca la hubieras tocado.
¿Te suena familiar? No se trata de una máquina defectuosa ni de un proceso fallido. Es física.
La eliminación de la capa de óxido mediante láser cumple lo que promete. El verdadero problema radica en qué sucede con la superficie metálica expuesta una vez finalizada la limpieza. El metal queda expuesto y el aire comienza a actuar de inmediato.
Entonces, ¿por qué reaparece la oxidación después de la limpieza láser de las soldaduras ? Tres factores la provocan:
-
Química de la capa pasiva : la superficie del metal reconstruye su capa de óxido al entrar en contacto con el oxígeno.
-
Exposición atmosférica : la velocidad de esa reacción depende de la humedad, la temperatura y el flujo de aire.
-
Variables de proceso : pequeños ajustes que la mayoría de los operadores pasan por alto por completo.
Si haces bien esas tres cosas, los resultados se mantendrán.
¿Qué sucede realmente con la superficie metálica cuando la limpieza láser elimina el óxido de soldadura?
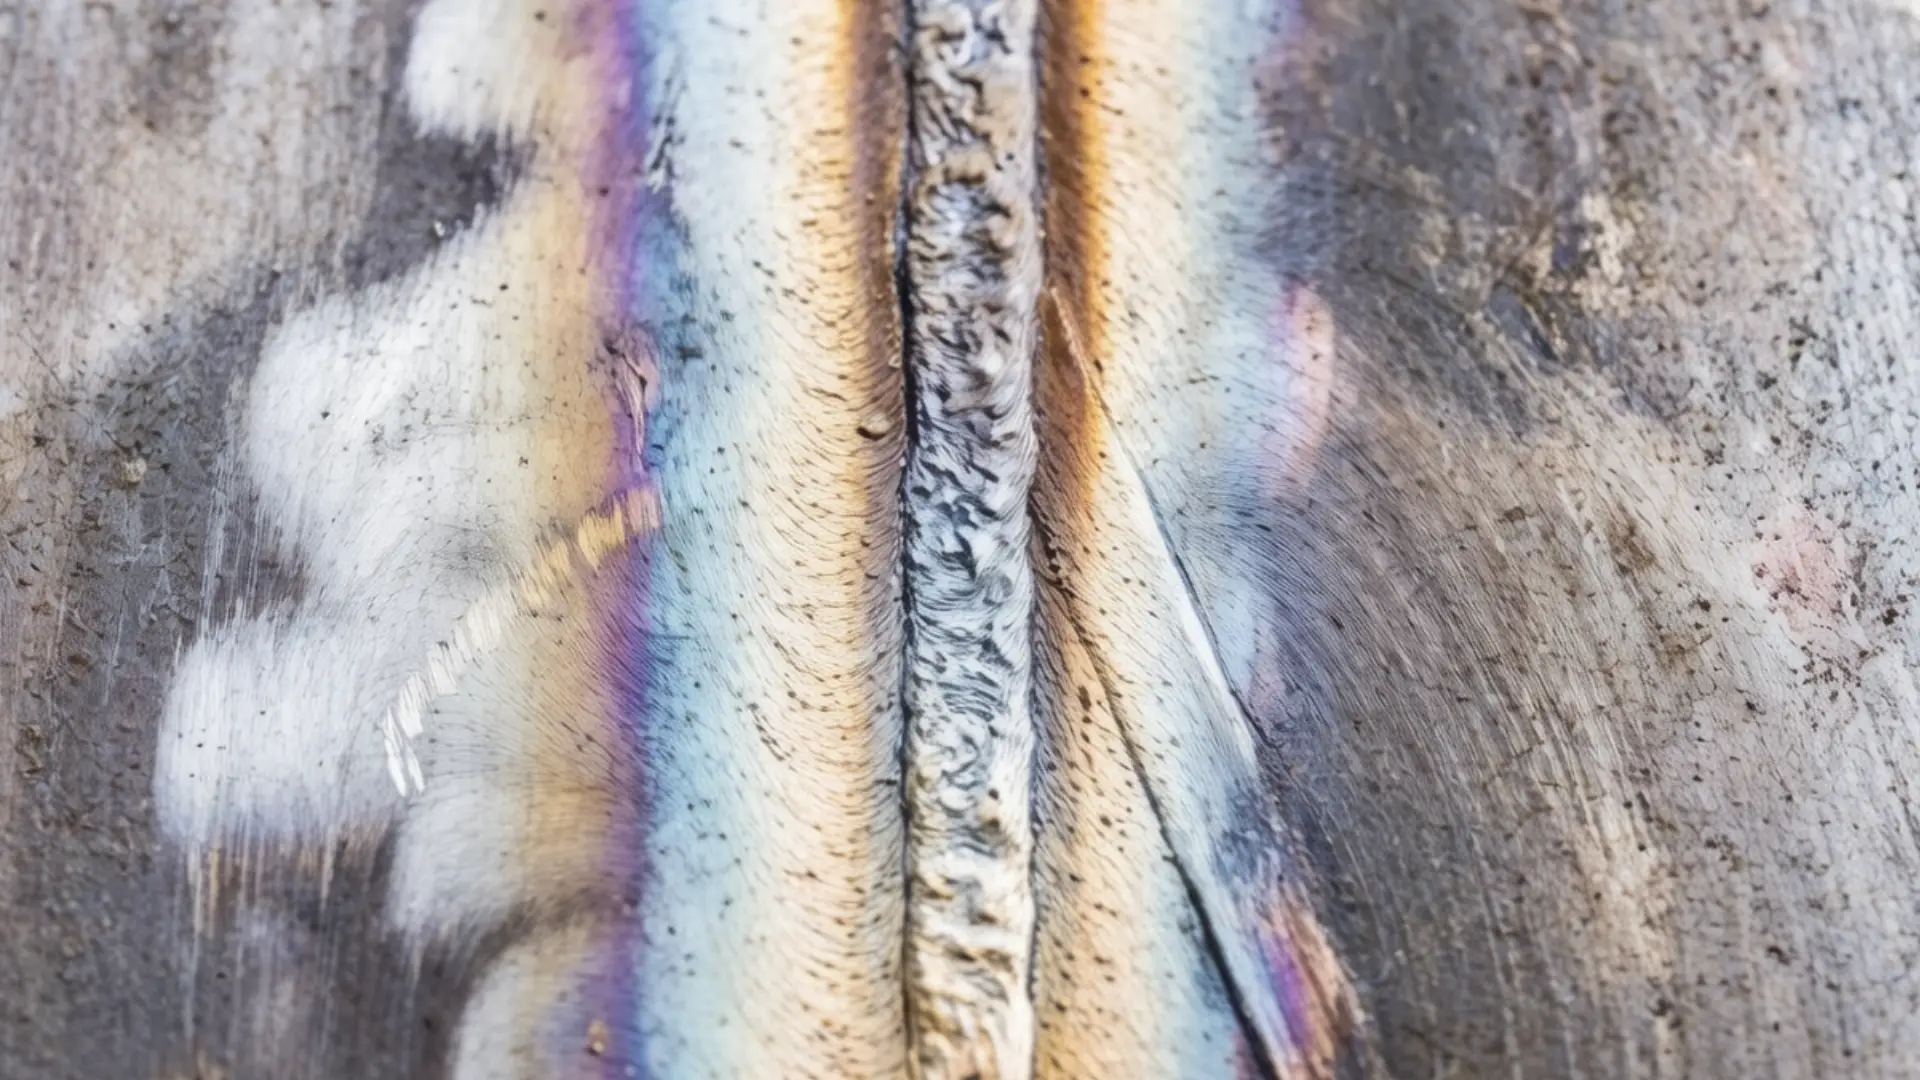
La mayoría de los operarios pasan por alto esto: el láser no elimina el óxido del metal, sino que lo destruye a nivel molecular . Esta distinción es crucial para comprender por qué el problema se repite constantemente.
Los óxidos de soldadura —óxidos de cromo, óxidos de hierro, las manchas de calor que se ven en el acero inoxidable— absorben mucha más energía a longitudes de onda de láser de fibra de 1064–1070 nm que el metal limpio que se encuentra debajo. Esa diferencia en la capacidad de absorción es la base del mecanismo. La fluencia del láser se ajusta por encima del umbral de ablación del óxido , pero por debajo del umbral de ablación del metal base. El óxido se vaporiza. El metal refleja la energía.
Esto se debe a tres mecanismos de eliminación. Todos funcionan al mismo tiempo:
-
Ablación y gasificación : una densidad energética suficiente convierte la capa de óxido en vapor y productos de eyección. Se desprende de la superficie sin dejar rastro.
-
Desprendimiento térmico : el calentamiento rápido expande el óxido más rápido que el metal subyacente. La tensión rompe el enlace de adhesión. La capa se desprende.
-
Las microexplosiones —la humedad o el aire atrapados en microfisuras superficiales— absorben energía, se expanden rápidamente y rompen islas de óxido que los dos primeros mecanismos no alcanzaron.
Lo que queda es metal desnudo, químicamente activo . Eso no es un subproducto. Ese es el objetivo.
Pero “desnudo y activo” tiene un significado específico. En el acero al carbono, la superficie de hierro expuesta comienza a reoxidarse en cuestión de minutos en aire húmedo. En el acero inoxidable, la capa de oxidación de la zona afectada por el calor, empobrecida en cromo , desaparece, pero la nueva película pasiva aún no se ha formado. En el aluminio, una nueva capa nativa de Al₂O₃ comienza a regenerarse en cuestión de minutos u horas. Es más delgada y uniforme que la cascarilla de soldadura que reemplazó, pero se forma rápidamente.
El láser limpió la superficie, pero no la reconstruyó. Ese lapso entre la eliminación y la restauración es donde comienza la reoxidación en las superficies metálicas.
La verdadera razón por la que vuelve la oxidación: no es culpa de tu máquina, es física.
He aquí la incómoda verdad: el láser cumplió su función. El problema es que la reacción química nunca se detuvo.
La oxidación es una reacción de transferencia de electrones . El metal desnudo expuesto al oxígeno y la humedad abre una vía de reacción, y esta permanece abierta. La limpieza láser elimina la capa de óxido visible, pero no cierra esa vía. La superficie queda limpia, sí, pero también desprotegida y expuesta al aire libre.
Ahí está la brecha. Ahí reside el problema.
Cuatro factores ambientales impulsan la reacción en cada ocasión:
-
Exposición al oxígeno : el principal oxidante, siempre presente, siempre activo.
-
La humedad y la condensación —el agua no solo acelera la oxidación—, sino que también actúa como medio de transporte de iones, moviendo los electrones a través de la superficie con mayor rapidez.
-
Temperatura : una superficie que parece estable a temperatura ambiente puede reoxidarse rápida y completamente en condiciones de servicio a altas temperaturas o bajo la luz solar directa.
-
Sales y cloruros : estos aumentan la conductividad eléctrica del agua, lo que acelera la transferencia de electrones a través de la superficie.
Si se elimina la capa de óxido sin controlar estas cuatro variables, la superficie la regenera. No porque la limpieza haya fallado, sino porque la vía de reacción química sigue estando disponible ; las condiciones que impulsan la oxidación persisten.
La eliminación física es temporal. Punto. Lo que se haga después del paso del láser (gas de protección, tratamiento de pasivación, control de la humedad, recubrimientos de barrera) es lo que determina si el resultado dura horas o años.
5 factores específicos que aceleran la recuperación de la oxidación tras la limpieza por soldadura láser
Una cosa es saber por qué reaparece la oxidación; otra muy distinta es saber qué la desencadena , lo que permite solucionar el problema en el taller.
Cinco puntos de fallo específicos son la causa de la gran mayoría de las quejas por reoxidación tras la limpieza de soldaduras láser. Cada uno de ellos es controlable. Ninguno requiere una máquina nueva.
Desencadenante 1: Gas de protección que se detiene demasiado pronto
El paso del láser finaliza. El gas de protección se detiene. El metal aún se encuentra por encima de los 300–400 °C, y la presión parcial de oxígeno en la superficie del cordón aumenta por encima de 50–70 ppm en cuestión de segundos.
Eso es todo lo que se necesita. El tinte del calor de la soldadura desaparece en cuestión de minutos.
La solución no es añadir más gas, sino prolongar su exposición. El blindaje posterior debe cubrir la gota durante 2 a 5 segundos después de que el láser avance . Esto permite que la superficie se enfríe por debajo del umbral crítico de oxidación antes de entrar en contacto con el aire.
Especificaciones prácticas que se confirman en la práctica:
– Tipo de gas: Argón o N₂, pureza ≥ 99.99%
– Tasa de flujo: 15-30 l / min medido en la boquilla — no en el regulador
– Distancia entre boquillas: 5–15 mm, flujo laminar, sin viento cruzado superior a 0.5 m/s
– Cobertura posterior: Mínimo de 2 a 5 s después del flujo en acero inoxidable; las secciones delgadas necesitan un mínimo de 1 a 2 s, las secciones más gruesas necesitan de 3 a 4 s o más.
Una causa común que a menudo se pasa por alto: fugas en la electroválvula y la manguera. Las soldaduras se oxidan a pesar de tener los ajustes de flujo correctos, ya que el gas nunca llega limpio. Compruebe si hay fugas antes de asumir que los parámetros son incorrectos.
Factor desencadenante 2: Contaminación superficial residual o reintroducida.
La eliminación de la capa de óxido mediante láser limpia lo que puede ver. No llega al aceite atrapado en los microporos, a la humedad en las grietas de la superficie ni a las sales orgánicas que quedan al manipularlas sin guantes.
Esos residuos no se quedan quietos. Bajo el calor y la humedad, una huella dactilar en acero inoxidable desarrolla óxido marrón visible en cuestión de horas o un día . El aceite residual se vaporiza durante la soldadura, perfora la cobertura de gas de protección y crea bandas de oxidación justo donde la limpieza parecía limpia.
Las investigaciones sobre el aluminio 5083 lo confirman. La limpieza láser redujo el contenido de oxígeno superficial hasta en un 75 % en comparación con el material sin limpiar, pero este resultado solo se mantuvo si la contaminación se controlaba previamente. Si la potencia de empuje y la frecuencia de escaneo son demasiado altas en una superficie contaminada, el contenido de oxígeno vuelve a aumentar . El láser, en lugar de limpiar el metal, lo vuelve rugoso y lo activa.
Pasos a seguir inmediatamente después de la limpieza láser de soldaduras:
– Limpiar con disolvente utilizando alcohol o acetona. y séquelo completamente antes del siguiente paso.
– No se permite el contacto con las manos desnudas. en áreas limpias: usar guantes en todo momento.
– Máximo de 30 a 60 minutos entre la preparación de la superficie y la soldadura en aluminio y acero inoxidable; pasado ese intervalo, vuelva a limpiar antes de continuar.
Desencadenante 3: Demasiado calor entrando
Un alto aporte de calor no solo provoca una mayor decoloración durante la soldadura, sino que también crea condiciones en las que la reoxidación de las superficies metálicas tras la limpieza láser se vuelve prácticamente imposible de detener.
He aquí el mecanismo. Las elevadas temperaturas entre pasadas mantienen la zona afectada por el calor dentro del rango de sensibilización ( 450–850 °C para el acero inoxidable) durante más tiempo del necesario. El cromo se agota en los límites de grano. Se forman películas de óxido más gruesas y resistentes. La ablación láser elimina la capa visible. Pero la microestructura subyacente permanece con bajo contenido de cromo y rugosa. Se reoxida más rápidamente en servicio, mostrando a menudo un cambio de color visible en cuestión de días en condiciones de humedad o niebla salina. Por el contrario, las soldaduras de baja temperatura bien gestionadas pueden tardar semanas en mostrar el mismo cambio.
Los puntos de control:
– Límite de temperatura entre pasos: manténgase abajo 150-200 ° C para la mayoría de los grados de acero inoxidable
– Velocidad de viaje: Viaje más rápido, no solo menor potencia: esto limita la entrada total de calor sin perder penetración.
– Objetivo de aporte de calor: permanecer debajo 1.0–1.5 kJ/mm en acero inoxidable (referencia del sector)
– ¿Ya tiene una entrada de calor elevada? Aplique un tratamiento de pasivación con ácido nítrico o cítrico inmediatamente después de la limpieza láser. Esto reconstruye una capa pasiva estable de Cr₂O₃ antes de la exposición al servicio.
Disparador 4: Parámetros de limpieza láser que activan la superficie
Esto sorprende a la mayoría de los operadores. Los propios parámetros de limpieza láser pueden causar el problema de oxidación que se supone que deben solucionar.
Los estudios sobre la limpieza de aluminio con láser de nanosegundos muestran un patrón claro: el contenido de oxígeno en la superficie disminuye inicialmente y luego vuelve a aumentar a medida que la potencia del láser y la frecuencia de escaneo superan un punto óptimo. El láser deja de ablacionar el óxido y comienza a crear cráteres, franjas y una microtopografía rugosa. Esto aumenta la superficie real y acelera la absorción de oxígeno.
A una velocidad de limpieza de 0.5 m/min, la microdureza superficial aumentó un 8.6 % . Esto indica que la microestructura cercana a la superficie se modifica, no solo se limpia. El exceso de pasadas superpuestas o las velocidades de escaneo muy bajas también generan ciclos de calentamiento localizados. Estos ciclos provocan que la superficie vuelva a entrar en un rango de reoxidación al aire libre, justo después de haber eliminado el óxido.
El tratamiento superficial posterior a la soldadura mediante láser solo funciona dentro de un rango específico de parámetros. No existe una configuración "mágica" que funcione para todos los espesores de material y niveles de contaminación.
Disciplina de parámetros prácticos:
– Evite velocidades bajas a alta potencia. — Las velocidades inferiores a 0.5 m/min combinadas con alta potencia y frecuencia son la causa más común de reactivación de superficies rugosas.
– Reducir la profundidad del cráter y la formación de franjas. moderando la potencia y aumentando la velocidad de escaneo
– Verifícalo con cupones de muestra: ¿El contenido de oxígeno comienza a aumentar a medida que agregas más energía? Retrocede: has pasado de limpiar a activar.
Desencadenante 5: Gas de protección que no es lo que indica la etiqueta
El cilindro indica 99.99% de argón. La soldadura sigue oxidándose. El resultado de la limpieza láser sigue sin ser duradero.
Esto ocurre con más frecuencia de lo que esperan los operadores. Los problemas de superficie de soldadura por óxido de cromo atribuibles a problemas con el gas se dividen en tres categorías:
-
Fugas en el solenoide o en la manguera : la pureza del gas en el soplete cae muy por debajo de las especificaciones del cilindro, independientemente de lo que indique el regulador.
-
Cilindros contaminados : una humedad superior a 20 ppm o un nivel de oxígeno superior a 50-100 ppm en el suministro de gas son suficientes para provocar un rápido retorno del tinte por calor.
-
Gas totalmente equivocado : mezclas que contienen oxígeno, destinadas al corte, utilizadas por error en aplicaciones de soldadura.
También existe un problema de sincronización que a menudo pasa desapercibido. Tras cualquier período de interrupción del suministro de gas, queda aire residual en las líneas de suministro. Con un caudal de 15 L/min, es necesario purgar durante 10-20 segundos antes de que el gas de protección llegue a la antorcha. Si se omite esta purga previa, la primera sección de soldadura se oxida, mientras que las secciones posteriores no, un patrón que suele interpretarse erróneamente como un problema de la máquina o de los parámetros.
Lista de verificación previa al arranque para comprobar la integridad del sistema de gas:
– Confirmar las especificaciones del cilindro: Ar o N₂, pureza ≥99.99%.
– Medir el flujo en la boquilla:15–30 L/min
– Realice una prueba de burbujas de jabón en todas las juntas de las tuberías antes de cada turno.
– Purga previa ≥10–20 segundos después de cualquier período de desgasificación
Nunca utilice gases que contengan oxígeno de grado de corte en trabajos donde la calidad de la soldadura sea crítica o donde el color sea un factor crítico.
Estos cinco factores rara vez actúan solos. Consideremos una soldadura realizada con alta temperatura, limpiada con parámetros láser agresivos, protegida por una línea de gas sin purgar, manipulada sin protección y expuesta a la humedad: esa superficie se reoxida rápida y duramente. Hay que abordar los cinco factores, no solo el más evidente.
Cómo los parámetros de limpieza láser controlan si se produce o no la oxidación.
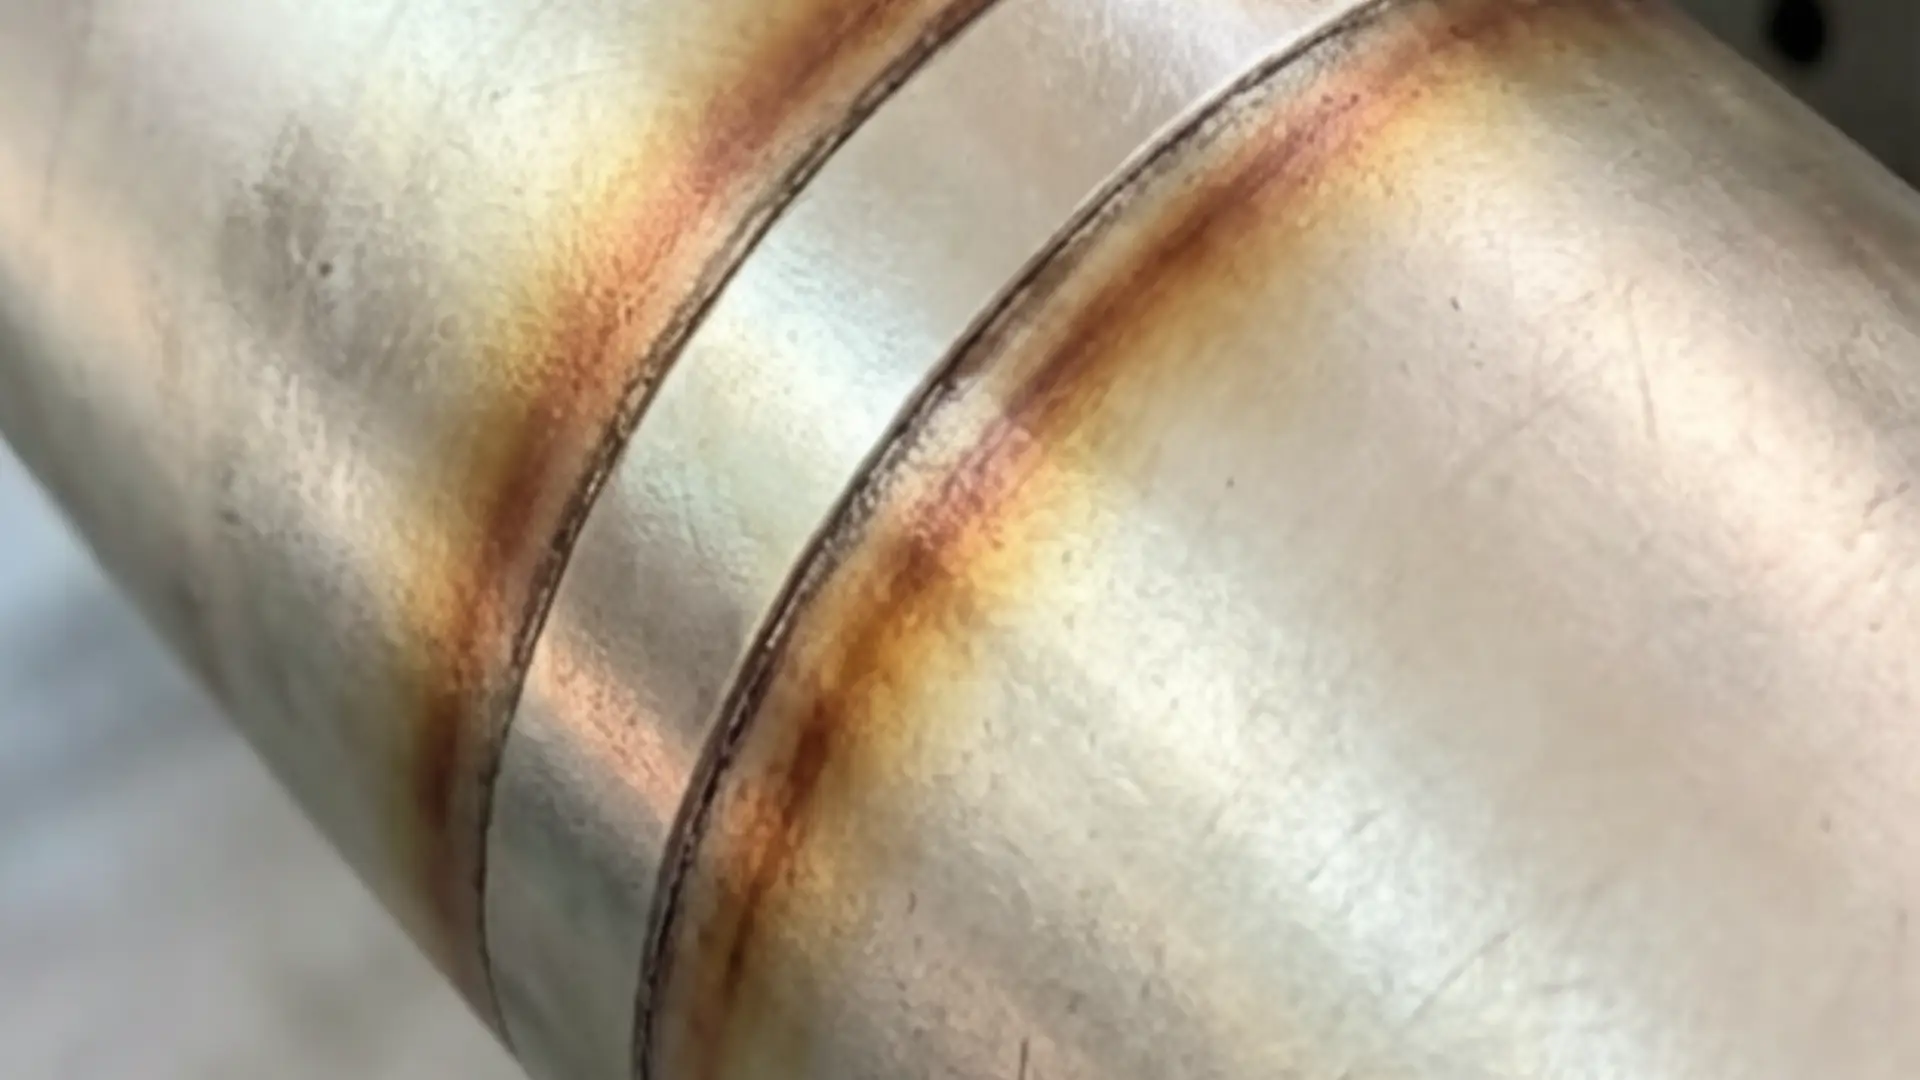
Cada parámetro que ajustas —potencia, velocidad, duración del pulso, ancho de escaneo— cumple dos funciones a la vez. La primera es obvia: eliminar el óxido. La segunda, en la que la mayoría de los operadores nunca piensan: controlar la cantidad de calor residual en el metal y durante cuánto tiempo.
Ese segundo proceso determina si la oxidación se repite.
La relación fundamental es directa. A mayor energía por unidad de área, mayor temperatura superficial máxima y mayor tiempo dentro del rango crítico de reoxidación (aproximadamente 200–600 °C para aceros). Si se fuerzan los parámetros más allá del óptimo, no solo se limpia la superficie, sino que se precalienta para la formación de la siguiente capa de óxido.
Los cuatro parámetros más importantes
La potencia y la fluencia determinan el límite. Una mayor fluencia aumenta la temperatura máxima de la superficie y engrosa la zona afectada por el calor. Al presionar sobre el sustrato, la superficie se vuelve rugosa. Una mayor superficie implica una absorción de oxígeno más rápida y una oxidación más veloz. Para una unidad de 800 W sobre acero, una potencia del 75 % a 20-40 mm/s es un buen punto de partida. Para una unidad de 1200 W que limpia una capa de óxido de 0.25 mm, una potencia del 95 % puede funcionar, pero la velocidad de desplazamiento debe mantenerse en ≈20 mm/s para evitar la acumulación de calor.
La duración del pulso modifica la física a un nivel fundamental. Los pulsos de nanosegundos y picosegundos proporcionan una potencia máxima masiva en ráfagas muy cortas. El aumento de temperatura global se mantiene bajo. El óxido absorbe la energía y se elimina antes de que el calor se transmita al sustrato. Los modos de onda continua (CW) y de pulso largo funcionan con un principio diferente: depositan calor de forma continua, engrosan la zona afectada por el calor y aumentan la probabilidad de que se formen colores de revenido durante la limpieza. Para capas delgadas de óxido en aluminio o trabajos de precisión en acero inoxidable, los regímenes pulsados conllevan un menor riesgo de mantener la reoxidación lenta.
La velocidad de escaneo controla el tiempo que el láser permanece en cada punto. Una velocidad menor deposita más energía por milímetro, eleva la temperatura de la superficie y prolonga la exposición en el rango de oxidación activa. Una velocidad demasiado rápida genera otro problema: la eliminación incompleta del óxido. Los parches de óxido residual actúan como puntos de partida; el frente de oxidación se reconstruye a partir de ellos. El objetivo no es la velocidad más rápida ni la más lenta, sino la que logra la eliminación completa sin generar calor residual.
El número de pasadas es la palanca de control menos utilizada. Varias pasadas de energía moderada superan a una sola pasada agresiva en casi todos los casos. Cada pasada elimina una capa sin elevar la temperatura del material. La superficie se enfría entre pasadas. La zona afectada por el calor permanece delgada. Si se realiza una sola pasada de alta potencia, el resultado en la superficie es similar, pero la temperatura del sustrato aumenta, la rugosidad se incrementa y la reoxidación comienza antes.
La secuencia de ajuste práctico
La eliminación de óxido resulta insuficiente, y la mayoría de los operarios optan primero por aumentar la potencia. Eso es un error. En su lugar, utilice esta secuencia:
-
Añadir de 1 a 3 pasadas a la potencia actual : limita el aumento de temperatura por pasada y mejora la eliminación sin acumulación de calor.
-
Reduzca el ancho de escaneo entre un 10 % y un 30 % en las zonas difíciles: concentra la energía donde se necesita.
-
Aumente la potencia en incrementos del 5 al 10 % ; solo como último recurso, observe atentamente si hay algún cambio de color.
Los efectos del calor se manifiestan como cambios en el color, ligeras decoloraciones o un cambio en el brillo de la superficie. En ese caso, realice los ajustes en orden inverso: reduzca la potencia entre un 10 % y un 20 %, aumente la velocidad de desplazamiento entre un 20 % y un 50 %, amplíe el ancho de escaneo y vuelva a realizar la prueba.
Un paso de verificación que cierra el ciclo: después de la limpieza y el enfriamiento, compruebe la rugosidad de la superficie con respecto a su valor de referencia. Un ΔRa dentro de ±10–20% del valor de referencia previo a la limpieza indica que la superficie no se procesó en exceso. Una rugosidad fuera de ese rango predice una oxidación más rápida: la mayor superficie acelera la absorción de oxígeno, independientemente de lo limpio que parezca el metal justo después del paso del láser.
El rango de parámetros óptimo no es muy amplio, pero es posible encontrarlo. Si se ajusta mediante pruebas con muestras específicas del material y el espesor de óxido, la eficacia de la limpieza láser en soldaduras se mantiene de una forma que la limpieza agresiva de una sola pasada jamás logra.
Estrategia de gas de protección: la variable más ignorada en la oxidación de la limpieza de soldaduras láser.
El cilindro indica un 99.99 % de argón. El caudal parece correcto en el regulador. La soldadura sigue oxidándose, y nadie en el taller puede explicar por qué.
El gas de protección no es un detalle secundario. Es un factor clave para el éxito de la eliminación de la capa de óxido mediante láser . Si se comete un error en una sola variable (pureza, caudal, geometría de la boquilla, tiempo de post-flujo), la superficie limpia se reoxida antes de enfriarse. El láser cumplió su función. La estrategia con gas no.
Caudal: Más no siempre es mejor.
El instinto nos dice que, cuando aparece la oxidación, debemos aumentar el flujo. Ese instinto es erróneo aproximadamente la mitad de las veces.
Para la limpieza láser de soldaduras de acero inoxidable, el flujo de argón en la boquilla debe ser de 15 a 18 L/min . Esta es la lectura de la boquilla, no del regulador. Si el flujo es demasiado bajo (menos de 10 L/min en juntas abiertas), se produce un tinte de calor visible a 2-5 mm del borde de la soldadura en acero inoxidable pulido. Si el flujo es demasiado alto (más de 25 L/min con una boquilla pequeña), el flujo se vuelve turbulento. El flujo turbulento introduce aire ambiente en la zona de protección. Esto da como resultado manchas de oxidación dispersas que parecen aleatorias, pero no lo son.
El flujo de helio sobre aluminio y metales reflectantes varía entre 20 y 40 L/min . El riesgo de turbulencia aumenta en el extremo superior del rango. Para mantener baja la velocidad del gas, aumente el diámetro interior de la boquilla.
El método de optimización es sencillo:
– Comienza en la gama media
– Baja hasta que aparezca el tinte
– Aumentar gradualmente el flujo en 2–3 L/min
Utilice el caudal efectivo más bajo que mantenga una cobertura laminar , no el caudal más alto que pueda hacer pasar a través de la tubería.
Umbrales de pureza que importan
La pureza del gas tiene un límite inferior estricto. Es inferior a lo que la mayoría de los operadores esperan.
Para soldaduras de acero inoxidable que requieren calidad estética (para uso alimentario, farmacéutico o superficies visibles), utilice argón al 99.995 % con una humedad inferior a 10 ppm de H₂O. Esta es la especificación de trabajo. El argón estándar al 99.99 % cubre la mayoría de los trabajos industriales. Si la pureza disminuye al 99.9 % (0.1 % de contaminación por oxígeno), reaparecerá la decoloración visible en el acero inoxidable de alta especificación , incluso con todos los demás parámetros ajustados correctamente.
Para el aluminio, es fundamental controlar la concentración de oxígeno en la superficie. Por encima de 50 ppm de O₂ , el espesor de la capa de óxido aumenta en la soldadura y la zona afectada por el calor (ZAC). Esto dificulta el tratamiento superficial posterior a la soldadura y reduce la eficacia de la limpieza. El método de cámara de atmósfera controlada de TRUMPF utiliza un control preciso del flujo de gas, monitorización continua de O₂ y argón o helio de alta pureza. Este sistema existe porque la protección estándar de los bancos de trabajo no puede mantener el aluminio por debajo de ese umbral de 50 ppm con fiabilidad.
La geometría de la boquilla controla la física.
Los datos del titanio TC4 demuestran por qué la geometría es tan importante. El titanio necesita protección por encima de los 480 °C para evitar la oxidación y la pérdida de propiedades mecánicas. Ese rango de temperatura es muy exigente.
Tres variables de la boquilla determinan si el gas de protección cubre la zona caliente:
-
Altura de la boquilla: Una menor separación (entre 5 y 15 mm) mejora la cobertura sobre la zona de alta temperatura. Además, reduce las bandas de oxidación en los bordes.
-
Diámetro interior de la boquilla: Un diámetro interior mayor a caudales elevados mantiene baja la velocidad del gas. Esto favorece el comportamiento laminar y suprime la columna de plasma que atrapa los gases oxidantes cerca de la superficie.
-
Ángulo de la boquilla: La alineación coaxial supera a la descarga en ángulo para cubrir la zona afectada por el calor y eliminar los depósitos de óxido generados por la columna de humo.
Estas mismas relaciones se aplican a la limpieza de superficies soldadas de óxido de cromo inoxidable . La aplicación coaxial —el gas se dirige a través del centro del cabezal láser— proporciona la cobertura más estable y minimiza la formación de bolsas de oxígeno localizadas.
Pre-flujo, post-flujo y la brecha que nadie cierra
Dos desfases en la sincronización producen problemas de oxidación que los operarios interpretan erróneamente como fallos de parámetros o de la máquina.
Pre-flujo: Deje fluir el gas durante al menos 0.2 segundos antes de que comience el láser. Si omite este paso, el aire residual en la línea de suministro oxidará la primera sección de cada pasada de limpieza. Esto se manifestará en resultados inconsistentes en un mismo cordón de soldadura.
Post-flujo: La superficie permanece por encima del umbral crítico de oxidación durante varios segundos después de que el láser se detiene. Utilice este cálculo de post-flujo, tomado de la soldadura por arco: amperios de soldadura ÷ 10, mínimo 8 segundos . Mantenga la boquilla sobre el cordón hasta que finalice el ciclo de post-flujo y el metal descienda por debajo del rango de temperatura de oxidación activa.
Si se omite cualquiera de las ventanas, la regeneración de la capa pasiva comienza al aire libre en lugar de bajo una cubierta inerte. Nunca se alcanza el nivel esperado.
Integridad del sistema: dónde fallan los ajustes "correctos"
Los caudales correctos y las especificaciones de pureza no pueden solucionar una fuente específica de reoxidación en las superficies metálicas : las fugas dentro del sistema de suministro.
Las pinzas de sujeción sueltas, los aisladores dañados y las mangueras de oxígeno utilizadas en lugar de líneas de gas inerte específicas introducen contaminación en el flujo de gas entre el cilindro y la boquilla. El regulador funciona correctamente, pero el gas en la superficie no.
Realiza una comprobación de integridad antes de cada turno:
– Realice una prueba de burbujas de jabón en todas las uniones de las tuberías antes de comenzar.
– Confirme la conexión de la boquilla: apriete el cuerpo de la pinza antes de la tapa trasera, no después.
– Utilice únicamente mangueras dedicadas a gases inertes; retire cualquier manguera que haya estado en servicio con oxígeno y no la vuelva a colocar.
– En tuberías de gas largas, prolongue el tiempo de preflujo para eliminar el aire residual y evitar el aumento repentino de velocidad que provoca turbulencias al inicio de cada pasada de limpieza.
Primero, arregla el sistema. Después, ajusta los parámetros. Siempre en ese orden.
Decoloración de las soldaduras de acero inoxidable después de la limpieza láser: ¿Por qué cambia el color?
El color no se ha fijado. Ese es el problema.
Limpia una soldadura de acero inoxidable y se vuelve plateada. Vuelve una hora después y es de color pajizo. Haz otra pasada y cambia a azul. La superficie sigue cambiando, y no se detendrá hasta que sepas qué controla el color.
La respuesta está en el espesor de la capa de óxido. En los aceros inoxidables 304 y 316, los colores que se observan (amarillo, marrón, morado, azul y negro) corresponden a una capa de óxido de cromo y hierro con un espesor de entre 20 y más de 300 nm . Así de simple. El color depende únicamente del espesor. Si se modifica el espesor, se modifica el color.
La limpieza láser modifica ese grosor en cada pasada. Por eso el color cambia con cada pasada.
Cuatro mecanismos impulsan el ciclo:
La temperatura local varía constantemente, cruzando los rangos de coloración. Cada pasada del láser calienta la superficie a un ritmo diferente, dependiendo de la velocidad, la superposición y la fluencia. A 200–250 °C, la superficie adquiere un tono pajizo. A 280–320 °C, se torna azul. Una pasada más lenta en la misma zona aumenta la temperatura máxima entre 100 y 200 °C. La plata se torna pajiza y luego azul, incluso en una superficie que ya se ha limpiado.
Los óxidos multicapa se desprenden por etapas, no de golpe. La oxidación por calor de la soldadura no es una sola película, sino una pila: óxidos gruesos ricos en hierro en la parte superior y una capa más delgada rica en cromo debajo. Una sola pasada elimina la capa exterior. El color pajizo o marrón que se observa después no es oxidación nueva, sino la que ya estaba presente, en una capa inferior.
La energía no uniforme del haz genera resultados irregulares y cambiantes. Un haz gaussiano impacta con mayor intensidad en el centro y disminuye en los bordes. Con una superposición de trayectorias del 50 al 70 %, algunas zonas absorben entre dos y tres veces la energía de las vecinas. Estas zonas calientes se vuelven azules o moradas primero. Una pasada posterior las transforma en plateadas. Mientras tanto, las zonas más frías aún presentan un color marrón. El resultado parece aleatorio, pero no lo es: se trata de geometría.
La reoxidación entre pasadas inicia un nuevo ciclo de color. Al eliminar el óxido, la superficie de cromo expuesta reconstruye una película pasiva en cuestión de segundos al aire libre. Esta película es delgada y difícil de ver. La siguiente pasada del láser la alcanza antes de que se estabilice, lo cual sucederá si las pasadas se realizan con poco tiempo de separación. Esta interacción produce un color diferente al de la pasada anterior. El mismo punto, un resultado distinto, sin una razón aparente.
Estudios controlados sobre la limpieza de acero inoxidable austenítico mediante láser de fibra pulsado de nanosegundos (1064 nm, rango de fluencia de 0.5–2.5 J/cm²) registraron este ciclo en detalle. Con fluencias superiores a 1.5–2.0 J/cm² y velocidades de escaneo inferiores a 100 mm/s, las temperaturas superficiales alcanzaron los 300–400 °C. Se formaron nuevos óxidos de temple —primero pajizo y luego azul— incluso después de que desapareciera el tinte térmico original. La secuencia no fue aleatoria. Siguió un patrón claro: marrón → plata → pajizo → azul, vinculado paso a paso a los picos de temperatura y a los cambios en el espesor de la película.
El rango de parámetros que detenía el ciclo era estrecho: fluencia mantenida entre 0.8 y 1.2 J/cm² , velocidad de escaneo entre 100 y 400 mm/s , y espaciado entre líneas de 30 a 60 µm . Dentro de ese rango, la superficie alcanzaba el color plateado y lo mantenía. Fuera de él, el ciclo se aceleraba, el agotamiento del cromo se profundizaba, la superficie se volvía más rugosa (Ra de hasta 0.6-0.8 µm en zonas sobreprocesadas) y el color volvía a aparecer.
Para evitar que el color cambie, cuatro controles trabajan en conjunto:
-
Limite la temperatura máxima de la superficie por debajo de 200–220 °C ; aumente la velocidad de escaneo al rango de 200–500 mm/s y reduzca la fluencia hasta justo por encima del umbral de eliminación de óxido.
-
Separe la pasada de eliminación intensa de la pasada de acabado : primero aplique una fluencia más alta para eliminar los tintes negros y azules, luego una pasada rápida de baja fluencia para uniformizar el resultado; deténgase en dos o tres pasadas en total.
-
Haga pasar gas de protección durante la fase de enfriamiento : argón de alta pureza o N₂ al ≥99.99 %, mantenido sobre la microesfera durante 2-5 segundos después de que el láser se mueva; esto bloquea la reoxidación mientras la superficie todavía está lo suficientemente caliente como para reaccionar.
-
Comience con un tono más claro : el color pajizo claro de una soldadura bien protegida se limpia hasta convertirse en plata estable de forma mucho más consistente que el azul oscuro o el negro; cuanto más grueso y alterado esté el óxido original, más se transformará.
Las bandas de color que aparecen como rayas o anillos a lo largo del perla indican una superposición desigual. Ajuste el espaciado de las líneas hasta que cada zona reciba el impacto una o dos veces de forma consistente, no tres ni cuatro.
¿La superficie se vuelve plateada, pero horas después, bajo el calor de uso, recupera su color pajizo o azul? La capa subsuperficial empobrecida en cromo sigue presente. La limpieza láser eliminó la película visible, pero no restauró la química de la capa pasiva subyacente. En ese caso, combine la limpieza láser con un decapado químico o una pasivación. Este es el único método que corrige tanto el aspecto de la superficie como la condición metalúrgica subyacente que lo provoca.
Cómo prevenir la reaparición de la oxidación: un protocolo práctico según el tipo de material.
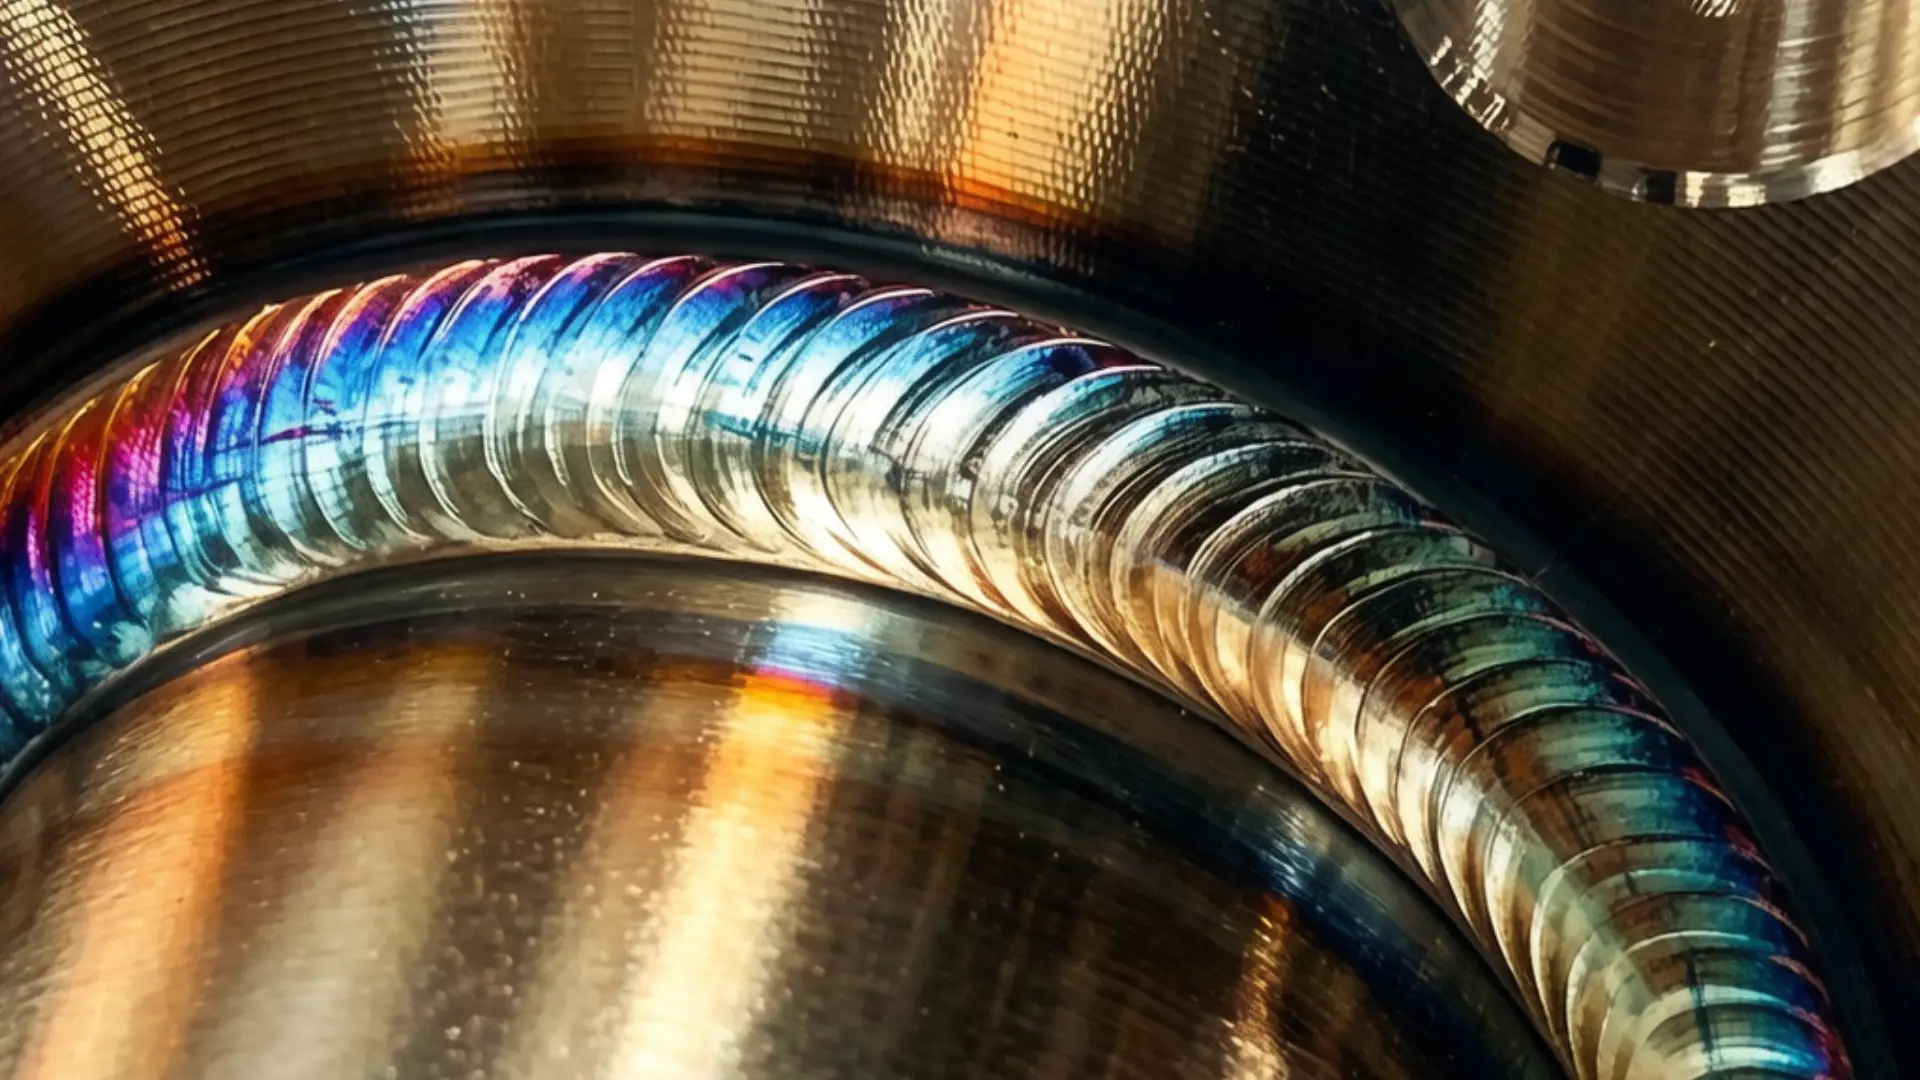
Cada metal se reoxida de forma diferente. Ningún protocolo de prevención abarca todos los casos. Los pasos que se describen a continuación están ordenados por tipo de material. Comience con los controles universales y, a continuación, consulte los protocolos específicos para cada metal.
Controles universales: empieza aquí, independientemente del material con el que estés trabajando:
Tres factores impulsan la oxidación en cualquier metal: oxígeno, humedad y temperatura. Si se eliminan los tres, la reacción se ralentiza. Si aumenta cualquiera de ellos, la superficie limpia regenerará rápidamente su capa de óxido.
Punto de partida práctico para cualquier material:
– Limpiar antes de guardar — no selle la contaminación bajo una capa protectora
– Controlar la humedad utilizando desecantes (gel de sílice), deshumidificadores o purga con nitrógeno.
– Temperatura de almacenamiento más baja siempre que sea posible: las tasas de oxidación aumentan con el calor.
– Limitar el contacto con el aire mediante envasado al vacío o en atmósfera inerte.
– Separar metales diferentes — El contacto galvánico acelera el daño superficial en ambas partes.
– Inspeccionar y renovar los recubrimientos. antes de que las capas de barrera se desgasten, no después.
Por tipo de material:
Acero al carbono y hierro : aplique una imprimación rica en zinc o una capa de barrera epoxi inmediatamente después de la limpieza láser. La galvanización proporciona la mayor vida útil. Para el almacenamiento en taller, siga este orden exacto: limpiar → secar → recubrir → almacenar en desecante. No omita ningún paso.
Aleaciones de aluminio y cobre : las superficies limpias y sin tratar comienzan a reoxidarse en cuestión de minutos. Aplique una barrera protectora o pase al siguiente paso del proceso en un plazo de 30 a 60 minutos . Para trabajos con metales fundidos o de fundición, utilice cal o bórax como fundente y desgasifique al vacío antes de que el metal se solidifique.
Componentes de grafito : los inhibidores químicos a base de fosfato son el método estándar. La oxidación crea pequeñas cavidades que se convierten en vías de fuga. La aplicación de inhibidores evita que esto suceda; no se trata solo de un tratamiento superficial.
Metales refractarios de alta temperatura — La elección del recubrimiento depende de la temperatura de servicio, que varía desde 1,100 4,500 ° F a ° F Dependiendo de la aplicación:
– Molibdeno: Recubrimientos de silicio, níquel, cromo o metales preciosos (oro, plata, platino).
– tantalio: Sistemas a base de berilio, aluminuro u óxido: la galvanoplastia acuosa no funcionará aquí.
– Tungsteno: Se requiere un apilamiento de varias capas; comience con una capa base de rodio y luego agregue capas de recubrimiento de níquel, cromo o renio.
Protocolo de acabado de superficie: cuatro pasos que incluyen:
-
Elimine completamente la oxidación antes de sellar; el óxido restante seguirá reaccionando bajo cualquier acabado que aplique encima.
-
Aplique la barrera rápidamente después de la limpieza: pintura, sellador, cera, inhibidor de corrosión o sistema de capa transparente.
-
Para superficies pintadas o de automóviles , utilice cera o sellador de polímero sintético y vuelva a aplicarlo cada 2-3 meses.
-
Para el almacenamiento de metales , mantenga la humedad baja y el contacto con el aire mínimo; utilice desecantes, gas inerte o sellado al vacío.
La barrera es lo que mantiene el resultado. El láser limpió la superficie. El protocolo la mantiene así.
Lista de verificación para la resolución de problemas: La oxidación reaparece después de la limpieza láser.
Nueve puntos de fallo provocan oxidación recurrente tras la limpieza por soldadura láser. Analícelos en orden. La mayoría de los operarios encuentran la solución en el tercer punto de control.
Bloque 1: ¿Eliminó el óxido por completo el láser?
La eliminación incompleta es la causa principal más común, y la que más fácilmente pasa desapercibida a simple vista.
-
Punto de partida de referencia: energía de pulso ≈ 1.5 mJ para la eliminación de óxido metálico en un láser de fibra monomodo.
-
¿Aún hay óxido? ¿Las pruebas de adhesión fallan? Aumente la densidad de energía en incrementos del 5 al 10 % o reduzca la velocidad de escaneo.
-
Parámetros óptimos de referencia: frecuencia de pulso de 500 kHz / ancho de línea de 50 µm / velocidad de escaneo de 15 mm/s — comience aquí y luego ajústelo según el espesor de su óxido.
-
¿Aún se observa una película residual oscura después de una pasada? Realice 2 o 3 pasadas con una superposición de línea del 50 al 70 % . El óxido restante crea puntos de corrosión activos. Esos puntos se reoxidan primero y más rápidamente.
-
Prueba de patrones: ¿la oxidación sigue apareciendo en las mismas zonas? Esas áreas no se limpiaron lo suficiente. Reduzca el espaciado entre pasadas o reduzca la velocidad en esas áreas.
Bloque 2: ¿Se está sobrecalentando el metal base?
La limpieza láser se autolimita por diseño. Una vez que el óxido desaparece, la reflectividad aumenta y la eficiencia de ablación disminuye por sí sola. ¿La superficie continúa oscureciéndose o volviéndose más rugosa con pasadas adicionales? Eso no es limpieza, es daño.
-
Medidas correctivas:
-
Reduzca la potencia máxima en incrementos del 2-3% mientras confirma la eliminación completa del óxido.
-
Aumente la velocidad de escaneo entre un 10 % y un 20 % dondequiera que aparezcan manchas de calor o decoloración del metal base.
-
En acero inoxidable delgado (0.5–1.5 mm), evite los pasos lentos a alta temperatura. Aumente la frecuencia de oscilación o la velocidad de desplazamiento para reducir el aporte de calor.
-
Bloque 3: ¿Cuánto tiempo transcurre entre la limpieza y el siguiente paso?
El metal reactivo desnudo no espera. El reloj empieza a correr en el momento en que el láser se detiene.
-
Mantenga el intervalo por debajo de 30 minutos en entornos de taller húmedos.
-
Para superficies reactivas (acero al carbono desnudo, aluminio recién limpiado), el objetivo es menos de 5-10 minutos.
-
Prueba de cupones controlados: limpie tres cupones idénticos y guárdelos:
-
A: expuesto al aire de la tienda
-
B: sellado en un recipiente seco
-
C: recubierto justo después de la limpieza
-
Compruebe la oxidación visible y la resistencia de contacto después de 24 horas . Las grandes diferencias entre A y B apuntan directamente al entorno y la manipulación como la causa principal.
-
Bloque 4: ¿Aplicó protección posterior al tratamiento?
La limpieza láser elimina la antigua capa de pasivación junto con el óxido. Lo que queda es metal desnudo y reactivo, sin capa protectora. Si se omite el postratamiento, la aparición de nuevo óxido no es un fallo, sino algo esperado.
-
Utilice uno de los siguientes productos a los pocos minutos de la limpieza:
-
Película de aceite antioxidante o inhibidora de la corrosión (de 2 a 10 µm de espesor típico).
-
Agente de pasivación (acero inoxidable; seguir las instrucciones del proveedor sobre concentración y tiempo de contacto).
-
Película protectora transparente o imprimación compatible con láser
-
-
Recomendaciones de almacenamiento: mantener la humedad relativa por debajo del 40-50% en las zonas de procesamiento y almacenamiento de piezas de acero para evitar la oxidación instantánea.
Bloque 5: ¿El entorno de limpieza está jugando en tu contra?
El suelo del taller es una variable activa. Si lo ignoras, volverás a oxidar las piezas que acabas de limpiar.
-
Instale deshumidificadores cerca de la estación de limpieza; el objetivo es mantener la humedad relativa por debajo del 50 %.
-
Compruebe que la ventilación extraiga los aerosoles y partículas corrosivas que pueden provocar corrosión en superficies limpias.
-
Para componentes de alto valor: realice una prueba con un lote de prueba con protección continua de N₂ o Ar sobre el punto de limpieza. Compare la oxidación a las 24-72 horas con la de las piezas estándar expuestas al aire. La diferencia suele ser notable.
Bloque 6: ¿La rugosidad superficial o los microdaños aceleran la oxidación?
Un exceso de rugosidad aumenta la superficie y atrapa la humedad. Ambos factores aceleran la reoxidación.
-
¿Observación de escarcha, picaduras o redes de grietas después de la limpieza? Menor densidad de energía. Reduzca el número de pasadas al mínimo necesario para la eliminación completa del óxido.
-
Añada una limpieza posterior con disolvente (IPA) o sople con aire limpio y seco. Esto elimina los residuos sueltos, las sales y las partículas que provocan corrosión localizada.
Bloque 7: ¿El sistema láser proporciona una potencia constante?
La oxidación que "reaparece" a veces se debe simplemente a una limpieza incompleta que nadie detectó, causada por el desgaste del hardware, no por un error en el proceso.
-
Compruebe la ventana de protección antes de cada uso. Una ventana agrietada, contaminada o con el revestimiento antirreflectante dañado interrumpe el suministro de energía. Esto conlleva directamente a una eliminación incompleta del óxido.
-
Esté atento a los signos de calentamiento óptico: ancho de limpieza variable, patrones de ablación irregulares.
-
Ajuste el ángulo de trabajo a 10–15° con respecto a la normal para reducir la reflexión posterior.
-
Compruebe que la fibra no tenga dobleces, curvas pronunciadas ni compresión.
-
Temperatura del refrigerante de la pista. El sobrecalentamiento altera la calidad del haz sin señales de advertencia visibles.
-
Vacíe y reemplace el refrigerante, limpie el filtro de agua y reemplace la carcasa del filtro según el programa de mantenimiento ; hágalo según un calendario establecido, no después de que surjan problemas.
Bloque 8: ¿Las prácticas de manipulación están recontaminando la superficie?
Una huella dactilar es suficiente. El cloruro y la humedad de la piel expuesta provocan corrosión localizada en cuestión de horas en el acero inoxidable.
-
Se requiere el uso de guantes limpios para todo el personal que manipule piezas limpias; sin excepciones.
-
No apile piezas recién limpiadas. El contacto metal con metal atrapa la humedad entre las superficies.
-
Comprobación rápida: limpie un cupón, tóquelo con los dedos desnudos y guárdelo junto a un cupón manipulado con guantes. Revise ambos entre 24 y 72 horas después. La presencia de patrones de óxido con forma de huella dactilar confirma que la manipulación es la causa principal.
Bloque 9: ¿Los procesos anteriores o posteriores al proceso generan nueva oxidación?
A veces, el resultado de la limpieza láser es bueno. El problema surge antes o después.
-
En la fase inicial del proceso: ¿ las piezas llegan con incrustaciones gruesas, aceite espeso o corrosión previa? Añada primero un paso de limpieza mecánica previa. El láser debe eliminar el óxido, pero no toda la contaminación por sí solo.
-
Soldadura posterior: confirme la estabilidad del ajuste y la cobertura del gas de protección. La oxidación que aparece después de la soldadura no es un fallo de la limpieza láser.
-
Pintura o recubrimiento posterior: aplique el recubrimiento antes de que se forme óxido instantáneo. La mayoría de los sistemas de recubrimiento requieren la aplicación sobre metal casi blanco dentro de las 4 horas . En condiciones de alta humedad, reduzca su estándar interno a menos de 1-2 horas.
Conclusión
La oxidación recurrente tras la limpieza láser de soldaduras rara vez se debe a un solo factor; generalmente es el resultado combinado de la gestión térmica, la ciencia de los materiales, las condiciones ambientales y la secuencia del proceso. Al abordar sistemáticamente cada una de estas áreas, los fabricantes pueden mantener el acabado limpio y resistente a la corrosión que exigen sus productos.
En MaxWave , nos especializamos en ofrecer soluciones avanzadas de limpieza láser diseñadas para afrontar los desafíos industriales más complejos. Nuestros sistemas están diseñados para brindar precisión, estabilidad y adaptabilidad en diversos entornos de soldadura y fabricación.