在玻璃打标时,紫外激光器和二氧化碳激光器的选择至关重要。这实际上是在两种核心原理之间做出抉择:一种是光化学“冷处理”的精确性,另一种是热处理“热加工”的强大功能。前者如同显微外科手术,在分子层面改变材料;后者则如同精细的工艺,利用热量打造磨砂效果。理解这一本质区别是选择合适工具的关键。以下对比将详细介绍它们的性能,以帮助您做出决定。
紫外激光与二氧化碳激光技术比较
| 参数 | 紫外激光(冷处理) | 二氧化碳激光(热加工) |
| 工作原理 | 光化学反应会破坏分子键。 | 热效应会产生微裂纹 |
| 热影响区 (HAZ) | 最小(5–15 μm) | 较大(50–200 μm) |
| 打标速度 | 速度极快(7,000–8,000 毫米/秒) | 速度快(1,500–2,000 毫米/秒) |
| 标记精细度 | 超细(15–20 μm 光斑) | 标准精细型(80–120 μm 光斑) |
| 资本投资 | 约3,000万美元起 | 约2,000万美元起 |
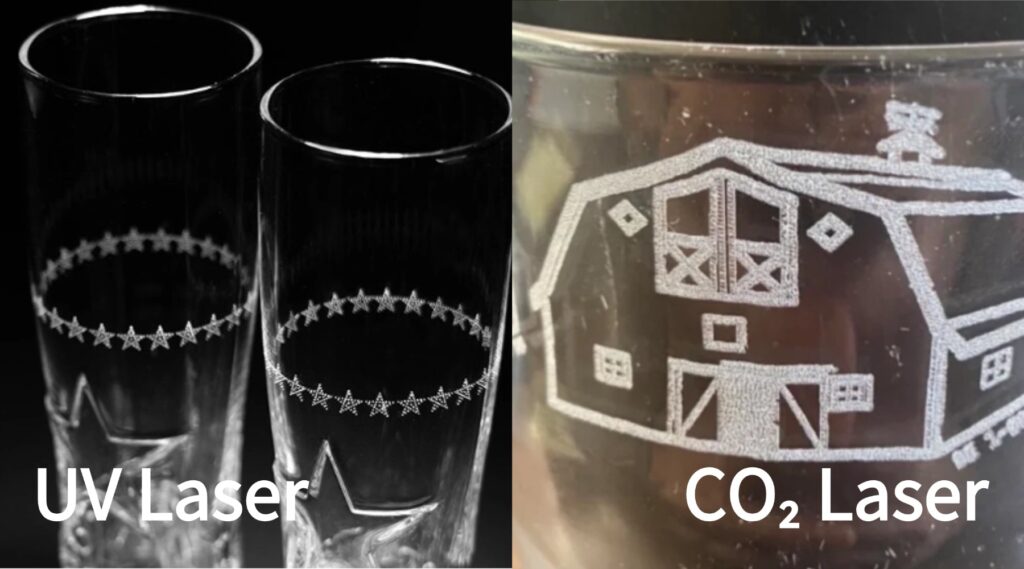
用于玻璃打标的紫外激光器
紫外激光技术的工作波长为355纳米,它是1064纳米红外波长的三次谐波。这种特定波长的光极易被玻璃表面吸收,从而实现独特的“冷加工”机制。与热加工方法不同,紫外激光打标主要通过光化学反应来破坏玻璃中的分子键,且热传递极少。
核心技术规格
现代用于玻璃的紫外激光系统在设计时就注重精确性:
-
功率输出:3W 至 5W 连续波等效功率源
-
脉冲频率:30–150 kHz 范围(高级系统:20–200 kHz)
-
脉冲持续时间:12–13纳秒,用于控制能量输出
-
光束质量:M² < 1.2(接近衍射极限),可实现微尺度标记
-
波长稳定性:355nm ±10nm 容差
与光纤激光器相比,高光束质量可以实现更小的聚焦光斑尺寸,从而减少机械应力,并使热影响区非常窄——这对易碎的玻璃基板至关重要。
标记性能与能力
在实际应用中,紫外激光器展现出显著的速度优势。对玻璃瓶的测试表明,紫外系统完成相同图案的速度比二氧化碳激光器快63%,同时保持了优异的边缘清晰度和对比度。
扫描速度:3,000–8,000 毫米/秒(取决于系统配置)
标记区域:可通过镜头选择进行调节:
-
F160镜头:110×110mm 面积 | 185mm 工作距离
-
F254镜头:175×175mm 面积 | 285mm 工作距离
-
3D系统:最大可达330×330毫米,带动态对焦功能
典型标记深度:≤0.3mm,适用于永久性ID、标志和精细装饰图案。
主要优势:真正的冷标记
355nm波长的光通过光化学相互作用直接破坏玻璃中的分子键,改变其表面结构,且热扩散可忽略不计。这使得标记对比度高、清晰锐利,避免了热激光打标常见的微裂纹、泛黄或毛刺等问题。极小的热影响区保持了玻璃的结构完整性,从而实现了微特征3.5μm的定位精度。

用于玻璃打标的二氧化碳激光器
二氧化碳激光雕刻机的工作波长为红外光谱中的10.6μm (先进型号可达9.3μm),该波长的光极易被玻璃吸收。这种高效的吸收特性使得热标记工艺成为可能。激光束迅速加热玻璃表面,产生局部热冲击。由于玻璃的导热系数低,这会在加热表面和较冷的基材之间形成明显的温度梯度,从而产生可控的微裂纹,最终形成永久性的磨砂标记。
核心技术规格
现代用于玻璃的二氧化碳激光系统配置有以下关键参数:
-
功率输出:10W、30W、60W、100W
-
最大线速度:高达 2,000 毫米/秒
-
定位精度:3.5μm
-
标准标记区域:140×140mm(配200mm镜头)
功率范围在 10-30W 的系统通常使用标准的 110/220 VAC 电源。其高定位精度确保了标记位置的一致性,而多种功率输出则可根据所需的标记速度和深度进行选择。
标记性能与能力
在应用方面,二氧化碳激光器可有效在玻璃上制作高对比度的磨砂标记。主要性能数据包括:
-
打印速度:每秒可标记多达2,000 个字符。
-
标记区域的灵活性:可以使用不同的镜头扩展工作区域;450mm 镜头可实现约331×331mm的区域。
-
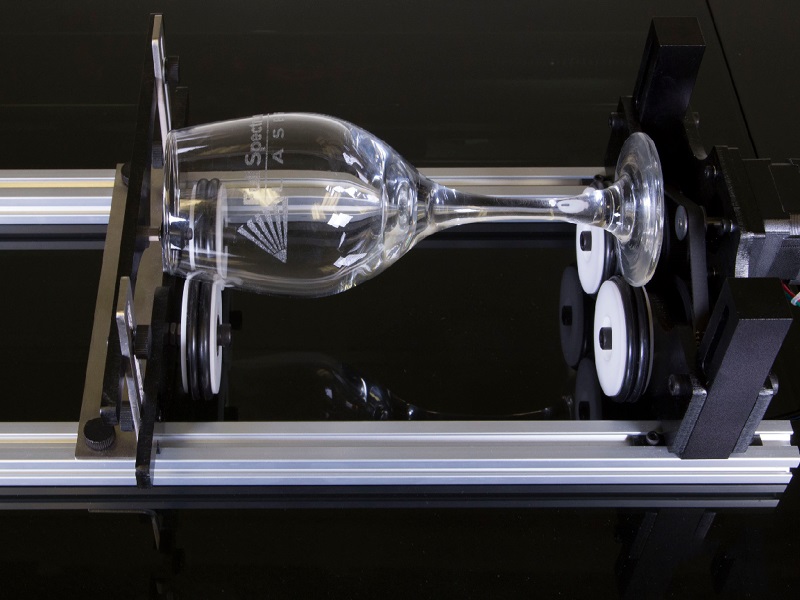
3D 表面标记:配备动态聚焦模块的现代系统能够保持对曲面(如瓶子和圆柱形容器)的聚焦,确保在复杂形状上实现均匀的标记质量。
主要优势:强大的热敏标记功能和成本效益
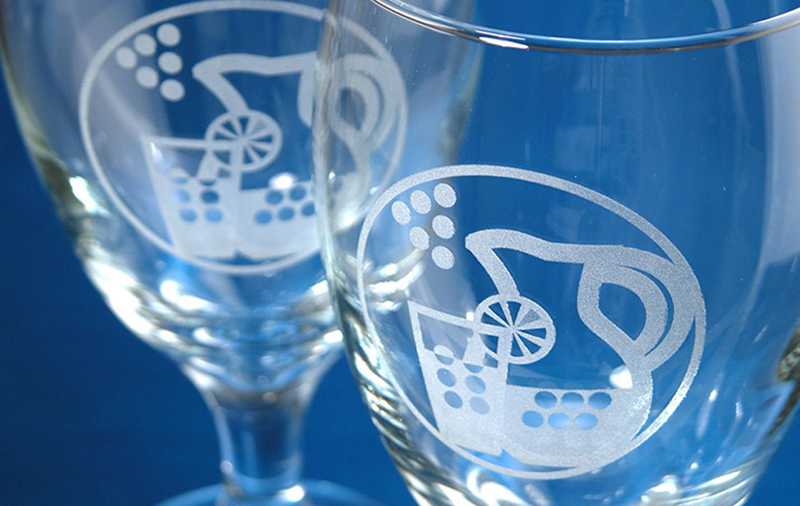
这种热处理工艺无需添加剂即可在玻璃上高效地形成清晰、持久的标记。虽然需要控制热应力以防止出现不必要的裂纹,但该工艺本身也能提供极佳的标记对比度。此外,与紫外激光器和光纤激光器相比,二氧化碳激光技术在初始投资和运行成本方面都具有显著优势,而且其波长与透明玻璃天然兼容,使其成为各种工业标记应用的通用且经济的选择。
激光打标关键技术对比参数
在玻璃打标方面,选择紫外激光器还是二氧化碳激光器取决于五个关键参数,这些参数会直接影响结果和成本。
波长与材料相互作用
根本区别在于波长。紫外激光的短波长(355纳米)携带高光子能量(约3.5电子伏特),通过光化学“冷”过程直接破坏玻璃中的分子键。相比之下,二氧化碳激光的长波长(10.6微米)携带低能量(约0.12电子伏特),玻璃吸收这些能量后转化为热量,通过热冲击和微裂纹在玻璃上留下痕迹——这是一个“热”过程。
热影响区和精度
热影响区 (HAZ) 的尺寸对完整性至关重要。紫外激光打标机采用冷加工工艺,产生的热影响区极小(5–15 μm) ,热应力可忽略不计,因此可在薄玻璃或夹层玻璃上安全打标。二氧化碳激光器通过强烈的局部加热(600-800°C)产生更大的热影响区(50–200 μm),从而形成标记,但需要精细的热管理。
标记速度和生产吞吐量
标记速度直接决定吞吐量。紫外激光器速度极高(7,000–8,000 毫米/秒),完成一个标准 DataMatrix 码的标记仅需约 1 秒。二氧化碳激光器速度适中(1,500–2,000 毫米/秒),完成相同标记需要约 2.5–3.5 秒。在大批量生产场景下,紫外激光器的标记速度优势显著。
光束质量和标记精细度
光束质量(M²)决定光斑尺寸和细节。紫外激光器具有极佳的光束质量(M² < 1.2),能够实现约 20 μm 的超精细光斑,适用于微细特征,例如微小文字。二氧化碳激光器具有良好的光束质量(M² 1.3-1.8),光斑尺寸约为 100 μm,非常适合标准图形和徽标的打印。
资本和运营成本分析
成本是关键的决策因素。我们的产品性价比极高:MW-RF35 CO₂标记机起价约为2,000美元,UV标记机起价约为3,000美元。从运行角度来看,CO₂系统的光源成本较低,但能耗较高。UV系统的初始成本较高,但其更高的速度可以在大批量生产时降低单件成本。最佳选择取决于您的预算、产量和精度要求。

如何根据材料和需求选择合适的激光打标解决方案
选择紫外激光打标机还是二氧化碳激光打标机,根本上取决于哪种技术的固有特性最符合您的项目需求。请使用以下决策框架进行快速评估:
在以下情况下,二氧化碳激光打标机通常是更合适、更经济的选择:
-
该玻璃制品的壁厚一般在 3 毫米以上,能够承受一定的热应力。
-
理想的视觉效果是经典的磨砂或“冰状”外观,边缘清晰度并不重要。
-
标记内容由标准尺寸(例如,>1mm)的文本、徽标或简单图形组成。
-
初始投资预算有限,年产量通常低于 400 万至 500 万台。
-
该应用涉及需要宽阔标记区域的大尺寸玻璃面板。
在以下情况下,您应该优先考虑使用紫外激光打标机:
-
该材料为薄壁(<2毫米)或超薄玻璃,必须避免热裂纹或变形。
-
产品本身(例如药品)或其涂层对热非常敏感。
-
标记要求包括极其精细的微型代码(<0.3mm)、微小的二维码或需要极其清晰边缘的复杂图形。
-
该生产线对速度(吞吐量)要求非常高,年产量也足够大(例如,>500万件),足以摊销较高的设备成本。
-
该应用对永久性可追溯性有严格的要求(例如,医疗、汽车电子产品),因此需要具有卓越耐久性和可读性的标记。
关键权衡
最终的选择通常需要在精度、速度和成本之间取得平衡。二氧化碳激光器凭借其显著的成本优势和可靠的性能,在满足常规需求方面表现出色。相比之下,紫外激光器凭借其冷加工精度,为高端、高附加值或大批量生产提供了不可替代的解决方案。如果您的需求介于两种技术的性能重叠范围内,那么生产规模(通常以年产量400万至500万件为参考)就成为关键的区分因素:更高的产量能更好地发挥紫外激光器的速度优势,从而使更高的初始投资物有所值。
结语
总而言之,用于玻璃打标的紫外激光与二氧化碳激光之争,归根结底是在光化学冷处理的精准性和热打标的高效性之间做出选择。您的具体项目需求——取决于材料敏感性、所需的打标质量、生产规模和预算——将明确指出最佳技术。两者都能可靠地实现永久性的高质量打标效果。如需了解如何根据您的具体需求定制这些解决方案,并了解我们价格极具竞争力的二氧化碳和紫外激光打标机,请立即联系我们的团队,获取个性化咨询和报价。