
即使是微小的熱量,如果位置不當,也會讓原本完整的鋰離子電池變成一顆不定時炸彈。傳統的焊接方法常常會導致隔膜過熱、箔片損壞,或產生一些隱藏的缺陷,這些缺陷可能要幾個月後才會顯現。雷射焊接則徹底改變了這一切——它將能量精準地輸送到所需位置,乾淨利落地熔化焊點,並保持周圍電池層的低溫。在本文中,我們將探討現代雷射系統如何保護電池免受熱傷害、延長循環壽命、顯著降低安全風險,同時還能實現快速、高精度的生產。
為什麼雷射焊接可以防止鋰離子電池極耳應用中的熱損傷
雷射焊接鋰電池極耳的熱優勢可歸結為三點:能量集中、擴散最小、出口快速。
非接觸式手術精準操作
雷射焊接不接觸材料-只有光束照射到表面。無需電流、電極或壓力—因此薄箔和電池隔膜都能安全無虞。憑藉高功率密度,它只熔化所需區域,以較低的總能量實現深熔,同時保持周圍區域低溫。測試表明,距離焊接點 10 毫米處的溫度保持在 45°C 左右,而電阻焊接的溫度則高達 80–120°C。精準、清潔、溫和。
局部熱影響區控制
在雷射焊接中,熱影響區非常小。鋁/銅母線的測試表明,附近表面的溫度僅在1.5至4秒內超過120°C ,而僅僅幾毫米之外,溫度就會迅速下降。這種陡峭的溫度梯度保護了關鍵零件:隔膜、電解液和陰極塗層都不會達到損壞點,溫度升高也不會影響電池。適當調整的雷射設定可將熱量控制在焊點內,而不會擴散到電池捲材中。
速度等於熱保護
更高的焊接速度意味著更小的熱損傷。在工業電池生產線中,連續波雷射的焊接速度可達50–100 毫米/秒,光束移動速度夠快,熱度不會擴散到周圍材料。熔化區保持較小,熱影響區也隨之縮小。測試表明,在最佳化設定下,100 微米厚的箔片可以完美焊接,但如果熱量控制不當, 20 微米厚的箔片則可能剝落。關鍵在於短曝光時間和高功率密度——時間越短,熱損傷越小。
即時溫度監測
先進的雷射焊接系統依賴紅外線熱像儀和熱電偶進行原位溫度監測——這並非可有可無,而是必不可少的。母線上的三個探頭即時監測溫度,一旦讀數接近極限值,就會立即調整功率和速度。這種閉環控制可有效防止事故發生,讓您無需猜測設定是否安全。感測器確保敏感部件在整個焊接過程中始終保持低溫。
工程光束整形可減少廢熱
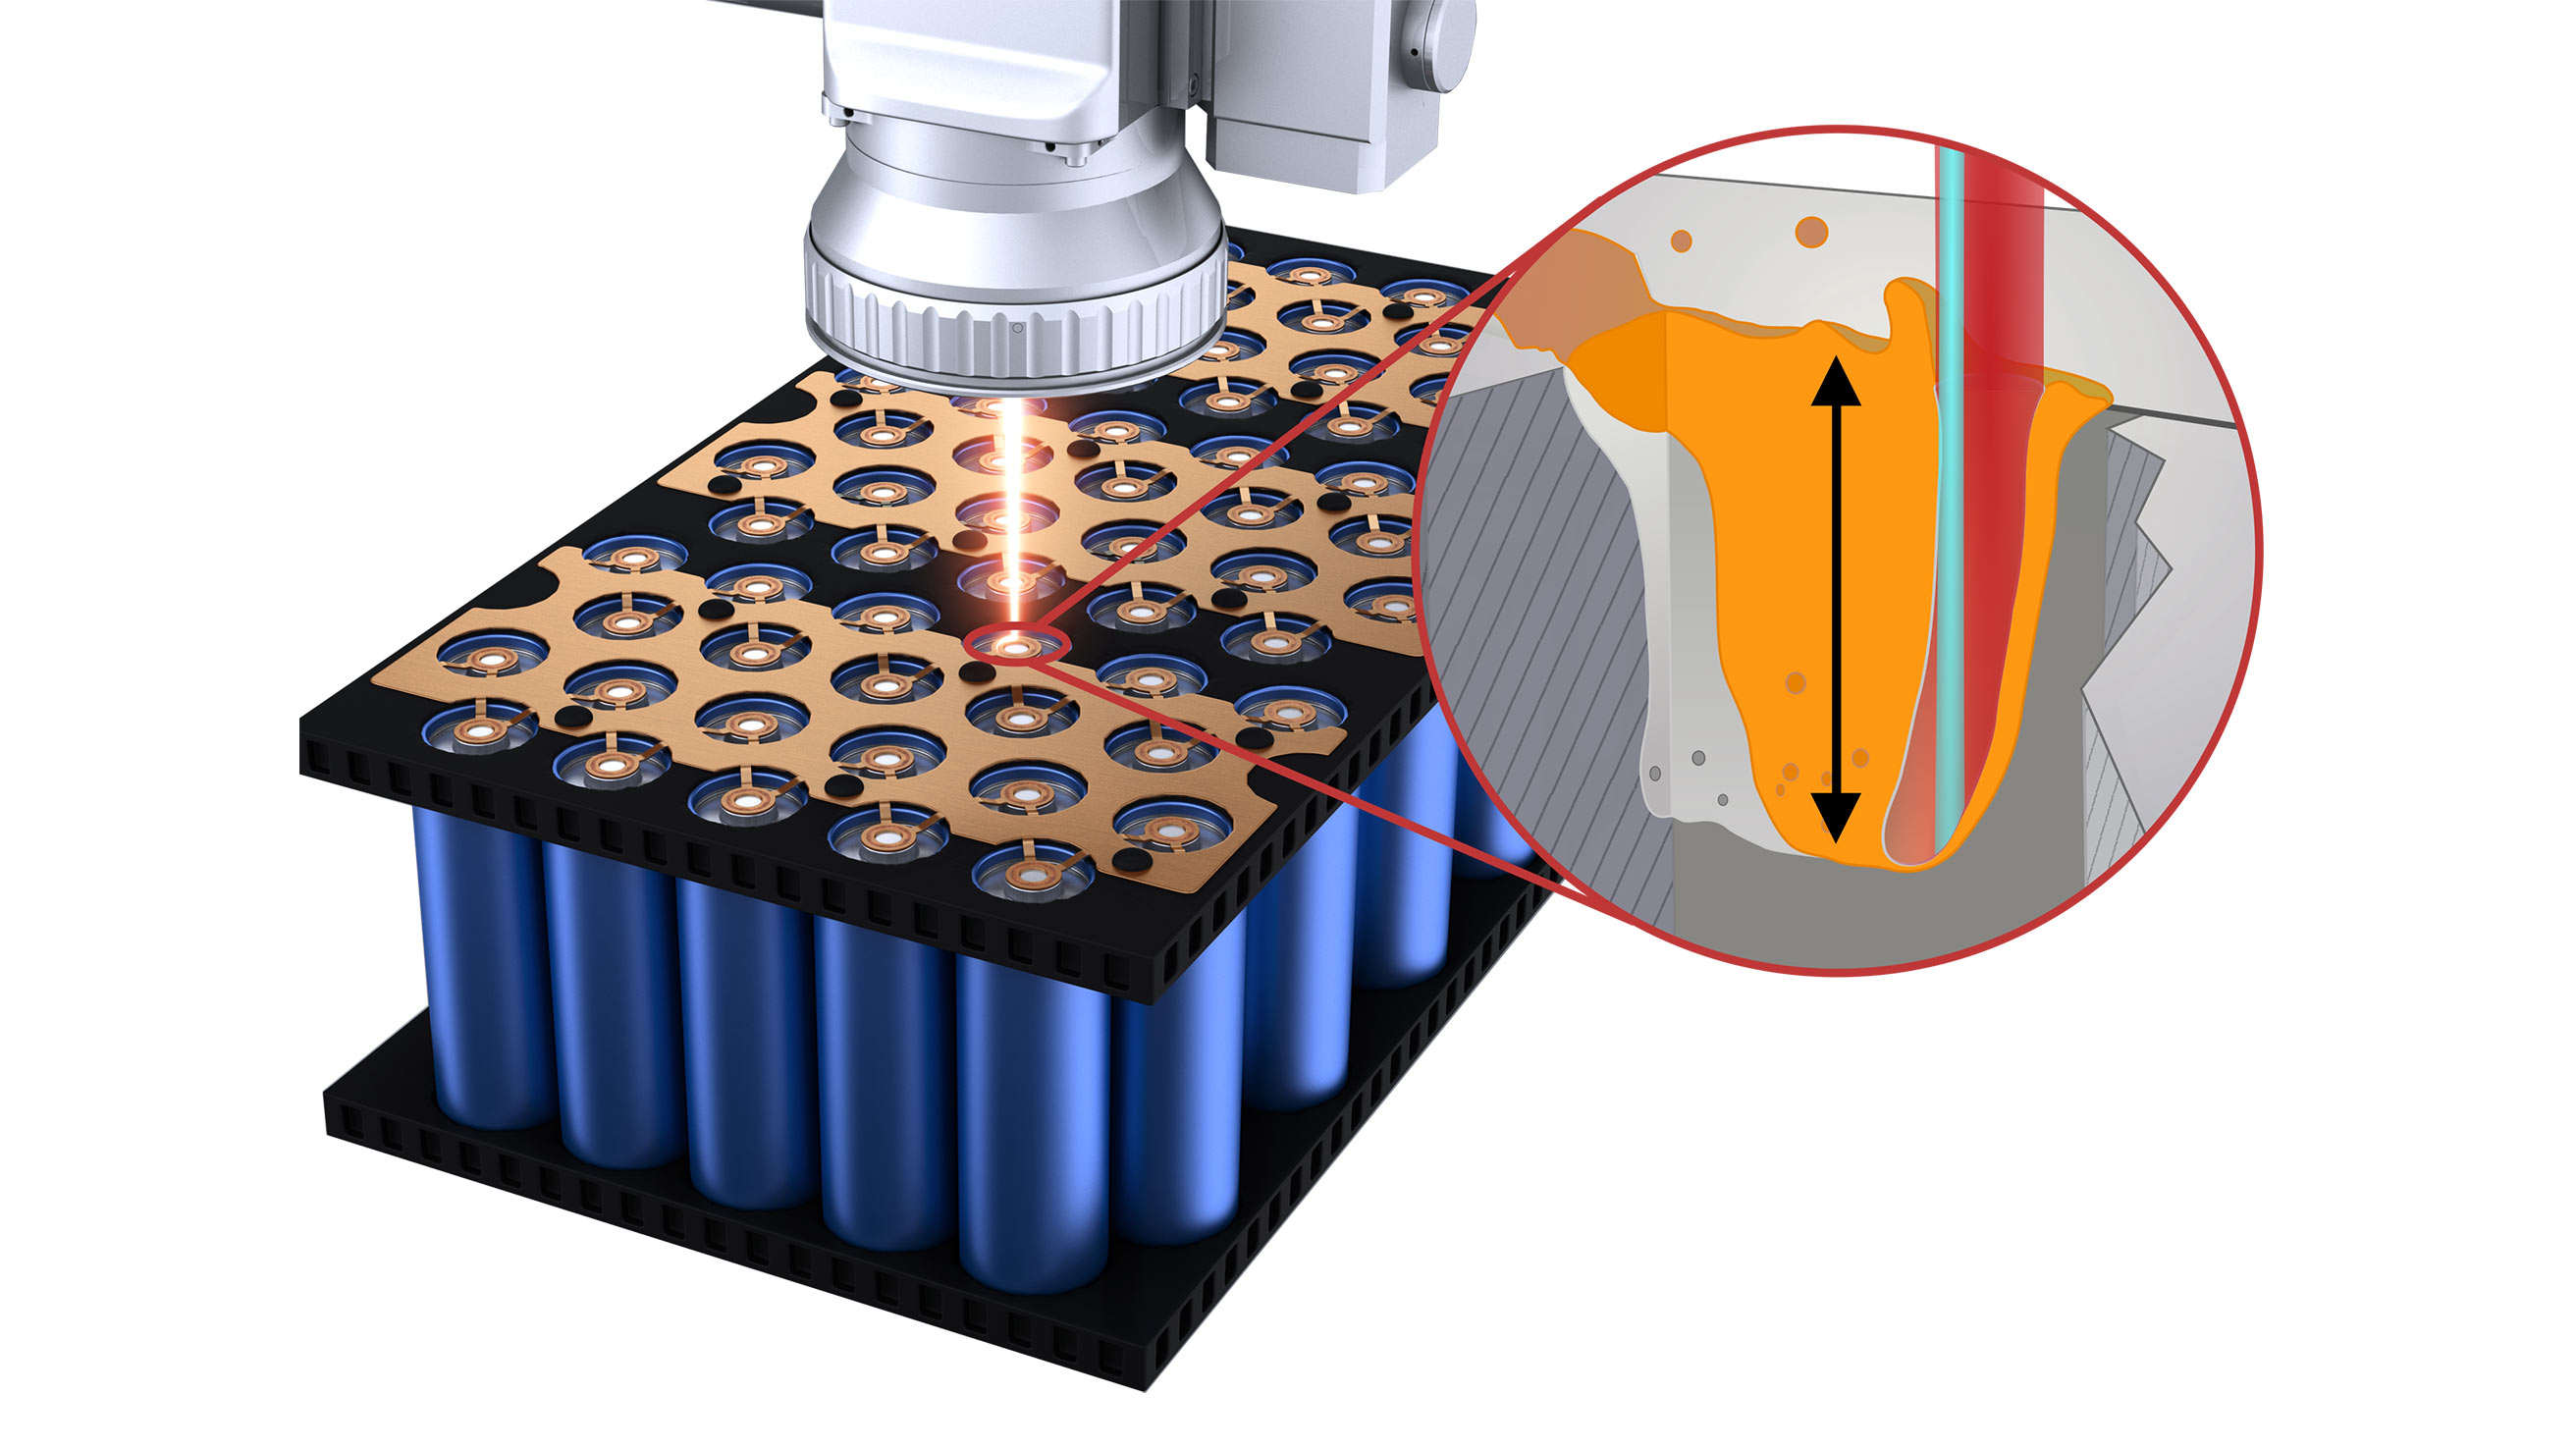
現代光纖雷射焊接技術採用芯環光束結構,用於電池組製造,能夠精確地形成匙孔和熔池。能量直接用於焊縫成型,而不是橫向擴散到周圍材料。優化的功率密度可有效防止飛濺和熔體噴射,避免高溫顆粒落到附近零件。透過精細的設置和焊片周圍的金屬防護罩,雷射能夠將能量精確地控制在焊縫內部,而不是分散到整個組件上。這才是真正意義上的低熱輸入焊接。
窄焊縫,最大限度的防護
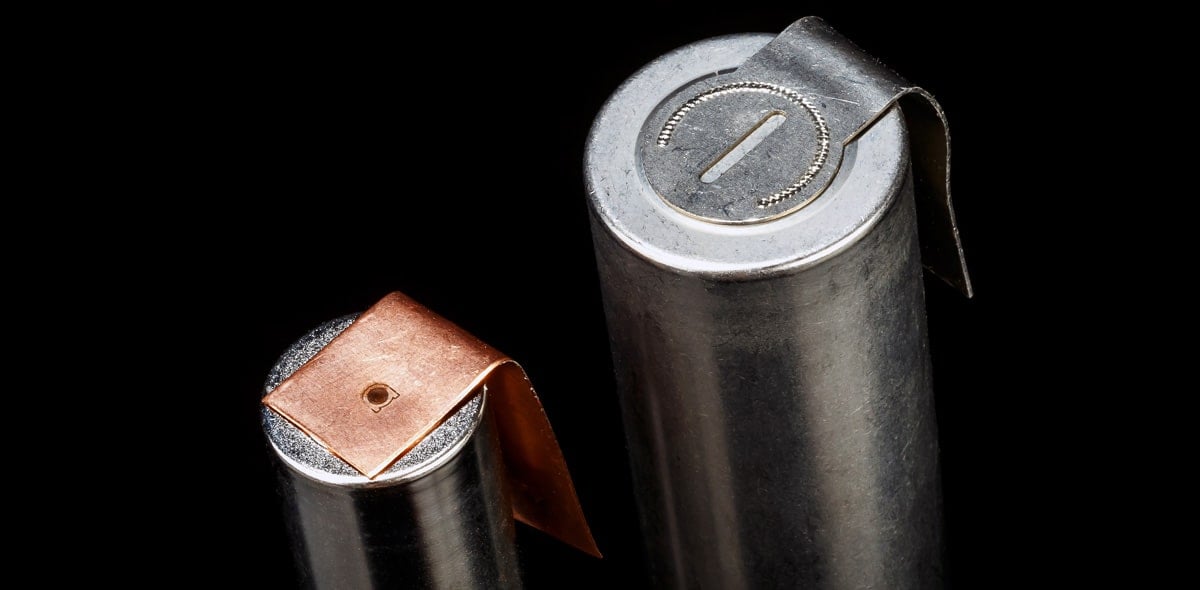
雷射焊接可在厚度為 0.08 至 1.2 毫米的鋁、鎳和銅焊片上形成極窄的焊縫,焊縫寬度為 0.2 至0.8 毫米,熔深為 0.1 至 0.8 毫米。這種高精度限制了受熱材料的範圍,從而使周圍部件(電池外殼、附近的焊片和內部層)保持較低的溫度。透過精心設計的測試方案,可以建立電極焊片連接方法的安全設置,最大限度地減少熱影響區尺寸,並防止箔片脫落或熱損傷。
結果如何?在熱管理決定成敗的生產現場,良率超過 95% 。
核心機制:雷射參數如何控制熱傷害
四種雷射設定決定了電池極耳雷射焊接是保護電池還是損壞電池。功率、脈衝持續時間、光點大小和波長共同作用。如果其中一項設定錯誤,熱損傷就會蔓延至整個電池單元。
功率強度:主要散熱控制
雷射功率密度決定了焊接部位的升溫速度。強度越高,升溫越快,但超過閾值可能導致材料熱爆炸。短時高強度脈衝可以在熱量擴散前傳遞能量,而長時間低功率照射則會讓熱量緩慢擴散到周圍區域——這正是電池極耳焊接中需要避免的情況。功率過大?會熔穿極耳並損壞隔膜。功率過小?焊縫強度不足,可能在熱循環過程中失效。
暴露時間:熱累積因子
熱損傷取決於輻照度 × 曝光時間 = 總熱輸入。您可以快速且高功率地傳遞能量,也可以緩慢低功率地傳遞能量,但效果卻截然不同。短時高功率脈衝會造成局部損傷,擴散範圍極小,維持熱影響區較窄。長時間曝光則會導致熱擴散,擴大熱影響區。電池組會優化脈衝持續時間(0.5–5 毫秒)和功率水平,以實現牢固的焊接,同時防止熱量積聚。監控系統會追蹤總曝光量,並針對重疊脈衝進行調整,以避免過熱。
光斑尺寸與光束輪廓:空間熱分佈
雷射光束加熱並不均勻——峰值強度位於中心,因此損傷首先從中心開始。電池焊接採用直徑 0.1–0.6 毫米的光斑。較小的光斑能夠集中能量,實現深熔,同時最大限度地減少橫向加熱;而較大的光斑則會分散能量,需要更大的功率,並增加熱擴散的風險。先進的系統採用芯/環光束整形技術:高強度的核心光束熔化焊縫,而低強度的環光束則穩定熔池。這樣可以保持焊縫能量,防止缺陷產生。
波長選擇:吸收與穿透深度
不同的金屬對不同波長的光吸收率也不同。 1064奈米光纖雷射焊接是電池極耳焊接的主流選擇,因為鋁、銅和鎳能夠高效吸收該波長的光,並在金屬表面將能量轉化為熱能。這可以形成一個緊密且可控的熔池,最大限度地減少能量損耗。較短的波長,例如藍光(447奈米),可能會引起不必要的化學反應。使用合適的波長可以確保焊接過程的可預測性和可控性。
重複頻率和總熱負荷
在同一位置的多次脈衝會導致熱積聚,從而提高下一個脈衝前的基準溫度。電池焊接系統透過10-100 Hz的脈衝重複頻率和精確的焊點重疊來控制這個問題。熱像儀即時監測-如果溫度接近隔膜損傷閾值(130-150°C),系統會自動調整。最佳化的脈衝序列比相同平均功率下的連續波焊接產生的總熱應力降低了40%。脈衝之間的冷卻時間是焊接效果好壞的關鍵。
來自生產車間的真實結果
全球各生產車間的實務證明,鋰離子電池焊接流程行之有效。實實在在的投資報酬率數據凸顯了熱控制優勢。良率提升,成本降低,不同工廠的電池性能都得到改善。
汽車電池組裝:良率突破
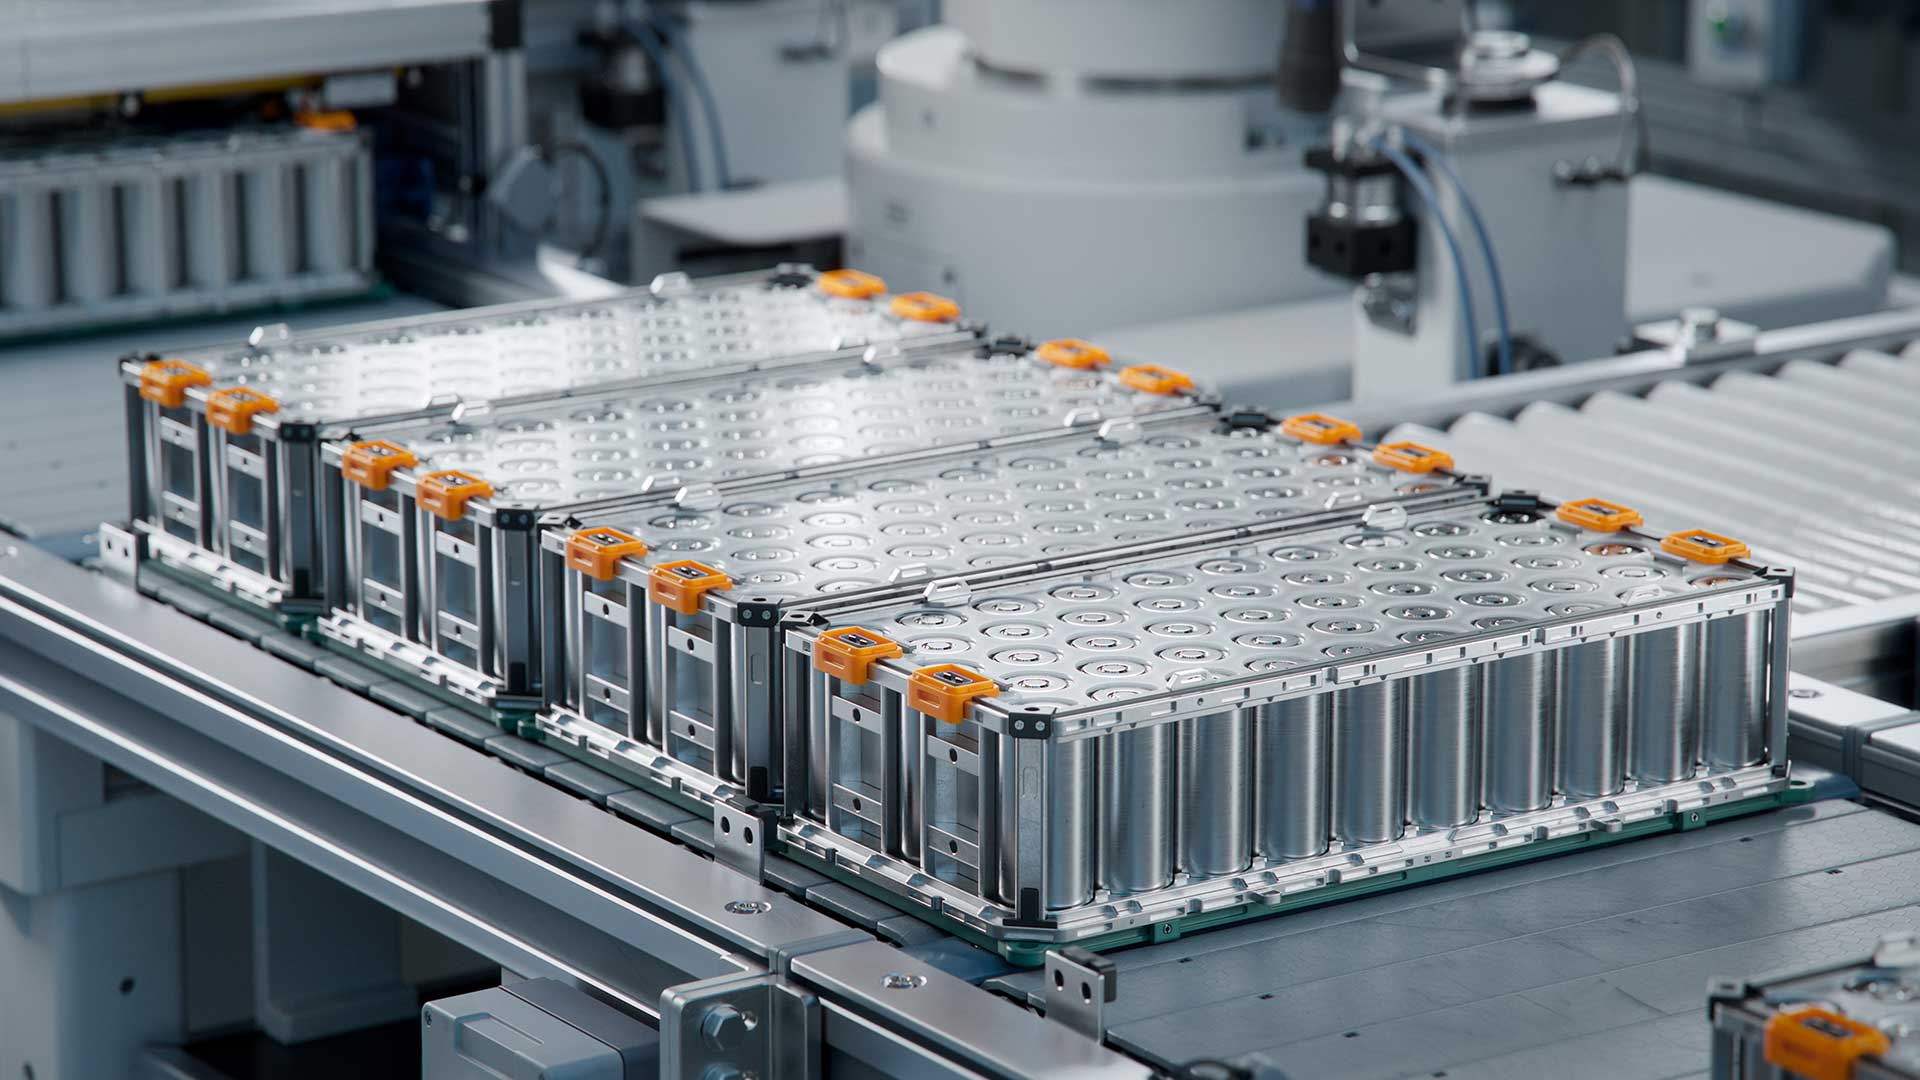
一家歐洲大型電動車電池製造商進行了工藝升級。在其48V電池組製造過程中,他們將母線與極耳的連接方式從電阻焊接改為光纖雷射焊接。熱處理的挑戰在於:如何將0.3毫米厚的鋁極耳連接到銅母線上,同時也要避免損壞接縫下方僅2毫米處的隔膜層。
兩個月後的結果:
收益率從 88.3%96.7%
減少廢料節省 每年1.8萬歐元 在一條年產2萬個細胞的生產線上
循環壽命測試表明 15%改善 (1,850 次循環對比 1,600 次循環,容量維持率為 80%)
熱損傷缺陷減少 6.2%0.8% 總拒絕率
工廠經理報告稱,雷射設備的投資回報期僅用了14個月——比他們預期的24個月更快。關鍵在於控制熱影響區對鋰電池的傷害。電阻焊接無法在他們的生產速度下解決這個問題。
消費性電子產品:速度與精準的完美結合
一家中國電動工具電池組供應商採用了精密焊接電池極耳的技術。他們使用了雙頭光纖雷射焊接系統。挑戰在於:在每分鐘60節的生產線速度下,將厚度僅100微米的鎳極耳焊接在圓柱形18650電池上。
改進之處:
生產效率提高 (每分鐘 60 至 73 個單位)且不損失質量
- 冷焊鋰電池 該方法透過以下方式減少能源消耗 每生產班次 35 千瓦
連線故障導致的保固退貨數量下降 第一年實地數據
- 低熱輸入焊接 解決了困擾超音波分離方法的隔膜收縮問題
營運總監指出:“我們首先嘗試了超音波焊接。箔片脫落的問題讓我們束手無策。雷射焊接的熱管理電池焊接解決了機械方法無法解決的問題。”
儲能係統:大尺寸電池面臨的挑戰
一家美國併網儲能設備製造商在其採用1.2毫米銅極耳的棱柱形磷酸鐵鋰電池上遇到了熱損傷問題。老舊的焊接過程導致熱影響區溫度超過160°C,遠高於其隔膜135°C的額定溫度。
他們的光纖雷射焊接電池組裝解決方案採用了即時紅外線監測和自適應功率控制。
安裝後的好處:
熱損傷降低至 180,000萬個細胞中無缺陷 生成
– 內部電阻均勻性得到改善 焊接接頭處
生產線廢品率下降 4.7%1.1%
– 預計每年節省金額: 2.3億美元 減少廢料和返工成本
品質工程師確認了雷射參數電池焊接設定有效。脈衝頻率為 85 Hz、脈衝持續時間為 3.2 ms 的調變方式,使成型過程中所有測量點的溫度保持在 125°C 以下。
醫療器材電池:安全關鍵效能
德國醫療電池製造商生產植入式醫療器材電池。這些電池面臨著業界最嚴格的熱限制。任何可能破壞隔膜完整性的電極連接方式都會威脅病患安全,並危及監管合規性。
雷射焊接結果:
已達成 99.4% 一次合格率 在 0.08 毫米厚的焊片上(電阻焊接成功率為 91.2%)
焊後分離器檢查結果顯示 零熱變形 經測試超過 50,000 台設備
– 通過了IEC 62133認證 首次提交 (舊方法需要嘗試三次)
- 熱損傷防護焊接 協議縮短了驗證測試時間
監管事務經理表示:“雷射焊接不僅提高了我們的各項指標,更使我們的安全論證無懈可擊。審核人員查看了熱分析數據後,不再質疑我們焊扣的完整性。”
小規模生產:易於取得的技術
一家韓國新創公司為無人機客製化生產電池組。他們採用了專為電池組製造工藝靈活性而設計的緊湊型光纖雷射焊接系統。其月產量控制在5,000件以下。他們需要一種既能保證精度又無需巨額投資的技術。
成果:
– 設備投資回收期已實現 8個月 僅透過減少廢料就能實現
– 啟用使用 20微米鋁箔標籤 這種方法過於精細,無法採用其他方法。
– 循環壽命與主要製造商相比具有競爭力: 在85%的彈道密度下進行了1,200多次循環射擊。
– 連線失敗導致的客戶退貨率: (產業平均:0.4-0.8%)
創辦人指出:“我們與那些採用他們首創的冷焊鋰電池技術的巨頭企業競爭。熱控制技術使我們能夠在現有規模下達到與他們相同的品質水平。”
這些案例涵蓋了不同的行業、電池規格和生產規模。它們的共同點是什麼?精準的熱控制能夠帶來更佳的經濟效益和產品可靠性。這項技術並非紙上談兵,它已經在實際生產線上取得了顯著成效。
結語
如果您準備為電池生產線帶來精準、安全和高效的解決方案,雷射焊接是您的理想選擇。我們先進的系統讓您精準控制熱能、防止飛濺,並可靠地保護敏感元件。不要讓您的電池生產聽天由命——立即聯繫我們,了解我們的雷射解決方案如何優化您的生產、減少缺陷並確保您的電池始終保持最佳性能。現在就聯絡我們!