
電動車電池的安全性和性能往往取決於細如髮絲的焊接。從極耳和匯流條到整個模組組裝,雷射焊接默默地決定電池的能量效率、熱穩定性和長期可靠性。一個薄弱的焊接就可能導致功率損失,甚至代價高昂的召回。因此,本指南評選出了電動車電池製造領域十大最佳雷射焊接機,重點在於精度、一致性和值得信賴的量產性能。
| 品牌/型號 | 主要優勢 | 價格 |
| MaxWave 新能源雷射焊接機 | 適用於可擴展電動車生產線的即時監控、經濟高效的焊接 | $165,000 |
| TRUMPF TruLaser Cell 8000 | 超高正常運作時間,確保超級工廠全天候生產。 | $890,000 |
| IPG Photonics YLS-15000-F | 免維護超高功率光纖雷射 | $425,000 |
| Amada電動車電池焊接機 | 用於OEM生產線的高速雙雷射焊接 | $295,000 |
| IPG光子動力電池系統 | 使用壽命長,穩定性好,焊接成本極低 | $340,000 |
| EO Technics電池焊接機 | 零飛濺焊接,熔深控制嚴格 | $310,000 |
| Laserax電池焊接機 | 成長型電動車製造商的模組化、經濟實惠的系統 | $185,000 |
| 億海雷射 YH-Fusion/YH-Mobile | AI縫合線追蹤用於錯位校正 | $ 245,000 / 68,000美元 |
| 百創自動化單元 | 人工智慧驅動的全自動化,實現快速切換 | $685,000 |
| 相干高功率光纖雷射 | 具有可調節環形模式的超穩定光束 | $395,000 |
MaxWave 新能源雷射焊接機
在高產能電動車電池生產中,焊接的一致性和靈活性與速度同樣重要。 MaxWave 的雷射焊接機專為極耳、母線和模組連接而設計,可在鋁和銅上實現穩定、低飛濺的焊接。憑藉可自訂的自動化功能和卓越的性價比,MaxWave 正日益成為可擴展電動車電池生產線的首選。
焊接品質的型號和規格
MW-NE系列焊接公差控制在±0.05mm以內,適用於厚度0.3mm至3mm的電瓶極耳。即時OCT技術可在5微秒內監測熔深,確保不良電池在出廠前及時發現。
他們的6kW雙光束焊接裝置以每分鐘8公尺的速度焊接母線與電池單元的連接處。飛濺量控制在2%以下。即使在預氧化表面上也能實現這一點。
生產速度和製程控制
MaxWave的雷射焊接系統透過OPC UA協議與現有MES平台連接。您可以在15分鐘內完成圓柱形、棱柱形和軟包電池單元格式之間的切換。 AI視覺系統可自動調整焦距。焊片高度的偏差範圍為±0.3mm,系統能夠自動適應。
經過兩週的準備期後,您將看到 95% 以上的首次通過率。
能源效率和營運成本
採用最新光纖模組後,牆插式效率可達 30%。維護週期長達 20,000 小時。每次焊接循環的耗材成本約為 0.008 美元,比同類 CO₂ 雷射低 45%。
價格、投資報酬率和支持
完整的交鑰匙式3kW雷射焊接系統起價為16.5萬美元,在大批量生產的工廠中,典型的投資回收期為6個月。 MaxWave提供全天候遠端技術支援、優先現場協助和定期軟體更新,確保您的生產線平穩運行。全面的維護方案和預測性診斷有助於最大限度地減少停機時間,並最大限度地提高營運效率。
適用於電動車電池生產線的最佳雷射焊接機
降低成本,提高產量
新能源雷射焊接機
TRUMPF TruLaser Cell 8000
在超級工廠這種對正常運作時間要求極高的環境中,TRUMPF 的 TruLaser Cell 8000 雷射焊接機處於領先地位。該平台可實現 24/7 全天候電池焊接,計劃外停機時間低於每年 2%。
焊接品質的型號和規格
Cell 8000 採用 TruDisk 固態雷射器,功率範圍從 8kW 到 16kW。光束穩定性在 10,000 小時的運作中保持在 ±3% 以內。即使在厚度低至 0.2mm 的鍍銅鎳極耳上,也能實現穩定的穿透。其 BrightLine 光纖確保光束品質 M² < 1.08,從而避免產生損害電池化學性質的熱點。
生產速度和製程控制
六軸庫卡雷射焊接機器人可實現0.03毫米的重複焊接精度。該系統在自動模式下每小時可處理45個電池模組。 PFO掃描光學系統可在運作過程中將焦距直徑從0.1毫米調整至0.6毫米,從而在不中斷生產的情況下處理不同形狀的焊片。
能源效率和營運成本
採用最新 TruDisk 硬碟,其牆插式電源效率高達 35%。冷卻系統可回收 40% 的廢熱,用於設施的暖通空調系統。耗材成本為每次焊接 0.012 美元。光學元件每 15,000 個循環進行一次清潔。
價格、投資報酬率和支持
完整的單元雷射焊接機,8kW配置起價890,000萬美元。特斯拉柏林超級工廠運作12台這樣的設備,可用率高達99.4%。通快公司可於24小時內派遣現場服務工程師抵達北美和歐洲各地的現場。培訓內容包括在其芝加哥技術中心進行為期五天的實踐程式設計。

IPG Photonics YLS-15000-F
IPG 的 YLS-15000-F 雷射焊接機為世界上一些速度最快的電動車電池組裝線提供動力。這款光纖雷射可多年免維護運行,而競爭對手的產品則需要定期維護。
焊接品質的型號和規格
YLS-15000-F 是一款輸出功率為 15kW 的雷射焊接機,功率連續穩定,精度為 ±1%。在整個功率範圍內,光束品質始終保持在 M²=1.05。一次焊接即可穿透 5mm 厚的銅母線。鋁銅連接?無需預熱。波長為 1070nm。銅對此波長的吸收率比 CO₂ 雷射高 8 倍。
生產速度和製程控制
50kHz 調變頻率用於脈衝整形控制,可消除反射電池端子上的飛濺。光纖傳輸系統可繞過機械手臂,光束品質始終保持完美。處理頭可在 90 秒內更換,以適應不同的電池規格。
能源效率和營運成本
牆插式效率高達 40%,同類產品中最高。一台設備即可取代三組傳統雷射系統。此外,其能耗降低 60%。平均故障間隔時間超過 100,000 萬小時。前 50,000 萬個運轉小時無需更換任何零件。
價格、投資報酬率和支持
獨立式系統起價為 425,000 美元。寧德時代 (CATL) 的電池式雷射焊接工廠運作著 200 多台 IPG 雷射器,正常運作時間記錄高達 99.7%。 IPG 在全球 15 個服務中心儲備關鍵零件。遠端診斷功能可在問題導致生產中斷之前將其發現。
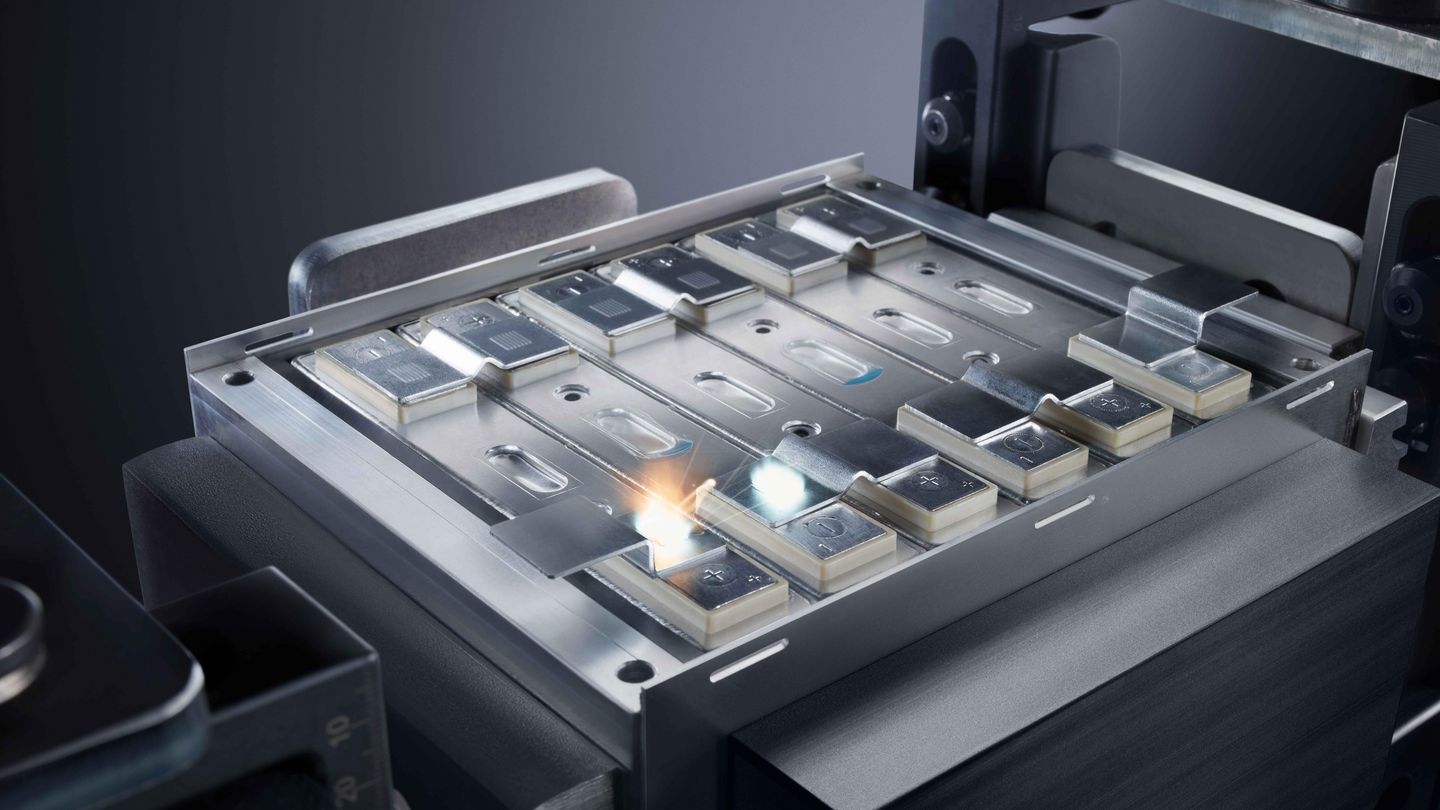
Amada電動車電池焊接機
Amada 最初以精密鈑金設備起家,之後進軍電池焊接領域。如今,他們的光纖雷射焊接系統廣泛應用於汽車原始設備製造商 (OEM) 和一級供應商。他們的產品遍佈亞洲和北美。
焊接品質的型號和規格
Amada 的 FLW 系列雷射焊接機輸出功率為 4kW 至 10kW,光束品質 M²≤1.1。焊接深度精度穩定在 ±0.04mm。此焊接機適用於厚度為 0.4mm 至 2.5mm 的鍍鎳鋼片。擺動式焊接頭可形成 0.8mm 寬的焊接。這些焊接能夠承受電池充電過程中的熱應力。
生產速度和製程控制
雙雷射焊接裝置可同時焊接電池的兩個端子,每次焊接週期縮短至 1.2 秒。視覺系統可將焊片位置追蹤精度控制在 0.02 毫米以內。您可以在 10 分鐘內完成 18650 和 21700 兩種圓柱形電池類型的切換。
能源效率和營運成本
10kW雷射全功率輸出下,耗電量為8.5kW。冷卻器可回收35%的熱量供設施使用。防護窗的使用壽命為25,000次循環,之後需更換。每次焊接的維護成本約為0.009美元。
價格、投資報酬率和支持
6kW 的完整電池組起價為 295,000 美元。松下位於內華達州的工廠運作著八台 Amada 電池組,正常運作時間高達 98.1%。美國各地的區域服務回應時間為 48 小時內。加州和密西根州的倉庫備有充足的備用零件。
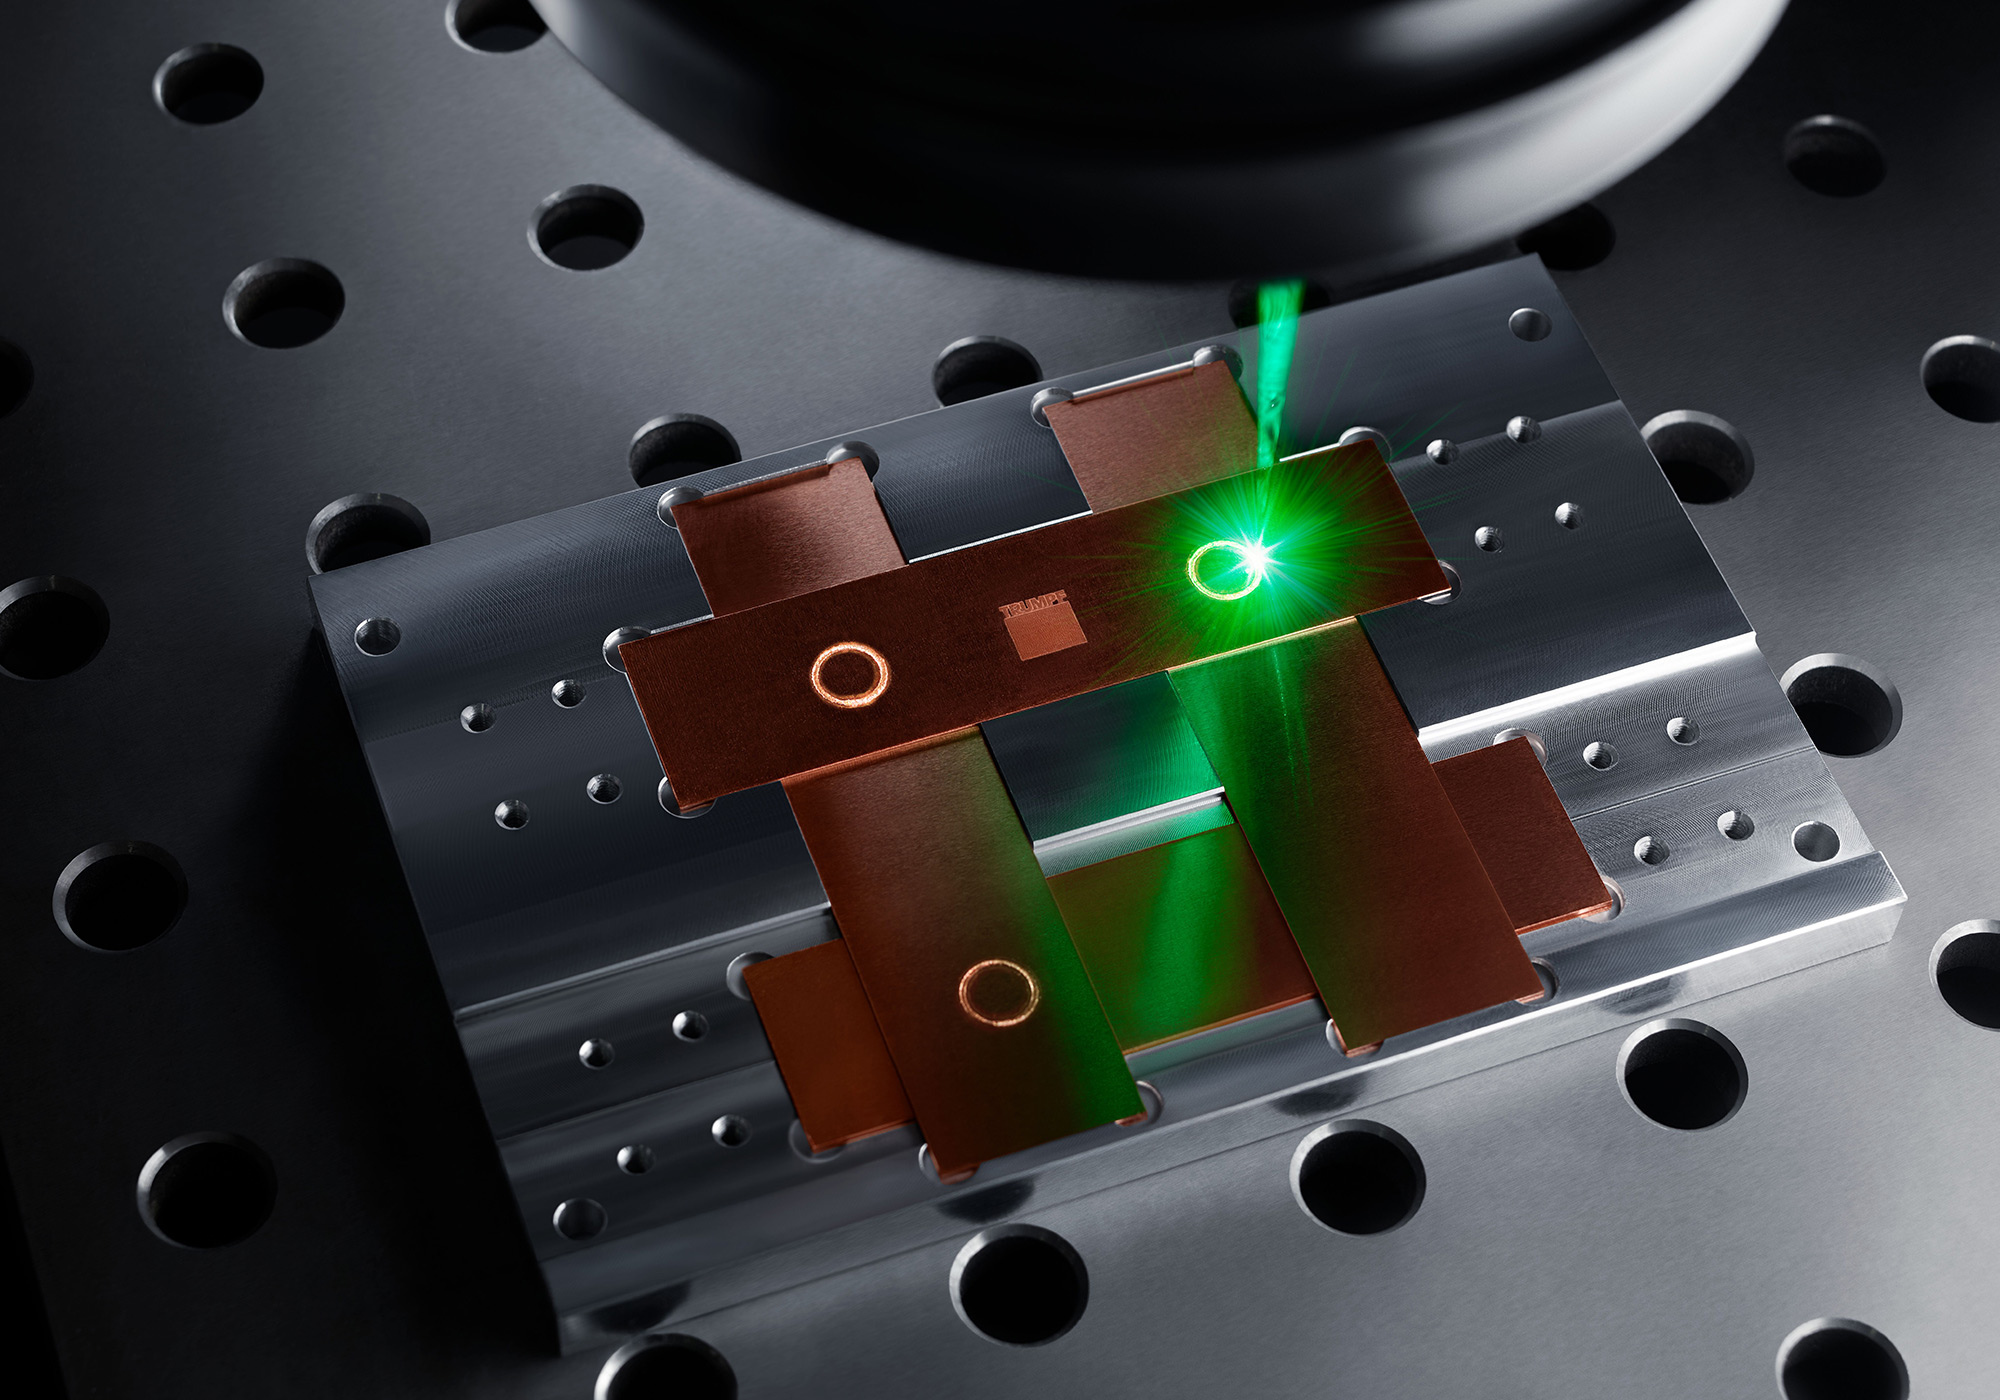
IPG光子動力電池系統
IPG憑藉光纖雷射的可靠性而聲名大噪。他們的雷射比傳統焊接技術壽命長數十年。如今,他們的動力電池系統為比亞迪、寧德時代和LG能源解決方案等全球工廠的生產線提供動力。
焊接品質的型號和規格
LightWELD PB系列電池焊接機輸出功率為3kW至8kW,光束精度M²<1.08。鎳銅電池極耳的焊接深度保持在±0.03mm以內。極耳厚度範圍為0.3mm至4mm。單模光纖設計有效防止光束漂移。無論是第一顆電池還是第一百萬顆電池,都能獲得相同的焊接輪廓。
生產速度和製程控制
振鏡掃描器以每秒 7 公尺的速度移動光束。焊片焊接每個接頭耗時 0.8 秒。準連續波 (QCW) 模式以 5kHz 的頻率發出脈衝。這可以保護鋰離子材料免受熱損傷。軟包電池和方形電池之間的切換需要 12 分鐘。
能源效率和營運成本
這些雷射焊接系統在6kW雷射全功率運轉時,耗電量為7.2kW。比同類產品節能35%。無需耗材光學元件,僅需空氣冷卻。光纖連接器每30,000小時清潔一次。每次焊接成本僅為0.007美元。
價格、投資報酬率和支持
獨立式系統起價為 340,000 萬美元(6kW 配置)。大眾汽車位於薩爾茲吉特的電池工廠運作 15 套 IPG 系統,正常運作時間高達 99.2%。支援服務涵蓋 47 個國家。對於重大問題,您將獲得當日遠端協助和 72 小時內現場回應。
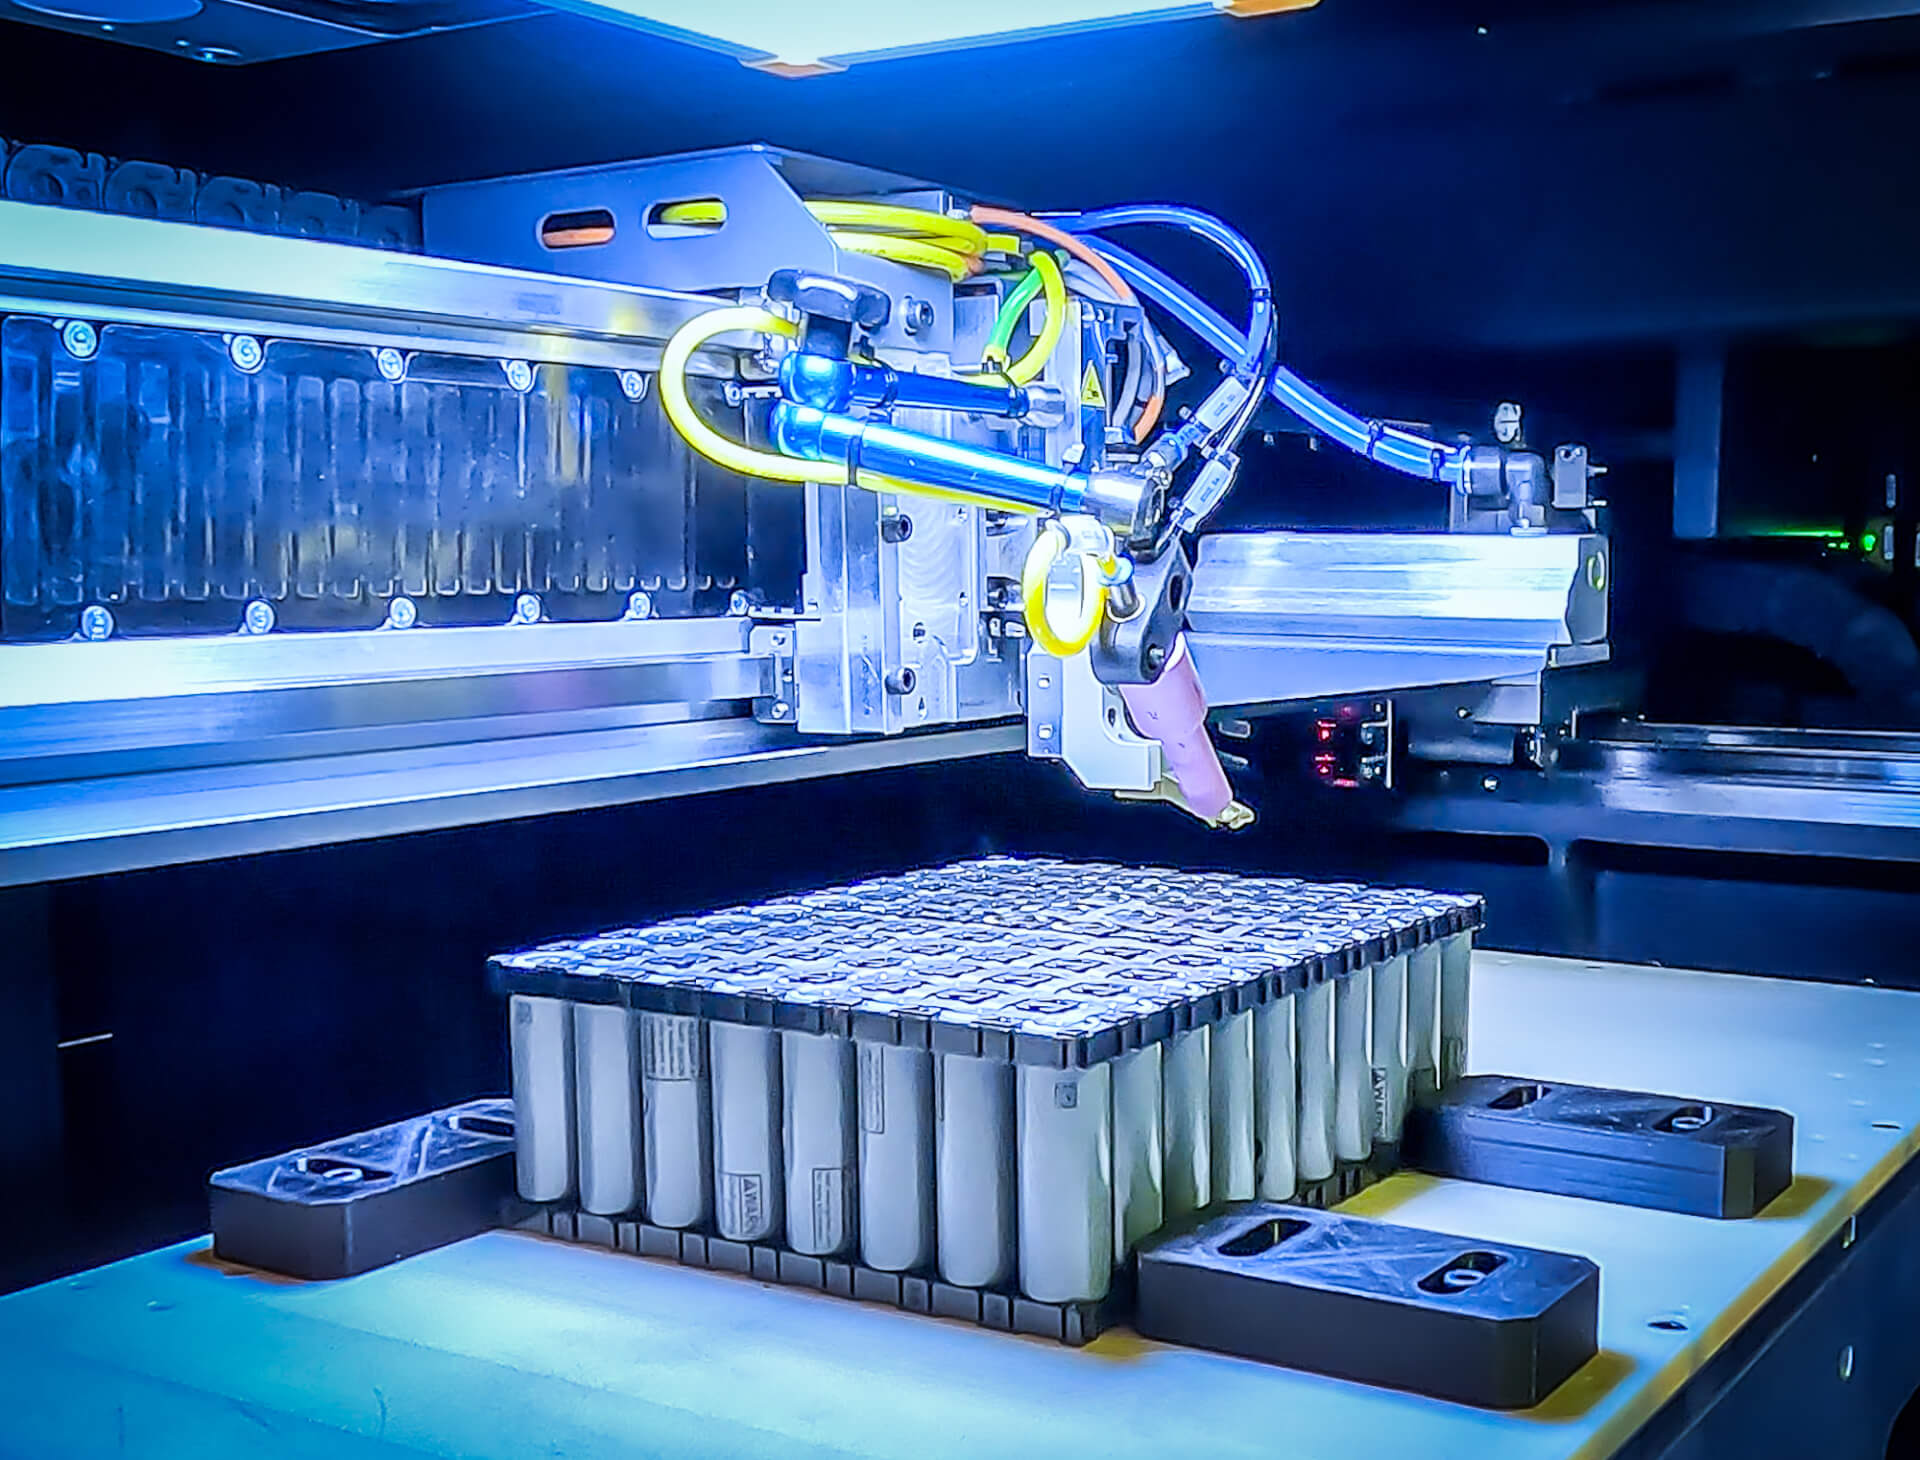
EO Technics電池焊接機
韓國EO Technics公司的自動焊接機將韓國的精密製造流程與零缺陷電池生產完美結合。 LG能源解決方案公司和SK創新公司均在其鋰離子電池生產線上使用這些焊接機。
焊接品質的型號和規格
ExLas系列雷射焊接機輸出功率為3kW至10kW,光束精度M²≤1.06。即使在厚度低至0.25mm的鋁銅接頭處,也能實現零飛濺焊接。其專利擺動技術可形成1.2mm寬的焊縫,這些焊縫能夠抵抗熱循環應力。焊縫熔深控制在±0.025mm以內,優於多數歐洲競爭對手。
生產速度和製程控制
雙頭焊接裝置可在 0.9 秒內完成每個電池端子的焊接。視覺對準功能可自動校正 ±0.5 毫米的焊片錯位。圓柱形和棱柱形焊片切換僅需 8 分鐘。系統透過與電池序號關聯的二維碼追蹤每一次焊接。
能源效率和營運成本
8kW雷射輸出功率下,功耗為7.8kW。風冷式光學元件可循環使用40,000次後才需要清潔。每次焊接的耗材和電力總成本為0.006美元。
價格、投資報酬率和支持
6kW平台的全電池雷射焊接機起價為310,000萬美元。現代汽車位於蔚山的電池工廠運作22台設備,正常運作時間達98.7%。 EO Technics公司在首爾、底特律和慕尼黑均設有工程師,平均能在36小時內回應技術問題。
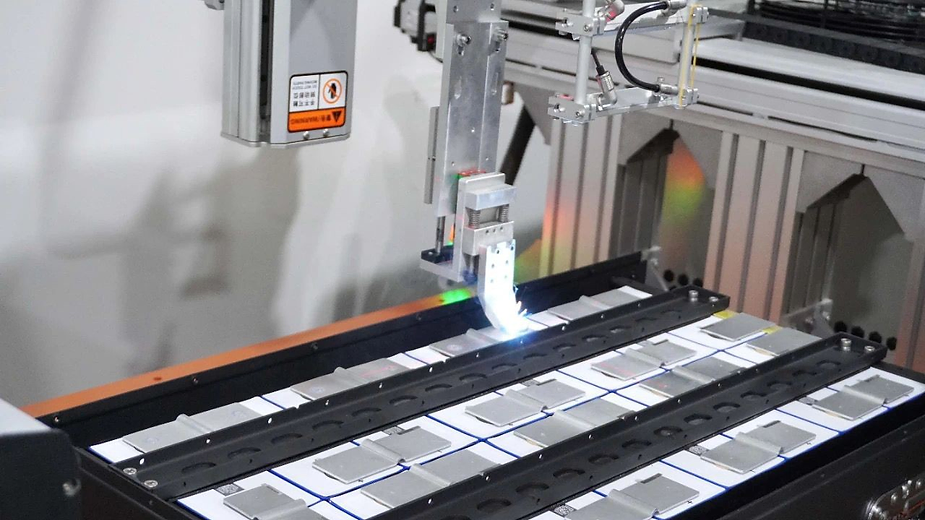
Laserax電池焊接機
Laserax公司總部位於魁北克省。該公司最初以手持式雷射焊接機起家,隨後進軍電池生產市場。他們的模組化焊接平台非常適合北美電動車新創企業,中型製造商也廣泛使用。這些平台提供靈活、經濟高效的解決方案,並能維持高精度。
焊接品質的型號和規格
LXQ-3000系列雷射焊接機輸出功率為3kW至6kW光纖雷射,光束品質M²≤1.12,焊接一致性在±0.06mm以內。此系列焊接機適用於鎳和銅電池極耳,極耳厚度範圍為0.4mm至3mm。其擺動功能可達到0.9mm的焊接寬度,有效應對充放電循環過程中的熱膨脹。
生產速度和製程控制
單頭焊接裝置每次焊接連接僅需 1.4 秒。視覺系統可自動校正高達 ±0.4 毫米的焊片定位誤差。圓柱形電池和軟包電池之間的切換耗時 18 分鐘。每次焊接都會被記錄,並提供時間戳和功率數據,方便品質追蹤。
能源效率和營運成本
雷射器滿功率運轉時(6kW),耗電量達8.2kW。風冷式光學元件每18,000次循環需要清潔一次。每次焊接耗材成本為0.011美元。大批量生產車間每三個月進行一次維護。
價格、投資報酬率和支持
入門級雷射焊接系統起價為 185,000 美元(3kW 配置)。 Lion Electric 位於魁北克的工廠運作著四台 Laserax 設備,正常運作時間高達 96.8%。其技術支援涵蓋加拿大和美國,現場回應時間為 48 小時內。培訓在其位於蒙特婁的培訓中心進行,為期三天。
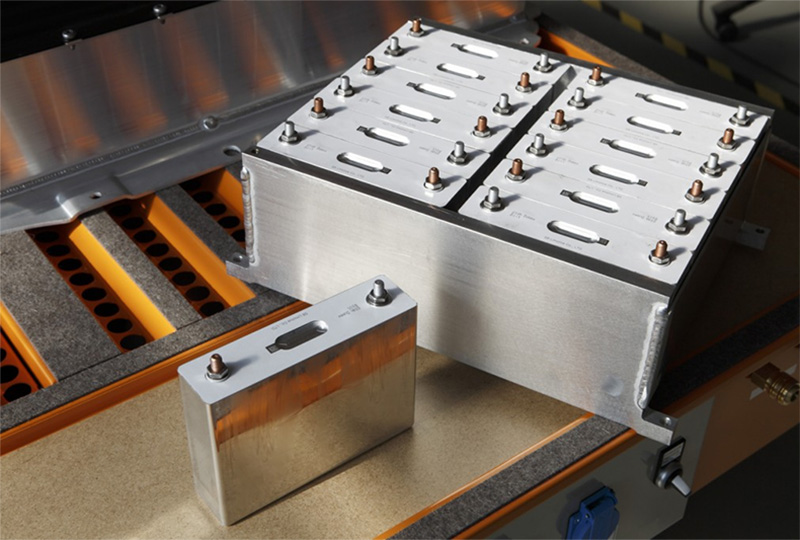
億海雷射 YH-Fusion/YH-Mobile – AI 接縫追蹤創新
億海將人工智慧直接應用於焊接接縫處。他們的雷射焊接系統在雷射照射過程中能夠自動調整,以應對焊片錯位和表面問題。電池製造商一直面臨電芯定位不一致的問題,而這項技術可以有效解決他們的良率難題。
焊接品質的型號和規格
YH-Fusion 是一款輸出功率為 3kW 至 8kW 的電池式點焊機,具備即時焊接追蹤功能。人工智慧視覺技術可在每次焊接循環中修正 ±0.8mm 的焊片位置誤差。在銅、鋁和鎳的焊接接頭上,光束品質均維持在 M²≤1.09。便攜式 YH-Mobile 設備重量為 20kg,可提供 2kW 的功率,適用於現場維修或小批量原型製作。
生產速度和製程控制
人工智慧演算法可提前 15 毫秒預測焊接路徑。振鏡掃描器會在缺陷形成前進行調整。每個接頭的焊接耗時 1.1 秒。圓柱形和棱柱形單元之間的格式切換僅需 14 分鐘。焊接數據可透過雲端連接上傳,從而實現預測性維護。
能源效率和營運成本
6kW雷射輸出下,功耗達到7.6kW。與手動編程相比,自學習人工智慧可將設定浪費減少40%。光學元件在清潔前可運作22,000次循環。每次焊接的綜合成本為0.008美元。
價格、投資報酬率和支持
YH-Fusion雷射焊接系統6kW平台起價245,000萬美元。便攜式YH-Mobile售價68,000萬美元。比亞迪深圳生產線已測試6台設備,目前正常運作時間達97.3%。億海雷射系統覆蓋亞太地區,72小時內響應。北美地區的服務將於本季透過底特律合作夥伴啟動。
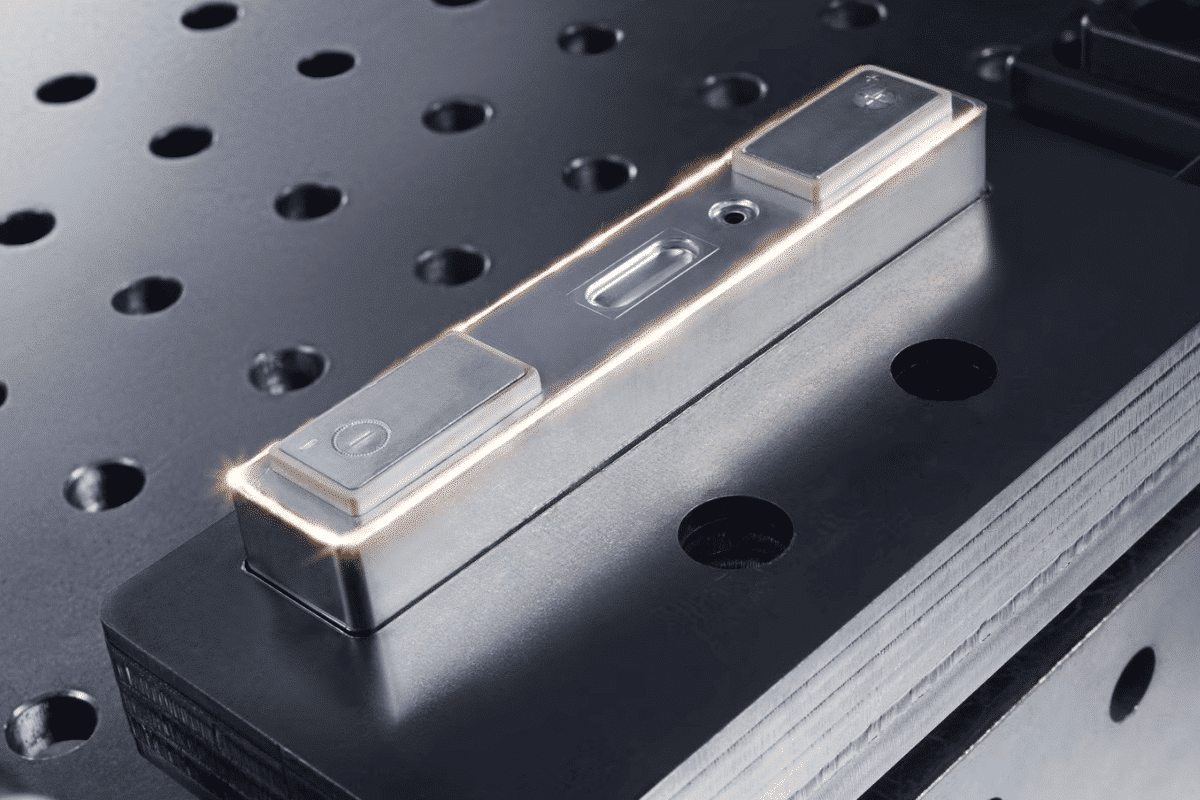
百超自動化單元-人工智慧驅動的全自動化
百超的BySmart Fiber平台融合了瑞士工程技術和機器學習技術。與標準雷射焊接單元相比,設定時間縮短了70%。人工智慧技術能夠識別材料,並在電池組焊接過程中即時調節功率。
焊接品質的型號和規格
BySmart Fiber電池供電焊接系統採用4kW至12kW固態雷射器,光束品質M²≤1.07。其AI視覺系統可在8毫秒內辨識銅、鋁和鎳表面,並自動選擇最佳脈衝形狀。焊接深度在不同母線材料上均保持在±0.04mm以內,無需手動調整參數。
生產速度和製程控制
這套雷射焊接系統每小時可焊接 60 個電池模組。人工智慧會在前 50 次焊接中學習電池單元的幾何形狀。之後,它無需停機即可處理 ±1 毫米的夾具調整。作業切換僅需 6 分鐘。雷射設定、夾具和品質限制均會自動切換。
能源效率和營運成本
10kW雷射輸出功率下,耗電量為9.1kW。維護警報會在零件故障前72小時發出,從而減少55%的非計劃性停機時間。每次焊接的材料成本為0.010美元。光學元件在需要清潔之前可運行28,000次循環。
價格、投資報酬率和支持
全自動雷射焊接單元,8kW規格的起價為685,000萬美元。寶馬萊比錫工廠運作9台百超(Bystronic)設備,正常運作時間高達98.9%。我們為歐洲和北美地區提供36小時現場支援服務。遠端偵測無需上門服務即可解決60%的問題。
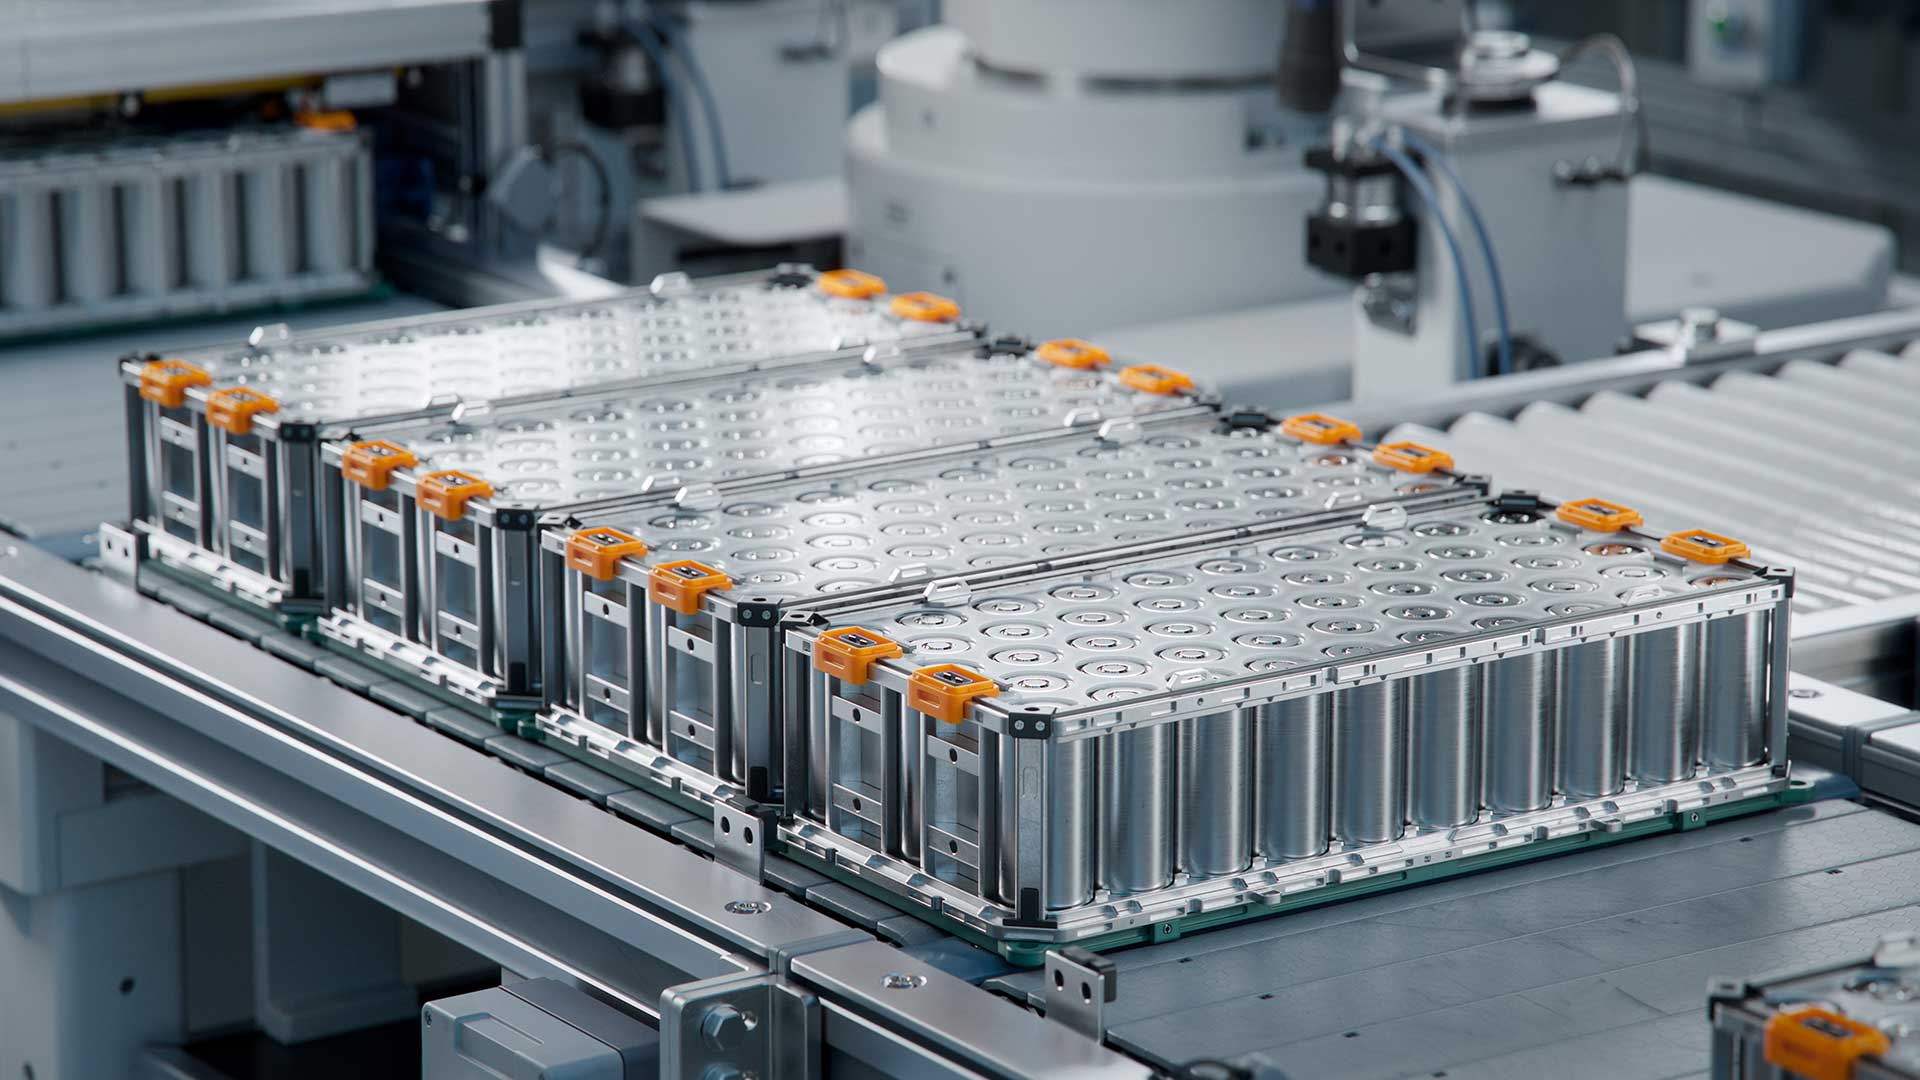
相干高功率光纖雷射-穩定的光束質量
相干公司的HighLight系列雷射在航空航太和醫療器材焊接領域處於領先地位。如今,他們已進軍電動車電池生產領域,並同樣展現出卓越的精準度。他們的光纖雷射可連續運行數年而不會出現光束漂移。這一點至關重要——因為您需要按照精確的規格焊接數百萬個電池極耳。
焊接品質的型號和規格
HighLight FL-ARM 是一款功率範圍為 4kW 至 10kW 的自動焊接機,光束品質 M²≤1.05,且在整個功率範圍內保持穩定。光束指向穩定性優於每攝氏度 1 微弧度。溫度變化不會影響焊接輪廓。銅鎳合金接頭的熔深可達 ±0.03mm,適用於 0.3mm 至 3.5mm 厚度的材料。 ARM(可調環形模式)光學系統可在焊接過程中將焦點光斑尺寸在 0.15mm 至 0.5mm 之間切換。不同形狀的焊片?沒問題,生產始終保持流暢。
生產速度和製程控制
加工頭以 100Hz 的刷新率追蹤焊接位置。焊片定位誤差可達 ±0.3mm,可即時修正。每個連接的焊接週期僅需 1.0 秒。圓柱形和棱柱形單元之間的切換耗時 11 分鐘。 SmartSense+ 監控系統會記錄每次焊接的功率、速度和氣體流量。品質數據會回傳至您的 MES 系統。標準的工業協議使這一切變得輕鬆便捷。
能源效率和營運成本
牆插式雷射在峰值輸出時效率可達 38%。冷卻系統可回收 45% 的廢熱供設施使用。防護窗的使用壽命長達 30,000 次循環,之後才需要更換。光纖電纜的壽命與雷射本身一樣長,無需定期更換。每次焊接的耗材和電力成本總計僅 0.007 美元。
價格、投資報酬率和支持
完整的雷射焊接系統起價為 395,000 萬美元(6kW 平台)。 Rivian 位於伊利諾州的電池工廠運作 11 台 Coherent 設備,正常運作時間高達 99.1%。其支援服務涵蓋 40 個國家。生產問題可在 48 小時內獲得現場回應。遠端診斷無需現場服務即可解決 65% 的問題。培訓在其位於奧本山的技術中心進行,為期四天。
電動車電池雷射焊接選型框架
雷射焊接方案的選擇分為兩種:脈衝模式或連續波模式。每種模式適用於不同的電池類型和生產目標。
脈衝雷射與連續雷射的選擇
脈衝雷射焊接適用於薄電極片,峰值功率為 100-300W,電極片厚度為 0.1-0.2mm。雷射重複頻率為 1-10 kHz,光點尺寸小,可對精密鋰離子電池零件進行精確的溫度控制。
三元鋰電池需要這種精度。它們的電極材料無法承受過高的溫度。在高階電動車生產線上,你會看到脈衝雷射的應用,因為缺陷造成的損失遠比速度慢造成的損失更大。
連續雷射焊接適用於厚母線和電池模組連接。焊接深度深,速度快。透過精確控制焊接速度和功率,可以提高生產效率。如果控制不當,過熱會導致焊接損壞。
磷酸鐵鋰電池非常適合連續雷射。這類電池具有更高的耐熱性。儲能應用著重於吞吐量,而非超精確的熱區控制。
關鍵製程變數
夾持方式會極大地影響您的生產週期。焊接面罩可以同時夾持多個單元,在圓柱形工件上可以達到每秒 12 個單元的速度。但尺寸公差要求也更高。單單元夾具的速度則降至每秒 4-6 個單元。它們對對準誤差的容忍度更高,且前期成本更低。
焊槽定位直接影響焊接品質。定位偏差會導致焊接處錯位或熔深過淺。雖然緊湊的夾具設計可以解決這個問題,但存在壓壞焊槽的風險。縮小間隙和使用對準導軌可以達到最佳平衡。
母線厚度會影響後續所有焊接環節。棱柱形電池上的粗母線導電性能好,但彎曲強度低,不利於端子接觸。它們需要更長的雷射照射時間才能完全熔透。細母線易於彎曲,但需要更快的焊接速度以避免燒穿。
端子佈局對焊接速度至關重要。由上而下的設計需要在焊接間隙翻轉電池單元。而像特斯拉 4680 這樣的自上而下的佈局則可以一次焊接兩端。雖然公差要求更高,但焊接週期縮短了 40%。
具體材料的考慮因素
鋁製電池托盤需要達到 IP67 或 IP69K 標準的密封防護等級。雷射焊接在這方面優於氬弧焊接——變形更小,意味著電池單元不會因外殼變形而受到應力。重量減輕,電氣隔離性能也提升。
塑膠電池組件的焊接應改用超音波焊接或熱板焊接。雷射能量在非導電材料上會造成浪費。雷射能量應用於金屬連接,因為在金屬連接中,精度直接關係到安全性。

2025年電動車電池焊接技術趨勢
隨著電動車電池生產的成長,全球點焊市場持續擴張,2026年市場規模約為5億美元,預計到2032年將超過1.3億美元,年均成長率達13%。汽車電池雷射焊接市場規模預計為2.1億美元,並以每年約500%的速度穩定成長。電池端子焊接機需求旺盛,自2023年以來,該細分市場的規模已翻了一番。
預計到2024年,全球鋰離子電池出貨量將超過1,500吉瓦時,其中中國佔超過一半的產能。亞洲製造商傾向於採用自動化和機器人焊接系統,並輔以本地服務網絡,降低20%至30%的營運成本。歐洲和北美工廠則專注於節能方法,目標是節能40%,材料浪費低於5%,以符合2035年電動車強制排放標準。
精密製造與工業4.0融合
雷射焊接將電池外殼的熱變形限制在 0.1 毫米以內。物聯網感測器即時監控每一次焊接過程,人工智慧也全程追蹤。系統能夠及早發現問題,並在不良焊縫形成之前進行修正,從而將效率提升 30-40%。機器學習控制使點焊正常運作時間超過 99%。
新型電池設計需要更好的設備
特斯拉的4680電池需要精確的銅鋁連接。寧德時代(CATL)的電池封裝設計也是如此。電阻保持在1微歐姆以下。每個電池封裝數百個焊點的抗拉強度超過200兆帕。特殊的雷射系統可實現超過300瓦時/公斤的能量密度。這種3D形狀需要多軸機器人。傳統的棱柱形封裝則不需要這些。
市場成長預示著強勁的市場接受度。
2024年,點焊市場規模達450億美元,預計2032年將達1.2億美元,年均成長率達13%。電動汽車電池生產推動了這一成長的60%。目前,汽車電池雷射焊接市場規模為1.25億美元,預計到2034年將以每年4.8%的速度成長。電池端子焊接機市場規模從2023年的1.2億美元翻了一番,預計到2032年將達到2.4億美元。
2022年全球鋰離子電池出貨量達到684GWh,較去年同期成長84%。中國佔了52%的產能。亞洲製造商傾向於採用自動化系統,並擁有本地化的服務網路支持,從而降低了20-30%的營運成本。歐洲和北美廠則專注於綠色生產方式,力求節能40%,並將材料浪費控制在5%以下,以滿足2035年電動車強制排放標準。
摘要
隨著電動車電池生產以前所未有的速度規模化,選擇合適的雷射焊接機不僅僅是一個技術決策,更是一項商業優勢。本文重點介紹的十大系統展現了精度、速度和自動化方面的尖端技術,助力製造商實現更高的產量、更低的成本和無與倫比的可靠性。無論您是經營超級工廠還是試驗新的電池生產線,如今投資合適的焊接技術都將決定未來電動車的效率和性能。探索您的選擇,比較各項功能,讓精準焊接技術為您的下一代儲能技術提供動力。立即聯絡我們,找到滿足您生產需求的完美自動雷射焊接機。